Saiweiglassへのお問い合わせ



2026年10月更新
カバーガラスの穴縁距離とは、穴の縁とガラスの仕上がり外周端面との最短距離です。穴の中心から端面までの寸法とは異なります。カメラ用の穴、取付穴、センサー用の有効開口を承認する前に、寸法の定義、公差を考慮した最小残存ガラス幅、その形状を実現する製造工程の三点を確認してください。
図面上では十分な幅が確保されていても、どの面を測るべきか供給業者に伝わらないことがあります。また、寸法検査に合格しても、完成した組立品が荷重に耐えられると実証されたことにはなりません。以下では、特注カバーガラスについて、これらの判断を分けて行うための図面確認項目を、貴社の寸法に置き換えて使える計算例とともに説明します。
要点
残るガラスの幅を計算し、その形状が指定の材料、加工工程、組立条件に適しているかを加工業者と設計責任者に確認してください。
正しい形状要素を基準に穴縁距離を測る
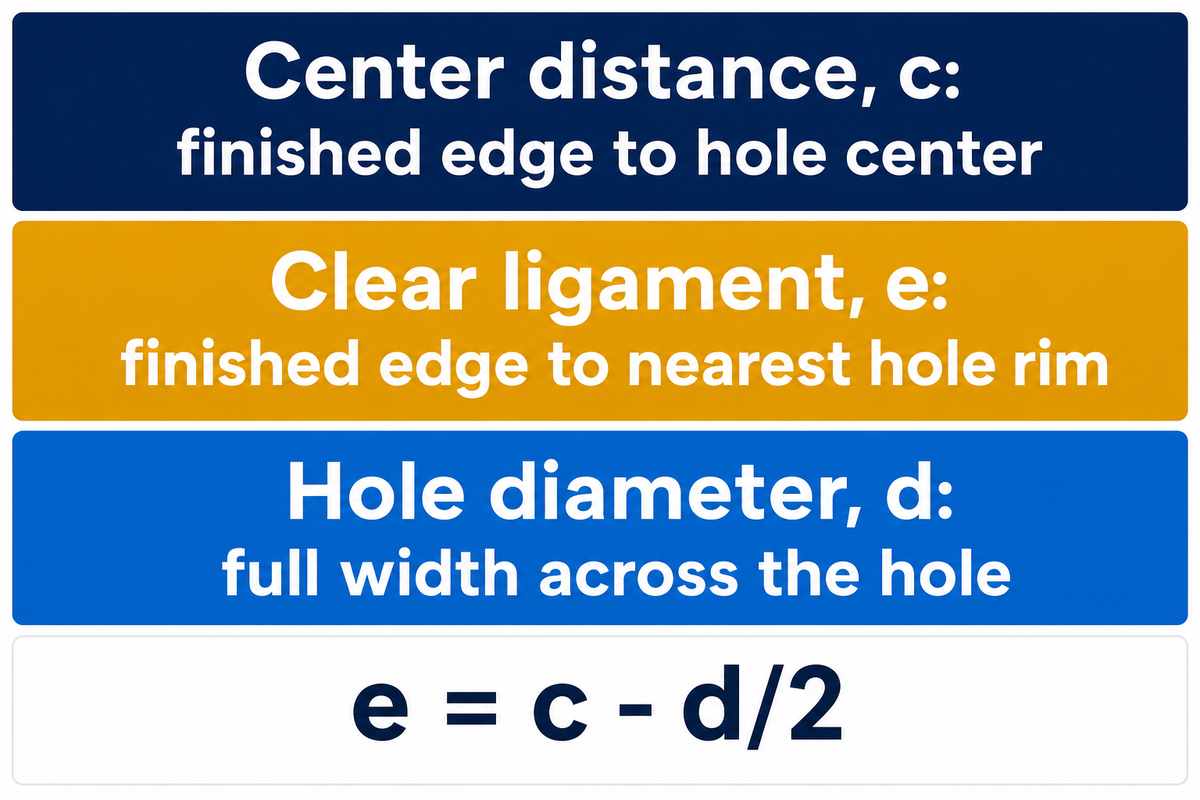
穴縁距離は、ガラス端面に最も近い穴の縁から、仕上がり端面までを測ります。円形穴を示す図面で、中心から端面までの距離という場合は、穴の中心を起点に測ります。この二つを取り違えると、公差を考慮する前の段階で、穴径の半分に相当する幅を失います。そのため、検査計画では何を測定するのかを明確に定義する必要があります。
Viraconの加工指針では、穴縁距離は端面に最も近い穴縁上の点を基準に定義されています。直線状の端面に隣接する円形穴の場合、残存ガラス幅(e)は、e = c – d/2で求められ、cは穴の中心から端面までの垂直距離、dは仕上がり穴径を表します。この二つの寸法を結び付けるのが、円の半径です。
例えば、機械設計者がパネルの初期図面に、センサー用の穴は“端面から8 mm”と注記したとします。購買担当者がその図面を見積依頼に送り、供給業者は穴の中心位置を示す注記だと解釈します。穴径が8 mmであれば、残るガラスの幅は4 mmです。設計者が意図していたのが8 mmの残存ガラス幅であれば、中心は端面から12 mmの位置になります。穴径とデータムに基づく中心座標を記載しないと、解釈の食い違いが生じやすく、治工具の製作、検査、サンプル承認での誤りにつながります。
避けたい図面上の誤り: 黒色の印刷枠を基準に測定しないでください。 印刷用の版下は、構造上のガラスの境界を定めるものではありません。購買側が滑らかな外観を求める場合は、黒色の枠と実際のガラス端面を別々の形状要素として図示してください。
仕様の要点:形状の説明例のみ
- 中心から端面までの距離12 mm
- 仕上がり穴径8 mm
- 公称残存ガラス幅8 mm
- 直線状の仕上がり端面;強度の合格を意味するものではない
中心から端面までの距離が12 mm、穴径が8 mmの場合、直線状の端面との間に残る公称ガラス幅は8 mmです。 どちらの寸法も、定義せずに“穴縁距離”と呼ぶと、解釈の違いを招きます。ガラスの仕上がり外形、穴径、測定基準を、同じ管理図面に記載してください。
公差を考慮して最小残存ガラス幅を計算する
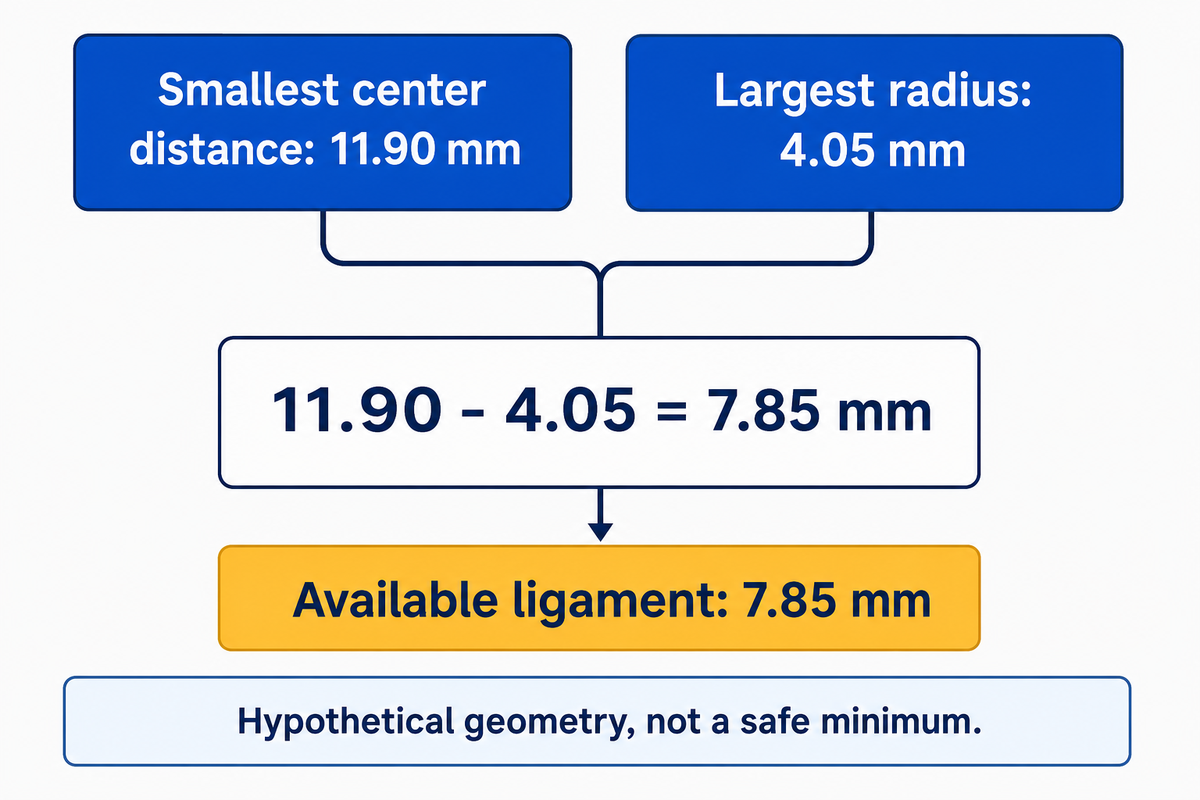
最小残存ガラス幅は、許容範囲内で穴が端面に最も近づく位置と、許容される最大の穴半径から計算できます。これは公差限界での形状を表します。合否判定に使えるのは、材料、製造工程、想定する組立品に適用できる最小値を、別途合意した後です。
カバーガラスの穴縁距離はどのように計算しますか?
円形穴の中心から実際の仕上がり直線端面までを直接測る場合、式はemin = cmin – dmax/2です。位置寸法が両側公差で指定されている場合はcのマイナス側を、穴径にはdのプラス側を使います。穴径が最大の状態は最小実体状態に当たるため、最大実体の穴とは呼べません。
図面でcを12.00 ± 0.10 mm、dを8.00 ± 0.10 mmに管理しているとします。公称値では、12.00 − 8.00/2により8.00 mmが残ります。不利な公差限界では、中心から仕上がり端面までの距離が11.90 mm、穴径が8.10 mmになります。したがって半径は4.05 mmとなり、残る幅は7.85 mmです。購買担当者が見積内容を最小値8.00 mmと照合すると、公称寸法では問題がなくても、0.15 mm不足していることが分かります。中心を端面からさらに0.15 mm離せば、公差を変えずにその幾何学的な不足を補えますが、変更後の形状についても製造面と用途面からの検討が必要です。
3寸法による残存ガラス幅計算シート
公差計算シートでは、直線状の端面との間に残るガラス幅について、公称値と許容範囲内の最小値を分けて整理します。
| 計算シートの項目 | 記入例 | 意味または制約 |
|---|---|---|
| 中心から端面までの距離、c | 12.00 mm | 実際の仕上がり直線端面まで直接測定 |
| 位置寸法の公差 | ±0.10 mm | 両側公差の例であり、位置度公差域を示すものではない |
| 中心から端面までの最小距離 | 11.90 mm | 12.00 − 0.10 mm |
| 穴径、d | 8.00 mm | 仕上がり状態の円形穴 |
| 穴径公差 | ±0.10 mm | 穴径が最大のとき、残存ガラス幅が小さくなる |
| 最大穴径 | 8.10 mm | 8.00 + 0.10 mm |
| 最大半径 | 4.05 mm | 8.10 ÷ 2 |
| 公称残存ガラス幅 | 8.00 mm | 12.00 − 8.00/2 |
| 公差内で確保される最小残存ガラス幅 | 7.85 mm | 11.90 − 4.05 mm |
| 承認済みの最小値 | 合意した値を記入 | 加工工程と設計の裏付けを別途確認する必要がある |
算出根拠:Viraconの穴加工指針にある、端面に最も近い穴縁を基準とする定義を用いて、著者が計算したものです。上記の入力値はすべて仮定値です。データム系が異なる図面では、公差の積み上げ方も変わります。
外周端面の公差を重複して差し引くことはしません。cが実際の仕上がり端面までの距離をすでに管理している場合、この例には端面との位置関係が織り込まれています。両方の形状要素が別のデータムから位置指定されている場合は、許容される相対的な位置の変動を含めてください。直径記号付きの位置度指示も、その指示に応じた解釈が必要であり、±0.10 mmの欄にそのまま置き換えることはできません。
技術上の注記
この例では、中心から端面までの寸法12.00 ± 0.10 mmと穴径8.00 ± 0.10 mmにより、最小残存ガラス幅が7.85 mmと求まります。これらはASTM C1422/C1422M-26が定める公差ではありません。同規格の公開されている適用範囲では最終用途での性能が対象外とされているため、形状・寸法の合否判定と組立品の妥当性確認は分けて行ってください。
計算結果の7.85 mmは、この条件で確保される寸法であり、ガラス穴に共通して適用できる最小穴縁距離ではありません。見積対象の設計で残存ガラス幅を増やす必要がある場合は、公差を厳しくするために費用をかける前に、穴の移動、穴寸法の縮小、接合部の変更を比較検討してください。承認図面には、どの変更によって必要なガラス幅を実際に確保するのかを明記する必要があります。
強化処理に応じた穴の離隔基準を使う
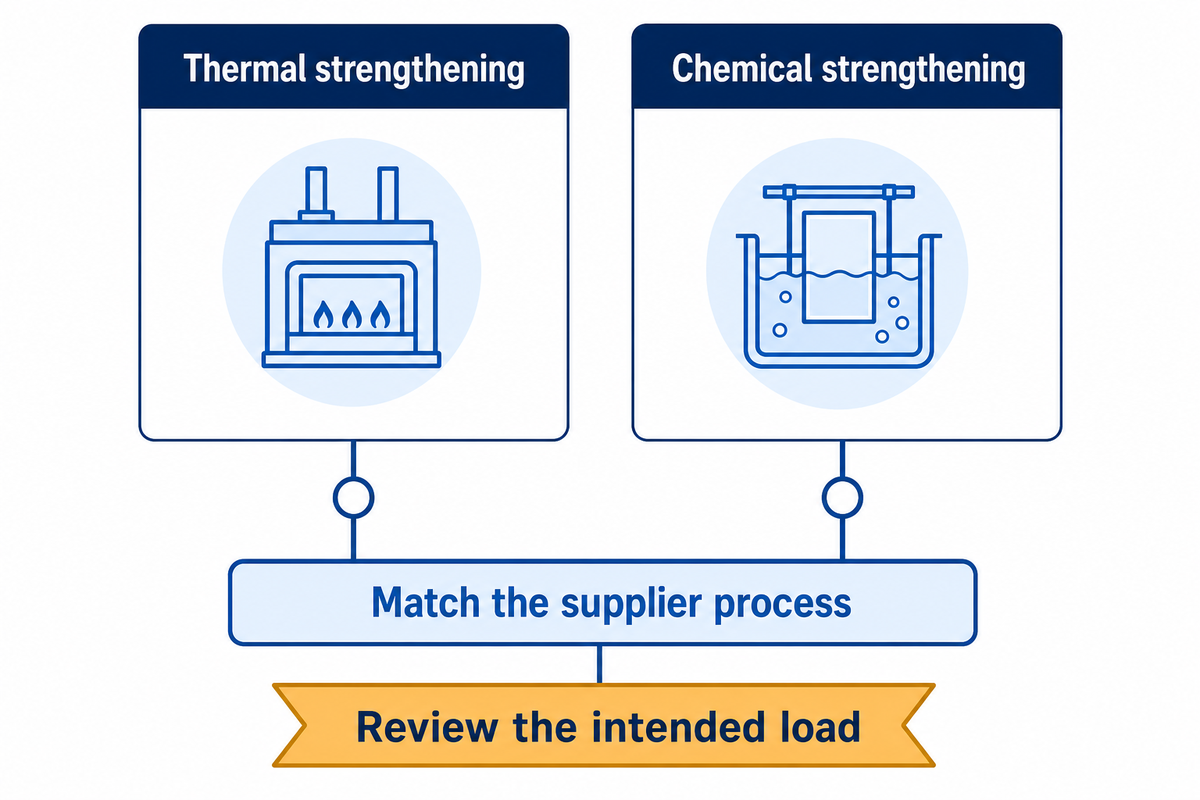
穴の離隔基準は、実際の強化処理と供給業者の加工工程に合わせて選んでください。熱強化加工用の寸法表は比較の参考になりますが、薄い化学強化ガラスに共通して適用できる限界値を定めるものではありません。材料の組成、厚さ、形状要素、想定荷重を、提案されている部品と照らし合わせる必要があります。
Viraconは、穴縁から端面までの最小距離を6 mmまたは板厚の倍のうち、大きい方としています。別途示されている穴間の基準では10 mmと板厚の倍のうち大きい方を用い、角部の指針では、角度が90°以上の場合、角の頂点から最も近い穴縁までを板厚の6.5倍としています。これらの数値は、同社の熱強化加工指針の中で示されているものです。
一次資料にも、この違いが示されています。ASTM C1048-25は、明示された適用範囲において、倍強度板ガラスと強化板ガラスを対象としています。ASTM C1422/C1422M-26は、電子機器用途を含む化学強化を対象とし、表面圧縮応力と圧縮層深さによって製品を分類しています。
化学強化と熱強化処理の詳しい比較では、材料の指示にどちらの工程を記載すべきかを確認できます。
“本仕様は、最終用途における性能を扱うものではありません。”
強化区分の認証があっても、穴の強度に関するすべての疑問に答えられるわけではありません。Efferz、Schuler、Siebertによる端面近傍の穴の研究では、著者らは熱強化加工上の離隔条件と構造強度を区別しています。この試験は5 mm、8 mm、12 mmの熱強化試験片を対象としており、その知見によって薄い化学強化カバーガラスの設計が検証されるわけではありません。
供給業者の基準が6 mmと2tのうち大きい方とされている場合、板厚4 mmでは、その基準による値は8 mmです。 この計算だけで、別の種類のガラスに同じ基準を適用できるわけではありません。より小さい値を受け入れる前に、提示された離隔距離を、どの加工工程とどのような検証が裏付けているのかを確認してください。
強化処理前に穴加工の順序を計画する
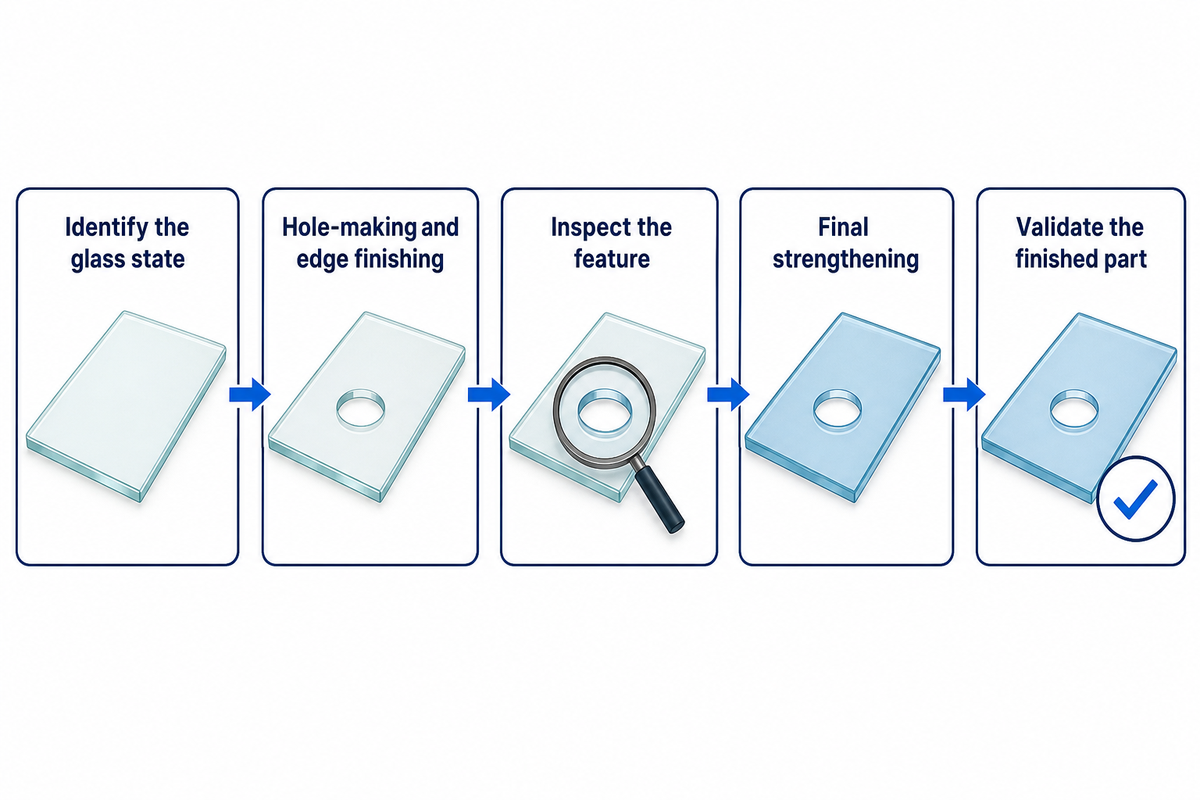
通常のガラス穴あけ、端面仕上げ、形状検査は、最終的な強化処理の前に行うよう計画してください。後から穴を追加する場合、加工工程を一つ加えるだけでは済まず、供給業者が製造工程全体を変更しなければならないことがあります。特にコーティング、印刷領域、貼合面のある部品では、図面審査時に加工工程を確認してください。
ガラスを割らずに穴をあけるには?
産業用カバーガラスでは、まず材料の状態を把握し、適格性が確認された製造工程を選びます。ASTM C1048-25の概要には、穴あけやその他の加工を、倍強度化処理または熱強化処理の前に行うと記載されています。熱強化済みのパネルに通常の穴あけを行うことを、妥当な図面変更として扱うことはできません。後工程のコーティングや組立の日程を確定する前に、カバーガラスの製造工程を確認してください。
要件が具体的になるほど、説明の対象も絞る必要があります。特許US9481598B2には強化処理済みガラスのレーザー切断が記載されており、その記録には、掲載内容の正確性に関する注意書きとともに、現在の譲受人としてSmart Window Inc Ltdが掲載されています。切断の特許があるからといって、供給業者が特定の完成済みカバーガラスに日常的に穴をあけられるとは限りません。その特許は、SW Glassが権利や設備を保有していることを示すものではありません。
- ガラスの状態を特定する。 組成と、強化処理がすでに行われているかどうかを記録してください。
- 形状を作る加工工程を確認する。 最終的な強化処理の前に、穴加工、端面仕上げ、検査の方法について合意してください。
- 完成した部品の妥当性を確認する。 合否に影響する後工程のコーティング、貼合、組立条件を含めてください。
直前の変更でもレーザーで対応できると購買部門に約束された場合は、実際の材料と形状で得られた結果を求めてください。きれいに切断できた実演結果は実現可能性を示す有用な根拠ですが、量産時の再現性や完成した組立品の性能まで確認できたことにはなりません。
隣接する穴、長穴、丸みのある角部を確認する
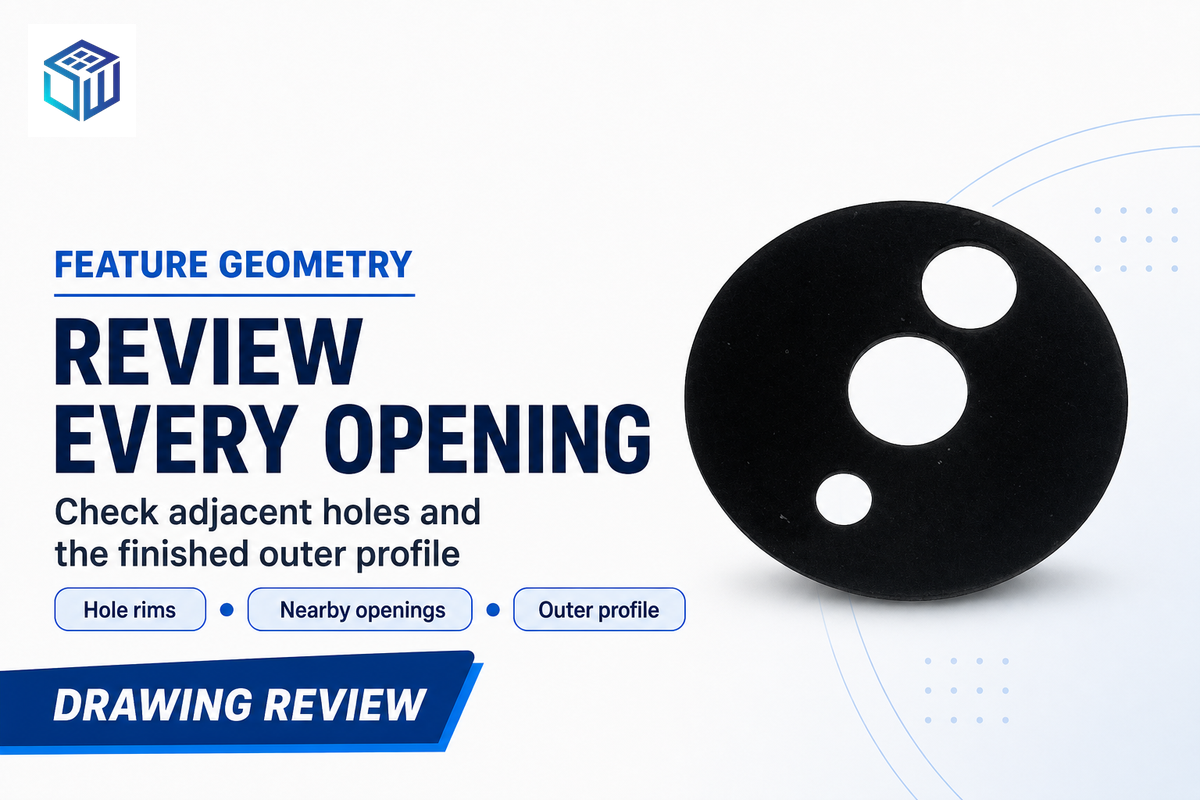
形状を評価する前に、隣接する穴や外形を含め、各穴の周囲に残るガラスの最短幅を測定してください。長穴など、直線状の端面を前提とした判定ができない形状もあります。判定を受け入れる前に、形状に応じた確認を行う必要があります。
穴形状別の残存ガラス幅確認シート
形状確認シートでは、各穴や端面の周囲に残るガラス幅について、公称値と最短幅を分けて整理します。
| 形状の種類 | 測定・検査する項目 | 単純な計算式の適用限界 |
|---|---|---|
| 円形貫通穴と直線状の端面 | 中心から端面までの垂直距離と仕上がり穴径 | 公差の積み上げが定義されている場合にのみ適用可能 |
| 二つの円形穴 | 中心間距離から両方の半径を引いた値 | 中心間距離は、穴間に残るガラス幅とは異なる |
| 直角の角部に近い穴 | 両側の端面と角部の領域 | 片側の端面までの測定だけでは、重要な領域を見落とすおそれがある |
| 丸みのある外側角部に近い穴 | 穴縁から外形までの最短距離 | 理論上の鋭角の頂点を基準に測定しない |
| 長穴 | 両側の残存ガラス幅と両端の半径 | 単一の相当直径では形状の情報が失われる |
| 矩形の有効開口 | 各辺の残存ガラス幅と内側角部の半径 | 角部の局所的な挙動は別途検討が必要 |
| 外周に開いた切欠き | 切欠きの両側に残る腕部、根元の半径、仕上がり | 周囲が閉じた穴のモデルでは切欠きを表せない |
| 皿もみ穴または面取り穴 | 表面の最大開口寸法と残存断面 | 円筒状の穴だけを見ると、除去された材料を見落とすおそれがある |
| コーティングガラスまたは合わせガラスの穴 | 関連する各ガラスの境界と各層の界面 | インクや接着剤の境界はガラス端面ではない |
この情報は、Viraconが穴、角部、円形以外の形状について個別に示した指針をまとめ、Efferzの研究で示された制約を併記したものです。この表は検査の基礎を示すものであり、寸法を決定するためのものではありません。
供給業者がいう“穴間距離”は穴縁同士の距離を指す一方で、図面には中心間距離が記載されていることがあります。こうした食い違いは書面で解消してください。丸みのある角部の近くに穴がある場合、直線部分までの距離だけを確認しても、丸みを含む外形との関係は検証されないため、寸法のスクリーンショットではなく、実際の図面を提示する必要があります。
直径8 mmの円形穴を中心間距離12 mmで配置すると、穴縁間に残る公称ガラス幅は4 mmです。 この例は、中心間距離と実際に残る幅の違いを示しています。位置と穴径の公差によって、その幅はさらに小さくなる可能性があり、供給業者は、結果として得られる穴間の残存ガラス幅を指定の加工工程に照らして検討する必要があります。
残存ガラス幅と穴縁を別々に検査する
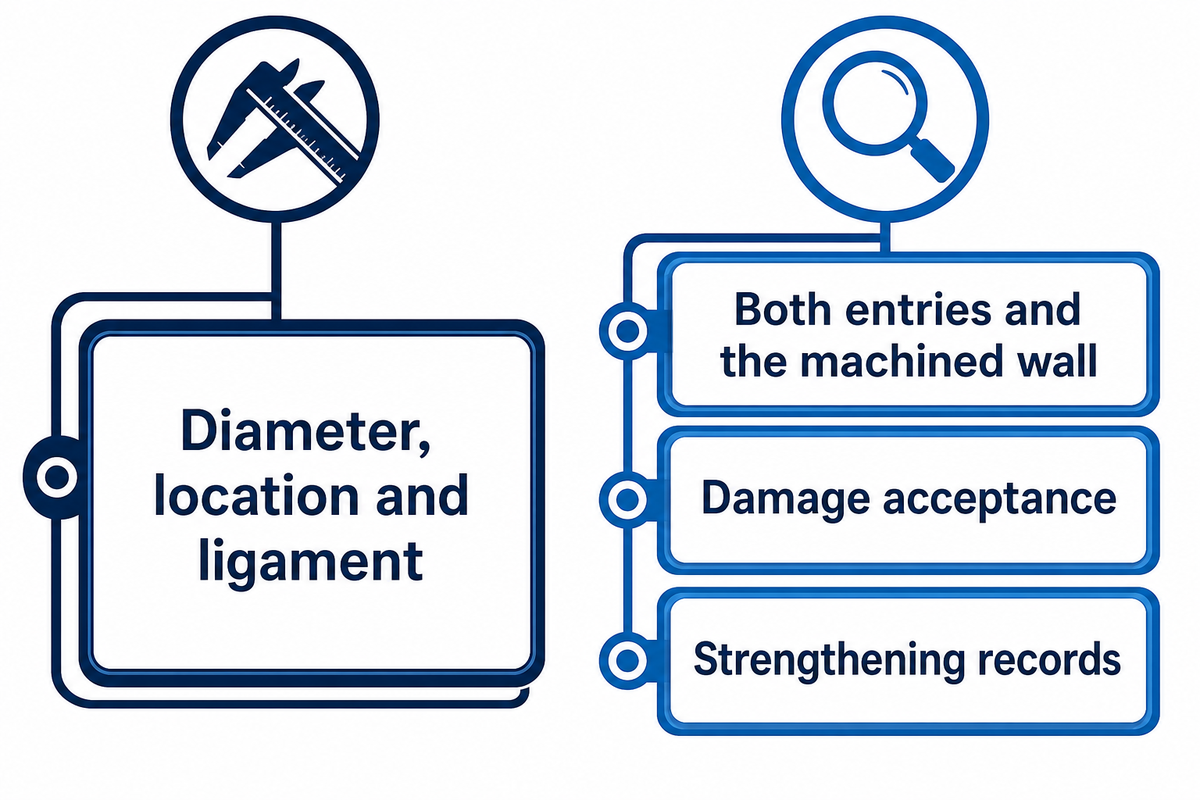
寸法と端面の状態は、別々の合否判定項目として検査してください。寸法と残存ガラス幅の測定により、部品の形状・寸法が正しいかを確認できます。欠けの許容限度、亀裂、強化状態の裏付けはそれぞれ異なるリスクに関わるため、厳しい公差を、加工端面について定めた品質検査の代わりにしてはいけません。
HofとAbou Zikiによる微細穴あけ加工の総説では、機械的な穴あけに伴う亀裂、特に出口側の亀裂について説明されています。Photonics Spectraに掲載されたLight Conversionの技術記事では、ビアの寸法だけでは異なる応力状態を見分けられない理由が論じられています。これらのビア加工はカバーガラスの製造とは異なりますが、測定寸法と加工損傷を区別する考え方は参考になります。
強化処理に関しては、材料の状態も確認する必要があります。 EgboiyiとSainによる2020年の研究の要旨では、破壊抵抗性が初期欠陥深さと応力分布との関係に結び付けられています。供給業者は、要件に応じて強化処理の裏付けと用途に即した確認結果を提示すべきです。この研究は、図面上の穴縁距離の限界値を示すものではありません。
担当者間で、両面の検査方法、観察方法、欠陥の扱いについて合意する必要があります。 購買側が“欠けなし”を要求する場合は、その要件をどのように測定し、記録するかを定義してください。カバーガラス試験の概要は、より幅広い検討事項を整理する際に役立ちますが、購買図面には、具体的に合意した基準を記載する必要があります。要件は購買側の図面に反映してください。
- 穴径、位置、残存ガラス幅を図面と照合して記録してください。
- 合意した方法で、穴の両側の入口と加工された内壁を検査してください。
- 損傷の合否判定記録と強化処理の記録を、検査した部品と紐付けて識別できるようにしてください。
穴径の測定値が8.00 mmで寸法要件を満たしていても、穴縁の品質については別途判定が必要です。中心から端面までの距離が12.00 mmの場合は、寸法、位置、残存ガラス幅とともに、合意した損傷検査の結果を記録してください。穴縁が滑らかであることや公称寸法を満たすことだけでは、組み立てた部品の最終的な強度は保証されません。
狭い残存ガラス幅を承認する前に取付荷重を確認する
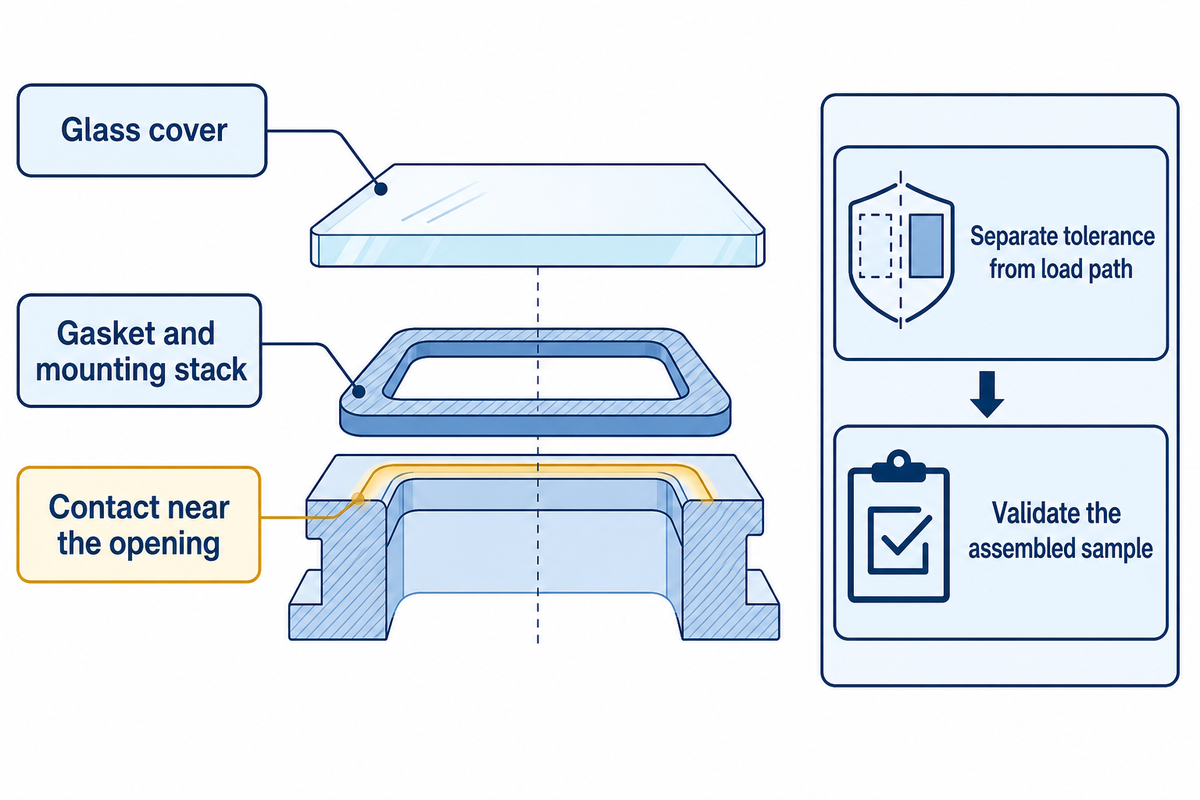
組立品が穴の周囲のガラスにどのような荷重を与えるかを検討してください。金具の接触、支持位置、予荷重、筐体の動きなどは、幅の狭い残存ガラス部への荷重に影響する可能性があります。妥当性確認では、特に荷重が持続する場合、使用条件を考慮してください。寸法上のはめ合い確認だけでは、使用時の荷重も製品の長期信頼性も把握できません。
例えば、購買担当者が卓上での仮組み確認を行い、センサー穴が筐体のボスに干渉しないことを理由に、カバーガラスを承認したとします。その後、製造部門が指定のガスケットと締結部品で組立を完了すると、取付部品の重なりによって穴の近くに荷重がかかります。設計者はボスの移動を望む一方、購買部門は筐体用の金型を維持し、ガラスの隙間寸法の公差を厳しくしたいと考えるかもしれません。これらの変更が解決する問題は、それぞれ異なります。寸法のばらつきを小さくするだけでは、接触荷重はなくなりません。最終部品を製造する前に、変更後の接合部を比較検討し、合意した条件で組立済みサンプルを検査してください。そうすることで、実際の問題の解決につながらない高精度化に費用をかけずに済む可能性があります。
Stephen FreimanによるNISTの刊行物の要旨では、環境と応力がガラスの低速亀裂成長に及ぼす影響による遅れ破壊が説明されています。カバーガラスの寿命を計算する方法を示すものではありません。妥当性確認計画では、カバーガラスがさらされる環境と期間を特定し、衝撃に関する要件を試験済みのカバーガラス組立品と対応付けてください。
- 取付部品をすべて組み込んだ状態で、穴の近くの接触を確認してください。
- 公差の問題と荷重伝達経路の問題を分けて検討してください。
- 出図前に、用途に即した荷重と環境の確認方法について合意してください。
加工性を検討してから出図する
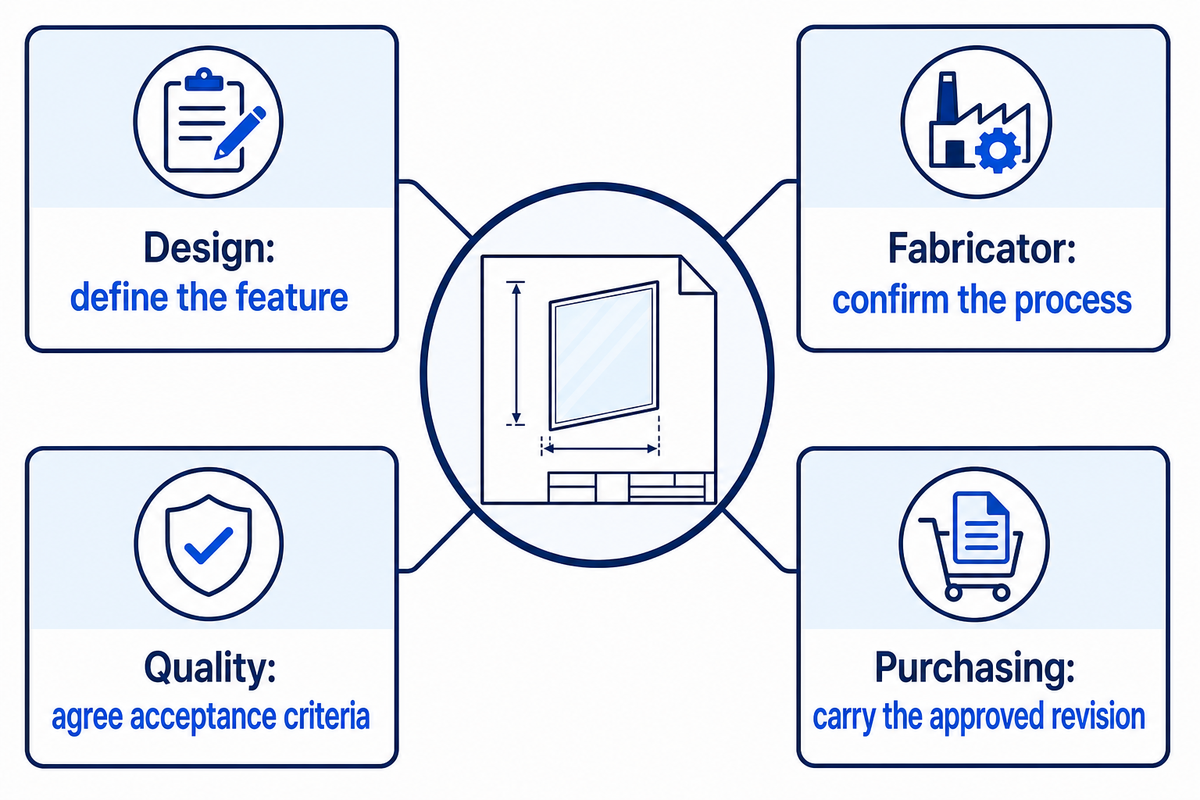
設計責任者、加工業者、品質部門が、形状要素の定義、実現可能な加工工程、合否判定基準について合意してから出図してください。購買部門は、この合意内容を注文書の改訂番号に反映する必要があります。公称寸法が、その寸法どおりに製造するという約束になる前に、以下の表を使って未決事項を明らかにしてください。
穴形状に関する出図承認確認表
この判定表では、穴形状に関する未解決の各検討事項について、判断責任者、承認条件、次の対応を定めています。
| 判断項目 | 主管責任者 | 承認条件 | 未解決の場合の対応 |
|---|---|---|---|
| ガラスの種類・状態 | 設計技術者 | 組成、厚さ、材料の状態が指定されている | 種類を特定しないガラスへの代替を承認しない |
| 測定の定義 | 設計技術者 | 穴縁、穴中心、仕上がり外形が区別されている | データムと寸法指示を明確にする |
| 最悪条件での残り幅 | 機械設計技術者 | 公差の連鎖が重複計上なく評価されている | 形状を見直すか、実現可能な公差の提案を受ける |
| 近接する形状 | 生産技術者 | 長穴、コーナー、隣接する開口が検討されている | 輪郭全体を検討する |
| 加工工程の順序 | 加工業者 | 穴加工・仕上げと強化処理との関係が明確になっている | 後工程で形状を変更する場合は、その都度再評価する |
| 端面品質 | 品質技術者 | 測定可能な欠陥の判定基準と検査方法が合意されている | サンプルを受け入れる前に検査内容を定める |
| 強化処理の裏付け資料 | 品質技術者 | 材料の状態を示す必要な記録が特定されている | 外観から強度を推測しない |
| 組立品の性能 | 製品設計責任者 | 該当する荷重、持続時間、環境条件で検証されている | 用途への適用承認を保留する |
| 発注承認 | 購買担当者 | 見積書、サンプル、発注書が、承認済みの同じ改訂番号に基づいている | 生産を確約する前に適用除外事項を解決する |
出典の根拠:公開されている化学強化の適用範囲、機械加工に関する文献、および本稿で条件を定めた計算例を総合しています。 この判定表は図面審査の補助資料であり、部品ごとの技術検討や試験に代わるものではありません。
要求事項を緩和しなければ価格やリードタイムを改善できない場合は、どの要求事項を緩和するのかを明示してください。 端面検査を含まない見積もりは、端面検査を含む見積もりとそのまま比較できません。 これらの判断事項は、ここで見積もり資料一式を重複して掲載せず、より広い範囲を扱うカバーガラス図面チェックリストに反映してください。
SW Glass は、特注ガラスの穴あけ加工への対応を公表しています。 特注カバーガラスの仕様について加工の可否を検討するため、管理図面、材料の状態、想定する組立品の状態を提示してください。 合意した形状と加工工程、および今後必要な検証項目を、供給業者の見積書に明記してもらってください。
よくあるご質問
強化ガラスに穴あけ加工はできますか?
通常の穴あけ加工は、熱強化処理の前に行う必要があります。
ASTM C1048-25 の公開概要では、適用範囲内の穴あけなどの加工を、強化処理または熱強化処理の前に行うものとしています。 仕上がった強化ガラスパネルに後から開口を設けるには、製造面での検討が必要であり、部品の交換が必要になる場合もあります。 特殊なレーザー切断に関する研究や特許があっても、それだけで貴社のカバー、その穴形状、または完成した組立品に適用できる通常の穴あけ手順が確立されるわけではありません。
合わせガラスに穴あけ加工はできますか?
合わせガラスに開口を設ける場合は、層構成全体を検討する必要があります。
必要な仕上がり開口形状とともに、ガラスの種類、強化処理の状態、各層の厚さ、中間膜を加工業者に伝えてください。 徐冷ガラスの単板を加工できるからといって、強化ガラスの層を含む完成した合わせガラスにも穴あけ加工ができるとは限りません。 提案された加工工程で、層同士の位置合わせ、露出する中間膜の端部、損傷の許容基準、その後の組立にどう対応するのかを確認してください。 単板の残り幅を単純に計算するだけでは、これらの問題は解決できません。
カバーガラスが厚ければ、必ず穴を端部に近づけられますか?
厚さを増やしても、穴縁から外周端までの残り幅を必ず小さくできるわけではありません。
熱加工に関する規定の中には、厚さが増すほど必要な離隔距離も大きくなるものがあります。 化学強化についても、厚さだけではなく、指定された材料の状態や損傷条件が関係します。 より厚いガラスに置き換えると、製造工程や組立時の接触状態が変わる可能性があります。 提案されたガラス、開口、支持構造を併せて比較し、図面を改訂する前に、供給業者から適用可能な寸法上の制限を確認し、設計責任者から性能の承認を得てください。
印刷された縁取りはガラス端部として扱えますか?
構造上の残り幅は、ガラスの実際の端部までです。
印刷図柄の寸法は別に指定してください。 黒い縁取りで開口を見えなくすることはできますが、その境界によって穴と外形の間にあるガラスの幅が増すわけではありません。
確保できる残り幅を供給業者が認めない場合、何を変更すべきですか?
設計を変更する前に、供給業者側で制約となっている条件を特定してください。
寸法が不足している場合は、取合いの機能が維持できれば、開口の位置を移動するか、開口を小さくすることで解決できる可能性があります。 端面品質の問題であれば、別の形状加工方法や仕上げ工程が必要になる場合があります。 組立品にかかる荷重の問題であれば、支持方法や取付構造の変更が必要になる場合があります。 加工工程を変更せずに最小値を小さくするよう求めるのではなく、これらの理由を分けて説明するよう供給業者に依頼してください。 工具・治具、検査、サンプル承認への影響を比較したうえで、改訂図面を発行してください。 ある形状に対する見積もりが別の形状への承認と誤解されないよう、新旧の改訂番号を識別できる状態にしておいてください。
技術的根拠:2026 年 10 月に確認した、供給業者の公開ガイダンス、規格の適用範囲、研究資料に基づきます。 寸法例は仮定に基づくものです。 非公開の生産試験、顧客の歩留まりデータ、あらゆる条件で安全といえる穴の離隔距離を示すものではありません。
参考文献・出典
- ASTM C1048-25:倍強度板ガラスおよび全面強化板ガラス ASTM International、公開概要および適用範囲。
- ASTM C1422/C1422M-26:化学強化板ガラス ASTM International、公開されている適用範囲。
- 端部付近の穴周辺における強化ガラスの強度の実験的測定 Lena Efferz、Christian Schuler、Geralt Siebert 著;Glass Structures & Engineering 掲載、Glass on Web 再掲載。
- US9481598B2:強化処理済みガラスのレーザー切断 特許記録、Google Patents。
- ガラス基板への微細穴あけ加工に関する総説 Lucas A. Hof、Jana Abou Ziki 著;Micromachines 掲載、PubMed Central 収録。
- ガラス貫通ビア形成のためのレーザー技術 Gabriele Stankunaite、Simas Butkus 著、Light Conversion;Photonics Spectra、2026 年 5 月。
- 初期亀裂深さと化学強化パラメータの関係 Benedict Egboiyi、Trisha Sain 著、2020 年のプレプリント概要、arXiv。
- シリカの破壊と構造 Stephen W. Freiman、米国国立標準技術研究所、論文要旨。