Contactez Saiweiglass



Mis à jour en octobre 2026
La distance trou-bord du verre de protection est la plus courte distance libre entre le bord du trou et le bord extérieur fini du verre. La cote entre le centre du trou et le bord mesure autre chose. Avant de valider une ouverture de caméra, un trou de fixation ou une ouverture de capteur, vérifiez trois points : la définition de la cote, le ligament minimal restant après prise en compte des tolérances et la gamme de fabrication prévue.
Un plan peut sembler prévoir suffisamment d’espace tout en laissant le fournisseur dans le doute sur la surface à partir de laquelle effectuer la mesure. Il peut aussi satisfaire le contrôle dimensionnel sans démontrer que l’assemblage final résistera aux charges. Les vérifications de plan ci-dessous permettent de distinguer ces décisions pour un verre de protection sur mesure, avec un exemple chiffré que vous pouvez adapter à vos propres dimensions.
L’essentiel à retenir
Calculez la quantité de verre restante, puis demandez au fabricant et au responsable de la conception si cette géométrie convient au matériau, au procédé et à l’assemblage spécifiés.
Mesurez la distance trou-bord à partir du bon élément géométrique
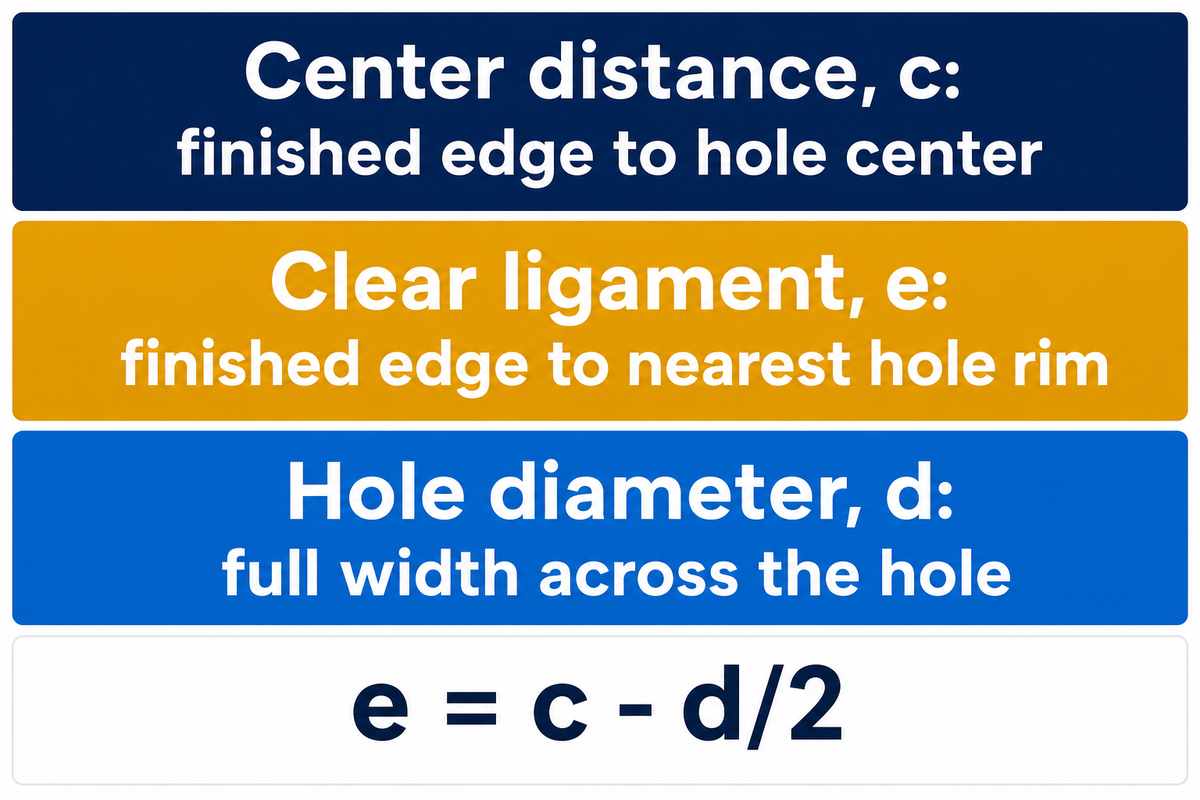
Pour mesurer la distance entre un trou et le bord, partez du bord du trou le plus proche et mesurez jusqu’au bord fini du verre. Sur un plan comportant un trou circulaire, la distance centre-bord se mesure depuis le centre du trou. Confondre ces deux mesures revient à perdre la moitié du diamètre du trou avant même de prendre en compte les tolérances. Le plan de contrôle doit donc définir la mesure attendue.
Selon les consignes de fabrication de Viracon, la distance au bord se mesure à partir du point le plus proche du bord du trou. Pour un trou rond situé près d’un bord droit, le ligament restant (e) se calcule ainsi : e = c – d/2, où c est la distance perpendiculaire entre le centre et le bord, et d le diamètre fini du trou. Le rayon du trou relie ces deux dimensions.
Supposons qu’un concepteur mécanique indique sur un plan préliminaire de panneau qu’une ouverture de capteur se situe à « 8 mm du bord ». L’acheteur transmet ce plan pour obtenir un devis, et le fournisseur suppose que cette indication situe le centre du trou. Si le diamètre du trou est de 8 mm, il reste alors 4 mm de verre. Si le concepteur prévoyait un ligament libre de 8 mm, le centre doit se trouver à 12 mm du bord. L’absence du diamètre et d’une coordonnée du centre définie par rapport à une référence risque de créer une confusion et d’entraîner des erreurs d’outillage, de contrôle et de validation des échantillons.
Erreur à éviter sur le plan : évitez de mesurer jusqu’à la bordure noire imprimée. Le motif imprimé à l’encre ne définit pas la limite structurelle du verre. Si l’acheteur souhaite un aspect extérieur uniforme, la bordure noire et le bord réel du verre doivent être représentés comme des éléments distincts.
Cotes en bref : géométrie donnée uniquement à titre d’exemple
- Distance centre-bord de 12 mm
- Diamètre fini du trou de 8 mm
- Ligament libre nominal de 8 mm
- Bord fini rectiligne ; aucune validation de la résistance n’est sous-entendue
Une distance entre centres de 12 mm et un diamètre de 8 mm laissent un ligament nominal de 8 mm à côté d’un bord droit. Employer l’expression « distance au bord » sans la définir pour l’une ou l’autre dimension prête à confusion. Indiquez sur le même plan contrôlé les contours finis du verre, le diamètre du trou et les références de mesure.
Calculez la largeur minimale de verre restante en tenant compte des tolérances
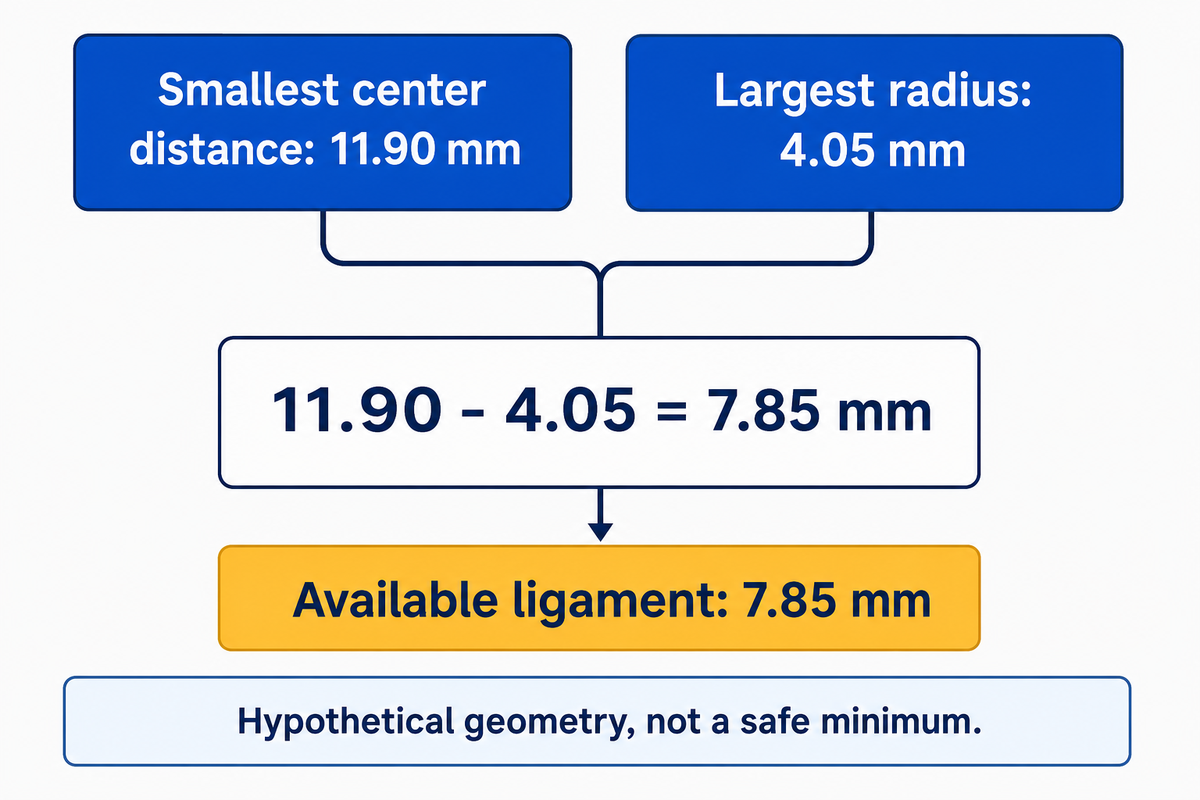
Le ligament minimal disponible se calcule à partir de la position admissible du trou la plus proche du bord et du rayon maximal admissible du trou. Ce calcul décrit la géométrie aux limites de tolérance. Il ne devient un critère d’acceptation qu’après accord sur une valeur minimale distincte, applicable au matériau, au procédé de fabrication et à l’assemblage prévu.
Comment calculer la distance trou-bord du verre de protection ?
Pour un trou circulaire dont la distance est mesurée directement entre son centre et le bord rectiligne réel à l’état fini, la formule est emin = cmin – dmax/2. Pour une tolérance de position bilatérale, on utilise l’écart négatif de c et, pour le diamètre, l’écart positif de d. Le trou intérieur le plus grand correspond à l’état au minimum de matière ; on ne peut donc pas le qualifier de trou au maximum de matière.
Supposons qu’un plan impose c = 12,00 ± 0,10 mm et d = 8,00 ± 0,10 mm. À la valeur nominale, 12,00 − 8,00/2 laisse un ligament de 8,00 mm. Aux limites défavorables, le centre se trouve à 11,90 mm du bord fini et le trou mesure 8,10 mm de diamètre. Son rayon est donc de 4,05 mm, ce qui laisse 7,85 mm. Un acheteur comparant un devis à un minimum de 8,00 mm constaterait un écart de 0,15 mm, même si le dessin nominal paraît correct. En déplaçant le centre de 0,15 mm vers l’intérieur, on compenserait cet écart géométrique sans modifier les tolérances ; la caractéristique modifiée devrait encore faire l’objet d’une évaluation en fabrication et pour l’application.
Fiche de calcul du ligament à 3 cotes
Une fiche de calcul des tolérances distingue le ligament nominal de la largeur minimale admissible de verre restant près d’un bord rectiligne.
| Champ de la fiche de calcul | Valeur d’exemple | Signification ou limite |
|---|---|---|
| Distance centre-bord, c | 12,00 mm | Directement jusqu’au bord rectiligne réel à l’état fini |
| Tolérance de position | ±0,10 mm | Exemple bilatéral, sans zone de tolérance de position |
| Distance centre-bord minimale | 11,90 mm | 12,00 − 0,10 mm |
| Diamètre du trou, d | 8,00 mm | Trou circulaire à l’état fini |
| Tolérance sur le diamètre | ±0,10 mm | Le trou le plus grand réduit le ligament |
| Diamètre maximal | 8,10 mm | 8.00 + 0,10 mm |
| Rayon maximal | 4,05 mm | 8.10 ÷ 2 |
| Ligament nominal | 8,00 mm | 12.00 − 8.00/2 |
| Ligament minimal disponible | 7,85 mm | 11,90 − 4,05 mm |
| Valeur minimale approuvée | Saisissez la valeur convenue | Nécessite des justificatifs distincts relatifs au procédé et à la conception |
Base du calcul : calcul arithmétique de l’auteur à partir de la définition fondée sur le point le plus proche du bord du trou dans les consignes de perçage de Viracon. Toutes les données ci-dessus sont hypothétiques. Un plan utilisant un autre système de références nécessite une chaîne de tolérances différente.
On ne soustrait pas deux fois la tolérance du bord extérieur. Si c définit déjà la distance jusqu’au bord réel à l’état fini, l’exemple tient compte de cette relation avec le bord. Si les deux éléments sont positionnés par rapport à une référence distincte, intégrez le déplacement relatif autorisé. Une spécification de position avec une zone de tolérance diamétrale nécessite également une interprétation propre et ne peut pas remplacer la valeur ±0,10 mm.
Note technique
Dans cet exemple, la cote centre-bord de 12.00 ± 0,10 mm et le diamètre de 8.00 ± 0,10 mm donnent un ligament minimal disponible de 7,85 mm. Ces tolérances ne sont pas prescrites par la norme ASTM C1422/C1422M-26. Son domaine d’application accessible au public exclut les performances en utilisation finale ; distinguez donc l’acceptation géométrique de la validation de l’assemblage.
Le résultat, 7,85 mm, correspond à une dimension disponible ; ce n’est pas une distance minimale universelle entre un trou et le bord du verre. Si la conception citée exige davantage de matière, envisagez de déplacer l’ouverture, d’en réduire la taille ou de modifier l’interface avant de commander des tolérances plus serrées. Le plan validé doit préciser quelle modification permet effectivement d’obtenir la quantité de matière nécessaire.
Adaptez les règles d’espacement des trous au procédé de renforcement
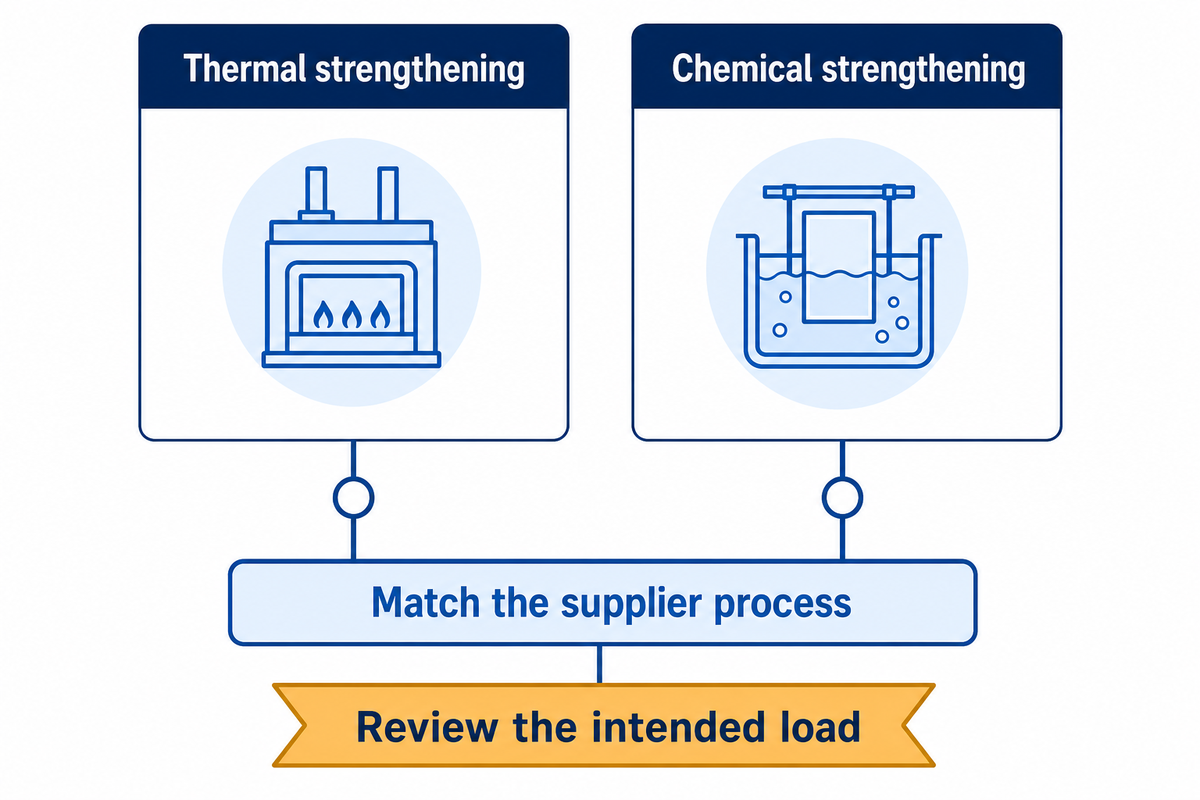
Choisissez les règles d’espacement des trous en fonction du procédé de renforcement et du processus du fournisseur. Les tableaux de fabrication par trempe thermique peuvent servir de comparaison, mais ils ne définissent pas de limite universelle pour le verre mince renforcé chimiquement. La composition du matériau, son épaisseur, la géométrie des caractéristiques et la charge prévue doivent toujours être pris en compte pour la pièce envisagée.
Viracon a indiqué que la distance minimale entre le bord du trou et le bord du verre est de 6 mm ou de deux fois l’épaisseur du verre, la valeur la plus élevée étant retenue. Sa règle distincte concernant l’espacement entre les trous retient la valeur la plus élevée entre 10 mm et deux fois l’épaisseur, et ses recommandations pour les angles prescrivent une distance de 6,5 fois l’épaisseur entre la pointe de l’angle et le bord du trou le plus proche lorsque l’angle est de 90° ou plus. Ces valeurs s’inscrivent dans les recommandations de ce fournisseur pour la fabrication avec traitement thermique.
Cette distinction apparaît également dans les références primaires. La norme ASTM C1048-25 porte, dans son domaine d’application déclaré, sur le verre plat durci thermiquement et entièrement trempé. La norme ASTM C1422/C1422M-26 couvre le renforcement chimique, notamment pour les applications électroniques, et classe les produits selon la compression de surface et la profondeur de la couche de compression.
Une comparaison plus approfondie du renforcement chimique et de la trempe thermique indique quel procédé mentionner dans la désignation du matériau.
« Cette spécification ne prétend pas traiter des performances en utilisation finale. »
La certification d’une classe de renforcement ne répond pas à toutes les questions de résistance au niveau des trous. Dans l’étude d’Efferz, Schuler et Siebert sur les trous proches du bord, les auteurs distinguent les espacements nécessaires à la fabrication avec traitement thermique de la résistance structurelle. Leurs essais portent sur des éprouvettes trempées thermiquement de 5 mm, 8 mm et 12 mm ; leurs résultats ne valident pas la conception d’un verre de protection mince renforcé chimiquement.
Pour une règle fournisseur retenant la valeur la plus élevée entre 6 mm et 2t, une épaisseur de 4 mm donne 8 mm selon cette règle. Ce calcul ne rend pas la règle applicable à une autre famille de verre. Avant d’accepter une valeur inférieure, assurez-vous de connaître le procédé et les éléments de validation qui justifient l’espacement proposé.
Planifiez la séquence de réalisation des trous avant le renforcement
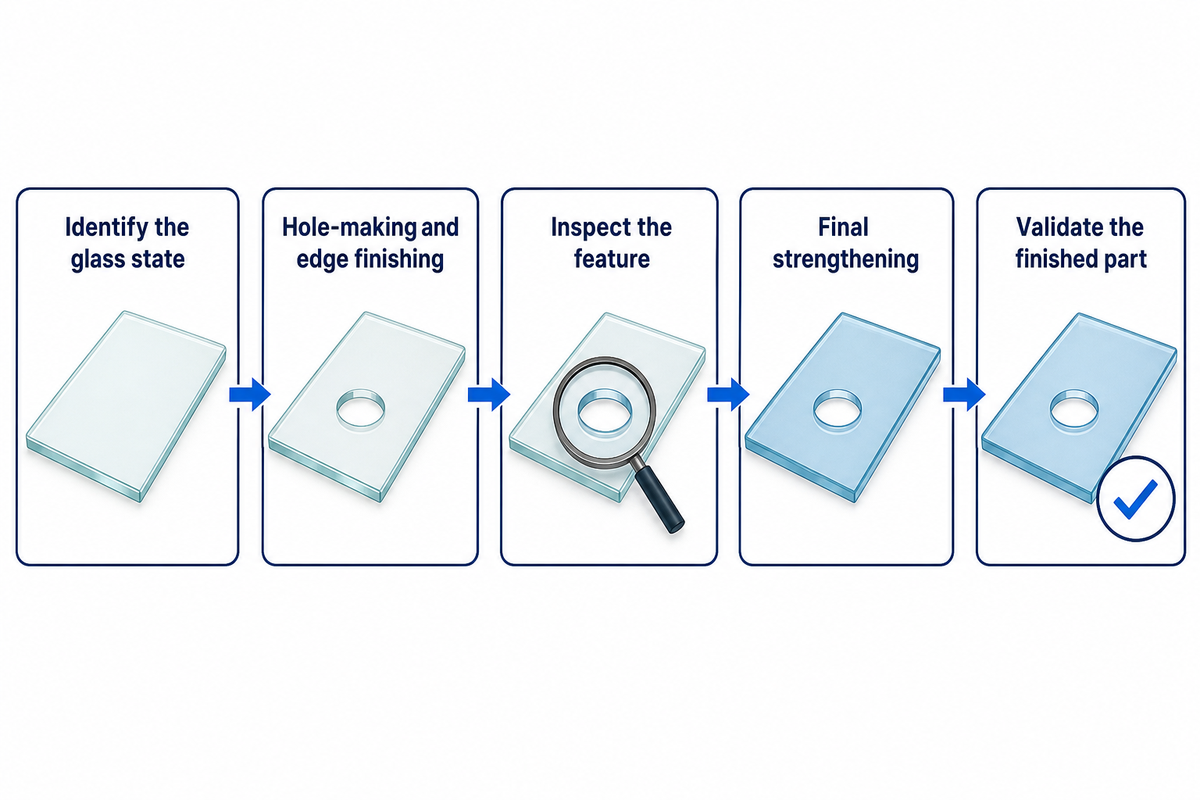
Prévoyez le perçage standard du verre, la finition des bords et le contrôle des caractéristiques avant l’étape finale de renforcement. Une ouverture ajoutée tardivement peut obliger le fournisseur à modifier tout le processus, plutôt qu’à ajouter une seule opération d’usinage. Vérifiez le processus lors de l’examen du plan, en particulier si la pièce comporte des couches, des zones imprimées ou des surfaces de collage.
Comment réaliser un trou dans le verre sans le casser ?
Pour un verre de protection industriel, commencez par examiner l’état du matériau et une gamme de fabrication qualifiée. Le résumé de la norme ASTM C1048-25 précise que le perçage des trous et les autres opérations de fabrication sont réalisés avant le durcissement thermique ou la trempe thermique. Le perçage conventionnel d’un panneau fini en verre trempé thermiquement ne constitue pas une modification de plan acceptable. Examinez le procédé de fabrication du verre de protection avant de fixer les dates des opérations ultérieures de dépôt de couche et d’assemblage.
Des exigences plus spécifiques appellent des descriptions plus précises. Le brevet US9481598B2 décrit la découpe au laser du verre renforcé ; la fiche indique Smart Window Inc Ltd comme titulaire actuel, avec une réserve concernant l’exactitude de cette information. Un brevet de découpe ne signifie pas qu’un fournisseur peut percer couramment un verre de protection fini donné. Il n’atteste ni la propriété de ce brevet par SW Glass ni la possession des équipements correspondants.
- Identifiez l’état du verre. Consignez sa composition et précisez si le renforcement a déjà été effectué.
- Examinez la gamme de réalisation de l’élément géométrique. Convenez de la réalisation des trous, de la finition des bords et du contrôle avant le renforcement final.
- Validez la pièce finie. Intégrez les conditions ultérieures de dépôt de couche, de collage et d’assemblage qui influent sur l’acceptation.
Si l’on promet aux achats qu’un laser permettra de résoudre une modification de dernière minute, demandez des résultats obtenus sur le matériau et la caractéristique concernés. Une découpe de démonstration nette constitue un indice utile de faisabilité, mais ne permet pas de conclure sur la répétabilité en production ni sur les performances de l’assemblage fini.
Vérifiez les trous adjacents, les fentes et les angles arrondis
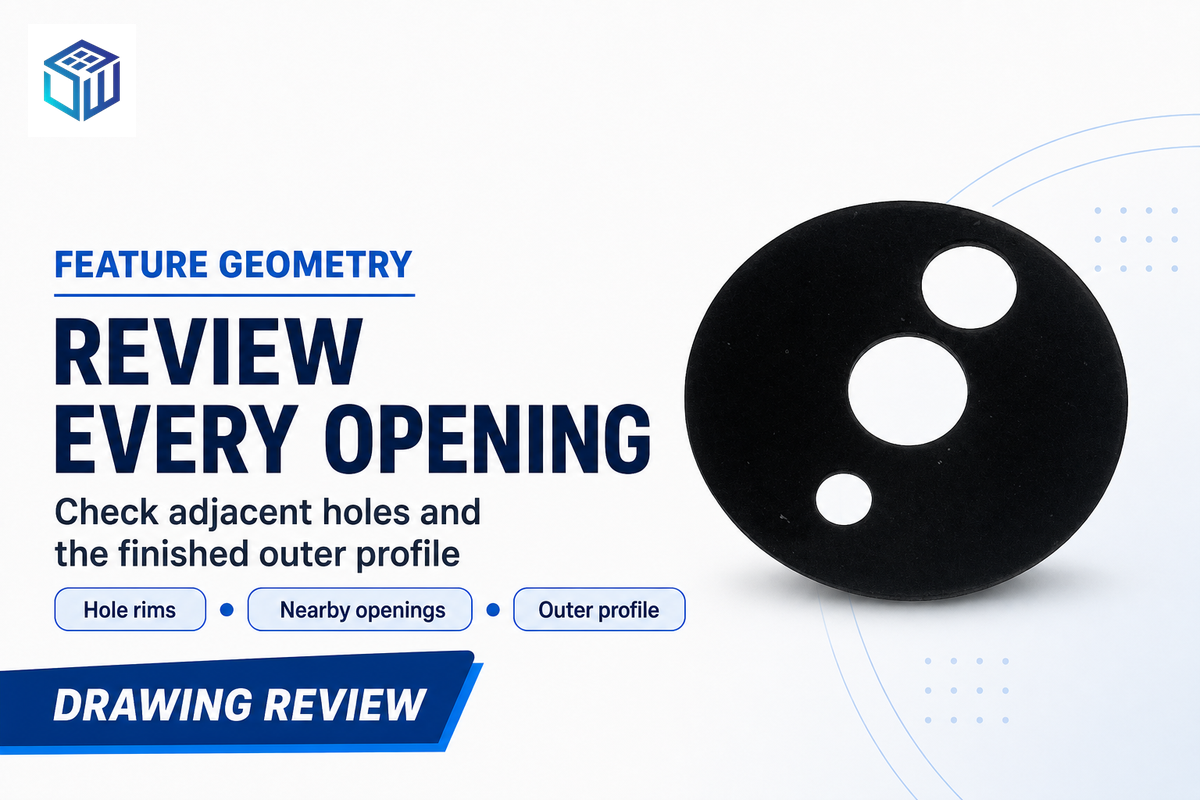
Mesurez le trajet de matière restant le plus court autour de chaque ouverture, y compris entre les trous adjacents et jusqu’au contour extérieur, avant d’évaluer la caractéristique. Certaines formes, comme une fente, ne permettent pas de déterminer cette distance à partir d’un bord droit. Effectuez les vérifications propres à la géométrie avant de valider la mesure.
Fiche de calcul des ligaments autour des trous et autres éléments géométriques
Une fiche de calcul géométrique distingue le ligament nominal de la largeur minimale de verre restant autour de chaque trou ou bord.
| Type de caractéristique | Mesure ou contrôle | Limites de la formule simplifiée |
|---|---|---|
| Trou traversant circulaire, bord rectiligne | Distance centre-bord perpendiculaire au bord et diamètre fini | Applicable uniquement avec une chaîne de tolérances définie |
| Deux trous circulaires | Distance entre les centres moins les deux rayons | L’entraxe ne correspond pas à la largeur libre de verre |
| Trou près d’un angle droit | Les deux bords et la zone d’angle | Une mesure par rapport à un seul bord peut manquer la zone critique |
| Trou près d’un angle extérieur arrondi | Distance minimale entre le bord du trou et le contour | Ne mesurez pas jusqu’à un angle vif théorique |
| Fente longue | Ligaments des deux côtés et rayons aux extrémités | Un diamètre équivalent unique ne restitue pas la géométrie |
| Ouverture rectangulaire | Largeurs latérales et rayons des angles intérieurs | Le comportement local aux angles nécessite un examen distinct |
| Encoche débouchant sur le bord | Branches restantes, rayon à fond d’entaille et finition | Un modèle de trou fermé ne décrit pas l’encoche |
| Trou fraisé ou chanfreiné | Ouverture maximale en surface et section restante | Le seul alésage cylindrique peut ne pas rendre compte de la matière retirée |
| Ouverture dans un verre à couche ou feuilleté | Chaque limite pertinente du verre et chaque interface entre les couches | Les limites de l’encre ou de l’adhésif ne sont pas les bords du verre |
Ces informations synthétisent les différentes recommandations de Viracon relatives aux trous, aux angles et aux éléments non circulaires, avec les limites précisées dans l’étude d’Efferz. La matrice sert de base au contrôle et ne définit pas les dimensions.
L’« espacement des trous » indiqué par un fournisseur peut désigner le jeu entre leurs bords, tandis que le plan peut donner la distance entre leurs centres. Clarifiez ces écarts par écrit. Si une ouverture est positionnée par rapport à un angle arrondi, demander la distance depuis le côté droit ne permet pas de vérifier le profil arrondi ; fournissez le plan réel plutôt qu’une capture d’écran d’une cote.
Deux trous circulaires de 8 mm avec un entraxe de 12 mm laissent une largeur nominale de verre de 4 mm entre leurs bords. Cet exemple illustre la différence entre l’entraxe et la largeur libre. Les tolérances de position et de diamètre peuvent encore réduire cette largeur, et le fournisseur doit examiner le ligament qui en résulte entre les trous pour le procédé spécifié.
Contrôlez séparément le ligament et le bord du trou
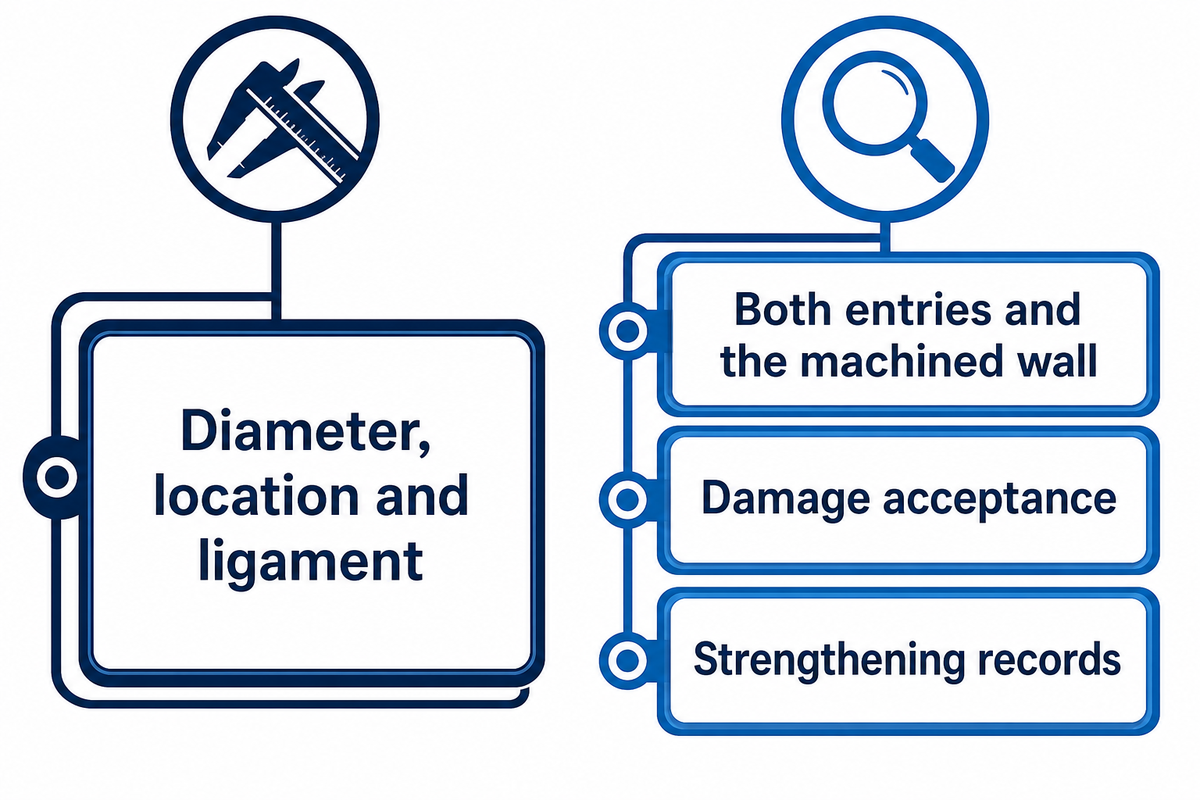
Contrôlez les dimensions et l’état des bords comme des caractéristiques d’acceptation distinctes. Les dimensions et les mesures des ligaments indiquent si la pièce est géométriquement conforme. Les limites d’écaillage, les fissures et les justificatifs de l’état de renforcement concernent des risques différents, et une tolérance serrée ne doit pas remplacer un contrôle qualité défini du bord usiné.
La synthèse de Hof et Abou Ziki sur le perçage de microtrous décrit les fissures associées au perçage mécanique, notamment à la sortie du trou. Un article technique de Light Conversion dans Photonics Spectra explique pourquoi les dimensions des vias peuvent masquer des états de contrainte différents. Ces procédés de réalisation de vias diffèrent de la fabrication des verres de protection, mais la distinction entre les dimensions mesurées et les dommages liés au procédé est utile.
Le procédé de renforcement soulève également des questions sur l’état du matériau. Le résumé des recherches d’Egboiyi et Sain de 2020 relie la résistance à la rupture au rapport entre la profondeur initiale des défauts et le profil de contrainte. Le fournisseur doit fournir les justificatifs de renforcement et les vérifications en application conformément aux exigences. L’étude ne donne pas de limite pour la distance trou-bord à indiquer sur le plan.
Les équipes doivent convenir des modalités de contrôle, d’observation et de traitement des défauts sur les deux faces. Lorsque l’acheteur demande une pièce « sans écaillage », il doit préciser comment le respect de cette exigence sera mesuré et documenté. La présentation générale des essais du verre de protection peut aider à structurer la discussion d’ensemble, tandis que le plan joint à la commande doit indiquer les critères précis convenus. Les exigences doivent figurer sur le plan de l’acheteur.
- Relevez le diamètre, la position et le ligament par rapport aux exigences du plan.
- Contrôlez les deux entrées du trou et la paroi usinée selon la méthode convenue.
- Assurez la traçabilité des relevés d’acceptation des dommages et de renforcement avec la pièce contrôlée.
Un trou de 8,00 mm peut satisfaire l’exigence dimensionnelle tout en nécessitant une décision distincte concernant la qualité de son bord. Pour une distance entre centres de 12,00 mm, indiquez la dimension, la position et le ligament, ainsi que la méthode de contrôle des dommages convenue. Un bord régulier ou une dimension nominale ne garantit pas la résistance de la pièce assemblée.
Vérifiez les efforts de montage avant d’accepter un ligament étroit
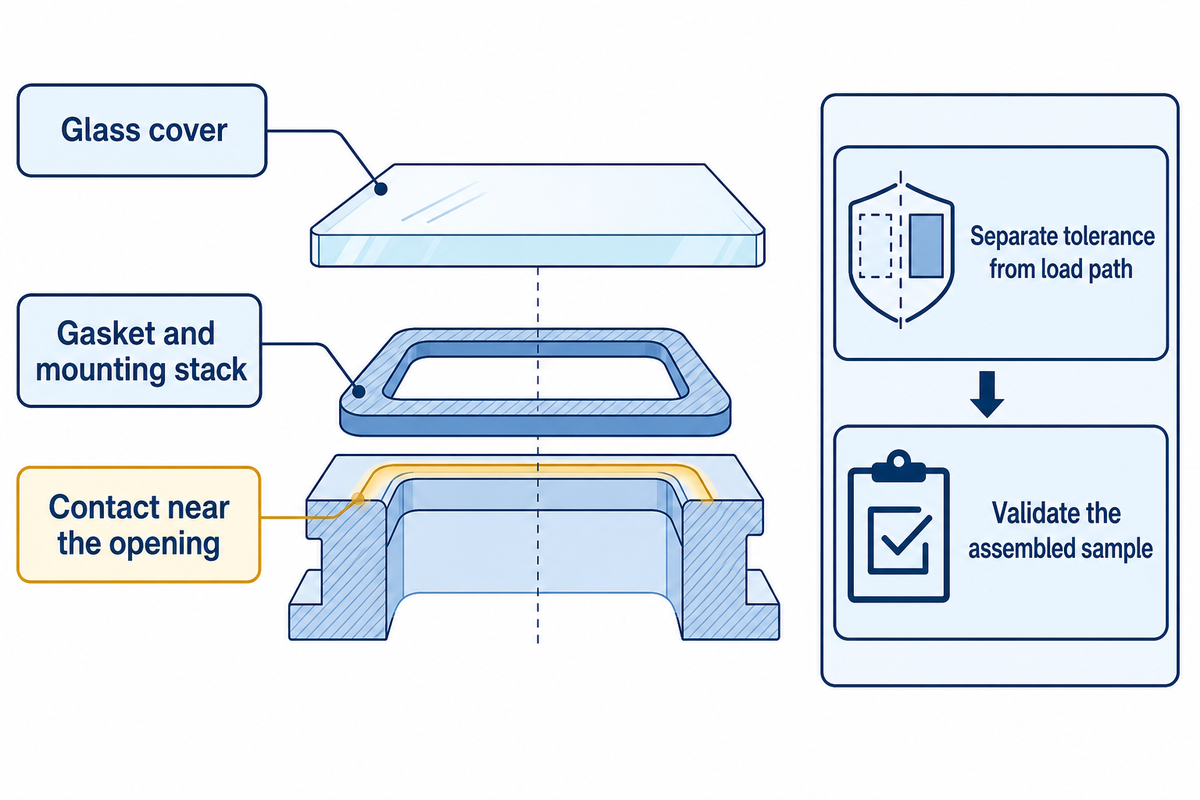
Examinez comment l’assemblage sollicite le verre autour de l’ouverture. Des facteurs tels que le contact avec les pièces de fixation, la position des appuis, la précharge et le mouvement du boîtier peuvent modifier la sollicitation d’un ligament étroit. Lors de la validation, prenez en compte les conditions d’utilisation, en particulier si la charge est maintenue dans le temps. Un contrôle dimensionnel d’ajustement ne décrit ni les charges en fonctionnement ni la fiabilité à long terme du produit.
Supposons qu’un acheteur valide un verre de protection parce que son trou de capteur laisse passer le bossage du boîtier lors d’un contrôle d’ajustement sur établi. La production termine ensuite l’assemblage avec le joint et l’élément de fixation spécifiés, et l’empilage de montage applique une charge près de l’ouverture. Le concepteur peut préférer déplacer le bossage, tandis que le service achats peut souhaiter conserver l’outillage du boîtier et resserrer la tolérance du jeu avec le verre. Ces modifications résolvent d’autres problèmes. Une dispersion dimensionnelle plus faible ne suffit pas, à elle seule, à supprimer l’effort de contact. Avant de produire la pièce finale, comparez l’interface modifiée et contrôlez un échantillon assemblé dans les conditions convenues. Cela peut éviter de payer pour une précision qui ne répond pas au problème réel.
Le résumé de la publication de Stephen Freiman au NIST décrit une rupture différée due aux effets de l’environnement et des contraintes sur la propagation lente des fissures dans le verre. Il ne fournit pas de méthode pour calculer la durée de vie d’un verre de protection. Dans le plan de validation, précisez l’environnement et la durée d’exposition du verre de protection, et reliez toute exigence de résistance aux chocs à l’assemblage de verre de protection testé.
- Vérifiez le contact près de l’ouverture avec l’empilage de montage complet.
- Distinguez un problème de tolérance d’un problème de cheminement des efforts.
- Convenez des contrôles de charge et d’environnement adaptés à l’application avant la validation du plan.
Autorisez la mise en fabrication du plan après un examen de l’usinabilité
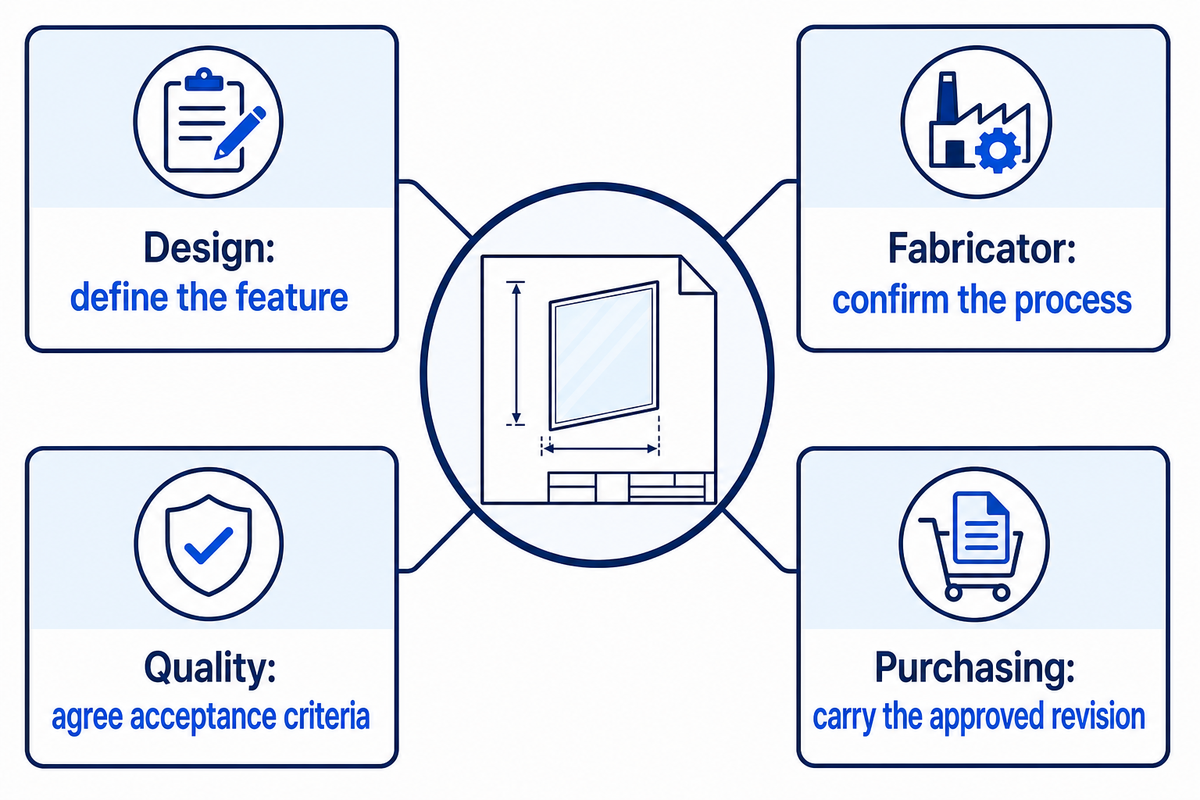
Autorisez la mise en fabrication du plan une fois que le responsable de la conception, le transformateur et l’équipe qualité se sont accordés sur la définition des éléments géométriques, le procédé réalisable et les critères d’acceptation. Le service achats doit répercuter cet accord dans la révision de la commande. Utilisez la matrice ci-dessous pour faire ressortir les décisions en suspens avant qu’une cote nominale ne devienne un engagement à fabriquer selon cette cote.
Matrice d’autorisation de fabrication des trous et autres éléments géométriques
Cette matrice attribue un responsable de décision, une condition d’acceptation et une action à mener à chaque question en suspens concernant les trous et autres éléments géométriques.
| Décision | Responsable principal | Condition d’autorisation | Si la question reste en suspens |
|---|---|---|---|
| Identification du verre | Ingénieur de conception | Composition, épaisseur et état du matériau spécifiés | N’approuvez pas le remplacement par un verre générique |
| Définition de la mesure | Ingénieur de conception | Bord du trou, centre et contour fini distingués | Clarifiez la référence et les indications de cotation |
| Ligament dans le cas le plus défavorable | Ingénieur mécanique | Chaîne de tolérances évaluée sans double comptage | Modifiez la géométrie ou obtenez une proposition de tolérances réalisables |
| Éléments géométriques voisins | Ingénieur de fabrication | Lumières, angles et ouvertures adjacentes examinés | Examinez le contour complet |
| Ordre des opérations | Transformateur | Réalisation des trous et finition articulées avec le renforcement | Réévaluez toute modification tardive d’un élément géométrique |
| Qualité des bords | Ingénieur qualité | Critères mesurables relatifs aux défauts et méthode convenus | Définissez le contrôle avant d’accepter les échantillons |
| Justificatifs de renforcement | Ingénieur qualité | Documents requis sur l’état du matériau identifiés | Évitez de déduire la résistance de l’aspect |
| Performances de l’assemblage | Responsable de la conception du produit | Charges, durée et environnement pertinents validés | Laissez la validation de l’application en suspens |
| Autorisation commerciale | Acheteur | Devis, échantillons et commande fondés sur la même révision approuvée | Réglez les exclusions avant de vous engager en production |
Sources utilisées : synthèse du domaine d’application public relatif au renforcement chimique, de la littérature sur l’usinage et de l’exemple de calcul défini. La matrice est une aide à la revue de plan et ne remplace pas les études d’ingénierie et/ou les essais propres à la pièce.
Si le prix ou le délai de fabrication ne s’améliore qu’en assouplissant une exigence, identifiez explicitement cette exigence. Un devis excluant le contrôle des bords n’est pas directement comparable à un devis qui l’inclut. Reportez ces décisions dans la liste générale des points à vérifier sur un plan de verre de protection, sans reproduire ici l’intégralité du dossier de consultation.
SW Glass propose publiquement le perçage du verre sur mesure. Envoyez un plan à révision maîtrisée, les informations sur l’état du matériau et sur l’état de l’assemblage prévu afin de faire examiner l’usinabilité de votre spécification de verre de protection sur mesure. Demandez que le devis du fournisseur précise la géométrie et le procédé convenus ainsi que les activités de validation restant à mener.
Questions fréquentes
Peut-on percer du verre trempé ?
Les trous conventionnels doivent être réalisés avant la trempe thermique.
Le résumé public de la norme ASTM C1048-25 situe le perçage des trous et les autres opérations de fabrication avant le durcissement ou la trempe, dans les limites de son domaine d’application. L’ajout tardif d’une ouverture dans un panneau fini en verre trempé nécessite un examen de la fabrication et peut imposer le remplacement de la pièce. Les recherches ou brevets spécialisés sur la découpe au laser ne définissent pas une procédure de perçage courante pour votre verre de protection, la géométrie de son trou ou son assemblage fini.
Peut-on percer du verre feuilleté ?
Une ouverture dans du verre feuilleté nécessite d’examiner la composition complète de l’empilage.
Indiquez au transformateur les types de verre, leur état de renforcement, les épaisseurs des feuilles et l’intercalaire, ainsi que l’ouverture finale requise. Ne supposez pas que l’autorisation d’usiner une feuille de verre recuit autorise également le perçage d’un verre feuilleté fini contenant des feuilles trempées. Demandez comment la gamme proposée traite l’alignement entre les couches, les bords exposés de l’intercalaire, l’acceptation des dommages et l’assemblage ultérieur. Un simple calcul de ligament sur une feuille unique ne peut pas trancher ces questions.
Un verre de protection plus épais permet-il toujours de rapprocher un trou du bord ?
Une épaisseur plus importante ne permet pas automatiquement de réduire le ligament entre le trou et le bord.
Certaines règles de fabrication avec traitement thermique imposent un espacement croissant avec l’épaisseur. Le renforcement chimique dépend également de l’état spécifié du matériau et des dommages présents, et non de la seule épaisseur. Un remplacement par un verre plus épais peut modifier la gamme de fabrication ou les contacts dans l’assemblage. Comparez ensemble le verre proposé, l’ouverture et la disposition des appuis, puis obtenez les limites dimensionnelles applicables du fournisseur et l’acceptation des performances par le responsable de la conception avant de réviser le plan.
La bordure imprimée compte-t-elle comme bord du verre ?
Le ligament structurel se termine au bord physique du verre.
Cotez le motif imprimé séparément. Une bordure noire peut masquer visuellement une ouverture, mais sa limite n’ajoute pas de verre entre le trou et le contour extérieur.
Que dois-je modifier si le fournisseur refuse le ligament disponible ?
Identifiez le facteur limitant du fournisseur avant de modifier la conception.
Une insuffisance dimensionnelle peut être corrigée en déplaçant l’ouverture ou en réduisant sa taille, à condition que l’interface reste fonctionnelle. Un problème de qualité des bords peut nécessiter une autre gamme de réalisation ou de finition de l’élément géométrique. Un problème d’efforts dans l’assemblage peut exiger une autre disposition des appuis ou des fixations. Demandez au fournisseur de distinguer ces raisons plutôt que de réclamer une valeur minimale plus faible sans changement de procédé. Comparez les effets sur l’outillage, le contrôle et la validation des échantillons, puis émettez un plan révisé. Veillez à bien identifier l’ancienne et la nouvelle révision afin qu’un devis portant sur une géométrie ne soit pas pris pour une acceptation de l’autre.
Base technique : recommandations publiques de fournisseurs, domaines d’application des normes et recherches examinés en octobre 2026. Les exemples dimensionnels sont hypothétiques. Aucun essai de production privé, aucune donnée de rendement client ni aucune valeur universelle d’espacement des trous garantissant la sécurité ne sont revendiqués.
Références et sources
- ASTM C1048-25 : verre plat durci thermiquement et entièrement trempé ASTM International, résumé et domaine d’application publics.
- ASTM C1422/C1422M-26 : verre plat renforcé chimiquement ASTM International, domaine d’application public.
- Détermination expérimentale de la résistance du verre trempé à proximité de trous proches du bord Lena Efferz, Christian Schuler et Geralt Siebert ; Glass Structures & Engineering, republié par Glass on Web.
- US9481598B2 : découpe au laser du verre renforcé fiche de brevet, Google Patents.
- Perçage de microtrous dans des substrats en verre : synthèse Lucas A. Hof et Jana Abou Ziki ; Micromachines, archivé dans PubMed Central.
- Stratégies laser pour la fabrication de vias traversant le verre Gabriele Stankunaite et Simas Butkus, Light Conversion ; Photonics Spectra, mai 2026.
- Relation entre la profondeur initiale des fissures et les paramètres du renforcement chimique Benedict Egboiyi et Trisha Sain, résumé de prépublication de 2020, arXiv.
- Rupture et structure de la silice Stephen W. Freiman, National Institute of Standards and Technology, résumé de publication.