Saiweiglassへのお問い合わせ



ディスプレイ用カバーガラスの公差積み上げでは、組み立てたディスプレイの寸法ばらつきの許容範囲を評価します。パネル単体では図面の要件を満たしていても、筐体に干渉したり、画素を隠したり、背面側の隙間を使い切ったりすることがあります。まず物理的な端点を明確にし、各公差を合算する前に、ガラス寸法、印刷形状の位置、組立時の配置を分けて検討します。
2026年10月更新
産業用ディスプレイ向けOEMカバーガラスでは、部品サプライヤー、モジュールサプライヤー、組立業者が確認できる一貫した基準が必要です。
ディスプレイカバーガラスの公差積み上げでは、ハウジング、ガラス、ディスプレイの基準を関連付けます。周辺隙間、取り付け後の深さ、窓の位置合わせを個別に確認してください。限界値による確認には図面の不利側の限界値を使い、実測工程データには妥当性が裏付けられた統計モデルを用いてください。
要点
- 納入されたモジュールにすでにカバーが含まれている場合、カバーの厚さをさらに加えると同じ層を二重に数えることになります。
- 仮定した奥行きの例では、四項目の計算による最小隙間は、形状や姿勢の変動に対する追加の見込み分を差し引く前で0.44 mmです。
- 印刷窓の予算例では、回転、視認性、環境条件の確認前に、片側で0.25 mmの余裕が残ります。
- 統計的なばらつきが小さくなっても、図面で許容されるすべての組み合わせで組み立てられるとは限りません。
クイック仕様:図面検査で定義すべき項目
- 嵌合:開口部と完成外形、および位置決め方式。
- 深さ:基準面、納入モジュールの境界、および取り付け後の接着層。
- 窓:印刷端、表示有効領域の端、および各側の相対位置。
- 合否判定:完成状態、支持条件、測定の不確かさ、判定ルール。
以下の寸法はすべて、説明用の平板パネルモデルに基づいています。入力値と追加の見込み分は、管理対象の組立要求事項に合わせて置き換えてください。
機能上重要な寸法から始める
カバーガラスの累積公差を検討するには、まず組立品の機能を成立させる寸法、すなわち端部の隙間、背面の隙間、画像周囲の余裕を定めます。その寸法連鎖を、実際の形体をたどって図示します。BOMに寸法を指定する前に、供給者が個々の層を供給するのか、完成モジュールを供給するのかを確認します。
2024年に再確認されたASME Y14.5-2018は、寸法と公差を表すための共通言語を提供しています。それでも、機能上の寸法連鎖は組立設計者自身が選ぶ必要があります。完成モジュールの外包寸法には、貼り合わされた複数の層が含まれることがあります。
| 供給範囲 | 使用する厚さの積み上げ経路 | 計算前の確認事項 |
|---|---|---|
| カバーとカバーなしディスプレイ | カバー+取り付け後の接着層+カバーなしディスプレイの包絡面 | ディスプレイ寸法にカバーが含まれていないことを確認する |
| 貼合済みディスプレイ完成品 | 指定された面の間で測る完成モジュールの外包寸法 | 含まれるカバー、センサー、接着剤の各層を特定 |
よくある間違い:公差積み上げ解析に、両方のBOM経路を含めてしまうことです。ディスプレイ単体からタッチパネル貼合済み品へ調達先を切り替えると、有効表示領域が同じでも支給品の境界が変わります。切り替え時に公差連鎖を更新してください。
単体のカバーを1.10 mmと仮定した場合、その層がモジュール寸法にすでに含まれているかを確認します。1.10 mmを重複して加えても、はめあいを厳しく指定したことにはなりません。組付け状態のモジュール外包寸法を供給者に保証してもらう前に、含まれる層と測定面の両方を確定してください。
組立図にデータムを明記する
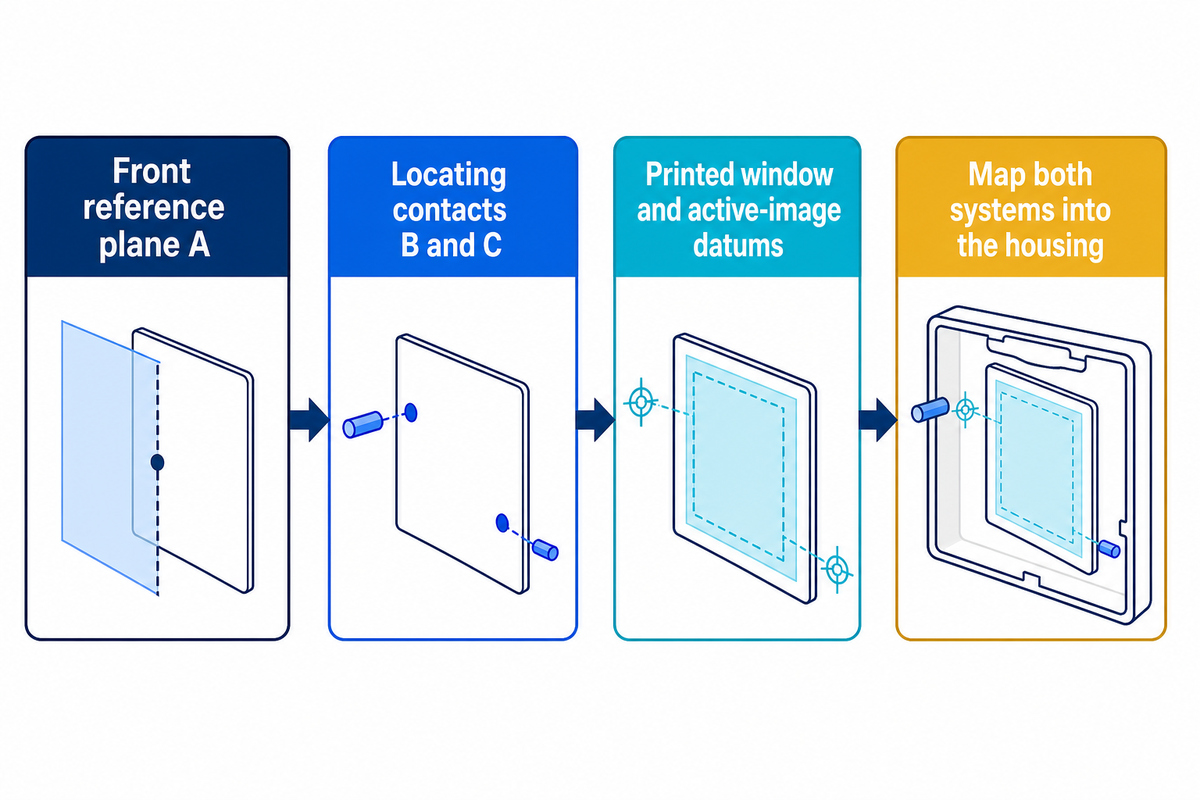
データムは、カバーとモジュールの位置決めに使う形状を基準に設定してください。前面の基準面と面内の位置決め形状を定め、ガラス加工、印刷データ、モジュール図面、治具のすべてで同じ基準を使用します。治具がその形状に接触しないのであれば、CAD上で便利な原点を設定しても役に立ちません。
一般公開されているASME寸法記入規格の概要では、設計意図を表すための共通言語が説明されています。データムの設定全体を管理図面に明記してください。文章による公差要求では、同じ関係を定義できません。カバーガラス図面チェックリストは、図面資料一式の整理に役立ちます。
RFQの前に、カバーガラスが独立部品なのかモジュールの一層なのかを文書に明記してください。
- 設置状態における前面基準面をAと定義してください。
- 面内の位置決め形状BおよびCと、実際の接触箇所を特定してください。
- それぞれの基準を使って、印刷窓とモジュールの表示有効領域を位置決めしてください。
- 両方の基準系がハウジング内でどのように位置決めされるかを示してください。
少量生産の産業用HMIを例に考えます。ガラスの検査担当者は左の切断端から印刷端までを測って報告し、組立担当者は二つのストッパーの中央にカバーを配置し、ディスプレイモジュールの取付担当者は右側の取付形体を基準にモジュールを位置決めしています。各報告はどれも正しくても、測定の起点同士が連続した寸法連鎖を構成しているとは限りません。設計者は各接触箇所を図示し、図面上の寸法を隙間が閉じる方向に換算する必要があります。接触箇所間の位置決めの限界値は、計算に残す必要があります。印刷検査の精度向上に費用をかけても、モジュールの位置が未定義である問題は解決しません。次の試作では提案した位置決め方式を採用し、印刷窓と有効表示領域の両方について、合意した組立基準に対する測定結果を報告する必要があります。
説明用の表示窓モデルでは、ガラスの位置決めに関する項目は0.10 mmです。データムの改訂番号が変わると、その項目が表す変動の内容も変わる可能性があります。印刷原稿や治具の改訂番号が変わった際に、ガラス外形の要求が別の位置決め要求にすり替わらないよう、実際の接触箇所と符号付きの寸法連鎖を計算とともに記録してください。
不利側の限界値で周辺隙間を確認する
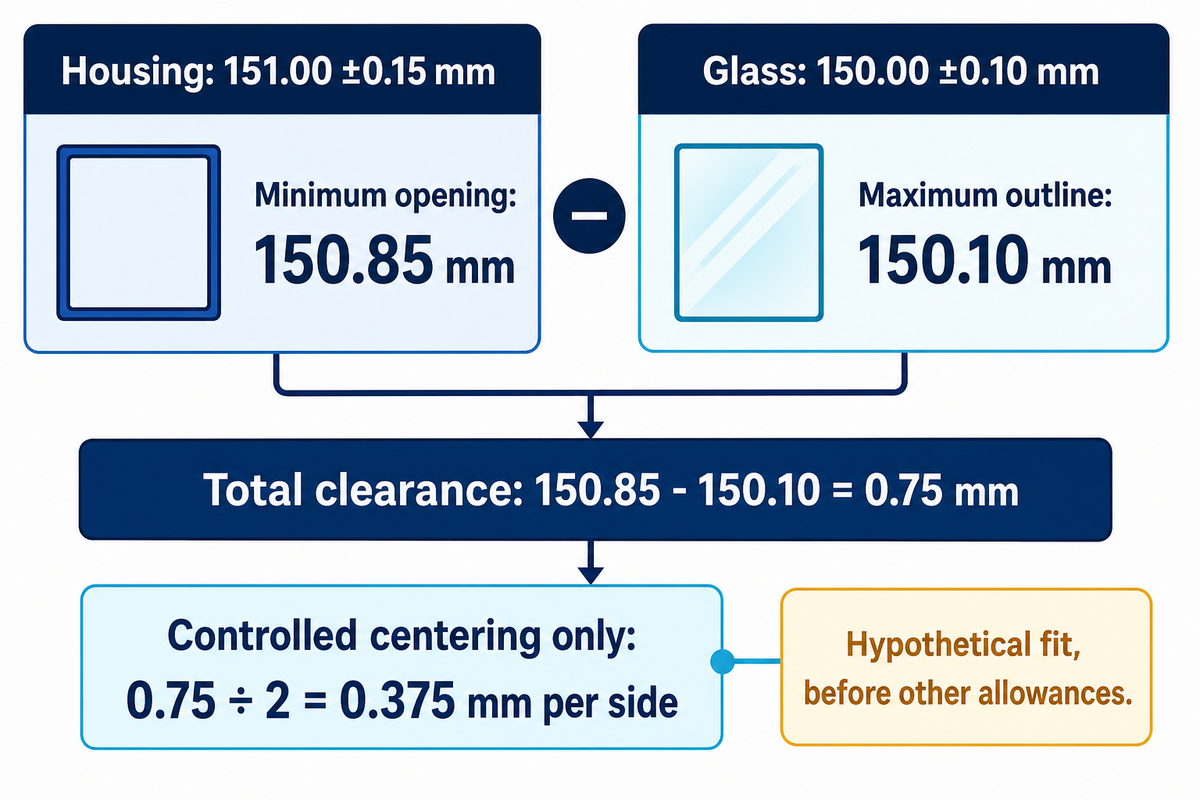
外周の最小総隙間は、同じ軸方向について、筐体開口の最小寸法から完成ガラス外形の最大寸法を差し引いた値です。中央配置を前提に片側の隙間を求めるには、中央への位置決めが管理されている必要があります。端部で位置決めするカバーや位置がずれたカバーでは、両側の隙間を別々に計算し、位置決めの見込み分を含めたうえで、確保できる隙間を判断してください。
| 幅の例 | 呼び寸法と公差 | 不利側の限界値 |
|---|---|---|
| ハウジング開口部 | 151.00 ±0.15 mm | 最小150.85 mm |
| 完成ガラスの外形 | 150.00 ±0.10 mm | 最大150.10 mm |
| 幅方向の総隙間 | 151.00 − 150.00 = 1.00 mm | 150.85 − 150.10 = 0.75 mm |
| 他の見込み分を差し引く前の、中央配置時の隙間 | 隙間の合計の半分 | 0.75 ÷ 2 = 片側あたり0.375 mm |
幅の公差が、必ずしも中心位置の公差を意味するわけではありません。その一例として、Stefan Meninによる2012年のDesign Worldでの寸法配置に関する解説があります。計算は、図面に示された位置決め関係に従って行う必要があります。
よくある誤り:0.375 mmを、取り付け後の端部隙間の保証値として提示すること。センタリング方式による隙間を詰める方向への変位は、該当する側の余裕を消費します。角部形状、端面処理、環境による挙動は個別に評価してください。穴と端部の距離については、カバーガラスの穴端距離ガイドを参照して個別に評価してください。
0.75 mmは、仮想的な平面嵌合における幅方向の合計隙間です。位置を正確に中心合わせした場合に限り、両側の隙間はそれぞれ0.375 mmになります。購入者が全周の各辺に最小隙間を求める場合は、図面で位置決めと、設置状態に関係する追加の動きも管理する必要があります。
面間の累積公差を4項目で計算するワークシートを作成する
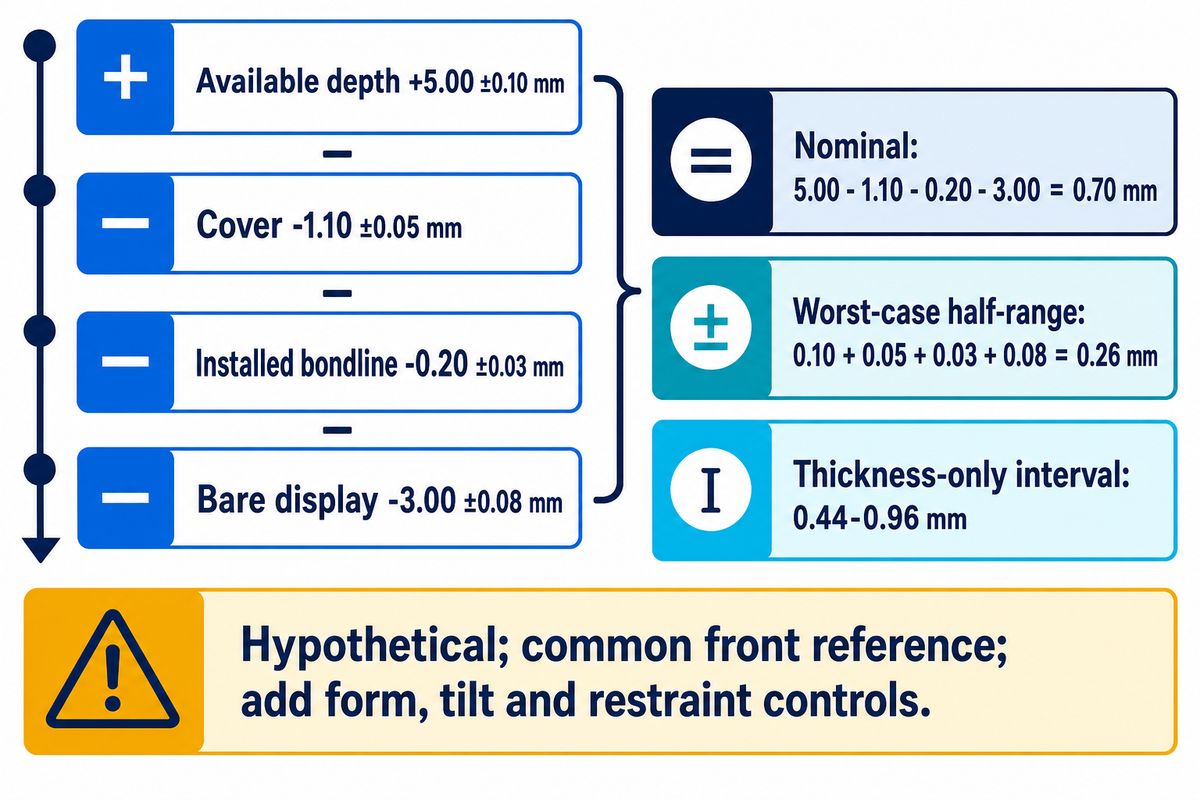
4項目の面間スタックワークシートでは、定義した深さから取り付け後の各層の厚さを差し引き、各公差の管理責任を図面上で明確にします。カバーなしのディスプレイでは、有効深さ、カバー、接着層、ディスプレイの各項目を含めます。深さの基準を取り付け後のカバー前面と一致させるか、その位置決め変動を含めてください。
| 用語と物理的端点 | 記号 | 説明用の数値 | 図面管理責任者 |
|---|---|---|---|
| 利用可能な奥行き:組付け状態のカバー前面基準から背面の干渉物まで | + | 5.00 ±0.10 mm | 筐体・組立設計エンジニア |
| カバー:前面から背面まで | − | 1.10 ±0.05 mm | ガラス図面の管理責任者 |
| 組付け状態の接着層:ガラス背面からディスプレイ前面まで | − | 0.20 ±0.03 mm | 貼合工程の責任者 |
| カバーなしのディスプレイ:前面から背面包絡面まで | − | 3.00 ±0.08 mm | モジュールサプライヤー |
| 公称後方隙間 | 結果 | 5.00 − 1.10 − 0.20 − 3.00 = 0.70 mm | 組立設計者 |
| 最悪条件での変動幅の半幅 | 結果 | 0.10 + 0.05 + 0.03 + 0.08 = 0.26 mm | 組立設計者 |
| 厚さのみを考慮した隙間の範囲 | 結果 | 0.44~0.96 mm | 組立設計者 |
設置後の接着剤の厚さが接着層の厚さに相当します。剥離ライナーを取り除けば、設置後の厚さには含まれません。一方、接着剤の構成にキャリアが含まれる場合は、その厚さが設置後の厚さに加わります。圧縮状態または硬化状態は、光学貼合サービスの要件で定義してください。
組付け状態のカバー前面が組立基準と一致する試作品を仮定します。筐体の奥行きは5.00 mmで、単体のカバー、接着層、付加層を含まないディスプレイがそれぞれ1.10、0.20、3.00 mmを占めます。したがって、呼び寸法での隙間は0.70 mmです。不利側の限界では、奥行きが4.90 mmに減り、各層は1.15、0.23、3.08 mmに増えるため、4.90 − 1.15 − 0.23 − 3.08 = 0.44 mmとなります。設計者はこの結果を、厚さだけを考慮した余裕として記録します。試作品の承認前には、局所的な表面形状と、支持によって生じる変位も確認する必要があります。この正のスカラー値だけであらゆる箇所の隙間が確保されていると判断せず、干渉確認には組付け状態の外包形状を用いる必要があります。
非剛性部品に関するISO 10579:2010の公開概要では、拘束が必要な場合の寸法検証を扱っています。支持材や接着剤によって形状が変わる薄いカバーでは、厚さの単一値ではなく、局所的に拘束した状態での包絡面が必要になる場合があります。この例は、対象のカバーが非剛性であることを示すものではありません。
設計上の注意
最小0.44 mmという値は、ここで示した一次元の厚さモデルにのみ適用されます。表面形状、傾き、拘束、前面基準の位置決めが隙間に影響する場合は、それぞれを追加で管理する必要があります。
組付け状態の接着層0.20 ±0.03 mmは説明用の入力値であり、テープのカタログ仕様ではありません。公差を厳しく指定した1.10 ±0.05 mmのカバーを購入する前に、付加層を含まないディスプレイの範囲と局所的な外包形状を確認してください。支持条件が管理されていないと、四つのスカラー寸法では表されていない変動によって隙間が失われることがあります。
有効表示領域に対する印刷窓の公差配分を行う
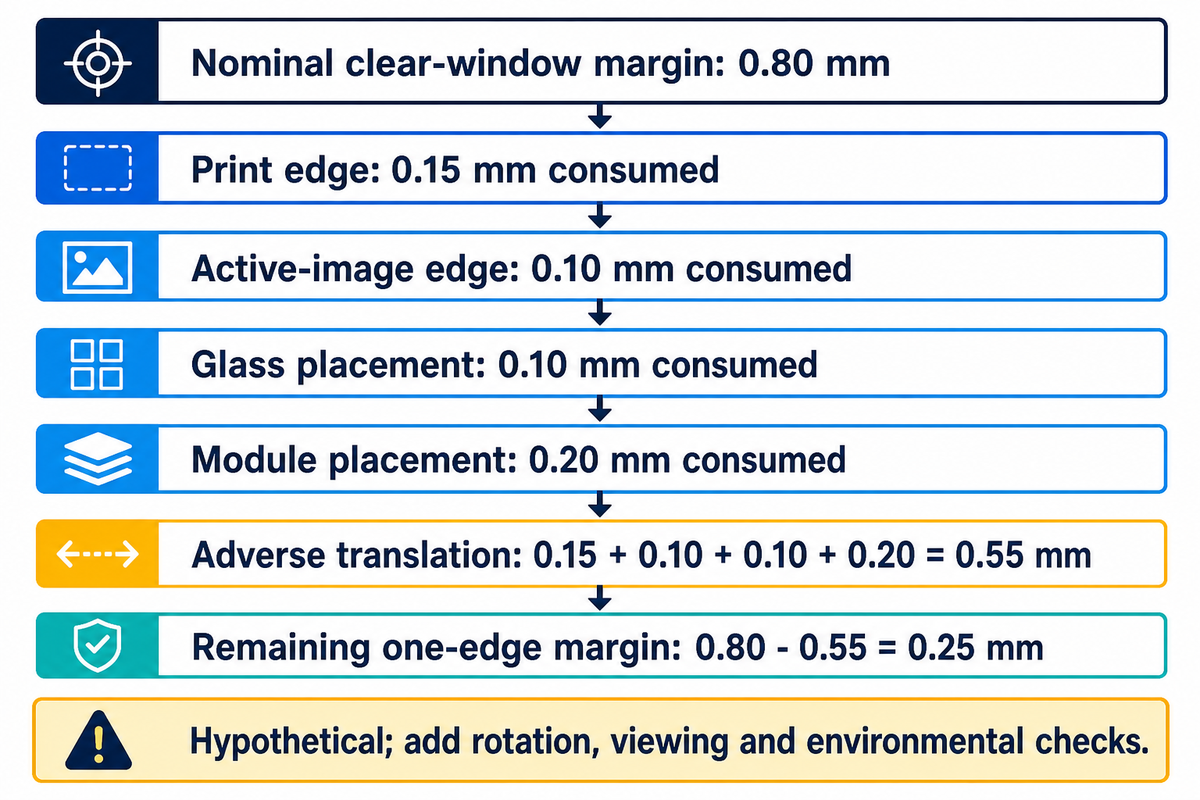
片側窓の4項目予算では、片側の公称余裕から、印刷端、表示有効領域、組立時の位置決めによる不利側の寄与を差し引きます。各寄与は、窓を閉じる方向の端位置公差として表します。幅と中心位置の公差は先に換算し、同じ寸法変動を二重に数えずに4辺すべてを確認してください。
| 片側の端に対する公差配分 | 隙間を詰める方向への変位の例 | 入力値が示すべき内容 |
|---|---|---|
| 公称の窓枠余白 | 0.80 mmに対応 | 印刷境界と有効表示領域の端との余裕 |
| ガラスのデータムに対する印刷端の位置 | 0.15 mmを消費 | 該当する寸法変動の影響を含めた完成状態の印刷位置 |
| モジュールのデータムに対する有効表示領域の端の位置 | 0.10 mm消費 | モジュール図面で規定された有効表示領域の位置 |
| 組立時のガラス位置決め | 0.10 mm消費 | ガラスのデータムから筐体内の位置決め箇所まで |
| 組立時のモジュール位置決め | 0.20 mmを消費 | モジュールのデータムから筐体の位置まで |
| 隙間を詰める方向の変位の合計 | 0.55 mm | 0.15 + 0.10 + 0.10 + 0.20 mm |
| 並進変位に対する残りの余裕 | 0.25 mm | 他の見込み分を差し引く前で0.80 − 0.55 mm |
Välimäkiらによる2022年のプリンテッドエレクトロニクス研究の3.4節では、センサーの精度と実際に達成された層間の位置合わせ精度が分けて説明されています。この研究で著者らが使用しているのは、カバーガラスではなくPETです。したがって、そこで得られた位置合わせの数値結果は、ガラスの仕様にはなりません。シルクスクリーン印刷ガラスの装飾については、完成部品の印刷位置の測定結果を求めてください。
仮定上の狭額縁ディスプレイで、ワークシート上の余裕は0.80 mmとします。組立技術者は、印刷端位置に0.15 mm、表示有効領域の端に0.10 mm、2つの位置決め項目に合計0.30 mmを割り当てます。残る0.25 mmには、回転や視認性の要件はまだ反映されていません。印刷窓をさらに広げると、ディスプレイの非表示部分の縁が見える可能性があるため、設計者は画素の隠れ具合と、意図しない縁の露出の両方を確認します。調達依頼では、どの端を管理するのかを明示し、想定する位置決め方式で試作品を製作するよう求めてください。精密なガラス切断を一般的に約束するだけでは、印刷と基準の関係、およびモジュールとハウジングの関係をそれぞれ解決できません。
例に挙げた端では、不利方向への並進変位0.55 mmによって、呼び寸法での余裕0.80 mmの大半が失われます。残る0.25 mmについては、光学面と環境面から別途妥当性を確認する必要があります。観察条件や光学構成も合否判定に影響する場合は、日光下でも見やすいディスプレイの光学貼合ガイドを参照してください。
最悪条件の限界値か、実測に基づく歩留まりモデルかを選ぶ
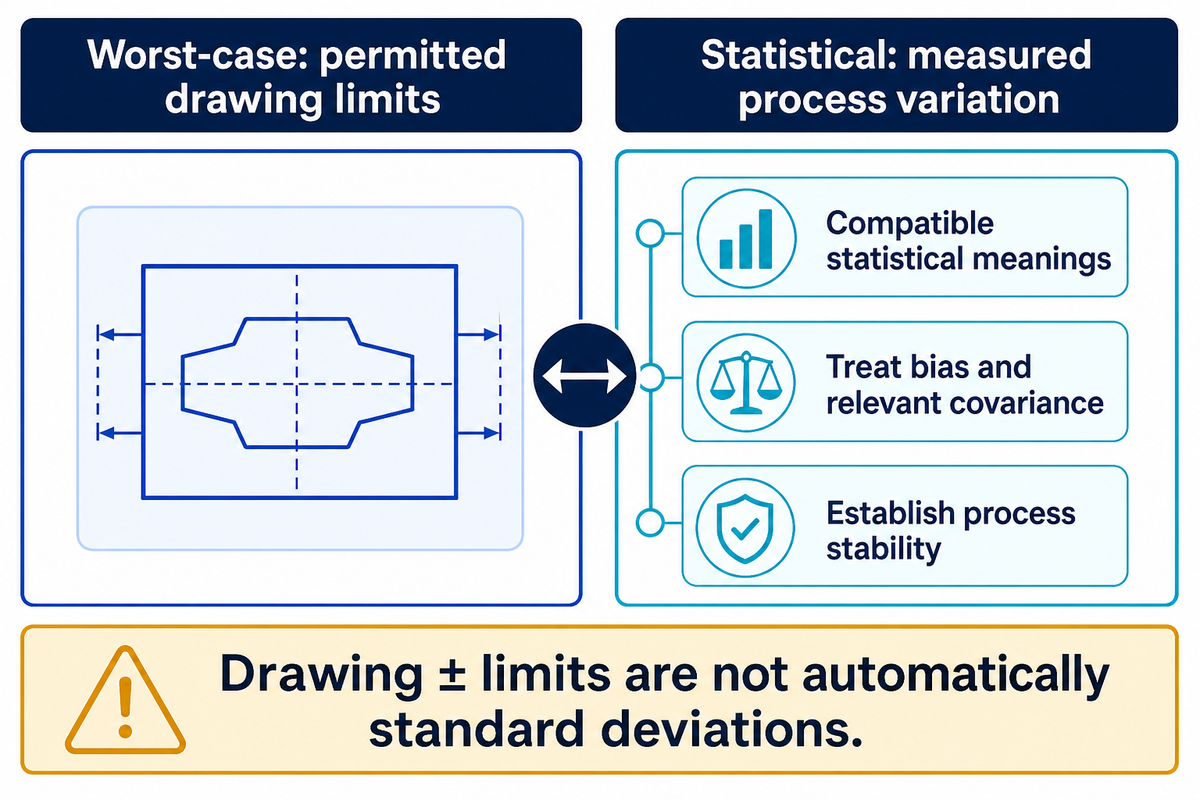
最悪条件の公差解析では、許容される限界値を不利な方向に組み合わせます。統計的な方法では、特定の工程における母集団のばらつきを推定します。限界値そのものを評価する場合は、前者を用いてください。後者は、実測したばらつき、整合する定義、相関と偏りの扱いに加え、工程が長期にわたり安定している証拠がそろっている場合にのみ用いてください。
最悪条件の限界値
記載された図面上の包絡面に対して有効です。結果が良好でも、関連する幾何公差と機能要件をすべて確認する必要があります。
実測値に基づく統計モデル
合意した母集団リスクの判断に有用です。根拠のない分布の仮定や変動する工程では、歩留まりの推定は無効になります。
NISTの不確かさ合成の枠組みには共分散項が含まれます。単純な平方和の平方根を使うには、該当する無相関の仮定が必要です。この計測学の枠組みは、生産工程の分布を説明するものではありません。NISTの工程安定性の枠組みでは、平均、分散、分布が時間とともに一定に保たれるかも考慮します。
RSS法を使う場合、各公差を二乗して合計し、その平方根を求めればよいのでしょうか?
二乗和平方根法が有効なのは、合成する量の統計的な意味が整合し、モデルの仮定に妥当な根拠がある場合に限られます。任意に指定したプラス・マイナスの限界値が、そのまま標準偏差になるわけではありません。偏りは別に扱ってください。計算した分布の広がりから将来の組立歩留まりを推定する前に、関連する共分散を含め、工程の安定性を確認してください。
この例で奥行きに関する四つの変動幅の半幅を二乗和平方根で合成すると、単純合計の0.26 mmより小さい値になります。その小さい値がどの確率を表すのかは、図面からは分かりません。限界値の確認を母集団モデルに置き換えることはできますが、統計的な根拠への合意と、不適合品の流出リスクの受容が必要です。
よくある誤り:複数の寸法に共通する治具オフセットを、通常、無関係なランダムノイズとして扱うこと。治具が各寸法にどう影響するかを分析してください。寸法によっては影響が相殺され、別の寸法では相殺されないことがあります。
合意した条件で完成部品を検査する
カバーガラスの検査では、部品の完成状態を再現する必要があります。支持条件とデータムの関係も再現してください。測定温度と測定不確かさを指定し、限界値に近い測定結果の判定方法を事前に合意します。寸法、平面度、印刷位置、材料認定はそれぞれ別の受入項目です。いずれか一つに合格しても、組み立てたディスプレイが他の要件を満たす証明にはなりません。
非標準温度下での寸法測定に関するNISTの研究では、温度に関連する測定不確かさを説明しています。2023年に確認されたISO 14253-1:2017の公開概要では、測定値が仕様限界に近い場合の不確かさを扱っています。契約で適用する判定ルールに合意してください。ISOの概要がASME図面に自動的に判定ルールを課すわけではありません。
| 形状特性の種類 | 例または必要な記録 | 検証方法と管理責任者 | 合否判定上の制約 |
|---|---|---|---|
| ハウジング開口部 | 例:151.00 ±0.15 mm | 完成開口部;ハウジング品質チーム | 寸法だけでは中心位置を管理できない |
| ガラス外形 | 例:150.00 ±0.10 mm | 完成輪郭;ガラス品質チーム | 印刷端の位置は定まらない |
| カバーガラスの厚さ | 1.10 ±0.05 mmの例 | 指定された測定位置と支持条件;ガラス品質担当チーム | 局所的な表面形状は含まない |
| 表面形状 | 合意済みの平面度/輪郭要件 | 自由状態または指定された拘束状態;組立設計者 | 強い締付けによって、測定される外包形状が変わることがある |
| 取り付け後の接着層 | 例:0.20 ±0.03 mm | 取り付け後の圧縮/硬化状態;貼合の管理責任者 | 単体のテープと剥離ライナーを除去したものでは状態が異なる |
| 印刷端の位置 | 例:隙間を狭める方向の限界値0.15 mm | 完成状態の印刷位置とデータムの関係;ガラス品質担当チーム | 測定器の精度は、位置合わせの達成精度を示すものではありません |
| 有効表示領域の位置 | 例:隙間を狭める方向の限界値0.10 mm | モジュールのデータムと有効表示領域の端の関係;モジュール責任者 | モジュールの外形寸法は別の特性 |
| 組立時の位置決め | ガラス/モジュールの公差0.10/0.20 mm | 取り付け後の位置決め形状;組立チーム | 平行移動だけでは回転を表せない |
| 強化ガラスの分類 | 指定材料と適用規格の版 | 合意済みの材料報告書、サプライヤー品質チーム | 分類だけではディスプレイ全体の性能を証明できない |
特注のディスプレイ用カバーガラスには、どのようなガラス材料を使用できますか?
特注のディスプレイ用カバーガラスでは、材料系統、グレード、加工方法を指定する必要があります。アルミノシリケートガラス、低鉄ガラス、その他のガラスについては、用途ごとに適合性を確認する必要があります。適切なカバーガラスの選定には、完成形状の検討も含まれます。材料の光学的透明性や耐傷性は、表示窓の位置を定める寸法管理の代わりにはなりません。
ガラスの仕様には、ガラスの種類、強化処理、コーティングを記載してください。熱処理で強化した強化ガラスについては、加熱・冷却工程後の合意済みの状態を記載します。化学強化ガラスでは、材料分類と最終用途での試験は別々に扱います。ASTMの公開された適用範囲にも、この区別が明確に示されています。
RFQでは、各仕様の種類と状態が分かるよう、カバーガラスの種類を明記してください。化学強化には材料報告書が必要であり、用途への適合性についても別途承認が必要です。
「この仕様は、最終用途での性能を扱うことを目的としていません。」
よくある誤り:表示桁が公差内にあるという理由で、限界に近い測定値を合格とすること。測定の不確かさを記録し、合意した適合判定ルールを適用してください。判定不能の結果を、測定不確かさを根拠のない合格に置き換えず、定められた処置に従って保留してください。
厚さ要件を1.10 ± 0.05 mmとする例では、測定位置と判定ルールを定義する必要があります。材料証明書だけでは、限界に近い寸法要件への適合を判断できません。この公差範囲で高品質ガラスを発注する前に、品質チームが完成状態、不確かさ、および適合判定が未確定の結果をどのように報告するかを合意してください。
累積公差の改善につながる箇所に費用をかける
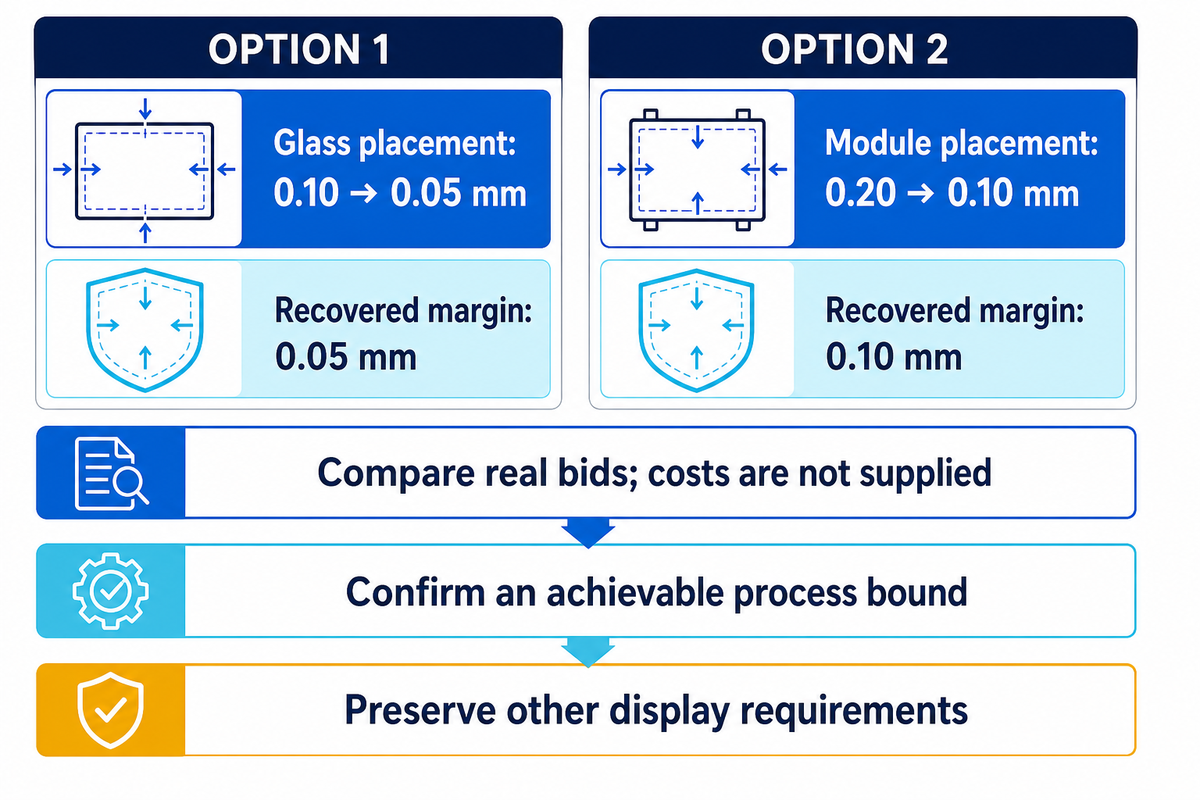
公差を配分する際は、まずどの要因が機能上の許容枠を消費しているかを特定します。同じ結果に影響する治具、モジュール、貼合工程と、ガラスへの要求を比較してください。幾何学的な改善は、購入判断のための判断材料の一つです。実施する変更を決める前に、各工程の変動の限界値を把握し、改善費用の見積りを取ってください。
仮想の窓枠公差予算では、ガラスの配置公差を0.10 mmから0.05 mmに縮めると、0.05 mmの余裕を回復できます。モジュールの配置公差を0.20 mmから0.10 mmに縮めると、0.10 mmの余裕を回復できます。どちらの比較からも、ガラスの切断寸法公差を厳しくすれば配置公差の項目が変わるとはいえません。
Armillottaによる2024年の公差最適化研究では、形状の感度と工程に依存するコストを区別しています。同研究の機械組立コストモデルは、カバーガラスの見積もりではありません。回復した形状公差の余裕を使って変更案を絞り込み、その後、サプライヤーの見積もりと実施上の制約を比較してください。
| 寄与要因 | 説明用の限界値 | 最初の判断と担当者 | 判断の限界 |
|---|---|---|---|
| 印刷窓の端 | 0.15 mmの締付け | 印刷原稿のデータムと完成状態の印刷を確認;ガラス設計者 | 印刷誤差を小さくしても、モジュールの位置ずれは解消しない |
| 有効表示領域の端 | 0.10 mmの締付け | モジュールに対する有効表示領域の位置管理を確認;モジュール設計者 | モジュールの外形精度は、有効表示領域の位置精度とは異なる |
| ガラスの配置 | 0.10 → 0.05 mm | 位置決め方式を評価;組立設計者 | 配置の公差範囲を改善した場合に限り、0.05 mmを回復 |
| モジュールの配置 | 0.20 → 0.10 mm | モジュールの位置決めを評価;組立設計者 | 0.10 mmを回復。ただし、価格や歩留まりは保証しません |
| 利用可能な奥行き | ±0.10 mm | 前面基準と干渉物を確認;筐体設計者 | 基準の変更は位置の不確かさを増やす |
| カバーガラスの厚さ | ±0.05 mm | 完成厚さの管理を確認:ガラス設計エンジニア | モデルに含まれていない形状や傾きの問題は解決しない |
| 取り付け後の接着層 | ±0.03 mm | 設置状態でのばらつきを確認:貼合担当者 | カタログ記載の厚さだけでは不十分 |
| ディスプレイ単体の外形 | ±0.08 mm | 供給範囲を確認;モジュール設計者 | 完成モジュールを付加層なしとして計上した場合は無効 |
| ハウジング開口部 | ±0.15 mm | 最小開口寸法と接触箇所を確認;筐体設計者 | 外周の改善は、表示窓の公差配分の改善にはつながらない |
ガラス公差を一律に厳しくするための費用をかけるべきでない場合
寸法連鎖における組立位置が管理されていなければ、公差を一律に縮小しないでください。印刷原稿の位置合わせやモジュールの位置決めが支配的であれば、外形精度を高めても印刷窓の位置の不確かさは変わらないことがあります。組付け状態の接着層のばらつき、表面形状、未定義の供給範囲についても、同じことが言えます。図面上のあらゆる寸法を割増費用のかかる要求にする前に、モデルと、その要因を生む工程を是正してください。
調達時の比較では、変更案ごとのコストも必要です。0.10 mmを確保するために治具を改訂すると、工具や組立の変更が必要になる場合があります。また、0.05 mmを確保するためのガラス要件は、加工や検査に影響する可能性があります。このワークシートにはコストは記載されていません。財務部門は、実証され測定可能な改善を基に見積もりを比較し、品質保証部門は提案された公差範囲が実現可能であることを確認します。耐衝撃性、タッチ感度、光学要件など、同種の変更は発注書のレビュー時にまとめて検討してください。形状精度を改善しても、ディスプレイの別の要件を損なうのであれば、調達上の成功とはいえません。
業界展望:ディスプレイ構成が変わったらRFQを再確認する
適用規格の改訂番号が変わった場合やディスプレイ構成が変更された場合は、次の注文書を発行する前に内容を確認する必要があります。2026年10月時点では、適用規格、組付け状態の形状、モジュールの改訂番号を記録してください。これらの入力条件が変わったら、以前の正の余裕を新しい構成に引き継ぐのではなく、機能上の寸法連鎖を再計算してください。
現在公開されているASTM C1422/C1422M-26のページには、2026年版の化学強化ガラスの仕様が示されています。適用範囲で規定されているのは強化処理の特性であり、最終用途での性能ではありません。版番号だけでは、供給者がその規格の認証を取得していることや、寸法要求が変更されたことを必ずしも意味しません。注文する材料に適用される版と、その裏付けとなる報告書を必ず確認してください。
拘束状態の形状について、ISO 10579:2010の公開ページでは、この版が引き続き現行版とされ、ISO/DIS 25935への置換が予定されている旨が記載されています。草案は発行済みの後継規格ではないため、既存の契約に自動的に影響するものではありません。非剛性部品の扱いにこの規格体系を用いるプロジェクトでは、発注時点で適用文書を確認してください。
実際に構成の再検討を必要とする変更も、非常に具体的です。単体の平板カバーから、貼合済みモジュールの供給へ切り替えると、厚さに含める範囲が変わります。別の曲率を追加したり、位置決め用の支持を変更したりすると、平板のスカラー寸法で表した外包寸法が成立しなくなることもあります。印刷装飾を変更すると、ディスプレイの非表示領域を隠す境界が移動することがあります。各変更に必要なのは、根拠のないディスプレイ業界予測ではなく、図面上の寸法連鎖の見直しと用途に応じた試験です。
- リリース済みの組立図面、ガラス図面、印刷データ、部品表を、各改訂番号とともにお送りください。
- 供給範囲と、適用する材料・加工方法を明記してください。
- 奥行きと表示窓の四辺の公差配分資料を、計算から除外した見込み分も含めて添付してください。
- 検査時の状態、不確かさを考慮した合否判定、初品検査記録について合意してください。
- モジュール、治具、印刷原稿、接着層の変更を審査する責任者を指定してください。
調達上の前提:モジュールのデータムと配置の公差範囲が不明な場合、サプライヤーは単独のガラス図面だけを基に組立品全体を保証できません。残りの窓枠余裕が0.25 mmという説明用のケースでは、見える表示領域の余白を保証するよう依頼する前に、組立品に関する不足情報を提示してください。
署名済みの改訂番号一覧をRFQとともに保管してください。承認済みの試作品によって裏付けられるのは、試験した構成と条件であり、将来のあらゆるディスプレイ技術や、カバーガラス材料のあらゆる組合せへの適合性が確認されたわけではありません。変更が寸法、位置決め関係、合否判定基準に影響する場合は、その都度計算を見直してください。
よくある質問
当社のCAD図面に基づいて、特注のディスプレイ用カバーガラスを製造できますか?
正式発行済みのCAD、寸法入り図面、管理対象の印刷原稿をお送りください;見積りには完成部品の要求事項が必要です。
CAD図面で形状は特定できますが、それだけで受入条件のすべてを網羅できることはほとんどありません。外形、穴、厚さ、印刷窓、データム基準、および完成状態で重要となる寸法を記載してください。材料と加工内容を指定し、各測定項目を担当する部品サプライヤーも明確にします。支給モジュールにカバーガラスを適合させる必要がある場合は、モジュール図面と組立時の位置決め方法も含めてください。特注ディスプレイの見積もりでは、発注前に逸脱事項や未確定の入力条件を明示してください。ディスプレイ全体の適合性は組立要件であり、単一部品のファイルから推定される保証ではありません。
強化ガラスとGorilla Glassの違いは何ですか?
強化ガラスは加工区分を示す名称です。Gorilla Glassはブランド名の付いたガラスシリーズであり、正確な製品仕様の確認が必要です。
材料グレードや強化処理方法の代わりにブランド名を使わないでください。熱強化ガラスは熱処理を施したものですが、ブランドガラス製品を注文する場合は、メーカーのグレードと供給状態を特定する必要があります。材料の選択は耐久性、耐傷性、ディスプレイの性能に影響する可能性がありますが、それぞれの特性について適合性の確認が必要です。ASTM C1422/C1422Mは化学強化ガラスの分類を扱い、最終用途での性能を明示的に適用範囲から除外しています。該当する材料報告書と用途に応じた試験を求めたうえで、合意した支持条件のもとで完成寸法を確認してください。ガラスの種類を変更する場合も、元の隙間の公差配分が引き続き有効だと判断する前に、コーティングと貼合構成を見直す必要があります。
対応可能なガラス厚さを教えてください。
対応可否は指定材料、製品、加工方法によって異なります;供給者に最新の対応状況を確認してください。
ワークシートで仮定した1.10 mmのカバーは計算用の入力値であり、在庫厚さの一覧ではありません。選択したグレードについて、ガラスの呼び厚さ、完成状態で達成可能な公差、測定位置を確認してください。カバーを厚くすると組付け状態の累積厚さが変わり、タッチ性能にも影響する可能性があるため、モジュールや貼合との適合性を検討する必要があります。一つの例や、別の用途向けに供給される標準ガラスから、あらゆる製品に共通する厚さ範囲を推定しないでください。
ガラスを厚くすると、組立品に必要な奥行きが変わる可能性があります;供給されるモジュールと組み合わせた状態で、ガラス性能の適合性を確認する必要があります。
屋外ディスプレイ用のカバーガラスを選ぶ際は、何を考慮すべきですか?
環境による変位、観察条件、表面処理、組付け後のディスプレイ全体を検討してください。
屋外で使用するカバーガラスでは、室内条件でのはめあい確認だけでは不十分です。使用環境を定義し、相対変位によって機械的な隙間や表示窓の余裕が失われるかを試験してください。予定するコーティングと光学構成で、グレア、反射、光線透過率を評価してください。カバーガラスの選択は使い心地やタッチ感度にも影響するため、これらも用途に応じた試験に含める必要があります。奥行きの計算結果0.44 mmも、片側の余裕0.25 mmも、屋外性能を実証するものではありません。カバーガラスを選定する前に、表示品質と機械的な合否基準の両方を満たす必要がある条件について合意してください。
カバーガラスはどのようにお手入れすればよいですか?
指定された表面処理に適合する清掃用品を使用し、合意した合否判定基準に照らして損傷を検査してください。
傷や端部の損傷は、部品の要求事項に照らして評価する必要があります。どの洗浄剤でも、あらゆるガラス表面やコーティングに使えるとは考えないでください。供給される完成製品のお手入れ方法を入手してください。
異なる種類のカバーガラスを比較する際は、それぞれに指定された表面処理を考慮する必要があります。印刷枠を広げるなど、外観を目的とした変更でも、有効表示領域との隙間を同様に確認する必要があります。
図面に基づく見積りを依頼する
特注カバーガラスのお問い合わせには、正式発行済みの図面と印刷原稿に、完成状態で必要な測定項目を添えてお送りください。SW Glassには供給範囲のガラス管理項目について見積りを依頼し、モジュールと組立の各責任者には、累積公差全体に対する各自の寄与分を確認してもらってください。
方法と根拠:設計例(ワークシート)は仮定に基づくもので、顧客事例、供給者の工程能力データ、設計・製造上の限界値に基づくものではありません。規格の参照は、2026年10月に確認した文書の説明と適用範囲に基づいています。適合性の確認は、引き続き用途ごとに行う必要があります。
関連記事
参考文献・出典
- Y14.5 寸法記入および公差表示、American Society of Mechanical Engineers;2018年版、2024年再確認;公開概要。
- 常に公差を指定することが重要な理由、Stefan Menin、Design World、2012年;寸法連鎖法。
- ISO 10579:2010、寸法記入および公差表示:非剛性部品、International Organization for Standardization;公開要旨および現行版・草案の状況。
- Välimäkiらによるプリンテッドエレクトロニクスの位置合わせに関する研究、『国際先端製造技術誌』、2022年、第3.4節。
- 不確かさ成分の合成、米国国立標準技術研究所、共分散を考慮した不確かさの伝播。
- 工程の安定性の評価、第3.4.5節、米国国立標準技術研究所『工学統計ハンドブック』。
- 標準温度以外で行う寸法測定の不確かさ、Dennis A. Swyt、米国国立標準技術研究所。
- ISO 14253-1:2017、仕様への適合または不適合を検証するための判定ルール、International Organization for Standardization;公開要旨、2023年確認。
- C1422/C1422M-26、化学強化板ガラスの標準仕様、ASTM International、2026年;公開されている適用範囲1.2項。
- 公差最適化によるコスト削減効果の推定、Antonio Armillotta、『国際先端製造技術誌』、2024年、第6~7節。