Contacte con Saiweiglass



Curvado en caliente frente a curvado en frío del vidrio: ¿qué proceso se adapta a su proyecto?
El curvado en caliente y el curvado en frío del vidrio permiten crear paneles de acristalamiento curvos, pero emplean métodos radicalmente distintos, y el proceso elegido influye enormemente en aspectos como el radio alcanzable, la resistencia mecánica resultante, la claridad óptica y el coste del panel. Elegir el método equivocado puede salir más caro que superar el presupuesto: puede obligar a rediseñar el proyecto cuando ya lleva semanas en construcción. En este apartado se explica cómo funciona cada proceso de curvado del vidrio, en qué aspectos destaca uno sobre el otro y qué aplicaciones favorecen los distintos métodos. Todas las cifras que se presentan a continuación proceden de los parámetros de producción con los que trabajamos habitualmente en Saiwei Glass, así como de publicaciones sobre ingeniería del vidrio.Comparación rápida entre el curvado en caliente y en frío del vidrio
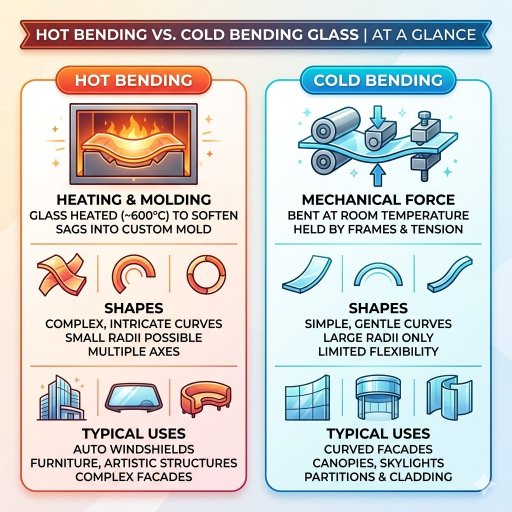 En el curvado en caliente, una hoja de vidrio plano entra en un horno y se calienta por encima de la temperatura de curvado hasta que el material alcanza un estado dúctil y trabajable; entonces, la gravedad o un molde le confieren la curvatura. En el curvado en frío, el vidrio se mantiene a temperatura ambiente: una estructura mecánica lo comprime hasta darle forma y la tensión elástica mantiene esa forma. Así se comparan ambas tecnologías en todas las magnitudes esenciales utilizadas para especificar vidrio curvado en un proyecto real.
| Aspecto | Curvado en caliente | Curvado en frío |
|---|---|---|
| Temperatura del proceso | 550–700 °C (horno) | Temperatura ambiente |
| Método de conformado | Moldeado por gravedad o prensado en molde | Bastidor mecánico / contención estructural |
| Estado del vidrio tras el conformado | Recocido (sin tensiones) | Sometido a tensión elástica (tensión permanente) |
| Curvas alcanzables | Complejas: curvas en S, curvas en J y radios compuestos | Simples: cilindros de curvatura única y alabeos suaves |
| Radio mínimo de curvatura | Hasta 50 mm (depende del espesor) | Normalmente ≥500× el espesor del vidrio |
| ¿Aumenta la resistencia mecánica? | No (salvo que se temple por separado) | Requiere vidrio previamente templado |
| Utillaje necesario | Sí: molde de acero o cerámica a medida | Sin molde: solo bastidor o útil de sujeción |
| ¿Conformado en obra? | No (solo en fábrica) | Sí: los paneles pueden curvarse durante el acristalamiento |
💡 Consejo profesional
Si su proyecto exige un radio inferior a 300 mm o una forma en S, el curvado en caliente es la única opción práctica. Si necesita grandes muros cortina con curvas suaves y quiere evitar el coste de los moldes, el curvado en frío es preferible tanto por plazo como por coste.
Cómo funciona cada proceso: horno frente a fuerza mecánica
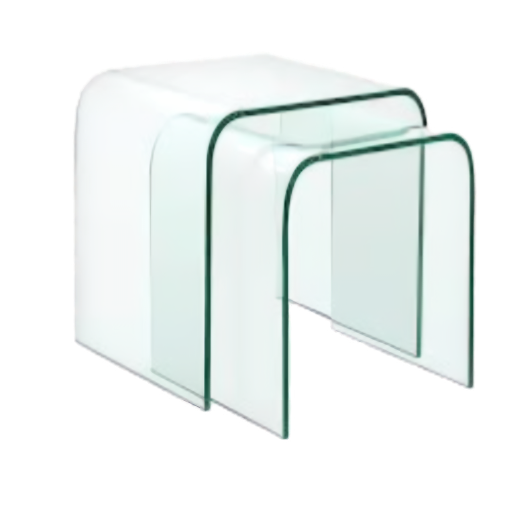
Curvado en caliente: calentar, ablandar, conformar y recocer
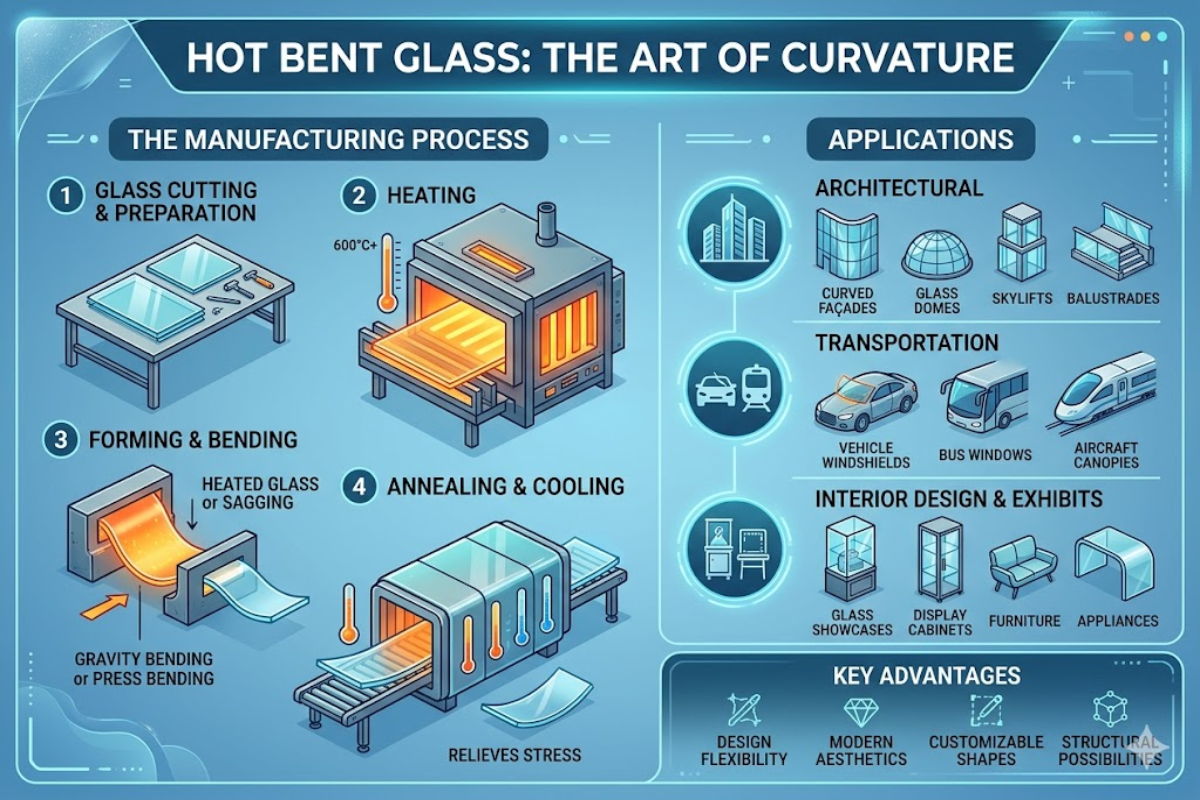
En el curvado en caliente, una hoja de vidrio plano se precalienta en un horno de curvado hasta alcanzar 550-700 C; la temperatura exacta de curvado varía según la composición del material. El vidrio flotado sodocálcico alcanza ese punto aproximadamente a 600 C; el vidrio de borosilicato necesita alrededor de 50 C más. Cuando el material se ablanda lo suficiente para poder conformarlo, la gravedad hace que la hoja se adapte a una matriz de cerámica o acero que mantiene la forma, o bien un brazo de prensado aplica presión mecánica. La forma de la matriz determina la geometría del curvado del vidrio. Las distintas secciones del perfil del panel se prensan individualmente para darles forma. Tras el conformado, el vidrio se somete a un ciclo de recocido controlado. Según un estudio de 2024 publicado en PMC sobre el moldeo de vidrio 3D ultrafino, el vidrio se enfría gradualmente hasta aproximadamente 500 °C para aliviar las tensiones internas y, después, se enfría rápidamente hasta alcanzar la temperatura ambiente. Este enfriamiento gradual produce vidrio recocido: sin tensiones, pero mucho menos resistente a los impactos que el vidrio templado.Curvado en frío: aplicar fuerza, flexionar y sujetar
El curvado en frío prescinde por completo del horno. Un panel de vidrio plano, normalmente templado o termoendurecido previamente, se prensa mecánicamente hasta conferirle una curvatura a temperatura ambiente mediante un bastidor con uniones articuladas. Una investigación publicada en glassonweb.com explica cómo la deformación elástica genera una tensión de tracción permanente en la fibra exterior de la curva. Debido a esa tensión constante, solo los productos de vidrio templado o termoendurecido soportan de forma segura el curvado en frío; el vidrio recocido acabaría agrietándose. Los diseñadores también deben tener en cuenta otro aspecto: la recuperación elástica. Una vez procesado el panel y retirada la estructura de contención, el panel de vidrio puede relajarse ligeramente debido a la deformación viscoelástica del intercalario (en el vidrio laminado) o del sellante (en el vidrio aislante) de la unidad de vidrio aislante. Por tanto, la medida final del radio será ligeramente superior al radio del útil de sujeción. Los proveedores recomiendan que los instaladores contemplen un sobrecurvado del 2-5 %.| Parámetro | Curvado en caliente | Curvado en frío |
|---|---|---|
| Temperatura de conformado | 550–700 °C | 20–25 °C (ambiente) |
| Velocidad de calentamiento | ~1,5 °C/s (rampa controlada) | No aplicable |
| Duración del ciclo | 30–90 min por panel (incluido el recocido) | Minutos por panel (proceso mecánico) |
| Tensión residual | Casi nula (recocido) | Alta (tensión elástica retenida) |
Comparación de la calidad óptica y la distorsión
 Este es el aspecto sobre el que los arquitectos y los consultores de fachadas suelen debatir al comparar el curvado en caliente y en frío. Ambos métodos pueden hacer que un ojo perfecto perciba imperfecciones: los dos provocan cierta distorsión, y el nivel de «distorsión» aceptable está relaciona8do4 con la distancia de observación, el nivel de iluminación y el tipo de proyecto.
| Factor óptico | Curvado en caliente | Curvado en frío |
|---|---|---|
| Calidad superficial | Posibles marcas del molde en la cara de contacto | Impecable: la superficie flotada permanece intacta |
| Distorsión de la reflexión | Curvatura suave y uniforme | Puede presentar ondulaciones en los cantos cerca de los puntos de sujeción |
| Ondulación de rodillo | Puede producirse por los rodillos del horno | Ninguna: no hay contacto con rodillos |
| Más adecuado para | Curvas complejas en las que prima la precisión de la forma | Paneles grandes y casi planos en los que prima la transparencia superficial |
⚠️ Error habitual
La mayoría de los prescriptores cree que el vidrio curvado en frío no presenta ninguna distorsión óptica porque el proceso en frío no aporta calor. En realidad, el campo de tensiones elásticas genera una pequeña distorsión cerca de los cantos y las esquinas del panel; con determinados ángulos solares, las imágenes reflejadas aparecen especialmente deformadas. Sin embargo, una investigación publicada en glassonweb.com sobre la distorsión del vidrio curvo muestra que los defectos pueden aproximarse a los límites de aptitud óptica para el servicio mucho antes de que el vidrio alcance su punto de rotura.
Opciones de resistencia mecánica, seguridad y templado
 Estos dos procesos producen vidrios curvos con características estructurales muy diferentes. Para cumplir las normas de seguridad y los requisitos de carga de viento, es necesario comprender las diferencias entre el vidrio templado curvo, el vidrio recocido curvado en caliente y los paneles curvados en frío.
| Propiedad | Curvado en caliente (recocido) | Vidrio templado curvo | Curvado en frío (previamente templado) |
|---|---|---|---|
| Resistencia al impacto frente al vidrio plano recocido | 1× (referencia) | 4–5× | 4–5× (heredada del vidrio de partida) |
| Patrón de rotura | Fragmentos grandes y afilados | Pequeños fragmentos romos | Pequeños fragmentos romos |
| ¿Vidrio de seguridad conforme a EN 12150? | No | Sí | Sí (si el vidrio de partida está totalmente templado) |
| ¿Es posible laminarlo? | Sí: el vidrio laminado curvo es habitual | Sí (laminación posterior al curvado) | Sí (laminado previamente y curvado después en frío) |
| ¿Unidad de vidrio aislante? | Sí: fabricación de unidades de vidrio aislante curvas | Sí | Sí: las unidades de vidrio aislante curvadas en frío crecen con rapidez |
⚠️ Importante
Otra consideración importante: el vidrio curvado en caliente no es vidrio de seguridad. El proceso de curvado en caliente calienta y conforma el vidrio plano, pero le deja el mismo patrón de rotura frágil que cualquier hoja de vidrio recocido. Si la normativa de edificación exige vidrio de seguridad (barandillas, acristalamientos de miradores o puertas de entrada), necesitará vidrio templado curvo o una protección de vidrio laminado sobre el panel curvado en caliente.
Dónde se utiliza cada proceso: aplicaciones por sector
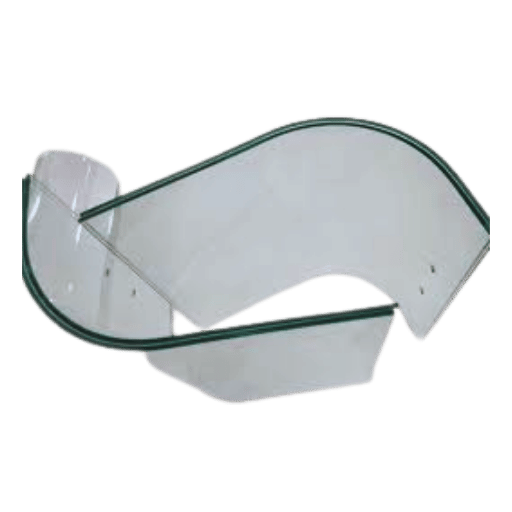 Ambos procesos sirven tanto para el mercado arquitectónico como para el diseño de interiores, pero sus campos de aplicación óptimos apenas coinciden. Esta matriz de aplicaciones muestra cuándo cada proceso presenta una ventaja clara y cuándo puede utilizarse cualquiera de ellos:
| Aplicación | Curvado en caliente | Curvado en frío | Observaciones |
|---|---|---|---|
| Muros cortina (radio grande) | Posible | Preferible | Sin coste de molde; los paneles planos se curvan en obra para adaptarlos a los bastidores |
| Lucernarios / marquesinas | Preferible | Limitado | Curvas compuestas complejas; vidrio laminado curvo para garantizar la seguridad en acristalamientos elevados |
| Barandillas / pasamanos | Solo para radios cerrados | Preferible | Los paneles curvados en frío y previamente templados cumplen directamente las normas de seguridad |
| Mamparas interiores | Preferible | Posible | Formas decorativas de vidrio, curvas en S y perfiles a medida |
| Cerramientos de balcones | Ambos | Ambos | Depende del radio y de los requisitos normativos |
| Acuarios / vitrinas | Preferible | No adecuado | Radios cerrados + vidrio de gran espesor + laminación = solo curvado en caliente |
| Puertas giratorias / escaparates | Preferible | No adecuado | Curvas de radio pequeño con acabado templado o laminado |
Consideraciones sobre coste, plazo de entrega y pedido mínimo
 Una vez satisfechos los límites de ingeniería, el coste es el factor principal en la mayoría de las decisiones sobre vidrio curvado. El curvado en caliente y el curvado en frío presentan perfiles de costes muy distintos, y el número de paneles, la naturaleza de la curva y la posibilidad de realizar el conformado en obra influyen en el punto a partir del cual conviene un proceso u otro.
| Factor de coste | Curvado en caliente | Curvado en frío |
|---|---|---|
| Utillaje / molde | $500–$3.000+ por molde (acero o cerámica) | $0 (no se necesita molde) |
| Coste por panel (gama media) | Mayor: energía + amortización del molde | Menor: vidrio plano + mano de obra del bastidor |
| Umbral de volumen | Coste del molde repartido entre 50+ paneles | Rentable desde el panel n.º 1 |
| Plazo de entrega (muestra) | 3–5 semanas (fabricación del molde + curvado) | 1–2 semanas (preparación del bastidor + suministro de vidrio plano) |
| Plazo de entrega (producción) | 4–8 semanas | 2–4 semanas |
3–5 sem.
Plazo de entrega de una muestra curvada en caliente
1–2 sem.
Plazo de entrega de una muestra curvada en frío
$0
Coste del molde para curvado en frío
¿Necesita presupuesto para vidrio curvado en caliente o en frío?
Envíenos el radio, el tamaño del panel y la cantidad, y le facilitaremos presupuestos de ambos procesos para que pueda compararlos.
Solicitar presupuesto →Preguntas frecuentes
P: ¿Cuál es la diferencia entre el curvado en caliente y el curvado en frío del vidrio?
Ver respuesta
El curvado en caliente calienta el vidrio plano hasta unos 550-700 C, lo ablanda y después lo recuece para que adopte la forma de un molde. El curvado en frío prensa o flexiona mecánicamente el vidrio plano a temperatura ambiente hasta darle la forma deseada, que se mantiene mediante la sujeción del bastidor. Aunque el curvado en caliente permite radios más cerrados y formas menos convencionales, depende de moldes cilíndricos de alta calidad y un solo diámetro, y exige plazos de entrega más largos. El curvado en frío resulta más adecuado para curvas suaves de un solo eje, pero únicamente si se parte de vidrio previamente templado capaz de soportar la tensión elástica permanente.
P: ¿Qué temperatura debe alcanzar el vidrio para curvarlo en caliente?
Ver respuesta
El vidrio se vuelve suficientemente maleable para curvarlo a unos 600 C en el caso del vidrio sodocálcico y a unos 650 C en el del vidrio de borosilicato. El horno aumenta la temperatura aproximadamente 1.5 C por segundo; el ciclo completo de curvado tarda entre 30 y 90 minutos e incluye el calentamiento, el curvado y el recocido. El espesor del panel y el grado de curvatura afectan a la duración exacta.
P: ¿Se puede templar el vidrio curvado en frío?
Ver respuesta
Sí, pero primero hay que templarlo. Después se recuece el panel templado y se curva en frío. ¿Calentarlo de nuevo para templarlo después del curvado reduciría la curva?
P: ¿Cuáles son los inconvenientes del curvado en frío del vidrio?
Ver respuesta
Existen tres limitaciones. Primera, el radio máximo de curvatura del curvado en frío es intrínsecamente mayor: no permite obtener una curva cerrada, una forma en S ni un radio compuesto. Segunda, debido a la deformación elástica permanente que queda en el panel, el panel aún intacto tiene un margen operativo menor frente a cargas de viento e impactos. Tercera, la fluencia y la recuperación elástica obligan a diseñar cuidadosamente el bastidor de contención para garantizar que la forma final se mantenga dentro de la especificación.
P: ¿El vidrio curvado en caliente es lo mismo que el vidrio templado curvo?
Ver respuesta
No. El vidrio curvado en caliente está recocido: su resistencia mecánica máxima no cambia respecto a la del vidrio curvo convencional. El templado a 600 C hace que el panel adopte una forma mientras está caliente y, después, lo lleva rápidamente a 600 C para enfriar con rapidez las superficies superior e inferior, someterlas a compresión y «templar» o «fijar» la forma. Este paso es el que lo hace 4-5x más resistente y lo prepara para Muvikir. El curvado en caliente reduce al mínimo este proceso al omitirlo por completo.
P: ¿Qué proceso es mejor para fachadas de muro cortina?
Ver respuesta
El curvado en frío domina el mercado moderno de los muros cortina. Fish envía los paneles planos y los curva en obra para introducirlos en el bastidor de aluminio sin costes de molde. El curvado en caliente entra en juego cuando se necesitan radios cerrados inferiores a 500 mm, curvas complejas con torsión en dos direcciones o un perfil óptico general especificado por el arquitecto que no pueda lograrse únicamente mediante curvado elástico. Mi aplicación favorita: 1.349 paneles curvados en frío componen el muro cortina de la nueva sede de IAC en Nueva York, mientras que 66 paneles curvados en caliente forman la geometría de doble curvatura de la sala de conciertos Elbphilharmonie de Hamburgo.
Nuestra perspectiva sobre esta comparación
Saiwei Glass, que dispone tanto de hornos de curvado en caliente como de líneas de curvado en frío, no gana más ni menos dinero tanto si recomendamos a los recién llegados Odusisany como al conocido Saqij qué proceso utilizar. La información sobre los procesos, los plazos de entrega y los cuadros de costes expuestos en este artículo representan lo que observamos en cientos de pedidos anuales de vidrio curvo para proyectos arquitectónicos, de interiorismo e industriales. Cuando ambos procesos son viables para un proyecto, presupuestamos los dos y dejamos la elección al equipo de ingeniería.
Referencias y fuentes
- Simulación del curvado térmico y estudio experimental de componentes de vidrio 3D ultrafino — National Center for Biotechnology Information (NCBI/PMC), 2024
- Investigaciones numéricas y experimentales sobre el estado de tensiones inherente al vidrio curvado en frío — glassonweb.com
- Control de calidad y especificación de las distorsiones del vidrio curvo — glassonweb.com
- Vidrio curvo para fachadas y edificios arquitectónicos — Guardian Glass
- Recocido y templado: curso IMI-NFG sobre transformación del vidrio — Lehigh University
- Estudio de la respuesta mecánica del vidrio aislante sometido a curvado anticlástico en frío — PLOS One / PMC