Fale com a Saiweiglass




A escolha do material de vidro ultrafino errado pode parar uma linha, comprometer o desempenho óptico de um ecrã ou danificar o substrato devido ao empeno durante o processamento de semicondutores. Este guia explica os quatro principais tipos e materiais de vidro ultrafino — vidro de borossilicato, aluminossilicato, vidro float sodo-cálcico e sílica fundida — com valores reais de CTE, dados de espessura, contexto de fabrico e uma matriz simples para associar cada material à respetiva utilização. Quer esteja a definir o vidro para um ecrã dobrável, um biossensor ou uma janela ótica, este guia ajuda a identificar a especificação correta desde o início.
Índice
- O que é o vidro ultrafino e por que é importante a espessura?
- Comparação dos principais tipos de materiais de vidro ultrafino
- Propriedades que afetam o desempenho do vidro ultrafino
- Como é fabricado o vidro ultrafino
- Aplicações do vidro ultrafino em diferentes setores
- Seleção do vidro ultrafino adequado ao seu projeto
- Perguntas frequentes
O que é o vidro ultrafino e por que é importante a espessura?

Definição
O vidro ultrafino corresponde a substratos de vidro com espessura inferior a 1,1 mm. A categoria de vidro ultrafino abrange 0,1–0,5 mm, as microlâminas de vidro têm menos de 0,1 mm (100 μm) e a qualidade comercial mais fina, Schott D 263® T eco, tem 0,03 mm (30 μm). Com 30 μm, é mais fino do que um cabelo humano.
A espessura é uma especificação funcional. Determina a reação do vidro aos ciclos térmicos, o seu grau de deslocamento sob carga, o processo de fabrico capaz de o produzir e as exigências do sistema de manuseamento nas operações posteriores. Um substrato especificado com 0,7 mm reage de forma completamente diferente de outro com 0,2 mm, mesmo quando ambos são cortados a partir da mesma composição de vidro de borossilicato.
Classificação da espessura no setor
0,5–1,1 mm
Vidro fino convencional
0,1–0,5 mm
Vidro ultrafino
<0.1 mm
Microlâmina / UTG
0,03 mm
Qualidade comercial mais fina (30 μm)
Na utilização de substratos de vidro ultrafino, constatamos que a especificação da espessura é geralmente definida em primeiro lugar — e demasiadas vezes mal compreendida. A indicação «o vidro mais fino possível», sem compreender o orçamento térmico, o método de manuseamento durante o processo ou o intervalo de tolerância, obriga muitas vezes a rever a especificação à medida que avança o planeamento da produção. A espessura estabelece o limite de todas as decisões posteriores: a processabilidade da família de materiais, o controlo das tolerâncias do método de estiragem e a viabilidade das operações secundárias.
As famílias de substratos de vidro também se sobrepõem às normas do setor dos ecrãs (estabelecidas por organismos como a IEC 62899 para eletrónica flexível), que definem intervalos de tolerância da espessura e classes de qualidade superficial. O enquadramento da aplicação ótica nessas categorias ajuda a orientar a seleção do vidro de borossilicato ou de outro vidro adequado.
Comparação dos principais tipos de materiais de vidro ultrafino

Quatro famílias de materiais representam a maioria das aplicações de alta gama de substratos de vidro ultrafino. Cada família oferece um equilíbrio diferente entre CTE, transmissão ótica, resistência química, espessuras disponíveis e custo. A opção mais adequada é determinada pelo ambiente do processo, não pelas necessidades óticas ou mecânicas do produto final.
Vidro de borossilicato
O vidro de borossilicato — cujas marcas incluem Schott BOROFLOAT® 33 e D 263® T eco — apresenta um CTE de 3,25 × 10⁻⁶/K e está disponível nos formatos comerciais mais finos. A combinação de baixa expansão térmica, elevada transmissão ótica (mais de 90% no espetro visível e mais de 50% no UV próximo) e forte resistência química torna-o o material de referência para componentes ópticos, sensores e substratos MEMS.
O D 263 T eco atinge uma espessura de 0,03 mm e é fornecido em folhas até 300 mm. O BOROFLOAT 33, produzido por processo float, permite um intervalo de espessuras mais amplo e formatos de painel maiores. Ambos oferecem elevada resistência química a ácidos e bases, sendo adequados para utilização com os produtos químicos agressivos de limpeza por via húmida usados no fabrico de semicondutores.
Vidro de aluminossilicato
A utilização atualmente generalizada do vidro de aluminossilicato é demonstrada pelo eagle xg® e pelo Willow da Corning, concebidos para o fabrico de ecrãs, em que a contaminação alcalina das camadas de transístores de película fina (TFT) é inaceitável. O Eagle XG, isento de álcalis, apresenta um CTE de ~3,17 × 10⁻⁶/K, está disponível em espessuras de 0.25 a 0,5 mm e é produzido nos formatos convencionais de vidro para ecrãs. O vidro Willow leva esta capacidade ainda mais longe, ao oferecer espessuras de 100–200 μm em rolo, permitindo o processamento de bobina a bobina com recolha e colocação para eletrónica flexível.
Para aplicações que exigem reforço químico — como o vidro de cobertura para eletrónica de consumo — as composições de aluminossilicato respondem melhor ao processo de troca iónica do que o vidro de borossilicato. O maior teor de alumina cria uma camada superficial mais densa após a troca de iões de potássio, proporcionando uma camada de compressão ainda mais profunda e valores mais elevados de tensão de compressão superficial. É por este motivo que se especifica vidro de aluminossilicato reforçado quimicamente para as coberturas UTG de ecrãs dobráveis.
Vidro float sodo-cálcico
O vidro float sodo-cálcico, produzido por flutuação sobre um banho químico de estanho fundido, é o mais utilizado em volume entre os materiais mais económicos. A qualidade UFF (Ultra Flat Float) da NSG aplica o processo float a formatos de vidro fino com 0,33 mm ou mais. Um intervalo de CTE de 8.5 a 9,0 × 10⁻⁶/K — muito superior ao do vidro de borossilicato ou de aluminossilicato e, por isso, inadequado para aplicações que exigem uma correspondência térmica precisa.
Nas aplicações sensíveis ao custo e com processos já consolidados, o vidro sodo-cálcico revela todas as suas vantagens. O vidro float sodo-cálcico fino é um elemento fundamental da indústria automóvel há mais de 40 anos. Os ecrãs em que a contaminação dos TFT não é crítica e em que é aceitável uma diferença de CTE relativamente a uma camada adjacente também favorecem o vidro sodo-cálcico em termos de custo do material. O seu elevado teor de álcalis torna-o inadequado para muitos ambientes de processamento de semicondutores sem um revestimento de barreira.
Sílica fundida / quartzo
A sílica fundida apresenta propriedades que nenhum outro tipo de vidro consegue oferecer — CTE ≤ 0,5 × 10⁻⁶/K; transmissão UV de cerca de 80% a 200 nm; estabilidade térmica para serviço contínuo até 1,000C. Estas propriedades tornam-na um material ideal para fotomáscaras de litografia no UV profundo, janelas óticas UV e componentes ópticos para lasers de alta potência, em que o vidro sodo-cálcico ou de borossilicato seria comprometido pelo choque térmico ou pela absorção de UV.
As desvantagens são o custo e a facilidade de transformação. A produção de sílica fundida é muito mais dispendiosa do que a de vidro de borossilicato, a retificação e o polimento são mais difíceis e o formato de folha ultrafina tem menor disponibilidade comercial. Estes custos são aceitáveis para substratos de fotomáscaras de semicondutores e componentes ópticos UV de precisão, mas este material raramente é especificado para aplicações gerais em ecrãs ou sensores.
⚠️ Erro de especificação comum
É frequente observarmos a especificação de vidro de borossilicato quando a aplicação exige, na realidade, aluminossilicato, devido à sua processabilidade sem álcalis. Num processo com deposição de TFT a mais de 400C, o teor de sódio do vidro de borossilicato difunde-se para a camada do dispositivo, reduzindo significativamente o desempenho. Verifique sempre se o processo é sensível aos álcalis antes de especificar uma família de vidros.
Tabela comparativa de materiais
| Material | CTE (×10⁻⁶/K) | Espessura mínima | Transmissão UV/visível | Principal utilização |
|---|---|---|---|---|
| Vidro de borossilicato (BOROFLOAT® 33 / D 263® T eco) | 3.25 | 0,03 mm (30 μm) | >90% (visível), >50% (UV próximo) | Componentes ópticos, MEMS, sensores, fotomáscaras |
| Aluminossilicato (Eagle XG® / Willow®) | 3.17 | 0,10 mm (100 μm) | >90% (visível) | TFT para ecrãs, vidro de cobertura dobrável, UTG |
| Vidro float sodo-cálcico (UFF® da NSG) | 8.5–9.0 | 0,33 mm | >88% (visível) | Setor automóvel, ecrãs de uso geral, aplicações sensíveis ao custo |
| Sílica fundida / quartzo | ≤0.5 | 0,10 mm (personalizado) | >80% a 200 nm (UV) | Litografia UV, componentes ópticos para lasers, alta temperatura |
A nossa cadeia de abastecimento trabalha com as quatro famílias de materiais. A pergunta mais frequente dos novos clientes é: preciso de aluminossilicato ou de vidro de borossilicato? Na maioria dos casos, a resposta resume-se a uma pergunta — existe algum processo de deposição ou difusão a temperaturas em que a migração de álcalis seja relevante? Em caso afirmativo, aluminossilicato. Caso contrário, o vidro de borossilicato será geralmente mais económico para um desempenho equivalente.
Principais propriedades que afetam o desempenho do vidro ultrafino

Para além da família do material, seis propriedades fundamentais determinam se a seleção de materiais de vidro fino será fiável na aplicação. Cada uma das seis propriedades de um material selecionado está associada a um modo de falha — se uma única propriedade for ignorada, pode ocorrer uma falha durante a montagem ou em serviço.
| Propriedade | Por que é importante | Vidro de borossilicato | Aluminossilicato | Sodo-cálcico | Sílica fundida |
|---|---|---|---|---|---|
| CTE (×10⁻⁶/K) | A incompatibilidade térmica causa empeno e delaminação | 3.25 | 3.17 | 8.5–9.0 | ≤0.5 |
| Transmissão ótica | Luminosidade do ecrã, sinal do sensor, eficiência do processo UV | Elevada (visível + UV próximo) | Elevada (visível) | Boa (apenas visível) | Excelente (do UV ao IR) |
| Qualidade superficial / planicidade | Alinhamento litográfico, uniformidade da película fina | <1 nm rms (estiragem descendente) | <1 nm rms (fusão) | 3–5 nm rms (flutuado) | <1 nm rms (polido) |
| Resistência química | Compatibilidade com processos por via húmida, tolerância a solventes de limpeza | Elevada | Elevada | Moderada | Excelente |
| Flexibilidade (abaixo de 0,1 mm) | Processamento de rolo a rolo, conceção de dispositivos dobráveis | Limitada (>50 μm) | Sim (Willow® 100 μm) | Não disponível <0.33 mm | Não disponível em formato fino |
| Estabilidade térmica | Deposição a alta temperatura, refusão, processamento a laser | Até ~500°C | Até ~600°C | Até ~450°C | Até ~1 000°C |
⚠️ Aviso sobre incompatibilidade de CTE
Quando se utiliza vidro ultrafino para colar uma armação metálica, um suporte cerâmico ou um substrato de colagem, o coeficiente de expansão térmica (CTE) do vidro deve ser avaliado relativamente ao coeficiente de expansão térmica do suporte em todo o intervalo de temperaturas de funcionamento. Uma diferença superior a 3 × 10⁻⁶/K entre o vidro sodo-cálcico (CTE ≈ 9) e um suporte à base de silício (≈ 2.6) gera deformação suficiente para fissurar ou delaminar o sistema de vidro durante os ciclos térmicos — esta falha está bem documentada no setor dos HUD para automóveis e entre os especialistas em encapsulamento de MEMS.
A nossa lista de verificação para avaliação de propriedades
Antes de selecionar qualquer substrato de vidro, consideramos os seguintes aspetos:
- Correspondência do CTE do vidro com o substrato de colagem ao longo de todo o ciclo térmico
- Transmissão ótica nos comprimentos de onda relevantes (UV, visível, IR)
- Requisito de rugosidade superficial face à capacidade do método de estiragem
- Compatibilidade química com os solventes de processamento e fluidos de limpeza associados
- Especificação de planicidade face à espessura — o vidro mais fino flete mais sob o próprio peso
- Parâmetros de durabilidade — a peça será manuseada individualmente à mão ou exclusivamente por recolha e colocação a vácuo?
Em aplicações de precisão, deve prestar-se especial atenção à qualidade superficial e à planicidade do vidro. Um processo de estiragem descendente ou por fusão produz uma superfície polida a fogo que dispensa o polimento, ou apenas exige um polimento mínimo, após o fabrico inicial. O vidro produzido pelo processo float exige etapas adicionais de polimento para igualar a qualidade superficial obtida por estiragem descendente ou por fusão, aumentando o custo e o risco de contaminação por resíduos do material de polimento.
Como é fabricado o vidro ultrafino

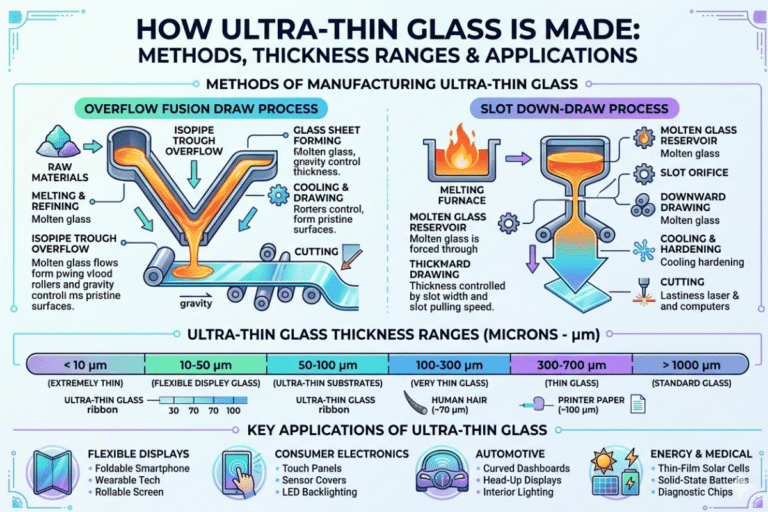
Existem três processos principais de estiragem que representam praticamente todo o fabrico comercial de vidro ultrafino. Cada um produz um substrato com um perfil de espessura, uma qualidade superficial e um formato dimensional diferentes. O conhecimento do processo permite avaliar fundamentadamente se a especificação apresentada é exequível.
- Estiragem por fusão (estiragem descendente por transbordo) — Desenvolvido pela Corning, este processo faz o vidro fundido fluir pelos dois lados de uma calha em forma de V (o isopipe), onde as duas correntes se unem na parte inferior e são estiradas para baixo. Como nenhuma das superfícies toca num material refratário durante a conformação, obtém-se uma superfície diretamente estirada que não requer polimento. É possível obter diretamente por estiragem uma rugosidade superficial inferior a 0.5 nm rms. O Eagle XG® e o Willow® são produzidos por este método, que permite obter os formatos de vidro ultrafino e flexível utilizados no fabrico de ecrãs.
- Estiragem descendente (estiragem por ranhura) — O principal método da Schott para vidro fino de precisão. O vidro fundido passa por uma ranhura maquinada com precisão e é estirado para baixo, produzindo um acabamento polido a fogo com rugosidade superficial inferior a 1 nm rms. Este é o processo utilizado no D 263® T eco com 0,03 mm. A estiragem descendente permite tolerâncias de espessura muito apertadas (±0,005 mm para uma espessura nominal de 0,1 mm) e produz substratos com excelente planicidade sem polimento posterior à estiragem.
- Float / microfloat — O vidro fundido flutua sobre um banho químico de estanho fundido, espalhando-se até atingir uma espessura uniforme por ação da gravidade e da tensão superficial. Em 2025, o vidro float representa aproximadamente 50,68% da produção de vidro fino em volume (Mordor Intelligence). Embora o processo se destaque na produção de grandes formatos e na eficiência de custos, a superfície que fica em interação com o estanho difere da superfície exposta ao ar em termos de rugosidade e composição química. O processo microfloat aperfeiçoa este método para espessuras menores, mas a espessura mínima é limitada pela física do banho químico de estanho fundido a aproximadamente 0,33 mm nas composições sodo-cálcicas.
Processos de transformação secundária
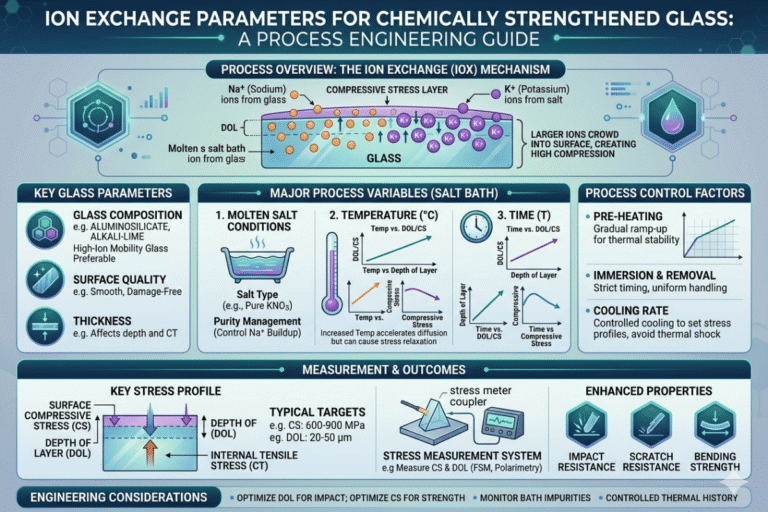
- Reforço químico — A imersão num banho químico de sal de nitrato de potássio fundido substitui os iões de sódio mais pequenos na superfície do vidro por iões de potássio maiores, criando uma camada sob tensão de compressão. É o processo convencional para vidro de cobertura de aluminossilicato; o vidro de borossilicato responde à troca iónica, mas atinge uma tensão de compressão inferior e uma menor profundidade da camada reforçada.
- Revestimento antirreflexo — Os revestimentos dielétricos multicamada de película fina, depositados por pulverização catódica ou pelo processo sol-gel, reduzem a reflexão superficial de aproximadamente 4% por superfície para menos de 0,5% por superfície. São necessários para vidro de cobertura de ecrãs e janelas óticas.
- Polimento de precisão — É utilizado principalmente para melhorar o acabamento superficial do vidro produzido por processo float e para cumprir especificações de planicidade com uma variação total da espessura (TTV) inferior a 1 μm.
- Corte e riscagem a laser — Um sistema laser de CO₂ ou de impulsos ultracurtos produz arestas limpas em espessuras inferiores a 0,3 mm sem danos mecânicos nas arestas.
💡 A partir da área de transformação
Na nossa unidade de transformação, os substratos com menos de 0,3 mm exigem levar o manuseamento a vácuo ao limite em cada etapa do processo, desde a inspeção à entrada e o acondicionamento em caixas até à embalagem final. Os dispositivos mecânicos de apoio nas arestas que funcionam com substratos de 0,7 mm provocariam a fratura de substratos de 0,3 mm no ponto de apoio, sob cargas médias de manuseamento.
O corte por risco mecânico de vidro com menos de 0,3 mm provoca sistematicamente o desenvolvimento de microfraturas ao longo das arestas cortadas, por mais cuidadoso que seja o processo. Apesar do aspeto impecável das arestas obtidas por riscagem e quebra, as inspeções posteriores por SEM revelam uma rede de fissuras no interior do vidro, com origem na aresta. Para substratos neste intervalo de espessuras, a riscagem a laser elimina todo o risco de fratura mecanotérmica.
Aplicações do vidro ultrafino em diferentes setores

O mercado dos produtos de vidro ultrafino em folha está a crescer rapidamente em vários segmentos da indústria eletrónica, à medida que as dimensões dos dispositivos diminuem e os materiais poliméricos atingem os limites do seu desempenho em termos de resistência ótica, térmica e química.
Dimensão e crescimento do mercado
$15.71B
Dimensão do mercado mundial, 2026
~11%
CAGR (Mordor Intelligence)
5
Principais setores industriais
| Setor | Tipo de vidro | Aplicação específica | Requisito principal |
|---|---|---|---|
| Eletrónica de consumo e ecrãs | Aluminossilicato (UTG) | Vidro de cobertura para ecrãs dobráveis (Samsung Galaxy Z Fold/Flip, Apple dobrável) | Raio de flexão <3mm, resistência ao impacto, <100 μm |
| Painéis LCD / OLED | Aluminossilicato (Eagle XG®) | Substrato TFT, suporte de vidro para ecrãs | Sem álcalis, planicidade <0.2 mm/m |
| Semicondutores | Aluminossilicato, vidro de borossilicato | Encapsulamento ao nível da bolacha, interposers de vidro, substratos de suporte | Correspondência do CTE com o silício, capacidade de perfuração de vias |
| Sensores e diagnóstico | Vidro de borossilicato | Biossensores, chips de diagnóstico médico, substratos MEMS | Inércia química, transparência ótica, colagem anódica |
| Óptica e fotónica | Sílica fundida, vidro de borossilicato | Janelas óticas, espelhos, filtros, revestimentos antirreflexo | CTE baixo, transmissão UV, forma da superfície |
| Setor automóvel | Sodo-cálcico, aluminossilicato | Substrato para ecrãs HUD, substratos para espelhos retrovisores | Ciclos térmicos, qualidade ótica, resistência à vibração |
A designação UTG — vidro ultrafino utilizado em ecrãs de smartphones dobráveis — merece especial atenção devido ao ritmo da adoção comercial. O aluminossilicato reforçado quimicamente dos dispositivos Galaxy Z Fold e Z Flip levou o vidro ultrafino com menos de 100 μm à produção em massa, substituindo as anteriores coberturas de polímero. Em 2025, segundo informações divulgadas, a Apple assegurou o fornecimento de UTG pela Lens Technology, o que deverá acelerar ainda mais a procura de componentes UTG em aplicações de eletrónica de consumo até 2027.
Os nossos clientes do setor dos semicondutores especificam habitualmente substratos sem álcalis para encapsulamento ao nível da bolacha: mesmo vestígios de sódio que migrem durante o processamento a partir de substratos sodo-cálcicos ou de vidro de borossilicato convencional provocam desvios da tensão de limiar e falhas dos dispositivos quando os componentes de suporte funcionam a 500°C. As especificações para substratos sem álcalis exigem aluminossilicato com um teor de álcalis ensaiado abaixo dos limites de deteção.
Como escolher o vidro ultrafino adequado ao seu projeto

O maior risco ao selecionar um material de vidro entre as poucas opções disponíveis — escolher com base numa única propriedade e ignorar uma limitação — pode ser evitado seguindo um processo de seleção lógico composto por estes cinco passos. Combinando a nossa abordagem à seleção de vidro ultrafino com a experiência e as expectativas dos nossos parceiros em aplicações BSI, destacámos abaixo esses cinco passos:
Passo 1 — Definir a gama de temperaturas de funcionamento
UTILIZE o ambiente térmico a que o conjunto está exposto, tanto durante o fabrico como em serviço, para definir o requisito final de CTE. Se a interface de vidro for colada a um substrato de silício e submetida a ciclos entre 25C e 300C, esse valor aproxima-se do CTE do silício, de 2,6 × 10⁻⁶/K, restringindo imediatamente a pesquisa ao vidro de borossilicato (3.25) ou ao aluminossilicato (3.17) — o vidro sodo-cálcico, inaceitável, fica desde logo excluído.
- Mapeie o ciclo térmico completo, não apenas a temperatura de serviço
- Inclua a temperatura da etapa de colagem/montagem no cálculo do CTE
- Monte todos os componentes para determinar o CTE combinado de todo o sistema
Passo 2 — Identificar os requisitos ópticos
Indique a gama de comprimentos de onda que precisa de transmitir através do vidro, incluindo a percentagem de transmissão luminosa. As aplicações na gama UV podem exigir sílica fundida, enquanto qualquer família de materiais será adequada na janela de comprimentos de onda visíveis. O infravermelho próximo e médio pode exigir um vidro especial ou substratos cristalinos que não pertençam aos quatro grupos de famílias.
- Defina a transmissão luminosa mínima nos comprimentos de onda de trabalho
- Selecione a qualidade da superfície das superfícies ópticas (pormenor de riscos e cavidades, rugosidade rms) de acordo com o processo utilizado
- Verifique se é necessário um revestimento antirreflexo (e se é compatível com os procedimentos de limpeza)
Passo 3 — Definir a espessura e a tolerância de espessura
A espessura pretendida determina os processos de fabrico disponíveis, limitando as famílias de materiais que podem ser fabricadas. Apenas a estiragem por fusão (aluminossilicato) oferece preços comerciais abaixo de .1 mm; a estiragem descendente (vidro de borossilicato) oferece preços comerciais abaixo deste nível. Uma tolerância de espessura mais apertada aumenta significativamente o custo, pois exige controlos de processo e reduz o rendimento; por isso, determine os requisitos reais da aplicação em vez de escolher a especificação mais rigorosa disponível.
- Especifique a espessura nominal e a tolerância de ±
- Confirme o requisito de TTV (variação total de espessura) em toda a área do substrato
- Certifique-se de que o equipamento de manuseamento do seu departamento/serviço é adequado à espessura especificada.
Passo 4 — Verificar a compatibilidade química
Enumere todos os produtos químicos com os quais o substrato de vidro possa entrar em contacto: adesivos, solventes de limpeza, agentes de ataque químico, fotorresistes e decapantes. O vidro sodo-cálcico é atacado por HF em concentrações toleradas pelo vidro de borossilicato. Os vidros que contêm álcalis não suportam facilmente o regime convencional de limpeza cáustica aplicado à sílica fundida.
Os dados de resistência química de cada família de vidro podem ser consultados nas fichas técnicas dos fabricantes.- Elabore uma lista completa dos produtos químicos utilizados em todas as etapas do processo.
- Compare-a com os dados de resistência química de cada família de vidro
- Assinale para avaliação específica quaisquer etapas de limpeza que envolvam HF, bases fortes ou pH elevado.
Passo 5 — Confirmar as especificações dimensionais
O diâmetro (no caso de vidro redondo em formato de wafer), as dimensões do painel, o tipo de acabamento das arestas (arrisadas, polidas ou biseladas) e as características especiais (furos de passagem e recortes) influenciam a escolha do material e o custo unitário. Os tamanhos personalizados para suportes de semicondutores seguem normalmente os formatos de wafer da norma SEMI (100 mm, 150 mm, 200 mm e 300 mm de diâmetro), com os respetivos requisitos de qualificação. Identifique o formato da norma SEMI aplicável antes de finalizar as especificações dimensionais.
- Especifique as dimensões exteriores (ou o diâmetro) e o acabamento das arestas
- Indique quaisquer requisitos relativos a vias através do vidro (TGV) ou a furos realizados por laser.
- Indique sim/não quanto à necessidade de qualificação segundo um formato de wafer da norma SEMI.
⚠️ Aviso crítico de seleção
Nunca identifique um vidro sem indicar a espessura. A incompatibilidade do CTE com os substratos de colagem provoca empeno em 1 de cada 4 conjuntos que examinamos durante a inspeção de receção. A tendência é sempre a mesma: o engenheiro de projeto identificou a espessura e as propriedades ópticas corretas sem confirmar o CTE em relação aos substratos de colagem.
O conjunto empena logo no primeiro ciclo térmico, colocando em risco todo o lote de produção. Um ensaio de compatibilidade do CTE com a duração de 30 minutos, realizado durante a fase de projeto, evita por completo este modo de falha.Uma especificação do vidro que abranja todos os 5 passos desde o início do projeto reduz os ciclos de revisão, aumenta o rendimento e evita falhas em serviço que exigem dispendiosas ações corretivas a jusante. O nosso objetivo é definir o vidro adequado — nem o mais avançado/extravagante do ponto de vista técnico, nem o mais barato, que apenas satisfaça a necessidade óbvia…
Precisa de vidro ultrafino para o seu projeto?
A Saiwei Glass fornece substratos de vidro de borossilicato, aluminossilicato, vidro sodo-cálcico e sílica fundida com espessuras entre 0,03 mm e 1,1 mm.
Explore o nosso vidro ultrafino →Perguntas frequentes
P: Qual é a folha de vidro mais fina disponível comercialmente?
Ver resposta
O Schott D 263® T eco com 0,03 mm (30 μm) é a folha de vidro mais fina disponível comercialmente. No caso do vidro flexível em rolo, o Corning Willow® atinge 100 μm. Ambos exigem manuseamento por vácuo — os dispositivos de fixação convencionais concebidos para vidro com mais de 0,5 mm provocam a sua quebra.
P: O que é o vidro UTG e em que difere do vidro fino convencional?
Ver resposta
O UTG — vidro ultrafino — é um tipo de vidro reforçado quimicamente com uma espessura inferior a 100 μm (0,1 mm) que, tal como os LCD dobráveis anteriormente descritos, foi desenvolvido para servir de base a ecrãs dobráveis de smartphones. Ao contrário do vidro fino convencional, tem três requisitos essenciais: deve ser concebido para fletir e atingir um raio de curvatura inferior a 3 mm sem sofrer danos, deve suportar flexões constantes — para além dos requisitos de vida útil de um ecrã de smartphone (normalmente mais de 200, 000) — e, mesmo quando sujeito a objetos capazes de danificar uma cobertura de polímero, deve resistir a impactos potencialmente danosos. O vidro fino convencional com espessura semelhante, sem reforço químico e sem uma formulação específica de aluminossilicato que permita uma troca iónica mais profunda, não cumpre os requisitos relativos às arestas.
O UTG fornecido, por exemplo, para as séries Samsung Galaxy Z Fold e Galaxy Z Flip tem sido produzido pela schott e pela Corning; aparentemente, a Apple garantiu o fornecimento para os seus próximos produtos dobráveis através da Lens Technology.
P: O vidro ultrafino pode ser temperado ou reforçado quimicamente?
Ver resposta
O vidro ultrafino não pode ser temperado termicamente. A têmpera térmica é realizada de forma mais eficaz através de arrefecimento rápido com ar para criar tensão de compressão na superfície, mas o vidro com espessura inferior a cerca de 2mm arrefece de forma demasiado rápida e uniforme para criar o diferencial de tensão necessário — o resultado é um vidro praticamente sem reforço e potencialmente empenado. O reforço químico (troca iónica) é o método preferencial para o vidro ultrafino.
O substrato é mergulhado num banho químico de sal de nitrato de potássio fundido a cerca de 400–450°C. Os iões de potássio presentes no banho químico substituem os iões Na, mais pequenos, na superfície do vidro, criando tensão de compressão. Através deste processo, os vidros de aluminossilicato atingem níveis superiores de tensão de compressão e uma profundidade ideal da camada compressiva em comparação com o vidro de borossilicato, o que explica a escolha do aluminossilicato para aplicações que exigem o máximo desempenho ao impacto.
P: Que gama de espessuras é considerada vidro ultrafino?
Ver resposta
Na indústria, o vidro com menos de 1.1mm pertence à categoria geral de ‘vidro fino’. Dentro desta categoria, o vidro entre 0.5mm e 0.1mm (ou seja, de 0,5 mm a 0,1 mm) é considerado ‘vidro ultrafino’. E abaixo de 0.1mm (100um) é classificado como: microfolha — e, quando reforçado quimicamente para utilização final em ecrãs com flexibilidade lateral: UTG (vidro ultrafino). Estes limites definidos pela indústria não são normalizados globalmente por uma única organização internacional de normalização, e diferentes fabricantes podem adotar valores-limite ligeiramente diferentes — contudo, os limites de 0.5mm e 0.1mm refletem um consenso geral da indústria nas cadeias de fornecimento de vidro para ecrãs, semicondutores e aplicações ópticas.
P: O vidro ultrafino é ecológico?
Ver resposta
Sem dúvida, em vários aspetos relevantes. O vidro ultrafino utiliza menos material no fabrico de cada dispositivo do que o vidro de espessura convencional — um substrato de 0,1 mm utiliza comparativamente 1/10 da matéria-prima de um substrato de 1,0 mm com a mesma área; o vidro pode ser totalmente reciclado e não perde qualidade nem durabilidade em ciclos sucessivos de reciclagem; começando pelos vidros de tecnologia mais avançada, estão a surgir formulações que eliminam substâncias potencialmente tóxicas da produção: o D 263 T eco da Schott elimina o arsénio e o antimónio dos agentes de afinação utilizados nas fases de fusão da produção do vidro, cumprindo os requisitos RoHS sem alteração das propriedades. Contudo, a etapa de reforço químico e a fase de estiragem representam consumos de energia significativos nas cadeias de fornecimento de vidro ultrafino.
P: Como se corta vidro ultrafino sem o partir?
Ver resposta
A marcação a laser e o corte a laser CO são as técnicas utilizadas abaixo de 0,3 mm. Para espessuras de corte > 0,03 mm, os lasers de impulsos ultracurtos (sistemas de picossegundos ou femtossegundos) efetuam o corte com uma zona termicamente afetada mínima e sem formação de microfraturas ao longo da aresta de corte. O corte a laser CO utiliza um mecanismo diferente (fratura controlada por tensão térmica), mas pode ser realizado a partir de cerca de 0,1 mm de espessura. A riscagem mecânica com uma roda de carboneto ou diamante é o método convencional para espessuras iguais ou superiores a 0,5 mm, mas espessuras inferiores a 0,3 mm resultam quase sempre em microfraturas subsuperficiais ao longo da linha de corte, invisíveis a olho nu, que se propagam sob cargas térmicas ou mecânicas posteriores. Durante qualquer operação de corte, os substratos com espessura inferior à gama de 0,3 mm são fixados em mesas de vácuo — o manuseamento sem contacto na zona de corte evita que o substrato fleta ou vibre, dois fenómenos que provocam fraturas nesta espessura ultrafina.
Sobre este guia
Este guia de seleção de materiais baseia-se na experiência direta da Saiwei Glass no fornecimento de substratos de vidro ultrafino a fabricantes de equipamentos eletrónicos, de semicondutores e ópticos. Os dados de propriedades e as comparações de CTE foram compilados a partir de fichas técnicas de fabricantes e de literatura técnica publicada. Procuramos permitir que engenheiros de projeto e responsáveis de compras encontrem o tipo de vidro adequado sem especificarem requisitos excessivos — o que aumenta o custo — nem insuficientes — o que provoca falhas em serviço.
Referências e fontes
- Vidro de borossilicato — Wikipedia
- Vidro ultrafino como substrato para fotónica flexível – ScienceDirect
- Dimensão, quota e relatório da indústria do mercado de vidro ultrafino – Mordor Intelligence
- Dimensão e quota do mercado de vidro ultrafino – Grand View Research
- Transformação de vidro ultrafino — glassonweb.com
- Tecnologias avançadas para janelas: as últimas novidades sobre vidro fino – Glass Magazine