Fale com a Saiweiglass

A maquinagem por ultrassons (USM) é um processo de fabrico subtrativo não térmico que emprega uma vibração de alta frequência e partículas abrasivas finas para remover material de peças duras e frágeis. Uma ferramenta oscila entre 18 kHz e 40 kHz e de 10 µm a 50 µm numa lama abrasiva (Lehigh University). Uma broca oca de diamante rotativa vibra axialmente de 1 µm a 16 µm para promover a microfratura frágil sem arcos elétricos nem zonas afetadas pelo calor.
Este processo de maquinagem é habitualmente utilizado para vidros óticos de silicato, sílica fundida, vidro de cobertura de aluminossilicato, cerâmicas técnicas e ligas endurecidas acima de 40 HRC. Para furos redondos profundos, utilize ferramentas rotativas e, para matrizes de microfuros, utilize ferramentas com lama abrasiva.
Referência rápida de engenharia
Envelope acústico: frequência ultrassónica de 18 kHz a 40 kHz; curso com lama de 10 µm a 50 µm ou amplitude rotativa de diamante de 1 µm a 16 µm.
Substratos elegíveis: vidros de silicato (tenacidade à fratura de 0.7 a 1,0 MPa√m), cerâmicas técnicas (1 200 a 2 400 HV) e aços endurecidos acima de 40 HRC.
Resultado típico no vidro: acabamento superficial retificado fosco em torno de 0,2 µm a 1,6 µm Ra. As tolerâncias dos furos mantêm-se entre ±0,010 mm e ±0,025 mm sob acabamento ultrassónico controlado, e em ±0,05 mm em furos de produção de 0,5 mm a 80 mm.
Para cavidades cegas não circulares e cantos internos, prefere-se a USM com lama abrasiva face às ferramentas rotativas. Para matrizes multipino de microfuros em vidro, prefere-se a USM com lama abrasiva. A maquinagem rotativa por ultrassons (RUM) emprega uma broca oca de diamante, com vibração axial e líquido de refrigeração através da árvore, para cortar compósitos cerâmicos cerca de 10 vezes mais depressa do que a USM. Todos os furos, ranhuras e biséis devem ser maquinados antes da têmpera térmica ou do reforço químico.
Pontos-chave para o projeto e aprovisionamento
- A USM com lama abrasiva solta e a maquinagem rotativa por ultrassons com diamante aglomerado utilizam ferramentas, fluidos e regras de compensação dimensional distintos.
- O sobredimensionamento do furo na penetração estacionária com lama escala aproximadamente para o dobro do diâmetro médio do grão abrasivo.
- Num estudo de 2024 sobre furação profunda em sílica fundida, a oscilação ultrassónica helicoidal reduziu o desvio máximo do diâmetro do furo em mais de 91% em comparação com o mesmo processo de retificação sem ultrassons.
- A furação com diamante em CNC padrão de 3 eixos continua a ser mais rápida e económica para furos redondos de rotina de 2 mm a 80 mm em vidro de cobertura plano.
O que é a maquinagem por ultrassons e como remove material frágil?
O princípio de funcionamento do processo de maquinagem por ultrassons baseia-se na microfratura frágil em vez da formação de apara por corte ou da fusão térmica. Pense nisto como uma decapagem microscópica impulsionada por um martelo perfilado através de uma fina película líquida. Uma ferramenta vibratória oscila verticalmente com vibrações de alta frequência de 18 kHz a 40 kHz enquanto avança suavemente em direção à superfície da peça. Uma lama abrasiva de base aquosa circula continuamente pelo espaço estreito entre a ferramenta e a peça.
Cada curso descendente projeta milhares de partículas abrasivas em suspensão contra a superfície frágil da peça. Os impactos localizados desta natureza iniciam fissuras microscópicas radiais e laterais que acabam por destacar minúsculos grânulos. As bolhas de cavitação ajudam na remoção de detritos na lama abrasiva. O martelamento mecânico direto continua a realizar o trabalho principal no processo de remoção de material frágil.
Como a ferramenta de corte nunca depende da condutividade elétrica nem da fusão por arco, a peça permanece próxima da temperatura ambiente. Os vidros de silicato amorfos conservam a sua rede interna isenta de tensões, pelo que não existem camadas refundidas nem microfissuração térmica. Por outro lado, os metais dúcteis mais macios do que 40 HRC absorvem o impacto das partículas abrasivas por deformação plástica e reduzem as taxas de remoção para menos de 10 mm³/min.
Quais são os quatro elementos principais da maquinagem por ultrassons?
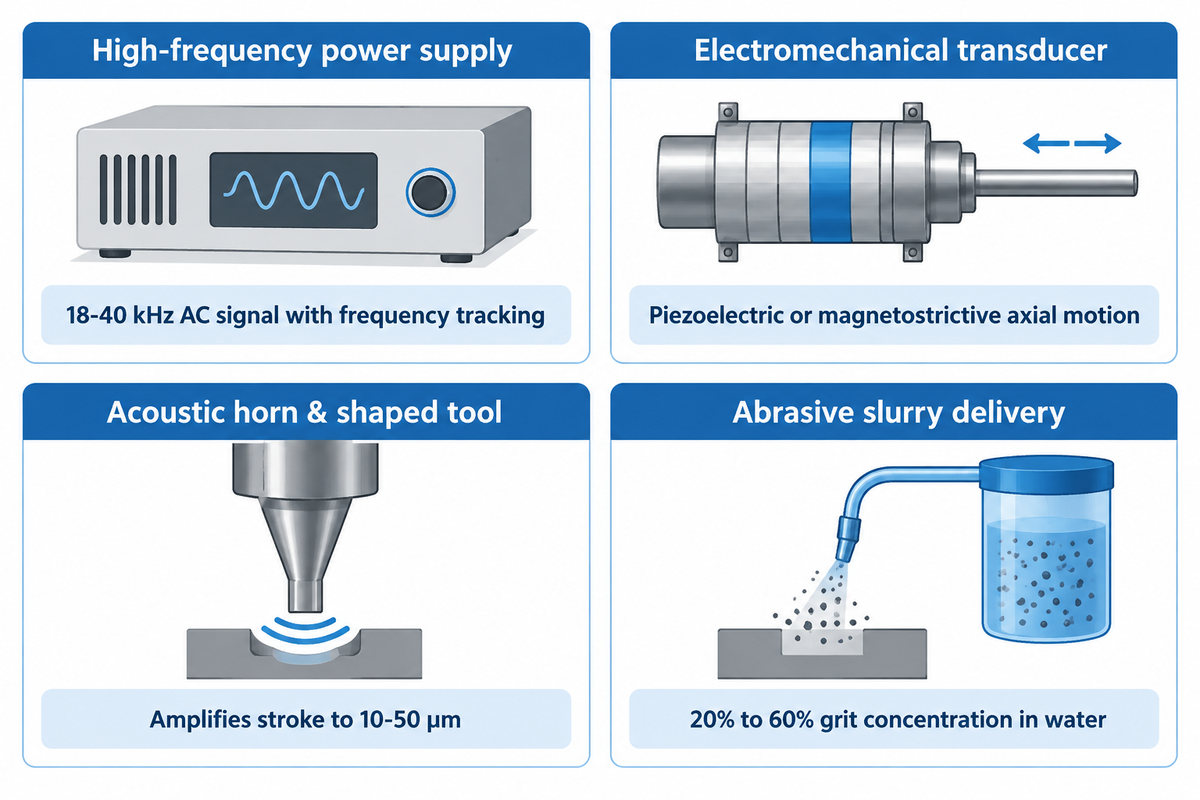
Cada máquina-ferramenta estacionária de ultrassons é composta por quatro subsistemas sincronizados: um gerador de alta frequência, um transdutor eletromecânico, uma corneta acústica (sonotrodo) e uma unidade refrigerada de alimentação de lama. Se a ressonância acústica derivar entre o sonotrodo e a ponta brasada da ferramenta, a amplitude de vibração cai abruptamente e a eficiência da maquinagem estagna.
| Subsistema | Função de engenharia | Restrição de projeto e manutenção |
|---|---|---|
| Gerador de alta frequência | Converte a rede de 50/60 Hz num sinal AC de 18–40 kHz | Requer seguimento automático de frequência à medida que o desgaste altera a massa |
| Transdutor eletromecânico | Converte a oscilação elétrica em movimento axial de baixa amplitude | Existem dois tipos de transdutores: cristais piezoelétricos (operação mais fria) vs. pilhas magnetostritivas (requerem arrefecimento) |
| Sonotrodo acústico e ferramenta perfilada | Amplifica o curso para 10–50 µm e transfere o perfil da cavidade | Sintonizado para ressonância de meio comprimento de onda; o aço inoxidável dúctil ou o titânio resistem à fadiga |
| Alimentação de lama abrasiva | Fornece carboneto de boro, carboneto de silício ou óxido de alumínio em água | Mantém uma concentração mássica de 20% a 60% e arrefece o fluido contra o bloqueio por vapor de cavitação |
A recente transição para transdutores piezoelétricos nas ferramentas de tecnologia de maquinagem por ultrassons, em oposição às antigas unidades magnetostritivas de pilha de níquel, deve-se ao facto de os cristais piezoelétricos funcionarem a menor temperatura e ajudarem a manter uma estabilidade de amplitude mais rigorosa. Os novos geradores de potência ultrassónica também acompanham automaticamente os desvios na frequência de ressonância à medida que as pontas das ferramentas se desgastam. Vale a pena mencionar que as ferramentas industriais de maquinagem por ultrassons são completamente diferentes de uma máquina portátil de corte por ultrassons, utilizada para cortar polímeros, têxteis e alimentos sem necessidade de grão abrasivo.
USM convencional com lama vs. maquinagem rotativa por ultrassons (RUM)
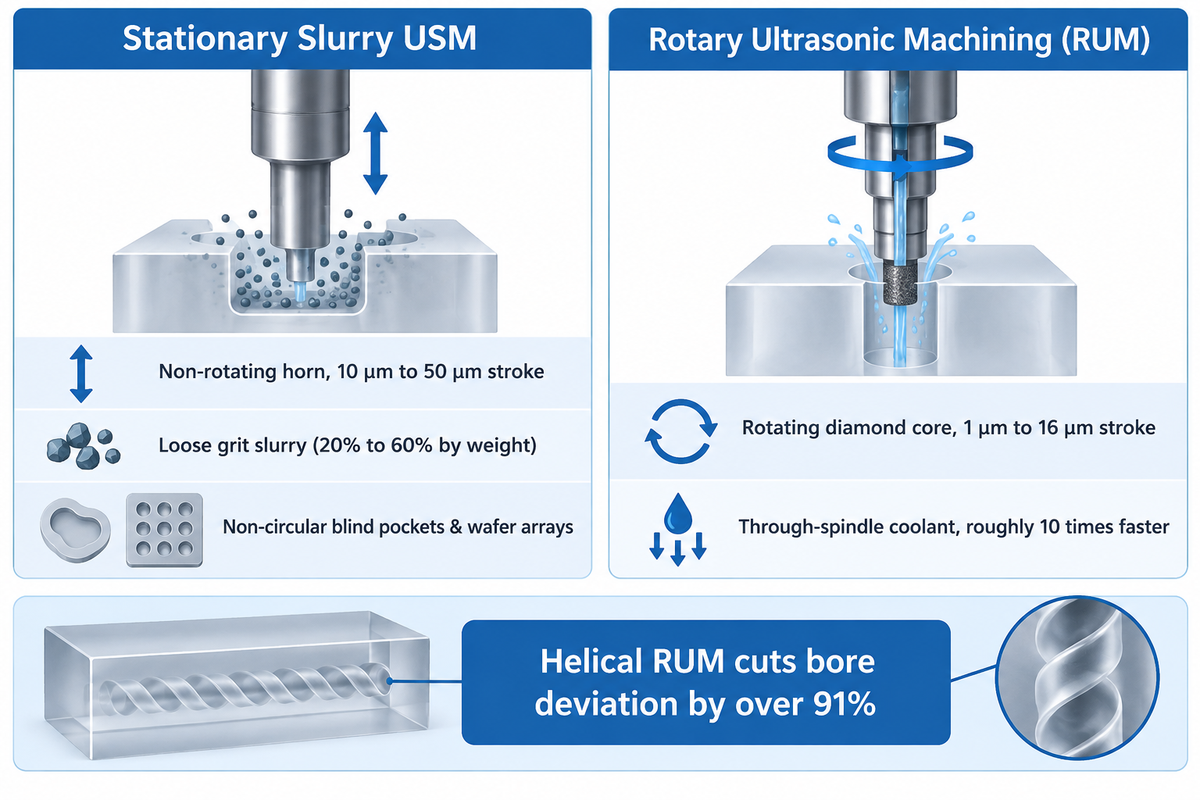
A maquinagem por ultrassons convencional e a maquinagem rotativa por ultrassons diferem na cinemática da ferramenta, na fixação do abrasivo e na evacuação de detritos em furos profundos. A técnica tradicional de maquinagem por ultrassons utiliza lama abrasiva solta para penetrar cavidades inversas e faz oscilar uma ferramenta perfilada que não roda. A maquinagem rotativa por ultrassons faz rodar uma ferramenta oca de diamante de ligante metálico, habitualmente entre 1 000 rpm e 10 000 rpm, enquanto vibra axialmente com líquido de refrigeração limpo (Zhang et al., Kansas State University). Levar brocas ocas longas a velocidades superiores acarreta o risco de chicoteamento lateral da ferramenta.
Nos painéis de visualização de produção onde os furos redondos padrão não exigem sonotrodos personalizados para lama, a maquinagem de vidro CNC de precisão utiliza ferramentas ocas de diamante e brocas ocas ultrassónicas para manter uma precisão de ±0,05 mm nos furos.
USM estacionária com lama (retificação por impacto)
- Cinemática: vibração axial a 1 dimensão, 0 rpm; a ferramenta nunca roda.
- Meio de corte: grão solto de carboneto de boro ou carboneto de silício em água (20% a 60% em peso).
- Geometria ideal: furos não circulares e caixas quadradas cegas; matrizes multipino em bolachas.
- Estrangulamento em profundidade: a falta de lama e a erosão da parede lateral acrescentam conicidade em cavidades profundas.
Maquinagem rotativa por ultrassons (RUM)
- Cinemática: rotação simultânea da árvore e vibração no eixo Z de 20 a 30.5 kHz.
- Meio de corte: grãos de diamante impregnados e aglomerados numa broca oca com líquido de refrigeração limpo.
- Geometria ideal: furos redondos profundos, fresagem ultrassónica de precisão de ranhuras, trepanação com broca oca.
- Vantagem de velocidade: alcança um ganho de velocidade de furação de cerca de dez vezes face à penetração estacionária com lama em compósitos cerâmicos.
Em experiências revistas por pares sobre furação de compósitos de matriz cerâmica, Z.C. Li e colegas demonstraram que as brocas RUM são aproximadamente 10 vezes mais rápidas do que a USM tradicional com lama (International Journal of Machine Tools and Manufacture, 2005). Permite criar pequenos furos profundos com menores forças de corte. O material abrasivo de diamante permanece fixo no anel rotativo, e a aplicação de vibrações ultrassónicas reduz o atrito de retificação e ajuda a preservar a aresta de corte. O líquido de refrigeração interno a alta pressão expulsa os resíduos de vidro para cima sem que o grão solto desgaste a parede superior do furo.
| Fator de comparação | USM estacionária com lama | Maquinagem rotativa por ultrassons (RUM) |
|---|---|---|
| Material da ferramenta | Aço macio dúctil, aço inoxidável 304 ou sonotrodo de titânio | Ferramenta oca de diamante de ligante metálico ou eletrodepositado |
| Amplitude axial típica | 10 µm a 50 µm pico a pico | Oscilação axial de 1 µm a 16 µm |
| Alimentação de fluido e abrasivo | Bocal externo ou bombagem por sucção de lama abrasiva solta | Água limpa ou líquido de refrigeração de retificação solúvel em água através da árvore |
| Cavidades cegas de forma irregular | Penetra diretamente cavidades hexagonais, retangulares e escalonadas num único mergulho | Requer interpolação de trajetória CNC; o raio de canto interno é igual ao raio da ferramenta |
| Força de corte em vidro fino | Carga estática de avanço muito baixa através da folga de lama | Força axial de avanço significativamente inferior à da retificação com diamante sem ultrassons |
| Deriva dimensional principal | Desgaste longitudinal da ponta do sonotrodo e conicidade de entrada em boca de sino | Chicoteamento lateral em brocas longas e finas acima de 20 000 rpm |
Aumentar ao máximo a velocidade da árvore ou a potência ultrassónica degrada, na verdade, os furos profundos no vidro. Em ensaios de 2024 em sílica fundida num centro linear DMG Mori Ultrasonic 20, velocidades da árvore superiores a 20 000 rpm provocaram chicoteamento lateral e lascagem severa da aresta superior (Henkel et al., 2024). Definir a velocidade para 2 000 rpm e utilizar um furo piloto curto para estabilizar o corte ajudou a atenuar o chicoteamento lateral.
Os desvios máximos de diâmetro podem ser reduzidos em mais de 91% em comparação com um processo de retificação idêntico sem vibração ultrassónica da ferramenta.
Esse estudo de 40 mm em sílica fundida também expôs uma divisão cinemática importante. Na furação profunda por mergulho direto, a rugosidade da parede foi cerca de 17% melhor sem oscilação ultrassónica. Na furação profunda helicoidal, contudo, a vibração ultrassónica ativa reduziu o desvio máximo do diâmetro do furo em mais de 91%. Especifique a cinemática helicoidal rotativa sempre que uma cilindricidade rigorosa do furo se sobreponha à velocidade bruta de mergulho.
Parâmetros de processo, tolerâncias e rugosidade superficial em vidro ótico e de cobertura
As tolerâncias realistas da maquinagem por ultrassons em vidro ótico e de visualização vão de ±0,010 mm a ±0,025 mm sob passagens de acabamento controladas. A Xometry relata uma capacidade geral de processo de 0,005 mm a 0,025 mm, com um acabamento superficial retificado de 0,2 µm a 1,6 µm Ra. Os parâmetros de maquinagem são as definições controláveis do processo: frequência de vibração, amplitude axial, tamanho de grão abrasivo (10 µm a 150 µm), concentração da lama, força de avanço e velocidade da árvore. O grão grosso de 100 µm a 150 µm acelera o desbaste para remover material rapidamente. O grão fino de 10 µm a 30 µm melhora a qualidade superficial para 0,2 µm a 0,4 µm Ra enquanto limita a profundidade do dano subsuperficial (Suratwala et al., Lawrence Livermore National Laboratory).
Nunca assuma que uma passagem ultrassónica deixa uma parede de janela oticamente transparente. A erosão por impacto de lama solta e a retificação rotativa por ultrassons com diamante criam uma textura superficial fosca, que dispersa a luz, a menos que seja atacada por ácido ou polida.
A regra de folga entre grão e sobrecorte
A regra de folga entre grão e sobrecorte estabelece que o diâmetro efetivo de um sonotrodo USM autónomo é o diâmetro alvo do furo no vidro menos o dobro do diâmetro médio das partículas abrasivas.
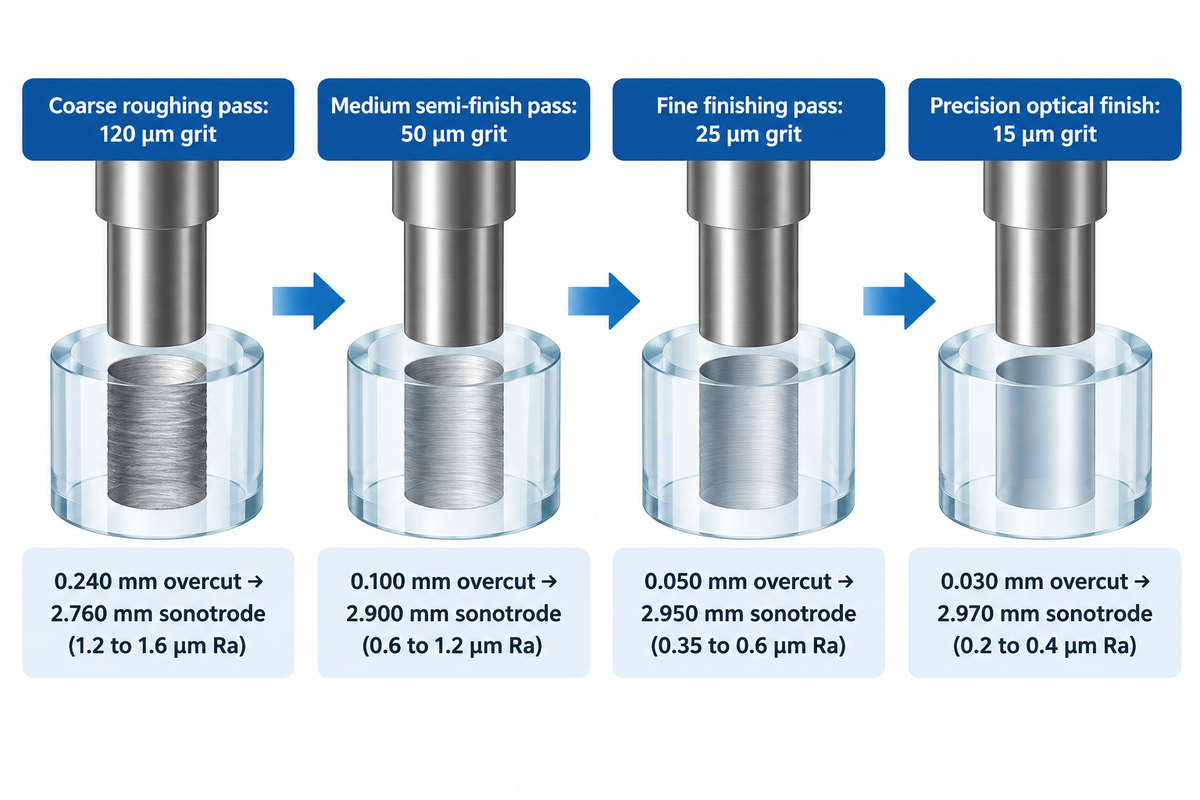
Os estudos de precisão citados por Henkel et al. (Jadoun et al., 2009) concluíram que o sobredimensionamento do furo estacionário por ultrassons é aproximadamente o dobro do diâmetro médio do grão abrasivo utilizado. Dados assumidos: um furo passante alvo de 3,000 mm em vidro borossilicato recozido, tamanhos de grão de carboneto de silício dentro da faixa operacional padrão de 10 µm a 150 µm e batimento nulo da árvore. Para um grão de acabamento de 15 µm (0,015 mm), duas folgas radiais de grão acrescentam 2 × 0,015 mm = 0,030 mm de sobrecorte, pelo que um sonotrodo de 2,970 mm corta perto de 3,000 mm.
| Etapa da passagem de maquinagem | Tamanho médio de grão assumido | Sobrecorte calculado (2× grão) | OD inicial do sonotrodo | Regime Ra alvo no vidro |
|---|---|---|---|---|
| Passagem de desbaste grosso | 120 µm (0,120 mm) | 0,240 mm | 2,760 mm | 1,2 µm a 1,6 µm Ra |
| Passagem de semiacabamento médio | 50 µm (0,050 mm) | 0,100 mm | 2,900 mm | 0,6 µm a 1,2 µm Ra |
| Passagem de acabamento fino | 25 µm (0,025 mm) | 0,050 mm | 2,950 mm | 0,35 µm a 0,6 µm Ra |
| Acabamento ótico de precisão | 15 µm (0,015 mm) | 0,030 mm | 2,970 mm | 0,2 µm a 0,4 µm Ra |
O sobrecorte de 0,030 mm neste exemplo é uma compensação de ferramenta de primeira peça. Tenha em mente que o escoamento de lama da entrada para a saída erode a boca do furo durante mais tempo do que o fundo; por isso, muitas oficinas realizam uma passagem de desbaste seguida de uma passagem de acabamento.
Qual é a frequência da maquinagem por ultrassons?
Os sistemas industriais de maquinagem por ultrassons operam entre 18 kHz e 40 kHz, no limite superior da audição humana ou acima dele. Para maximizar o curso do sonotrodo, os equipamentos de penetração com lama de elevada potência são concebidos para funcionar perto de 20 kHz. As árvores rotativas de diamante e a furação de 20 a 40 kHz utilizam amplitudes de 1 µm a 16 µm para proteger as delicadas microferramentas.
Microfuros, cavidades cegas e comportamento do substrato em vidro e cerâmica
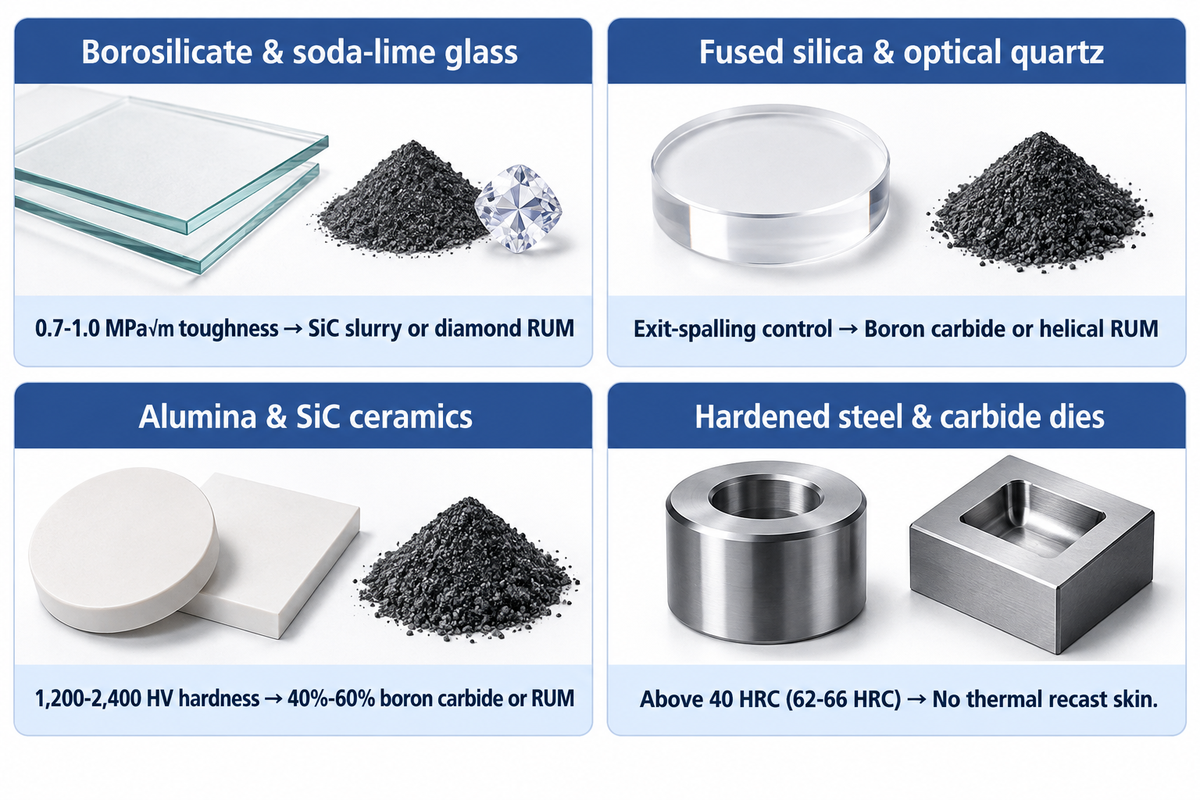
As principais propriedades dos materiais, especialmente uma tenacidade à fratura inferior a 5 MPa√m e uma elevada dureza por indentação, determinam tanto a seleção do abrasivo como a velocidade de remoção durante a maquinagem de materiais avançados. Os materiais avançados frágeis, como os vidros de silicato e as cerâmicas técnicas, são difíceis de maquinar com ferramentas metalomecânicas padrão porque a elevada pressão da ferramenta provoca lascagem na aresta. Os vidros de baixa tenacidade (0.7 a 1,0 MPa√m) cortam-se rapidamente com grão de carboneto de silício, enquanto as cerâmicas (1 200 a 2 400 HV) requerem carboneto de boro ou ferramentas de diamante (Patwardhan, University of Nebraska-Lincoln).
A utilização correta de carboneto de boro ou carboneto de silício assegura ciclos eficientes. O carboneto de silício corta de forma económica o vidro sodocálcico, os substratos de vidro borossilicato e o vidro de cobertura de aluminossilicato em bruto. Quando a peça se aproxima da dureza do carboneto de silício, os grãos abrasivos embotam rapidamente; mudar para uma lama de carboneto de boro mais dura ou para diamante aglomerado restabelece a velocidade de corte.
| Material da peça | Regime de fratura e dureza | Abrasivo / ferramenta preferencial | Geometrias maquinadas típicas |
|---|---|---|---|
| Vidro sodocálcico e de baixo teor de ferro | Tenacidade de 0,7–1,0 MPa√m; microlascagem rápida | Lama de carboneto de silício ou RUM de diamante | Aberturas de sensores, recortes de interruptores, biséis escalonados |
| Vidro borossilicato | Tenacidade de 0,7–1,0 MPa√m; baixa dilatação térmica | Lama fina de SiC / Al2O3 ou RUM de diamante | Canais microfluídicos, vias MEMS, degraus em visores de vidro |
| Vidro de cobertura de aluminossilicato em bruto | Módulo mais elevado; sensível a defeitos subsuperficiais | Grão fino de SiC de 10–30 µm ou RUM de baixa força | Furos de câmara pré-permuta iónica, microrranhuras de microfone |
| Sílica fundida e quartzo ótico | Sílica amorfa de elevada pureza; propensa a lascagem na saída | Lama de carboneto de boro ou RUM helicoidal de diamante | Caixas de aligeiramento em espelhos, furos óticos profundos |
| Cerâmicas de alumina e carboneto de silício | Dureza de 1 200–2 400 HV; elevada taxa de desgaste da ferramenta | Lama de carboneto de boro a 40%–60% ou RUM de diamante | Pratos de fixação de bolachas semicondutoras, vias passantes em isoladores |
| Aço endurecido e carboneto de tungsténio | Acima de 40 HRC (aços-ferramenta de 62–66 HRC; carbonetos de 1 800–2 400 HV) | Lama de acabamento de carboneto de boro ou RUM híbrida | Cavidades de matriz sem camada refundida onde a pele térmica de EDM é proibida |
| Safira e rubi monocristalinos | Dureza anisotrópica superior à alumina; erosão lenta com lama | RUM de diamante de ligante metálico ou carboneto de boro de grosso a fino | Cúpulas de sensores IR, visores óticos de alta pressão |
| Cerâmicas de zircónia e nitreto de silício | Dureza de 1 200–2 000 HV; maior tenacidade à fratura (<4 MPa√m) | Ferramentas ocas rotativas de diamante com líquido de refrigeração interno a alta pressão | Pistas de rolamentos cerâmicos, implantes médicos, furos de injetores |
| Silício monocristalino e quartzo piezoelétrico | Sensibilidade aos planos de clivagem; requer baixa força de aperto | Sonotrodo multipino com lama fina de 10–30 µm (Ra 0,2–0,4 µm) | Cavidades de ressoadores em bolacha, alojamentos de sensores piezoelétricos |
As aplicações reais de produção da maquinagem por ultrassons ajustam a arquitetura da ferramenta à geometria do lote. Os operadores no Practical Machinist produziram mais de 1 000 lâminas de quartzo utilizando brocas ultrassónicas de abrasivo fino para fazer microaberturas sem lascagem na aresta. Inversamente, numa janela de instrumentos marítimos de 8 mm, os porta-ferramentas ultrassónicos permitem a maquinagem eficiente de rebaixos escalonados para O-rings e evacuam de forma limpa os resíduos de vidro.
Porque é que a maquinagem por ultrassons deve preceder o reforço químico e a têmpera
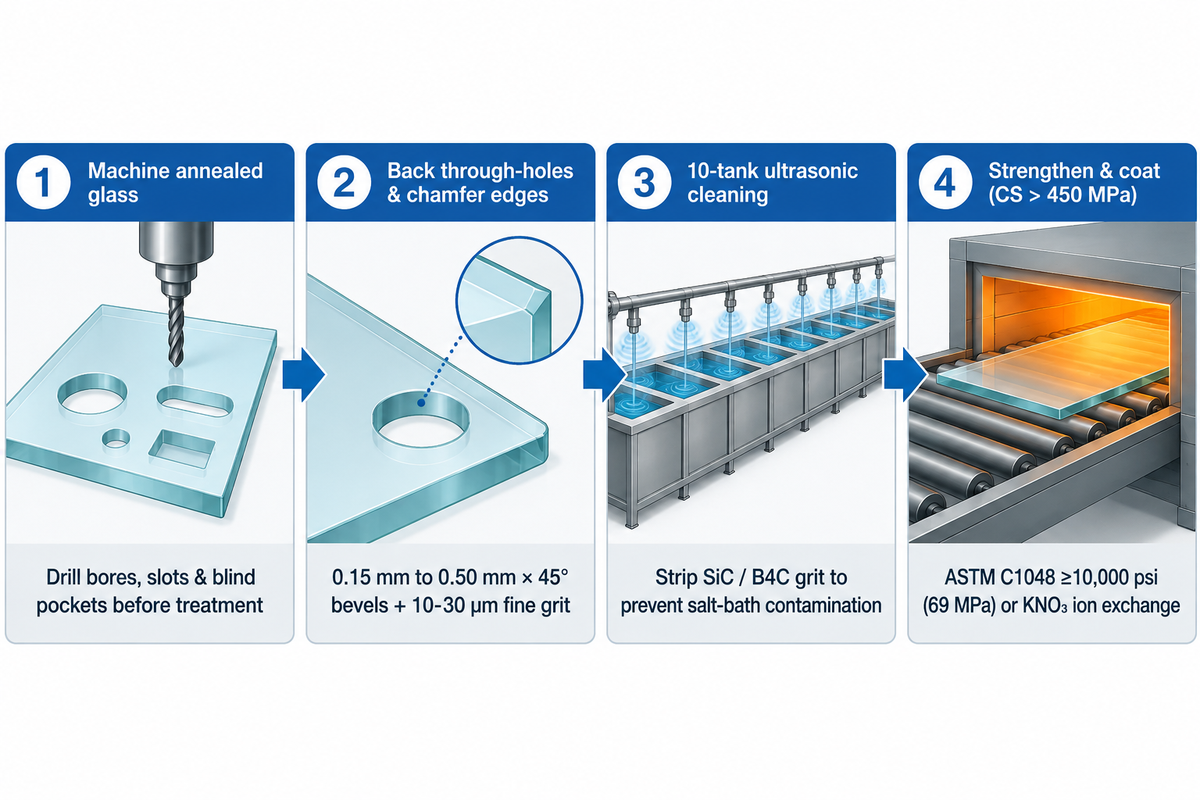
Cada etapa de furação por ultrassons, abertura de ranhuras, fresagem de caixas e biselamento deve ser concluída no vidro em bruto recozido antes da têmpera térmica ou do reforço químico (National Glass Association FB45-14). Ambos os processos de reforço bloqueiam as superfícies exteriores num estado equilibrado de compressão e tração. Cortes na aresta ou no painel após o reforço levariam à rotura do painel.
A norma ASTM C1048 estabelece que o vidro totalmente temperado deve ter uma compressão superficial de pelo menos 10 000 psi (69 MPa). Numa folha de vidro temperado, a elevada compressão equilibrada pela tração estende-se por cerca de 20% da espessura do vidro em cada face até que o corte liberte a tração desequilibrada. Esta energia elástica armazenada transforma instantaneamente o vidro em milhares de pequenos fragmentos.
Em contrapartida, o reforço químico troca iões de potássio maiores por iões de sódio num banho de sal fundido (Egboiyi, Michigan Technological University). O vidro de cobertura de permuta iónica forma tipicamente uma profundidade de camada de 30 µm a 120 µm (com a produção da SW Glass verificada acima de 450 MPa de CS e 8 µm de DOL). Furar após o banho de sal corta essa fina pele compressiva em redor do furo e introduz defeitos na aresta que limitam a resistência.
Recomendado: sequência pré-reforço
- Maquine todos os furos, caixas cegas e entalhes enquanto o vidro está recozido.
- Cole uma placa de suporte de vidro de sacrifício para cobrir os furos passantes e evitar lascagem na saída.
- Adicione chanfros de entrada e saída de 0,15 mm a 0,50 mm × 45° para remover lascas da aresta. Proporcione à camada compressiva de permuta iónica uma aresta contínua e isenta de defeitos.
- Execute uma limpeza por ultrassons de 10 tanques para remover resíduos de grão de carboneto de silício ou carboneto de boro antes do banho de KNO3.
A evitar: erros pós-maquinagem
- Nunca especifique furação pós-têmpera para alterações tardias de engenharia em sensores ou furos de montagem.
- Evite velocidades de avanço agressivas na saída da broca, o que promove fissuras subsuperficiais médias profundas.
- Nunca coloque peças maquinadas por ultrassons por lavar num banho de sal de permuta iónica, o que contamina o sal fundido.
A abrasão cria microfissuras subsuperficiais (American Ceramic Society). Em estudos sobre sílica fundida realizados pelo DOE OSTI (Suratwala et al.), o dano mecânico subsuperficial revelou fissuras de várias profundidades correspondentes a diferentes tamanhos de grão abrasivo. O acabamento com grãos de 10 µm a 30 µm ou o ataque ácido rápido arredonda as pontas das fissuras antes do reforço.
Maquinagem por ultrassons vs. retificação diamantada CNC, laser, jato de água e EDM
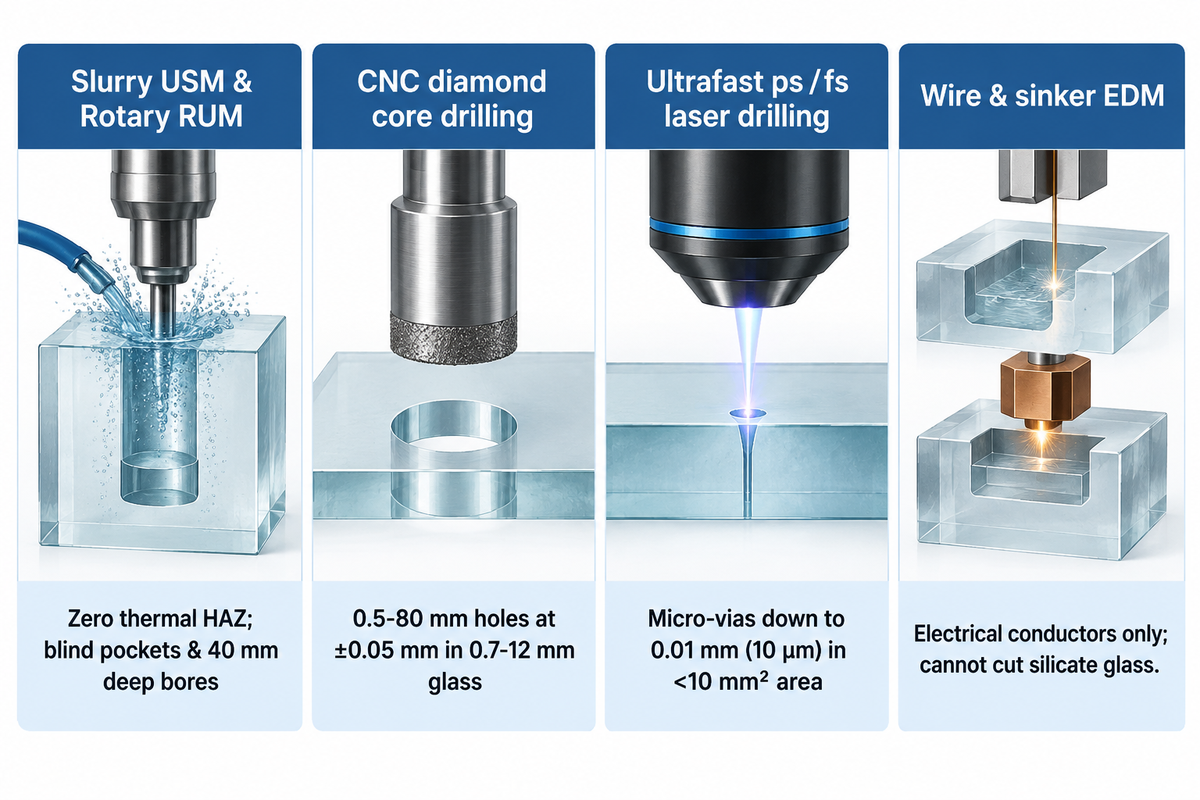
A remoção por ultrassons de geometrias em vidro e cerâmica apresenta várias vantagens face à maquinagem tradicional e a métodos de maquinagem mais recentes, incluindo ablação por laser, corte por jato de água e eletroerosão. Para maquinar materiais como vidro e cerâmica, os engenheiros avaliam a condutividade da peça, a zona afetada pelo calor, a lascagem da aresta e a capacidade de cada processo para realizar cavidades cegas. A maquinagem por ultrassons vence nas cavidades cegas e matrizes de microfuros, ao passo que a furação CNC com diamante vence nos furos de rotina em vidro de cobertura acima de 2 mm.
Matriz de seleção de processos para geometrias frágeis
A matriz de seleção de processos para geometrias frágeis classifica nove categorias de processos subtrativos com base na condutividade da peça, zona afetada pelo calor, lascagem da aresta, escala geométrica e domínio geométrico ideal.
| Tipo e categoria de processo | Condutividade da peça | Zona afetada pelo calor (HAZ) | Regime de lascagem da aresta | Capacidade geométrica | Domínio geométrico principal |
|---|---|---|---|---|---|
| USM estacionária com lama (tipo abrasivo solto) | Isoladores e condutores | Zero HAZ térmica | Mínima com grão fino de 10–30 µm | Ferramentas de microfuros de 0,1–1,5 mm (±0,010–0,025 mm) | Caixas cegas não redondas, matrizes multipino em bolachas |
| Furação rotativa por ultrassons — RUM (tipo broca oca híbrida) | Isoladores e condutores | Zero HAZ térmica (refrigeração interna) | Baixa lascagem axial na saída | Furos controlados de ±0,010–0,025 mm | Furos redondos pequenos e profundos ~10× mais rápido do que USM com lama |
| Fresagem ultrassónica rotativa helicoidal (tipo híbrido de 5 eixos) | Isoladores e condutores | Zero HAZ térmica | Controlada com furo piloto <10 mm | >91% menos desvio no diâmetro do furo | Furos profundos de 40 mm em sílica fundida e rebaixos escalonados |
| Furação CNC com broca oca de diamante (tipo mecânico) | Isoladores e condutores | Desprezável com água contínua | Sem lascas dentro de 0,1 mm de profundidade de bisel | Furos da SW Glass de 0,5–80 mm a ±0,05 mm | Furos passantes redondos de grande volume em vidro de cobertura de 0,7–12 mm |
| Retificação CNC com mó de diamante (tipo mó periférica) | Isoladores e condutores | Desprezável com refrigeração abundante | Controlada por biséis CNC de 15°–45° | Tolerância de contorno de ±0,05–0,1 mm | Perímetros exteriores, perfis de aresta C / aresta R, biséis escalonados |
| Furação por laser ultrarrápido ps / fs (tipo ablação a frio) | Transparentes e opacos | HAZ térmica extremamente baixa | Rebordo mínimo na aresta da microvia | Furos até 0,01 mm (10 µm) | Vias passantes no vidro microfluídicas e fotónicas (<10 mm² de área) |
| Laser térmico de impulso longo (tipo aquecimento por feixe) | Sólidos frágeis absorventes | A difusão térmica excede o tempo de impulso | Microfissuração superficial induzida pelo calor | Ranhura de corte estreita sem contacto | Riscagem não estrutural onde a resistência da aresta não é crítica |
| Corte por jato de água abrasivo (tipo erosão por jato) | Isoladores e condutores | Zero HAZ térmica | Alargamento do corte superior ao do sonotrodo guiado | Apenas cortes passantes (sem profundidade cega) | Recorte em bruto espesso antes da retificação de arestas secundária em CNC |
| EDM por fio e penetração (tipo erosão por faísca) | Apenas condutores elétricos | Camada refundida térmica e pele com microfissuras | Não corta vidro de silicato isolante | Perfis finos de matriz em condutores | Aço-ferramenta endurecido condutor e matrizes de carboneto com cobalto |
Para os três principais vidros técnicos, a furação CNC com diamante ou a USM com carboneto de silício podem ser utilizadas para maquinar geometrias antes da têmpera de chapas de borossilicato e aluminossilicato em bruto. A ablação por laser ultrarrápido também pode ser usada para maquinar de forma limpa sílica fundida de elevada pureza, enquanto a furação mecânica espessa ainda pode causar lascagem na saída. Para caixas mais profundas, a RUM helicoidal com diamante ou a USM com carboneto de boro são uma melhor escolha.
Ao analisar as vias laser face à tecnologia ultrassónica, é a duração do impulso que decide se o laser funde o vidro e deixa microfissuras de tração ou se o ablaciona de forma limpa. Os lasers de CO2 de onda contínua e de nanossegundos aquecem termicamente a rede, enquanto os lasers de picossegundos e femtossegundos concluem a sua tarefa antes da difusão do calor (Laser Focus World). Contudo, em caixas 3D profundas e de fundo plano em janelas e blocos óticos de sílica fundida espessos, a penetração mecânica por ultrassons e a RUM continuam a ser de importância primordial (Photonics Media).
Qual é o princípio da USM e da EDM?
A maquinagem por ultrassons remove o material mecanicamente ao martelar grãos abrasivos soltos através de uma folga de água sobre sólidos frágeis eletricamente isolantes ou condutores. A eletroerosão (EDM) funde e vaporiza o material utilizando descargas de faíscas através de um fluido dielétrico. A maquinagem eletroquímica convencional e a EDM padrão não conseguem cortar vidro dielétrico nem cerâmicas de alumina.
Fatores de custo, economia do desgaste de ferramentas e quando vence a maquinagem de vidro CNC
Os principais fatores de custo por peça na maquinagem por ultrassons são a baixa remoção volumétrica, o fabrico por medida de sonotrodos, o desgaste longitudinal no sonotrodo e a renovação da lama (Practical Machinist). Por conseguinte, a maquinagem por ultrassons só é mais rentável do que a maquinagem convencional nos casos em que a geometria cega, a relação de profundidade ou a fragilidade da parede partem as ferramentas de diamante padrão.
Para matrizes densas de pequenos furos abaixo de 2 mm a 3 mm em bolachas de quartzo, alumina ou vidro fino, a ferramenta estacionária multipino por ultrassons penetra dezenas de furos em simultâneo. Essa furação múltipla em paralelo amortiza os encargos do sonotrodo por medida ao longo dos lotes de produção. Inversamente, para furos redondos padrão de 2 mm a 80 mm e arestas escalonadas em painéis de 0,7 mm a 12 mm, os centros CNC multieixo com diamante operam muito mais depressa sem os prazos de fabrico de sonotrodos personalizados.
| Geometria da peça | Via de produção recomendada | Fator principal de custo e rendimento |
|---|---|---|
| Furos redondos padrão de 2 mm a 80 mm em vidro de 0,7–12 mm | Furação CNC com broca oca de diamante de dupla face ou com refrigeração interna | As brocas ocas padrão mantêm uma precisão de ±0,05 mm com o menor tempo de ciclo |
| Furos pequenos e profundos (até 40 mm de profundidade em sílica fundida ótica) | Maquinagem rotativa por ultrassons (RUM) em centros de maquinagem ultrassónica | Evita o encravamento da broca oca, a fissuração térmica e a deriva do diâmetro |
| Caixas cegas não redondas e matrizes densas de furos <2 mm em bolacha | USM estacionária com lama e sonotrodo perfilado ou multipino | O custo do sonotrodo por medida amortiza-se nos lotes quando as fresas rotativas não cabem |
| Contornos exteriores, biséis de 15°–45°, perfis de aresta C / aresta R | Retificação CNC de 3 ou 5 eixos com mó de diamante | A interpolação contínua da mó supera as lentas velocidades de mergulho ultrassónico |
Qual é a principal desvantagem da maquinagem por ultrassons?
A principal desvantagem da maquinagem por ultrassons tradicional é a baixa taxa volumétrica de remoção de material aliada ao desgaste longitudinal da ferramenta. Os grãos abrasivos soltos erodem tanto a peça como a face oscilante do sonotrodo, degradando a profundidade das cavidades cegas em séries longas, a menos que sejam escalonados sonotrodos de desbaste e de acabamento. Para aberturas redondas habituais até 0,5 mm, os serviços de furação de precisão em vidro com ferramentas de diamante CNC eliminam a necessidade de sonotrodos por medida e o respetivo desgaste.
Especificações de RFQ para maquinagem de precisão de vidro e inspeção pré-têmpera
Uma solicitação de cotação (RFQ) acionável para maquinagem de vidro associa cada tolerância de furo a referências de aresta A/B, indicações de bisel de entrada e saída, limites de lascas e metrologia pré-reforço. A imprecisão nas notas de desenho, como “furo brocado, sem lascas”, resulta frequentemente em predefinições arquitetónicas, falhando no alinhamento ótico ou na compressão de vedantes marítimos.
Para elementos e conjuntos óticos acabados, a norma ISO 10110-7:2017 (confirmada em 2022) define a notação de desenho para imperfeições superficiais admissíveis, lascas de aresta e riscos longos. Em painéis tratados termicamente e vidro furado com broca oca, as orientações de fabrico da NGA e as regras padrão de furação recomendam manter o espaçamento do furo à aresta e entre centros em pelo menos o dobro da espessura do vidro (2t).
| Campo de especificação | O que indicar no desenho 2D | Método de verificação antes do reforço |
|---|---|---|
| Substrato e estado final | Família exata do vidro, tolerância de espessura de 0,7–12 mm, estado recozido vs. KNO3, face revestida | Certificado do lote de vidro em bruto e registo micrométrico de espessura |
| Diâmetro do furo sem chanfro | Ø nominal e tolerância bilateral (±0,05 mm CNC; ±0,010–0,025 mm USM controlada) | Máquina de medição por coordenadas 2D ou calibre passa-não-passa na entrada e saída |
| Posição real e espaçamento | Centros dos furos a partir de referências A/B acabadas (±0,05 mm); espaçamento à aresta e entre centros ≥2× espessura | Medição ótica por coordenadas 2D antes da imersão em banho de sal |
| Chanfros de entrada e saída | Bisel explícito de 0,15–0,50 mm × 45° em ambas as faces; proibir rebordos vivos de saída a 90° | Verificação do bisel com comparador ótico ou microscópio calibrado |
| Limite de lascas e defeitos na aresta | Isento de lascas dentro de 0,1 mm de profundidade de bisel ou notação ótica explícita ISO 10110-7:2017 | Inspeção com microscópio calibrado sob iluminação oblíqua |
| Rugosidade da parede do furo (Ra) | Ra alvo (0,2–0,4 µm fino ou 0,2–1,6 µm padrão) mais indicação de pós-polimento ou ataque ácido | Registo com perfilómetro tátil de ponta ou ótico de luz branca |
| Limpeza antes do revestimento | Zero grão incrustado ou cera de fixação antes da têmpera em KNO3 e do revestimento AR/AG/AF | Linha de lavagem por ultrassons de 10 tanques com água DI mais auditoria visual em sala limpa |
Na Dongguan Saiwei Glass Co., Ltd. (SW Glass), um fabricante OEM de vidro de cobertura que opera mais de 100 máquinas automatizadas desde 2014, brocas ocas de diamante CNC e ultrassónicas processam painéis por medida. Os furos passantes e cegos de 0,5 mm a 80 mm de diâmetro são mantidos dentro de tolerâncias de ±0,05 mm. Cada painel passa depois por uma linha automatizada de lavagem por ultrassons de 10 tanques, reforço químico (CS > 450 MPa) e tratamentos superficiais AG/AR/AF. Explore a engenharia de vidro de cobertura marítimo e de exterior da SW Glass, ou envie o seu desenho para avaliação de viabilidade de microvias inferiores a 0,5 mm e cotação.
Perguntas frequentes
Para que serve uma máquina de ultrassons no fabrico?
Uma máquina de ultrassons corta microfuros, cavidades cegas, ranhuras de precisão e perfis 3D em peças duras e frágeis, quer sejam eletricamente não condutoras ou condutoras. Os componentes típicos incluem janelas óticas de sílica fundida, chips microfluídicos de borossilicato e vidros de cobertura de aluminossilicato. As oficinas também maquinam cerâmicas de alumina, componentes de carboneto de silício, bolachas de quartzo e matrizes de carboneto de tungsténio endurecido sem criar camadas térmicas refundidas.
Porque é que a maquinagem por ultrassons é ineficaz em metais macios ou dúcteis?
Os metais macios ou dúcteis abaixo de 40 HRC, como o alumínio, o cobre, o aço macio e o latão recozido, deformam-se plasticamente quando atingidos pelo grão vibratório. Em vez de fraturarem em microaparas limpas, as superfícies dúcteis absorvem a energia de impacto e incrustam grãos soltos de carboneto de silício ou carboneto de boro. Consequentemente, as taxas de remoção de material caem abaixo de 10 mm³/min enquanto o desgaste do sonotrodo acelera.
Como difere a maquinagem por ultrassons da maquinagem por jato abrasivo (AJM)?
A maquinagem por ultrassons impulsiona lama abrasiva líquida através de uma folga estreita utilizando um sonotrodo perfilado a vibrar entre 18 kHz e 40 kHz. Esta ferramenta mantém tolerâncias de ±0,010 mm a ±0,025 mm e controla a profundidade das caixas cegas. A maquinagem por jato abrasivo com bocal de gás produz um maior alargamento do corte e uma profundidade de corte menos controlada.
Qual é outro nome para a maquinagem por ultrassons?
As normas e a literatura técnica também designam a USM estacionária com lama como retificação por impacto ultrassónico (UIG) ou maquinagem por vibração ultrassónica. As variantes com broca oca de diamante baseadas no mesmo princípio designam-se maquinagem rotativa por ultrassons (RUM).
Quanto custa um sistema industrial de maquinagem por ultrassons em comparação com a subcontratação de peças?
Os sistemas personalizados de maquinagem por ultrassons exigem um elevado investimento de capital, custando entre $100 000 e $1 000 000 por máquina antes do fabrico de sonotrodos, refrigeradores e filtração de lama (Xometry). Subcontratar o fabrico de painéis e janelas óticas maquinados e reforçados quimicamente exige menos capital, evita a depreciação de equipamentos e elimina a necessidade de sintonizar sonotrodos acústicos e eliminar resíduos de lama abrasiva.
A maquinagem por ultrassons deixa um acabamento ótico transparente no vidro?
Não. A microlascagem abrasiva por ultrassons produz uma superfície retificada fosca ou translúcida que mede de 0,2 µm a 1,6 µm Ra (0,2 µm a 0,4 µm Ra com grão fino de 10 µm a 30 µm). A transparência ótica requer pós-polimento ou ataque ácido.
Como difere a maquinagem subtrativa por ultrassons da limpeza por ultrassons no fabrico de vidro?
A maquinagem subtrativa por ultrassons utiliza um sonotrodo oscilante ou uma broca oca de diamante rotativa para cortar vidro maciço em furos, ranhuras e cavidades escalonadas. A limpeza por ultrassons imerge os painéis já maquinados em tanques aquecidos de detergente e água desionizada excitados por transdutores montados na cuba. As bolhas de cavitação em colapso expulsam a cera de fixação, os resíduos de vidro e o grão abrasivo dos microfuros, e não alteram as dimensões da peça. A lavagem por ultrassons multitanque é obrigatória antes do reforço químico em nitrato de potássio ou do revestimento antirreflexo em vácuo para que as partículas retidas nunca contaminem o banho. Na SW Glass, os painéis furados por CNC passam por uma etapa automatizada de limpeza por ultrassons após a furação com líquido de refrigeração através da árvore e antes do ataque AG, do reforço químico e do revestimento AF.
Solicite uma revisão DFM para vidro furado e maquinado por medida
Na SW Glass, enviar-nos o seu desenho 2D ou ficheiro STEP especificando as tolerâncias dos furos ou ranhuras do seu substrato de vidro, biséis, reforço químico e revestimentos AG/AR/AF ajudar-nos-á a desenvolver uma solução para si. A nossa equipa verificará a viabilidade da furação CNC com diamante ou do processamento ultrassónico com ferramenta oca para o seu lote e enviará uma cotação.
Atualizado em novembro de 2026. Os dados experimentais publicados pertencem aos autores das universidades e laboratórios citados; as especificações de fabrico por medida da SW Glass estão incluídas nos desenhos de cotação confirmados.
Referências e fontes
- Análise do efeito dos parâmetros do processo na remoção de material na maquinagem por ultrassons H.M.S. Wang, Lehigh University.
- Maquinagem rotativa por ultrassons de vidro ótico K9 utilizando ar frio comprimido e fluido de corte C. Zhang et al., Kansas State University Research Exchange.
- Maquinagem rotativa por ultrassons de compósitos de matriz cerâmica Z.C. Li, Y. Jiao, T.W. Deines, Z.J. Pei e C. Treadwell, International Journal of Machine Tools and Manufacture (2005).
- Influência da oscilação ultrassónica da ferramenta durante a furação de sílica fundida S. Henkel et al., Frontiers in Advanced Optical Technologies (2024).
- Correlações do dano mecânico subsuperficial após a retificação do vidro T.I. Suratwala et al., U.S. Department of Energy OSTI / Lawrence Livermore National Laboratory.
- Dano mecânico subsuperficial do vidro de sílica fundida durante a retificação com e sem ultrassons T. Suratwala et al., U.S. Department of Energy OSTI.
- Investigação experimental da maquinagem de materiais duros e frágeis utilizando maquinagem rotativa por ultrassons A.V. Patwardhan, University of Nebraska-Lincoln (2012).
- FB45-14: Aplicações recomendadas para vidro tratado termicamente (ASTM C1048) National Glass Association (NGA).
- Mecânica da fratura do vidro reforçado quimicamente B.O. Egboiyi, Michigan Technological University (2022).
- Introdução aos vidros reforçados quimicamente: antes e agora The American Ceramic Society (ACerS).
- Os lasers ultrarrápidos oferecem grande potencial como ferramenta única de fabrico Laser Focus World.
- Micromaquinagem por laser de materiais transparentes sem calor Photonics Media.
- ISO 10110-7:2017 Ótica e fotónica, preparação de desenhos para elementos e sistemas óticos, Parte 7: Imperfeições superficiais Organização Internacional de Normalização.