Contacte con Saiweiglass

El mecanizado por ultrasonidos (USM) es un proceso de fabricación sustractiva no térmica que emplea una vibración de alta frecuencia y partículas abrasivas finas para eliminar material de piezas duras y frágiles. Una herramienta oscila entre 18 kHz y 40 kHz y de 10 µm a 50 µm en un lodo abrasivo (Lehigh University). Una broca hueca de diamante giratoria vibra axialmente de 1 µm a 16 µm para provocar una microfractura frágil sin arcos eléctricos ni zonas afectadas por el calor.
Este proceso de mecanizado se utiliza habitualmente para vidrios ópticos de silicato, sílice fundida, vidrio de cobertura de aluminosilicato, cerámicas técnicas y aleaciones endurecidas por encima de 40 HRC. Para orificios redondos profundos, utilice herramientas rotativas y, para matrices de microagujeros, utilice herramientas con lodo abrasivo.
Referencia rápida de ingeniería
Rango acústico: frecuencia ultrasónica de 18 kHz a 40 kHz; carrera con lodo de 10 µm a 50 µm o amplitud rotativa de diamante de 1 µm a 16 µm.
Sustratos aptos: vidrios de silicato (tenacidad a la fractura de 0.7 a 1,0 MPa√m), cerámicas técnicas (1.200 a 2.400 HV) y aceros endurecidos por encima de 40 HRC.
Resultado típico en vidrio: acabado superficial esmerilado mate en torno a 0,2 µm a 1,6 µm Ra. Las tolerancias de los orificios se mantienen entre ±0,010 mm y ±0,025 mm bajo acabado ultrasónico controlado, y en ±0,05 mm en agujeros de producción de 0,5 mm a 80 mm.
Para cavidades ciegas no circulares y esquinas internas, se prefiere el USM con lodo abrasivo frente a las herramientas rotativas. Para matrices multipunta de microagujeros en vidrio, se prefiere el USM con lodo abrasivo. El mecanizado rotativo por ultrasonidos (RUM) emplea una broca hueca de diamante, con vibración axial y refrigerante a través del husillo, para cortar compuestos cerámicos aproximadamente 10 veces más rápido que el USM. Todos los agujeros, ranuras y biseles deben mecanizarse antes del templado térmico o del refuerzo químico.
Puntos clave para el diseño y las compras
- El USM con lodo abrasivo suelto y el mecanizado rotativo por ultrasonidos con diamante aglomerado utilizan herramientas, fluidos y reglas de compensación dimensional distintos.
- El sobredimensionamiento del agujero en la penetración estacionaria con lodo equivale aproximadamente al doble del diámetro medio del grano abrasivo.
- En un estudio de 2024 sobre taladrado profundo en sílice fundida, la oscilación ultrasónica helicoidal redujo la desviación máxima del diámetro del orificio en más de un 91 % en comparación con el mismo proceso de rectificado sin ultrasonidos.
- El taladrado con diamante en CNC estándar de 3 ejes sigue siendo más rápido y económico para agujeros redondos habituales de 2 mm a 80 mm en vidrio de cobertura plano.
¿Qué es el mecanizado por ultrasonidos y cómo elimina el material frágil?
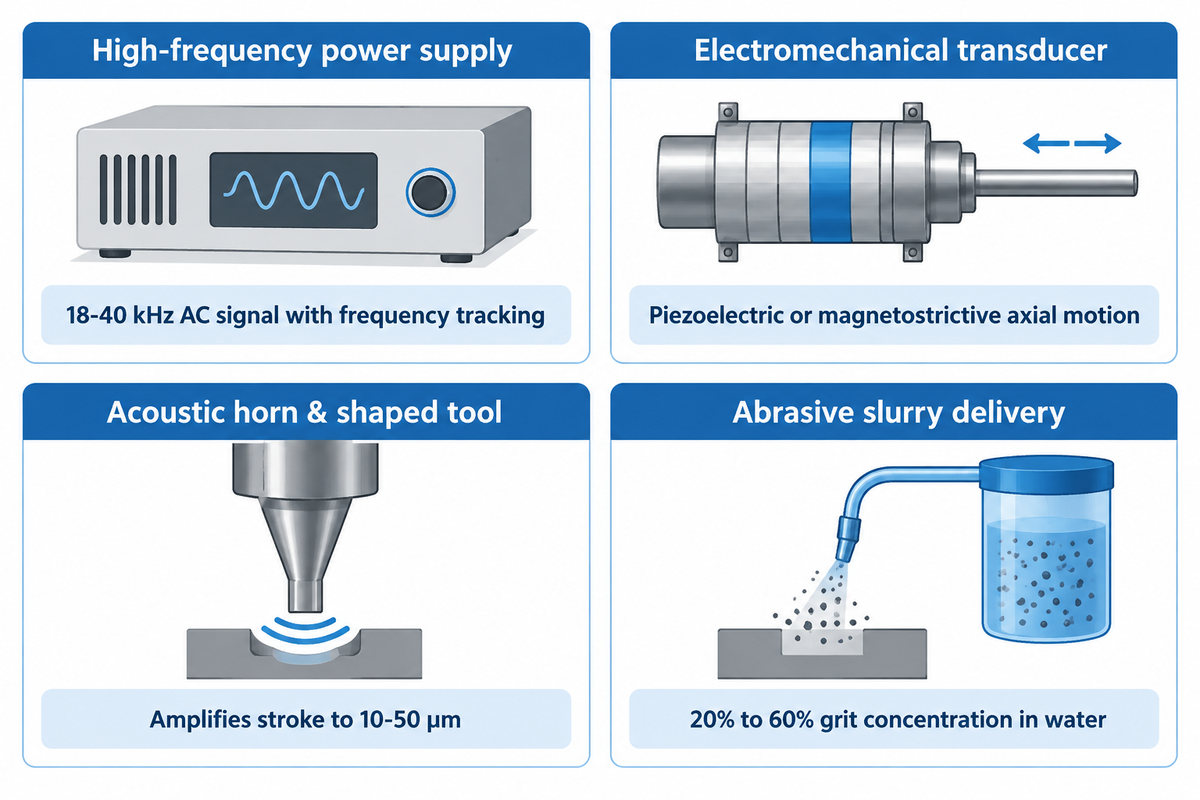
El principio de funcionamiento del proceso de mecanizado por ultrasonidos se basa en la microfractura frágil en lugar de la formación de viruta por cizalladura o la fusión térmica. Imagínelo como un arenado microscópico impulsado por un martillo perfilado a través de una fina película líquida. Una herramienta vibrante oscila verticalmente con vibraciones de alta frecuencia de 18 kHz a 40 kHz mientras avanza suavemente hacia la superficie de la pieza. Un lodo abrasivo de base acuosa fluye de forma continua por el estrecho espacio entre la herramienta y la pieza.
Cada carrera descendente golpea miles de partículas abrasivas en suspensión contra la superficie frágil de la pieza. Los impactos localizados de esta naturaleza inician fisuras microscópicas radiales y laterales que acaban desprendiendo diminutos gránulos. Las burbujas de cavitación ayudan a evacuar los residuos en el lodo abrasivo. El martilleo mecánico directo sigue realizando el trabajo principal en el proceso de eliminación de material frágil.
Dado que la herramienta de corte nunca depende de la conductividad eléctrica ni de la fusión por arco, la pieza permanece cerca de la temperatura ambiente. Los vidrios de silicato amorfos conservan su red interna libre de tensiones, por lo que no se forman capas refundidas ni microfisuras térmicas. Por el contrario, los metales dúctiles más blandos que 40 HRC absorben el impacto de las partículas abrasivas mediante deformación plástica y reducen las tasas de arranque a menos de 10 mm³/min.
¿Cuáles son los cuatro elementos principales del mecanizado por ultrasonidos?
Cada máquina herramienta estacionaria de ultrasonidos consta de cuatro subsistemas sincronizados: un generador de alta frecuencia, un transductor electromecánico, una bocina acústica (sonotrodo) y una unidad refrigerada de suministro de lodo. Si la resonancia acústica se desvía entre el sonotrodo y la punta soldada de la herramienta, la amplitud de vibración cae bruscamente y la eficiencia del mecanizado se detiene.
| Subsistema | Función de ingeniería | Restricción de diseño y mantenimiento |
|---|---|---|
| Generador de alta frecuencia | Convierte la red de 50/60 Hz en una señal AC de 18–40 kHz | Requiere seguimiento automático de frecuencia a medida que el desgaste altera la masa |
| Transductor electromecánico | Convierte la oscilación eléctrica en movimiento axial de baja amplitud | Existen dos tipos de transductores: elementos piezoeléctricos (operación más fría) frente a pilas magnetostrictivas (requieren refrigeración) |
| Sonotrodo acústico y herramienta perfilada | Amplifica la carrera a 10–50 µm y transfiere el perfil de la cavidad | Sintonizado a resonancia de media longitud de onda; el acero inoxidable dúctil o el titanio resisten la fatiga |
| Suministro de lodo abrasivo | Aporta carburo de boro, carburo de silicio u óxido de aluminio en agua | Mantiene una concentración en peso del 20 % al 60 % y enfría el fluido contra el bloqueo por vapor de cavitación |
El cambio reciente hacia los transductores piezoeléctricos en las herramientas de tecnología de mecanizado por ultrasonidos, frente a las antiguas unidades magnetostrictivas de pila de níquel, se debe a que los elementos piezoeléctricos funcionan a menor temperatura y ayudan a mantener una estabilidad de amplitud más estricta. Los nuevos generadores de potencia ultrasónica también rastrean automáticamente los desplazamientos en la frecuencia de resonancia a medida que se desgastan las puntas de las herramientas. Cabe mencionar que las herramientas industriales de mecanizado por ultrasonidos son completamente diferentes de una máquina manual de corte por ultrasonidos, utilizada para cortar polímeros, textiles y alimentos sin necesidad de grano abrasivo.
USM convencional con lodo frente a mecanizado rotativo por ultrasonidos (RUM)
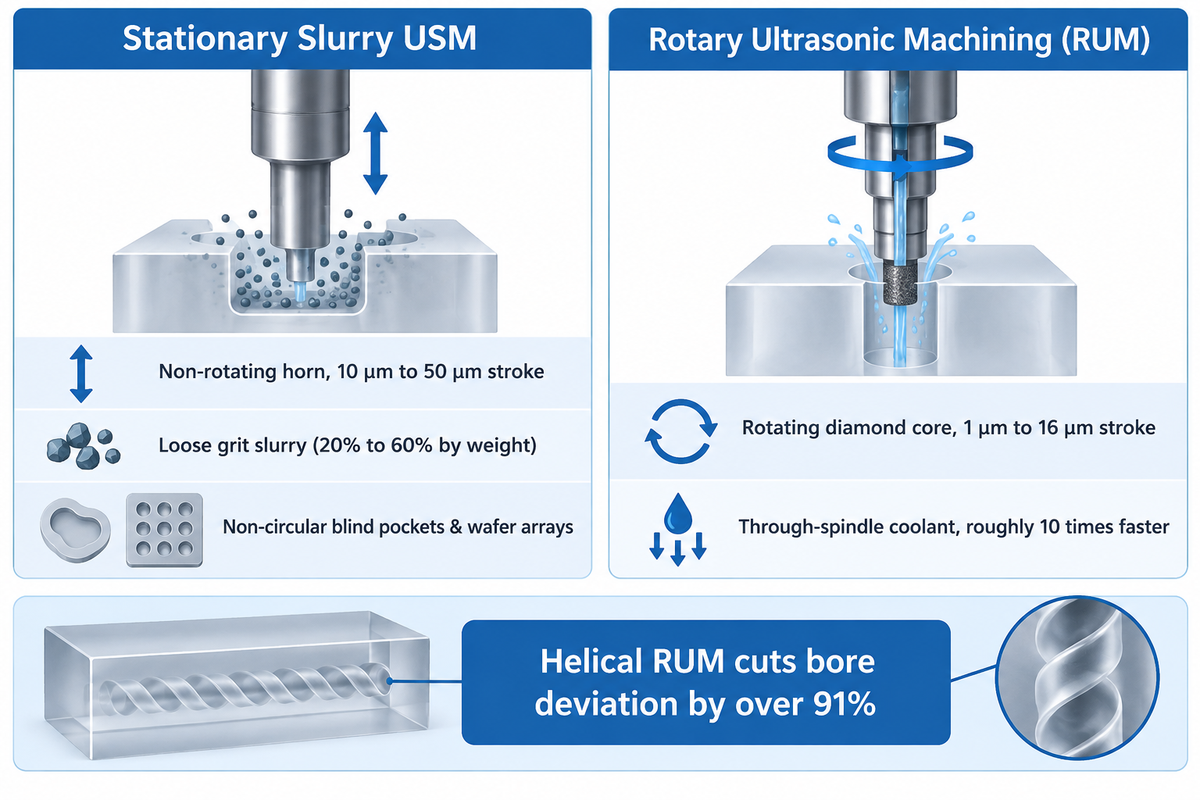
El mecanizado por ultrasonidos convencional y el mecanizado rotativo por ultrasonidos difieren en la cinemática de la herramienta, la fijación del abrasivo y la evacuación de residuos en orificios profundos. La técnica tradicional de mecanizado por ultrasonidos utiliza lodo abrasivo suelto para penetrar cavidades inversas y hace oscilar una herramienta perfilada que no gira. El mecanizado rotativo por ultrasonidos hace girar una broca hueca de diamante con aglomerante metálico, habitualmente entre 1.000 rpm y 10.000 rpm, mientras vibra axialmente con refrigerante limpio (Zhang et al., Kansas State University). Llevar las brocas huecas largas a velocidades superiores conlleva el riesgo de latigueo lateral de la herramienta.
En los paneles de visualización de producción donde los agujeros redondos estándar no requieren sonotrodos personalizados para lodo, el mecanizado de vidrio CNC de precisión utiliza herramientas huecas de diamante y brocas huecas ultrasónicas para mantener una precisión de ±0,05 mm en los orificios.
USM estacionario con lodo (rectificado por impacto)
- Cinemática: vibración axial en 1 dimensión, 0 rpm; la herramienta nunca gira.
- Medio de corte: grano suelto de carburo de boro o carburo de silicio en agua (del 20 % al 60 % en peso).
- Geometría óptima: agujeros no circulares y cajeras cuadradas ciegas; matrices multipunta en obleas.
- Cuello de botella en profundidad: la falta de lodo y la erosión de la pared lateral añaden conicidad en cavidades profundas.
Mecanizado rotativo por ultrasonidos (RUM)
- Cinemática: rotación simultánea del husillo y vibración en el eje Z de 20 a 30.5 kHz.
- Medio de corte: granos de diamante impregnados y aglomerados en una broca hueca con refrigerante limpio.
- Geometría óptima: agujeros redondos profundos, fresado ultrasónico de precisión de ranuras, trepanado con broca hueca.
- Ventaja de velocidad: logra una ganancia de velocidad de taladrado de unas diez veces respecto a la penetración estacionaria con lodo en compuestos cerámicos.
En experimentos revisados por pares sobre el taladrado de compuestos de matriz cerámica, Z.C. Li y sus colegas demostraron que las brocas RUM son aproximadamente 10 veces más rápidas que el USM tradicional con lodo (International Journal of Machine Tools and Manufacture, 2005). Permite crear pequeños orificios profundos con menores fuerzas de corte. El material abrasivo de diamante permanece fijado en el anillo giratorio, y la aplicación de vibraciones ultrasónicas reduce la fricción de rectificado y ayuda a conservar el filo de corte. El refrigerante interno a alta presión evacua el polvo de vidrio hacia arriba sin que el grano suelto erosione la pared superior del orificio.
| Factor de comparación | USM estacionario con lodo | Mecanizado rotativo por ultrasonidos (RUM) |
|---|---|---|
| Material de la herramienta | Acero dulce dúctil, acero inoxidable 304 o sonotrodo de titanio | Herramienta hueca de diamante con aglomerante metálico o electrodepositado |
| Amplitud axial típica | 10 µm a 50 µm pico a pico | Oscilación axial de 1 µm a 16 µm |
| Suministro de fluido y abrasivo | Boquilla externa o bombeo por succión de lodo abrasivo suelto | Agua limpia o refrigerante de rectificado soluble en agua a través del husillo |
| Cavidades ciegas de forma irregular | Penetra directamente cavidades hexagonales, rectangulares y escalonadas en una sola entrada | Requiere interpolación de trayectoria CNC; el radio de esquina interna equivale al radio de la herramienta |
| Fuerza de corte en vidrio fino | Carga estática de avance muy baja a través del intersticio de lodo | Fuerza de empuje axial significativamente menor que en el rectificado con diamante sin ultrasonidos |
| Deriva dimensional principal | Desgaste longitudinal de la punta del sonotrodo y conicidad de entrada acampanada | Latigueo lateral en brocas largas y finas por encima de 20.000 rpm |
Aumentar al máximo la velocidad del husillo o la potencia ultrasónica deteriora en realidad los orificios profundos en vidrio. En ensayos de 2024 sobre sílice fundida en un centro lineal DMG Mori Ultrasonic 20, las velocidades de husillo superiores a 20.000 rpm provocaron latigueo lateral y un severo astillado del canto superior (Henkel et al., 2024). Ajustar la velocidad a 2.000 rpm y emplear un agujero piloto corto para estabilizar el corte ayudó a mitigar el latigueo lateral.
Las desviaciones máximas del diámetro pueden reducirse en más de un 91 % en comparación con un proceso de rectificado idéntico sin vibración ultrasónica de la herramienta.
Aquel estudio de 40 mm en sílice fundida también reveló una importante diferencia cinemática. En el taladrado profundo por penetración directa, la rugosidad de la pared fue aproximadamente un 17 % mejor sin oscilación ultrasónica. Sin embargo, en el taladrado profundo helicoidal, la vibración ultrasónica activa redujo la desviación máxima del diámetro del orificio en más de un 91 %. Especifique una cinemática helicoidal rotativa siempre que una cilindricidad estricta del orificio sea más importante que la velocidad bruta de penetración.
Parámetros del proceso, tolerancias y rugosidad superficial en vidrio óptico y de cobertura
Las tolerancias realistas del mecanizado por ultrasonidos en vidrio óptico y de visualización van de ±0,010 mm a ±0,025 mm bajo pasadas de acabado controladas. Xometry informa de una capacidad general de proceso de 0,005 mm a 0,025 mm, con un acabado superficial esmerilado de 0,2 µm a 1,6 µm Ra. Los parámetros de mecanizado son los ajustes controlables del proceso: frecuencia de vibración, amplitud axial, tamaño de grano abrasivo (10 µm a 150 µm), concentración del lodo, fuerza de avance y velocidad del husillo. El grano grueso de 100 µm a 150 µm acelera el desbaste para eliminar material con rapidez. El grano fino de 10 µm a 30 µm mejora la calidad superficial hasta 0,2 µm a 0,4 µm Ra mientras limita la profundidad del daño subsuperficial (Suratwala et al., Lawrence Livermore National Laboratory).
Nunca asuma que una pasada ultrasónica deja una pared de ventana ópticamente transparente. La erosión por impacto de lodo suelto y el rectificado rotativo por ultrasonidos con diamante crean una textura superficial mate que dispersa la luz, a menos que se grabe al ácido o se pula.
Regla de holgura entre grano y sobrecorte
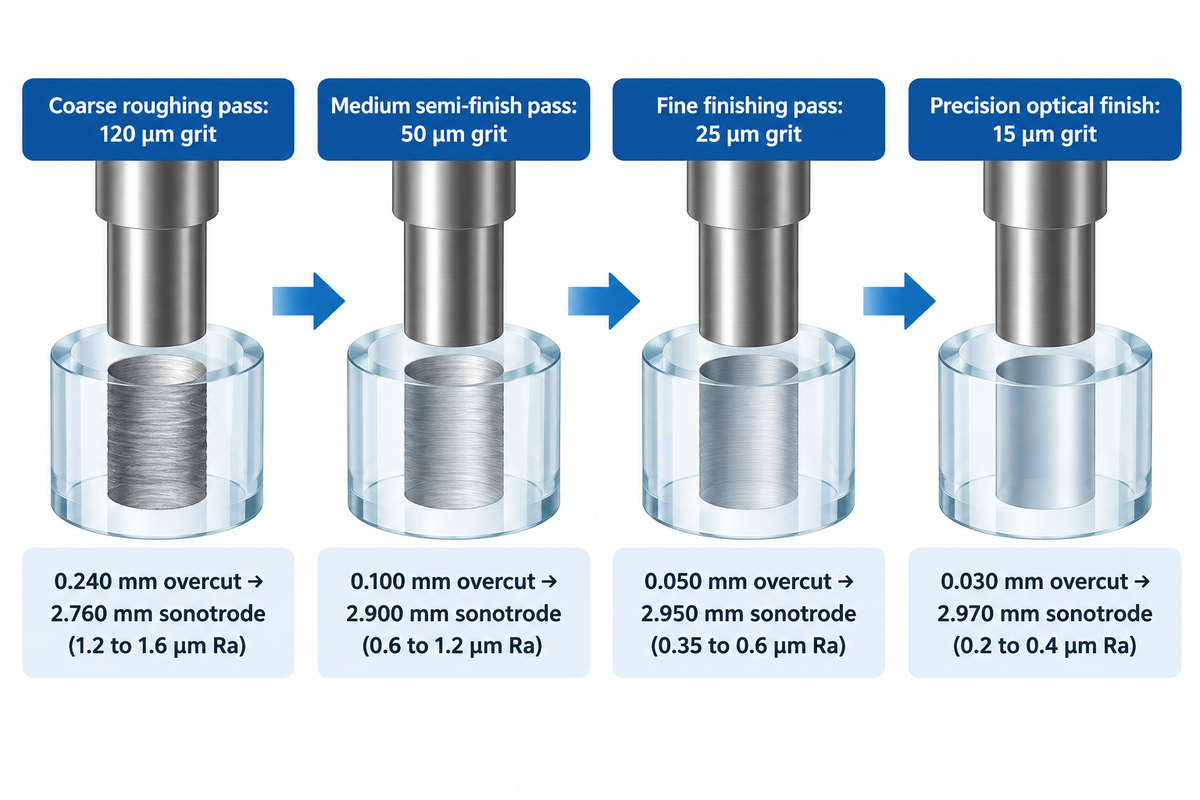
La regla de holgura entre grano y sobrecorte establece que el diámetro efectivo de un sonotrodo USM autónomo es el diámetro objetivo del orificio en el vidrio menos el doble del diámetro medio de las partículas abrasivas.
Los estudios de precisión citados por Henkel et al. (Jadoun et al., 2009) determinaron que el sobredimensionamiento del agujero en el mecanizado estacionario por ultrasonidos equivale aproximadamente al doble del diámetro medio del grano abrasivo utilizado. Datos supuestos: un agujero pasante objetivo de 3,000 mm en vidrio de borosilicato recocido, tamaños de grano de carburo de silicio dentro de la banda operativa estándar de 10 µm a 150 µm y desviación nula del husillo. Para un grano de acabado de 15 µm (0,015 mm), dos holguras radiales de grano suman 2 × 0,015 mm = 0,030 mm de sobrecorte, por lo que un sonotrodo de 2,970 mm corta cerca de 3,000 mm.
| Etapa de pasada de mecanizado | Tamaño medio de grano supuesto | Sobrecorte calculado (2× grano) | OD inicial del sonotrodo | Régimen Ra objetivo en vidrio |
|---|---|---|---|---|
| Pasada de desbaste grueso | 120 µm (0,120 mm) | 0,240 mm | 2,760 mm | 1,2 µm a 1,6 µm Ra |
| Pasada de semiacabado medio | 50 µm (0,050 mm) | 0,100 mm | 2,900 mm | 0,6 µm a 1,2 µm Ra |
| Pasada de acabado fino | 25 µm (0,025 mm) | 0,050 mm | 2,950 mm | 0,35 µm a 0,6 µm Ra |
| Acabado óptico de precisión | 15 µm (0,015 mm) | 0,030 mm | 2,970 mm | 0,2 µm a 0,4 µm Ra |
El sobrecorte de 0,030 mm en este ejemplo es una compensación de utillaje de primera pieza. Tenga en cuenta que el flujo de lodo desde la entrada hasta la salida erosiona la boca del agujero durante más tiempo que el fondo, por lo que muchos talleres realizan una pasada de desbaste seguida de una pasada de acabado.
¿A qué frecuencia opera el mecanizado por ultrasonidos?
Los sistemas industriales de mecanizado por ultrasonidos funcionan entre 18 kHz y 40 kHz, en el límite superior de la audición humana o por encima de él. Para maximizar la carrera del sonotrodo, los equipos de penetración con lodo de alta potencia están diseñados para operar en torno a 20 kHz. Los husillos rotativos de diamante y el taladrado de 20 a 40 kHz utilizan amplitudes de 1 µm a 16 µm para proteger las delicadas microherramientas.
Microagujeros, cavidades ciegas y comportamiento del sustrato en vidrio y cerámica
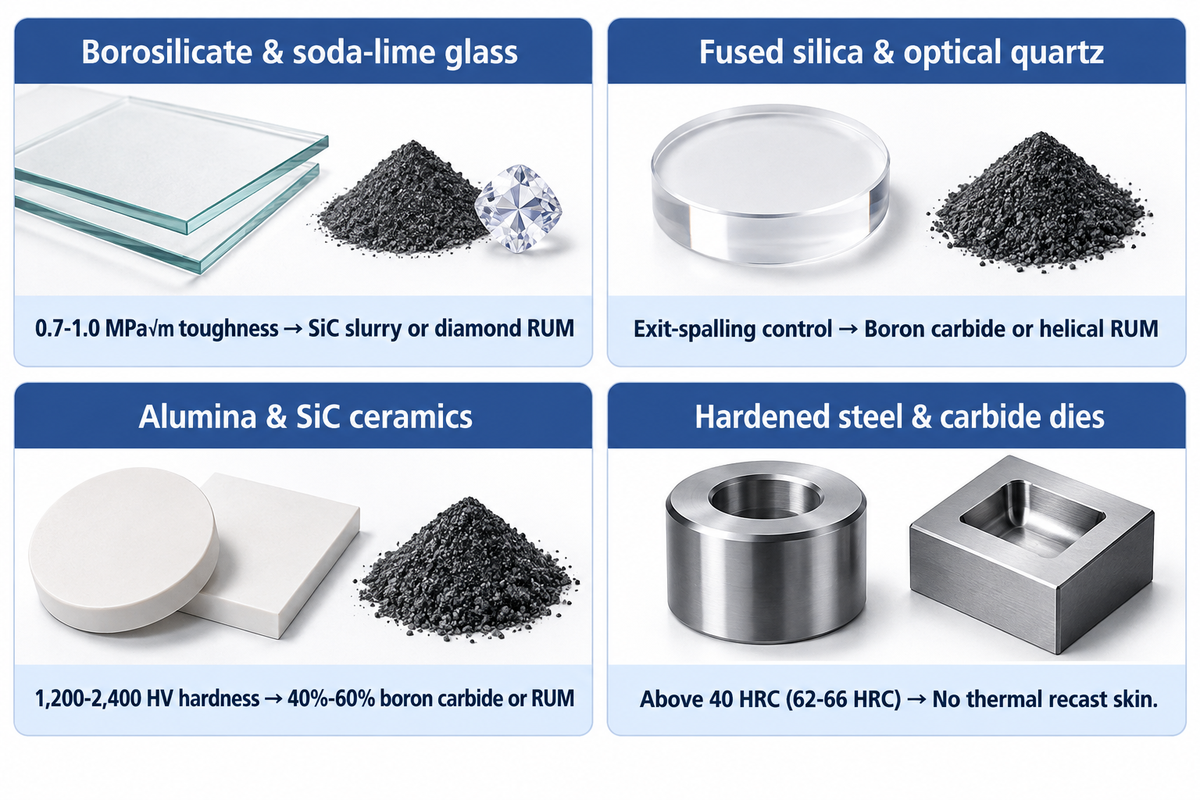
Las propiedades clave del material, especialmente una tenacidad a la fractura inferior a 5 MPa√m y una elevada dureza por indentación, rigen tanto la selección del abrasivo como la velocidad de arranque durante el mecanizado de materiales avanzados. Los materiales avanzados frágiles, como los vidrios de silicato y las cerámicas técnicas, son difíciles de mecanizar con fresas metalúrgicas estándar porque la alta presión de la herramienta provoca el desprendimiento del canto. Los vidrios de baja tenacidad (0.7 a 1,0 MPa√m) se cortan rápidamente con grano de carburo de silicio, mientras que las cerámicas (1.200 a 2.400 HV) requieren carburo de boro o herramientas de diamante (Patwardhan, University of Nebraska-Lincoln).
El uso correcto de carburo de boro o carburo de silicio garantiza ciclos eficientes. El carburo de silicio corta de forma económica el vidrio sodocálcico, los sustratos de vidrio de borosilicato y el vidrio de cobertura de aluminosilicato en bruto. Cuando la pieza se aproxima a la dureza del carburo de silicio, los granos abrasivos se embotan rápidamente; cambiar a un lodo de carburo de boro más duro o a diamante aglomerado restablece la velocidad de corte.
| Material de la pieza | Régimen de fractura y dureza | Abrasivo / utillaje preferido | Geometrías mecanizadas típicas |
|---|---|---|---|
| Vidrio sodocálcico y vidrio extraclaro | Tenacidad de 0,7–1,0 MPa√m; microastillado rápido | Lodo de carburo de silicio o RUM de diamante | Aberturas de sensores, recortes de interruptores, biseles escalonados |
| Vidrio de borosilicato | Tenacidad de 0,7–1,0 MPa√m; baja dilatación térmica | Lodo fino de SiC / Al2O3 o RUM de diamante | Canales microfluídicos, vías MEMS, escalones en mirillas de vidrio |
| Vidrio de cobertura de aluminosilicato en bruto | Módulo más alto; sensible a defectos subsuperficiales | Grano fino de SiC de 10–30 µm o RUM de baja fuerza | Orificios de cámara previos al intercambio iónico, microrranuras de micrófono |
| Sílice fundida y cuarzo óptico | Sílice amorfa de alta pureza; propensa al desprendimiento de salida | Lodo de carburo de boro o RUM helicoidal de diamante | Cajeras de aligeramiento en espejos, orificios ópticos profundos |
| Cerámicas de alúmina y carburo de silicio | Dureza de 1.200–2.400 HV; elevada tasa de desgaste de herramienta | Lodo de carburo de boro al 40 %–60 % o RUM de diamante | Platos de sujeción de obleas semiconductoras, vías pasantes en aisladores |
| Acero endurecido y carburo de tungsteno | Por encima de 40 HRC (aceros de herramientas de 62–66 HRC; carburos de 1.800–2.400 HV) | Lodo de acabado de carburo de boro o RUM híbrido | Cavidades de matriz sin capa refundida donde se prohíbe la piel térmica de EDM |
| Zafiro y rubí monocristalinos | Dureza anisotrópica superior a la alúmina; erosión lenta con lodo | RUM de diamante con aglomerante metálico o carburo de boro de grueso a fino | Domos de sensores IR, mirillas ópticas de alta presión |
| Cerámicas de circonia y nitruro de silicio | Dureza de 1.200–2.000 HV; mayor tenacidad a la fractura (<4 MPa√m) | Herramientas huecas rotativas de diamante con refrigerante interno a alta presión | Pistas de rodamientos cerámicos, implantes médicos, orificios de inyectores |
| Silicio monocristalino y cuarzo piezoeléctrico | Sensibilidad a los planos de exfoliación; requiere baja fuerza de sujeción | Sonotrodo multipunta con lodo fino de 10–30 µm (Ra 0,2–0,4 µm) | Cavidades de resonadores en oblea, alojamientos de sensores piezoeléctricos |
Las aplicaciones reales de producción del mecanizado por ultrasonidos adaptan la arquitectura de la herramienta a la geometría del lote. Los operarios de Practical Machinist han producido más de 1.000 portaobjetos de cuarzo utilizando brocas ultrasónicas con abrasivo fino para realizar microaberturas sin astillado en el canto. Por el contrario, en una ventana de instrumentos marinos de 8 mm, los portaherramientas ultrasónicos permiten mecanizar de forma eficiente avellanados escalonados para juntas tóricas y evacuar limpiamente el polvo de vidrio.
Por qué el mecanizado por ultrasonidos debe preceder al refuerzo químico y al templado
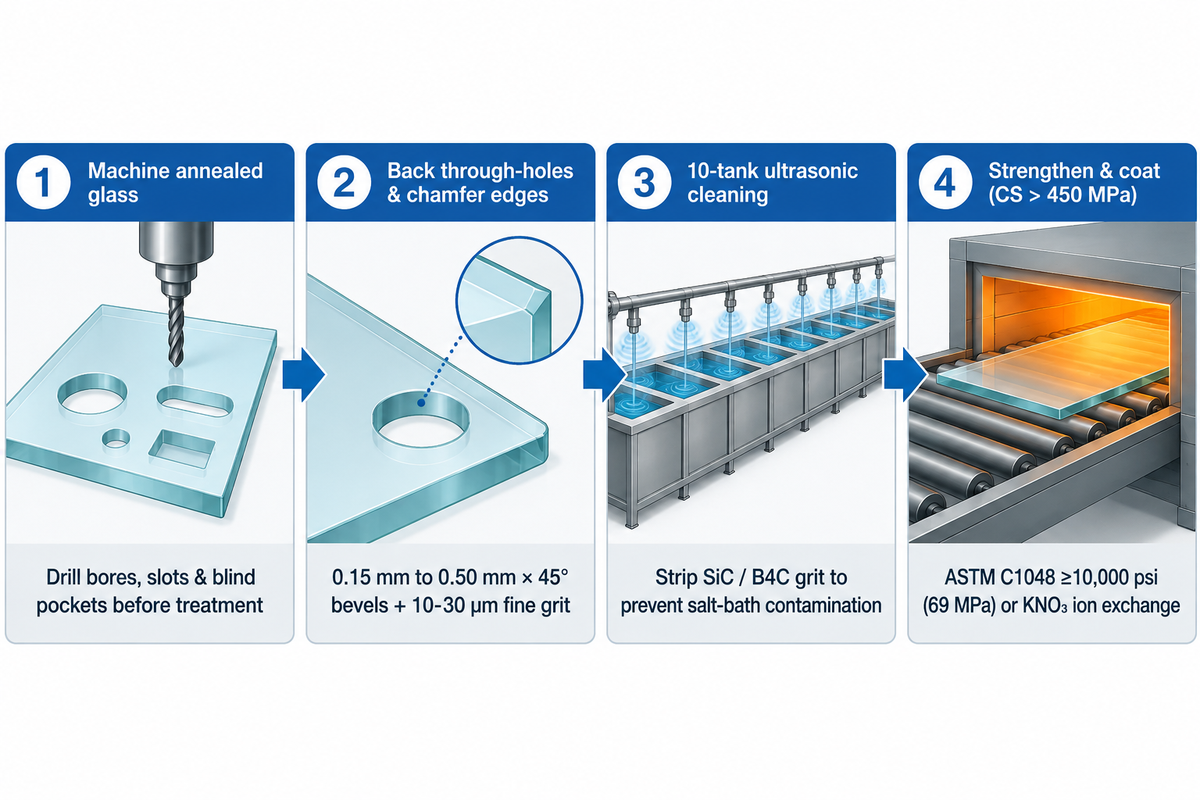
Cada paso de taladrado por ultrasonidos, ranurado, fresado de cajeras y biselado debe completarse sobre vidrio en bruto recocido antes del templado térmico o del refuerzo químico (National Glass Association FB45-14). Ambos procesos de refuerzo bloquean las superficies exteriores en un estado equilibrado de compresión y tracción. Los cortes en el canto o en el panel posteriores al refuerzo provocarían la rotura del panel.
La norma ASTM C1048 establece que el vidrio totalmente templado debe tener una compresión superficial de al menos 10.000 psi (69 MPa). En una hoja de vidrio templado, la alta compresión equilibrada por la tracción se extiende aproximadamente un 20 % del espesor del vidrio en cada cara hasta que el corte libera una tracción desequilibrada. Esta energía elástica almacenada transforma al instante el vidrio en miles de pequeños fragmentos.
Por el contrario, el refuerzo químico intercambia iones de potasio más grandes por iones de sodio en un baño de sal fundida (Egboiyi, Michigan Technological University). El vidrio de cobertura de intercambio iónico forma típicamente una profundidad de capa de 30 µm a 120 µm (con la producción de SW Glass verificada por encima de 450 MPa de CS y 8 µm de DOL). Taladrar después del baño de sal corta esa fina piel compresiva alrededor del orificio e introduce defectos en el canto que limitan la resistencia.
Recomendado: secuencia previa al refuerzo
- Mecanice todos los orificios, cajeras ciegas y muescas mientras el vidrio está recocido.
- Adhiera una placa de respaldo de vidrio de sacrificio para cubrir los agujeros pasantes y evitar el desprendimiento a la salida.
- Añada chaflanes de entrada y salida de 0,15 mm a 0,50 mm × 45° para eliminar las esquirlas del canto. Proporcione a la capa compresiva de intercambio iónico un canto continuo y libre de defectos.
- Ejecute una limpieza por ultrasonidos de 10 tanques para eliminar los restos de grano de carburo de silicio o carburo de boro antes del baño de KNO3.
Evitar: errores posteriores al mecanizado
- Nunca especifique un taladrado posterior al templado para cambios de ingeniería de última hora en sensores o agujeros de montaje.
- Evite velocidades de avance agresivas a la salida de la broca, ya que promueven fisuras subsuperficiales medias profundas.
- Nunca introduzca piezas mecanizadas por ultrasonidos sin lavar en un baño de sal de intercambio iónico, pues contaminaría la sal fundida.
La abrasión genera microfisuras subsuperficiales (American Ceramic Society). En estudios sobre sílice fundida realizados por DOE OSTI (Suratwala et al.), el daño mecánico subsuperficial mostró fisuras de diversas profundidades correspondientes a diferentes tamaños de grano abrasivo. El acabado con granos de 10 µm a 30 µm o el grabado ácido rápido redondea las puntas de las fisuras antes del refuerzo.
Mecanizado por ultrasonidos frente a rectificado con diamante CNC, láser, chorro de agua y EDM
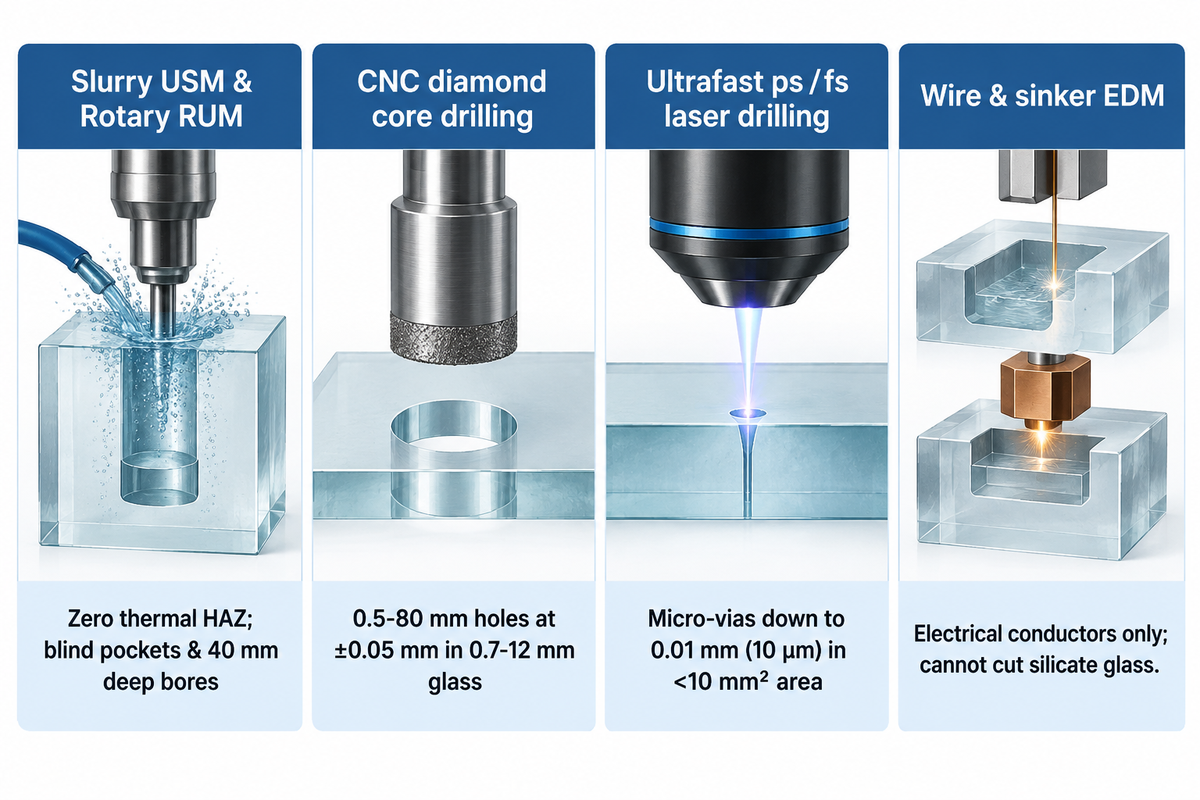
El arranque ultrasónico de geometrías en vidrio y cerámica presenta varias ventajas frente al mecanizado tradicional y a métodos más recientes como la ablación por láser, el corte por chorro de agua y la electroerosión. Para mecanizar materiales como el vidrio y la cerámica, los ingenieros evalúan la conductividad de la pieza, la zona afectada por el calor, el astillado del canto y la capacidad de cada proceso para realizar cavidades ciegas. El mecanizado por ultrasonidos se impone en cavidades ciegas y matrices de microagujeros, mientras que el taladrado CNC con diamante gana en agujeros habituales de vidrio de cobertura por encima de 2 mm.
Matriz de selección de procesos para geometrías frágiles
La matriz de selección de procesos para geometrías frágiles clasifica nueve categorías de procesos sustractivos según la conductividad de la pieza, la zona afectada por el calor, el astillado del canto, la escala geométrica y el punto óptimo de aplicación.
| Tipo y categoría de proceso | Conductividad de la pieza | Zona afectada por el calor (HAZ) | Régimen de astillado del canto | Capacidad geométrica | Punto óptimo geométrico principal |
|---|---|---|---|---|---|
| USM estacionario con lodo (tipo abrasivo suelto) | Aislantes y conductores | Cero HAZ térmica | Mínimo con grano fino de 10–30 µm | Herramientas de microagujeros de 0,1–1,5 mm (±0,010–0,025 mm) | Cajeras ciegas no circulares, matrices multipunta en obleas |
| Taladrado rotativo por ultrasonidos — RUM (tipo broca hueca híbrida) | Aislantes y conductores | Cero HAZ térmica (refrigerante interno) | Bajo astillado axial a la salida | Orificios controlados de ±0,010–0,025 mm | Orificios redondos pequeños y profundos ~10× más rápido que el USM con lodo |
| Fresado ultrasónico rotativo helicoidal (tipo híbrido de 5 ejes) | Aislantes y conductores | Cero HAZ térmica | Controlado con agujero piloto <10 mm | >91 % menos de desviación en el diámetro del orificio | Orificios profundos de 40 mm en sílice fundida y avellanados escalonados |
| Taladrado CNC con broca hueca de diamante (tipo mecánico) | Aislantes y conductores | Despreciable con agua continua | Sin esquirlas dentro de 0,1 mm de profundidad de bisel | Agujeros de SW Glass de 0,5–80 mm a ±0,05 mm | Agujeros pasantes redondos de gran volumen en vidrio de cobertura de 0,7–12 mm |
| Rectificado CNC con muela de diamante (tipo muela periférica) | Aislantes y conductores | Despreciable con refrigerante por inundación | Controlado mediante biseles CNC de 15°–45° | Tolerancia de contorno de ±0,05–0,1 mm | Perímetros exteriores, perfiles de canto C / canto R, biseles escalonados |
| Taladrado por láser ultrarrápido ps / fs (tipo ablación en frío) | Transparentes y opacos | HAZ térmica extremadamente baja | Reborde mínimo en el canto de la microvía | Agujeros de hasta 0,01 mm (10 µm) | Vías pasantes en vidrio microfluídicas y fotónicas (<10 mm² de área) |
| Láser térmico de pulso largo (tipo calentamiento por haz) | Sólidos frágiles absorbentes | La difusión térmica supera el tiempo de pulso | Microfisuración superficial inducida por calor | Ranura de corte estrecha sin contacto | Rayado no estructural donde la resistencia del canto no es crítica |
| Corte por chorro de agua abrasivo (tipo erosión por chorro) | Aislantes y conductores | Cero HAZ térmica | Ensanchamiento de ranura mayor que con sonotrodo guiado | Solo cortes pasantes (sin profundidad ciega) | Recorte basto de piezas gruesas antes del rectificado de cantos secundario en CNC |
| EDM por hilo y penetración (tipo erosión por chispa) | Solo conductores eléctricos | Capa refundida térmica y piel con microfisuras | No puede cortar vidrio de silicato aislante | Perfiles finos de matriz en conductores | Acero de herramientas endurecido conductor y matrices de carburo con cobalto |
Para los tres vidrios técnicos principales, puede utilizarse el taladrado CNC con diamante o el USM con carburo de silicio para mecanizar geometrías antes del templado de láminas de borosilicato y aluminosilicato en bruto. La ablación por láser ultrarrápido también permite mecanizar limpiamente sílice fundida de alta pureza, mientras que el taladrado mecánico en espesores gruesos aún puede causar desprendimientos a la salida. Para cajeras más profundas, el RUM helicoidal con diamante o el USM con carburo de boro constituyen una mejor elección.
Al comparar las rutas láser con la tecnología ultrasónica, es la duración del pulso la que decide si el láser funde el vidrio y deja microfisuras de tracción o si lo ablaciona limpiamente. Los láseres de CO2 de onda continua y de nanosegundos calientan térmicamente la red, mientras que los láseres de picosegundos y femtosegundos terminan su tarea antes de la difusión del calor (Laser Focus World). Sin embargo, en cajeras 3D profundas y de fondo plano en ventanas y bloques ópticos de sílice fundida gruesos, la penetración mecánica por ultrasonidos y el RUM siguen teniendo una importancia primordial (Photonics Media).
¿Cuál es el principio del USM y del EDM?
El mecanizado por ultrasonidos elimina el material mecánicamente golpeando granos abrasivos sueltos a través de un intersticio de agua contra sólidos frágiles eléctricamente aislantes o conductores. La electroerosión (EDM) funde y vaporiza el material mediante descargas de chispas a través de un fluido dieléctrico. El mecanizado electroquímico convencional y el EDM estándar no pueden cortar vidrio dieléctrico ni cerámicas de alúmina.
Factores de coste, economía del desgaste de herramientas y cuándo gana el mecanizado de vidrio CNC
Los principales factores de coste por pieza en el mecanizado por ultrasonidos son la baja tasa volumétrica de arranque, la fabricación a medida de los sonotrodos, el desgaste longitudinal del sonotrodo y la renovación del lodo (Practical Machinist). Por consiguiente, el mecanizado por ultrasonidos solo resulta más rentable que el mecanizado convencional cuando la geometría ciega, la relación de profundidad o la fragilidad de la pared rompen las herramientas de diamante estándar.
Para matrices densas de agujeros pequeños por debajo de 2 mm a 3 mm en obleas de cuarzo, alúmina o vidrio fino, el utillaje estacionario multipunta por ultrasonidos penetra docenas de agujeros simultáneamente. Ese taladrado múltiple en paralelo amortiza los costes del sonotrodo a medida en los lotes de producción. Por el contrario, para agujeros redondos estándar de 2 mm a 80 mm y cantos escalonados en paneles de 0,7 mm a 12 mm, los centros CNC multieje con herramientas de diamante trabajan mucho más rápido sin los plazos de fabricación de un sonotrodo personalizado.
| Geometría de la pieza | Ruta de producción recomendada | Factor principal de coste y rendimiento |
|---|---|---|
| Agujeros redondos estándar de 2 mm a 80 mm en vidrio de 0,7–12 mm | Taladrado CNC con broca hueca de diamante de doble cara o con refrigerante interno | Las brocas huecas estándar mantienen una precisión de ±0,05 mm con el menor tiempo de ciclo |
| Orificios pequeños y profundos (hasta 40 mm de profundidad en sílice fundida óptica) | Mecanizado rotativo por ultrasonidos (RUM) en centros de mecanizado ultrasónico | Evita el agarrotamiento de la broca hueca, la fisuración térmica y la deriva del diámetro |
| Cajeras ciegas no circulares y matrices densas de agujeros <2 mm en oblea | USM estacionario con lodo y sonotrodo perfilado o multipunta | El coste del sonotrodo a medida se amortiza en lotes cuando las fresas rotativas no caben |
| Contornos exteriores, biseles de 15°–45°, perfiles de canto C / canto R | Rectificado CNC de 3 o 5 ejes con muela de diamante | La interpolación continua de la muela supera las lentas velocidades de penetración ultrasónica |
¿Cuál es la principal desventaja del mecanizado por ultrasonidos?
El principal inconveniente del mecanizado por ultrasonidos tradicional es su baja tasa volumétrica de arranque de material sumada al desgaste longitudinal de la herramienta. Los granos abrasivos sueltos erosionan tanto la pieza como la cara oscilante del sonotrodo, degradando la profundidad de las cavidades ciegas en series largas a menos que se escalonen sonotrodos de desbaste y de acabado. Para aberturas redondas habituales de hasta 0,5 mm, los servicios de taladrado de agujeros de precisión en vidrio mediante herramientas de diamante CNC eliminan la necesidad de sonotrodos a medida y su desgaste.
Especificaciones de RFQ para el mecanizado de precisión de vidrio e inspección previa al templado
Una solicitud de presupuesto (RFQ) ejecutable para el mecanizado de vidrio vincula cada tolerancia de agujero con referencias de canto A/B, indicaciones de bisel de entrada y salida, límites de esquirlas y metrología previa al refuerzo. Las notas ambiguas en los planos como “agujero taladrado, sin esquirlas” suelen derivar en tolerancias arquitectónicas por defecto, fallando en la alineación óptica o en la compresión de juntas marinas.
Para elementos y conjuntos ópticos acabados, la norma ISO 10110-7:2017 (confirmada en 2022) define la notación en plano para las imperfecciones superficiales admisibles, esquirlas de canto y arañazos largos. En paneles tratados térmicamente y vidrio taladrado con broca hueca, las directrices de fabricación de la NGA y las reglas estándar de taladrado recomiendan mantener una separación del agujero al canto y entre centros de al menos el doble del espesor del vidrio (2t).
| Campo de especificación | Qué indicar en el plano 2D | Método de verificación antes del refuerzo |
|---|---|---|
| Sustrato y estado final | Familia exacta de vidrio, tolerancia de espesor de 0,7–12 mm, estado recocido frente a KNO3, cara con capa | Certificado del lote de vidrio en bruto y registro micrométrico de espesor |
| Diámetro del orificio sin chaflán | Ø nominal y tolerancia bilateral (±0,05 mm CNC; ±0,010–0,025 mm USM controlado) | Máquina de medición por coordenadas 2D o calibre de tampón en entrada y salida |
| Posición real y separación | Centros de agujeros desde referencias A/B acabadas (±0,05 mm); separación al canto y entre centros ≥2× espesor | Medición óptica por coordenadas 2D antes de la inmersión en baño de sal |
| Chaflanes de entrada y salida | Bisel explícito de 0,15–0,50 mm × 45° en ambas caras; prohibir bordes vivos de salida a 90° | Verificación del bisel con comparador óptico o microscopio calibrado |
| Límite de esquirlas y defectos en el canto | Libre de esquirlas dentro de 0,1 mm de profundidad de bisel o notación óptica explícita ISO 10110-7:2017 | Inspección con microscopio calibrado bajo iluminación oblicua |
| Rugosidad de la pared del orificio (Ra) | Ra objetivo (0,2–0,4 µm fino o 0,2–1,6 µm estándar) más indicación de pulido posterior o grabado ácido | Traza con perfilómetro táctil de aguja u óptico de luz blanca |
| Limpieza antes del recubrimiento | Cero grano incrustado o cera de fijación antes del templado en KNO3 y del recubrimiento AR/AG/AF | Línea de lavado por ultrasonidos de 10 tanques con agua DI más auditoría visual en sala blanca |
En Dongguan Saiwei Glass Co., Ltd. (SW Glass), fabricante OEM de vidrio de cobertura que opera más de 100 máquinas automatizadas desde 2014, las brocas huecas de diamante CNC y ultrasónicas procesan paneles a medida. Los orificios pasantes y ciegos taladrados de 0,5 mm a 80 mm de diámetro se mantienen dentro de tolerancias de ±0,05 mm. A continuación, cada panel pasa por una línea automatizada de lavado por ultrasonidos de 10 tanques, refuerzo químico (CS > 450 MPa) y tratamientos superficiales AG/AR/AF. Explore la ingeniería de vidrio de cobertura marino y para exteriores de SW Glass, o envíe su plano para evaluar la viabilidad de microvías inferiores a 0,5 mm y solicitar presupuesto.
Preguntas frecuentes
¿Para qué se utiliza una máquina de ultrasonidos en la fabricación?
Una máquina de ultrasonidos corta microagujeros, cavidades ciegas, ranuras de precisión y perfiles 3D en piezas duras y frágiles, ya sean eléctricamente no conductoras o conductoras. Entre los componentes típicos se incluyen ventanas ópticas de sílice fundida, chips microfluídicos de borosilicato y vidrios de cobertura de aluminosilicato. Los talleres también mecanizan cerámicas de alúmina, componentes de carburo de silicio, obleas de cuarzo y matrices de carburo de tungsteno endurecido sin crear capas refundidas térmicas.
¿Por qué el mecanizado por ultrasonidos es ineficaz en metales blandos o dúctiles?
Los metales blandos o dúctiles por debajo de 40 HRC, como el aluminio, el cobre, el acero dulce y el latón recocido, se deforman plásticamente al ser golpeados por el grano vibrante. En lugar de fracturarse en microvirutas limpias, las superficies dúctiles absorben la energía del impacto e incrustan los granos sueltos de carburo de silicio o carburo de boro. En consecuencia, las tasas de arranque de material caen por debajo de 10 mm³/min mientras se acelera el desgaste del sonotrodo.
¿En qué se diferencia el mecanizado por ultrasonidos del mecanizado por chorro abrasivo (AJM)?
El mecanizado por ultrasonidos impulsa un lodo abrasivo líquido a través de un estrecho intersticio mediante un sonotrodo perfilado que vibra entre 18 kHz y 40 kHz. Este utillaje mantiene tolerancias de ±0,010 mm a ±0,025 mm y controla la profundidad de las cajeras ciegas. El mecanizado por chorro abrasivo con boquilla de gas produce un mayor ensanchamiento de la ranura y un control menos preciso de la profundidad de corte.
¿Qué otro nombre recibe el mecanizado por ultrasonidos?
Las normas y la literatura técnica también denominan al USM estacionario con lodo rectificado por impacto ultrasónico (UIG) o mecanizado por vibración ultrasónica. Las variantes con broca hueca de diamante basadas en el mismo principio se denominan mecanizado rotativo por ultrasonidos (RUM).
¿Cuánto cuesta un sistema industrial de mecanizado por ultrasonidos en comparación con subcontratar las piezas?
Los sistemas personalizados de mecanizado por ultrasonidos requieren una elevada inversión de capital, con un coste de $100.000 a $1.000.000 por máquina antes de la fabricación de sonotrodos, enfriadores y filtración de lodo (Xometry). Subcontratar la fabricación de paneles y ventanas ópticas mecanizados y reforzados químicamente exige menos capital, evita la depreciación de la maquinaria y elimina la necesidad de sintonizar sonotrodos acústicos y gestionar los residuos de lodo abrasivo.
¿El mecanizado por ultrasonidos deja un acabado óptico transparente en el vidrio?
No. El microastillado abrasivo por ultrasonidos produce una superficie esmerilada mate o translúcida que mide de 0,2 µm a 1,6 µm Ra (de 0,2 µm a 0,4 µm Ra con grano fino de 10 µm a 30 µm). La transparencia óptica requiere un pulido posterior o un grabado al ácido.
¿En qué se diferencia el mecanizado sustractivo por ultrasonidos de la limpieza por ultrasonidos en la fabricación de vidrio?
El mecanizado sustractivo por ultrasonidos utiliza un sonotrodo oscilante o una broca hueca de diamante giratoria para cortar vidrio macizo y formar agujeros, ranuras y cavidades escalonadas. La limpieza por ultrasonidos sumerge los paneles ya mecanizados en tanques calentados de detergente y agua desionizada excitados por transductores montados en el tanque. Las burbujas de cavitación al colapsar expulsan la cera de fijación, el polvo de vidrio y el grano abrasivo de los microorificios, y no alteran las dimensiones de la pieza. El lavado por ultrasonidos multitanque es obligatorio antes del refuerzo químico en nitrato de potasio o del recubrimiento antirreflectante al vacío para que las partículas atrapadas nunca contaminen el baño. En SW Glass, los paneles taladrados por CNC pasan por una etapa automatizada de limpieza por ultrasonidos tras el taladrado con refrigerante interno y antes del grabado AG, el refuerzo químico y el recubrimiento AF.
Solicite una revisión DFM para vidrio taladrado y mecanizado a medida
En SW Glass, enviarnos su plano 2D o archivo STEP especificando las tolerancias de los agujeros o ranuras de su sustrato de vidrio, biseles, refuerzo químico y recubrimientos AG/AR/AF nos ayudará a diseñar una solución para usted. Nuestro equipo comprobará la viabilidad del taladrado CNC con diamante o del procesado ultrasónico con herramienta hueca para su lote y le enviará un presupuesto.
Actualizado en noviembre de 2026. Los datos experimentales publicados pertenecen a los autores de las universidades y laboratorios citados; las especificaciones de fabricación a medida de SW Glass se incluyen en los planos de presupuesto confirmados.
Referencias y fuentes
- Análisis del efecto de los parámetros del proceso sobre el arranque de material en el mecanizado por ultrasonidos H.M.S. Wang, Lehigh University.
- Mecanizado rotativo por ultrasonidos de vidrio óptico K9 mediante aire frío comprimido y fluido de corte C. Zhang et al., Kansas State University Research Exchange.
- Mecanizado rotativo por ultrasonidos de compuestos de matriz cerámica Z.C. Li, Y. Jiao, T.W. Deines, Z.J. Pei y C. Treadwell, International Journal of Machine Tools and Manufacture (2005).
- Influencia de la oscilación ultrasónica de la herramienta durante el taladrado de sílice fundida S. Henkel et al., Frontiers in Advanced Optical Technologies (2024).
- Correlaciones del daño mecánico subsuperficial tras el rectificado del vidrio T.I. Suratwala et al., U.S. Department of Energy OSTI / Lawrence Livermore National Laboratory.
- Daño mecánico subsuperficial del vidrio de sílice fundida durante el rectificado con y sin ultrasonidos T. Suratwala et al., U.S. Department of Energy OSTI.
- Investigación experimental del mecanizado de materiales duros y frágiles mediante mecanizado rotativo por ultrasonidos A.V. Patwardhan, University of Nebraska-Lincoln (2012).
- FB45-14: Aplicaciones recomendadas para el vidrio tratado térmicamente (ASTM C1048) National Glass Association (NGA).
- Mecánica de la fractura del vidrio reforzado químicamente B.O. Egboiyi, Michigan Technological University (2022).
- Introducción a los vidrios reforzados químicamente: antes y ahora The American Ceramic Society (ACerS).
- Los láseres ultrarrápidos ofrecen un gran potencial como herramienta de fabricación única Laser Focus World.
- Micromecanizado por láser de materiales transparentes sin calor Photonics Media.
- ISO 10110-7:2017 Óptica y fotónica, preparación de planos para elementos y sistemas ópticos, Parte 7: Imperfecciones superficiales Organización Internacional de Normalización.