
Saiweiglassへのお問い合わせ



Karry
ガラスの熱曲げと冷間曲げ:各工程の使い分け
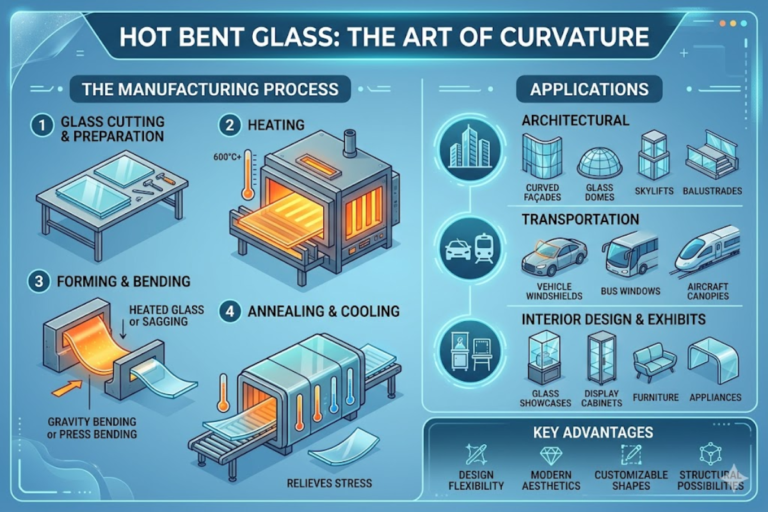
ガラスの熱曲げと冷間曲げ — 貴社のプロジェクトに適した工程は? ガラスの熱曲げと冷間曲げは、どちらも曲面のガラスパネルを作る加工ですが、その方法は大きく異なり、選ぶ工程によって、実現できる曲げ半径から加工後の強度、光学的透明性、パネルのコストまで大きく変わります。方法を誤ると、予算超過以上の損失につながることがあり、着工から数週間たって設計の変更が必要になる場合もあります。 この節では、各曲げ加工の仕組み、それぞれが優れる点、各方法に適した用途を解説します。以下に示す統計値はすべて、Saiwei Glassで通常扱っている生産条件と、ガラス工学の文献に基づいています。 ガラスの熱曲げと冷間曲げの比較早見表 熱曲げでは、板ガラスを炉に入れ、曲げ加工温度を超えて加熱し、加工可能な延性を持つ状態にした後、重力や型を利用して曲面に成形します。冷間曲げではガラスを常温に保ち、機械的なフレームで力を加えて成形し、弾性応力によってその形状を保持します。実際のプロジェクトで曲げガラスの仕様を決める際に必要となる主要な指標について、両技術を比較します。 比較項目 熱曲げ 冷間曲げ 加工温度 550~700 °C (炉内) 周囲温度 / 室温 成形方法 自重による曲げ成形または型によるプレス成形 機械的なフレーム / 構造による拘束 成形後のガラスの状態 徐冷済み (応力なし) 弾性応力が残る状態 (持続的な引張応力) 実現可能な曲面 複雑な形状:S字曲線、J字曲げ、複合半径 単純な形状:単曲率の円筒面、緩やかなねじれ 最小曲げ半径 最小 50 mm (板厚による) 通常はガラスの厚さの ≥500 倍 強度は向上するか?…
産業用HMIに組み込むPCAPカバーガラスの設計ルール

産業用HMIタッチパネルの信頼性を支えるPCAPカバーガラスの設計ルール PCAPカバーガラスは、作業者が最初に触れる部品でありながら、多くの設計技術者がじっくり検討するのは最後です。産業環境で使われるタッチ技術の中でも、投影型静電容量方式に匹敵するものは少なく、この方式におけるPCAPカバーガラスは、単なる受動的な層ではありません。信号強度、光学性能、耐環境性、そして手袋を着けた指でのタッチを画面が認識できるかどうかを直接左右します。 PCAPカバーガラスの仕様を誤ると、産業用タッチセンサーにゴーストタッチや無反応領域が生じたり、設置から6か月後にディスプレイが割れたりします。本記事では、材料選定、誘電体の厚さに伴う妥協点、EMIシールドなど、信頼できるPCAPタッチパネルのマトリクスと、保証が全面的に失効する設計とを分ける七つの設計仕様を解説します。 投影型静電容量方式タッチ技術の仕組み 投影型静電容量方式タッチ(PCAP)は、カバーガラスに埋め込まれた透明導体の格子の交点で生じる静電容量の異常を捉え、静電容量を監視します。PCAPタッチセンサーは、パターン形成された酸化インジウムスズ(ITO)導体の層を対にした構造で、駆動用(X軸)と検出用(Y軸)の層が誘電体を挟んで配置されています。導電性のある指や物体がKiriと結合した近接電荷の領域に入ると、静電容量の読み取り値が生じ、コントローラーシステムはその値を使ってタッチ位置を特定します。 最上部にはPCAP Angoshel層、その下にはITO電極パターンがあり、両者は誘電体で隔てられています。その下にはガラス基材があり、上方のディスプレイのLCD/TFTまで続く構成です。投影型静電容量方式タッチパネルでは、層が増えるたびに光の減衰が加わり、タッチの検出にも影響するため、層数を抑えることでシステムの非効率を最小限にできます。 相互容量方式では、電極パターンの各X/Y交点で生じる電荷の変化を個別に測定する必要があり、ゴーストが発生せず、実際の接触を完全に反映した検出(マルチタッチ)が可能になります。自己容量方式では、行と列ごとに静電容量を個別に測定する必要があり、実装は比較的容易ですが、過剰な数のタッチ位置を同時に検出すると、ゴースト座標が現れる場合があります。 PCAPタッチセンサーに使用するITO中間膜の代表的な仕様には、10~100 ohmsの抵抗率(平方あたりの値)、50~200 nmの厚さ、85%の光線透過率があります。標準的なPCAP電極パターンの多くは、3×3の格子内にある九つの接続点を配線でつないだダイヤモンドパターン、または九つの平行棒群を配線でつないだマトリックスパターンを採用しています。ダイヤモンドパターンでは、センサー全体の電界がより均一になります。 💡 押さえておきたいポイント 相互容量方式は、真のマルチタッチ検出に対応します。自己容量方式は設計・実装が容易ですが、同じ配線上の二つのタッチ点を同時に認識する際に、ゴースト座標を確実に排除することはできません。 この技術の基礎となる静電気の原理については、こちらの静電容量センシングの概要をご覧ください。Analog Devicesも、コントローラーの観点から投影型静電容量方式のシステムを詳しく解説しています。 PCAPタッチパネル用カバーガラスの材料選定 材料の選択は、耐衝撃性から光線透過率、さらに下層のタッチセンサーに伝わる静電容量の大きさまで、連鎖的に影響します。タッチパネルには主に三系統のガラスが使われ、それぞれに長所と短所があります。 特性 ソーダ石灰ガラス ホウケイ酸ガラス アルミノシリケートガラス 硬度(モース硬度) 6–7 7 7–8 強化処理 化学強化または熱強化処理 熱強化処理 化学強化(イオン交換) 最大圧縮応力 ~300 MPa ~200 MPa >700 MPa 耐熱衝撃性 低い 高い…
ガラスの製造・加工工程:原板から製品までの6ステップ

原材料からガラス製品ができるまでの製造・加工工程 数多くの建築ファサードや店舗のカーテンウォール、室内のガラス間仕切りと同じく、当社が製造する各パネルも、砂、ソーダ灰、石灰石を積み上げた原料から始まります。鉱物原料から完成した板ガラスに至るまでの道筋、すなわちガラス製造・加工ラインは、測定可能な六つの段階で構成され、原材料をASTM C1036およびANSI Z97.1の安全規格に適合する建築用板ガラスへと変えます。 本記事では、調合、溶融、フロート成形、徐冷、エッジ加工、熱強化処理の各工程について、担当する専門家が把握すべき温度、公差、品質指標とともに説明します。公開されているガイドに加え、saiweiglassの設備で培った現場の専門知識に基づく実体験も共有し、貴社が十分な情報を踏まえてガラス加工の委託先を選べるようお手伝いします。 この概要を通して、フロートガラスの製造ラインで何が行われ、なぜその工程が必要なのか、そしてプロジェクトに適した高品質なガラスの仕様をどう定めるかを学べます。 ガラスの製造・加工工程とは? ガラスの製造・加工とは、調合、溶融、フロート成形、徐冷、切断、二次加工という、工業的な品質保証の下で行われる一連の工程を指し、シリカを主成分とする原材料を、建築、自動車用、産業用の設備に取り付けられるガラス製品へと仕上げます。 この定義には幅広い生産活動が含まれますが、大きな流れとしては、ソーダ灰や石灰石を計量して投入するところから始まり、調合設備、フロートバス、徐冷ライン、切断設備を経て、完成したガラスが出荷用ラックに載せられて加工工場を出るまでがガラスの製造工程です。その間、材料は溶融炉を通り、溶融スズの浴面に浮かび、徐冷炉で冷却され、端部の切断を受けますが、そのすべてで継続的な品質検査が行われます。 最終用途は多岐にわたります。大半を占めるのは商業建築向けの建材で、ガラス手すり、カーテンウォール、天窓、オフィス内の間仕切りなどです。レーザー用ガラス、ガラス容器、太陽光パネル用カバーガラス、ディスプレイ用基板ガラスも、基本となる同じ成形工程を用途に合わせて変えたものです。Grand View Researchによると、世界の板ガラス市場は2024年に推定USD 311 billionに達し、建築用途が売上高の71 %超を占めました。 💡 要点: ガラスの製造・加工工程を段階ごとに理解することで、調達担当者は仕様をより厳密に定め、ガラスが施工現場へ出荷される前に品質上の問題を発見できます。 ステップ1 — 原材料の選定と調合 どの等級のガラスも、それぞれに定められたガラス組成から始まります。世界で販売される板ガラス生産量の90パーセント超を占めるソーダ石灰ガラス板の調合配合は、シリカの配合、全アルカリとアルカライトの成分比、再生カレットの含有量を基本としています。わずか0. 1%の誤差でも、後工程で色むら、微小気泡欠陥の増加、あるいは微小気泡に関わる溶融状態の不安定化を系統的に引き起こすことがあります。 材料 機能 代表的な重量比 % 珪砂 (SiO2) ガラス形成材 — シリカの網目構造を形成 70 – 75 % ソーダ灰 (Na2CO3) 融剤 —…
ガラスの反射防止(AR)コーティング:種類・メリット・仕組み
反射防止コーティングは各産業のガラス性能をどう変えるのか ガラスの反射防止コーティングとは? ガラスの反射防止コーティング(光学コーティングを施したもの)は、ガラス表面に設ける薄い中間膜状の光学素子で、光の打ち消し合いによってグレアを低減し、ガラス基材の光線透過率を高めます。板ガラスの表裏に金属酸化物の層を精密に形成することで、繊維製品メーカーはグレアによる損失を約8%から0.5%未満に抑え、見る人にとってガラスがほぼ見えない状態にできます。 一般的な未コーティングガラスは、空気とガラスの各界面で入射光の約4%を反射します。板ガラスには外部に露出した面が両側にあるため、入射光の約8%が失われることになります。ソーラーパネルを収めた展示ケースでも、画像を表示するガラスでも、店舗の窓でも、ガラスの各平方ミリメートルに当たる1200個の光子のうち16個が失われることは、光学面でも売上面でも問題となります。 反射防止コーティングは、ガラス基材上に金属酸化物の層を形成することで機能し、主にSiO₂(二酸化ケイ素)、TiO₂(二酸化チタン)、ZrO₂(二酸化ジルコニウム)、Al₂O₃(酸化アルミニウム)、MgF₂(フッ化マグネシウム)が用いられます。各層の光学的厚さを所定の値に調整することで、隣接する層の境界から反射した光の波が互いに打ち消し合います。その結果、透過率が高まり、グレアが低減し、よりクリアに見えるようになります。近年製造される板ガラスや高精度曲げガラスでは、ARコーティングを追加オプションではなく標準仕様として工場で施して出荷する例が増えています。 ~8% 未コーティングガラスの反射率(両面) <0.5% 多層ARコーティングの残留反射率 94%+ 表面反射率の低減 反射防止コーティングは、本質的に表面に塗る塗料とは異なります。光の挙動そのものを変える物理的な機能を持つ光学コーティングであり、平板ガラスや曲げガラスを利用するあらゆる一般的な分野で、性能への効果を数値として確認できます。 反射防止コーティングの仕組みとは?反射防止ガラスの科学 反射防止コーティングの物理的な仕組みは薄層干渉と呼ばれ、具体的には、異なる経路を通る反射光同士が打ち消し合う干渉を利用しています。入射光がコーティングされた表面に当たると、光子の一部はコーティングの最上面で反射し、別の一部はその下のガラスとの界面で反射します。コーティングを適切な厚さにすると、これらの反射波が重なったときに位相が 180 度ずれるため、互いに打ち消し合い、グレアになるはずだったエネルギーが周囲へ放出されます。 反射防止コーティングの単層の最適な厚さは /4、つまり入射光の目標波長の四分の一です。緑色光(約 550 nm)の場合、コーティングの厚さはおよそ 137 nm になります。これらの反射波の光路差が半波長に一致すると、位相が 180 度ずれ、反射波同士が打ち消し合います。 単層コーティングには単一の材料を使用し、当初は屈折率 1.38 の MgF₂ が使われていましたが、効果が得られるのは特定の波長です。実際の用途の多くでは、より広い波長域への対応が求められます。多層反射防止コーティングは、高屈折率層と低屈折率層を交互に三~七層積み重ねた構造(例えば TiO₂/SiO₂ の組み合わせ)で、打ち消し合う干渉の効果をスペクトル全体に広げることにより、広帯域で反射をゼロにする性能を実現します。 種類 層数 残留反射率 対応波長域 単層(MgF₂) 1 ~1.5% 狭帯域(単一波長)…
合わせガラスと強化ガラスの図解比較:技術者が知っておくべき違い

合わせガラスと強化ガラス:建築の専門家に向けた比較 合わせガラスも強化ガラスも「安全ガラス」に分類されますが、建物と人を守る仕組みは大きく異なります。一方は衝撃で粒状に砕け、もう一方はひびが入っても枠内にとどまります。建築設計者、施工業者、建築技術者がこれらのガラスを選ぶ際、選択を誤ると検査不合格、防犯上の隙間、数千ドルに及ぶ不要な交換費用につながるおそれがあります。 以下では、合わせガラスと強化ガラスの違いを裏付ける実際の技術データとして、機械的強度、建築基準の要件、遮音・紫外線遮蔽性能、2025~2026年の価格に基づく具体的な費用を紹介します。合わせガラスと強化ガラスは、商業建築や住宅建築で特に広く採用されている安全ガラスであり、その違いを理解することは任意ではなく、必須です。 合わせガラスと強化ガラスとは? 合わせガラスは、二枚以上のガラスをポリビニルブチラール(PVB)の中間膜で挟み、加熱・加圧して貼り合わせた安全ガラスです。破片の脱落を防ぎ、破損時に鋭いガラス片が飛散するのを抑えます。1903年に起源を持つ合わせガラスは、現在では世界各地で自動車用フロントガラス、天窓、防犯用ガラスに使用されています。 強化ガラスは、別名でも強化処理ガラスと呼ばれ、通常の徐冷ガラスを約620 C(1, 148 F)まで加熱した後、熱風を吹き付けて急冷することで製造されます。加熱と急冷によってガラスの最外層に圧縮応力、内部に引張応力が生じ、同じ厚さの一般的な徐冷ガラスに比べて約4~5倍の強度が得られます。強化ガラスが破損すると、小さな粒状の破片になります。 根本的な違いは製造方法にあり、合わせガラスが複合材(つまり、複数のガラス層を貼り合わせたもの)であるのに対し、強化ガラスは一枚のガラスに熱処理を施したものです。それぞれに適した用途があり、多くの案件では両方が使われます。 特性 合わせガラス 強化ガラス 構造 二枚以上のガラス + PVB中間膜 熱処理を施した単板ガラス 破損形態 クモの巣状にひびが入り、枠内にとどまる 小さな粒状の破片(サイコロ状の破砕形態) 一般的な呼称 合わせガラス、PVB合わせガラス、安全合わせガラス 強化処理ガラス、熱処理ガラス 製造 約140 °C / 12~14 barでオートクレーブ貼合 炉内で約620 °Cまで加熱 + 急冷 厚さの範囲 6.38 mm~40+ mm 3 mm~19…
産業用ディスプレイ向け防眩ガラスと反射防止ガラスの比較
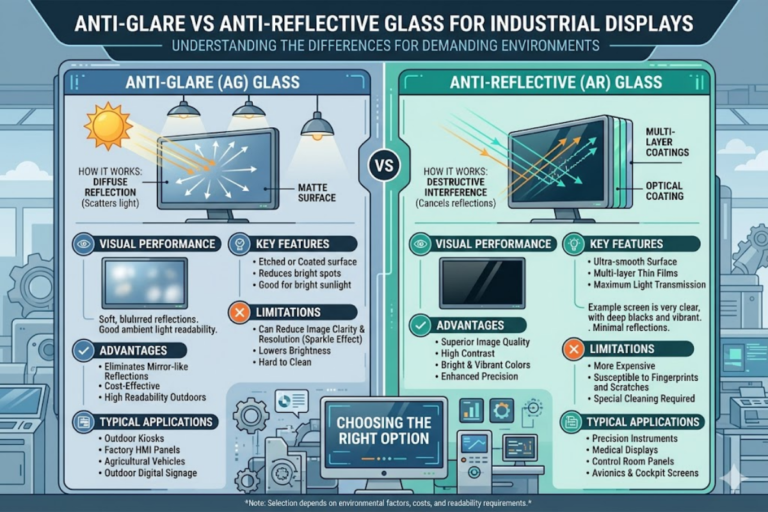
防眩ガラスと反射防止ガラス:貴社の産業用ディスプレイに最適な表面処理は? ディスプレイ用カバーガラスに用いる代表的な産業用表面処理は、防眩(AG)エッチングと反射防止(AR)コーティングに大別されます。どちらも外光が画面の視認性に及ぼす見かけ上の影響を抑えることでグレアをある程度低減しますが、その光学的な仕組みは根本的に異なります。AGはガラス表面を化学的に粗くすることで反射光を散乱させます。ARは、特定の光を透過させる材料の多層コーティングで相殺干渉を起こし、反射光を効果的に打ち消します。防眩カバーガラスと反射防止カバーガラスのどちらが貴社の産業用ディスプレイの用途に適しているかは、使用環境、求める画質、予算によって決まります。 早わかり:防眩ガラスと反射防止ガラスの比較 防眩ガラスと反射防止ガラスの違いを簡潔に比較します。どちらの表面処理も不快なグレアを低減しますが、AGは光の進む方向を変え、ARは反射を抑えます。防眩表面と反射防止表面の違いを見極める際は、以下の項目に注目してください。 特性 防眩(AG) 反射防止(AR) 方法 化学エッチングでガラス表面に微細な凹凸を形成 多層中間膜の成膜(MgF₂、SiO₂、TiO₂) 反射率 約2~3%(光を除去せず、散乱させる) 片面あたり<0.5%(相殺干渉で光を打ち消す) 光線透過率 90–92% >95%(高性能な積層構成では最大99%) ヘイズ(ASTM D1003) 10~40%(エッチング深さで調整可能) <1% 画像の透明性 輪郭がやや柔らかく見える(マットな外観) 非常に鮮明(光沢仕上げを維持) 指紋の目立ちやすさ 低い:表面の凹凸が指紋を目立たなくする 高い:光沢面で指紋が目立つ 傷に対する耐久性 高い:エッチング面自体が硬い 中程度:コーティングに傷がつくことがある コスト 低い 高い(真空成膜工程が必要) 適した用途 工場のHMI、屋外キオスク端末、頻繁に触れるタッチパネル 医療用ディスプレイ、検査ステーション、高解像度パネル 産業用の大半の用途では、作業者が直接操作するHMIパネルには、防眩処理のほうが一貫して実用的な傾向があります。操作要素は、周囲の光でグレアが生じるような視線角度を避けて配置してください。視認性が極めて重要な場合を除き、ARコーティングの優先度は低くしてください。 防眩ガラスの仕組み:表面エッチングと光の散乱 研究は、AGエッチング面に光が当たるところから始まります。ガラスを化学エッチングすると、6~50 ミクロンの表面粗さが生じます(供給業者によって「強め」または「穏やか」と表現されます)。この拡散反射により、入射光が広い角度に反射して強度が分散し、注意をそらす原因になりにくくなります。技術者はこれを散乱と呼び、本来ならまだらなグレアになる反射光のエネルギーが、広い波長域にわたって角度方向に再分配される現象を指します。 防眩処理のヘイズ値はASTM…
HMI用カバーガラス組立体におけるIK10の本当の意味 [ガイド]

IK10の保護性能を理解する:ガラスメーカーが解説するHMI用カバーガラス組立体 産業用HMIディスプレイのカバーガラスを購入するにあたり、データシートや見積依頼仕様書で「IK10」という用語を目にしたことがあるはずです。しかし、IK10は貴社のカバーガラス組立体にとって実際に何を意味し、完成品が本当に要求水準を満たすことをどのように確認すればよいのでしょうか? 本ガイドでは、ガラスメーカーの視点からIEC 62262の耐衝撃保護規格をわかりやすく解説します。IK等級の全区分、IK10を定義する具体的な試験、この要件を満たすうえで最適なガラスの種類と厚さ、そしてHMI用カバーガラスが20 ジュールの衝撃に耐えるか、衝突した瞬間に割れるかを左右する組立上の判断について説明します。 IEC 62262のIK等級制度とは? IK等級は、外部からの機械的衝撃に筐体が耐える能力を示す国際的な分類です。IEC 62262:2002 (欧州ではEN 62262として採用) によって制定されたIKコードは、製品が機能を損なわずに耐えられる衝撃エネルギーの水準を、IK00からIK10までの二桁の区分で表します。 この規格の沿革によると、IKコードは1995年に欧州規格BS EN 50102で初めて公布されました。IEC 62262の発行以前には、耐衝撃性を示すため、メーカーがIP (侵入保護) コードの末尾に桁を追加することがありましたが、これは非公式で混乱を招く慣行でした。IECは、独自の二桁の番号体系を定めた専用規格を設けることで、この不統一を解消しました。 IK等級の全区分と、それぞれに対応する衝撃エネルギーおよび試験条件を以下に示します: IK等級 衝撃エネルギー (ジュール) 相当する落下試験 IK00 保護なし — IK01 0.14 J 0.25 kgを56 mmの高さから落下 IK02 0.2 J 0.25 kgを80 mmの高さから落下 IK03 0.35…
産業用HMI向け化学強化ガラスと強化ガラスの比較

化学強化と熱強化処理:貴社のHMIプロジェクトに適したガラス加工工程は? 産業用HMIのカバーガラスを強化する主な方法には、化学強化(イオン交換による処理)と熱強化処理(急冷による処理)があります。それぞれの工程でガラス表面と内部に生じる応力分布が異なるため、強度、光学品質、後加工の選択肢、コストにも違いが生じます。化学強化ガラスは一般に薄いパネルに使用され、強化ガラスは厚みのある用途向けに製造されます。本ガイドでは、産業用タッチディスプレイのカバーガラスを選定するエンジニアに向けて、この両者をすべての観点から比較します。 化学強化ガラスと強化ガラスの比較早見表 化学強化ガラスと強化ガラスの主な違いを直接比較します。パネルに最適なガラスを選ぶには、パネルの厚さ、衝撃に関する要件、光学的な許容範囲、後加工の要件の間でトレードオフを検討する必要があります。どちらのガラスも産業用途に適していますが、ここではそのトレードオフは考慮されていません。 特性 化学強化 熱強化処理 方法 溶融KNO₃塩浴でのイオン交換 約620 °Cに加熱 + 空気による急冷 適用可能な厚さ 0.1~6 mm ≥3 mm (実用上の最小厚さ) 未強化ガラスに対する強度 6~8×の強度 4~5×の強度 表面圧縮応力(CS) 最大690 MPa (ソーダ石灰ガラス)、>1,000 MPa (アルミノシリケートガラス) 通常80~150 MPa 破壊形態 大きな破片になる(安全ガラスには分類されない) 細かな粒状の破片になる(EN 12150に基づく安全ガラス) 光学ひずみ 無視できる程度 — 反り、ねじれ、急冷痕なし 測定可能なひずみあり…
産業用タッチパネル用ガラスのOEM案件:設計ガイド

OEM案件向け産業用タッチパネル用ガラス設計ガイド 産業用タッチパネル用ガラスは、外から見ると単純に見えます。難しさの大半は、その表面の下にあります。実用に耐えるOEM設計では、タッチ性能、カバーガラスの強度、視認性、コントローラーの調整、貼合、シール構造、そして工場の現場で完成品がどのように使われるかを両立させなければなりません。作業台の上では問題なく感じられたパネルも、作業者が手袋を着けたり、生産ラインを水洗いしたり、直接光が当たる場所で操作したりすると、使いづらくなることがあります。 そのため、OEMタッチパネル案件の成否は、最終組立よりも仕様策定の段階で決まることがほとんどです。開発を速く進めるチームは、最初にガラスの最安値を尋ねるチームではありません。積層構成を確定し、使用環境を明確にし、治工具の製作に入る前に試験の合否基準について合意するチームです。 Dongguan Saiwei Glass Co., Ltd.は、電子・電気機器向けに光学用途のタッチパネル用ガラスとカバーガラスを製造しています。同社は50+ 名の製品技術者と100+ 台の自動化設備・試験設備を擁し、カバーガラスの年間生産能力は1 百万枚を超え、7~42 inchのカバーガラス案件に対応しています。ここでこうした情報が重要なのは、OEMの設計指針は、実際の製造上の制約と結び付いて初めて役立つからです。 50+ 製品技術者 100+ 自動化設備・試験設備の台数 1M+ カバーガラスの年間生産能力 7~42 in カバーガラス案件の対応サイズ 本ガイドでは、産業用タッチパネル用ガラスのOEM案件を左右する判断事項として、積層構成に何を含めるか、投影型静電容量方式が適しているのはどのような場合か、カバーガラスの厚さが設計にどう影響するか、濡れた状態や手袋での操作では何を確認すべきか、試作組立前にサプライヤーの適格性をどう評価するかを説明します。産業用途のタッチパネルディスプレイを購入・開発するOEMチームに向けてまとめています。次回の設計レビューを、より短時間で、論点が明確なものにすることが目的です。 OEMの積層構成における産業用タッチパネル用ガラスの位置付け OEM向けタッチパネル用ガラスのアセンブリは、最表面のガラス板だけで構成されるものではありません。実際の積層構成には通常、カバーガラス、装飾印刷層またはデッドフロント層、タッチセンサー、接着層、LCDなどのディスプレイモジュール、そして各タッチ入力を解釈するコントローラー回路が含まれます。そのため、見積依頼に「タッチパネル」とだけ記載しても、短期間で安定した設計に到達することはほとんどありません。積層構成は、システムとして定義する必要があります。 Micromachinesに掲載された2022年の総説では、現代のタッチディスプレイには複数の検出方式が使われており、実際の製品では抵抗膜方式と静電容量方式が引き続き主流であると述べられています。OEM開発で重要なのは、学術的な分類ではありません。ガラスは信号の伝わり方、操作時の感触、長期信頼性に影響するため、タッチセンサー層とカバーガラスは最初から適合させる必要があります。 積層構成の要素 機能 OEMチームが早期に仕様を確定すべき理由 カバーガラス ディスプレイを保護し、製品の外観となる前面を構成する 厚さ、端面加工、印刷領域、コーティングが治工具とタッチ感度に影響する タッチセンサー 指、スタイラス、手袋による入力を検出する センサーパターン、コントローラー、カバーレンズを一体として調整する必要がある 接着剤または光学貼合 ガラス、センサー、ディスプレイの各層を接合する 隙間、OCAの選定、平面度が視認性と歩留まりを左右する LCDまたはモニターモジュール 目に見える画像を生成する 外形、有効表示領域、コネクターの向きがタッチパネル全体の配置に影響する…



