
Saiweiglassへのお問い合わせ


熱強化処理
熱強化処理によるガラスソリューション | Saiwei Glassの高精度設計
素材のフロートガラスから安全性能の認定を受けた強化ガラスパネルまで、電子機器、医療機器、産業用制御機器、自動車用スマートコックピットに向けて高精度に設計・製造します。同一施設で対応。全工程を網羅。仲介業者を介しません。
16+
年の経験
5,000
平方メートルの施設
90
名のエンジニア・スタッフ
4
分野の産業に対応

熱強化処理とは?ガラスの強化工程を解説
熱強化処理の仕組み — 徐冷ガラスから安全ガラスへ
熱強化処理は、通常の徐冷フロートガラスを、機械的強度が大幅に高い安全ガラスへと変える、厳密に管理された熱処理技術です。その原理は非常に単純ですが、ガラス表面と内部の間に持続的な応力の不均衡を生じさせることで、大きな効果を発揮します。
分子レベルでの仕組みを説明します。徐冷ガラス、すなわちフロートガラス製造ラインから出てくる通常の製品には、残留応力がほとんどありません。割れやすく、破損すると大きく鋭い破片となり、命に関わる切り傷を負わせるおそれがあります。加熱時には、ガラス転移温度を上回り、かつ軟化して自重でたわむ温度を十分に下回る620 C~700 C (1,148~1,292 F) まで、強化炉でガラスを均一に加熱します。
ガラスの断面全体が均一な温度に達すると、急冷ゾーンへ移動します。高圧ノズルからパネルの両面に空気を吹き付け、冷却を開始します。ガラス表面が結晶化して先に収縮し始め、硬い状態に固定されます。表面がすでに固まった後もパネル内部は高温で流動性を保ち、その後も冷却と収縮が進むことで、両表面に圧縮応力が生じ、残る内部には引張応力が生じます。
強化ガラスの強度は、すべてこの応力分布によって生まれます。衝撃、曲げやねじり、熱衝撃など、ガラスに加わる外力は、表面の圧縮応力層を上回らなければガラスを破壊できません。試験では、同じ形状の熱強化ガラスパネルは通常、徐冷ガラスの4~5倍の曲げ強度を示し、150~200 C の急激な温度変化にも損傷せずに耐えます。世界各地では、ASTM C1048、EN 12150-1などの認証機関が、完全強化製品の表面応力に最低69 MPa (10,000) psiを規定しています。
⚙ Saiweiの工場で行うガラス強化工程を段階別に紹介
Saiwei Glassでは、すべての強化ガラスを六段階の工程で製造しています。各段階に品質判定を設けており、原板ガラスから強化処理の完了までにかかる時間は、板厚と炉内の積載量に応じて4~8分です。
-
01. 指定寸法への切断
CNCで切り線を入れて割断し、最終寸法に仕上げます。完全強化ガラスは再加工できないため、切り抜き、切り欠き、穴あけはすべてこの段階で行います。
-
02. エッジ研削・洗浄
応力集中の原因となる微細な亀裂を、エッジ研削で除去します。パネルを洗浄し、ガラス粒子、油分、汚染物質を取り除きます。
-
03. 620~700 °C まで加熱
水平ローラー炉で温度を精密に制御しながら、全面から加熱します。
-
04. 空気による急冷
高圧の空気を吹き付け、ガラスを両面から冷却します。組成と厚さに応じて、急冷時の圧力と時間を調整します。
-
05. 品質検査
偏光計で表面応力を確認します (目標値は69 MPa)。パネルの平面度、光学ひずみ、エッジの状態、全体寸法を確認します。
-
06. 後加工
オプションで、AR/AG/AFコーティング、シルクスクリーン印刷、合わせ加工などを追加できます。完成したパネルは、輸送中の損傷を防ぐために梱包します。
一般的な商用の水平ローラー式強化炉では、厚さ3 mm~19 mmのガラスを強化処理できます。3 mm未満では、急冷中にガラスが反ったり割れたりするため、熱強化処理は事実上不可能となり、代わりに化学強化を用いますが、Saiweiは両方の工程を社内で行っています。
強化ガラスの強度と性能特性
機械的強度 — 徐冷ガラスの4~5倍の強度
強化ガラスの大きな特長は、強化処理をしていない徐冷ガラスよりも、加わる荷重に対してはるかに高い耐性を持つことです。この特性は、急冷によって表面に形成される圧縮応力層だけに由来し、材料の追加や損失はなく、化学組成も変わりません。
| 特性 | 徐冷ガラス | 倍強度ガラス | 完全強化ガラス |
|---|---|---|---|
| 表面圧縮応力 | < 3 MPa | 24~69 MPa | ≥ 69 MPa (通常80~150) |
| 曲げ強度 (MoR) | 約40 MPa | 約80 MPa | 120~200 MPa |
| 耐衝撃性 (徐冷ガラスとの比較) | 1× | ~2× | 4–5× |
| 耐熱衝撃性 | 約40 °C ΔT | 約100 °C ΔT | 150~200 °C ΔT |
| 破損時の形状 | 大きく鋭い破片 | 大きな破片 (放射状の亀裂) | 小さな粒状の破片 |
| 適用規格 | ASTM C1036 | ASTM C1048 (Kind HS) | ASTM C1048 (Kind FT) |
実際には、厚さ6 mmの完全強化ソーダ石灰ガラスパネルは、同じパネルを徐冷状態で使用した場合と比べ、破損するまでに約4倍の等分布荷重を支えられるということです。そうすると、厚いほど重くなることは明らかです。強度が高まることで、設計者は同じ荷重に対してより薄いガラスを指定でき、軽量化と材料費の削減につながるため、携帯電子機器や自動車用照明では大きな利点となります。
産業用途における耐熱衝撃性
ガラスパネルが急激な温度変化に耐える性質を、耐熱衝撃性といいます。一般的なソーダ石灰強化ガラスでは通常150~200 C程度で、徐冷ガラスの約40 Cと比べて高い値です。高性能な強化ガラスでは、温度Tが250 Cに達することもあります。
この特性は、強化ガラスがさまざまな B2B 用途に適している理由のひとつです。例えば、稼働中の熱源の近くにある産業用制御パネルでは、周囲温度が急激に変化することがあります。医療用滅菌装置のオートクレーブサイクルでは、121~134 C の熱で水分を除去した後、熱衝撃が加わります。オーブンのドア、サイトグラス、照明用パネルは、繰り返し温度変化にさらされます。こうしたあらゆる状況で、強化ガラスは、徐冷ガラスでは得られない安全上の余裕をもたらします。
高温用途に関する推奨事項
250 Cを超える熱衝撃が想定される用途には、ホウケイ酸ガラス (例:Schott Borofloat、Corning Pyrexも同等) または結晶化ガラスへの変更を推奨します。当社の技術チームが用途ごとの温度履歴を把握し、強化処理の仕様と適切な材料をご提案します。
精密電子機器に求められる光学的透明性と表面品質
熱強化処理によってガラスの光学仕様が目立って低下することはありませんが、精度が重視される用途では考慮すべき影響が生じます。通常、透明なソーダ石灰強化ガラス (徐冷ガラス) は、厚さ4~6 mmの場合も含め、可視光透過率を約89~91%に維持し、元の材料 (徐冷ガラス) と見分けがつきません。
ただし、水平炉内でガラスが適切に支持されていないと、加工時にローラーウェーブやローラーピックアップによるひずみ (ひずみ、ローラーウェーブ、ローラーピックアップ、ローラーウェーブひずみなど、さまざまな呼び方があります) が生じることがあります。Saiweiではローラーウェーブの対称性調整を校正し、任意の300 mm区間でローラーウェーブの振幅を0.10 mm以内に維持しており、一般的な建築用板ガラスおよび大半の電子ディスプレイ用途に適用されるEN 12150-2の要件を満たすのに十分な水準です。また、急冷痕 (偏光条件下や特定の角度から見たときに現れる、外観上の虹色模様) は、すべての熱強化ガラスに固有の現象です。こうした模様が好まれない高級用途、たとえば頻繁にタッチ操作するディスプレイのカバーガラスでは、化学強化ガラスの採用が定番になりつつあります。
民生用電子機器や医療機器のディスプレイ用カバーガラスでは、後工程の仕様に応じて、通常0.15 mm/300 mmの表面平面度と、60/40の研磨傷・点状欠陥 (MIL-PRF-13830B) またはそれ以上の表面品質を実現しています。反射防止 (AR) 中間膜コーティングを組み合わせることで、透過率は95%を超え、前面の反射率は1%以下に低減します。
用途 — 熱強化ガラスが特に力を発揮する分野
Saiwei Glassの熱強化ガラスは、主に四つのB2B産業分野で使用されています。用途ごとに、強度、光学的透明性、化学的耐久性、表面装飾に求められるバランスが異なります。

民生用電子機器
スマートフォン、タブレット、ノートパソコン、ウェアラブル機器、POS端末などの電子機器に使用するカバーガラスおよびタッチパネル用オーバーレイ。高い表面品質と厳密な平面度管理が求められます。
技術仕様
- 厚さ:0.5 mm~4.0 mm
- 表面品質:スクラッチ・ディグ60/40
- 反射防止 (AR)・防指紋 (AF)・防眩 (AG) コーティング
- CNCによるエッジ研磨
医療機器
診断用ディスプレイのカバー、患者モニターの窓、手術用照明のレンズ。医療機器の設計では、清浄度、耐久性、生体適合性について非常に厳しい要件が課されます。
技術仕様
- オートクレーブ対応 (121~134 °C)
- 耐薬品性
- 高透過率 (>92%)
- ISO 13485準拠

産業用制御パネル
HMI用オーバーレイ、屋外ディスプレイの窓、機器ののぞき窓。こうした産業環境では、高い耐衝撃性と熱サイクル耐久性が求められます。
技術仕様
- 厚さ:4 mm~10 mm
- 温度:−40 °C~+85 °C
- 日光下の視認性を高める防眩 (AG) エッチング
- IP65/67対応

自動車用スマートコックピット
センターコンソールディスプレイ、メーターパネルのカバー、HUDコンバイナー。自動車用ガラスには、過酷な熱サイクルに耐え、厳しい安全要件を満たすことが求められます。
技術仕様
- 熱サイクル:-40 °C~+110 °C
- HUD向けの低複屈折
- CNCによる形状加工
- ECE R43 / FMVSS 205規格
熱強化処理と化学強化 — 加工工程の比較
化学強化と熱強化処理の違い
化学強化 (ケミカルテンパリングまたはイオン交換強化とも呼ばれます) は、熱強化処理とはまったく異なる方法です。化学強化では、380~450 Cの溶融硝酸カリウム浴にガラスを4~16時間浸します。ガラス中の小さなナトリウムイオンを、浴中のカリウムイオン (K+) に置き換えます。K+イオンはNa+より約30%大きいため、表面に「押し込まれる」ことで、非常に大きな圧縮応力を生じさせます。部品全体の急冷によって表面に圧縮応力を生じさせる熱強化処理とは異なり、イオンの違いによる効果は表層に限られます。
| 項目 | 熱強化処理 | 化学強化 |
|---|---|---|
| 加工工程 | 620~700 °Cへの加熱 + 空気による急冷 | 380~450 °CのKNO3浴でイオン交換 |
| 処理時間 | 4~8分 | 4~16時間 |
| 表面圧縮応力 | 80~150 MPa | 600~1,000 MPa |
| 圧縮応力層の深さ | 片面につき板厚の約20~25% | 20~100 μm |
| ガラスの最小厚さ | 3 mm | 0.1 mm |
| 対応材料 | ソーダ石灰ガラス、低鉄ガラス、ホウケイ酸ガラス | アルミノシリケートガラス、ソーダ石灰ガラス、特殊組成ガラス |
| 光学ひずみ | 軽微なローラーウェーブ + 急冷痕 | ほぼなし |
| 処理後の切断 | 不可 | 切り線を入れて割断する方法で可能 (制限あり) |
| 相対的なコスト | 低い (処理時間が短く、設備が簡素) | 高い (塩浴、長い処理時間、材料費) |
両方の強化工程に対応できるSaiweiの強み
ガラス加工業者の多くは、熱強化処理か化学強化のどちらか一方に対応しています。Saiwei Glassは、CNC加工、ウォータージェット切断、エッジ研削、AR/AG/AF光学コーティング、シルクスクリーン印刷に加え、両方の強化工程を同一施設で行っています。この一貫対応力により、当社の技術チームは設備上の制約に縛られることなく、用途ごとに最適な加工工程を提案できます。
B2Bのお客様にとっては、サプライチェーンの大幅な簡素化につながります。近隣にあるとは限らない切断業者、強化処理業者、コーティング設備など、複数の依頼先に頼る代わりに、全工程の生産を管理する適格な供給業者に一本化できます。リードタイムが短くなり、輸送中の部品損傷がなくなり、品質管理も徹底されます。
貴社の用途に適した強化処理方法をお探しですか?
技術チームに相談する強化ガラスの厚さ計算ツール
必要な荷重条件、寸法、ガラスの種類を基に、用途に適したガラスの厚さを算出します。
入力条件
計算結果
条件を入力して計算をクリックすると、推奨値が表示されます。
推奨厚さ
— mm推定重量
— kg安全率
—ガラス面積
— m²

特注強化ガラス — 指定寸法に切断し、仕様に合わせて設計
高精度な形状を実現するCNC加工とウォータージェット切断
標準的な長方形パネルの設計は容易ですが、B2B用途の多くでは、角の丸み、取り付け穴、センサー用の切り抜き、ケーブル用の切り欠き、複雑な輪郭など、特注の形状が求められます。Saiwei Glassでは、二種類の技術のいずれかを用い、パネルの強化処理前にすべての精密形状加工を行います。
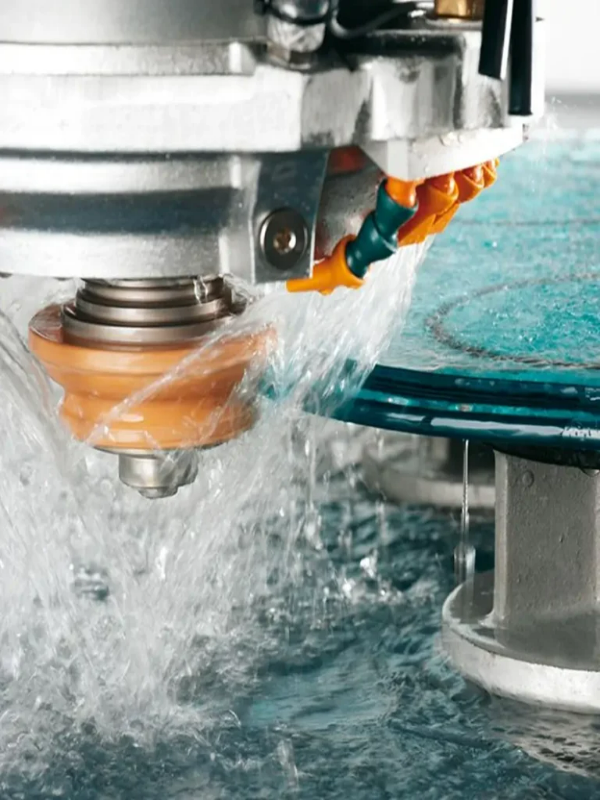
CNCガラス加工は、高精度な穴あけ、フライス加工、エッジ形状加工、面取りに使用します。位置精度は0.05 mm以内です。当社のマシニングセンターでは、ダイヤモンド砥粒を結合した工具を使用し、冷却液を連続供給することで、切断端面に微細な亀裂が生じる可能性を排除します (強化処理前に残った微細な亀裂は、応力集中の起点となり、パネルの自然破損を引き起こすことがあります)。工具経路は、お客様から提供されたCADファイルを、お客様のファイル形式 (DXF、DWG、STEP、IGES) のまま使用してプログラムします。
ウォータージェット切断は、複雑な自由形状、小さな内側曲率半径、切り線による割断が難しい、または不可能な重いパネルに使用します。当社のウォータージェットは、ガーネット研磨材を用いて60,000 psiで稼働し、ほとんどの場合、そのまま強化処理や研磨に進める表面品質が得られます。層間剥離を起こさずにコーティングガラスや合わせガラスを切断する場合にも、ウォータージェットが最適です。
完成した強化ガラスの寸法は通常0.5 mm以内 (強化処理中の熱緩和によって、わずかな寸法変化が生じることがあります)、穴位置と切り抜き形状は0.1 mm以内に管理されます (これらは強化処理前に形状が確定するため、CNC加工時に設定されます)。
後加工 — AR/AG/AFコーティングとシルクスクリーン印刷
B2B案件の多くでは、強化ガラスはそれ自体が最終製品となるのではなく、基材として使用されます。大半のB2B用途では、光学性能や外観を最適化するため、単層または複数層の表面コーティングが必要です。
反射防止コーティング
反射防止コーティングは、表面反射率を約8% (両面、未処理) から<1%へ低減し、透過率を95%に高めます。これは、日光下で高い視認性が求められるディスプレイ用カバーガラスに不可欠です。当社の反射防止コーティングは真空スパッタリングで成膜し、鉛筆硬度5H、スチールウール摩耗試験500回の評価を得ています。
防眩コーティング
防眩コーティングは、反射光を抑えるマットな質感を形成し、グレアを大幅に低減します。反射防止コーティングによる入射光の吸収だけではグレアを防げない場合に、日光にさらされる屋外の産業用ディスプレイや自動車用部品で、より有効です。防眩の度合いはヘイズ率で指定し、用途に応じて通常5~25%とします。
AF (防指紋)
AF (防指紋・撥油) コーティングは、表面エネルギーを低下させ、指紋や油分を簡単に拭き取れるようにするフッ素樹脂層です。頻繁に清掃する民生用電子機器のタッチ操作製品や、日常的に滅菌を行う医療用途で重要なコーティングです。SAWAFは、当社がAR層またはAG層の上にトップコートとして成膜する防指紋コーティングの一種です。
シルクスクリーン印刷
シルクスクリーン印刷では、不透明または半透明のセラミックインクでパターンを印刷し、強化処理の工程中に高温で焼き付けます。代表的な用途には、医療機器の意匠面に設ける黒枠ベゼル、企業ロゴ、警告表示、目盛り、装飾模様があります。当社の印刷解像度では、線幅0.15 mmに対応できます。
試作品から量産まで
SAIWEIの垂直統合型生産により、お客様は試作品の製作から試作生産、量産まで、同じ工程の流れで進められます。試作品は1~50個から受注し、量産時と同じ治工具を使用します。通常のリードタイムは、複雑さや使用するコーティングに応じて、試作品が5~7営業日、量産注文が15~25営業日です。
初回の案件ではDFMレビューを推奨しており、治工具の製作前に当社のエンジニアがお客様の図面を確認し、問題点 (穴と端部の最小距離、応力集中箇所、コーティングの適合性など) を点検して改善案を提示します。この段階での確認により、費用のかかる設計変更の繰り返しを避けられます。
図面をアップロードして無料DFMレビューを依頼
設計データを送信強化ガラスメーカーとしてSaiwei Glassが選ばれる理由
0+
事業年数
0
施設面積 (平方メートル)
0
専門スタッフ
0
対応する産業分野
同一施設での一貫対応
Saiweiに依頼する最大の利点は、加工工程が一貫していることです。東莞にある5,000平方メートルの生産ラインでは、CNCによる切り線加工と切断、自動エッジ研削、ウォータージェット切断、熱強化処理、化学強化、AR/AG/AF光学コーティング、シルクスクリーン印刷まで、ガラス加工の全工程を同じ場所に集約しています。ご注文品はフロートラインから直接加工が進み、コーティングと印刷を施した完成部品となって、検査と梱包に進みます。
このような工程の一貫化には、どのような利点があるのでしょうか?切断業者から強化処理業者、さらにコーティング業者へと依頼先を変えるたびに、過剰な取り扱いに伴うリスク (欠け、傷、交差汚染)、連絡調整の負担増 (仕様の誤解)、製品品質のばらつき、リードタイムの長期化が生じます。当社の品質チームは、共通の規格と測定機器を用いて各工程に品質保証の確認ポイントを設けており、エンジニアはCNC加工エリアから強化ラインまでわずか二分で歩いて移動し、工程上の問題に対処できます。
CNCによる切り抜き、エッジ研磨、ベゼルのシルクスクリーン印刷、AR/AFコーティングの積層など、複数の加工を要する強化ガラスパネルでは、この垂直統合体制がSAIWEIに依頼する大きな利点となります。一般的な分業型サプライチェーンでは、この部品は4社または5社の業者を経由します。当社なら、発注書、品質窓口、出荷をそれぞれ一つにまとめられます。
世界のB2B顧客に対応
当社の90名のチームには、国際B2B取引の経験があり、英語で対応できるプロジェクトエンジニア、品質エンジニア、物流管理担当者が在籍しています。一般的な貿易条件 (FOB-深圳/東莞、CIF、DDP) に対応し、お客様指定の形式で検査報告書を提供するとともに、実績のある輸送ルートで北米、欧州、東南アジアへ出荷しています。
主要な4分野の産業
16+年の事業を通じて、特に主要な4分野で専門性を培ってきました:民生用電子機器のカバー (携帯電話、タブレット、ウェアラブル機器用カバーガラス)、医療機器のカバー (診断用・患者モニター用パネルのカバーガラス)、産業用制御機器 (HMIパネル、堅牢型ディスプレイ、のぞき窓)、自動車用スマートコックピット (センターコンソールおよびメーターパネルのカバー)。多様な市場にまたがる豊富な経験により、当社の技術スタッフは、貴社の産業分野に特有の設計上の問題を発生前に見越して対処できます。
認証・規格への確かな適合
当社の各工程は、ISO 9001に基づく品質管理の下で実施しています。すべての製品を、ASTM C1048、EN 12150-1、ANSI Z97.1、および貴社の仕様に従って設計、製造、取り扱い、試験しています。毎回の納品には、認証書類一式、試験データ、検査報告書が付属します。
強化ガラスの価格 — コストを左右する要因とは?
強化ガラスの価格は一定ではなく、サイズ、数量、追加の付加価値加工によって大きく変わるため、簡単には算出できません。B2B 市場全体では、標準仕様の受注生産による合わせガラスおよび強化ガラスパネルの平均的な価格帯は、平方フィートあたり $5~$40 です。
コスト要因
価格への影響
備考
ガラスの厚さ
厚くなるほど材料費が上昇
標準の厚さでは4 mmが最も経済的で、熱強化処理が可能な最小の厚さは3 mm
ガラスの種類
特殊ガラスは割高
透明ソーダ石灰ガラスが最も安価で、低鉄ガラス、着色ガラス、ホウケイ酸ガラスはその1.5~3倍
寸法・形状
長方形以外の形状はコストが上昇
複雑なCNC切り欠き加工では、加工箇所の数に応じて個あたり$0.50~$3.00が加算
エッジ仕上げ
研磨仕上げは糸面取りより割高
糸面取り(安全のためのエッジ処理):価格に含まれます。平磨き:長さftあたり+$0.30~$1.00。丸磨き:同程度です。
コーティング層
追加費用が大きい
反射防止コーティング:sqftあたり+$2~$8。防眩エッチング:sqftあたり+$1~$4。防指紋コーティング:sqftあたり+$0.50~$2。コーティングを重ねる場合は、それぞれの費用が加算されます。
シルクスクリーン印刷
追加費用は中程度
製版費:デザインあたり$100~$300。個あたりの費用:印刷面積と色数に応じて$0.20~$2.00。
発注数量
数量が多いほど単価が低下
500+個から数量割引価格が適用されます。試作品(1~50個)には段取り費用がかかります。
品質/検査
仕様が厳しくなるほどコストが上昇
標準的な品質管理、100%光学検査、お客様指定の検査手順によって異なります。
費用の試算例
現実的な例として、厚さ6 mmの透明ソーダ石灰ガラス板を長方形、糸面取り、コーティングなしの仕様で1,000+枚の見積数量とした場合、Saiweiのような工場直販の供給業者から購入すると、価格の目安は平方フィートあたり約$8~$15です。CNC切り欠き加工、エッジの研磨仕上げ(手作業または機械仕上げ)、反射防止コーティング、シルクスクリーン印刷を追加すると、平方フィートあたりの価格は約$20~35に上がります。
サプライチェーン上の優位性
製造元から直接購入する場合、物流面での利便性に加え、中間業者の利益が上乗せされず、連絡調整の負担も小さいため、価格は一般に販売代理店や商社の見積価格より30~50%低くなります。この調達方法なら、在庫保有に費用がかかる商品をB2B取引の数量で確保でき、競争上の優位性につながります。
特注品のお見積もりを24時間以内に
見積もりを依頼よくあるご質問
主な制約は次のとおりです:(1)熱強化処理後は切断、穴あけ、エッジ加工ができないため、すべての加工を処理前に済ませる必要があります。(2)水平式強化炉に起因するわずかなローラーウェーブによる歪みが見られる場合があり、光学用途では問題になることがあります。(3)硫化ニッケル(NiS)の混入により、まれに自然破損が起きることがあり、EN 14179に準拠したヒートソーク試験でこのリスクを低減できますが、費用と所要期間が増えます。(4)強化ガラスは破損すると全体が細かな粒状の破片になりますが、これは安全性には有利な一方、パネル全体が失われ、再利用できなくなることを意味します。破損後の保持性能が重要な案件では、強化ガラスを用いた合わせガラスや、倍強度ガラスを用いた合わせガラスが標準的な対応策です。
急冷すると表面が先に固まり、圧縮応力が残ります。内部には引張応力が残ります。どのような力であっても、亀裂が発生するには、まずこの圧縮応力層に打ち勝つ必要があります。
熱強化処理では、620~700 °Cに加熱した後に空気で急冷し、約80~150 MPaの表面圧縮応力を生じさせます。厚さ≥3 mmのガラスに最も適しており、大量生産では経済的です。化学強化(イオン交換)では、ガラスを380~450 °Cの溶融硝酸カリウム浴に浸し、小さなナトリウムイオンを大きなカリウムイオンに置き換えます。このイオン交換工程により600~1,000 MPaの表面圧縮応力が得られ、厚さ0.1 mmの薄いガラスにも対応できます。化学強化は、より良好な光学品質を維持でき、場合によっては強化処理後の切断も可能ですが、個あたりの費用が高く、処理時間も長くなります。例えば、厚さ0.7 mmのスマートフォン用カバーガラスには化学強化を、厚さ6 mmのシャワードア用パネルには熱強化処理を使用します。
徐冷ガラスの4~5倍の強度、150~200 °Cの温度差に耐える耐熱衝撃性、安全性の高い粒状の破損形態、大量生産時の低い単価が挙げられます。
ソーダ石灰ガラス製フロートガラスの大半、低鉄ガラス、着色ガラス、および一部の組成のホウケイ酸ガラスは、厚さが3 mm以上あれば熱強化処理が可能です。型板ガラスやコーティングガラスも、コーティング層が620~700 °Cに耐えられれば熱強化処理が可能です。溶融石英やその他の超低膨張ガラスには、この処理による効果はありません。
強化ガラスの価格は、厚さ、寸法、エッジ加工、コーティング層、発注数量によって異なり、通常は平方フィートあたり$5~$40です。標準的な厚さ6 mmの透明強化ガラスパネルを大量発注する場合は、$8~$15/sqft程度です。CNC切り欠き加工、エッジの研磨仕上げ、反射防止/防指紋コーティング、シルクスクリーン印刷を施した特注形状では、価格は上限に近づきます。輸送費、MOQ、輸入関税も単価に影響します。具体例として、厚さ6 mm、寸法300 × 400 mm、エッジ研磨仕上げの透明強化ガラスを200枚発注する場合、Saiweiのようなメーカーから直接購入すると約$10~$12/sqftとなる可能性があり、国内の販売代理店経由の$18~$22/sqftと比べて30~50%の削減になります。
いいえ。倍強度ガラスの強度は徐冷ガラスの約2倍で、完全強化ガラスは4~5倍です。その代わりに異なるのが破損形態で、倍強度ガラスは大きな破片に割れるため、破損後の保持性能が重要な合わせガラス構成に適しています。
強化ガラスは、約250~300 °Cまでの連続使用温度と、150~200 °Cの温度差による熱衝撃に耐えられます。300 °Cを超える温度に長時間さらされると、強化処理による応力が緩和することがあります。高温で継続的に使用する場合は、ホウケイ酸ガラスや結晶化ガラスの方が適しています。
強化ガラスは、スマートフォン用カバーガラス、シャワーブース、ガラスドア、自動車用窓ガラス、オーブンドア、産業用HMIタッチパネル、医療機器のディスプレイ、建築物のファサードなど、安全性、強度、耐熱性が求められるさまざまな用途で使用されています。B2B分野では、電子ディスプレイのカバーや操作パネルの表面板に広く指定されています。
いいえ。切断、穴あけ、研削を行うと応力の均衡が崩れ、パネルが粉々に割れます。すべての加工は熱強化処理前に行います。



