
Saiweiglassへのお問い合わせ


★★★★★
検証済みの品質
ガラス品質検査:すべての製品に精密な試験を
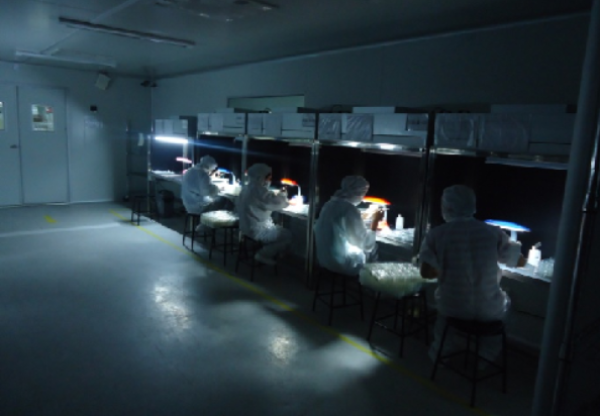
原板基材の仕様確認から出荷準備を終えたロットの抜取検査まで、工場内の品質管理試験室では20+の専用分析機器を使用し、出荷する製品が貴社の指定仕様に正確に適合することを確認します。誤差を許さず、検証済みのデータだけを根拠にします。
16+
精密ガラス製造の実績年数
20+
品質管理用試験機器
5,000
生産施設面積(m²)
90
品質管理エンジニアを含む従業員数
ガラスの品質検査とは?
ガラスの品質検査とは、各種原材料の受入れから完成部品の引渡しまで、製造工程のあらゆる段階で関連する品質基準に照らしてガラスを精査することであり、設計仕様への適合を確認するための校正、標準試験手順に沿った試験、許容限界の遵守確認を含みます。
一般的な建材であれば目視検査だけで十分な場合もありますが、精密品質が求められるガラスには、試験片の直接測定も含めた定量的な評価が必要です。医療システムの診断用ディスプレイに使用するカバー用薄板ガラスでは、建材で許容される表面欠陥でも認められない場合があり、自動車用ヘッドアップディスプレイに用いる反射防止コーティング付きレンズでは、光学的な透過率の測定値を百分の一パーセント単位の範囲内に収める必要がある場合もあります。ガラス検査は、目視での欠陥検出限界と実際の性能要件との隙間を埋めます。
ガラス業界の検査では、主に五つの特性を確認します。機械的な堅牢性(加工中や設置時の揺さぶりに耐えられるか?)、光学的な透明性(光が歪まずに材料を通過するか?)、表面コーティングの均一性(層が均一に形成され、密着しているか?)、形状精度(機器の構造に正確に収まるか?)、環境の影響に対する耐久性(長期にわたって性能を維持できるか?)です。それぞれの特性について、ASTMやISOなどの関連規格で定められた測定機器、試験手順、合否判定限界を用いて評価します。
情報開示に積極的なサプライヤーや受託製造業者から直接調達する場合、取引候補となるOEMメーカーの検査能力は、受入品の不合格率、稼働停止時間、ライン効率、最終製品の品質を左右する重要な要素となります。校正済み機器による測定と、業界規格に基づく定量的な結果報告によって品質監視を裏付けるサプライヤーは、そうした裏付けのないサプライヤーよりも常に優れた成果を上げています。
精密ガラス製造で品質管理が重要な理由
コーティングを施した顕著な導光体にある深さ0.5 μmの傷や、透過型コーティング付き防眩パネルにおける十分の一パーセント未満の板厚偏差など、微細な欠陥を持つ製品を選別することが、お客様による受入拒否、製品回収、使用現場での不具合を防ぐ唯一の方法です。
多くの製造分野とは異なり、ガラス業界では、化学組成、物理的な種類、表面仕上げ、形状と寸法、内部欠陥という五つの固有の物理的属性に基づいて製品を検査します。介在物や微小亀裂などの物理的欠陥は、その性質上、目視検査だけでは検出しきれない場合がありますが、最終用途で熱応力や機械的衝撃を受けると、やがて顕在化します。
ガラス工場に品質監視体制を導入することには、経済的にも合理的な理由があります。発生源で早期に検出した不良品の処理費用は、使用現場で不具合が発生した場合の最終的な費用のごくわずかで済みます。業界コンサルティングのデータによると、生産中に不具合を検出する場合と使用中に検出する場合の費用比は、1:100を超えることがあります。医療機器や自動車用ディスプレイの部品のように、さらに重い責任が伴う場合は、その必要性がいっそう明確になります。
そのため、当社は品質保証を到達点ではなく継続的な取り組みと捉え、生産の各段階に組み込んでいます。原材料は工場に搬入される前に試験し、加工中は重要なパラメーターを測定し、出荷前には広範な最終検査を実施します。その結果、歩留まりが向上し、廃棄が減り、何よりも貴社の用途で申し分なく機能するガラスを提供できます。
受入不合格率の低減
ロットごとの試験結果を文書で提供することで、貴社の受入品質管理チームによる手直しや再検査を減らせます。
総コストの削減
ガラス加工段階での欠陥検出にかかる費用は、機器の組立中や、さらに悪いことに設置後に発見する場合と比べて、数百分の一で済みます。
お客様からの信頼を築く
ガラスサプライヤーがASTMおよびISO規格に基づいて試験を実施していることを貴社のお客様に示せれば、サプライチェーン全体の健全性を保証できます。
ガラスの試験方法:機械特性・光学特性・表面・環境
当社のガラス試験では、1.2メートルの高さからの落下に耐えられるか、防指紋コーティングが500時間の塩水噴霧試験後も水をはじくかまで、貴社の製品にとって重要なあらゆる特性を測定します。
機械特性試験
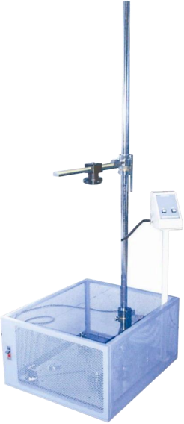
機械特性の評価では、物理的な力に対してガラスがどのように反応するかを調べます。強化ガラスの試験では、落球衝撃試験(ANSI Z97.1)で実際の衝撃を再現し、規定の高さから標準鋼球を自由落下させ、破砕パターンを確認します。強化安全ガラスの破砕試験では、管理された条件で破壊した後、規定の領域内の破片数を数え、適切な応力状態に基づく信頼性を確認します。静圧試験では、管理された環境下で強化ガラス試験片に限界まで荷重を加えます。これは、加圧接触が持続する産業用制御パネルのディスプレイに関わる試験です。
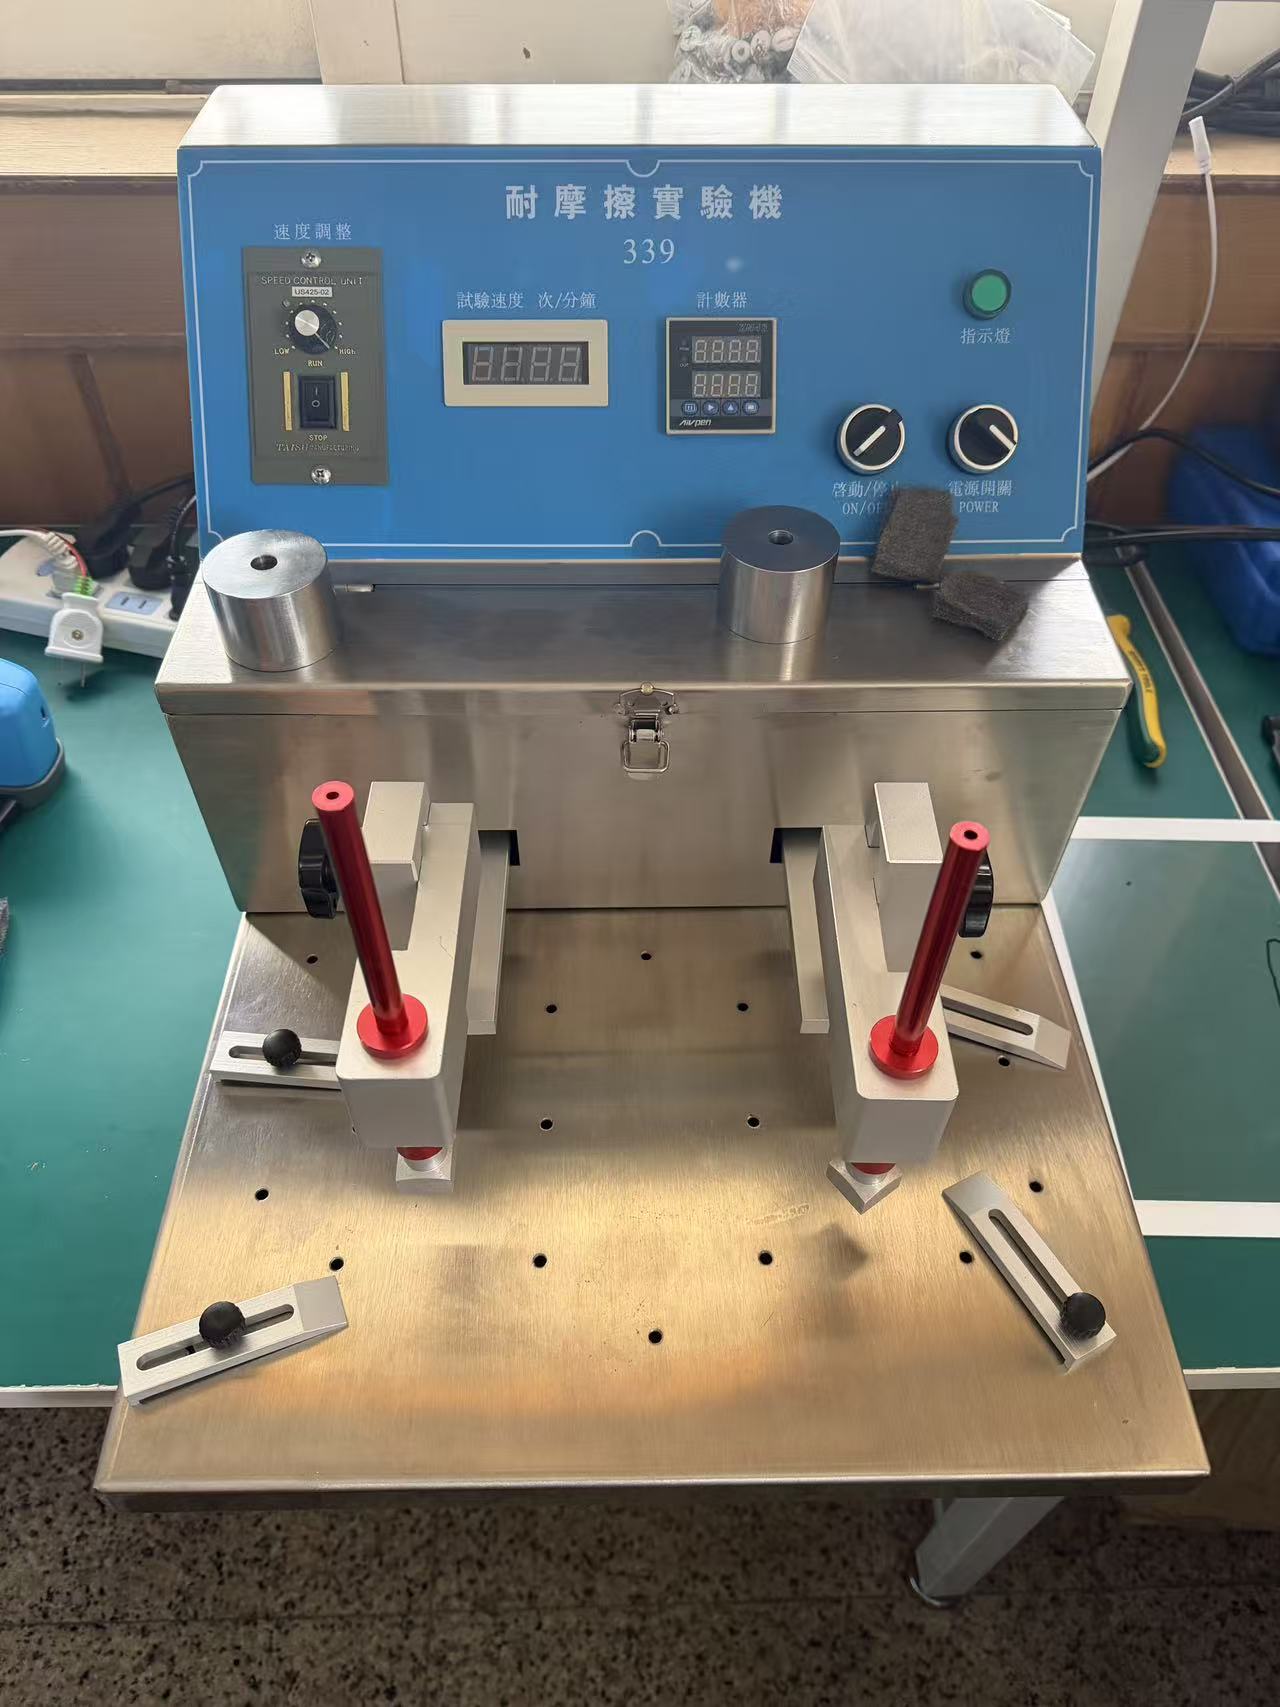
当社の耐摩耗試験装置は、ASTM D4060に従ってTaber摩耗試験を繰り返し実施し、摩耗指数を算出します。この試験では摩耗を定量化できるため、工場の現場でタッチパネルを毎日使用した場合に、防眩コーティング付きカバーガラスが二年後も良好な外観を保てるかを判断するうえで重要です。
光学特性試験
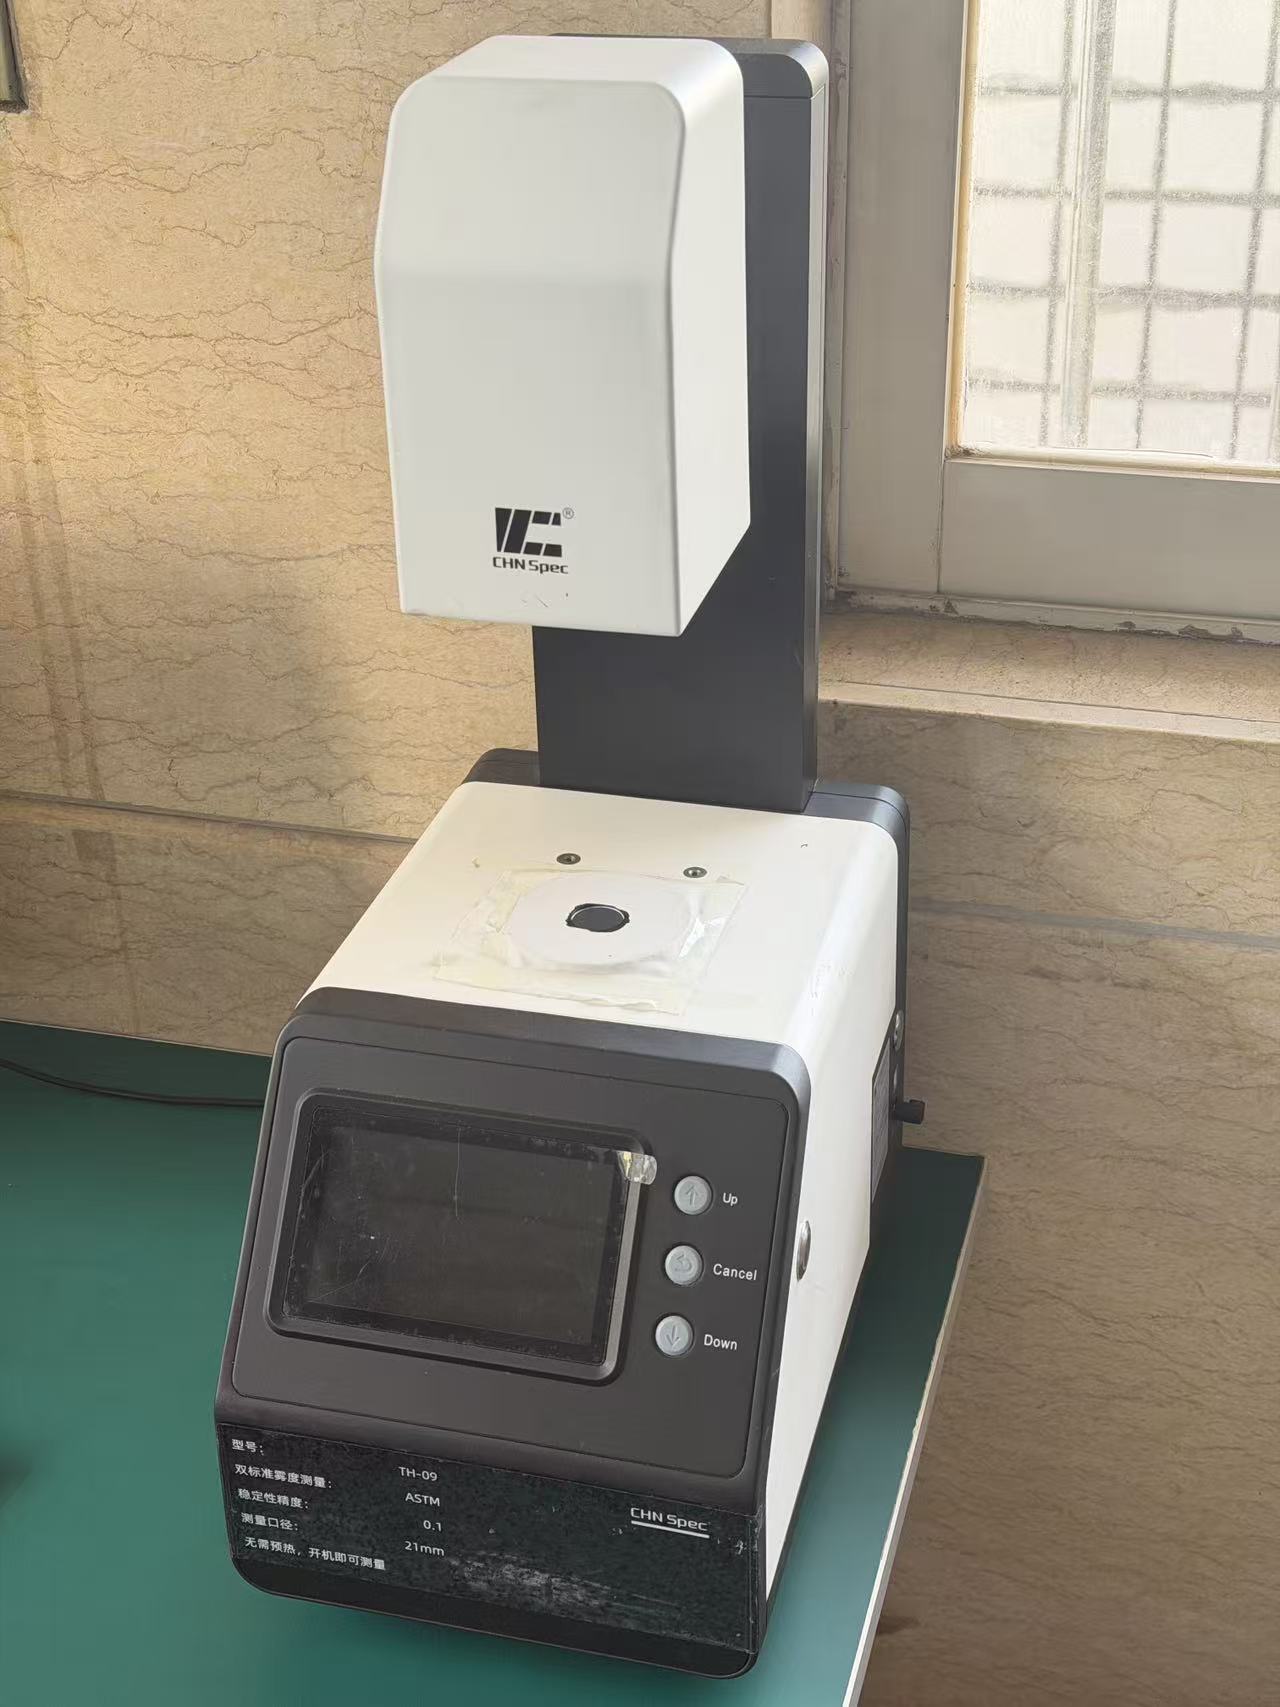
精密ガラスを一般的な建築用板ガラスと区別するのは、光学特性です。当社は、光学部品業界全体で用いられる標準試験方法であるASTM D1003に対応した校正済み機器を使用し、光線透過率と透過ヘイズを測定します。BM-7色彩輝度計は、輝度、色度、色温度を試験室レベルの精度で測定できます。正確な色が重要である以上、当社の測定にも正確さが求められます。
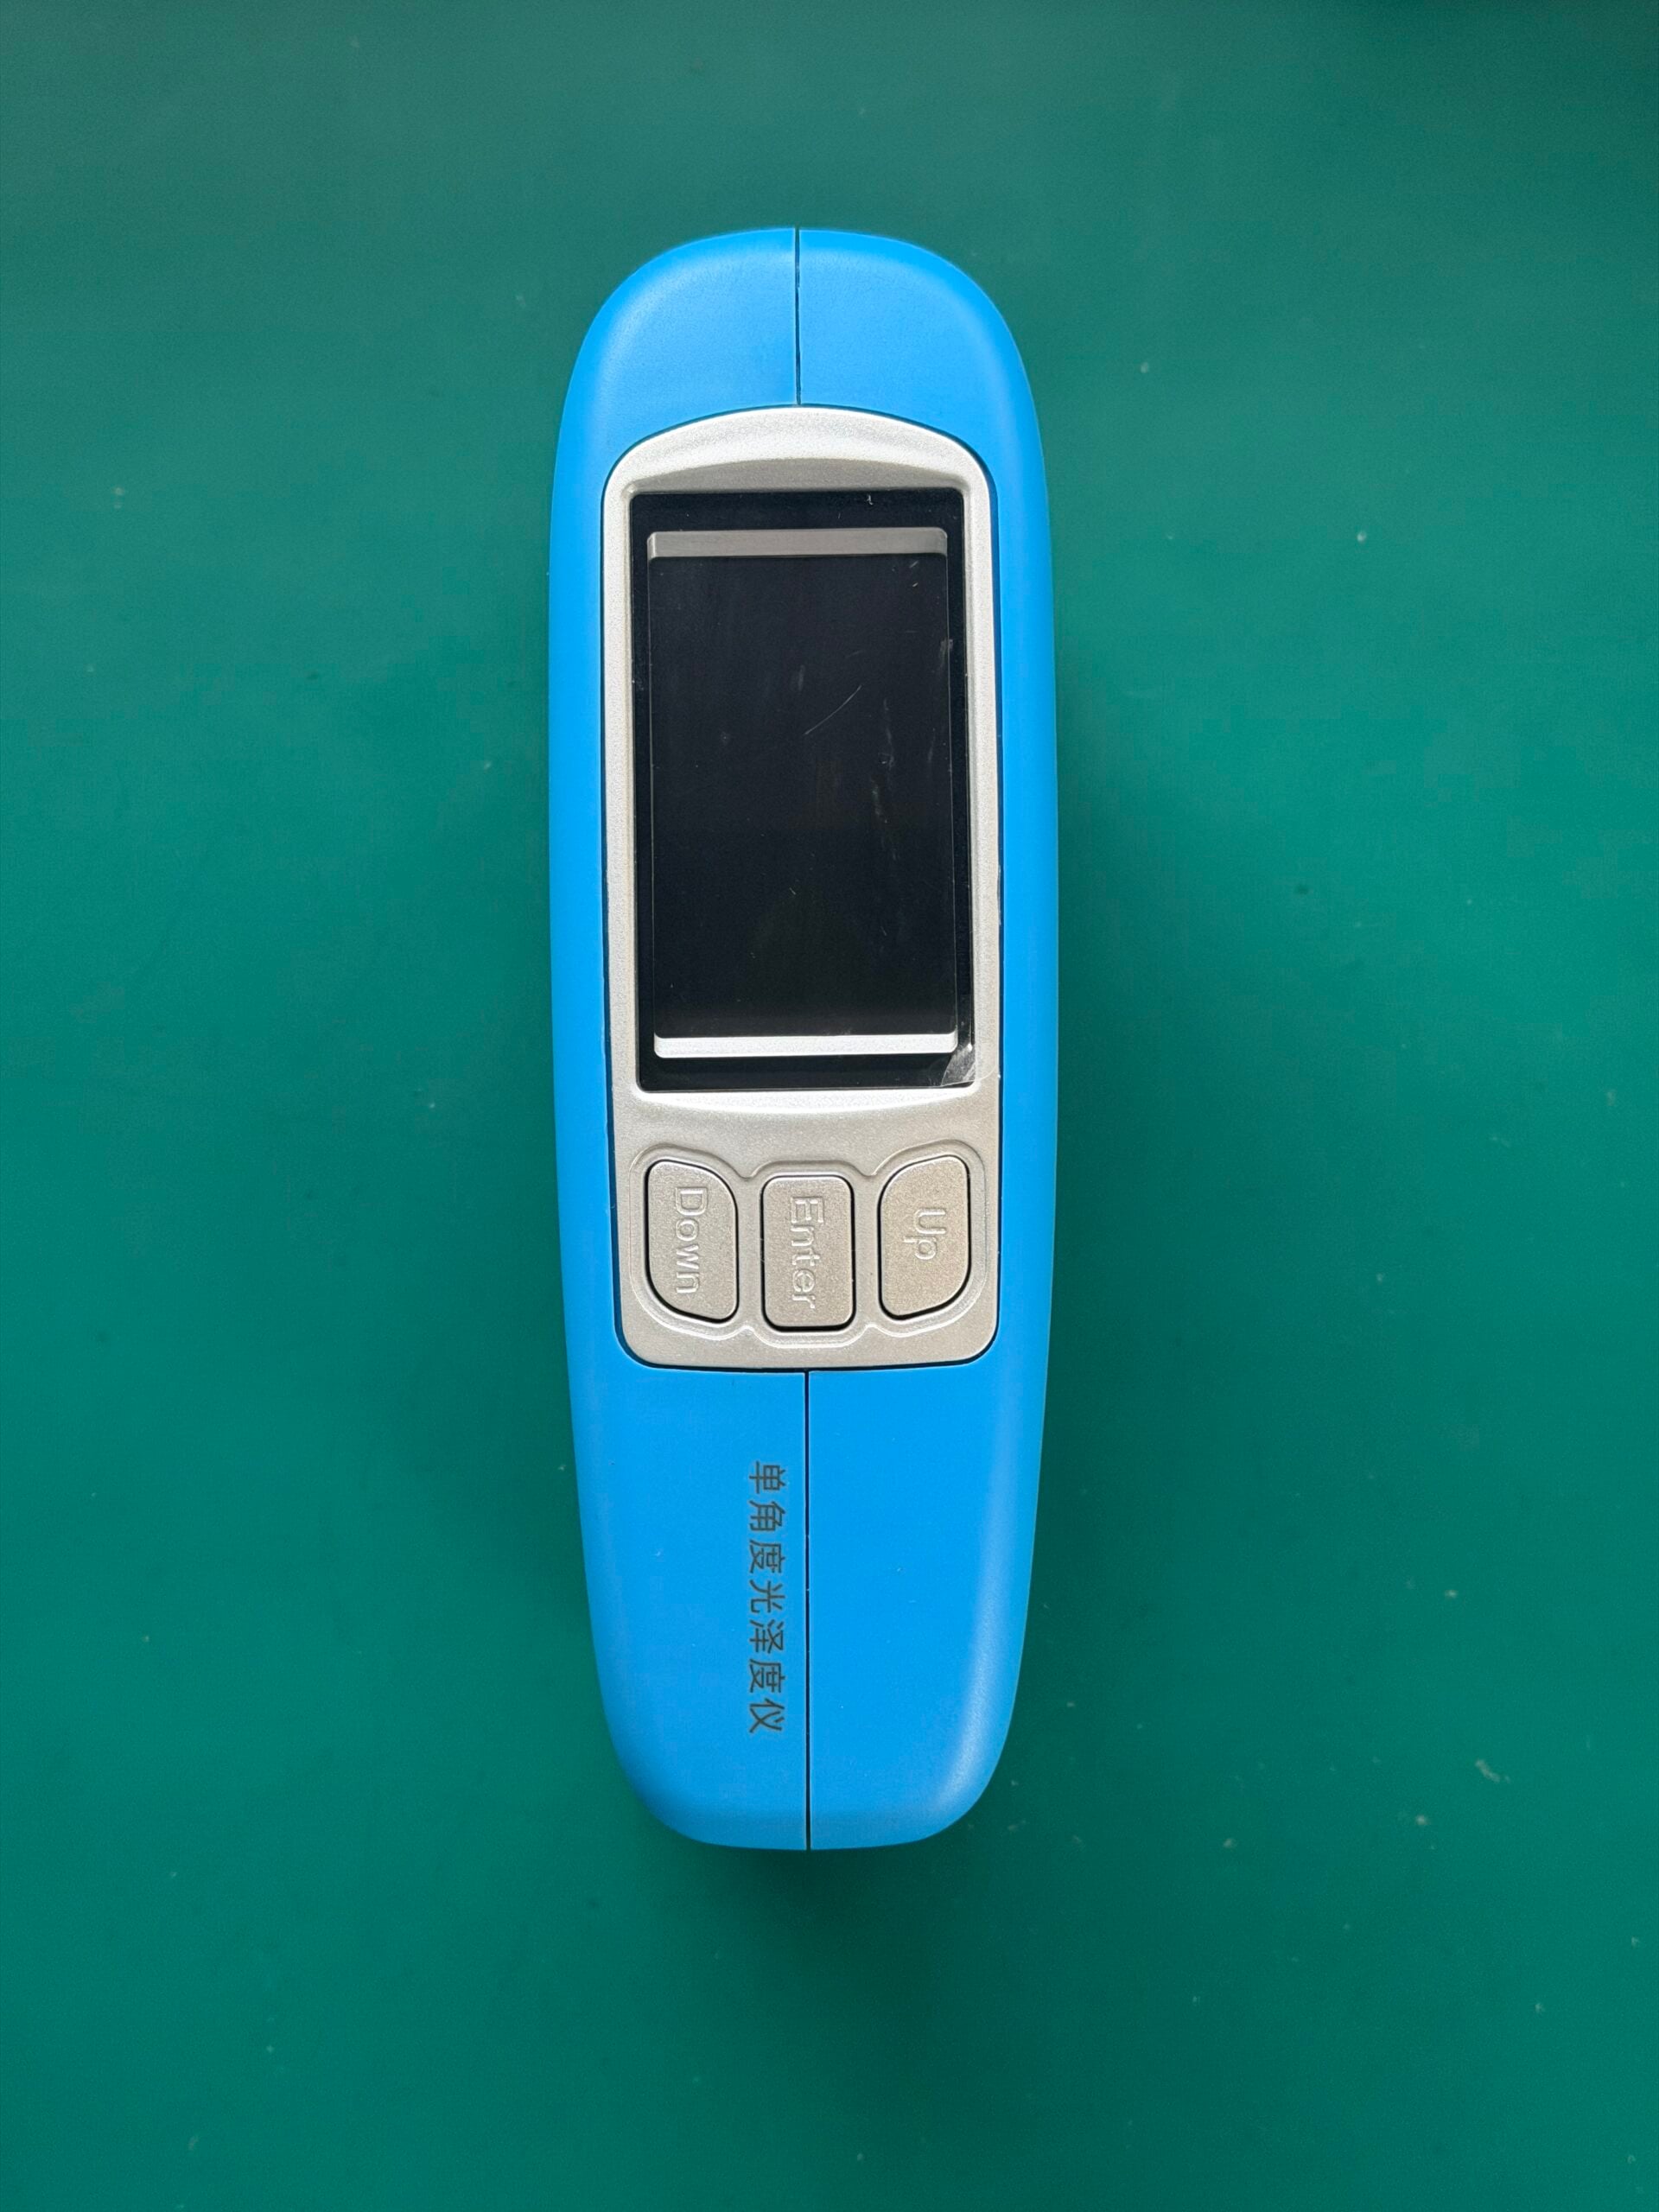
ISO 2813に基づく光沢測定では、20度、60度、85度で光沢度を測定します。同じ照明の下で、異なるロットのガラスが「違って見える」のはなぜかと疑問に思ったことはありませんか?光沢を数値で測定すれば、その違いを客観的に説明できます。また、光路が正常であることが重要な光学レンズ部品では、屈折率を測定します。
表面品質試験
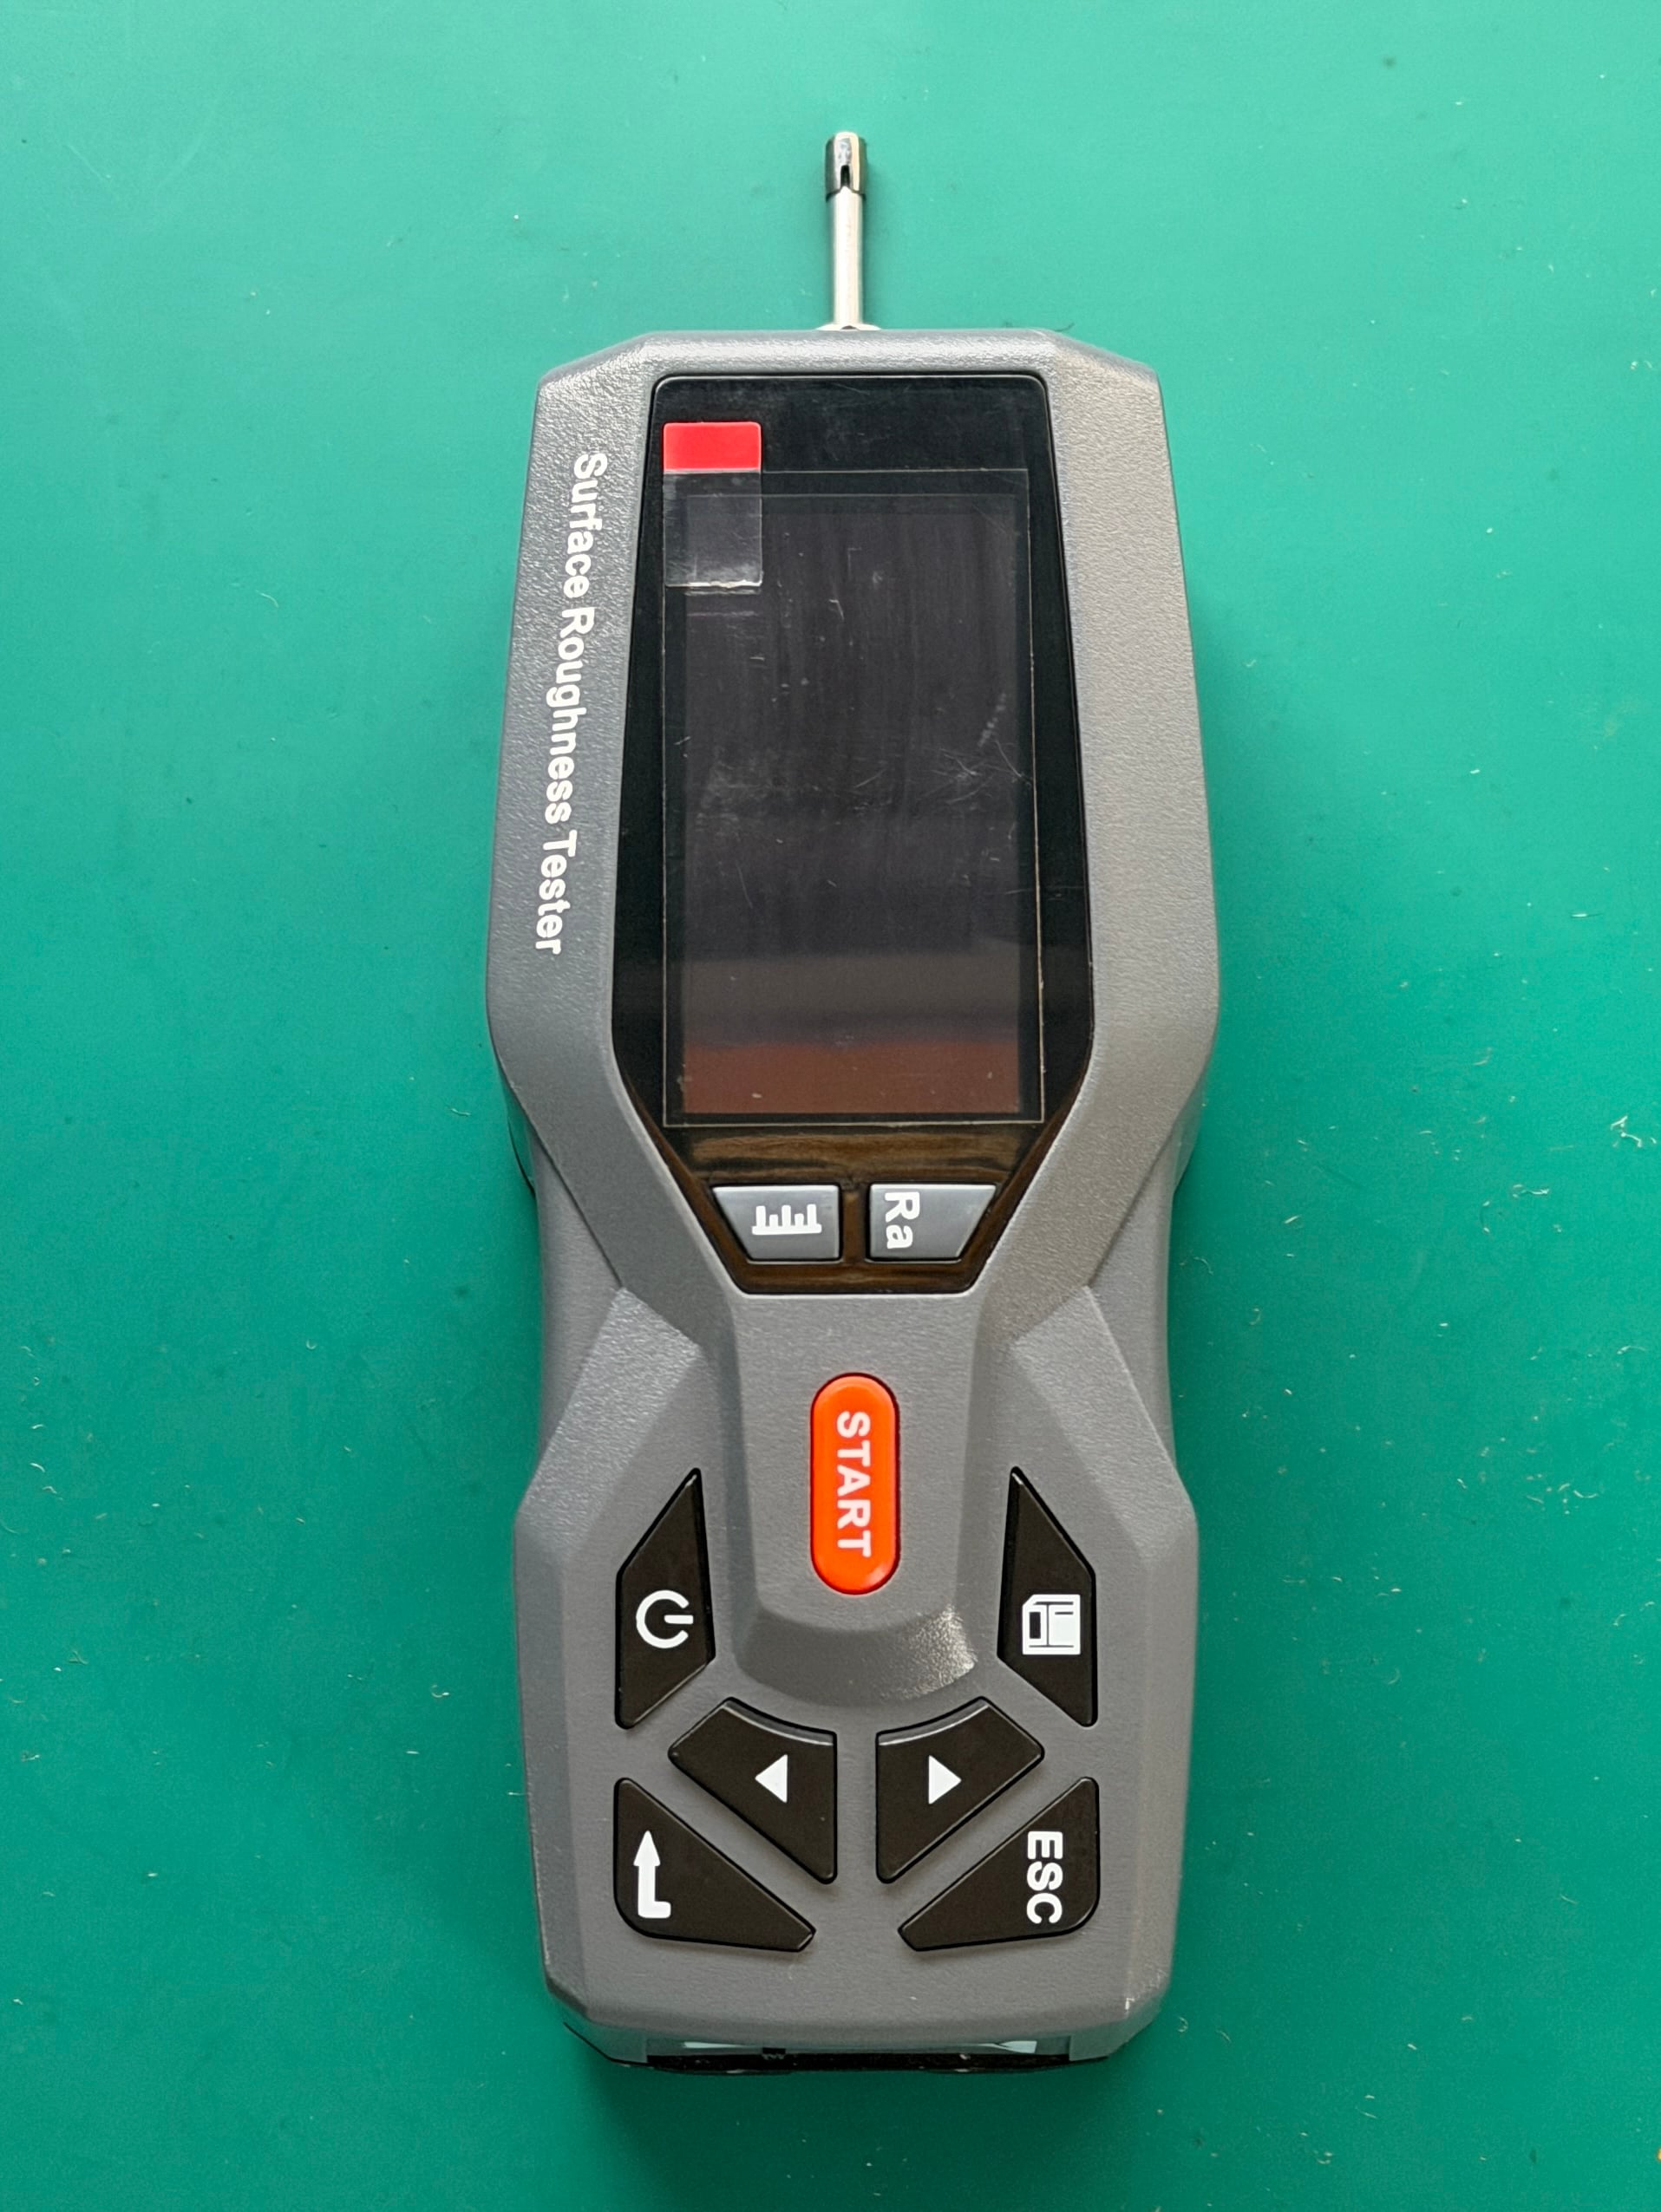
接触式輪郭測定機で表面粗さを測定し、ISO 4287規格に従ってRa(平均粗さ)とRz(ピーク高さ)を報告します。精密カバーガラスのRa仕様は0.01 μm~0.05 μmとなる場合があり、これらの値は目視評価では確認できず、専用の計測機器が必要です。
防指紋(AF)コーティングの検証で、当社が最も重視する指標は常に水接触角です。適切に施された防指紋コーティングは、水接触角の測定値が110度を超えることが特徴で、水はガラス表面に広がって流れ落ちず、水滴になります。加速経時劣化試験後にも再測定し、経時劣化に耐え、コーティングのないガラスよりも優れた性能を維持できれば、良好と判断します。使用初日は機能しても三か月後に機能しなくなる防指紋コーティングは、ないよりも悪いからです。
コーティングの密着性は、当社の引張試験装置を使用し、ASTM D3359で定められたクロスカット密着性試験によって社内で検証します。コーティングに規定の格子状の切り込みを入れ、規格に適合する粘着テープを表面に貼り付けてから剥がし、コーティングの剥離量を確認します。これは、ガラス上のAR、AG、AFコーティングで必ず実施すべき検証工程です。
環境・化学試験
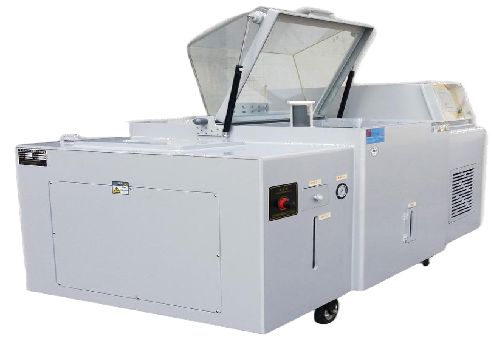
ガラス試験片は、塩水を入れたボイラー内で、規定の加熱プロファイルに従い、ASTM B117およびISO 9227に基づく塩水噴霧試験を受けます。コーティング済み試験片の塩水腐食への曝露時間は、お客様ごとの仕様に応じて24時間、48時間、96時間とします。これは、自動車用、船舶用、屋外用ガラスで必ず実施すべき検証工程です。
低温のディスプレイ用ガラスに突然直射日光が当たる状況や、真冬の冷えたトラック搬入口の扉に取り付けられたLCDパネルなどを想定し、ガラス試験片に急激な温度変化を与えて自然な経時劣化を加速させます。化学強化したアルミノシリケートガラス(すなわちスマートフォンの画面用ガラス)や、厚い平板ガラスを用いた医療用ディスプレイは、非常に高い耐熱衝撃性を示すことが多く、これは品質を明確に差別化する要素です。
ガラス検査設備と試験室の対応能力
当社の品質管理試験室には20を超える精密測定機器を備え、それぞれをトレーサビリティのある標準に照らして校正し、訓練を受けた技術者が文書化された手順に従って操作しています。使用する測定機器をご紹介します。
| 設備 | 試験項目 | 参照規格 | 主な仕様 |
|---|---|---|---|
| BM-7色彩輝度計 | 輝度、色度、色温度 | CIE規格 | xy色度±0.001 |
| 光沢計 | 表面光沢(20°/60°/85°) | ASTM D523 / ISO 2813 | 測定範囲0~2000 GU |
| 表面粗さ測定機 | 表面輪郭のRa、Rz、Rq | ISO 4287 | 測定範囲0.005~16 μm |
| 耐摩耗試験機 | Taber摩耗指数、コーティングの耐久性 | ASTM D4060 | CS-10/CS-17摩耗輪 |
| 静圧試験機 | 耐荷重/破裂圧力 | IEC 60068 | 最大荷重10 kN |
| 塩水噴霧試験機 | 耐食性 | ASTM B117 / ISO 9227 | 24~1000 hrの試験サイクル |
| 落球衝撃試験機 | 耐衝撃性/安全性区分 | ANSI Z97.1 / CPSC 16 CFR 1201 | 標準508 g球 |
| ヘイズメーター | ヘイズ %、全光線透過率 | ASTM D1003 / ISO 14782 | 透過率Tの測定範囲0~100% |
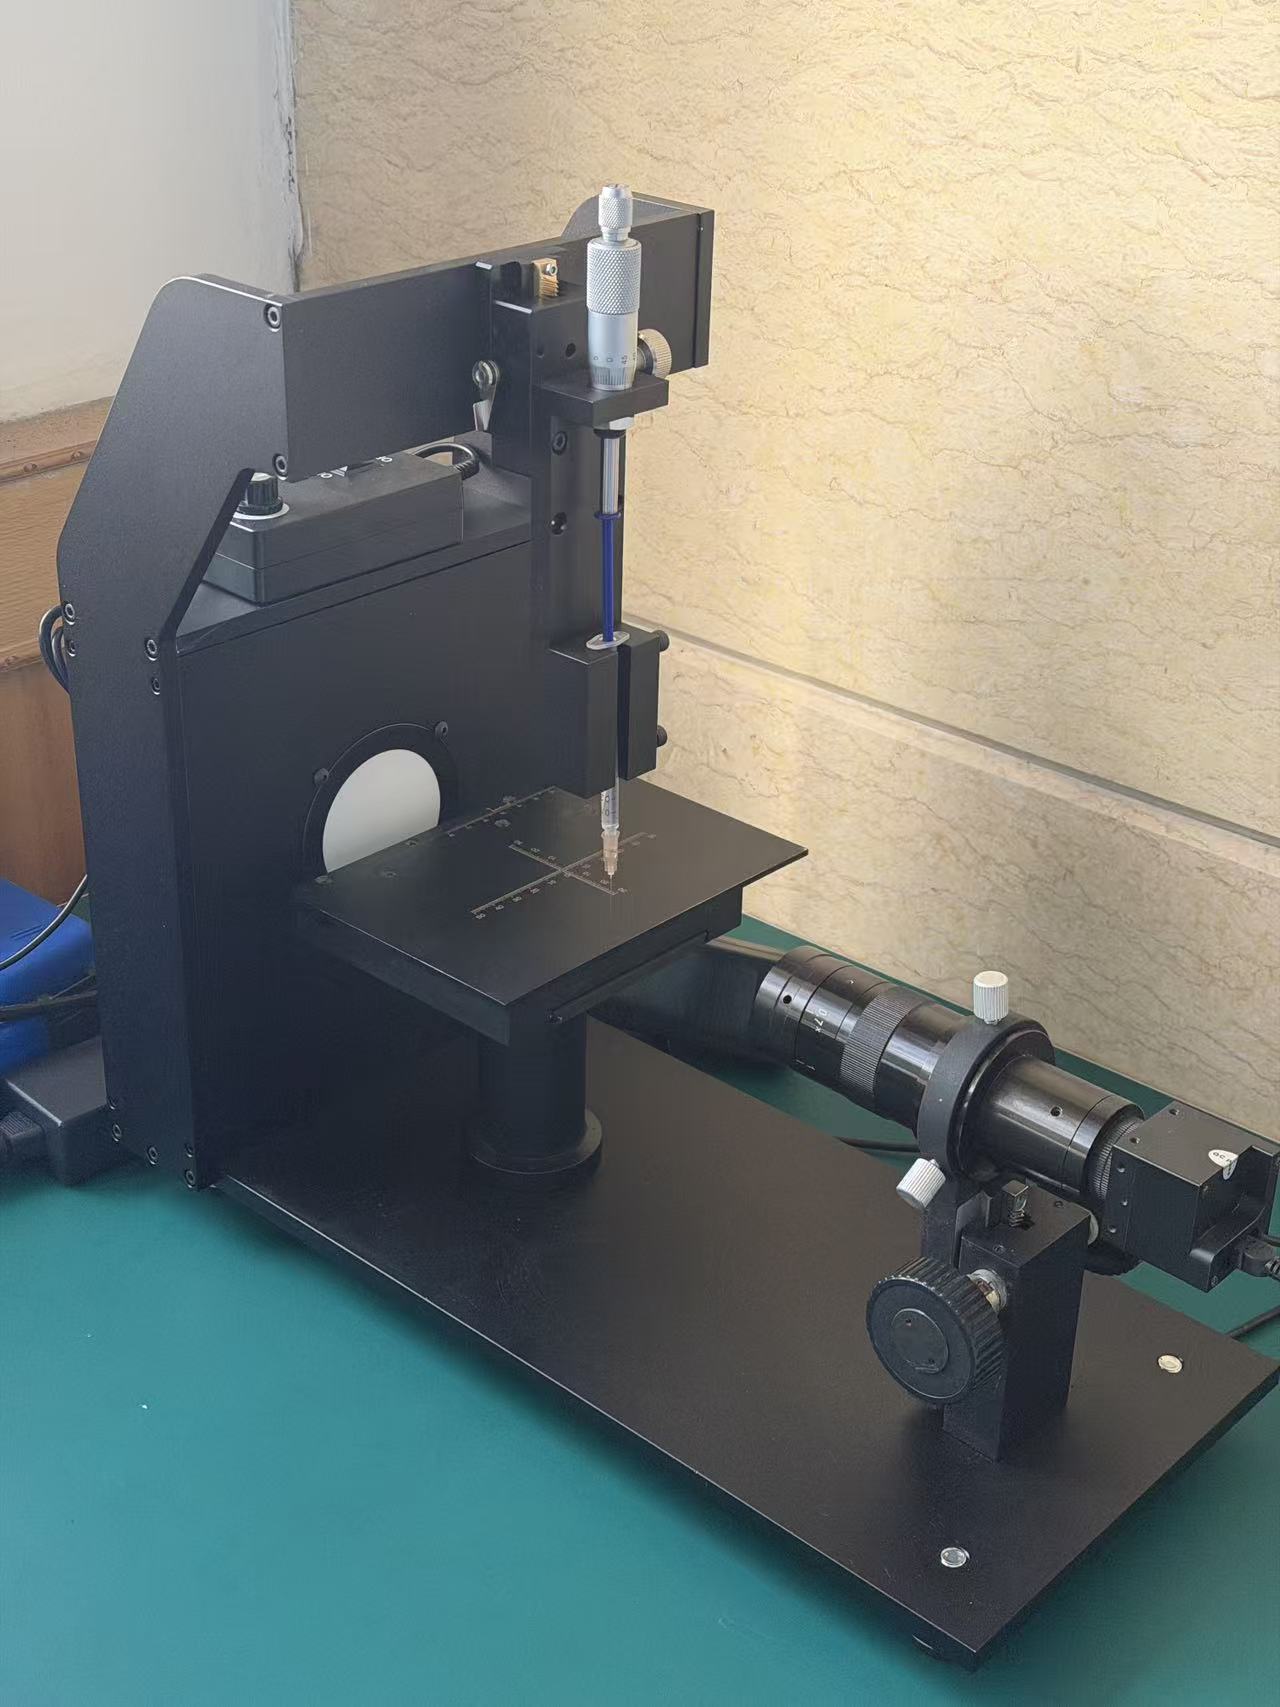
| 水接触角測定機 | 疎水性(防指紋コーティングの検証) | — | 測定範囲0°~180° |
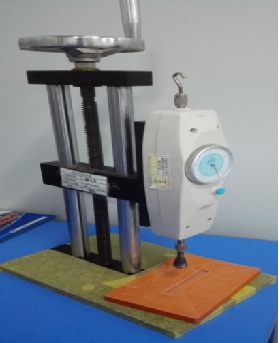
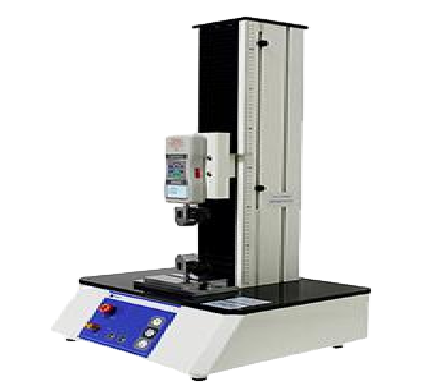
| 引張試験機 | 密着強度、引き剥がし力 | ASTM D3359 | 最大荷重5 kN |
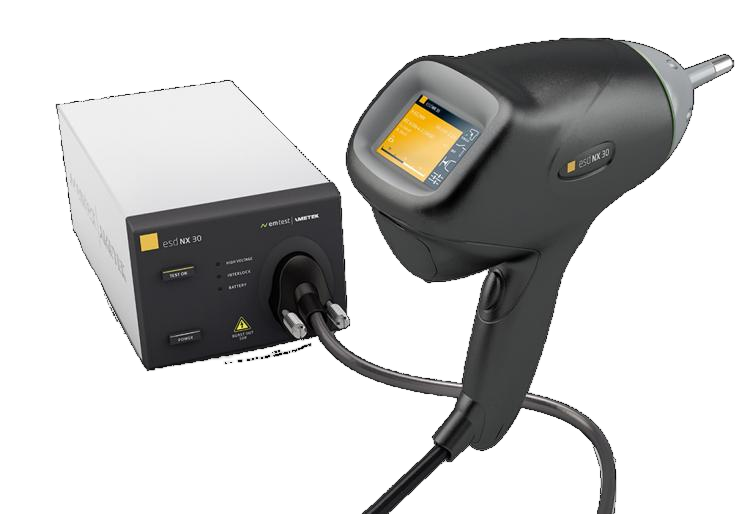
| 静電気測定器 | 表面抵抗、静電気の散逸性 | IEC 61340 | 測定範囲10³~10¹² Ω |
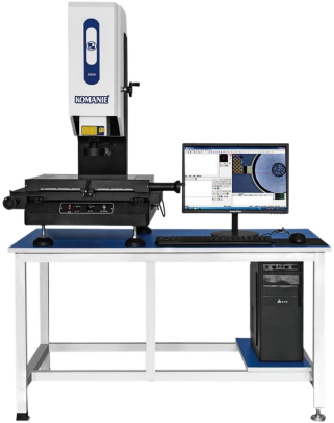
| 画像測定システム | 寸法精度、幾何形状 | ISO 10360 | 測定精度±2 μm |
| 清浄度検査室 | 粒子汚染レベル | ISO 14644 | クラス10,000のクリーンルーム |
精密試験設備ギャラリー
校正・妥当性確認の基準
これらの機器はすべて、毎年、標準参照試料を用いて校正しています。結果は保管し、お客様の監査担当者がいつでも確認できるようにしています。信頼できる測定ができない仕様は、有効な仕様とはいえません。
また、クリーンルーム規格に基づく清浄度クラスを備えた、独立した清浄表面検査ステーションも運用しています。極めて高い清浄度が求められる用途のガラスと、汚染負荷の高い条件で使われるガラスを分ける要素の一つが、清浄な表面状態を社内で安定して維持し、検証できる能力です。
×
![拡大表示]()
ガラス品質に関する業界規格と認証
当社が実施するすべての試験は、業界で認められた関連仕様に基づいており、主に参照する国際規格および業界規格は以下のとおりです。
ASTM規格
| 規格 | 適用範囲 |
|---|---|
| ASTM C1036 | 板ガラス — 仕様および等級分類 |
| ASTM C1048 | 倍強度板ガラスおよび完全強化板ガラス |
| ASTM D1003 | 透明材料のヘイズおよび光線透過率 |
| ASTM D4060 | Taber摩耗試験機による耐摩耗性 |
| ASTM D3359 | テープ試験による密着性(クロスカット法) |
| ASTM B117 | 塩水噴霧(ミスト)試験の装置および手順 |
| ASTM D523 | 鏡面光沢度の測定 |
ISO規格
| 規格 | 適用範囲 |
|---|---|
| ISO 9227 | 人工雰囲気中の腐食試験 — 塩水噴霧 |
| ISO 2813 | 20°、60°、85°における光沢度の測定 |
| ISO 4287 | 表面性状 — 輪郭曲線方式(Ra、Rz、Rq) |
| ISO 14782 | 透明材料のヘイズ測定 |
| ISO 14644 | クリーンルームおよび関連する管理環境 |
| ISO 10360 | 座標測定システム(寸法精度) |
| IEC 61340 | 静電気 — 電子機器の保護 |
各規格には、試験方法、校正手順、試料の準備、合否判定基準の詳細が明記されています。当社が規格を適用すると述べるときは、これらの内容に従うことを意味します。
適合性を監督する機関の規制を受けるお客様には、関連する箇条番号と、使用した各機器の校正管理番号および校正日を記載した試験報告書をご提供できます。
当社の品質検査工程:原材料から最終出荷まで
品質は単独の確認工程で確保するものではなく、生産の各段階を貫く取り組みです。高精度カバーガラスを製造する工場で実施されている、五段階の検査工程の実例をご紹介します:
1
原材料の受入検査
ガラス原板基材、コーティング用薬品、印刷用インクを、サプライヤーの証明書と照合します。生産工程への投入前に、厚さ、光線透過率、表面品質を測定します。
2
工程内検査
各生産段階で、CNC加工寸法、エッジ研磨品質、熱強化処理時の応力レベル、コーティングの均一性、シルクスクリーン印刷の位置精度といった重要なパラメーターを監視します。
3
半製品検査
主要工程(化学強化、AR/AG/AFコーティング)の後に中間検査を設け、コーティングの密着性、表面粗さ、光学特性を確認してから次の工程へ進みます。
4
最終検査
仕様の全項目に照らして、寸法公差の確認、光学測定、機械特性試験に加え、クリーンルーム内の管理された照明下で100%の目視検査を行うなど、総合的な試験を実施します。
5
出荷前検査
お客様の要件に沿ったAQL抜取検査、梱包状態の確認、ラベルの照合、試験報告書の作成を行います。すべての出荷品にCoC(適合証明書)を添付します。
当社は、単純な合否判定リストよりもはるかに包括的な検査工程を提供しています。鍵となるのはトレーサビリティです。ガラスの各ロットが工場内の工程を進むにつれ、関連するすべての試験・測定結果を、そのロットの追跡番号に紐付けたPDF報告書に蓄積します。そのガラスが六か月後に不具合で返品された場合でも、原材料のロット番号、製造日、機械および作業者の設定情報、すべての試験結果まで遡って追跡できます。これこそが、専門的な品質管理の実践です。
当社の品質管理エンジニアは、製品試験機器を操作するだけでなく、ガラスの知識を実務に生かす専門家です。粗さの測定値が仕様の限界に近ければ、研削・研磨ホイールの交換周期を確認します。灰色ガラスのロット間でヘイズの測定値が半パーセント変化した場合は、チャンバー内の湿度変動を調べます。こうした取り組みが、不良品を選別するだけでなく、欠陥の発生を防ぐことにつながります。
業界別のガラス品質試験
品質上の懸念点は分野によって異なります。救命用医療機器のディスプレイに求められる要件と、新型車のスマートコックピットパネルの仕様は同じではありません。当社が各業界に合わせてどのように検査を調整しているかをご紹介します:
民生用電子機器
携帯電話、タブレット、ウェアラブル機器向けのカバーガラス。
重点試験項目:
耐傷性(摩耗試験機)、水接触角(防指紋コーティング)、光学的な透過率と色の正確性(BM-7)、CNC加工後のエッジ強度。
医療機器
診断機器およびその他の試験室用途向けの光学部品。
重点試験項目:
光学的透明性、表面清浄度(ISO 14644)、薬品および異物に対する耐性、生体適合性を確保するためのコーティング品質。この用途では、通常、より充実した文書の整備が求められます。
産業用制御機器
工場の制御システムやHMIで頻繁に使用されるタッチパネル用ガラス。
重点試験項目:
耐摩耗性(手袋を着用した手での操作)、耐衝撃性(落球)、静電気特性(IEC 61340)、アイコンやボタンのシルクスクリーン印刷品質。
自動車用
コックピット用カバーガラス、メーターパネル用カバーガラス、車室内用ガラスパネル。
重点試験項目:
耐衝撃性、耐熱衝撃性、塩水噴霧に対する耐久性(ASTM B117)、紫外線安定性、強化ガラスの破砕パターン。
ガラスの主な欠陥と検出方法
ここまで検査対象となる欠陥の種類を挙げてきましたが、適切な検査体制には、どのような問題が起こり得るかを理解することが必要です。当社は、以下の欠陥とその根本原因を調べます:
傷
表面に生じる線状の傷(取扱い、機械加工、梱包時の損傷)。特定の角度から光を当てて目視検査で検出し、その後、表面粗さの測定で確認します。合否判定には、ASTM C1036の欠陥等級を使用します。
欠け・エッジ損傷
エッジの欠陥や材料の欠損(機械加工または取扱いに起因)。画像測定システムで大きさと位置を測定します。化学的に徐冷したガラスとLCDカバーガラスを比較する場合、エッジの健全性が特に重要です。
気泡・微小気泡
ガラスの溶融中に閉じ込められた気体の介在物。透過光下で検査します。仕様上の限界値は、ガラス原板基材の等級ごとに、大きさ(直径)と密度(単位面積当たりの個数)に基づいて定められます。
介在物
ガラス素地に混入した異物(石、金属、耐火物)。透過光および偏光下で検査します。小さな介在物でも応力集中の原因となり、自然破損を引き起こします。
コーティングの剥離
AR、AG、AFコーティングがガラス基材から剥がれる、または分離する現象。クロスカット密着性試験(ASTM D3359)と塩水噴霧への曝露によって検査します。剥離は、表面の前処理やコーティング工程のパラメーターが不適切であることを示している場合が多くあります。
光学的歪み
ガラスの仕上げ面を通して見たときに見えるうねりや波状の歪み。加熱中に生じるローラーウェーブの影響により、強化ガラスで多く見られます。反射像の歪み試験で検査し、用途に応じた許容限界を適用します。
表面汚染
仕上げ面に付着した粒子、指紋、薬品残留物などの汚れ。この検査は、当社のクリーンルーム内で、専用照明を用いた照明環境下で実施します。光学用・医療用ガラス部品の加工では、汚染管理が最終の品質確認工程となることが多くあります。
寸法偏差
厚さ、長さ、幅、穴位置が許容範囲を外れる寸法公差の不適合。画像測定システムと各種厚さ計で測定します。CNC加工したガラス部品の重要寸法に対する公差限界は、通常0.05 mm以下です。
印刷不良
シルクスクリーン印刷における色のばらつき、見当ずれ、密着不良、汚れや傷などの問題。Pantoneのカラーガイドと照合して色のずれを確認し、テープ試験で密着性を評価し、外観検査で汚れや傷などの有無と均一性を確認します。
品質専門家の知見
多くの仕様書が見落としている点があります。最も大きな損失につながるのは、検出が難しい欠陥ではなく、合格扱いとなって最終顧客に届き、実際の用途に組み込まれる欠陥です。例えば、直径が仕様上の限界値より数ミクロン小さい気泡は、生産段階では通常見過ごされても、最終ユーザーには見えてしまいます。当社は、一見許容できる製品を出荷するリスクを冒すのではなく、こうした合否の境界付近の所見に対応し、報告書でお客様に注意を促す方針を取っています。
品質に真摯に取り組むガラスサプライヤーとの取引をご検討ですか?
検査報告書のサンプル請求、品質管理試験室のオンライン見学予約、または製造・品質管理の実現可能性を検討するためのガラス仕様書の送付を承ります。
品質管理について無料で相談よくあるご質問:ガラスの品質検査
ガラス製造における品質検査には、次の四種類があります:(1) 受入材料検査 — 生産開始前に、原材料のガラス基材、薬品、コーティング層が仕様に適合していることを確認します。(2) 工程内検査 — CNC加工、熱強化処理、コーティングの各工程で、温度、厚さ、位置合わせなどの重要なパラメータを監視します。(3) 最終製品検査 — 完成したガラスが光学特性、機械的特性、寸法の要件に適合しているか、総合的な試験を行います。(4) 出荷前検査 — 出荷前に梱包の完全性、表示の正確性を確認し、抜取試験を行います。
主な規格には、ASTM C1036 (板ガラスの仕様)、ASTM C1048 (熱処理ガラス)、ASTM D1003 (ヘーズおよび透過率)、ASTM D4060 (耐摩耗性)、ASTM B117 (塩水噴霧試験)、ISO 9227 (腐食試験)、ISO 2813 (光沢測定)、ISO 4287 (表面粗さ)、ISO 14782 (ヘーズ測定)、ISO 14644 (クリーンルームの清浄度分類) があります。化学強化ガラスについては、メーカーはカバーガラスの仕様を定めるASTM C1422も参照しています。
高精度ガラスメーカーは、受入材料の確認、各生産工程 (切断、研削、熱強化処理、コーティング、印刷) での工程内監視、半製品検査、最終総合試験、出荷前の抜取検査という五段階の検査工程を通じて品質を確保しています。これを支えるのが、専用測定機器を備えた社内品質管理試験室、ISO 9001の原則に沿って文書化された手順、各ロットを原材料の証明書および試験結果と紐付けるトレーサビリティシステムです。
ガラスによく見られる欠陥には、擦り傷 (斜光照明下での表面検査で検出)、欠けやエッジの損傷 (目視検査および寸法測定)、気泡や微小気泡 (透過光による検査)、異物混入 (偏光による検査)、コーティング層の剥離 (クロスカット密着性試験)、表面の汚染 (紫外線照射下での清浄度検査)、光学的な歪み (反射測定)、厚さのばらつき (非接触測定システム) などがあります。欠陥の種類ごとに、ASTM規格とISO規格で具体的な合否判定基準が定められています。
強化ガラスには、通常のガラス検査に加えて、専用の試験が必要です。破砕試験 (ASTM C1048に準拠) では、試料を破壊し、50 mm×50 mmの領域内にある破片の数を数えます — 適切に強化されたガラスは、小さく比較的均一な破片になるはずです。ヒートソーク試験では、強化ガラスを高温に保持し、使用現場で自然破損を引き起こすおそれのある硫化ニッケル介在物に起因する破損を促進します。偏光を用いた表面応力測定では、圧縮応力層の深さと応力の大きさが仕様に適合していることを確認します。
高精度ガラス部品を調達するB2Bの購買担当者にとって、品質検査は製品の信頼性、エンドユーザーの安全性、総保有コストに直接影響します。医療機器のディスプレイに使用するカバーガラスに欠陥があると、診断精度を損なうおそれがあります。熱強化処理が不十分な自動車用パネルは、熱応力によって破損する可能性があります。サプライヤーによる厳格な品質管理は、購入企業の施設での受入検査コストを削減し、生産ラインでの不合格品を最小限に抑えるとともに、医療機器 (FDA) や自動車 (IATF 16949) などの分野で規制要件への適合を示す文書化された証拠を提供します。



