Contactez Saiweiglass




Comment la fabrication du verre transforme les matières premières en produits verriers finis
Comme pour mille autres façades architecturales, murs-rideaux de devantures et cloisons intérieures vitrées, chaque panneau que nous fabriquons commence par un tas de sable, de carbonate de sodium et de calcaire. Le parcours qui mène des matières minérales à la feuille plane finie — ce que nous appelons la ligne de fabrication du verre — comprend six étapes mesurables qui transforment les matières premières en verre plat destiné au vitrage, conformément aux normes de sécurité ASTM C1036 et ANSI Z97.1. Notre présentation décrit chaque étape du procédé de fabrication — préparation du mélange, fusion, formage sur bain d’étain, recuisson, façonnage des chants et trempe thermique — ainsi que les températures, les tolérances et les indicateurs de qualité nécessaires aux professionnels pour chaque fonction. En nous appuyant sur l’expertise acquise sur place dans les installations de saiweiglass, nous partageons notre expérience directe en complément des guides publiés, afin que vous puissiez choisir vos partenaires de fabrication en connaissance de cause. Cette présentation vous permettra de comprendre ce qui se passe sur une ligne de production de verre float, pourquoi ces opérations sont nécessaires et comment spécifier un verre de haute qualité adapté au projet.En quoi consiste le procédé de fabrication du verre ?
 La fabrication du verre est une succession d’opérations industrielles soumises à une assurance qualité — préparation du mélange, fusion, formage sur bain d’étain, recuisson, découpe du verre et usinage complémentaire — qui transforment des matières premières à base de silice en un produit verrier fini, prêt à être installé dans le bâtiment, l’automobile ou l’industrie.
Cette définition couvre un large éventail d’activités de production ; à l’échelle globale, le procédé de fabrication du verre commence par des apports dosés de carbonate de sodium et de calcaire et se termine par la sortie du verre fini de l’atelier de transformation, sur un chevalet de transport, après son passage par l’atelier de préparation du mélange, le bain d’étain, la ligne de recuisson et les postes de découpe ; la matière traverse un four de fusion, flotte sur un bain d’étain fondu, refroidit dans des arches de recuisson et subit une découpe des bords, le tout sous contrôle qualité continu.
Les applications finales sont très variées. Les matériaux destinés aux bâtiments commerciaux représentent l’essentiel des débouchés : garde-corps en verre, murs-rideaux, verrières et cloisons intérieures de bureaux. Le verre pour lasers, les récipients en verre, le verre de protection des panneaux solaires et les substrats en verre pour écrans reposent tous sur des variantes du même procédé de formage de base. Selon Grand View Research, le marché mondial du verre plat a atteint une valeur estimée à 311 milliards USD en 2024, les applications architecturales représentant plus de 71 % du chiffre d’affaires.
💡 À retenir : Comprendre chaque étape du procédé de fabrication du verre aide les équipes achats à rédiger des cahiers des charges plus précis et à détecter les problèmes de qualité avant l’expédition du verre sur le chantier.
Étape 1 — Sélection des matières premières et préparation du mélange
 Chaque qualité de verre repose sur une composition spécifique. La formule du mélange destiné aux feuilles de verre sodocalcique — qui représentent plus de 90 pour cent de la production de verre plat vendue dans le monde — repose sur un mélange de silice, un rapport entre la teneur totale en alcalins et le composant alcalite, ainsi que sur une teneur en calcin recyclé. Une erreur minime de 0. 1 % peut provoquer de manière systémique des variations de couleur, l’apparition de défauts de type microbulles ou une instabilité de fusion des microbulles en aval.
| Matière première | Fonction | % massique habituel |
|---|---|---|
| Sable siliceux (SiO2) | Vitrifiant — forme le réseau de silice | 70 – 75 % |
| Carbonate de sodium (Na2CO3) | Fondant — abaisse la température de fusion de la silice de ~1 710 °C à ~1 500 °C | 12 – 15 % |
| Calcaire (CaCO3) | Stabilisant — améliore la résistance chimique et la durabilité | 8 – 10 % |
| Calcin (verre recyclé) | Accélère la fusion et réduit les coûts de production de ~3 % pour chaque ajout de 10 % de calcin | 15 – 25 % |
| Additifs minoritaires (MgO, Al2O3, etc.) | Agents d’affinage, colorants, absorbeurs d’UV | 1 – 3 % |
Étape 2 — Fusion et affinage dans le four
 Lors de la fusion, le mélange sec de matières premières se transforme en un bain homogène de verre fondu dans un four à régénération. Cette étape représente à elle seule environ 75 % de la consommation énergétique de la ligne ; nous l’assurons au moyen de brûleurs latéraux au gaz naturel qui maintiennent en continu la flamme dans la zone de fusion à 1 500-1 700 °C, 24/7.
Un four à régénération récupère sa propre chaleur résiduelle. Ainsi, les fumées à 1 350-1 500 °C traversent une série de chambres garnies d’empilements de briques réfractaires (« empilages »), qui préchauffent l’air de combustion entrant jusqu’à 1 300 °C avant son arrivée aux brûleurs (« empilages »). Ce système permet une économie de combustible de 30-40 %. Sur les lignes modernes de production de verre float, les fours fonctionnent pendant une décennie ou plus avant la réfection complète nécessaire à une exploitation continue de 12-18+ ans, ce qui rend le rendement thermique extrêmement important.
Dans le four, la matière première traverse trois zones fonctionnelles distinctes :
- Zone de fusion — les matières premières se transforment en un liquide visqueux à 1 500-1 600 °C. Le temps de séjour de référence dans cette zone est d’environ 24-48 heures, selon le débit de tirée et la taille du four.
- Zone d’affinage — la température augmente légèrement pour atteindre 1 600-1 700 °C, ce qui réduit la viscosité du verre et permet aux bulles de gaz emprisonnées de remonter à la surface puis de s’échapper. Les agents d’affinage (généralement du sulfate de sodium) accélèrent l’élimination des bulles.
- Zone de conditionnement — le verre fondu refroidit progressivement jusqu’à environ 1 100 °C et atteint la viscosité nécessaire au formage.
“Chez saiweiglass, nos opérateurs de four surveillent en permanence trois catégories de défauts pendant la fusion : les pierres (particules réfractaires non fondues), les microbulles (bulles de gaz de moins de 1 mm) et les cordes (stries dues à des différences de composition). Une seule pierre de plus de 0,5 mm de diamètre entraîne généralement à coup sûr une casse lors de la trempe thermique ; nous utilisons donc des scanners optiques en ligne à la sortie du four pour signaler les anomalies.”Des températures élevées et homogènes dans l’ensemble du bain de verre sont nécessaires ; les points froids provoquent un défaut appelé « corde », une déformation optique visible et ondulée qui apparaît lorsque différentes portions de verre ne se sont pas mélangées de façon homogène dans la zone d’affinage. Lorsque le chauffage n’est pas uniforme dans la zone d’affinage (laissant des amas de bulles appelés « microbulles » ou des cratères appelés « grosses bulles »), des défauts se forment dans le verre fondu et entraînent son rejet selon les classes normalisées de qualité visuelle (ASTM C1036).
⚠️ Problème courant : Des fluctuations de température du four, même de ± 10 °C lors d’un changement de combustible, peuvent faire bondir le nombre de microbulles pendant 6–8 heures en aval. Les équipes achats devraient interroger les fabricants sur l’âge de leur four et le calendrier de sa réfection — un four ayant dépassé sa 15e année présente souvent des taux de défauts plus élevés.
Étape 3 — Formage du verre float
 Le procédé de fabrication du verre float — également appelé procédé Pilkington, du nom de Sir Alastair Pilkington, qui l’a développé commercialement en 1959 — est la technique utilisée aujourd’hui pour produire la quasi-totalité du verre plat. Vers le milieu de la zone de conditionnement du four, le verre à 1 100 °C s’écoule sur un bain d’étain fondu placé dans une enceinte étanche chauffée à l’azote. La gravité et la tension superficielle aplatissent le verre pour former un ruban parfaitement plan, poli au feu et présentant une pureté optique sur ses deux faces.
À l’intérieur, le bain d’étain mesure en moyenne 3-4 mètres de large, 50 mètres de long et 6 cm de profondeur. L’étain reste liquide sur toute la plage de température de travail (point de fusion de 232 °C, point d’ébullition de 2 602 °C) et sa densité est supérieure à celle du verre : le ruban flotte à la surface au lieu de couler au fond. Une vanne régulée (appelée « tweel ») dose le volume de verre fondu déversé sur un bain d’étain fondu. Le ruban de verre entre dans le bain d’étain à environ 1 100 °C et en sort à 600 °C — une température suffisamment basse pour que les rouleaux supérieurs puissent le manipuler et le déplacer sans exercer de pression sur la surface.
Les commandes d’épaisseur des rouleaux supérieurs sont déterminées par le courant. Lorsque le ruban peut s’étaler librement sur l’étain, l’aiguille d’équilibre naturel est d’environ 6-7 mm. Pour réduire l’épaisseur finale des feuilles de verre plat jusqu’à 0,4 mm pour des applications électroniques, les rouleaux supérieurs motorisés étirent eux-mêmes le ruban transversalement et en diagonale. Pour produire des panneaux plus épais (jusqu’à 25 mm), des dispositifs de retenue latéraux et des vitesses de tirée plus lentes permettent au verre de s’accumuler sur une plus grande profondeur.
0,4 – 25 mm
Plage d’épaisseurs réalisable sur les lignes modernes de production de verre float
~600 °C
Température de sortie du bain d’étain
6 000 × 3 660 mm
Dimensions maximales d’une feuille grand format issue d’une ligne de production de verre float
Étape 4 — Recuisson et refroidissement contrôlé
 Une fois sorti du bain d’étain à environ 600 °C, le ruban de verre entre dans une arche de recuisson — un four tunnel de plus de 100 mètres de long. À ce stade, l’objectif est d’éliminer les contraintes internes apparues lorsque la surface extérieure du verre a refroidi plus vite que son cœur pendant le formage sur bain d’étain. Une maîtrise insuffisante de la recuisson rendrait la structure du verre dangereusement instable lors de la découpe et de la manutention, avec un risque de rupture spontanée.
Dans l’arche, quatre zones fonctionnelles régulent le cycle de refroidissement :
- Zone de chauffage et d’homogénéisation — le verre est porté à une température uniforme, égale ou légèrement supérieure au point de recuisson (~555 °C pour le verre sodocalcique).
- Zone de maintien — le verre reste à la température de recuisson suffisamment longtemps pour que l’écoulement visqueux relâche environ 95 % des contraintes résiduelles. Trois minutes au point de recuisson éliminent la grande majorité des contraintes internes pour les compositions sodocalciques courantes.
- Zone de refroidissement lent — le ruban refroidit à une vitesse définie (souvent 2-4 °C par minute) dans l’intervalle critique compris entre le point de recuisson (environ 555 °C) et le point de contrainte (environ 515 °C). Un refroidissement trop rapide dans cet intervalle réintroduit des contraintes permanentes.
- Zone de refroidissement rapide — une fois le point de contrainte franchi, le verre refroidit plus rapidement jusqu’à la température ambiante, car aucune contrainte permanente supplémentaire ne peut se former à ces températures plus basses.
💡 Pourquoi cette étape compte pour les acheteurs : Un verre mal recuit conserve des contraintes résiduelles cachées qui ne se révèlent que plus tard — lors de la découpe (propagation imprévue de fissures), de la trempe thermique (casse spontanée dans le four) ou après la pose (rupture différée sous l’effet des cycles thermiques). Chez saiweiglass, chaque série de production est contrôlée au polariscope après l’arche de recuisson afin de vérifier les niveaux de contrainte avant le passage du verre à la découpe.
Pendant le refroidissement, la température doit rester uniforme sur toute la largeur du ruban. Des écarts de température entre les bords et le centre supérieurs à quelques degrés entraînent un gauchissement permanent qui rend la feuille impropre au vitrage architectural. Les arches modernes utilisent des éléments chauffants commandés indépendamment dans plusieurs zones latérales, avec des capteurs infrarouges qui transmettent instantanément les mesures à l’ordinateur de commande.
Le produit qui sort de l’arche est appelé verre recuit — chaque feuille de verre se trouve alors dans l’état de base à partir duquel commencent toutes les transformations ultérieures (découpe, trempe thermique, feuilletage, dépôt de couches).
Étape 5 — Découpe du verre, meulage et façonnage des chants
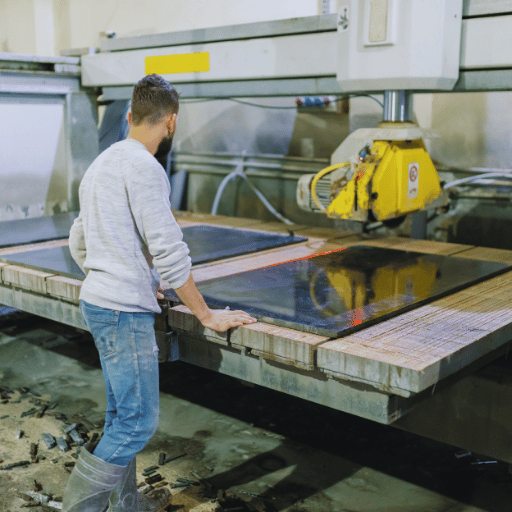
 Lorsque le ruban recuit sort de l’arche à température ambiante, il est automatiquement rayé et découpé en feuilles destinées au stock de verre (généralement jusqu’à 6 000 3 660 mm) ; les panneaux commandés sont ensuite découpés dans ces feuilles à l’aide d’une molette de rayage à commande numérique, suivant le tracé prévu, puis séparés par un rompage mécanique précis le long de la ligne de rayage afin de respecter les dimensions et l’aspect souhaités.
Le façonnage des chants est réalisé sur les bords découpés. Le choix de la finition des chants dépend de l’application finale :
| Type de chant | Description | Utilisation habituelle |
|---|---|---|
| Arêtes abattues (ébavurage léger) | Léger passage abrasif pour éliminer les arêtes vives | Chants masqués dans les vitrages encadrés |
| Joint plat meulé | Chant meulé à plat à la machine, avec une finition mate | Assemblage de vitrages isolants, vitrages bord à bord |
| Joint plat poli | Chant meulé puis poli pour obtenir une finition transparente | Parois de douche sans cadre, plateaux de table |
| Joint arrondi (chant en C) | Profil légèrement arrondi, semi-poli | Étagères, vitrines, miroirs |
| Biseau | Chanfrein incliné et poli sur le pourtour de la face | Miroirs décoratifs, mobilier haut de gamme |
| Chant à onglet | Découpe à 45° pour les assemblages d’angle | Assemblages d’angle en verre sans cadre |
Notre liste de contrôle des chants permet également de détecter les éclats de plus de 1 mm ainsi que toute marque de polissage visible au premier coup d’œil. Nous effectuons également un contrôle visuel à 100 % de chaque panneau avant de le transmettre par fax à la trempe thermique.
Étape 6 — Trempe thermique et transformations complémentaires
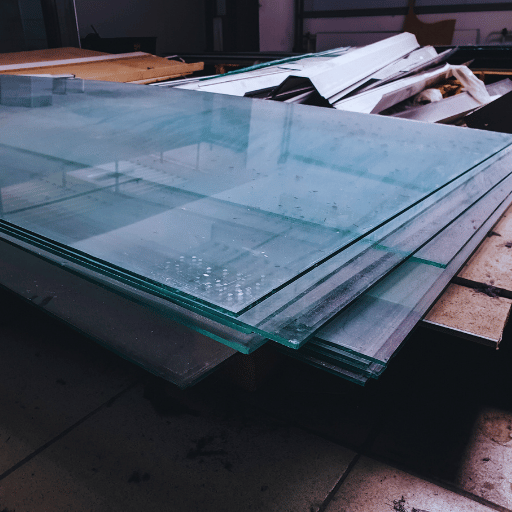 La trempe thermique est le traitement thermique qui transforme le verre recuit en vitrage de sécurité adapté aux zones très fréquentées et aux usages pour lesquels la réglementation l’exige. Le cycle de trempe est simple en théorie, mais nécessite une maîtrise très précise et rigoureuse : réchauffer le panneau de verre découpé jusqu’à ce qu’il commence tout juste à se ramollir, vers 620 °C, puis le refroidir brutalement par des jets d’air à haute pression soufflés simultanément sur les deux faces. Le refroidissement rapide maintient des contraintes de compression en surface tandis que le cœur du panneau est en traction, ce qui donne un produit fini quatre à cinq fois plus résistant que la feuille de verre recuit issue du stock de verre.
Lorsque le verre trempé se brise, l’énergie emmagasinée dans le verre sous forme de contraintes provoque sa fragmentation en de nombreux petits granules de forme approximativement cubique, au lieu des éclats acérés en forme de poignard que produit le verre recuit. C’est ce mode de fragmentation qui permet de classer le verre comme vitrage de sécurité selon la norme ANSI Z97.1 en Amérique du Nord et la norme EN 12150 en Europe. Ces deux normes prévoient un essai de comptage des fragments, au cours duquel un nombre spécifié de granules doit être visible dans une zone de 50 50 mm après rupture au pointeau.
| Propriété | Verre recuit | Verre trempé | Verre feuilleté |
|---|---|---|---|
| Résistance relative | 1× (référence) | 4–5× plus résistant | Variable (selon le type de verre) |
| Mode de fragmentation | Grands éclats tranchants | Petits granules non tranchants | Fissuré, mais maintenu par l’intercalaire |
| Peut être découpé après transformation | Oui | Non — se brise en fragments | Non (sans méthodes particulières) |
| Résistance aux chocs thermiques | Écart de température de ~40 °C | Écart de température de ~200 °C | Identique à celle des feuilles de verre constitutives |
| Norme de sécurité | ASTM C1036 (qualité uniquement) | ANSI Z97.1 / EN 12150 | ANSI Z97.1 / EN 14449 |
| Isolation acoustique | Faible | Faible | Élevée (l’intercalaire en PVB amortit les sons) |
- Feuilletage — procédé d’assemblage par collage de deux ou plusieurs feuilles de verre avec un intercalaire en PVB ou en SGP, destiné à assurer la résistance aux chocs, l’atténuation acoustique et le blocage des UV.
- Assemblage de vitrages isolants — collage de deux ou trois feuilles de verre, séparées par des profilés intercalaires et avec un remplissage au gaz (argon ou krypton), pour constituer des éléments thermiquement isolants.
- Couche à faible émissivité — dépôt de couches d’oxydes métalliques sur le verre par magnétron, afin de réfléchir les infrarouges tout en permettant la transmission lumineuse des rayons visibles.
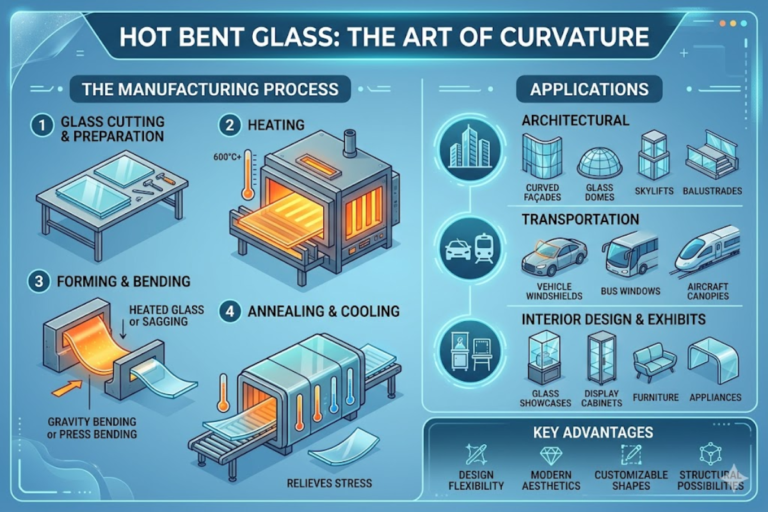
- Cintrage / bombage — les feuilles planes sont chauffées jusqu’au point de ramollissement, puis formées sur des moules pour produire du verre bombé 3D saiweiglass destiné aux façades, aux verrières et aux éléments d’aménagement intérieur.
Questions fréquentes
Q : En quoi consiste le procédé de fabrication du verre ?
Voir la réponse
Le procédé de fabrication du verre est le flux de production en usine qui transforme le sable siliceux et d’autres matières premières en panneaux de verre finis. Ce flux comprend 6 étapes principales : la préparation du mélange de matières premières, la fusion au four à 1 500-1 700 °C, le formage sur un bain dense d’étain fondu, la recuisson dans une arche à température contrôlée, la découpe et le façonnage précis des chants, puis la trempe thermique ou d’autres traitements complémentaires. L’ensemble de ce flux est organisé sur une ligne de production intégrée qui fonctionne 24 heures par jour.
Chaque opération de formage doit s’inscrire dans une séquence fondée sur la précédente, et aucune ne doit être contournée ni précipitée, car cela peut, comme à l’étape de recuisson, entraîner un taux de rebut supérieur à 50 %.
Q : Quelles matières premières sont nécessaires pour fabriquer du verre ?
Voir la réponse
Le verre sodocalcique est composé de sable siliceux (70-75 % en masse), de carbonate de sodium (12-15 %), de calcaire (8-10 %) et de calcin de verre recyclé (15-25 %)… Le carbonate de sodium et le calcaire contribuent à abaisser la température de fusion. Le calcaire améliore la durabilité du mélange…
Q : Comment le verre float est-il fabriqué ?
Voir la réponse
Le verre float est obtenu en versant du verre en fusion sur de l’étain fondu dans une chambre. La chambre est hermétiquement fermée et le store est recouvert d’étain fondu. Lorsque le verre en fusion entre en contact avec l’étain, plus dense, il flotte et s’étale pour former un ruban plat dont les 2 faces sont polies au feu. L’épaisseur est contrôlée par la vitesse d’étirage et les rouleaux supérieurs. La fabrication commerciale du verre float a été lancée en 1959 par des ingénieurs de Pilkington et reste la référence mondiale pour produire des feuilles de verre plat de qualité optique supérieure. Ce procédé permet de produire des feuilles de 0,4 mm à 25 mm d’épaisseur.
Q : Quelle est la différence entre le verre recuit et le verre trempé ?
Voir la réponse
Le verre recuit est refroidi lentement dans une arche de recuisson ; il constitue la “base” orthogonale habituelle de tous les verres plats. Les verres trempés sont recuits ; bien qu’il s’agisse de l’état de “sécurité” standard de tous les verres plats, il doit être obtenu délibérément (par un réchauffage à ~620 C suivi d’un refroidissement brutal et spontané par des jets d’air, afin de créer une “couche superficielle” en compression). Quelques caractéristiques pratiques essentielles : le verre trempé se brise en petits granules imprévisibles ; ses performances à l’usage sont supérieures, puisqu’il résiste aux chocs thermiques jusqu’à ~200 C et peut être découpé ou percé ; bien que son utilisation dans l’élément de construction final soit un peu moins efficace ou courante que celle du verre recuit, il produit des fragments coupants dangereux en cas de casse. Le verre recuit varie selon l’application, conserve sa forme, mais se brise en fragments coupants dangereux ; il présente une résistance insuffisante aux chocs thermiques et à la colle thermofusible. Les codes de la construction imposent du verre trempé (ou feuilleté) aux endroits dangereux ; dans les entrées (panneaux de portes et d’atriums), en partie basse sur tout le pourtour de l’enveloppe du bâtiment et partout où la chute d’un objet semi-dur présente un risque. Le verre recuit est remplacé par du verre recuit pour les applications sans exigence de sécurité (meubles de rangement, cloisons, etc.) et sert à fabriquer du verre feuilleté (couche de 6 m d’épaisseur ou plus) intégré aux doubles vitrages destinés aux applications de sécurité. Le coût global d’un verre trempé est supérieur d’environ 15-30 % à celui d’un produit en verre recuit de structure équivalente…
Q : Quelles propriétés du verre sont importantes pour les projets B2B ?
Voir la réponse
Pour les projets architecturaux et industriels B2B, les propriétés essentielles du verre comprennent : la résistance mécanique (performances du verre trempé par rapport au verre recuit), les performances thermiques (coefficient U et facteur de gain solaire SHGC des vitrages isolants), la clarté optique (niveau de distorsion selon ASTM C1036), le classement de sécurité (conformité à ANSI Z97.1 ou EN 12150), la résistance chimique aux produits de nettoyage et à l’exposition atmosphérique, ainsi que les tolérances dimensionnelles. La durabilité sous une charge de vent prolongée et des cycles thermiques est également importante pour les applications en murs-rideaux et en façades.
Q : Quels types de verre sont utilisés dans la construction de bâtiments commerciaux ?
Voir la réponse
La construction de bâtiments commerciaux fait appel à plusieurs types de verre : le verre trempé de sécurité pour les devantures et les portes vitrées ; le verre feuilleté pour les vitrages en surplomb et les garde-corps ; les vitrages isolants à couche faiblement émissive pour les murs-rideaux et les fenêtres ; le verre d’allège pour masquer les dalles de plancher ; le verre résistant au feu, le verre acoustique et le verre bombé. Le verre trempé représente environ 36 % du chiffre d’affaires mondial du verre plat, tandis que les applications architecturales dans leur ensemble en représentent plus de 71 %.
Q : Comment choisir un partenaire pour la transformation du verre sur mesure ?
Voir la réponse
Pour évaluer un transformateur de verre sur mesure, appuyez-vous sur les cinq critères suivants : (1) les équipements : dispose-t-il des équipements nécessaires, tels qu’un four de trempe thermique, une ligne de feuilletage et des postes de découpe CNC ? (2) les certifications : renseignez-vous sur ses certifications, notamment SGCC, IGCC/IGMA, et sur sa conformité aux normes ASTM/ANSI. (3) le contrôle qualité : demandez des rapports d’essais de fragmentation, des mesures de contraintes et des documents de contrôle visuel. (4) l’historique des délais de fabrication : demandez des références d’autres projets de bâtiments commerciaux. (5) les capacités spécialisées : si votre projet comprend du verre cintré, des panneaux de grand format ou des formes complexes, assurez-vous que le transformateur possède une expérience de ces solutions verrières. Si vous avez besoin de verre bombé pour un projet architectural, examinez les solutions de verre bombé 3D proposées par des fabricants au savoir-faire éprouvé, comme saiweiglass.
Q : Comment le verre est-il fabriqué à grande échelle pour les projets architecturaux ?
Voir la réponse
À grande échelle, le verre est fabriqué en continu par le procédé float. Une seule ligne float produit plus de 6000 tonnes de verre brut par semaine, en fonctionnant 24 heures par jour, 7 jours/semaine, pendant 12-18 ans entre les réfections du four. Des feuilles de grand format mesurant jusqu’à 6 000 x 3 660 mm sont découpées dans le ruban, puis acheminées vers des ateliers de transformation ou des opérations de trempe thermique, de feuilletage, d’assemblage de vitrages isolants ou de dépôt de couches.
Les installations modernes de fabrication du verre s’appuient sur la pesée automatisée des mélanges, le pilotage du four en temps réel et la détection optique des défauts en ligne pour garantir une qualité constante sur une production annuelle de plusieurs millions de mètres carrés.
Besoin de verre transformé selon les spécifications de votre projet ?
Notre entreprise saiweiglass prend tout en charge, du verre float brut au verre trempé, feuilleté et bombé, pour 1X ou plus. Livraison sur votre chantier dans les délais.
Demander un devisÀ propos de ce guide
Ce guide du processus de transformation du verre a été élaboré par l’équipe de rédaction technique de saiweiglass à partir de son expérience directe de la production dans nos installations de fabrication de verre float, de trempe thermique et de feuilletage. Toutes les données proviennent de normes publiées du secteur (ASTM, ANSI, EN) et de sources évaluées par des pairs. Les pratiques spécifiques que nous décrivons — contrôle des mélanges, inspection des défauts, vérification de la qualité des chants — sont représentatives des procédures appliquées dans nos propres installations.
Références et sources
- Britannica — Verre sodocalcique
- Pilkington — Le procédé float étape par étape
- ASTM C1036-21 — Spécification normalisée relative au verre plat
- ANSI Z97.1-2015 (R2020) — Matériaux de vitrage de sécurité dans les bâtiments
- Wikipedia — Verre sodocalcique
- Wikipedia — Verre float
- Wikipedia — Verre trempé
- Wikipedia — Recuit (verre)
- Glass Packaging Institute — Informations sur le recyclage du verre
- Grand View Research — Marché mondial du verre plat
- Glass Technology Services — 7 types de défauts du verre
- Lehigh University — Recuit et trempe thermique (cours IMI-NFG)
- CTCN (UNEP) — Technologie de recyclage du verre
- ScienceDirect — Four verrier (présentation technique)