Kontaktieren Sie Saiweiglass



Die Wahl des falschen Ultradünnglasmaterials kann eine Fertigungslinie zum Stillstand bringen, die optische Leistung eines Displays ruinieren oder bei der Halbleiterverarbeitung Schäden durch Substratverzug verursachen. Dieser Leitfaden erläutert die vier wichtigsten Ultradünnglasarten und -materialien – Borosilikatglas, Aluminosilikatglas, Kalk-Natron-Floatglas und Quarzglas – anhand konkreter Wärmeausdehnungskoeffizienten, Dickenangaben, Informationen zur Fertigung und einer übersichtlichen Matrix zur Zuordnung von Material und Anwendung. Ob Sie Glas für ein faltbares Display, einen Biosensor oder ein optisches Fenster festlegen: Dieser Leitfaden hilft Ihnen, von Anfang an die richtige Spezifikation zu bestimmen.
Inhaltsverzeichnis
- Was ist Ultradünnglas und warum ist die Dicke entscheidend?
- Die wichtigsten Ultradünnglasmaterialien im Vergleich
- Eigenschaften, die die Leistungsfähigkeit von Ultradünnglas beeinflussen
- Wie Ultradünnglas hergestellt wird
- Branchenübergreifende Anwendungen von Ultradünnglas
- Das richtige Ultradünnglas für Ihr Projekt auswählen
- Häufig gestellte Fragen
Was ist Ultradünnglas und warum ist die Dicke entscheidend?

Definition
Ultradünnglas bezeichnet Glassubstrate mit einer Dicke unter 1,1 mm. Die Kategorie Ultradünnglas umfasst 0,1–0,5 mm, Mikrodünnglas liegt unter 0,1 mm (100 μm), und die dünnste handelsübliche Sorte Schott D 263® T eco misst 0,03 mm (30 μm). Mit 30 μm ist sie dünner als ein menschliches Haar.
Die Dicke ist eine funktionale Spezifikation. Sie bestimmt, wie das Glas auf Temperaturwechsel reagiert, wie stark es sich unter Last verformt, mit welchem Fertigungsverfahren es hergestellt werden kann und welches Handhabungssystem nachgelagerte Prozesse erfordern. Ein mit 0,7 mm spezifiziertes Substrat verhält sich völlig anders als eines mit 0,2 mm, selbst wenn beide aus derselben Borosilikatglasrezeptur zugeschnitten werden.
Branchenübliche Einteilung nach Dicke
0,5–1,1 mm
Standard-Dünnglas
0,1–0,5 mm
Ultradünnglas
<0.1 mm
Mikrodünnglas / UTG
0,03 mm
Dünnste handelsübliche Sorte (30 μm)
Beim Einsatz von Ultradünnglassubstraten erleben wir, dass die Dicke häufig zuerst festgelegt und allzu oft falsch verstanden wird. Wird “das dünnste mögliche Glas” spezifiziert, ohne die zulässige thermische Belastung, das Handhabungsverfahren oder den Toleranzbereich zu kennen, muss diese Spezifikation im weiteren Verlauf der Produktionsplanung häufig überarbeitet werden. Die Dicke setzt jeder nachgelagerten Entscheidung Grenzen: der Verarbeitbarkeit der Materialfamilie, der Toleranzkontrolle beim Ziehverfahren und der Durchführbarkeit weiterer Bearbeitungsschritte.
Die Familien der Glassubstrate überschneiden sich zudem mit Normen der Displayindustrie (Regelwerken wie IEC 62899 für flexible Elektronik), die Dickentoleranzbereiche und Oberflächenqualitätsklassen festlegen. Wenn Sie Ihre optische Anwendung diesen Kategorien zuordnen, erleichtert dies die entsprechende Auswahl von Borosilikatglas oder Glas.
Die wichtigsten Ultradünnglasmaterialien im Vergleich
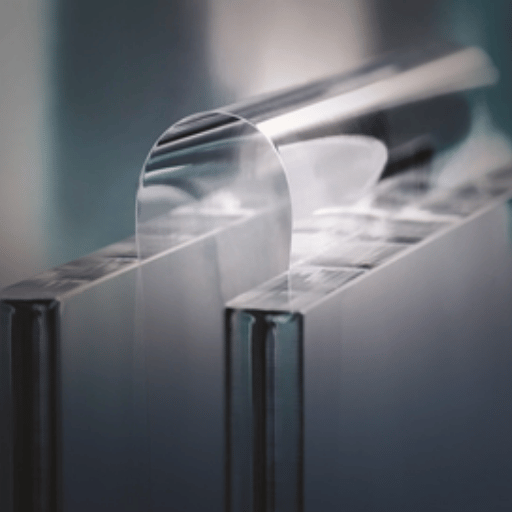
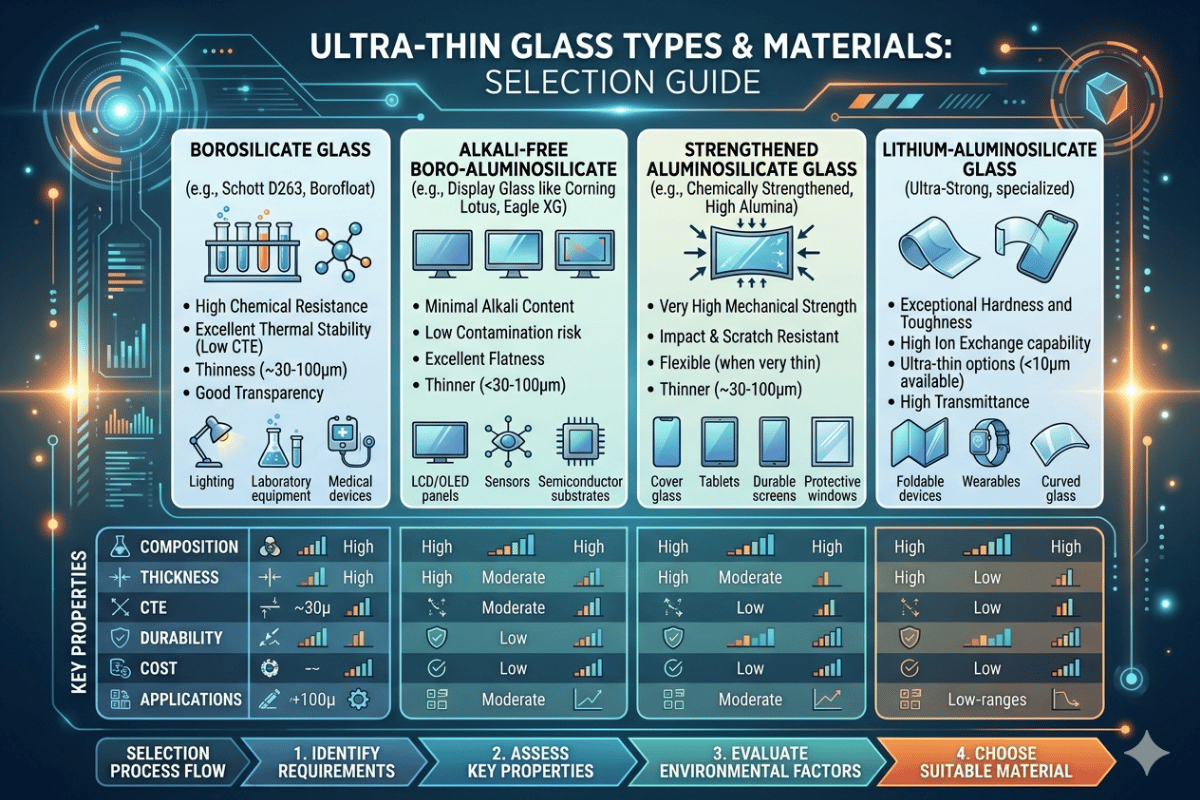
Vier Materialfamilien decken die meisten anspruchsvollen Anwendungen für Ultradünnglassubstrate ab. Jede Familie bietet eine andere Kombination aus Wärmeausdehnungskoeffizient (CTE), optischer Transmission, chemischer Beständigkeit, verfügbarer Dicke und Kosten. Welches Material am besten geeignet ist, bestimmt Ihre Prozessumgebung, nicht die optischen oder mechanischen Anforderungen Ihres Endprodukts.
Borosilikatglas
Borosilikatglas – zu den Marken zählen Schott BOROFLOAT® 33 und D 263® T eco – hat einen CTE von 3,25 × 10⁻⁶/K und ist in den dünnsten handelsüblichen Ausführungen erhältlich. Die Kombination aus geringer Wärmeausdehnung, hoher optischer Transmission (über 90 % im sichtbaren Bereich, über 50 % im nahen UV-Bereich) und hoher chemischer Beständigkeit macht es zum Standardmaterial für Optik, Sensoren und MEMS-Substrate.
D 263 T eco erreicht eine Dicke von 0,03 mm und wird in Scheibenform bis 300 mm geliefert. Das im Floatverfahren hergestellte BOROFLOAT 33 bietet einen größeren Dickenbereich und größere Scheibenformate. Beide weisen eine hohe chemische Beständigkeit gegenüber Säuren und Basen auf und eignen sich daher für aggressive Nassreinigungschemikalien, die in der Halbleiterfertigung eingesetzt werden.
Aluminosilikatglas
Wie verbreitet Aluminosilikatglas heute ist, zeigen die Produkte eagle xg® und Willow von Corning, die für die Displayfertigung entwickelt wurden, bei der eine Alkalikontamination der Dünnschichttransistorschichten (TFT-Schichten) unzulässig ist. Das alkalifreie Eagle XG hat einen CTE von ~3,17 × 10⁻⁶/K, ist in Dicken von 0.25 bis 0,5 mm erhältlich und wird in den üblichen Displayglasformaten hergestellt. Willow-Glas geht noch weiter und bietet Dicken von 100–200 μm als Rollenmaterial, das die Aufnahme und Platzierung im Rolle-zu-Rolle-Verfahren für flexible Elektronik ermöglicht.
Für Anwendungen, die eine chemische Vorspannung erfordern – etwa Abdeckglas für Unterhaltungselektronik –, sprechen Aluminosilikatglasrezepturen besser auf das Ionenaustauschverfahren an als Borosilikatglas. Der höhere Aluminiumoxidgehalt erzeugt nach dem Kaliumionenaustausch eine dichtere Oberflächenschicht, wodurch eine noch tiefere Druckspannungszone und höhere Oberflächendruckspannungen entstehen. Deshalb wird chemisch vorgespanntes Aluminosilikatglas für UTG-Abdeckgläser faltbarer Displays spezifiziert.
Kalk-Natron-Floatglas
Kalk-Natron-Floatglas, das im Floatverfahren auf einem Bad aus geschmolzenem Zinn hergestellt wird, hat unter den kostengünstigsten Glasarten das größte Produktionsvolumen. Die Sorte UFF (Ultra Flat Float) von NSG ermöglicht mit dem Floatverfahren Dünnglasformate ab 0,33 mm. Der CTE-Bereich liegt bei 8.5 bis 9,0 × 10⁻⁶/K – weit höher als bei Borosilikatglas oder Aluminosilikatglas und damit ungeeignet für Anwendungen, die eine präzise Abstimmung der Wärmeausdehnung erfordern.
Bei kostensensiblen Anwendungen mit langjährig etablierten Verarbeitungsverfahren spielt Kalk-Natron-Glas seine Vorteile aus. Dünnes Kalk-Natron-Floatglas ist seit mehr als 40 Jahren ein bewährter Werkstoff für Automobilglas. Auch bei Displays, bei denen eine TFT-Kontamination unkritisch und eine unterschiedliche Wärmeausdehnung gegenüber einer angrenzenden Schicht akzeptabel ist, spricht der Materialpreis für Kalk-Natron-Glas. Sein hoher Alkaligehalt macht es ohne Sperrbeschichtung für viele Prozessumgebungen der Halbleiterfertigung ungeeignet.
Quarzglas / Quarz
Quarzglas bietet Eigenschaften, die keine andere Glasart erreicht: CTE ≤ 0,5 × 10⁻⁶/K; UV-Transmission von ca. 80 % bei 200 nm; Temperaturbeständigkeit bis 1.000 °C im Dauerbetrieb. Diese Eigenschaften machen es zum idealen Material für Fotomasken in der Tief-UV-Lithografie, optische UV-Fenster und Hochleistungslaseroptiken, bei denen Kalk-Natron-Glas oder Borosilikatglas durch Thermoschock oder UV-Absorption beeinträchtigt würden.
Die Nachteile sind die Kosten und die schwierige Verarbeitung. Quarzglas ist in der Herstellung deutlich teurer als Borosilikatglas, lässt sich schwieriger schleifen und polieren und ist als ultradünne Scheibe im Handel weniger verbreitet. Für Fotomaskensubstrate in der Halbleiterfertigung und präzise UV-Optiken sind diese Kosten akzeptabel, für allgemeine Display- oder Sensoranwendungen wird es jedoch selten spezifiziert.
⚠️ Häufiger Spezifikationsfehler
Wir sehen häufig, dass Borosilikatglas spezifiziert wird, obwohl die Anwendung aufgrund der erforderlichen alkalifreien Verarbeitung tatsächlich Aluminosilikatglas verlangt. Bei einem Prozess mit TFT-Abscheidung über 400 °C diffundiert das im Borosilikatglas enthaltene Natrium in die Bauelementschicht und verringert die Leistung erheblich. Prüfen Sie immer, ob Ihr Prozess empfindlich auf Alkalien reagiert, bevor Sie eine Glasfamilie festlegen.
Materialvergleichstabelle
| Material | CTE (×10⁻⁶/K) | Mindestdicke | UV-/Vis-Transmission | Hauptanwendung |
|---|---|---|---|---|
| Borosilikatglas (BOROFLOAT® 33 / D 263® T eco) | 3.25 | 0,03 mm (30 μm) | >90 % (sichtbarer Bereich), >50 % (naher UV-Bereich) | Optik, MEMS, Sensoren, Fotomasken |
| Aluminosilikatglas (Eagle XG® / Willow®) | 3.17 | 0,10 mm (100 μm) | >90 % (sichtbarer Bereich) | Display-TFTs, faltbares Abdeckglas, UTG |
| Kalk-Natron-Floatglas (UFF® von NSG) | 8.5–9.0 | 0,33 mm | >88 % (sichtbarer Bereich) | Automobilglas, allgemeine Displayanwendungen, kostensensible Anwendungen |
| Quarzglas / Quarz | ≤0.5 | 0,10 mm (Sonderanfertigung) | >80 % bei 200 nm (UV) | UV-Lithografie, Laseroptik, Hochtemperaturanwendungen |
Unsere Lieferkette deckt alle vier Materialfamilien ab. Die häufigste Frage neuer Kunden lautet: Benötige ich Aluminosilikatglas oder Borosilikatglas? Meist lässt sich die Antwort auf eine Frage zurückführen: Umfasst Ihr Prozess Abscheidungs- oder Diffusionsschritte bei Temperaturen, bei denen die Migration von Alkalien relevant wird? Falls ja, Aluminosilikatglas. Andernfalls ist Borosilikatglas bei gleicher Leistung in der Regel kostengünstiger.
Wichtige Eigenschaften, die die Leistungsfähigkeit von Ultradünnglas beeinflussen
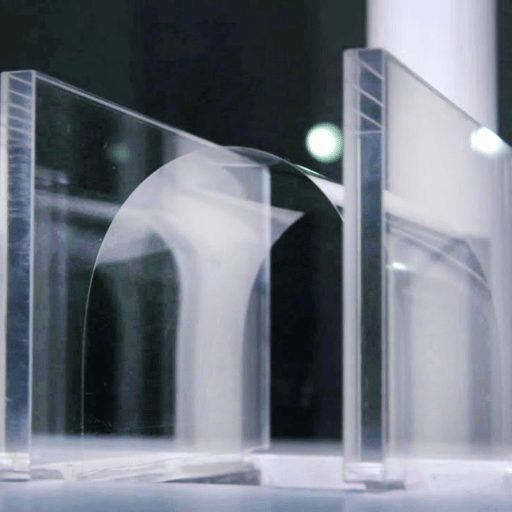
Neben der Materialfamilie bestimmen sechs zentrale Eigenschaften, ob sich die gewählten Dünnglasmaterialien in der Anwendung zuverlässig bewähren. Jede dieser sechs Eigenschaften ist bei einem gewählten Material mit einem Versagensmechanismus verknüpft – wird auch nur eine davon vernachlässigt, kann es sowohl bei der Montage als auch im Einsatz zu Ausfällen kommen.
| Eigenschaft | Warum sie wichtig ist | Borosilikatglas | Aluminosilikatglas | Kalk-Natron-Glas | Quarzglas |
|---|---|---|---|---|---|
| CTE (×10⁻⁶/K) | Unterschiedliche Wärmeausdehnung verursacht Verzug und Delamination | 3.25 | 3.17 | 8.5–9.0 | ≤0.5 |
| Optische Transmission | Displayhelligkeit, Sensorsignal, Effizienz von UV-Prozessen | Hoch (sichtbarer Bereich + naher UV-Bereich) | Hoch (sichtbarer Bereich) | Gut (nur sichtbarer Bereich) | Hervorragend (UV bis IR) |
| Oberflächenqualität / Ebenheit | Ausrichtung bei der Lithografie, Gleichmäßigkeit dünner Schichten | <1 nm rms (Abwärtsziehverfahren) | <1 nm rms (Fusionsziehverfahren) | 3–5 nm rms (Floatverfahren) | <1 nm rms (poliert) |
| Chemische Beständigkeit | Verträglichkeit mit Nassprozessen, Beständigkeit gegenüber Reinigungslösungsmitteln | Hoch | Hoch | Mäßig | Hervorragend |
| Flexibilität (unter 0,1 mm) | Rolle-zu-Rolle-Verarbeitung, Konstruktion faltbarer Geräte | Begrenzt (>50 μm) | Ja (Willow® 100 μm) | Nicht in Dicken <0.33 mm erhältlich | Nicht als Dünnglas erhältlich |
| Thermische Stabilität | Hochtemperaturabscheidung, Reflow-Verfahren, Laserbearbeitung | Bis ~500 °C | Bis ~600 °C | Bis ~450 °C | Bis ~1.000 °C |
⚠️ Warnung vor unterschiedlichen Wärmeausdehnungskoeffizienten
Wird Ultradünnglas mit einem Metallrahmen, einem Keramikträger oder einem Verbindungssubstrat verbunden, muss der Wärmeausdehnungskoeffizient (CTE) des Glases über den gesamten Betriebstemperaturbereich im Verhältnis zum Wärmeausdehnungskoeffizienten des Trägers betrachtet werden. Ein Unterschied von mehr als 3 × 10⁻⁶/K zwischen Kalk-Natron-Glas (CTE ≈ 9) und einem siliziumbasierten Träger (≈ 2.6) erzeugt bei Temperaturwechseln ausreichend Dehnung, um Risse oder Delamination im Glassystem zu verursachen – dieses Versagen ist in der Automobil-HUD-Branche und im Bereich der MEMS-Gehäusetechnik gut dokumentiert.
Unsere Checkliste zur Bewertung der Eigenschaften
Vor der Auswahl eines Glassubstrats berücksichtigen wir Folgendes:
- Übereinstimmung der Wärmeausdehnungskoeffizienten von Glas und Verbindungssubstrat über den gesamten Temperaturzyklus
- Optische Transmission bei den relevanten Wellenlängen (UV, sichtbarer Bereich, IR)
- Anforderungen an die Oberflächenrauheit im Verhältnis zu den Möglichkeiten des Ziehverfahrens
- Chemische Verträglichkeit mit den im Prozess eingesetzten Lösungsmitteln und Reinigungsflüssigkeiten
- Ebenheitsspezifikation im Verhältnis zur Dicke – dünneres Glas biegt sich unter seinem Eigengewicht stärker durch
- Beständigkeitsparameter – wird das Bauteil einzeln von Hand oder ausschließlich mit vakuumgestützten Aufnahme- und Platzierungssystemen gehandhabt?
Bei Präzisionsanwendungen verdienen die Oberflächenqualität und die Ebenheit des Glases zusätzliche Aufmerksamkeit. Beim Abwärtszieh- oder Fusionsziehverfahren entsteht eine feuerpolierte Oberfläche, die bei der ursprünglichen Herstellung kein oder nur minimales Polieren erfordert. Glas aus dem Floatverfahren benötigt zusätzliche Polierschritte, um die Oberflächenqualität des Abwärtszieh- oder Fusionsziehverfahrens zu erreichen, was die Kosten und das Risiko einer Verunreinigung durch Poliermittelrückstände erhöht.
Wie Ultradünnglas hergestellt wird

Drei grundlegende Ziehverfahren decken nahezu die gesamte kommerzielle Ultradünnglasherstellung ab. Jedes erzeugt ein Substrat mit einem anderen Dickenprofil, einer anderen Oberflächenqualität und einem anderen Format. Wenn Sie Ihr Verfahren kennen, können Sie fundiert beurteilen, ob die vorgelegte Spezifikation erreichbar ist.
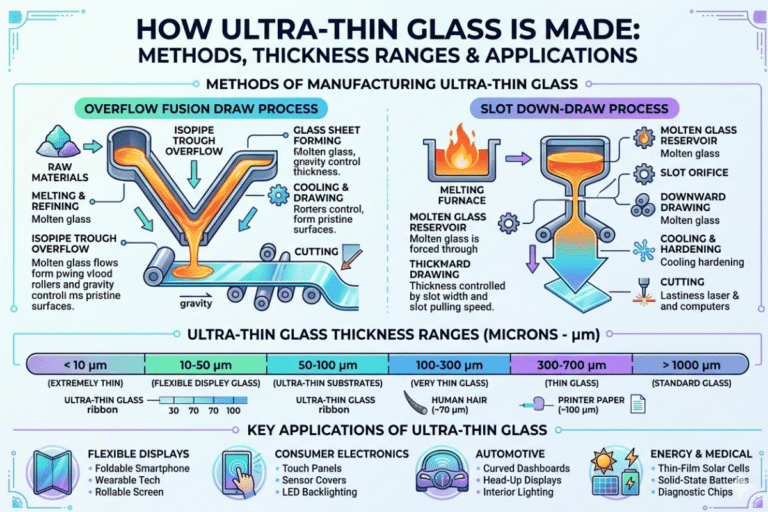
- Fusionsziehverfahren (Überlauf-Abwärtsziehverfahren) – Bei diesem von Corning entwickelten Verfahren fließt die Glasschmelze über beide Seiten einer V-förmigen Rinne (des sogenannten Isopipe-Formkörpers), an deren Unterseite die beiden Ströme zusammenlaufen und nach unten gezogen werden. Da keine der beiden Oberflächen während der Formgebung feuerfestes Material berührt, entsteht eine gezogene Oberfläche, die kein Polieren erfordert. Direkt beim Ziehen ist eine Oberflächenrauheit unter 0.5 nm rms erreichbar. Eagle XG® und Willow® werden nach diesem Verfahren hergestellt, das die in der Displayfertigung verwendeten ultradünnen und flexiblen Glasformate ermöglicht.
- Abwärtsziehverfahren (Schlitzziehverfahren) – Das Hauptverfahren von Schott für Präzisionsdünnglas. Glasschmelze fließt durch einen präzise bearbeiteten Schlitz und wird nach unten gezogen, wodurch eine feuerpolierte Oberfläche mit einer Rauheit unter 1 nm rms entsteht. Mit diesem Verfahren wird D 263® T eco mit einer Dicke von 0,03 mm hergestellt. Das Abwärtsziehverfahren ermöglicht sehr enge Dickentoleranzen (±0,005 mm bei einer Nenndicke von 0,1 mm) und erzeugt Substrate mit hervorragender Ebenheit ohne anschließendes Polieren.
- Floatverfahren / Mikrofloatverfahren – Glasschmelze liegt auf einem Bad aus geschmolzenem Zinn auf und breitet sich unter dem Einfluss von Schwerkraft und Oberflächenspannung zu einer gleichmäßigen Dicke aus. Floatglas macht 2025 mengenmäßig etwa 50,68 % der Dünnglasproduktion aus (Mordor Intelligence). Das Verfahren zeichnet sich zwar durch die Fertigung großer Formate und hohe Wirtschaftlichkeit aus, doch die Oberfläche mit Zinnkontakt unterscheidet sich hinsichtlich Rauheit und chemischer Beschaffenheit von der Oberfläche mit Luftkontakt. Das Mikrofloatverfahren verfeinert diesen Prozess für geringere Dicken, die physikalischen Gegebenheiten des geschmolzenen Zinnbads begrenzen die Mindestdicke bei Kalk-Natron-Glasrezepturen jedoch auf etwa 0,33 mm.
Nachgelagerte Bearbeitungsverfahren
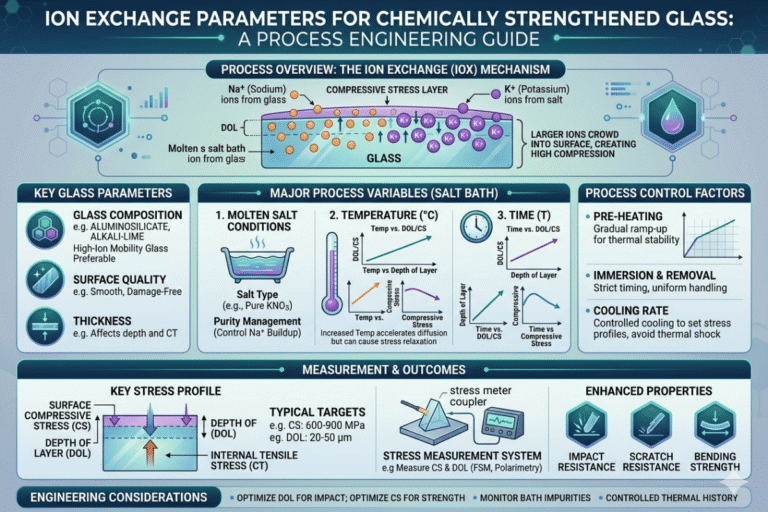
- Chemische Vorspannung – Beim Eintauchen in ein Salzbad aus geschmolzenem Kaliumnitrat werden kleinere Natriumionen an der Glasoberfläche durch größere Kaliumionen ersetzt, wodurch eine Druckspannungsschicht entsteht. Das Verfahren ist bei Abdeckglas aus Aluminosilikatglas üblich; Borosilikatglas spricht ebenfalls auf den Ionenaustausch an, erreicht jedoch eine geringere Druckspannung und eine geringere Schichttiefe.
- Antireflexbeschichtung – Mehrlagige dielektrische Dünnschichtbeschichtungen, die durch Sputtern oder im Sol-Gel-Verfahren aufgebracht werden, reduzieren die Oberflächenreflexion von etwa 4 % je Oberfläche auf unter 0,5 % je Oberfläche. Erforderlich für Display-Abdeckglas und optische Fenster.
- Präzisionspolieren – Dient vor allem der Verbesserung der Oberflächengüte von im Floatverfahren hergestelltem Glas sowie dem Erreichen von Ebenheitsspezifikationen mit einer Gesamtdickenschwankung (TTV) unter 1 μm.
- Laserzuschnitt und Laserritzen – Ein CO₂- oder Ultrakurzpulslasersystem erzeugt bei Dicken unter 0,3 mm saubere Kanten ohne mechanische Kantenbeschädigung.
💡 Aus der Fertigungspraxis
In unserer Fertigung erfordern Substrate unter 0,3 mm, dass wir bei jedem Prozessschritt die Grenzen der Vakuumhandhabung ausreizen, von der Wareneingangsprüfung und dem Verpacken in Kisten bis zur Endverpackung. Mechanische Vorrichtungen mit Kantenkontakt, die sich bei Substraten mit 0,7 mm bewährt haben, würden bei Substraten mit 0,3 mm bereits unter durchschnittlichen Handhabungslasten zu einem Bruch an der Kontaktstelle führen.
Das mechanische Anritzen von Glas unter 0,3 mm führt unweigerlich zu Mikrorissen entlang der Schnittkanten, unabhängig davon, wie sorgfältig der Prozess durchgeführt wird. Selbst bei optisch perfekten Ritzbruchkanten zeigen spätere Prüfungen im Rasterelektronenmikroskop ein von der Kante ausgehendes Rissnetz im Glasinneren. Bei Substraten in diesem Dickenbereich beseitigt das Laserritzen jedes Risiko eines mechanisch-thermisch verursachten Bruchs.
Branchenübergreifende Anwendungen von Ultradünnglas

Der Markt für Ultradünnglasscheiben wächst in mehreren Segmenten der Elektronikindustrie rasant, da Geräte kleiner werden und Polymerwerkstoffe hinsichtlich ihrer optischen Leistungsfähigkeit sowie ihrer thermischen und chemischen Beständigkeit an ihre Grenzen stoßen.
Marktgröße und Wachstum
$15,71 Mrd.
Weltweite Marktgröße, 2026
~11%
Durchschnittliche jährliche Wachstumsrate (Mordor Intelligence)
5
Wichtigste Branchen
| Branche | Glasart | Konkrete Anwendung | Zentrale Anforderung |
|---|---|---|---|
| Unterhaltungselektronik und Displays | Aluminosilikatglas (UTG) | Abdeckglas für faltbare Displays (Samsung Galaxy Z Fold/Flip, faltbares Gerät von Apple) | Biegeradius <3 mm, Stoßfestigkeit, <100 μm |
| LCD- / OLED-Panels | Aluminosilikatglas (Eagle XG®) | TFT-Substrat, Displayglasträger | Alkalifrei, Ebenheit <0.2 mm/m |
| Halbleiter | Aluminosilikatglas, Borosilikatglas | Gehäusefertigung auf Waferebene, Glasinterposer, Trägersubstrate | An Silizium angepasster Wärmeausdehnungskoeffizient, Eignung zum Bohren von Durchkontaktierungen |
| Sensorik und Diagnostik | Borosilikatglas | Biosensoren, medizinische Diagnosechips, MEMS-Substrate | Chemische Inertheit, optische Transparenz, anodische Verbindung |
| Optik und Photonik | Quarzglas, Borosilikatglas | Optische Fenster, Spiegel, Filter, Antireflexbeschichtungen | Niedriger Wärmeausdehnungskoeffizient, UV-Transmission, Oberflächenform |
| Automobilglas | Kalk-Natron-Glas, Aluminosilikatglas | HUD-Displaysubstrat, Rückspiegelsubstrate | Temperaturwechsel, optische Qualität, Vibrationsbeständigkeit |
Die Bezeichnung UTG – Ultradünnglas für faltbare Smartphone-Displays – verdient angesichts der raschen kommerziellen Verbreitung besondere Aufmerksamkeit. Chemisch vorgespanntes Aluminosilikatglas in den Geräten Galaxy Z Fold und Z Flip brachte Ultradünnglas unter 100 μm in die Massenproduktion und ersetzte die bisherigen Polymerabdeckungen. Berichten zufolge sicherte sich Apple 2025 die UTG-Belieferung durch Lens Technology, was die Nachfrage nach UTG-Komponenten für Anwendungen in der Unterhaltungselektronik bis 2027 voraussichtlich weiter beschleunigen wird.
Unsere Kunden aus der Halbleiterbranche spezifizieren für die Gehäusefertigung auf Waferebene in der Regel alkalifreie Substrate: Selbst Spuren von Natrium, die während der Verarbeitung aus Kalk-Natron-Glas oder Standard-Borosilikatglassubstraten migrieren, verursachen Schwellenspannungsverschiebungen und Bauelementausfälle, wenn Trägerkomponenten bei 500 °C betrieben werden. Spezifikationen für alkalifreie Substrate verlangen Aluminosilikatglas mit einem geprüften Alkaligehalt unterhalb der Nachweisgrenze.
So wählen Sie das richtige Ultradünnglas für Ihr Projekt

Das größte Risiko bei der Auswahl eines Glasmaterials aus den wenigen verfügbaren Optionen besteht darin, die Entscheidung auf eine einzelne Eigenschaft zu stützen und dabei eine einschränkende Anforderung zu übersehen – es lässt sich durch ein logisches Auswahlverfahren mit diesen fünf Schritten vermeiden. Wir haben unseren eigenen Ansatz zur Auswahl von Ultradünnglas mit den Erfahrungen und Erwartungen unserer Partner bei BSI-Anwendungen kombiniert und daraus die folgenden fünf Schritte abgeleitet:
Schritt 1 — Betriebstemperaturbereich festlegen
NUTZEN Sie die thermischen Bedingungen, denen Ihre Baugruppe sowohl bei der Herstellung als auch im Einsatz ausgesetzt ist, um die endgültige Anforderung an den Wärmeausdehnungskoeffizienten (CTE) festzulegen. Wenn Ihre Glasgrenzfläche mit einem Siliziumsubstrat verklebt und Temperaturzyklen von 25 C bis 300 C ausgesetzt wird, liegt dies nahe am CTE von Silizium von 2,6 × 10⁻⁶/K, und die Auswahl beschränkt sich unmittelbar auf Borosilikatglas (3.25) oder Aluminosilikatglas (3.17) – ungeeignetes Kalk-Natron-Glas scheidet von vornherein aus.
- Erfassen Sie den gesamten Temperaturzyklus, nicht nur die Betriebstemperatur
- Berücksichtigen Sie die Temperatur beim Verkleben bzw. bei der Montage in Ihrer CTE-Berechnung
- Montieren Sie sämtliche Komponenten zu einer vollständigen Baugruppe, um den resultierenden CTE des Gesamtsystems zu bestimmen
Schritt 2 — Optische Anforderungen bestimmen
Geben Sie den Wellenlängenbereich an, den das Glas durchlassen soll, einschließlich der prozentualen Transmission. Für Anwendungen im UV-Bereich kann Quarzglas erforderlich sein, während im sichtbaren Wellenlängenbereich jede Materialfamilie infrage kommt. Im nahen und mittleren Infrarot können Spezialglas oder kristalline Substrate außerhalb der vier Materialfamilien erforderlich sein.
- Legen Sie die Mindesttransmission bei Ihrer Arbeitswellenlänge bzw. Ihren Arbeitswellenlängen fest
- Auswahl der Qualitätsklasse optischer Oberflächen anhand Ihrer Prozesskette (detaillierte Kratzer- und Punktfehlerspezifikation, RMS-Rauheit)
- Prüfen Sie, ob eine Antireflexbeschichtung erforderlich ist (und ob sie mit Ihren Reinigungsverfahren kompatibel ist)
Schritt 3 — Dicke und Dickentoleranz festlegen
Ihre Zieldicke bestimmt, welche Herstellungsverfahren zur Verfügung stehen, und begrenzt damit die herstellbaren Materialfamilien. Nur das Fusionsziehverfahren (Aluminosilikatglas) bietet Dicken unter .1 mm zu marktüblichen Preisen an, das Abwärtsziehverfahren (Borosilikatglas) bietet dies auch unterhalb dieser Grenze. Die Dickentoleranz erhöht die Kosten erheblich, da die Einhaltung von Toleranzen Prozesskontrollen erfordert und die Ausbeute verringert; bestimmen Sie daher die tatsächlichen Anforderungen Ihrer Anwendung, statt die engste verfügbare Spezifikation zu wählen.
- Geben Sie die Nenndicke und die ± Toleranz an
- Bestätigen Sie die Anforderung an die TTV (Gesamtdickenvariation) über die gesamte Substratfläche
- Prüfen Sie, ob die Handhabungseinrichtungen Ihrer Abteilung bzw. Ihres Dienstleisters für die angegebene Dicke geeignet sind.
Schritt 4 — Chemische Verträglichkeit prüfen
Listen Sie alle Chemikalien auf, mit denen Ihr Glassubstrat in Kontakt kommen könnte: Klebstoffe, Reinigungslösungsmittel, Ätzmittel, Fotolacke und Entlackungsmittel. Kalk-Natron-Glas wird von HF bereits bei Konzentrationen angeätzt, denen Borosilikatglas standhält. Alkalihaltige Gläser vertragen die herkömmliche Reinigung mit ätzenden Laugen nicht, die sich bei Quarzglas problemlos anwenden lässt.
Daten zur chemischen Beständigkeit finden Sie in den Herstellerdatenblättern der jeweiligen Glasfamilie.- Erstellen Sie eine vollständige Liste der Chemikalien für alle Prozessschritte.
- Gleichen Sie diese mit den Daten zur chemischen Beständigkeit jeder Glasfamilie ab
- Kennzeichnen Sie alle Reinigungsschritte mit HF, starken Basen oder hohem pH-Wert für eine gesonderte Bewertung.
Schritt 5 — Maßspezifikationen bestätigen
Durchmesser (bei rundem Glas im Waferformat), Plattenabmessungen, Art der Kantenbearbeitung (gesäumt, poliert, gefast) und besondere Merkmale (Durchkontaktierungsbohrungen, Ausschnitte) beeinflussen die Materialauswahl und die Stückkosten. Kundenspezifische Größen für Halbleiterträger orientieren sich üblicherweise an Waferformaten nach SEMI-Norm (100 mm, 150 mm, 200 mm, 300 mm Durchmesser) und den zugehörigen Qualifizierungsanforderungen. Klären Sie, welches Format nach SEMI-Norm gilt, bevor Sie die Maßspezifikationen endgültig festlegen.
- Geben Sie die Außenabmessungen (oder den Durchmesser) und die Kantenbearbeitung an
- Vermerken Sie etwaige Anforderungen an Glasdurchkontaktierungen (TGV) oder lasergebohrte Löcher.
- Geben Sie mit Ja/Nein an, ob eine Qualifizierung für ein Waferformat nach SEMI-Norm erforderlich ist.
⚠️ Wichtiger Warnhinweis zur Auswahl
Legen Sie niemals ein Glas fest, ohne die Dicke anzugeben. Ein nicht zu den Klebesubstraten passender CTE führt bei 1 von 4 Baugruppen, die wir bei der Wareneingangsprüfung untersuchen, zu Verzug. Das Muster ist immer gleich: Der Entwicklungsingenieur hat die richtige Dicke und die passenden optischen Eigenschaften festgelegt, ohne den CTE mit dem der Klebesubstrate abzugleichen.
Die Baugruppe verzieht sich bereits im ersten Temperaturzyklus und gefährdet damit das gesamte Fertigungslos. Eine 30-minütige Prüfung der CTE-Kompatibilität während der Entwicklung verhindert diese Fehlerart vollständig.Eine Glasspezifikation, die von Projektbeginn an alle 5 Schritte abdeckt, reduziert Überarbeitungsschleifen, erhöht die Ausbeute und vermeidet Ausfälle im Einsatz, die kostspielige nachgelagerte Korrekturmaßnahmen verursachen. Unser Ziel ist es, das passende Glas festzulegen – weder das technisch fortschrittlichste/aufwendigste noch das günstigste, das nur den offensichtlichen Bedarf erfüllt…
Benötigen Sie Ultradünnglas für Ihr Projekt?
Saiwei Glass liefert Substrate aus Borosilikatglas, Aluminosilikatglas, Kalk-Natron-Glas und Quarzglas in Dicken von 0,03 mm bis 1,1 mm.
Entdecken Sie unser Ultradünnglas →Häufig gestellte Fragen
F: Welche ist die dünnste kommerziell erhältliche Glasscheibe?
Antwort anzeigen
Schott D 263® T eco ist mit 0,03 mm (30 μm) die dünnste kommerziell erhältliche Glasscheibe. Bei flexiblem Glas in Rollenform erreicht Corning Willow® 100 μm. Beide erfordern eine Vakuumhandhabung – Standardvorrichtungen für Glas über 0,5 mm würden sie zum Reißen bringen.
F: Was ist UTG-Glas und wie unterscheidet es sich von herkömmlichem Dünnglas?
Antwort anzeigen
UTG – Ultradünnglas – ist eine Art von chemisch vorgespanntem Glas mit einer Dicke von weniger als 100 μm (0,1 mm), das – wie die zuvor beschriebenen faltbaren LCDs – als Grundlage für faltbare Smartphone-Displays entwickelt wurde. Anders als herkömmliches Dünnglas muss es drei wesentliche Anforderungen erfüllen: Es muss für Biegung ausgelegt sein und einen Biegeradius unter 3 mm ohne Beschädigung erreichen, es muss wiederholt gebogen werden können – über die Anforderungen an die Lebensdauer eines Smartphone-Displays hinaus (üblicherweise mehr als 200, 000) – und es muss selbst bei Kontakt mit Gegenständen, die eine Polymerabdeckung beschädigen können, schädigenden Stößen standhalten. Standard-Dünnglas ähnlicher Dicke ohne chemische Vorspannung und ohne spezielle Aluminosilikatglaszusammensetzung, die einen tieferen Ionenaustausch ermöglicht, kann die Anforderungen an die Kanten nicht erfüllen.
Das UTG für die Serien Samsung Galaxy Z Fold und Galaxy Z Flip stammt beispielsweise von schott und Corning; Apple hat sich offenbar über Lens Technology die Versorgung für seine kommenden faltbaren Produkte gesichert.
F: Kann Ultradünnglas thermisch oder chemisch vorgespannt werden?
Antwort anzeigen
Ultradünnglas lässt sich nicht thermisch vorspannen. Thermisches Vorspannen gelingt am besten durch schnelles Abschrecken mit Luft, um eine Druckspannung an der Oberfläche zu erzeugen; Glas mit einer Dicke unter etwa 2 mm kühlt beim Abschrecken jedoch zu schnell und gleichmäßig ab, um den nötigen Spannungsunterschied aufzubauen – das Ergebnis ist Glas mit vernachlässigbarer Vorspannung und möglichem Verzug. Die chemische Vorspannung (Ionenaustausch) ist das Verfahren der Wahl für Ultradünnglas.
Das Substrat wird in einem Bad aus geschmolzenem Kaliumnitratsalz bei etwa 400–450 °C abgeschreckt. Kaliumionen aus dem Bad verdrängen die kleineren Na-Ionen an der Glasoberfläche und erzeugen dadurch eine Druckspannung. Aluminosilikatgläser erreichen durch dieses Verfahren höhere Druckspannungen und eine optimale Tiefe der Druckspannungszone als Borosilikatglas, was erklärt, warum Aluminosilikatglas für Anwendungen mit höchsten Anforderungen an die Stoßfestigkeit gewählt wird.
F: Welcher Dickenbereich gilt als Ultradünnglas?
Antwort anzeigen
Glas unter 1,1 mm wird in der Branche der übergeordneten Kategorie ‘Dünnglas’ zugeordnet. Innerhalb dieser Kategorie gilt Glas von 0,5 mm bis hinunter zu 0,1 mm (d. h. 0,5 mm bis hinunter zu 0,1 mm) als ‘Ultradünnglas’. Und unter 0,1 mm (100 um) lautet die Bezeichnung: Mikrodünnglas – und bei chemischer Vorspannung für eine Endanwendung als seitlich biegsames Display: UTG (Ultradünnglas). Diese von der Branche festgelegten Grenzen sind nicht weltweit durch eine einzige internationale Normungsorganisation standardisiert, und verschiedene Hersteller können leicht unterschiedliche Grenzwerte verwenden – die Grenzen von 0,5 mm und 0,1 mm spiegeln jedoch einen allgemeinen Branchenkonsens in den Lieferketten für Displayglas, Halbleiterglas und Optikglas wider.
F: Ist Ultradünnglas umweltfreundlich?
Antwort anzeigen
Ja, in vielerlei wichtiger Hinsicht. Ultradünnglas benötigt für die Herstellung eines Geräts weniger Material als Glas voller Dicke – bei gleicher Fläche benötigt eine Scheibe mit 0,1 mm etwa 1/10 des Rohmaterials einer Scheibe mit 1,0 mm; Glas lässt sich vollständig recyceln und verliert auch bei wiederholtem Recycling weder an Qualität noch an Beständigkeit; ausgehend von den technisch anspruchsvollsten Gläsern kommen Zusammensetzungen auf den Markt, die potenziell giftige Stoffe aus der Produktion verbannen: Bei Schott entfallen mit D 263 T eco sowohl Arsen als auch Antimon in den Läutermitteln, die in den Schmelzphasen der Glasherstellung eingesetzt werden, wodurch die RoHS-Anforderungen ohne Veränderung der Eigenschaften erfüllt werden. Die chemische Vorspannung und die Ziehphase verursachen jedoch einen erheblichen zusätzlichen Energieaufwand in den Lieferketten für Ultradünnglas.
F: Wie schneidet man Ultradünnglas, ohne dass es bricht?
Antwort anzeigen
Bei Dicken unter 0,3 mm kommen Laserritzen und CO-Laserschneiden zum Einsatz. Bei Schnittdicken > 0,03 mm schneiden Ultrakurzpulslaser (Pikosekunden- oder Femtosekundensysteme) mit einer äußerst kleinen Wärmeeinflusszone und ohne Mikrorissbildung entlang der Schnittkante. Beim CO-Laserschneiden wird ein anderer Mechanismus genutzt (kontrollierter Bruch durch thermische Spannung), wobei der Zuschnitt ab etwa 0,1 mm Dicke möglich ist. Mechanisches Anritzen mit einem Hartmetall- oder Diamanträdchen ist bei Dicken von 0,5 mm und mehr Standard, führt bei Dicken unter 0,3 mm jedoch fast immer zu Mikrorissen unterhalb der Oberfläche entlang der Schnittlinie, die mit bloßem Auge nicht sichtbar sind, sich aber bei späterer thermischer oder mechanischer Belastung ausbreiten. Bei jedem Schneidvorgang werden Substrate mit Dicken unter 0,3 mm auf Vakuumspannvorrichtungen fixiert – die berührungslose Handhabung im Schnittbereich verhindert ein Durchbiegen oder Schwingen des Substrats, was bei dieser äußerst geringen Dicke jeweils zum Bruch führen kann.
Über diesen Leitfaden
Dieser Leitfaden zur Materialauswahl basiert auf der unmittelbaren Erfahrung von Saiwei Glass bei der Lieferung von Ultradünnglassubstraten an Hersteller von Elektronik, Halbleitern und optischen Geräten. Die Eigenschaftsdaten und CTE-Vergleiche wurden aus Herstellerdatenblättern und veröffentlichter Fachliteratur zusammengestellt. Wir möchten Entwicklungsingenieuren und Einkaufsleitern helfen, den passenden Glastyp zu finden, ohne die Anforderungen zu hoch anzusetzen – was die Kosten erhöht – oder zu niedrig – was zu Ausfällen im Einsatz führt.
Literatur und Quellen
- Borosilikatglas — Wikipedia
- Ultradünnglas als Substrat für flexible Photonik – ScienceDirect
- Ultradünnglas: Marktgröße, Marktanteil und Branchenbericht – Mordor Intelligence
- Ultradünnglas: Marktgröße und Marktanteil – Grand View Research
- Verarbeitung von Ultradünnglas — glassonweb.com
- Fortschrittliche Fenstertechnologien: Neueste Entwicklungen bei Dünnglas – Glass Magazine