Saiweiglassへのお問い合わせ




アンチグレアガラス製造の主要仕様
| 主な製造方法 | 化学エッチング、スプレーコーティング、マグネトロンスパッタリング |
| 代表的な基材 | ソーダ石灰ガラス、ホウケイ酸ガラス、0.5~6 mm |
| 表面粗さ(Ra) | 0.5~2.5 μm(調整可能) |
| 光線透過率 | ≥89%(エッチング加工品)、≥90%(スプレーコーティング品) |
| ヘイズ値 | 1~25%(用途による) |
| 光沢度の範囲 | 15~130 GU(60°で測定) |
| 一般的な厚さ | 0.7, 1.1, 2.0, 3.0 mm |
| 規格 | ASTM D1003(ヘイズ)、ISO 13468(透過率) |
車のダッシュボード、食品スーパーのセルフレジ端末、病院の患者モニターなど、私たちが使うあらゆるディスプレイには、空の明るさがガラスに反射し、その背後の映像を覆ってしまうという、共通の物理的な問題があります。アンチグレアガラスの製造では、ガラス表面を光の波長よりも小さなスケールで改質し、本来は直接的な鏡面反射となる光を、目や脳ではほとんど区別できない下向きの拡散光に変えることで、この問題に対処します。それでは、防眩ガラスはどのように作るのでしょうか?
このガイドでは、主な三つのガラス製造方法、未加工の基材から完成パネルに至る生産工程、品質試験、そして貴社製品向けの防眩ガラスを調達する際に実際に重視すべき仕様を解説します。アンチグレアガラスとは何か、ディスプレイ製造でなぜ重要なのか?

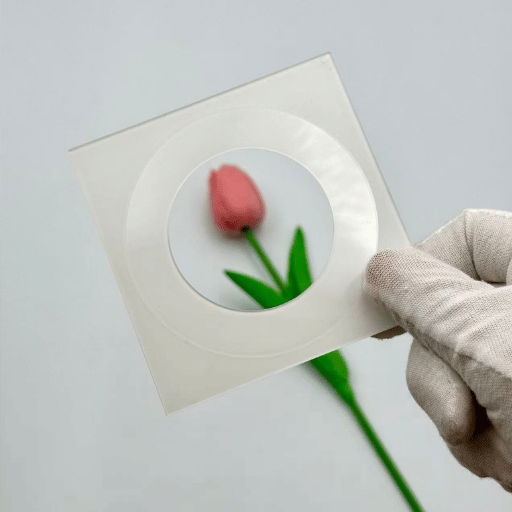
アンチグレアガラス(防眩ガラス)とは、機械的または化学的に表面を変形させて巨視的な凹凸を形成したガラスで、鏡面反射光を多くの角度や方向に分散させ、集中した鏡面反射を拡散反射に変えることでグレアを抑え、ISO 13468に基づく透過率は89%を超えます。画面で散乱した光は、光源の集中した鏡面反射に比べてはるかに多くの角度から観察者の目に届くため、周囲が明るい環境でもディスプレイの視認性が向上します。
仕組みは単純です。研磨された反射面は大きな鏡のように光を反射し、その反射角は入射角とまったく同じです。そのグレアが、背後にある画面の映像と競合します。メーカーは、光線をぼかす研磨粒子(Raは0.5~2.5 M)でこの面を巧みに粗面化し、反射光を多数の弱い光線に分散させ、それぞれを異なる方向へ向かわせます。1 するとグレアは、フィラメントが真夜中に鋭く叫ぶようなものになりますが、ディスプレイの映像はなおも透けて輝きます。2
これは、装飾仕上げとして意図的に視線を遮るすりガラスとは大きく異なります。防眩ガラスは、グレアを抑えながらディスプレイを見える状態に保つという、別の目的のために設計されています。エッチング加工したアンチグレアガラスの透過率は89%超、スプレーコーティング品では90%超を維持しており、タッチパネル、自動車用ダッシュボード、LCDモニター、産業用制御パネルの光学要件を満たす数値です。
利用者の目の前に画面がある、あらゆる業界に用途があります。携帯電話、タブレット、ノートパソコンなど、民生用電子機器の中でも堅牢性を最も必要としない用途にまで、この技術は使われています。自動車用でも、センタースタックのエンターテインメント装置から計器パネルまで、幅広く使われています。
医療用では、患者モニターや診断用画面など、多くの用途で使われています。産業用では、HMIパネル、PO S端末、キーボード、キオスク端末に使われています。防眩ガラスの三つの製造方法

これらのガラスは主に三つの方法で製造され、それぞれ光学特性と機械的特性が異なります。製造方法は、最終製品に求めるヘイズ、粗さ、透過率、および予算に基づいて選定します。
化学エッチング
産業用アンチグレアガラスの製造で最も一般的なのは、化学エッチングです。フッ化水素酸(HF)を含む溶液(通常は約10:1の比率のHF/HCl溶液)でガラス表面を溶かし、深さ0.05~0.07 mmのくぼみを形成します。これにより、反射光を散乱させる凹凸のあるマット仕上げが得られます。
酸浴の工程条件は厳密に管理されます。不動態化温度、浸漬時間、周囲の湿度はいずれも、加工後の表面粗さに影響します。ceramifyの架橋に関する公表済みの加熱研究では、HFを用いたアンチグレア加工のすりガラス化が、HF濃度とエッチング速度および浴温との非線形な依存関係によって制御されることが示されています(Science Direct、2021年)。エッチング後は、中和、段階式のDI水洗浄、赤外線オーブン処理、超音波による粒子除去という複数の後処理工程を経て、パネルの梱包準備が整います。
薬品を用いたコーティングのエッチング仕様は、透過率>89%、調整可能なヘイズ2~25%、Raの変化に応じた幅広い粗さです。エッチングによる凹凸はガラス自体に物理的に刻まれるため、最終製品の耐用期間を通じて剥がれたり、層間剥離したり、摩耗して消えたりすることがありません。この恒久性により、過酷な使用条件向けの化学エッチング加工アンチグレアガラスパネルには、エッチングが選ばれます。
スプレーコーティング
スプレーコーティングでは、スプレーガンから空気でゾルゲル材料を直接微粒化し、ガラス表面に均一に塗布します。コーティングの厚さと均一性は、搬送用空気圧、霧化用空気圧、噴射部の移動速度で制御され、これらは米国国立衛生研究所を通じて公開された研究で検討されています(PMC6427158、2019年)。
スプレーコーティングによるアンチグレアガラスは、ヘイズ約1~5%、透過率90%、粗さ1~20 nmという、きわめて微細な表面を実現します。コストが低く、耐久性はやや劣るため、大型サイネージパネルに適しています。欠点として、乾燥に追加のUV炉またはPA炉が必要であり、コーティングがガラスに刻み込まれず表面に載っているため、傷がつきやすい点が挙げられます。
マグネトロンスパッタリング(PVD)
物理蒸着(PVD)では、磁場に応答するターゲットのイオンを用い、超高真空チャンバー内のマグネトロンスパッタリング工程で、ガラス基材上に超薄い中間膜を堆積させます。得られるコーティングは、他の方法に比べて粗さと厚さのばらつきが最小限に抑えられます(粗さ範囲5~50 nm、透過率92%)。PVDは精度と表示品質に優れるため、高精細モニター、スマートフォン、計測機器など、最高品質の民生用電子機器に適しています。ただし、理想的な仕様を達成するためのパネルコストが最も高い方法である一方、
| 項目 | 化学エッチング | スプレーコーティング | スパッタリング(PVD) |
|---|---|---|---|
| ヘイズの範囲 | 2–25% | 1–5% | 0.5–3% |
| 透過率 | >89% | ≥90% | ≥92% |
| 粗さ(Ra) | 0.5~2.5 μm | 1~20 nm | 5~50 nm |
| 耐久性 | 恒久的(ガラス自体に刻み込み) | 中程度(コーティングが摩耗する可能性あり) | 良好(中間膜の密着性による) |
| コスト | m²あたり$15–40 | m²あたり$8–20 | m²あたり$40–80 |
| 特に適した用途 | 産業用ディスプレイ、キオスク端末 | 大型パネル、サイネージ | 高級民生用電子機器 |
工場でのアンチグレアガラス製造工程を順に解説

一般的なアンチグレアガラスの生産工程は、表面処理方法に応じ、各パネルについて厳密な手順に従って、次のように左から右へ順に進みます:
- 基材の受入れ — 搬入されたソーダ石灰ガラスまたはホウケイ酸ガラスのパネルは、品質保証のために選別され、0.5~6 mmの厚さ範囲の確認と、欠け、傷、不純物の目視検査を受けます。技術者は、寸法が仕様より小さい、深さが許容値を超えている、または軽微もしくは重大な外観不良があるパネルを不合格にします。
- 超音波洗浄 — ガラス基材を超音波振動子付きのDI水槽に入れ、キャビテーション作用で余分なごみ、油、指紋、その他の中間膜の汚染物質を除去します。
- 表面処理 — アンチグレアガラスを実際に加工する工程です。最終用途に応じて、化学エッチング(所定の時間・温度条件でHF酸浴に浸漬)、スプレーコーティング(自動エアガンによるゾルゲル塗布)、またはマグネトロンスパッタリング(真空チャンバー内でのPVD成膜)を行います。それぞれの技術によって、ガラス表面には明確に異なる微細な凹凸が形成されます。
- 処理後の洗浄 — エッチング加工ガラスでは、多段階の中和で酸反応を止め、段階式のDI水洗浄、高速エアナイフ乾燥を行います。スプレーコーティングガラスでは、スプレー塗布したゾルゲル層を熱硬化させ、中間膜の密着性を検査します。
- 品質検査 — 自動測定機器で、光沢度(60、5点測定法)、ヘイズ(分光光度計、ASTM D1003)、透過率(分光光度計、380~700 nm、ISO 13468)、粗さ(接触式表面粗さ計)、スパークル(測色計)の五つの特性を測定します。測定点のいずれかで仕様の目標値から二パーセントを超えるずれがあれば、不合格とします。
- 熱強化処理/強化処理 — タッチパネルでは、必要に応じて行う工程です。化学強化(イオン交換)または熱強化処理によって、耐衝撃性と表面硬度を高めます。パッシブマトリクス方式または静電容量方式のタッチパネルを備える多くの用途では、特にガラスが保護カバーを兼ねる場合、強化ガラスまたは合わせガラスが推奨されます。
- 最終洗浄と梱包 — クリーンルーム内で拭き上げ、残留粒子を除去します。ガラスの両面に保護用中間膜を貼り合わせます。完成したガラス製品は帯電防止仕様で梱包し、発泡材の仕切りで輸送中の損傷を防ぎます。
📐 技術上の注意点
化学エッチングの表面粗さRaは、NIST SP 960-9およびASME B46.1に従い、接触式表面粗さ計で測定します。一般的な測定長さは4 mm、カットオフ波長は0.8 mmです。Raが発注書の仕様に合致していることを確認してください。例えば、産業用HMIガラスパネルでは0.5~1.5 μmが標準です。よくある不良に、エッチング深さの不均一による局所的なヘイズの増大があり、これは5点の品質管理検査で検出されます。
化学エッチングの表面粗さRaは、NIST SP 960-9およびASME B46.1に従い、接触式表面粗さ計で測定します。一般的な測定長さは4 mm、カットオフ波長は0.8 mmです。Raが発注書の仕様に合致していることを確認してください。例えば、産業用HMIガラスパネルでは0.5~1.5 μmが標準です。よくある不良に、エッチング深さの不均一による局所的なヘイズの増大があり、これは5点の品質管理検査で検出されます。
アンチグレアガラスと反射防止ガラス — 製造方法と性能の違い

アンチグレアガラスと反射防止ガラスは、いずれもガラスによる好ましくない光の挙動を大幅に抑えますが、物理的な仕組みと製造工程は明確に異なります。貴社のディスプレイ用途に適したガラスを選ぶには、この違いを理解することが重要です。
アンチグレアガラスは、光の拡散を利用します。粗い表面が平行な入射光をさまざまな経路に散乱させ、反射像の強度を低減します。反射防止ガラスは、光が互いに打ち消し合う干渉を利用します。複数の薄い層(金属酸化物を真空スパッタコーティングしたもの)により反射光同士が干渉して打ち消し合い、表面反射率を0.5%未満に抑えます。詳しい比較については、Anders Electronicsが両技術を比較する詳細な論文を公開しています。
| 項目 | アンチグレアガラス(防眩) | 反射防止ガラス(反射防止) |
|---|---|---|
| 仕組み | 表面の凹凸で光を散乱させる(拡散反射) | 中間膜の多層コーティング(打ち消し合う干渉) |
| 透過率 | >89% | >99% |
| 表面反射率 | 低減(散乱させるが、なくすわけではない) | <0.5%(ほぼ解消) |
| ヘイズ | 1~25%(意図的に付与) | <0.5%(ごくわずか) |
| 外観 | マット仕上げ | 澄み切った透明な仕上げ |
| 耐久性 | 恒久的 — ガラス自体に刻まれているため剥がれない | 過酷な条件ではコーティングが劣化・剥離する可能性あり |
| m²当たりのコスト | $15–40(エッチング加工品) | $30–80(多層コーティング品) |
| 特に適した用途 | 明るい環境:屋外キオスク端末、産業用HMI、自動車用 | 透明性が重要な用途:スマートフォン、光学機器、高解像度ディスプレイ |
調達時に押さえるべき根本的な違いは、アンチグレアのエッチング加工がガラス自体に施される恒久的な処理であり、剥がれ、層間剥離、摩耗による消失が起こらないことです。反射防止コーティングはガラス表面に施すため、特に屋外環境や頻繁に触れる用途では、時間の経過とともに劣化します。最終製品が直射日光にさらされる場合や、頻繁に清掃・取り扱いされる場合には、耐久性のあるアンチグレアガラスによって、コスト削減と長寿命化が期待できます。
✔ アンチグレアガラスの利点
- 恒久的な処理 — 剥がれや層間剥離がない
- m²あたりのコストが低い($15–40、反射防止ガラスは$30–80)
- 周囲から光が直接当たる環境でも良好な性能を発揮
- 清掃しやすく、マット仕上げで指紋が目立ちにくい
- 幅広いヘイズ範囲(1~25%)で用途に合わせた調整が可能
⚠️ アンチグレアガラスの制約
- 反射防止ガラスより透過率がやや低い(>89%に対して>99%)
- 高PPIディスプレイでは、マットな凹凸により見た目の鮮鋭度が低下することがある
- ヘイズにより映像がわずかにぼやける
- 最高の透明性を求める光学機器には不向き
仕様の全容およびアンチグレアガラスの仕様の詳細については、saiweiglassの仕様ページをご参照ください。
アンチグレアガラスの品質試験と表面仕様

製造現場から出荷されるすべてのガラスについて、各種の光学・表面測定値を確認する必要があります。これらの試験により、製造したパネルがお客様の出荷注文仕様に適合していることを確認します。以下に、主な項目、測定機器、指針となる規格を示します。
| 試験項目 | 測定機器 | 規格 | 一般的な仕様範囲 |
|---|---|---|---|
| 光沢度 | 60°光沢計(5点平均) | ASTM D523 | 15~130 GU |
| ヘイズ | 分光光度計/ヘイズメーター | ASTM D1003 | 1–25% |
| 透過率 | 分光光度計(380~700 nm) | ISO 13468 | ≥89% |
| 表面粗さ(Ra) | 接触式表面粗さ計/AFM | ASME B46.1 | 0.5~2.5 μm |
| スパークル | スパークル測定システム | — | 用途による |
粗さの仕様は業界によって異なります。以下は、高品質なガラスを供給するメーカーのRa範囲です:
0.5~1.0 μm
医療用機器
0.5~1.5 μm
産業用制御ディスプレイ
1.0~2.0 μm
金融用/プライバシー保護機器
1.0~2.5 μm
屋外広告
📐 技術上の注意点
ASTM D1003では、ヘイズを、入射光の進行方向から2.5°を超えて偏向した透過光の割合と定義しています。アンチグレアガラスの受入試験では、パネル表面の5点で測定し、いずれかの測定点が仕様の目標値から±2%を超えて外れていれば、不合格とします。この5点測定手順は、高品質なアンチグレアガラスを製造するメーカーの大半で標準となっています。
ASTM D1003では、ヘイズを、入射光の進行方向から2.5°を超えて偏向した透過光の割合と定義しています。アンチグレアガラスの受入試験では、パネル表面の5点で測定し、いずれかの測定点が仕様の目標値から±2%を超えて外れていれば、不合格とします。この5点測定手順は、高品質なアンチグレアガラスを製造するメーカーの大半で標準となっています。
アンチグレアガラスが使われる場所 — 業界別の用途

アンチグレアガラスは、周囲の光がディスプレイに当たるあらゆる場所で使われています。以下では、この技術が導入されている用途分野と、採用拡大の背景にある市場動向を紹介します。
民生用電子機器
スマートフォン、タブレット、ノートパソコン、デスクトップモニターは、ディスプレイ用アンチグレアガラスで最も販売量の多い用途です。防眩処理は、オフィス照明や屋外の日光の下でモニターを見る際の反射を抑え、静電容量方式タッチパネルの検出能力を損なうことなく、使いやすさを向上させます。マイクロメートル規模の表面の凹凸は、タッチパネルの電界に影響を与えません。
自動車用
自動車のダッシュボードパネル、センタースタックのディスプレイ、HUD構成部品の画面は、自動車グレードのアンチグレアガラスの主要市場です。ダッシュボードパネルでは、グレアを抑え、運転者にとっての透明性を確保するため、通常90 GUを超える光沢度が求められます。自動車用ディスプレイ市場は、2025年の市場規模が$27.95(十億単位)で、年平均成長率9.57%で拡大し、2030年までに$44.15(十億単位)に達すると予測されています(Mordor Intelligence)。自動車用タッチシステムの80.41%を静電容量方式が占めており、自動車用アンチグレアカバーガラスの需要を押し上げています。
産業用HMI
制御パネル、セルフサービス端末、POS端末、工場内のディスプレイには、Ra 0.5~1.5 mの粗さ仕様を持つ産業用防眩ガラスパネルが必要です。産業用ディスプレイ市場は、2024年の市場規模が$5.95(十億単位)でした(GM Insights)。より広範なタッチパネルディスプレイ市場は、2024年に$3.2(十億単位)で、年平均成長率7.2%で拡大し、2033年までに$6.0(十億単位)に達すると予測されています(OpenPR)。工場内や屋外キオスク端末の過酷な環境では、24/7の連続使用と頻繁な清掃によって画面が摩耗します。
医療用
患者モニター、画像診断用画面、ベッドサイド端末には、Ra 0.5~1.0 mという、さらに厳しい表面仕様が求められます。医療グレードのアンチグレアガラスには、アルコールや消毒剤で頻繁に拭いても表面が劣化しない耐性も必要です。マットな表面には指紋がつきにくいという利点もあり、次に拭くまで画面の読みやすさを保ちます。
建築・商業用途
小売店舗のホワイトボード、デジタルサイネージ、対話型キオスク端末、ディスプレイのフレーム組立品では、アンチグレアガラスを使うことで、頭上の周囲光がある環境でも表示の読みやすさを保てます。この種の設備では、大型パネルと均一に光を散乱させるヘイズが重要なため、スプレーコーティングまたは化学エッチングが業界で一般的に採用されています。
アンチグレアガラスメーカーの選び方

信頼できるアンチグレアガラスの供給先は、価格だけでは選べません。防眩表面処理の専門知識を持つメーカーなら、最初の説明で貴社の用途に必要な要件を理解できます。以下は、顧客側の技術者やOEM調達チームが、供給先を選定する前に確認すべき項目です。
✔ アンチグレアガラスメーカーの評価チェックリスト
- 第1に仕様項目を整理:光沢度(GU)、ヘイズ(%)、透過率(%)、粗さ(Ra m)、厚さ(mm)
- メーカーが対応できる製造方法を確認 — エッチングとコーティングの両方に対応できるか、片方のみか?
- 認証内容を確認:ISO 9001(品質マネジメント)、ISO 14001(環境マネジメント)
- 5点測定データを示す試験報告書とともに、試験用パネルのサンプルを供給先に提示
- 卸売の最低発注数量(MOQ)とリードタイムが貴社の生産日程に合うかを確認
- 対応可能なガラスの特注加工範囲を調査 — CNC切断、穴あけ、エッジ研磨、シルクスクリーン印刷、熱強化処理
- 基材のグレードとコーティングの組成を記載した材料証明書を依頼
- 帯電防止梱包、保護用中間膜など、適切な梱包基準を満たしていることを確認します。
💡 専門家のアドバイス
量産発注の前に、必ずサンプルロット(5~10枚のパネル)を依頼してください。自社の測定機器でサンプルを測定し、メーカーの試験報告書の数値が独自の測定結果と一致することを確認してください。メーカーのデータと貴社のデータとの差は、光沢度で±1 GU、ヘイズで±0.5%なら許容範囲ですが、それを超える場合は協議が必要です。
特注仕様の高品質なアンチグレアガラスパネルをお探しですか?
saiweiglassのアンチグレアガラス製品を見る
この製造ガイドについて
本資料は、化学エッチングおよびコーティング工程により、産業用、自動車用、民生用電子機器向けのアンチグレアガラスパネルを製造・販売するメーカー、saiweiglassが作成しました。本資料で使用するデータ、工程、技術仕様、試験規格は、saiweiglass独自の生産実績と、世界の業界で一般公開されている情報源から取得したデータに基づいています。記載する光学測定および表面測定は、標準試験手順(ASTM D1003、ISO 13468、ASME B46.1)の使用に基づいています。
よくある質問
アンチグレアガラスとは何ですか?
回答を見る
アンチグレアガラスは、微細な凹凸を持つ表面で反射光を散乱させ、89%を超える透過率を維持しながら、ディスプレイ画面で目に入るグレアを低減する防眩ガラスです。
アンチグレアガラスと通常のガラスは何が違いますか?
回答を見る
通常のガラスは表面が滑らかで、光を特定の角度に反射するため、鏡のようなグレアが生じます。アンチグレアガラスには、エッチングまたはコーティングで制御された微細な凹凸(Ra 0.5~2.5 μm)が形成されており、反射光をさまざまな方向に分散させ、表示を読み取れるだけの透明性を保ちながら、グレアの強度を低減します。
アンチグレアガラスと反射防止ガラスは何が違いますか?
回答を見る
アンチグレアガラスは、粗面化した表面の凹凸で反射光を散乱させる仕組み(拡散反射)により、89%を超える透過率と、意図的に設けた1~25%のヘイズを持つマット仕上げになります。反射防止ガラスは、中間膜の多層コーティングによって光が打ち消し合う干渉を起こし、表面反射率をほぼなくす(0.5%未満)とともに、99%を超える透過率と澄み切った透明な仕上げを実現します。アンチグレア処理は凹凸がガラス自体に刻まれるため恒久的ですが、反射防止コーティングは過酷な条件では劣化や剥離が起こることがあります。アンチグレアガラスのコストはm²あたり$15–40、反射防止ガラスはm²あたり$30–80です。
アンチグレアガラスはタッチパネルに対応していますか?
回答を見る
はい。アンチグレアガラスは静電容量方式のタッチパネルに完全に対応しています。表面の微細な凹凸はマイクロメートル規模であり、静電容量方式のタッチセンサーが利用する電界の検出を妨げません。現在のスマートフォン、タブレット、自動車用ディスプレイ、タッチ機能付き産業用キオスク端末の多くは、アンチグレア処理を施したカバーガラスを使用しています。
アンチグレアガラスはディスプレイの耐久性にどう影響しますか?
回答を見る
化学エッチング加工したアンチグレアガラスの処理は恒久的で、凹凸がガラス自体に刻まれているため、剥がれ、摩耗、層間剥離が起こりません。必要に応じてイオン交換または熱強化処理を組み合わせることで、アンチグレアガラスパネルは24/7で稼働する産業用設備や屋外設備の耐久性要件を満たします。
アンチグレアガラスにはどのような種類がありますか?
回答を見る
アンチグレアガラスは、製造方法とヘイズの程度で分類されます。製造方法別では、化学エッチング品(恒久的、ヘイズ2~25%、産業用途で最も一般的)、スプレーコーティング品(低コスト、ヘイズ1~5%、大型パネル向け)、スパッタリング品(高級品、ヘイズ0.5~3%、民生用電子機器に使用)があります。ヘイズ別では、低ヘイズ品(1~5%、高解像度画面の映像の鮮鋭度を維持)、中ヘイズ品(5~15%、一般的なディスプレイ用途向けにバランスを確保)、高ヘイズ品(15~25%、屋外キオスク端末やサイネージなど、明るい環境の設備でグレアを最大限に低減)があります。
参考文献・情報源
- NIST SP 960-9 — 表面工学の計測規格 — nvlpubs.nist.gov
- PMC — 防眩スプレーコーティングの加工条件に関する実験計画 (2019) — pmc.ncbi.nlm.nih.gov
- ASTM D1003 — ヘーズおよび光線透過率の標準試験方法 — store.astm.org
- Mordor Intelligence — 自動車用ディスプレイの市場規模レポート — mordorintelligence.com
- GM Insights — 産業用ディスプレイの市場分析 — gminsights.com
- ScienceDirect — 酸エッチングによるアンチグレアすりガラスの速度論的研究 — sciencedirect.com
- Anders Electronics — 防眩と反射防止の比較ガイド — andersdx.com