Saiweiglassへのお問い合わせ



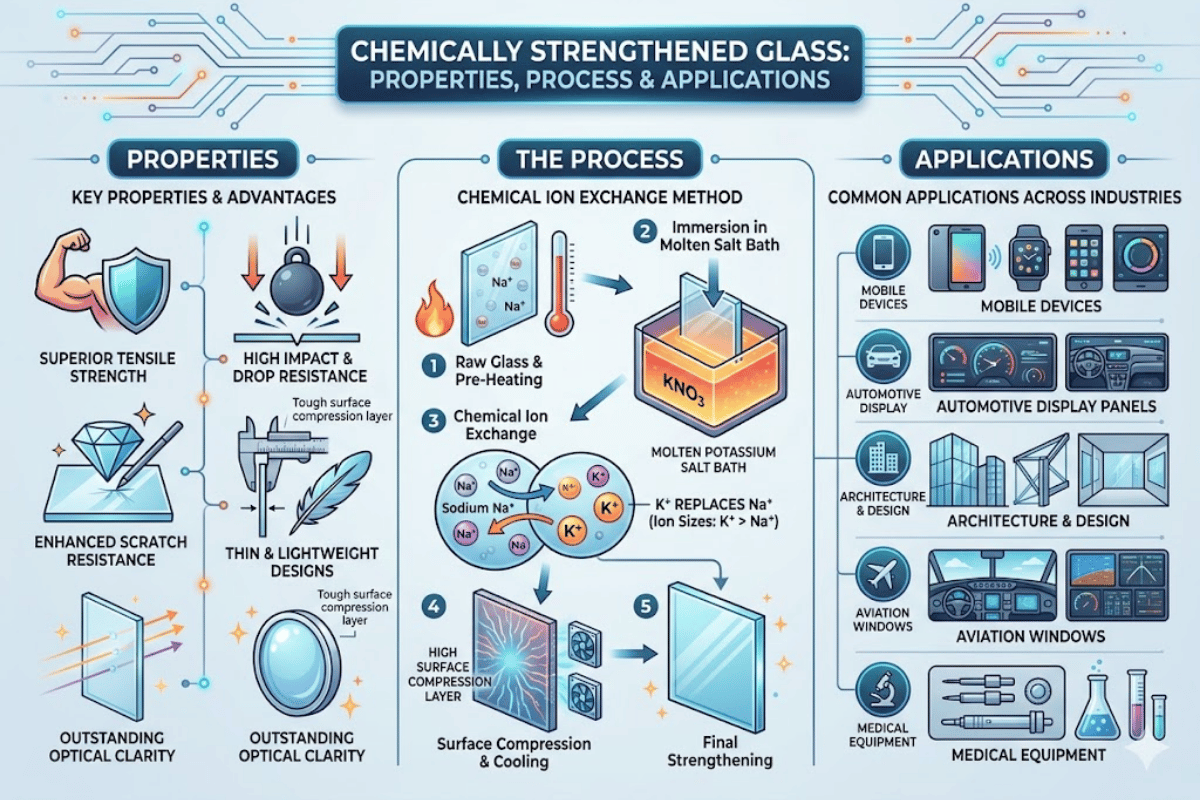
化学強化ガラス — イオン交換によって、入手可能な薄板ガラスで最高の強靭性を実現する仕組み
化学強化ガラスは、製造後に制御されたイオン交換を行い、小さなナトリウムイオンを大きなカリウムイオンに置き換えることで表面に圧縮応力を生じさせたガラス製品で、従来の熱強化ガラスやアニールガラスと比べて、薄板でも耐衝撃性が大幅に高くなります。本記事では、化学強化の化学的な仕組みを解説し、仕様データに基づいて化学強化と熱強化処理を比較するとともに、各種基材の性能値を整理し、民生用電子機器、産業用機器、医療機器、自動車、防衛分野でそれぞれの方法がどのように使われるかを紹介します。カバーガラスが必要な製品について、仕様に基づく入札案件でも供給元の選定でも、第6節の選定指針を使うことで、用途に合った基材、厚さ、強化方法を選べます。化学強化ガラスの主要仕様
| 強化方法 | 溶融KNO₃中でのイオン交換(Na⁺ → K⁺) |
| 加工温度 | 380~420 °C |
| 浸漬時間 | 4~16時間 |
| アニールガラスに対する強度 | 6~8倍の強度 |
| CS(アルミノシリケートガラス) | 700~900 MPa |
| 圧縮応力層深さ(DOL) | 10~60 µm |
| 最小厚さ | 0.33 mm(アルミノシリケートガラス) / 1.0 mm(ソーダ石灰ガラス) |
| 透過率 | ≥91.5% |
| 使用温度 | −40~+300 °C |
化学強化ガラスとは?
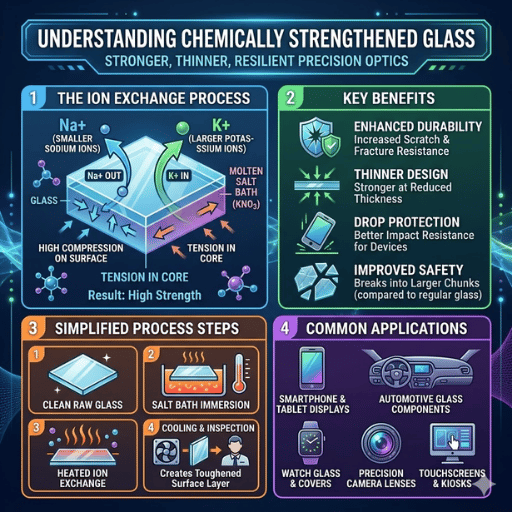 化学強化ガラスは、製造後の化学処理によって耐久性を得るガラスで、この処理はケミカルテンパリング、化学硬化、化学タフニングとも呼ばれ、総称して’化学強化’といい、イオン交換を利用します。未処理のガラス板のケイ素と酸素の骨格の隙間に存在する小さなナトリウムイオン(Na)を、氷晶石の溶融塩浴に含まれる大きなカリウムイオン(K)に置き換えます。これらのイオンがより大きな空間を占めることで、ガラス構造が膨張し、圧縮応力が生じます。
欠陥のないガラスの理論引張強度は約35 GPaとされ、大半の構造用鋼をはるかに上回ります。しかし実際には、製造、取り扱い、大気への暴露によって生じる微小な表面欠陥により、アニールガラスの実際の破壊強度は7~100 MPa程度まで低下します。化学強化は、この強度低下を直接緩和します。イオン交換によって生じた表面圧縮応力が、ガラス表面の欠陥を実質的に’締め付けて閉じる’ため、亀裂が圧縮領域を通って内部の引張領域まで進展するには、はるかに大きな力が必要になります。
この点は、厚さが約3 mmを下回ると特に重要になります。この厚さになると、熱強化処理では急冷時にガラス内に十分な温度勾配を作り、必要な表面圧縮応力を生じさせることが難しくなります。化学強化にはこの制約がなく、アルミノシリケートガラスでは0.33 mm、ソーダ石灰ガラスでは1.0 mmという薄い基材でも安定して処理できます。そのため、ごく特殊な用途を除き、あらゆるスマートフォンの画面、スマートウォッチの表示面、薄型の産業用ディスプレイには、熱強化ではなく化学強化が使われています。
アルカリイオン交換は1960年代に盛んに研究され、技術そのものの実績は十分に確立されており、製造から一世紀が経過したソーダ瓶のいくつかでも、使用期間中にアルカリイオン交換が起きていたことが知られています!こうした初期の試みを通じて、多くの研究論文の成果を一つの枠組みにまとめる方法が見いだされました。
ガラスを強化する加工工程は何と呼ばれる?
この加工工程は、正式にはイオン交換またはケミカルテンパリングと呼ばれます。最も広く紹介されているイオン交換法は、380~420 Cの硝酸カリウム(KNO)塩浴にガラスを浸漬する方法です。この方法では、塩浴を所定の温度に保ち、あらかじめ決めた時間だけガラスを浸漬し、その間に塩浴中のカリウムイオンがガラス表面から拡散して、小さなナトリウムイオンを置き換えます。カリウムイオンはイオン半径が1.38 Vと大きいため(ナトリウムは1.02 Vであり、この対イオンの交換によって、ガラスのイオン交換層に圧縮応力が生じます。業界では、この技術を”化学強化”、”ケミカルテンパリング”、”イオン交換強化”と呼ぶのが一般的で、ASTM C1422「化学強化ガラスの標準仕様」では、正式に”化学強化”という名称が使われています。イオン交換の仕組み
 標準的な化学強化は、高精度に管理された四段階の製造方法で行われ、完成品の耐衝撃特性、曲げ特性、熱サイクル特性にそれぞれ影響を及ぼします。
工程1 – 強化前の機械加工。パネルのCNC切断、穴あけ、エッジ研削、表面形状加工は、すべて化学強化液に入れる前に行う必要があります。ガラスを塩浴に入れて強化効果を得た後では、追加の機械加工によって生じる表面損傷を再現することは現実的ではなく、パネルに制御されていない応力集中点が生じます。カバーガラス用のアルミノシリケートガラス基材では、一般的な前加工計画に、最終寸法に仕上げるためのエッジのガラス加工/やすり仕上げ、センサー穴やボタン穴のCNC穴あけ、安全に取り扱うためのエッジ面取り、光学品質を得るための研磨が含まれます。
工程2 – 溶融硝酸カリウムへの浸漬。ガラスパネルは治具内で、予熱した成形可能なKNOの表面層で覆われ、浴中に下ろされます。溶融塩は380~420 Cに保ちます。バッチ温度、塩の純度、浸漬時間が主な三つの加工パラメータであり、お客様が求めるDOLと耐衝撃性能に合わせて処理結果を調整するために使われます。厚さ0.7 mmのアルミノシリケートガラスの標準的なコーティング処理は、8時間程度です。0.7 mmより厚い基材や、より深いDOL、高い耐衝撃性が必要な場合は、浸漬時間を倍にする必要があり、航空宇宙分野の規格によっては最長16時間を要します。
工程3 – 圧縮応力層の形成。浸漬中、カリウムイオン(ナトリウムのおよそ倍の大きさ)がイオン交換位置でガラス母材に入り込み、大きな機能部品が、それまで存在していた小さなナトリウムイオンと実質的に”入れ替わります”。二つの対イオンの大きなサイズ差によって、網目構造が緻密化し、面内に圧縮応力が生じます。高品質なアルミノシリケートガラスでは、結果の予測性と再現性が高くなります。DOLが25~55 um、CS値が700~900 MPaの範囲を得られます。
工程4 – 最終冷却と仕様に基づく品質保証。パネルを塩浴から取り出した後、すすぎ、溶剤を吹き付けて乾燥させ、管理された空間で冷却します。CSとDOLは、表面応力測定器(FSM – Fundamental Stress Meter)による試験で確認します。設計基準を満たさないパネルは、工程担当技術者の判断で手直しまたは不合格とします。
📐 技術上の注意点
高度な二段階イオン交換。要求の厳しい用途では、二つの塩浴を用いる方法が採用されます。最初の浴は通常、約450 °Cに加熱した硝酸ナトリウム(NaNO)で、非常に深いイオン交換層を形成します。その後、380~400 °Cに加熱した二つ目のKNO浴で、最表面にCSの高い層を形成します。この二段階処理では、単一浴の処理よりも圧縮応力領域全体が深くなり、深い欠陥への耐性が高まり、民生用電子機器の耐落下性能も向上します。
応力緩和。圧縮応力は、どのような条件下でも永久に維持されるわけではありません。化学強化ガラスを高温に長時間さらすと、イオンがゆっくりと再平衡化するにつれて、圧縮応力が徐々に緩和します。そのため塩浴温度の管理が重要であり、温度が高すぎると、イオンの拡散が速まる一方で、熱エネルギーによって圧縮応力の一部が解放されます。生産条件の最適化では、浴温度と処理時間を主な調整要素として、CSの大きさとDOLの深さのバランスを取ります。
当社の工程で使用するKanigen dep. 3905 Cの塩浴では、厚さ0.7 mmのアルミノシリケートガラス基材を標準で8時間処理します。加工パラメータには、塩の純度>99.5%(これ以外では浴の汚染が加速し、平均CS値が低下)、FSMによるパネル上の異なる三点でのDOL測定、塩の純度を維持するためのAffinityナトリウム洗浄手順が含まれます。
💡 重要なポイント
このように、化学強化は拡散を利用した加工工程です。浴温度が拡散速度を主に左右するのに対し、浸漬時間は深さ方向の分布を決める鍵となり、組成は圧縮応力の最大値を制御する重要な要素となります。
化学強化ガラスと熱強化ガラスの比較
 化学処理も熱処理もガラスを強化しますが、その仕組みは根本的に異なり、適した板厚も異なります。熱強化処理では、ガラスを転移点より高い温度(ソーダ石灰ガラスでは約620 °C)に加熱して表面に空気を吹き付けて急冷し、急速な冷却と外側の固化によって表面に圧縮応力を固定します。その後、内部が冷えて収縮すると、急冷された表面に圧縮応力が生じます。前述のとおり、化学強化では、はるかに低い温度で拡散を利用し、元のイオンをより大きなイオンに置き換えます。
この仕組みの違いにより、性能には次のような差が生じます:
| 特性 | 化学強化 | 熱強化処理 |
|---|---|---|
| 最小厚さ | 0.33 mm(アルミノシリケートガラス) | 約3 mm(実用上の限界) |
| 表面圧縮応力 | 700~900 MPa(アルミノシリケートガラス) | 80~150 MPa |
| バッチ当たりの処理時間 | 4~16時間 | 約10分 |
| 光学ひずみ | なし(転移点を超える加熱を行わない) | 発生する可能性あり(ローラーウェーブ、急冷痕) |
| 破壊時の破片形状 | 鋭利な破片(アニールガラスと同様) | 小さな立方体状の破片(“サイコロ状”) |
| 処理後の切断 | 可能(ソーダ石灰ガラス、慎重な作業が必要) | 不可(粉砕する) |
| 枚当たりのコスト(量産時) | 高い(処理時間が長く、塩の費用がかかる) | 低い(処理速度が速い) |
| 適用ASTM規格 | C1422/C1422M | C1048 |
化学強化の利点
- 最小板厚0.33 mmに対応し、薄さの下限に制約なし!
- CS値は熱強化処理の5~10倍
- 光学ひずみがなく、ディスプレイ、光学機器、計測機器に不可欠
- 複雑な形状や機械加工済みの部品にも適用可能
- コーティング(AR、AF、AG)の事前成膜に対応
考慮すべき制約
- 処理時間が分単位から時間単位へと長くなり、単価が上昇
- 破損時には安全なサイコロ状ではなく鋭利な破片が生じるため、安全性が重要なガラス用途では合わせ加工が必要
- 高温(>300 °C)が続くとCSが緩和する可能性あり
- すべての組成で十分な効果が得られるわけではなく、ホウケイ酸ガラスはアルカリ含有量が非常に少ないため、ごくわずかなCS値しか得られません。
- 塩浴の保守と廃棄により運用上の負担が増加
化学強化ガラスの強度はどのくらい?
強度は、基材の組成、イオン交換条件、ガラスの厚さによって決まります。アルミノシリケートガラス基材は、標準的なイオン交換処理後に最大約700~900 MPaの表面圧縮応力を得られますが、一般的なソーダ石灰ガラス組成では、最適な条件でも80~150 MPaにしか達しません。ASTM C1422に準拠した三点曲げ強度試験では、化学強化したアルミノシリケートガラスパネル(厚さ0.7 mm)は、アニール処理したアルミノシリケートガラスパネル(厚さ0.7 mm)の6~8倍の曲げ荷重に耐えました。 同様の試験では、ソーダ石灰ガラスのCS値はこれより低いものの、耐摩耗性は依然として大幅に向上し、アニール処理したソーダ石灰ガラスの40~70 MPaに対して250~350 MPaを得られます。比較として、リチウムアルミノシリケートガラス組成で公表されているCS値の最高値は1,000 MPaを超えていますが、量産基材では700~900 MPaの範囲のほうがはるかに安定し、同様に十分な高歩留まりを確保できます。私がこれまでのキャリアを通じて化学強化について最も強く学んだのは、残留応力だけではすべてを説明できないということです。具体的な性能を左右するのは、表面欠陥の分布と、それらの欠陥に対する圧縮応力層の関係です。圧縮応力層が浅すぎて、支配的な大きさの欠陥からの亀裂進展を止められなければ、CS値が高くても効果はありません。 — Arun K. Varshneya、Saxon Glass Technologies社長、ACerS特別終身会員熱強化処理の原理や、温度が及ぼす影響についてご覧ください。化学的変換との違いについても解説します。
特性と性能仕様
 化学強化ガラスは単一の製品ではなく製品群であり、その性能は基材によって大きく異なります。最も一般的な基材であるアルミノシリケートガラスとソーダ石灰ガラスでは、イオン交換後の特性が大きく異なります。以下の表に、それぞれの量産時の仕様範囲を示します。
| 特性 | アルミノシリケートガラス | ソーダ石灰ガラス |
|---|---|---|
| 圧縮応力(CS) | 700~900 MPa | 250~350 MPa |
| 圧縮応力層深さ(DOL) | 30~60 µm | 10~25 µm |
| 曲げ強度 | 600~800 MPa | 200~300 MPa |
| ビッカース硬さ | 620~680 HV | 540~590 HV |
| 最小厚さ | 0.33 mm | 1.0 mm |
| 透過率(可視光) | ≥91.5% | ≥89% |
| ヘイズ | ≤0.3%(ASTM D1003に準拠) | ≤0.5% |
| モース硬度 | 6.5–7 | 5.5–6 |
| 使用温度 | −40~+300 °C | −40~+250 °C |
700–900
圧縮応力(アルミノシリケートガラス)、MPa
30–60
圧縮応力層深さ、µm
≥91.5%
可視光線透過率
自動車用フロントガラスの合わせ加工
自動車分野では、化学強化ガラスは合わせ安全ガラスの代替としてではなく、積層構造の高強度な内側ガラスとしてフロントガラスに採用されています。この構造は通常、外側のアニール処理済みソーダ石灰ガラス + 熱可塑性ポリビニルブチラール(PVB)中間膜 + 内側の化学強化アルミノシリケートガラスで構成されます。 2017年のFord GTは、Corning Gorilla Glassを組み合わせたハイブリッドフロントガラスを採用した初の量産車でした。この化学強化した内側層によって、Fordはフロントガラス全体を薄くし、標準的な合わせガラス製フロントガラスより12 lbs (5.4 kg)を超える軽量化を実現しながら、従来構造の5倍の耐衝撃性を確保しました。この軽量化により燃料消費が減り、同時に車両a2のハンドリング(運動性能)も向上します。 同じ合わせ加工の原則は、極めて大きな軽量化目標が設定されるサンルーフパネル、リアウィンドウ、サイドウィンドウなど、フロントガラス以外の自動車用ガラスに使われるDragontrail glassや、その他の化学強化アルミノシリケートガラス基材にも当てはまります。各産業分野での用途
 化学強化ガラスの基本的な5つの用途分野では、厚さ、強度、使用環境に対する要求がそれぞれ異なります。基材の選定、CS/DOLの仕様、コーティングの積層構成は、用途ごとに決まります。
1. 民生用電子機器
携帯電話、タブレット、スマートウォッチ、デスクトップ/ノートパソコンのディスプレイは、化学強化ガラスの用途の中で圧倒的に大きな使用量を占めます。カバーガラスの一般的な厚さは、ウェアラブル機器で約0.33 mm、携帯電話で0.7 mmです。この用途で最もよく知られているブランドはCorningのGorilla Glassで、化学強化アルミノシリケートガラスの名称として最も広く使われています。この名称で表記されるために、化学強化アルミノシリケートガラスであることが分かりにくい場合もありますが、実際には他の化学強化ガラスと同様に、Corningは現代の民生用途向けに開発した材料に、前述と同じイオン交換による強化処理を施しています。各世代(Gorilla Glass 1からGorilla Glass Victus 2まで)は、イオン交換技術と一定の関連を持ちながら、同じアルミノシリケートガラス組成に段階的な改良を重ねたものです。2. 産業用HMIとタッチパネル
工場の自動化インターフェース、CNC工作機械の操作パネル、POS端末、キオスク端末のディスプレイ用カバーガラスには、1.1~3 mmの化学強化アルミノシリケートガラスが求められます。これらの用途では、通常の握り方での持ちやすさよりも、衝撃への耐性と耐傷性を優先して最適化します。これらのパネルに必ずしも熱強化処理を行わないのは、熱強化処理が最も効果を発揮する3 mmより薄い板厚で使う設計が多く、化学強化がCSと光学品質の面で大きな利点をもたらすためです。 ある医療機器OEMでは、携帯型超音波診断装置のディスプレイ向けに、厚さ0.55 mm、CS700 MPa、AF+ARの二重コーティングを備え、FDA認可を取得するためにRoHS/REACHの承認を受けたアルミノシリケートガラス製カバーガラスを必要としていました。この用途では、化学強化と多層コーティングの組み合わせによって耐傷性を確保するとともに、コーティングのない表面では急速な劣化を招くアルコールによる繰り返しの清拭を受ける環境でも、臨床現場で使用できるようになりました。3. 医療機器
患者モニター、手術用ディスプレイ、診断機器、薬物送達システムなどの医療用ディスプレイにも、化学強化ガラスが使われています。医療用の仕様では、機器の想定用途や患者との接触の程度に応じて、RoHSへの適合、REACHの物質制限への対応、生体適合性試験などが求められます。 医療関連の文献で非常によく取り上げられる用途に、Saxon Glass Technologiesが自動注射器、すなわちEpiPens向けに手がけた化学強化ホウケイ酸ガラス製カートリッジがあります。機器をFDAの承認手続きを経て発売する前は、ガラス製カートリッジはアニール処理品であり、患者が注射器を太ももに打ち当てる際に、エピネフリンの全量を注入する前にカートリッジが割れることがありました。化学強化したカートリッジへの切り替えによって、この問題はほぼ解消され、人命救助にもつながったと考えられます。4. 自動車・輸送機器
前述のフロントガラスの合わせ加工における中間層としての用途以外にも、ヘッドアップディスプレイ、インフォテインメント機器、メータークラスター、後部座席用エンターテインメントシステムなど、破損時の安全性に対する要求がフロントガラスよりはるかに低い自動車用カバーガラスとして、多くの用途があります。一般的な仕様では、40 C~+85 C(ダッシュボード下では場合によっては+105 C)での動作、耐紫外線性、自動車振動に関するBogueの”ISO 16750″規格シリーズに耐えることが求められます。 ある自動車用Tier 1サプライヤーが、30 C~+85 Cで動作する次世代メータークラスター向けにカバーガラスを必要とした際、標準的な厚さ3 mmの強化ガラスでは重量が増えすぎました。厚さ1.1 mmの化学強化アルミノシリケートガラスにAGエッチングと防指紋コーティングを施すことで、パネルへの振動の影響をBogue Bogue Bogue Bogue D波-BV2シリーズまで低減し、重量を60%削減しました。5. 軍事・航空宇宙
機内ディスプレイや堅牢型タブレット、ヘルメット装着型ディスプレイの光学系、車両用ペリスコープの窓には化学強化ガラスが用いられ、MILSTD-810G環境試験、高高度での紫外線照射、温度サイクルへの対応が基本要件となります。航空宇宙分野では、オンス単位の重量でも燃料消費量や搭載可能重量に影響するため、軽量化が極めて重要です。 軍用機の「光学グレード」コックピットディスプレイアセンブリ向けの新しい溶融ガラスセラミック積層材には、’400+ ノットでの鳥衝突に耐えることが求められます。化学強化アルミノシリケートガラスの積層アセンブリはこれに対応し、初回の紫外線照射後も>91%の透過率を維持しますが、この性能の組み合わせは、要求板厚の2 mmでは熱強化処理だけで実現できません。⚠️ よくある仕様指定の誤り
厚さ3 mm未満の薄いパネルに熱強化処理を指定する技術者もいます。この厚さでは急冷時に必要な温度差をガラスに生じさせられないため、物理的に不可能です。厚さ3 mm未満のパネルに指定できる強化処理の工程は、化学強化のみです。
設計の早い段階でこの問題に気づくほど、再設計にかかる費用を大幅に削減できます。
貴社のプロジェクトに適した化学強化ガラスの仕様の決め方
5つの主要な仕様項目について、実際の用途に合う寸法を選びましょう。以下のチェックリストでは、生産チームが必要とする判断を順に確認できます。仕様確認の5項目チェックリスト
- ✔ 1. 基材を選ぶ。 高いCSと薄い板厚(<1 mm)にはアルミノシリケートガラス、費用対効果を重視する≥1 mmの用途にはソーダ石灰ガラスが適しています。
- ✔ 2. 厚さを決める。 対応範囲:0.33~6.0 mm。厚さは、用途で求められる衝撃エネルギーへの耐性と目標重量に応じて決まります。
- ✔ 3. CS/DOLの目標値を指定する。 アルミノシリケートガラス:CS 700+ MPa / DOL 40+ µm。ソーダ石灰ガラス:CS 300+ MPa / DOL 15+ µm。
- ✔ 4. コーティングを選ぶ。 AR(反射防止)、AF(防指紋)、AG(防眩)、ITO(導電性)は、すべてイオン交換前に施します。
- ✔ 5. 後加工の順序を確認する。 CNC加工、穴あけ、端面仕上げは、すべて強化処理前に完了させる必要があります。新規プロジェクトで最もよく見られるのが、この仕様指定の誤りです。
選定の判断基準
| 要件 | 基材 | 方法 | 理由 |
|---|---|---|---|
| <1 mm + 高い耐衝撃性 | アルミノシリケートガラス | 化学強化 | <3 mmでは熱強化処理ができない |
| 1~3 mm + コスト抑制 | ソーダ石灰ガラス | 化学強化 | 基材のコストが低く、この厚さでも熱強化処理の限界を下回る |
| >4 mm + 大判サイズ | フロートガラス / ソーダ石灰ガラス | 熱強化処理 | 加工サイクルが短く、大量生産時のコストを抑えられる |
| 光学的透明性を重視 | アルミノシリケートガラス + AR | 化学強化 | 加工工程による光学歪みがない |
| MIL-STDへの適合 | アルミノシリケートガラス | 化学強化 + 合わせ加工 | 薄板の軍用仕様を満たす唯一の方法 |
💡 専門家からのアドバイス
現在の表面処理と印刷は、イオン交換工程の前に行う必要があります。コーティング層の構成は、設計の初期段階で決めておくべきです。生産用治工具の準備後にコーティングの必要性について判断を変更すると、リードタイムが4~6週間延びる可能性があります。
よくあるご質問
Garminの化学強化ガラスとは何ですか?
回答を見る
Garminは、多くのGPSウォッチ、サイクルコンピューター、携帯型ナビゲーターに化学強化ガラスを採用しています。通常は、標準的なイオン交換加工を施した薄いアルミノシリケートガラス基材が使用されています。Garminはガラスを自社製造せず、専門のガラス供給業者から化学強化カバーガラスを調達しています。
化学強化ガラスは割れますか?
回答を見る
はい。化学強化ガラスは、未強化の徐冷ガラスに比べて衝撃や曲げに対する耐性が6~8倍と大幅に割れにくいものの、割れないわけではありません。十分に大きな局所的衝撃、端面の損傷、圧縮応力層の耐力を超える曲げ力が加わると破損します。割れた際には、熱強化ガラスに特有の小さな粒状の破片ではなく、未強化の徐冷ガラスと同様に鋭利な破片が生じます。そのため、安全性が特に重要な用途では、化学強化と合わせ加工を組み合わせます。
化学強化ガラスとGorilla Glassにはどのような違いがありますか?
回答を見る
Gorilla Glassは、特定の化学強化アルミノシリケートガラスに対してCorningが付けたブランド名です。「化学強化ガラス」は、化学強化を施したあらゆる種類のガラスを指す一般名称です(corningは、倍強度ガラスやその他の強化処理によるガラスと区別するために「化学強化ガラス」という用語を使うよう指定しています)。Gorilla Glassはこの分類に属する化学強化ガラスのひとつで、ほかにAGC Dragontrail、Schott Xensation、ブランド名を持たない化学強化基材などがあります。
化学強化ガラスは処理後に切断できますか?
回答を見る
基材によって異なります。化学強化ソーダ石灰ガラスは、注意して作業すれば処理後でも切り筋を入れて切断できますが、これはCSが低くDOLが浅いため、慎重に切り筋を入れることで、その線に沿って破断させられるためです。CSが高い(>600 MPa)化学強化アルミノシリケートガラスは、残留する圧縮エネルギーによって亀裂がより制御しにくい形で増えるため、処理後の切断が大幅に難しくなります。
最善の方法は、切断と機械加工をすべてイオン交換前に行うことです。Gorilla Glassには、強度を高めるために何が添加されていますか?
回答を見る
ガラスには何も添加されていません。Gorilla Glassはイオン交換によって強化されます。表面にある小さなナトリウムイオンが、溶融塩浴中のより大きなカリウムイオンに置き換わります。
Gorilla Glassは、その組成(アルミノシリケートガラス)により、このイオン交換が起こりやすいように最適化されています。したがって、強度の向上はこの加工工程によるものです。化学強化ガラスにシール材を使用する必要はありますか?
回答を見る
化学強化ガラスの圧縮応力層は、劣化するコーティングではなくガラス自体の一部であるため、構造の安定性を確保するためにシール材を使用する必要はありません。ただし、多くの用途では、表面に機能を持たせ、特別な操作なしに汚れを落ちやすくするために、防指紋、反射防止、撥油などの機能性コーティングを施します。これらのコーティングはイオン交換前に施され、最終的なパネルの一部となります。
また、合わせガラスや接着パネルでは、接着界面への水分の浸入を防ぐため、端面にシール材を使用するよう指定されることがあります。本分析について
化学強化ガラスとイオン交換の材料・加工に関する基礎情報は、化学強化の生産経験が10年以上あり、アルミノシリケートガラスとソーダ石灰ガラス基材で年間1百万個を超える生産能力を持つSW GLASSが提供しています。技術仕様は、生産で検証したデータを示しています。データは第三者によるものです。
参考文献・出典
- ASTM C1422/C1422M-20a — 化学強化板ガラスの標準仕様 — ASTM International
- 「化学強化ガラス」入門 — The American Ceramic Society
- ガラスの化学強化(講義) — Lehigh University
- 強靭なガラスの秘密:イオン交換 — Corning Inc.
- 化学強化ガラスの新たな用途 — C&EN / American Chemical Society
- 化学強化ガラスの機械的強度に加工工程が及ぼす影響 — Glass Structures & Engineering / Springer
- 自動車用Gorilla Glass — Corning Inc.
SW GLASSの技術チームが監修 — 産業用、医療用、航空宇宙用カバーガラスの化学強化を専門に10+ 年の実績があります。