Kontaktieren Sie Saiweiglass



Aktualisiert im Juni 2026 • Fachlich geprüft vom Technikteam von SW Glass
Durch Siebdruck auf Glas für industrielle Frontplatten entstehen die Einfassungen, Symbole, Skalenmarkierungen und lichtundurchlässigen Ränder auf HMI-Abdeckgläsern, Instrumentenblenden und Bedienfeldabdeckungen, die Sie täglich berühren. Anders als ein bedrucktes Etikett wird ein eingebrannter keramischer Siebdruck zum Bestandteil der Glasoberfläche und übersteht deshalb jahrelang Ölnebel, die Reinigung mit Lösungsmitteln und Abrieb, die einen Aufkleber innerhalb weniger Wochen abtragen würden. Dieser Leitfaden richtet sich an Ingenieure und Einkäufer, die eine solche Frontplatte gleich beim ersten Mal richtig spezifizieren müssen.
In einem Absatz: Beim Siebdruck auf Glas wird eine Keramikfrittenfarbe durch eine feine Gewebeschablone auf entspanntes Glas gedrückt und anschließend während des thermischen Vorspannens bei etwa 600-700 °C eingeschmolzen, sodass der Druck auf molekularer Ebene verbunden und praktisch dauerhaft ist. Für industrielle Frontplatten ist Keramikfritte gegenüber organischen oder UV-härtenden Farben die beständige Wahl, das Druckmotiv muss vor dem thermischen Vorspannen aufgebracht werden, und der Druck wird durch Haftungs-, Abrieb-, Temperaturwechsel- und UV-Bewitterungsprüfungen qualifiziert.
Die wichtigsten Punkte (die überraschendsten zuerst)
- Ein Druck, der die Wareneingangsprüfung besteht, kann nach der Montage dennoch versagen – eine unzureichende Aushärtung zeigt sich unter Hitze, Spannung und bei der Handhabung, nicht am Muster.
- „Nach dem thermischen Vorspannen kann nicht mehr gedruckt werden“ gilt nur für Keramikfritte; mit bei niedrigen Temperaturen härtenden organischen Farben und UV-Farben lässt sich bereits thermisch vorgespanntes Glas für Frontplatten im Innenbereich bedrucken.
- Eingebrannte Keramikfritte hält so lange wie das Glas; organische Druckfarbe eignet sich im Allgemeinen nur für Innenanwendungen und verblasst unter UV-Einwirkung.
- Siebdruck und Digitaldruck schließen einander nicht aus – viele Glasverarbeiter nutzen beide Verfahren und wechseln je nach Auftrag.
Was ist Siebdruck auf Glas?
Siebdruck auf Glas ist ein industrielles Druckverfahren: Eine Keramikfrittenfarbe wird mit einer Rakel durch die offenen Bereiche einer feinen Gewebeschablone auf Flachglas gedrückt und anschließend eingebrannt, sodass die Farbe mit der Oberfläche verschmilzt. Die Druckfarbe besteht aus Glasemail – fein gemahlenem Glas und Metalloxidpigmenten –, dessen Glasanteil beim Einbrennen schmilzt und das Motiv dauerhaft mit dem Substrat verbindet.
Bei Frontplatten kommt es auf das Einbrennen an. Wie Glass Magazine dokumentiert, wird keramische Druckfarbe auf etwa 1.100 °F (600 °C) erhitzt und muss zum Aushärten den thermischen Vorspannprozess durchlaufen – dabei wird sie auf dem Glas eingeschmolzen und nicht lediglich getrocknet. Deshalb widersteht ein eingebrannter Siebdruck Kratzern, Reinigungschemikalien und UV-Strahlung, die gewöhnliche Oberflächenbeschichtungen angreifen. Bei einer industriellen Frontplatte entscheidet das darüber, ob eine Beschriftung nach fünf Jahren in der Werkshalle noch lesbar ist oder sich abnutzt.
Das Verfahren wird als Glassiebdruck, Siebdruck auf Glas oder Siebbedruckung von Glas bezeichnet; die Bezeichnung variiert, doch die Vielseitigkeit bleibt, weshalb es bei so vielen Glasprodukten zum Einsatz kommt, von individuellen Motiven auf Architekturglas bis hin zu taktilen Bedienoberflächen. Daneben gibt es einen kunsthandwerklichen Bereich, in dem Siebdruckschablonen zur Gestaltung von Fusing-Glaskunst dienen und anders gearbeitet wird als bei Frontplatten, doch dieser Leitfaden konzentriert sich auf industrielle Anwendungen, bei denen das gewünschte Motiv millimetergenau auf die Frontplatte aufgebracht werden muss.
So funktioniert Siebdruck mit Keramikfritte: Der Prozess in 6 Schritten
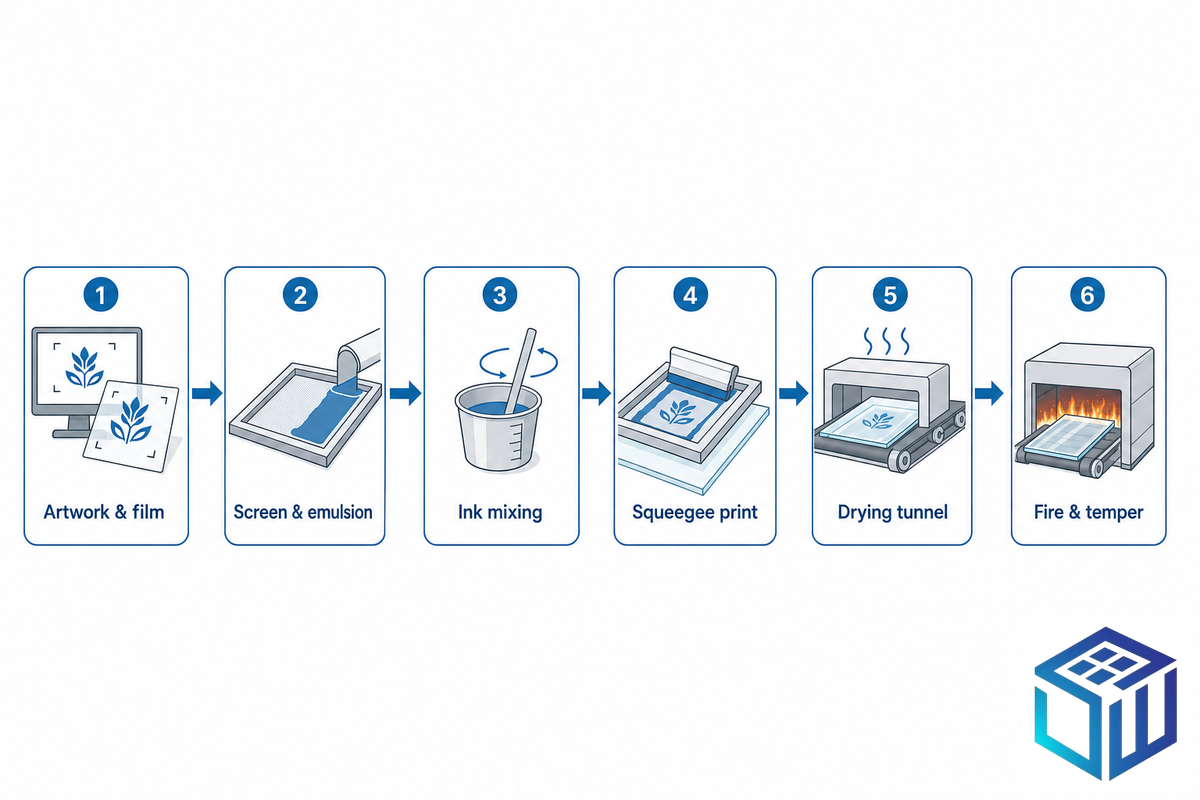
Der Siebdruck mit Keramikfritte umfasst sechs kontrollierte Schritte, von der Druckvorlage bis zum abschließenden Einbrennen, bei dem die Farbe während des thermischen Vorspannens eingeschmolzen wird. Die für die einzelnen Schritte maßgeblichen Kennwerte – Einbrenntemperatur, Gewebefeinheit, Passergenauigkeit und Farbschichtdicke – sind unten zusammengefasst, wobei die Qualität beim Trocknen und Einbrennen steht und fällt.
Technische Eckdaten zum Siebdruck mit Keramikfritte
| Schmelz- / Einbrenntemperatur der Druckfarbe | ~600–700 °C (während des thermischen Vorspannens eingeschmolzen) |
| Trocknungstunnel (Abdampfen der Lösungsmittel) | 150–200 °C |
| Gewebefeinheit | 60–400 Fäden/Zoll (80–120 für deckende Drucke, 200–400 für feine Details) |
| Passergenauigkeit | ±0,1 mm (Abdeckglas) / ±0,5 mm (Architekturglas) |
| Farbschichtdicke | 15–40 µm (gegenüber 5–15 µm beim Digitaldruck) |
Die Fertigung durchläuft sechs kontrollierte Schritte, wobei die Qualität beim Trocknen und Einbrennen steht und fällt:
- Druckvorlage und Filmausgabe – für jede Farbe werden ein separater Positivfilm und ein eigenes Sieb erstellt; Passermarken werden festgelegt.
- Sieb- und Schablonenherstellung – das Gewebe wird mit einer lichtempfindlichen Emulsion beschichtet, durch den Positivfilm mit UV-Licht belichtet und ausgewaschen, sodass das Druckmotiv offen bleibt.
- Farbmischung und Viskositätskontrolle – Metalloxidpigmente und glasbildendes Pulver werden gemischt und auf das Gewebe abgestimmt; zu dickflüssige Farbe verstopft das Gewebe, zu dünnflüssige läuft unter die Schablone.
- Bedruckung – das Glas wird durch Vakuum fixiert, und eine Rakel drückt die Farbe durch das Gewebe; Rakeldruck, Rakelwinkel und Absprung bestimmen das Ergebnis.
- Trocknung – in einem Tunnel bei 150-200 °C dampfen die Lösungsmittel ab; zu wenig Zeit für diesen Schritt ist eine der Hauptursachen für Druckfehler.
- Einbrennen und thermisches Vorspannen – das Glas gelangt in den Vorspannofen, wo dieselbe Hitze, die dem Glas seine höhere Festigkeit verleiht, die Pigmente mit der Oberfläche verschmilzt.
📐 Technischer Hinweis — Gewebeauswahl
Die Gewebefeinheit beeinflusst den Farbauftrag stärker als die Farbe selbst. Für einen durchgehend lichtundurchlässigen schwarzen Rand benötigen Sie ein Gewebe mit 80-120 TPI, das eine dicke, deckende Schicht aufträgt; für eine 0,15 mm breite Symbolkontur oder feine Warntexte wechseln Sie zu 200-400 TPI, damit die Details erhalten bleiben. Als Faustregel gilt: Wählen Sie die geringste Fadenzahl, die Ihr kleinstes Motivdetail noch sauber wiedergibt, denn jeder zusätzliche Faden verringert die Schichtdicke und damit die Deckkraft.
Praktiker aus der Siebdruck-Community beschreiben die dauerhafte Methode ganz direkt: Trockenes Keramikfrittenpulver durch das Sieb drücken und auf dem Glas einbrennen. Erfahrungsberichte nennen außerdem den Absprung als wiederkehrende Fehlerquelle – bei zu geringem Abstand haftet das Gewebe am Glas und hinterlässt einen klebrigen, „narbenartigen“ Defekt.
Für sich genommen ist nichts am Siebdruckverfahren außergewöhnlich: ein feines Siebgewebe, eine Schablone, deren unbelichtetes Harz zur Freilegung des Druckmotivs ausgewaschen wurde, und Farbe, die über die Glasoberfläche gestrichen wird. Zu einem industriell nutzbaren Fertigungsverfahren wird es durch die Materialien und Anlagen vor und nach dem Druck, vom Trocknungstunnel und Vorspannofen bis zu den integrierten Bearbeitungsschritten, in denen die Scheibe zugeschnitten, an den Kanten bearbeitet und beschichtet wird. Da die Druckmaschine das Motiv direkt auf entspanntes Glas aufbringt und die Emulsion nur an den vorgesehenen Stellen ausgehärtet ist, hängt die Wiederholgenauigkeit von konstanten Bedingungen in jedem einzelnen Schritt ab.
Die richtige Druckfarbe wählen: Keramikfritte, organische oder UV-härtende Farben
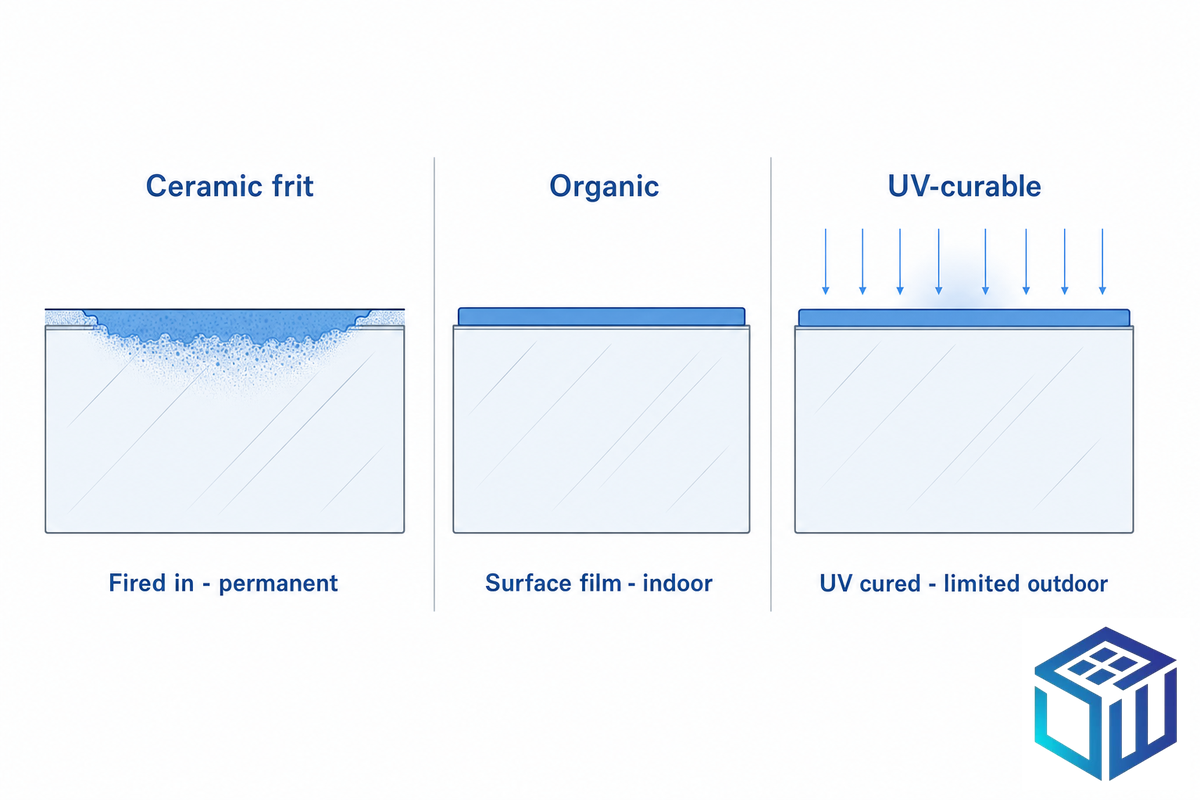
Ein häufiger Fehler im Einkauf besteht darin, Druckfarbe nach Farbton und Preis statt nach den Einsatzbedingungen auszuwählen. Eine organische Druckfarbe, die bei der Bemusterung identisch aussieht, kann im Außenbereich innerhalb weniger Jahre verblassen und sich durch Kratzer ablösen. Nutzen Sie für eine eindeutige Entscheidung die 5-Faktoren-Auswahlmatrix für Frontplattendruckfarben – bewerten Sie Ihre Frontplatte nach Einsatzumgebung, Substrat, Deckkraft, Beständigkeit und Losgröße und lesen Sie anschließend die empfohlene Druckfarbe ab.
| Auswahlfaktor | Keramikfritte | Organisch | UV-härtend |
|---|---|---|---|
| Einbrennen / Aushärten | 600–700 °C (eingeschmolzen) | 150–200 °C (getrocknet) | Raumtemperatur (UV-Härtung) |
| Lebensdauer im Außenbereich / unter UV-Einwirkung | So lange wie das Glas | ~5–10 Jahre im Außenbereich; Innenanwendung bevorzugt | Im Außenbereich eingeschränkt |
| Kratz- / Chemikalienbeständigkeit | Ausgezeichnet (Bestandteil des Glases) | Schlecht | Mäßig |
| Farbumfang | Kräftige Volltonfarben; begrenzte Rot- und Gelbtöne | Groß | Groß |
| Optimale Losgröße | 500+ Stück (Siebkosten amortisiert) | Kleinserien für Innenanwendungen | Kleine Stückzahlen / individuelle Motive |
Die Beständigkeitsbereiche wurden aus Daten industrieller Glasverarbeiter und Berichten der Fachpresse zusammengestellt; der Einbrenntemperaturbereich wird durch Patent- und Normenliteratur bestätigt.
Die in Patenten angegebenen Einbrenntemperaturen für Keramikfritte stimmen mit diesem Bereich überein: Ein Patent für Fahrzeugglasemail nennt Einbrenntemperaturen von etwa 500–705 °C, während Fachquellen den Erweichungsbereich von Emailfritte mit 565–815 °C angeben. Ein Detail sorgt bei Nachbestellungen immer wieder für Probleme: Keramikfritte bietet bei Rot- und Gelbtönen einen kleineren Farbumfang als organische Druckfarbe, weshalb Warnfarben und Logos vor der ersten Fertigungsserie und nicht erst danach auf einen verbindlichen Farbreferenzstandard abgestimmt werden sollten (wir halten ΔE ≤ 2.0 ein).
„Keramische Druckfarbe verschmilzt mit dem Glas, weshalb ihre Lebensdauer unbegrenzt ist; organische Druckfarben sollten vorzugsweise im Innenbereich eingesetzt werden, wo sie nicht durch UV-Strahlung verblassen.“
Die Art der verwendeten Druckfarbe beeinflusst auch die Farbbrillanz und entscheidet darüber, ob eine Frontplatte als lebensmittelecht eingestuft werden kann, was Keramikfritte ermöglichen kann, organische Druckfarben in der Regel jedoch nicht. Nach dem Bedrucken und Einbrennen ist der Farbauftrag dauerhaft, weshalb Sie diese Entscheidung bereits bei der Erstellung der Druckvorlage festlegen und nicht erst bei der Endbearbeitung.
Welche Gläser lassen sich im Siebdruck bedrucken? Substratauswahl und die Regel „Erst bedrucken, dann thermisch vorspannen“
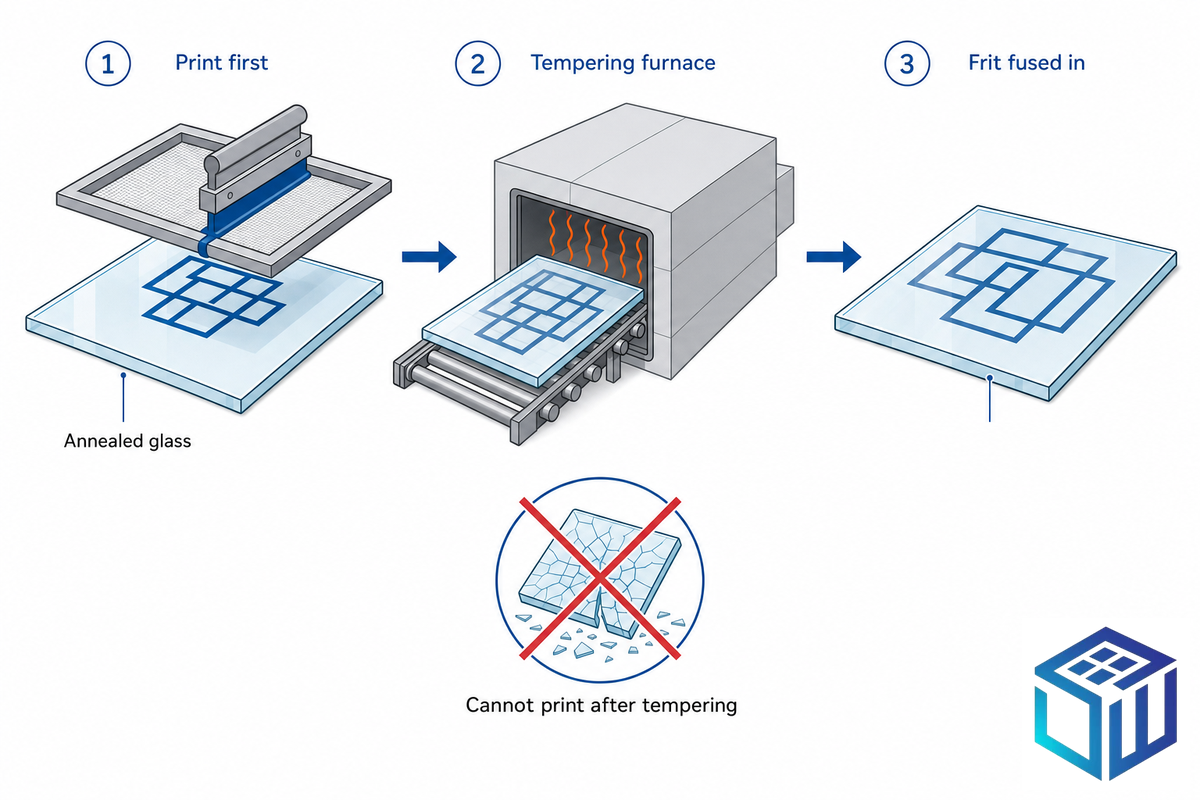
Nahezu jedes zur Verarbeitung bestimmte Flachglas lässt sich im Siebdruck bedrucken, doch das Substrat bestimmt den Dickenbereich und die Prozessreihenfolge. Bei dünnem HMI-Abdeckglas unter 1 mm bieten chemisch vorgespanntes Glas und Aluminosilikatglas die für feine Details erforderliche Oberfläche; bei dickeren Frontplatten für Haushaltsgeräte und Anlagen dominieren Kalk-Natron-Glas und eisenarmes Floatglas.
| Glasart | Dicke | Prozessreihenfolge beim Bedrucken | Typische Frontplattenanwendung |
|---|---|---|---|
| Kalk-Natron-Floatglas | 2–19 mm | Vor dem thermischen Vorspannen bedrucken | Blenden für Haushaltsgeräte und Anlagen |
| Eisenarm (ultraklar) | 3–19 mm | Vor dem thermischen Vorspannen bedrucken | Displays mit hohen Anforderungen an die Farbwiedergabe |
| Entspanntes Floatglas | 2–19 mm | Bedrucken, dann thermisch vorspannen oder entspannt belassen | Frontplatten für Innenanwendungen ohne Sicherheitsanforderungen |
| Thermisch vorgespannt (mit erhöhter Festigkeit) | 3–19 mm | Ausschließlich vor dem thermischen Vorspannen bedrucken | Sicherheitsscheiben und Fassaden |
| Chemisch vorgespannt | 0,5–2 mm | Vor oder nach der Vorspannung bedrucken | Dünnes HMI- / Touchscreen-Abdeckglas |
| Aluminosilikatglas | 0,5–3 mm | Vor der Vorspannung bedrucken | Abdeckglas für besonders raue Einsatzbedingungen |
| Borosilikatglas (Borofloat 33) | 2–10 mm | An den höheren Erweichungspunkt anpassen | Frontplatten für Hochtemperatur- / Laboranwendungen |
| Displayglas (Eagle XG) | 0,3–1,1 mm | Vorher bedrucken | Dünnes Display-Abdeckglas |
| Verbundglas (Einzelscheibe) | 6–40 mm Gesamtverbund | Einzelscheibe vor dem Laminieren bedrucken | Schallschutz- / Sicherheitsverglasung |
⚠️ Die Prozessregel: Erst bedrucken, dann thermisch vorspannen
Keramikfritte kann nur vor dem thermischen Vorspannen auf entspanntes Glas aufgebracht werden: Bereits thermisch vorgespanntes Glas lässt sich nicht mit Keramikfritte im Siebdruck bedrucken; es würde beim erneuten Erhitzen brechen. Genau das beschreibt ein Patent für Siebdruckemail, bei dem Fritte (vor dem Biegen) auf das Glas aufgetragen und bei 600-650 °C im Vorspannofen eingebrannt wird; danach ist sie mit dem Glas verschmolzen. Was die meisten Anleitungen jedoch übersehen, ist die Einschränkung; sie bezieht sich auf Keramikfritte. Bei einer flachen Frontplatte für Displayanwendungen im Innenbereich lässt sich eine bei niedriger Temperatur härtende organische Farbe oder eine UV-Farbe im Sieb- oder Tintenstrahldruck auf bereits thermisch vorgespanntes Glas aufbringen (wobei die reine Oberflächenhaftung einen Kompromiss gegenüber der Beständigkeit eingeschmolzener Keramik darstellt).
Die gängigen Glasarten für bedruckte Frontplatten bieten mehr Möglichkeiten als eine einzelne Flachglasscheibe. Eine im Siebdruck bedruckte Glasscheibe lässt sich in einen Sicherheitsglasverbund integrieren, in einer Isolierglaseinheit versiegeln oder im selben Biege- und Vorspannzyklus zu gewölbten Oberflächen für Fahrzeuginstrumente formen. Eine Einschränkung sei nochmals betont: Keramikfritte kann den Prozess des thermischen Vorspannens, aber nicht den des thermischen Teilvorspannens durchlaufen, weshalb eine teilvorgespannte Frontplatte eingebrannte Fritte ausschließt.
Siebdruck für industrielle Bedienfelder und HMIs
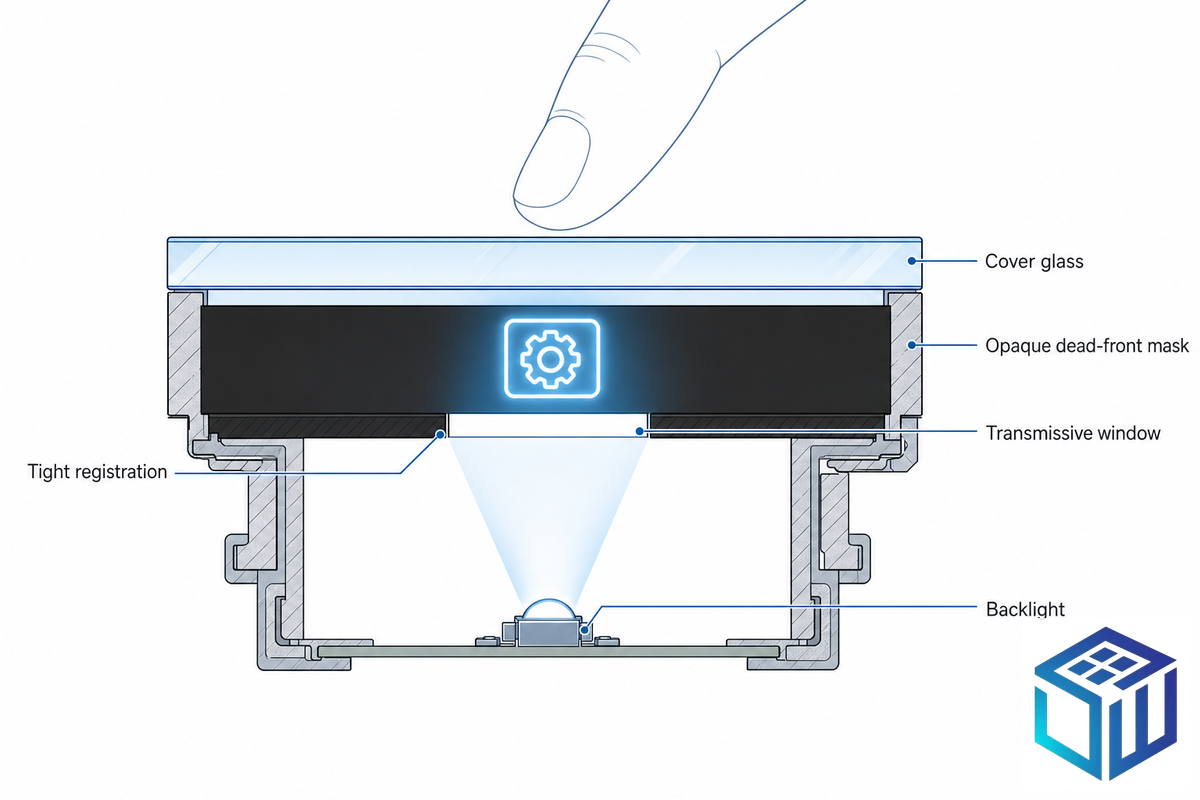
Hier kommt der Siebdruck auf Glas zum Einsatz: bei HMI-Touchscreen-Frontplatten, Instrumentenblenden, Bedienfeldern, Aufzugbedienoberflächen und SPS-Displays. Das klassische Beispiel ist jedoch die „Dead-Front“; dabei verbirgt eine lichtundurchlässige „Maske“ Elemente auf dem Display, bis sie durch Aussparungen in der Farbschicht hindurch beleuchtet werden.
📐 Das Prozessfenster für den Dead-Front-Druck
Eine für Displays geeignete Dead-Front muss eng gefasste Parameter einhalten. Der lichtundurchlässig maskierte Bereich muss genügend Umgebungslicht blockieren, um unbeleuchtete Symbole zu verbergen – eine Spezifikation für HMI-Abdeckglas fordert beispielsweise eine Transmission von Umgebungslicht unter 2 % (entspricht ungefähr ≥98 % Opazität) –, während die hinterleuchteten Fenster genügend Licht für die Lesbarkeit durchlassen müssen, wobei die Datenblätter der Anbieter häufig etwa 80–90 % Transmission nennen. Die Passergenauigkeit muss dann so hoch sein, dass die gedruckte Kontur mit den Rändern der kapazitiven Touchbereiche übereinstimmt, und bei Abdeckglas halten wir ±0,1 mm ein. Die lichtundurchlässige Maskierungsschicht selbst besteht aus einer eingefärbten Keramikfrittenmischung aus Glas und Metalloxidpigmenten, wie sie in Patenten dokumentiert ist.
Ein weiterer entscheidender Aspekt bedruckter Bedienfelder, den Druckrichtlinien häufig übersehen, ist, dass das Glas nur ein Teil einer „abgedichteten Baugruppe“ ist beziehungsweise dass das Bedienfeld selbst, wie es die Norm IEC 60529 bezeichnet, üblicherweise eine Schutzart gegen das Eindringen von Fremdkörpern und Wasser aufweist, typischerweise „IP65 oder besser“. Bei einer abgedichteten Frontplattenanwendung, etwa einem Steuerungsgehäuse mit einem IP-Dichtungssystem, darf die Bedruckung nicht zu nah am Rand liegen, da sie die Dichtungen beeinträchtigt, und sie muss gegebenenfalls den Chemikalien zur Reinigung der Anlage standhalten (oder Lösungsmitteln zur Entfernung von Öl/Fett, siehe weiter unten). Wenn Ihr Team ein Gehäuse entwickelt, muss es Ihnen den Verlauf der Dichtungen mitteilen, damit ein möglicher Randdruck außerhalb der umlaufenden Freihaltezone liegt – den Druck nach der Herstellung Ihrer Werkzeuge zu verlegen, ist natürlich teuer.
Stellen Sie sich vor, Sie qualifizieren eine Mensch-Maschine-Schnittstelle aus 4 mm dickem Einscheibensicherheitsglas (ESG) für den Fabrikeinsatz; die Oberfläche ist ständig Öl, Lösungsmitteln (bei der Wischreinigung) und häufigen Berührungen mit Handschuhen ausgesetzt. Nach 6 Monaten ist ein aufgeklebtes Folienetikett oder ein organischer Siebdruck vergilbt und kann sich sogar ablösen. Bei einem solchen Projekt, in dem wir einen deutschen Hersteller bei der Produktqualifizierung für extreme Bedingungen unterstützten, fertigten wir einen mehrfarbigen keramischen „Druck“ und ergänzten fingerabdruckabweisende und blendmindernde Beschichtungen; die Frontplatte überstand mehr als 500 Stunden Salzsprühprüfung sowie eine Abriebprüfung mit 10.000 „Berührungszyklen“ – organische Drucke erreichen dieses Maß an Widerstandsfähigkeit schlicht nicht. „Organische Druckfarben“, so ein Experte für Displayglas, „sind von sich aus nicht kratzbeständig“ und zeigen unter UV-Strahlung, Feuchtigkeit und Hitze Abbauerscheinungen; einen organischen Druck für ein Bedienelement im Außenbereich (oder im Fahrzeug) einzusetzen, wäre ein klarer Fehler.
Siebdruck oder Digitaldruck auf Glas: Welches Verfahren passt zu Ihrer Frontplattenserie?
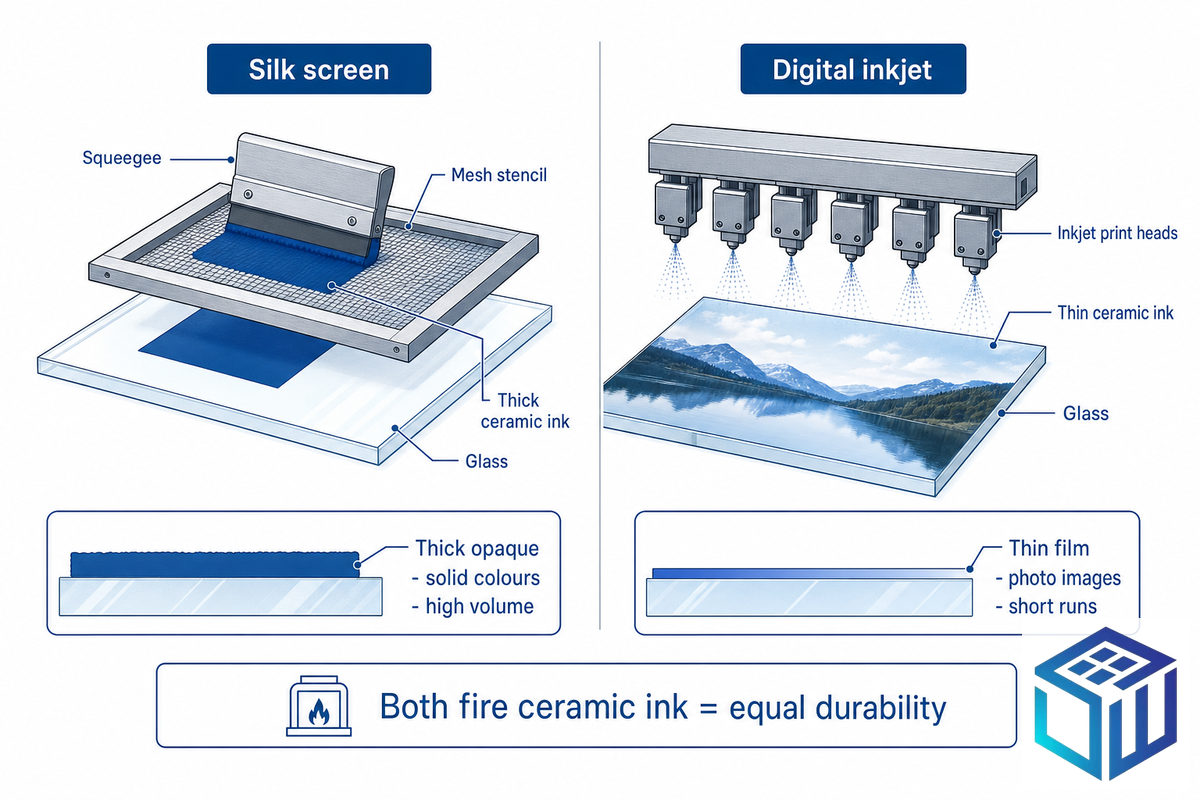
Da beide Verfahren eingebrannte keramische Druckfarbe verwenden können, hängt die Wahl von Farbanzahl, Losgröße und Motivart ab, nicht von der Beständigkeit. Aus ehrlicher Sicht der Fertigung ergänzen sich die Verfahren, statt miteinander zu konkurrieren: Siebdruck ist die kostengünstige Lösung für einfarbige, wiederkehrende Muster, während sich Digitaldruck für kleine Stückzahlen mit individuellen Motiven eignet. Beide schmelzen dieselbe Keramikfritte ein (bei etwa 500–705 °C eingebrannt), die Entscheidung ist also rein wirtschaftlich.
✔ Siebdruck ist im Vorteil bei
- 1-4 Volltonfarben (beim Siebdruck liegt die Obergrenze bei etwa vier Farben)
- Losgrößen von 500+ Stück, bei denen sich die Siebkosten amortisieren
- Dicken, lichtundurchlässigen Farbschichten (15–40 µm) für Dead-Front-Masken
- Reproduzierbaren Pantone/RAL-Volltonfarben innerhalb einer Charge
⚠ Digitaldruck ist im Vorteil bei
- Fotografischen Motiven, Farbverläufen und mehrfarbigen Druckvorlagen
- Kleinserien / Prototypen (keine Siebherstellung erforderlich)
- Häufigen Motivänderungen (nur die Datei muss bearbeitet werden)
- Individuellen Einzelstücken, bei denen die Werkzeugkosten überwiegen
Eine nützliche Entscheidungsregel: Hat Ihre Frontplatte eine bis drei Volltonfarben und bestellen Sie 500 Stück oder mehr, ist Siebdruck günstiger und erzeugt eine lichtundurchlässigere Dead-Front. Fotografische Details, Farbverläufe oder Serien mit weniger als 100 Stück sprechen für Digitaldruck. Da die Reproduzierbarkeit von Warnfarben auch bei Ersatzfrontplatten Jahre später wichtig ist, sollten Sie Ihren Farbstandard unabhängig vom Verfahren verbindlich festlegen.
AG-, AR- und AF-Beschichtungen mit dem Druck kombinieren
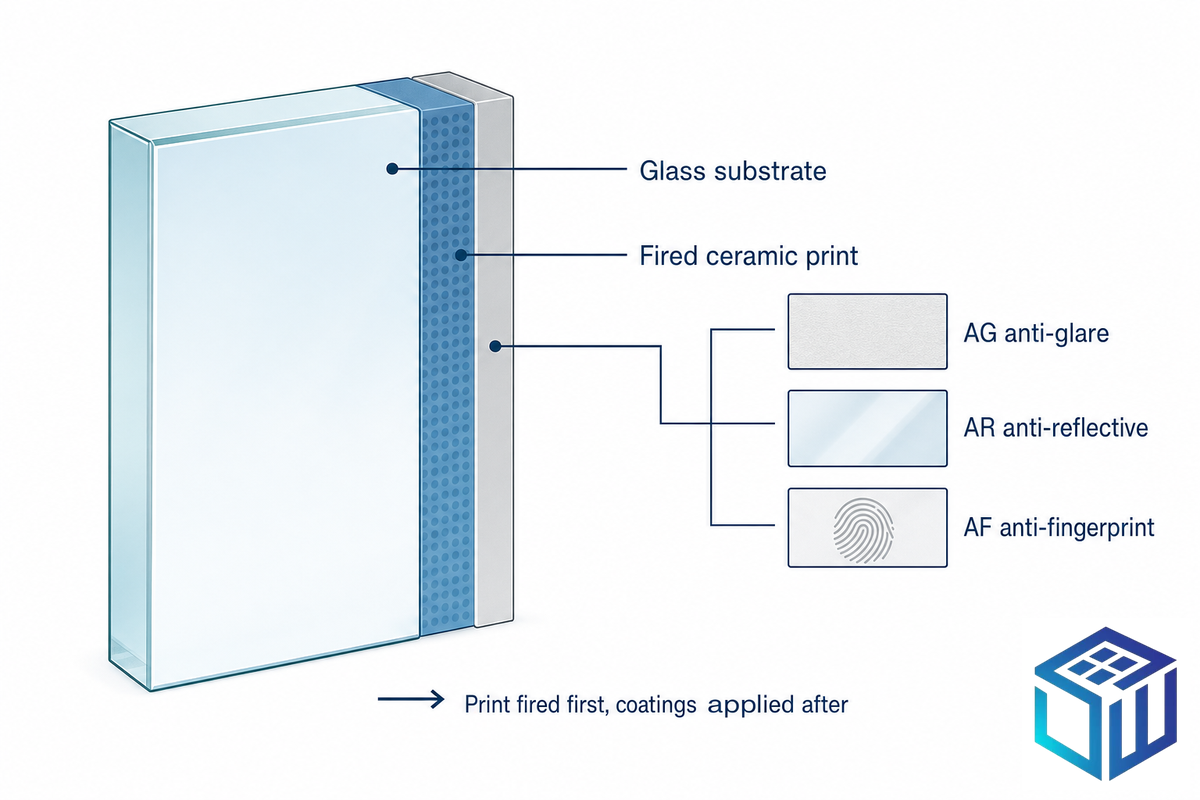
Bei industriellen Frontplatten genügt eine lediglich bedruckte Oberfläche selten. Eine blendmindernde Behandlung (AG) reduziert die Reflexion unter der Deckenbeleuchtung in Werkshallen, damit Bediener den Bildschirm ablesen können; eine Antireflexbeschichtung (AR) erhöht die Transmission bei hinterleuchteten Displays; eine fingerabdruckabweisende Beschichtung (AF) hält die Touchoberfläche sauber. Druck und Beschichtungen beanspruchen jedoch dieselbe Oberfläche, weshalb die Reihenfolge wichtig ist.
Für jede Behandlung gibt es zudem eigene messbare Zielwerte. Eine blendmindernde Ätzung wird anhand von Glanzgrad und Trübung spezifiziert – bei unserem Verfahren entspricht das einem Glanzgrad von 5010 oder 7010, einem Trübungswert im Bereich 4,7–11 und einer Oberflächenrauheit von etwa Ra 0,12–0,15 µm –, wobei eine etwas geringere Kantenschärfe zugunsten deutlich reduzierter gerichteter Reflexion unter der Deckenbeleuchtung in Kauf genommen wird. Eine im Vakuum aufgebrachte Antireflexbeschichtung erhöht die Transmission bei einseitiger Beschichtung auf über 94 % (bei beidseitiger Beschichtung auf über 98 %), was besonders bei einer hinterleuchteten Dead-Front wichtig ist, bei der jedes Prozent Licht zählt, das den Bediener erreicht. Eine fingerabdruckabweisende Nanobeschichtung hält den Wasserkontaktwinkel bei etwa 105°, sodass sich Öle und Verschmutzungen von einer täglich berührten Frontplatte abwischen lassen, anstatt über die Symbole zu verschmieren.
📐 Technischer Hinweis — Reihenfolge von Beschichtung × Druck
Da Keramikfritte während des thermischen Vorspannens eingebrannt wird, erfolgt die Bedruckung zuerst und wird durch den Hochtemperaturschritt dauerhaft fixiert; Oberflächenbehandlungen, die den Vorspannofen nicht überstehen, folgen danach, wobei ihre Reihenfolge davon abhängt, welche Schicht das Glas direkt berühren muss. Patente zeigen, dass eingebranntes Email und eine funktionelle (beispielsweise infrarotreflektierende) Beschichtung auf einem thermisch vorgespannten Substrat nebeneinander bestehen können. Für die Praxis gilt: Geben Sie Ihrem Glasverarbeiter den vollständigen Schichtaufbau – Druck, AG/AR/AF und gegebenenfalls eine leitfähige Schicht – von Anfang an vor, damit er die Arbeitsschritte planen und Nacharbeiten an der Maskierung vermeiden kann, die die Musterfertigung um Tage verzögern.
Beständigkeit, Haftung und Qualitätsprüfnormen für bedrucktes Frontplattenglas
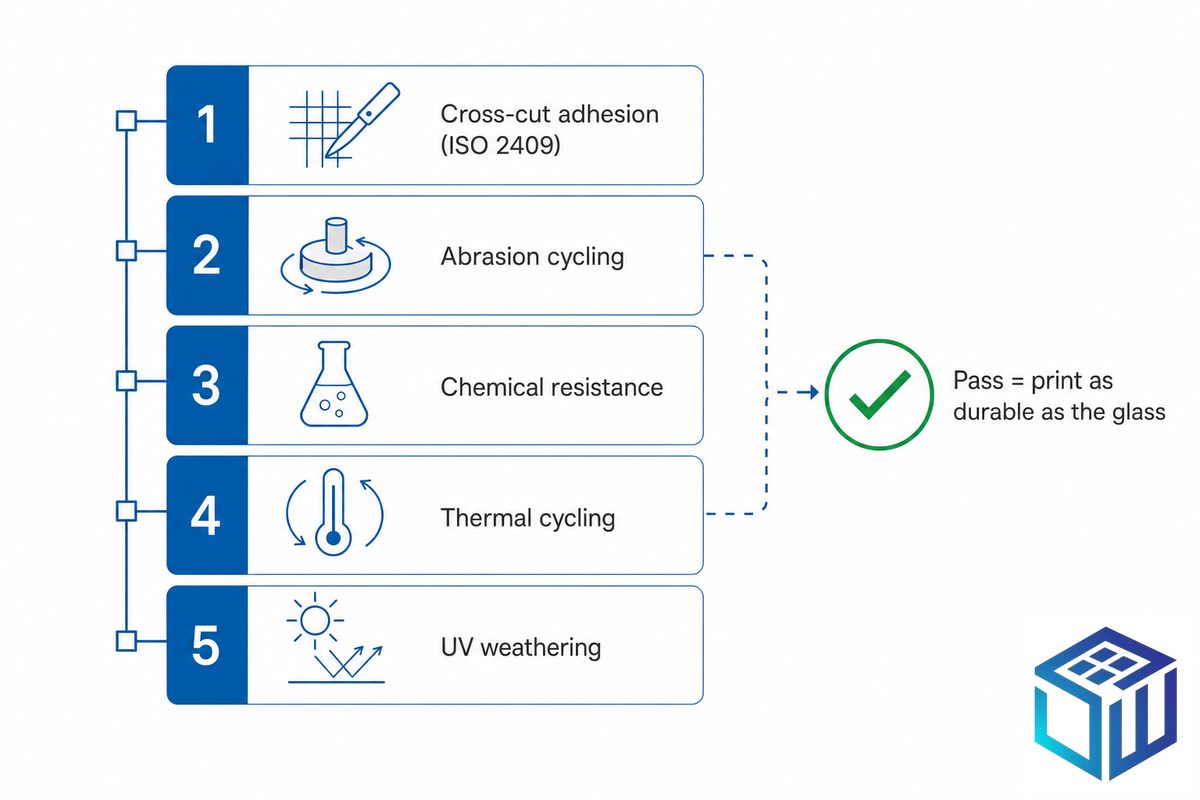
„Beständig“ ist das Wort, das jeder Lieferant verwendet und nur wenige mit einer Prüfung belegen. Qualifizieren Sie die Bedruckung einer Industriebedienblende anhand eines messbaren Prüfprogramms – des Prüfprogramms zur Beständigkeitsqualifizierung von Industriebedienblenden: Haftung, Abrieb, Chemikalien, Temperaturwechsel und UV-Bewitterung.
| Prüfung | Referenz | Bestehenskriterium |
|---|---|---|
| Haftung im Gitterschnitt | ISO 2409 (vorrangig für Glas) | Keine Ablösung am Gitterschnitt |
| Klebeband-Haftungsprüfung (gröbere Bewertung) | ASTM D3359 (ursprünglich für metallische Substrate) | Klasse 4B–5B |
| Abrieb | Zyklische Prüfung | Kein Verlust der Lesbarkeit nach 10.000 Zyklen |
| Temperaturwechsel | −40 bis +85 °C | Keine Rissbildung / Farbveränderung |
| UV-Bewitterung | Beschleunigt, 1.000+ Stunden | Kein Verblassen (keramisch) / bei organischen Druckfarben quantifiziert |
Ein Hinweis zur Haftungsprüfung. Die Gitterschnittmethode ist das richtige Verfahren, doch die Bezugsnorm ist entscheidend: ISO 2409 deckt ausdrücklich nichtmetallische Substrate ab und eignet sich deshalb besser für eingebranntes Email auf Glas. ASTM D3359 wurde für duktile Beschichtungen auf metallischen Substraten entwickelt und kann höhere Haftungsniveaus nicht voneinander unterscheiden; auch wenn Hersteller von Bedienblenden häufig eine D3359-Einstufung von 4B/5B angeben, sollten Sie diese daher als gröbere Vorprüfung gegenüber ISO 2409 betrachten. Auch für das Substrat hinter der Bedruckung gibt es eine veröffentlichte Spezifikation: Vollständig thermisch vorgespanntes Glas weist gemäß ASTM C1048 / EN 12150 eine Oberflächendruckspannung von über 69 MPa und eine Bruchstückzahl von etwa 40+ innerhalb einer Fläche von 50×50 mm auf. Die nützlichste Erkenntnis aus der Praxis betrifft den Zeitpunkt: Eine unzureichend ausgehärtete Bedruckung kann die Wareneingangsprüfung bestehen und erst später unter Spannung, Hitze oder bei der Handhabung versagen – qualifizieren Sie deshalb auf Glas aus der tatsächlichen Produktion, nicht nur am Muster.
Kostentreiber, Mindestbestellmenge und Lieferzeit für individuell bedrucktes Glas
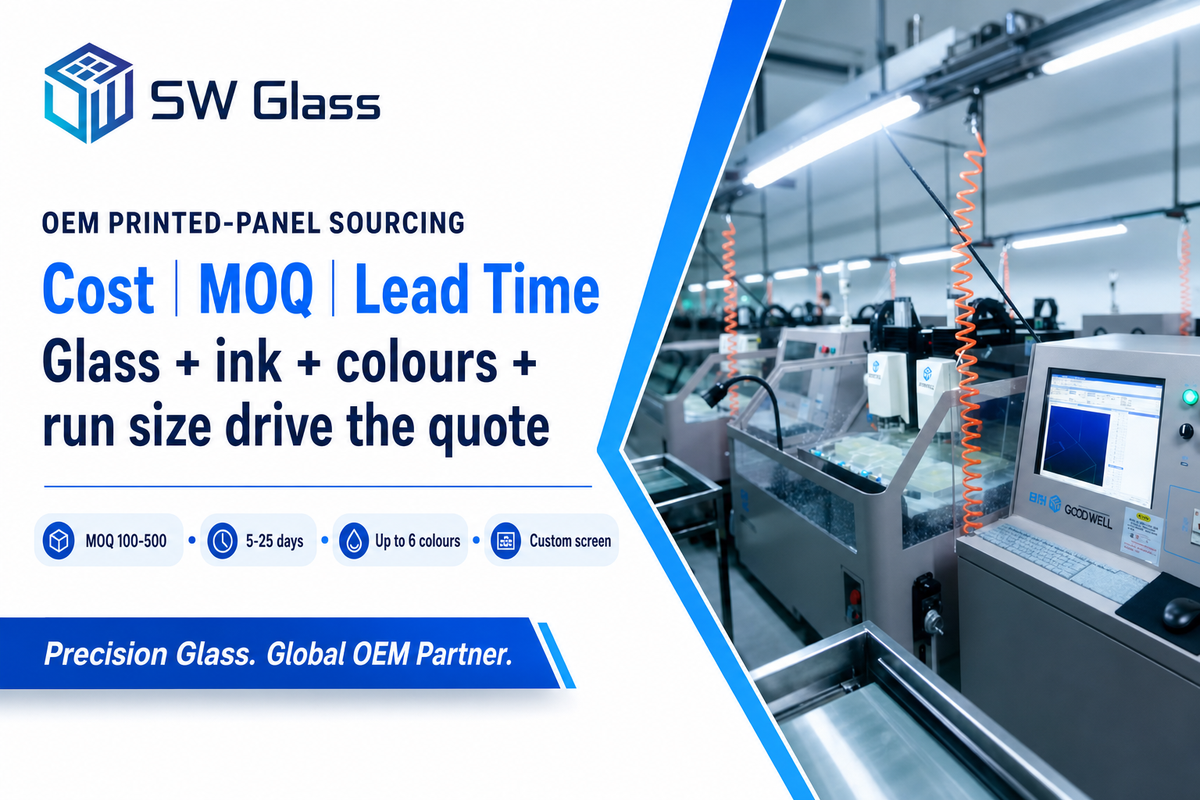
Der Preis bedruckter Bedienblenden hängt von vier Stellgrößen ab: Glasart, Druckfarbe, Gestaltung (Farben und Flächendeckung) und Losgröße. Öffentlich verfügbare Zahlen sind L4-Marktplatzdaten und dienen als Orientierung, nicht als verbindliche Angebote: Unbedrucktes thermisch vorgespanntes Glas kostet 2026 etwa 18-30 USD pro Quadratfuß, und mit Keramikfritte im Siebdruck bedrucktes thermisch vorgespanntes Glas wird auf B2B-Marktplätzen bei exportüblichen Abnahmemengen ab etwa 24.50 USD pro Quadratmeter angeboten. Der Siebdruck selbst kostet üblicherweise einige Dollar pro Quadratfuß zusätzlich zum unbehandelten Floatglas. Bei Aufträgen, die außerdem die Gitterschnitt-Haftungsprüfung (ISO 2409) und eine Abriebqualifizierung bestehen müssen, kommen zum Preis des Basisglases zusätzliche Prüfkosten hinzu.
📐 Rechenbeispiel — wie sich die Kosten verteilen
Betrachten wir beispielsweise eine Dead-Front-HMI mit 2 Farben auf 0,7 mm dickem chemisch vorgespanntem Glas bei einer Stückzahl von 1.000. 2 Farben erfordern 2 separate Siebe und 2 zusätzliche Druck- und Trocknungsdurchgänge, wodurch sich die Arbeitskosten für den Druck und die Kosten der Siebherstellung gegenüber einer einfachen Umrandung mit nur 1 Farbe nahezu verdoppeln. Da die Siebkosten ohnehin pro Motiv anfallen, sinken die Werkzeugkosten pro Stück beim Übergang von 100 Stück auf 1000 Stück um den Faktor 10; das erklärt, weshalb der Siebdruck bei typischen Stückzahlen industrieller Projekte von der ‘teuersten’ zur ‘günstigsten’ Option wird.
Typische Bestellparameter
- Mindestbestellmenge: ~100 Stück bei individuellem Sieb, ~500 Stück für einen optimierten Preis.
- Musterlieferzeit: 5–10 Arbeitstage (einschließlich Siebherstellung)
- Produktionszeit: 15-25 Arbeitstage (abhängig von Größe und Beschichtungstechnologie)
- Bis zu 6 Farben, jeweils mit separatem Sieb und einem Durchgang zur passgenauen Ausrichtung.
Über Bedienblenden hinaus: Keramikfritte für Architekturglas, Brüstungsglas und Vogelschutzglas
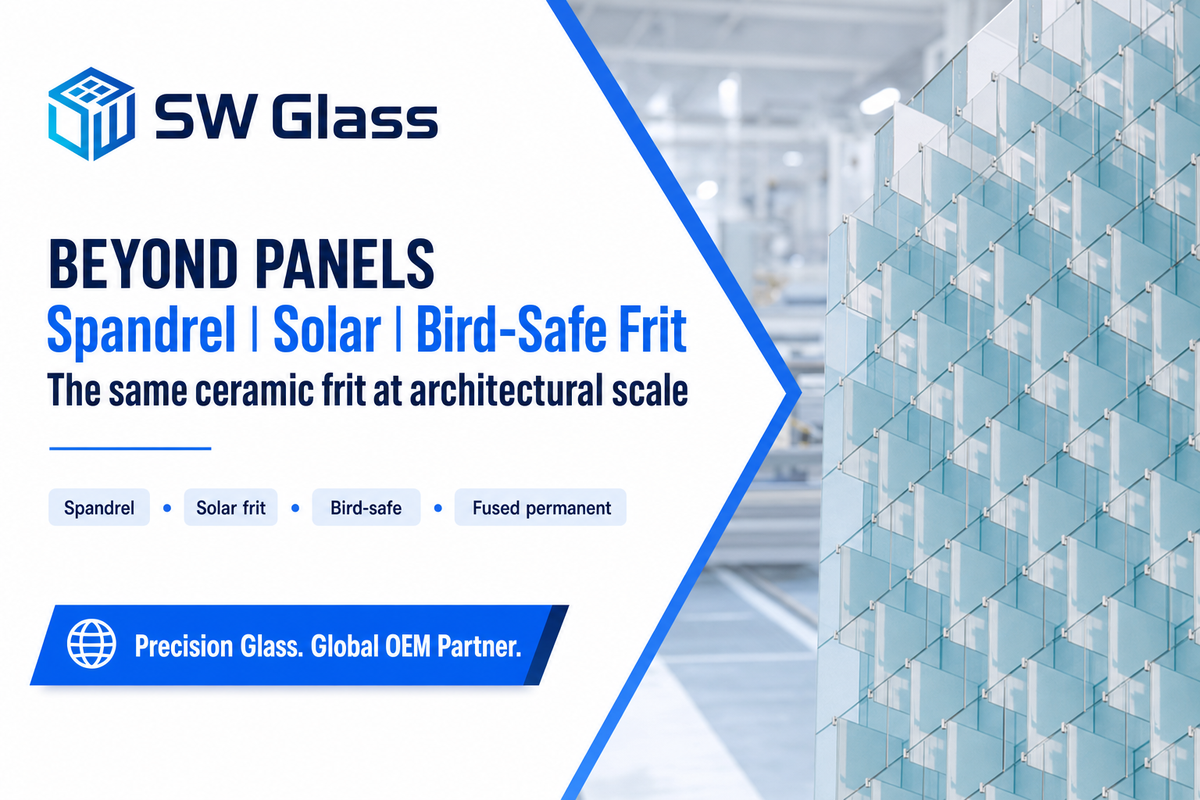
Die gleiche chemische Zusammensetzung der Keramikfritte kommt auch in der Architektur zum Einsatz. Zu den architektonischen Anwendungen gehören opake Frittenbedruckungen auf Brüstungsglas, um Geschossdecken und Tragwerke zu verdecken, sowie Frittenmuster mit abgestufter Flächendeckung, um den solaren Wärmeeintrag zu verringern. Punkt- oder Linienmuster aus Fritte machen dagegen sonst unsichtbares Fassadenglas für Vögel deutlich sichtbar – eine Anwendung, die inzwischen in der von Yale’s Bird-Friendly Building Initiative gepflegten Richtliniendatenbank als regelkonform aufgeführt wird. Sowohl bei architektonischen Anwendungen als auch beim Vogelschutz muss das Substratglas die Qualitätsanforderungen für Paneele erfüllen; die Anwendungen unterliegen jedoch jeweils eigenen Normen – einige, etwa 16 CFR 1201 und ANSI Z97.1, behandeln Sicherheitsverglasungen, andere konzentrieren sich auf Vogelschutz oder dekorative Merkmale. Für Abnehmer von Industriebedienblenden ist dabei relevant, dass die Marktnachfrage inzwischen ausreicht, um Vogelschutzglas mit Frittenbedruckung als eigene Kategorie mengenmäßig zu erfassen, auf die im Folgenden näher eingegangen wird.
Was sich 2026 ändert: Dead-Front-HMI, Vogelschutzvorschriften und der Wandel zum Digitaldruck
Zwei Entwicklungen verändern, wo Glas mit eingebrannter Keramikfritte spezifiziert wird, und keine davon ist eine Statistik zur Marktgröße. Die erste betrifft die Regulierung: Verbindliche Bauvorschriften verlangen bereits behandeltes oder mit Fritte bedrucktes Glas – Torontos seit einem Jahrzehnt geltender Green Standard, New Yorks Local Law 15 von 2020 und die Vorschriften von San Francisco aus dem Jahr 2011. Der 2025 neu eingebrachte Bird-Safe Buildings Act (H.R.3268), der bislang an einen Unterausschuss überwiesen wurde, setzt diesen Trend fort.
Eine Richtliniendatenbank von Yale erfasst die regionalen Anforderungen, nach denen mit Fritte bedruckte Fassaden als regelkonform gelten, und diese Vorschriften nennen ausdrücklich eingebrannte, dauerhaft verschmolzene Fritte als geeignetes Material – dadurch steigt die Nachfrage nach im Siebdruck bedrucktem Fassadenglas auch 2026 weiter.
Die zweite Entwicklung ist ein Verfahrenswechsel: Glasverarbeiter wechseln vom analogen Siebdruck zum keramischen Digital-Inkjetdruck, wobei Anlagenanbieter den Digitaldruck offen als „Alternative zum analogen Siebdruck“ positionieren. Für Käufer von Bedienblenden ändert sich damit lediglich das Auftragsverfahren, nicht die chemische Zusammensetzung – bei beiden Verfahren wird weiterhin dieselbe Keramikfritte eingebrannt, sodass die Argumente für die langfristige Beständigkeit eingebrannter Keramik auf Industriebedienblenden unverändert bleiben. Für ein Fertigungsprojekt im Jahr 2026 ergibt sich daraus eine konkrete Handlungsempfehlung: Legen Sie Ihren Farbstandard jetzt fest, qualifizieren Sie die Bedruckung anhand des oben genannten Beständigkeitsprüfprogramms und wählen Sie Sieb- oder Digitaldruck anhand der Farbanzahl und Losgröße, statt danach, welches Verfahren neuer ist. Die Nachfrage nach Smart-Cockpits und HMI bildet den Hintergrund, der diese Entwicklungen vorantreibt, doch die technische Entscheidung bleibt dieselbe.
Häufig gestellte Fragen
Welche Druckfarbe wird beim Siebdruck auf Glas für Industriebedienblenden verwendet?
Antwort ansehen
Branchenüblich ist Druckfarbe auf Basis von Keramikfritte (auch Keramikemail genannt) – fein gemahlenes Glas und Metalloxidpigmente –, die beim thermischen Vorspannen des Glases bei etwa 600-700 °C eingebrannt wird, sodass sie mit der Glasoberfläche verschmilzt und dauerhaft gegen UV-Strahlung, Reinigungschemikalien und Abrieb beständig ist. Organische Niedertemperaturfarben und UV-härtende Druckfarben sind für Innenanwendungen oder kleine Fertigungsserien erhältlich, die nicht im Freien eingesetzt werden und weniger stark beansprucht werden, eignen sich jedoch nicht ideal für Witterungseinflüsse, Lösungsmittel oder intensive Nutzung.
Lässt sich thermisch vorgespanntes Glas im Siebdruck bedrucken?
Antwort ansehen
Mit Keramikfritte geht das nicht nachträglich. Keramikfritte muss auf nicht vorgespanntes Glas gedruckt und beim thermischen Vorspannen eingebrannt werden, weil ein erneutes Erhitzen des bereits vorgespannten Glases zum Verschmelzen der Druckfarbe das Glas zerspringen lassen würde – das Einbrennen der Bedruckung und das Vorspannen erfolgen gemeinsam. Eine Ausnahme sind organische Niedertemperaturfarben oder UV-Druckfarben: Sie können für Bedienblenden im Innenbereich auf bereits thermisch vorgespanntes Glas aufgetragen werden, wobei an die Stelle einer dauerhaften Verschmelzung eine gewöhnliche, verschleißanfälligere Oberflächenhaftung tritt.
Wie beständig ist im Siebdruck bedrucktes Glas an einer Bedienblende?
Antwort ansehen
Nach dem Einbrennen ist eine Keramikfrittenbedruckung praktisch genauso beständig wie das Glas selbst – sie blättert nicht ab, verblasst nicht und lässt sich nicht abwaschen. Sie wird durch Gitterschnitt-Haftungsprüfung (ISO 2409), zyklische Abriebprüfung, Temperaturwechselprüfung (−40 bis +85 °C), Prüfung der Chemikalienbeständigkeit und 1.000+ Stunden UV-Bewitterung qualifiziert; Bedienblenden mit zusätzlichen blendmindernden und fingerabdruckabweisenden Schichten bestehen häufig eine 500-stündige Salzsprühnebelprüfung und eine Abriebprüfung mit 10.000 Zyklen.
Was ist der Unterschied zwischen Siebdruck und Digitaldruck auf Glas?
Antwort ansehen
Beim Siebdruck wird Druckfarbe durch eine Schablone gepresst, um dicke, opake Vollfarbschichten zu erzeugen; bei großen Stückzahlen ist dieses Verfahren am günstigsten; beim digitalen Inkjetdruck wird für fotografische Motive und kleine Fertigungsserien ohne Sieb eine dünnere Farbschicht aufgesprüht. Bei beiden Verfahren lässt sich keramische Druckfarbe einbrennen und dieselbe Beständigkeit erreichen.
Lässt sich Siebdruck mit einer blendmindernden Beschichtung (AG) kombinieren?
Antwort ansehen
Ja. Bei industriellen HMI-Bedienblenden wird eine im Siebdruck erzeugte Dead-Front-Bedruckung häufig mit blendmindernden Beschichtungen (AG), Antireflexbeschichtungen (AR) oder Anti-Fingerprint-Beschichtungen (AF) kombiniert. Zuerst wird die Bedruckung beim thermischen Vorspannen eingebrannt; anschließend werden die Beschichtungen in einer vom Glasverarbeiter festgelegten Reihenfolge aufgebracht. Teilen Sie deshalb den vollständigen Schichtaufbau der Oberflächenbehandlungen frühzeitig mit, um Nacharbeiten an den Masken zu vermeiden.
Was kostet individuell im Siebdruck bedrucktes Glas für Bedienblenden?
Antwort ansehen
Die Kosten hängen von vier Faktoren ab: Glasart und Dicke, Druckfarbentyp (Keramikfritte ist die beständige Premiumvariante), Gestaltungskomplexität und Losgröße. Zur Orientierung: Unbedrucktes thermisch vorgespanntes Glas kostet etwa 18-30 USD pro Quadratfuß, und der Siebdruck schlägt mit einigen Dollar pro Quadratfuß zusätzlich zu Buche. Da jede Farbe ein eigenes Sieb benötigt, kosten mehrfarbige Motive bei kleinen Stückzahlen mehr, während sich die Kosten bei größeren Fertigungsserien auf mehr Teile verteilen. Senden Sie Ihre Druckvorlage, Farbanzahl, das Substrat und die Stückzahl für ein Angebot.
Was ist eine Dead-Front-Bedruckung auf Glas?
Antwort ansehen
Bei der Dead-Front-Bedruckung wird eine Glasblende mit einer opaken Keramikschicht maskiert, sodass Symbole und Displayelemente verborgen bleiben, bis eine Hintergrundbeleuchtung sie durch lichtdurchlässige Fenster sichtbar macht. Der maskierte Bereich wird mit hoher Opazität bedruckt (oft >98 %), und die Passgenauigkeit liegt bei etwa ±0,1 mm, damit die Ränder mit der Hintergrundbeleuchtung fluchten.
Über diese Analyse
Dieser Leitfaden stützt sich auf die Einbrenntemperaturen, Passertoleranzen und Grenzwerte zur Beständigkeitsqualifizierung, die wir in der hauseigenen Fertigungslinie von SW Glass für Siebdruck auf Glas einhalten und anhand veröffentlichter Normen und Patentliteratur gegenprüfen. Zahlen, die aus Branchen- oder Marktplatzdaten statt aus einer verifizierten Norm stammen, haben wir als Orientierungswerte gekennzeichnet. Geprüft vom technischen Team von SW Glass.
Literatur und Quellen
- ISO 2409:2020, Beschichtungsstoffe: Gitterschnittprüfung — International Organization for Standardization
- Thermisch vorgespanntes Sicherheitsglas: Biegefestigkeit und Bruchverhalten (ASTM C1048) — Glass on Web
- Emailfritten für die Dekoration von Glas und Keramik — Ceramic Industry
- Eine Checkliste für die Glasbedruckung — Glass Magazine (National Glass Association)
- Ideale Anwendungen für Keramikfritte und Silikonbeschichtungen — Glass Magazine
- WO2020256887A1, Farbige Glasfritte/Email, Einbrennen bei 500–705 °C — Google Patents
- DE19605617A1, Blei- und cadmiumfreie schwarze Glasfritte, vor dem Biegen eingebrannt — Google Patents
- H.R.3268, Federal Bird-Safe Buildings Act of 2025 (eingebracht) — U.S. Congress
- Datenbank für Richtlinien zum vogelfreundlichen Bauen in den USA — Yale Bird-Friendly Building Initiative
Weiterführende Artikel
- Siebdruck auf Glas, Fertigungsmöglichkeiten und Spezifikationen von SW Glass
- Maßgefertigtes Abdeckglas: Leitfaden zu Materialien, Spezifikationen und Fertigung
- Chemisch vorgespanntes Glas für dünne HMI-Abdeckblenden
- Blendmindernde (AG), antireflex (AR) und fingerabdruckabweisende (AF) Oberflächenbehandlungen für industrielle Displays
- HMI-Glaslösungen für Industrie und Automatisierung