Saiweiglassへのお問い合わせ


熱強化処理の工程:徐冷ガラスから安全ガラスへ

熱強化処理は、ガラスを加熱してから急冷し、外側の表面に圧縮応力を残すことで、徐冷ガラスを強化安全ガラスに変える、管理されたガラスの熱処理方法です。この記事で扱うのはガラスの熱強化処理であり、鋼の熱処理、食品のテンパリング、一般的な炉内焼入れではありません。
2026年8月更新。Saiwei Glassの技術チームが監修。
熱強化処理によってガラスに起こる変化
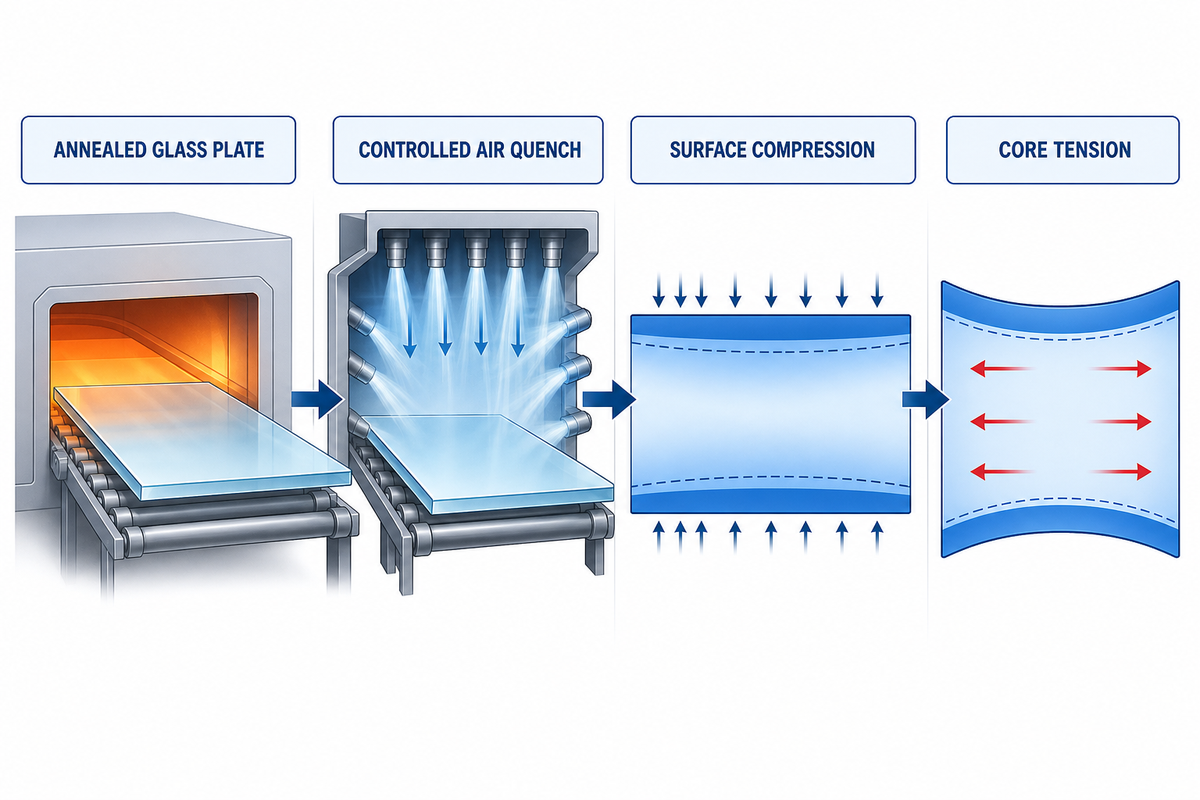
熱強化処理は、徐冷ガラス板を軟化温度域付近まで加熱した後、制御された空気流で急冷するガラスの熱処理工程です。急冷時にはガラスの表面が先に冷え、圧縮応力が生じます。より高温の内部は遅れて冷え、表面の圧縮応力と釣り合う引張応力が残ります。この応力分布により、強化ガラスは徐冷ガラスとは異なる挙動を示します。
熱強化処理とは?
熱強化処理は、表面に圧縮応力、内部に引張応力を生じさせる、管理されたガラスの強化工程であり、完成したガラスは通常の徐冷ガラスよりも衝撃や熱応力に強くなります。コーティングや接着層、表面研磨ではありません。この変化は、加熱と急冷の工程によってガラス板の内部に固定されます。
OEM調達では、熱強化処理後に製作図面を自由に変更することはできません。炉に投入する前に、厚さ、穴、切り欠き、端面研磨、スクリーン印刷、コーティングの順序、検査方法、安全性の目標を協議してください。
“パネルを強化炉に投入する前に、すべての切り抜き、端面、コーティング、検査基準を確定してください。”
結論を先に示す原則
熱強化処理が変えるのは、表面の見た目だけではなく、ガラスの応力分布です。まず完成形状を指定し、その後に強化処理方法を選定してください。
徐冷ガラスと強化安全ガラス:調達で本当に必要な変化
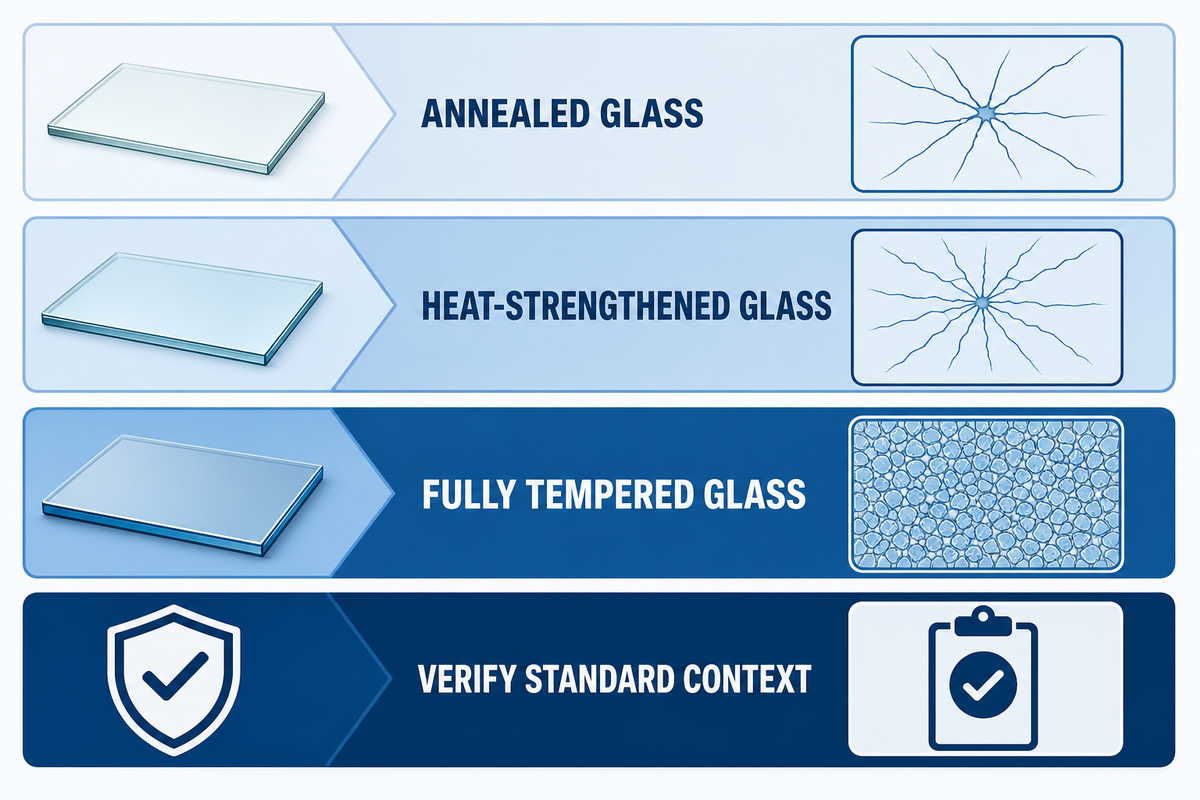
徐冷ガラスは出発材料です。切断、穴あけ、端面加工、成形が可能ですが、割れると鋭い破片になり、意図的に形成された表面圧縮応力の分布はありません。強化ガラスは、安全性を重視した最終形態です。一般に徐冷ガラスよりも強度が高くなりますが、実際に何倍の強度になるかは、ガラスの種類、厚さ、端面品質、導入応力の大きさ、荷重条件、試験方法によって異なります。
業界の解説資料では、完全強化ガラスの強度は、同じ厚さと構成の徐冷ガラスの約4倍と説明されることがあります。2025年の建築用ガラスに関する研究では、その研究の試験条件において、完全強化ガラスの強度倍率はそれより低いと報告されています。MPaで示される数値は規格や出典の適用範囲に依存するため、24~52 MPa、>67 MPa、Saiweiが加工能力の説明で示す69 MPaなどの例は、適用規格または供給業者の試験報告書で確認する必要があります。そのため、技術要件を伴うRFQでは、すべてに共通する倍率を使うのではなく、規格、目標表面圧縮応力、検査の裏付け資料を求めるべきです。
| ガラスの状態 | 応力の状態 | 調達側が確認できる挙動 | RFQでの留意点 |
|---|---|---|---|
| 徐冷ガラス | 強化処理による応力分布を意図的に形成していない | 加工しやすいが、破損時に鋭い破片が生じることがある | 最終的な切断、穴あけ、端面加工、形状承認の前に使用 |
| 倍強度ガラス | 完全強化ガラスよりも低い圧縮応力 | 徐冷ガラスより耐性は高いが、安全上の破砕形態は完全強化ガラスと異なる | 完全強化ガラスのような細粒状の破砕を必要とせず、強度を高めたい場合に検討 |
| 完全強化ガラス | 高い表面圧縮応力と内部の引張応力 | 適切な規格の適用条件下で、より高い耐性と、より安全な粒状の破砕形態を示す | 規格の適用範囲、目標応力、端面品質、強化処理後の検査を確認 |
工程ごとの解説:加熱、急冷、表面圧縮応力、内部引張応力
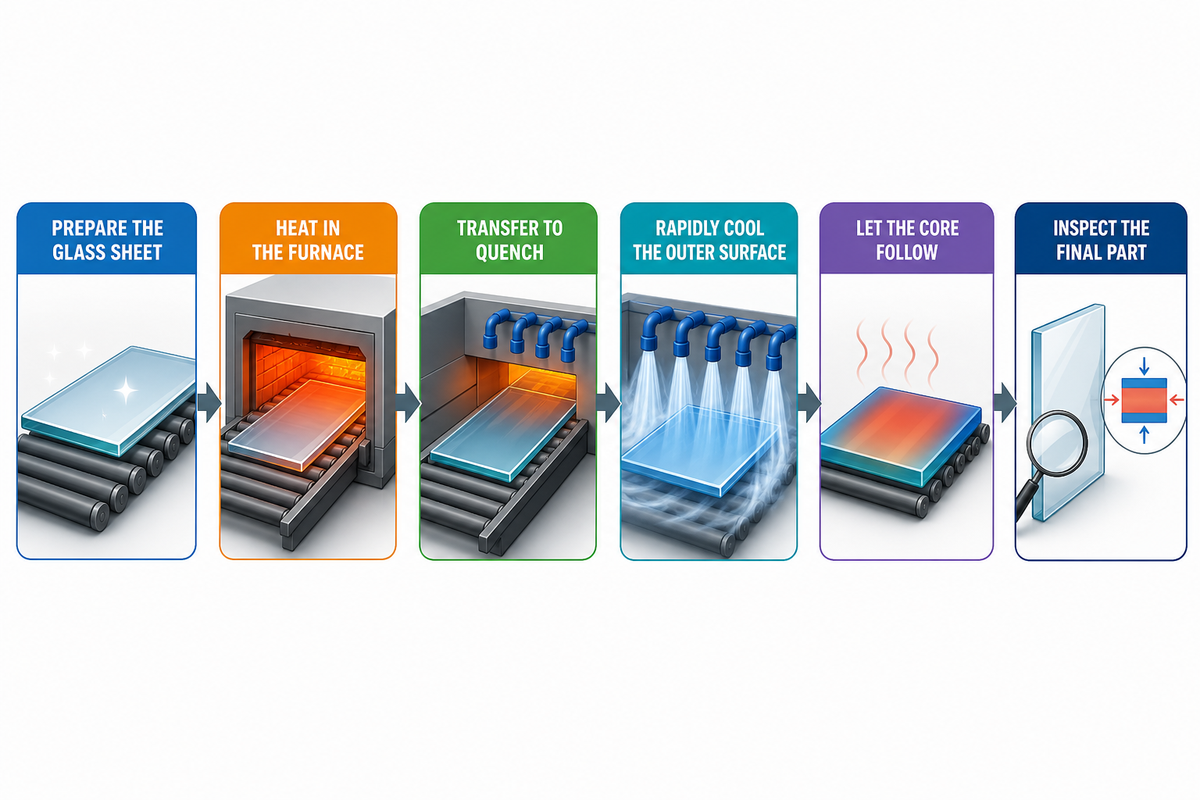
ガラスの熱強化処理は、仕組みの説明は簡単でも、工程の制御には高度な管理が求められます。Saiweiは、620~700 Cの加工温度域でガラスを加熱し、その後、空気で急冷する熱強化処理方法を紹介しています。外部の技術資料でも、ひずみ除去温度域を超える加熱と急冷が、残留応力を形成する仕組みとして説明されています。
- ガラス板の準備 – 熱処理前に、寸法、厚さ、端面形状、穴、長穴、印刷、コーティングの順序を確認します。
- 炉内での加熱 – ガラスを溶融状態として扱うことなく、応力に応じて変形できるよう、強化処理に適した温度域まで昇温します。
- 急冷工程への移送 – 高温のガラスを強化炉から制御された送風ノズルの位置へ移送し、その移送のタイミングが均一性に影響します。
- 外側表面の急冷 – 対流冷却により外側の表面が先に固まり、圧縮応力が生じます。
- 内部の冷却 – ガラス内部が遅れて冷え、内部の引張応力が外側の圧縮応力と釣り合います。
- 完成部品の検査 – 必要に応じて、寸法、反り、端面品質、破砕状態または応力の裏付け資料、光学的な合否基準への適合を確認します。
ガラスの熱強化処理はどのような仕組みですか?
ガラスの熱強化処理では、加熱と急冷を制御することで、恒久的な応力分布を形成します。外側の表面が内部よりも速く冷えるため、完成した熱強化ガラスには、表面に圧縮応力、内部に引張応力が残ります。この応力分布によりガラスが割れにくくなり、破砕時の形態も変わります。
急冷の制御は、単に見た目を整えるための細かな調整ではありません。空気圧、ノズル配置、ガラスの厚さ、材料組成、熱膨張係数、炉内の均一性、移送時間は、残留応力、光学品質、冷却工程に影響する可能性があります。温度を高くすれば強化ガラスの品質が上がるとは限らず、公開されている空冷に関する研究では650 Cが用いられている一方、Saiweiは自社の加工能力の説明で620~700 Cと示しています。そのため、ガラスの熱強化処理では、ソーダ石灰ガラス、ホウケイ酸ガラス、厚いパネル、薄いカバーガラスで、それぞれ異なる設定が必要になる場合があります。
建築用ガラスの規格、熱処理用語、熱膨張、ガラス転移の挙動は適用上の限界を理解する助けになりますが、どの性能表示でも、最終的には製品の適用範囲が基準になります。ガラス転移温度は有用な基礎知識ですが、OEM向けの正式見積もりにそのまま使える供給業者の設定温度ではありません。
切断、端面加工、穴あけを熱強化処理前に行う必要がある理由
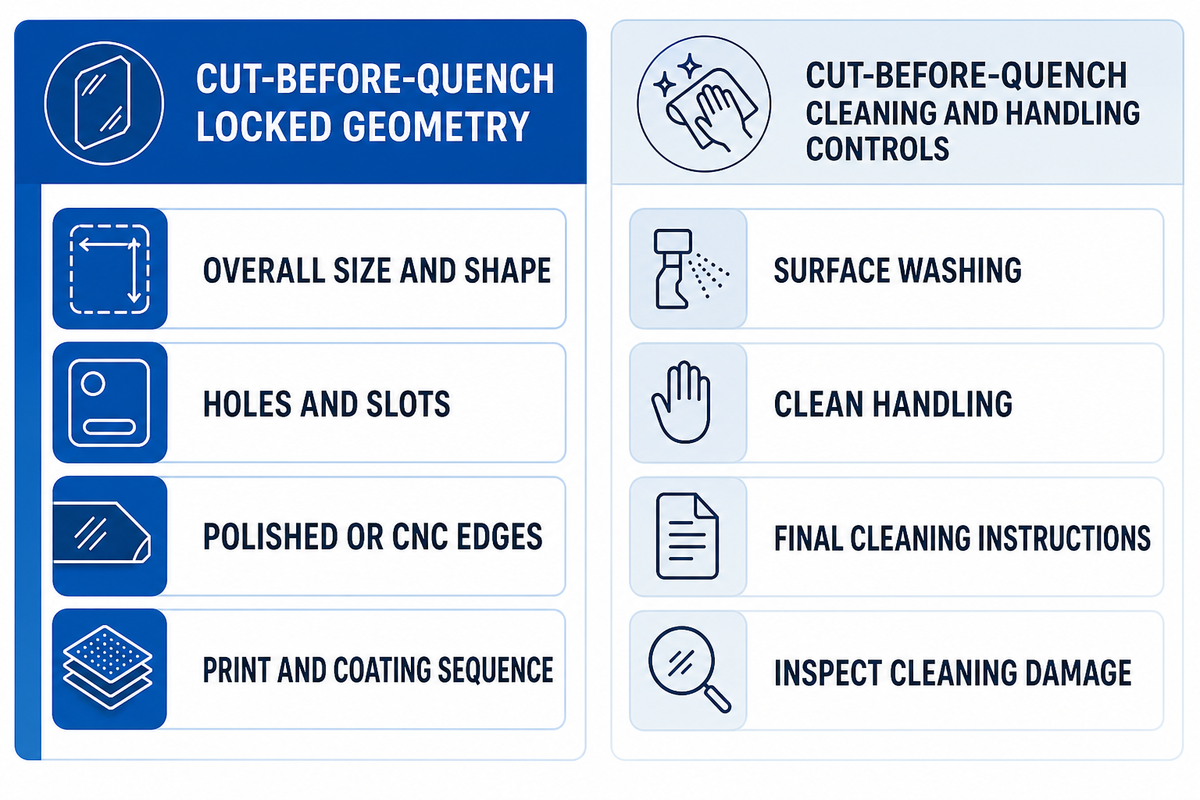
「急冷前に切断を済ませる」という原則の見落としは、加工上、最も高くつくミスです。切断、穴あけ、切り欠き加工、研削、研磨、端面加工、寸法変更は、熱強化処理前に完了させる必要があります。ガラスを強化処理した後に切断や穴あけを試みると、応力の釣り合いが崩れ、ガラスが粉々に割れるおそれがあります。
洗浄は、これらとは別に考える必要があります。ガラスは加工に十分な清浄度を保つ必要があり、熱処理した表面には、製造後や施工後も適切な洗浄手順が必要です。洗浄は、表面の保守と工程管理のために必要な作業です。強化処理後に禁止される寸法変更加工とは異なります。
熱強化処理前に確定する項目
- 全長、幅、形状
- 穴、長穴、切り欠き、切り抜き
- 研削、研磨、面取り、CNC加工による端面仕様
- 加熱の影響を受ける場合のスクリーン印刷やコーティングの工程順序
取り扱い中および取り扱い後に管理する項目
- 炉への投入前の表面洗浄と乾燥
- 強化処理後および梱包後の清浄な取り扱い
- 熱処理したガラス表面の最終洗浄に関する指示
- 傷、欠け、汚れ、洗浄による損傷の検査
調達時には、強化ガラスの正式な価格を依頼する前に、公差、端面の指示、印刷層、検査水準を記載した製作図面を送付してください。
強化ガラスはなぜ割れたときの安全性が高いのですか?
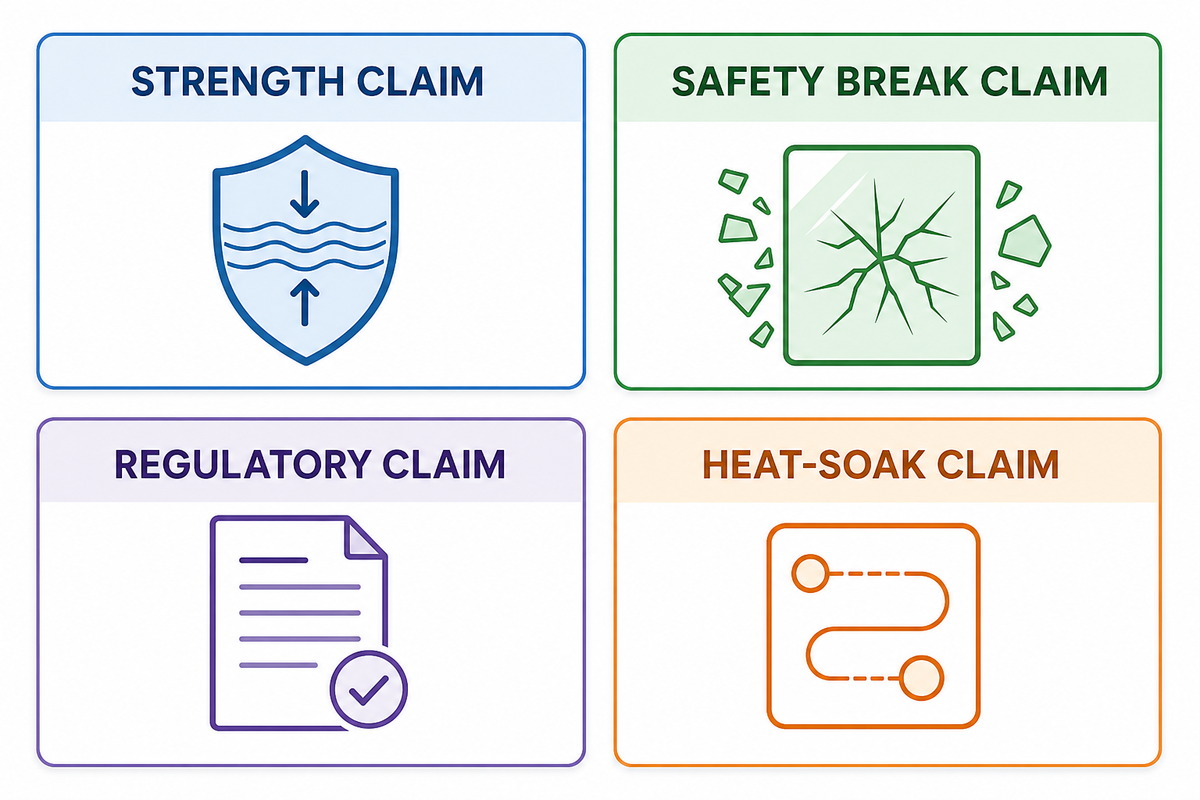
強化ガラスは、適切な安全ガラスの適用条件下では、内部に蓄えられた応力によって、徐冷ガラスに見られる長く鋭い破片ではなく小さな破片になるため、より安全です。強度と破砕形態は関連していますが、同じ性能を示すものではありません。ある部品について、強度が高い、破損時の安全性が高い、所定の規則に適合していると言えるのは、その適用範囲と裏付け資料が一致している場合に限られます。
強化安全ガラスに関する曖昧な性能表示は、多くの場合、適用範囲の捉え方に問題があります。16 CFR Part 1201は建築用グレージング材料を対象としています。49 CFR 571.205は自動車用グレージング材料を対象としています。一方、電子機器、医療機器用カバー、産業用制御機器、スマートコックピットのディスプレイ用ガラスでは、顧客図面、光学基準、社内試験、分野固有の規則が基準となる場合があります。
| 性能・適合表示の種類 | 意味 | 提出を求める裏付け資料 |
|---|---|---|
| 強度に関する表示 | 明示された試験条件下で、パネルが徐冷ガラスより高い応力に耐える | 目標表面圧縮応力、試験方法、材料、厚さ、端面の状態 |
| 破損時の安全性に関する表示 | 該当する規格に基づき、ガラスがより安全な形態の破片になる | 製品用途に対応した破砕試験または衝撃試験の裏付け資料 |
| 法規適合に関する表示 | 特定の法域と製品区分に基づいて部品が評価されている | 規格名、改訂番号、適用範囲の記述、表示、記録 |
| ヒートソーク処理に関する表示 | 硫化ニッケルに関連するリスクを低減するため、ヒートソーク処理済みの熱強化ガラスが指定されている | ヒートソーク処理の記録、トレーサビリティ、適合表示、文書、適用範囲 |
案件でヒートソーク処理済みの熱強化ガラスや正式な建築・安全関連文書が必要な場合は、ヒートソーク処理と硫化ニッケルについて協議してください。その要件をすべてのOEM向けカバーガラスの発注にそのまま盛り込まないでください。
熱強化処理・化学強化・倍強度ガラスの比較
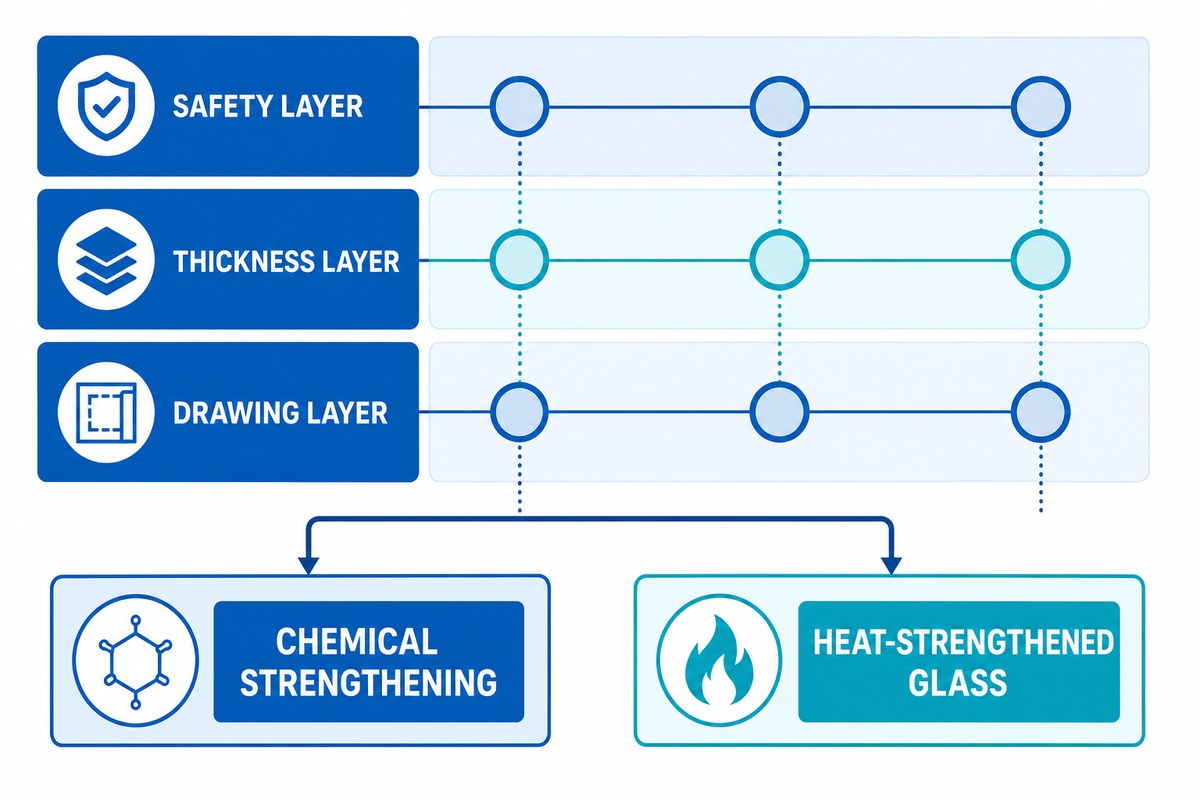
調達側が強度の高いガラスを求めているからといって、熱強化処理が常に適切とは限りません。加工方法の選定は、厚さ、材料、破損時の安全性に関する要件、光学面の要求、目標コスト、急冷への許容度によって決まります。
化学強化は、調達の現場でケミカルテンパリングと呼ばれることもあり、薄いディスプレイ用カバーガラス、複雑なカバー形状、熱急冷と同じ制約を受けずに高品質な表面仕上げを必要とする部品で、検討対象となることが多い加工方法です。化学強化ガラスは、薄さと表面圧縮応力の両方が重要な場合に有用です。倍強度ガラスは、完全強化ガラスのような安全上の細粒状破砕を必要としない場合に、徐冷ガラスと完全強化ガラスの中間の挙動を示します。「熱で強化したガラス」は広い意味を持つ表現なので、供給業者が倍強度ガラス、完全強化ガラス、あるいは文書化された別の加工方法のどれを指しているか確認してください。
強化処理の適合性を判断する3層のマトリクス
強化処理の適合性を判断する3層のマトリクス
- 安全性の層:ガラスに必要なのは、強化ガラスの安全な破砕形態、倍強度ガラスの挙動、それとも表面の耐久性だけですか?
- 厚さの層:パネルは実用的な熱強化処理に十分な厚さがありますか、それとも化学強化を検討すべき薄いカバーガラスですか?
- 図面の層:穴、端面、印刷、コーティング層、寸法、検査基準は、熱処理前に確定していますか?
熱強化処理が可能なガラスの最小厚さはどのくらいですか?
熱強化処理が可能なガラスの最小厚さは、供給業者、設備、組成、形状によって異なります。Saiweiの熱強化処理のページでは、記載された加工能力の条件下で、実用上の下限を3 mmとしています。それより薄いガラス、特にディスプレイ用やセンサー用のカバーガラスについては、熱強化処理に決める前に、化学強化の方が適した工程かどうか確認してください。
OEM向けカバーガラス・制御パネル・ディスプレイの熱強化処理の選び方
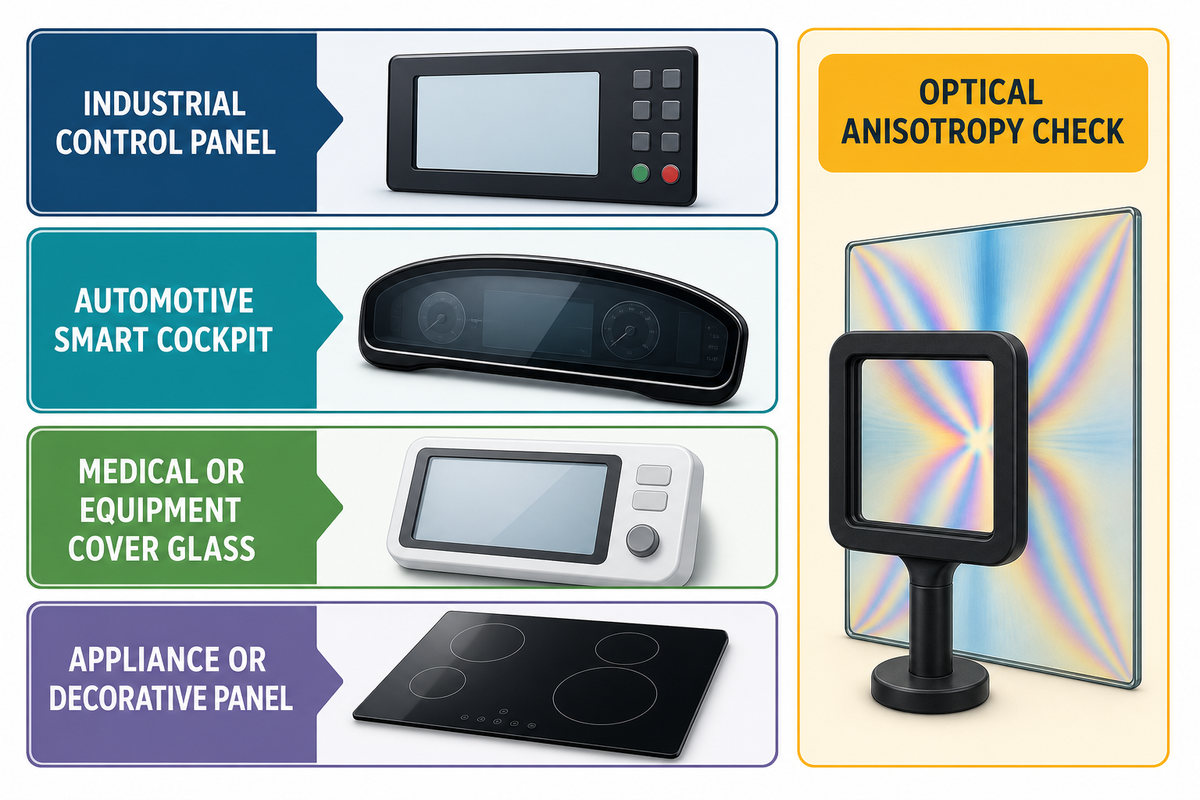
OEM向けガラス製品に、安全性に関わる挙動、経済的な加工、確定した形状が求められる場合、熱強化処理は有力な候補です。Saiweiは、この加工方法を、電子機器、医療機器用ガラス、産業用制御機器、自動車用スマートコックピット、家電製品、特注強化ガラスの用途向けに位置付けています。ただし、適合性を決めるのは、材料と検査に関する制約です。
特注カバーガラスでは、利用者がガラス越しに何を見るかによって加工方法が変わります。濃色の家電用カバーは、検査用のディスプレイ窓よりも光学的なばらつきを許容できる場合があります。ソーダ石灰ガラスのパネルでは、ホウケイ酸ガラスや薄い化学強化カバーとは異なる加工条件範囲が適する場合があります。
| 用途 | 熱強化処理が適する条件 | 追加の受入確認項目 |
|---|---|---|
| 産業用制御パネル | パネルの厚さ、穴、端面設計がすでに確定している | 寸法、端面の欠け、印刷位置、表面圧縮応力、反り |
| 自動車用スマートコックピットまたはディスプレイカバー | ガラスに安全性に関わる挙動が求められ、ディスプレイの積層構成が熱処理方式の制約を許容できる | 光学異方性、虹彩模様、ローラーウェーブ、透視像のひずみ、視角 |
| 医療用または機器用カバーガラス | パネルに、安全性に関わる挙動に加え、洗浄可能な表面と寸法安定性が求められる | 洗浄との適合性、コーティングの耐久性、端面品質、梱包の清浄度、必要に応じたトレーサビリティ |
| 家電用または装飾用パネル | 超薄型設計よりも、耐熱性、安全性に関わる挙動、確定した寸法が重視される | 印刷色、コーティングの工程順序、反り、表面欠陥、サンプル承認 |
ディスプレイ前面に使う強化ガラスでは、光学異方性と虹彩模様に特に注意が必要です。強化処理による応力により、特定の照明条件や偏光条件で模様が見える場合があります。ガラスを画面、カメラ、センサー、検査領域の前面に配置する場合は、一般的な表面品質の表現に頼らず、検査方法を定めてください。
RFQ前に確認する品質・規格・コスト・リードタイムの要因
強化ガラスのコストとリードタイムは、厚さ、寸法、材料、穴、切り欠き、端面仕上げ、コーティング、印刷、数量、検査水準、梱包、認証の裏付け資料によって異なります。3 mmのカバー、厚い機械用窓、印刷付き制御パネルでは加工にかかる時間が異なるため、公開されている価格帯は判断材料として十分ではありません。
Saiwei独自の検索データからは、産業用制御機器のガラス、クリアランス、耐酸性、表面圧縮応力など、仕様を重視した調達側の検索表現が見られます。「0.5 mmのクリアランス」や「700 MPaの表面圧縮応力」といった検索語句は、調達側からの問いとして扱うべきであり、熱強化処理でそのまま実現を約束できる性能ではありません。RFQは、求める機能を明確に定義したときに最も有効です。
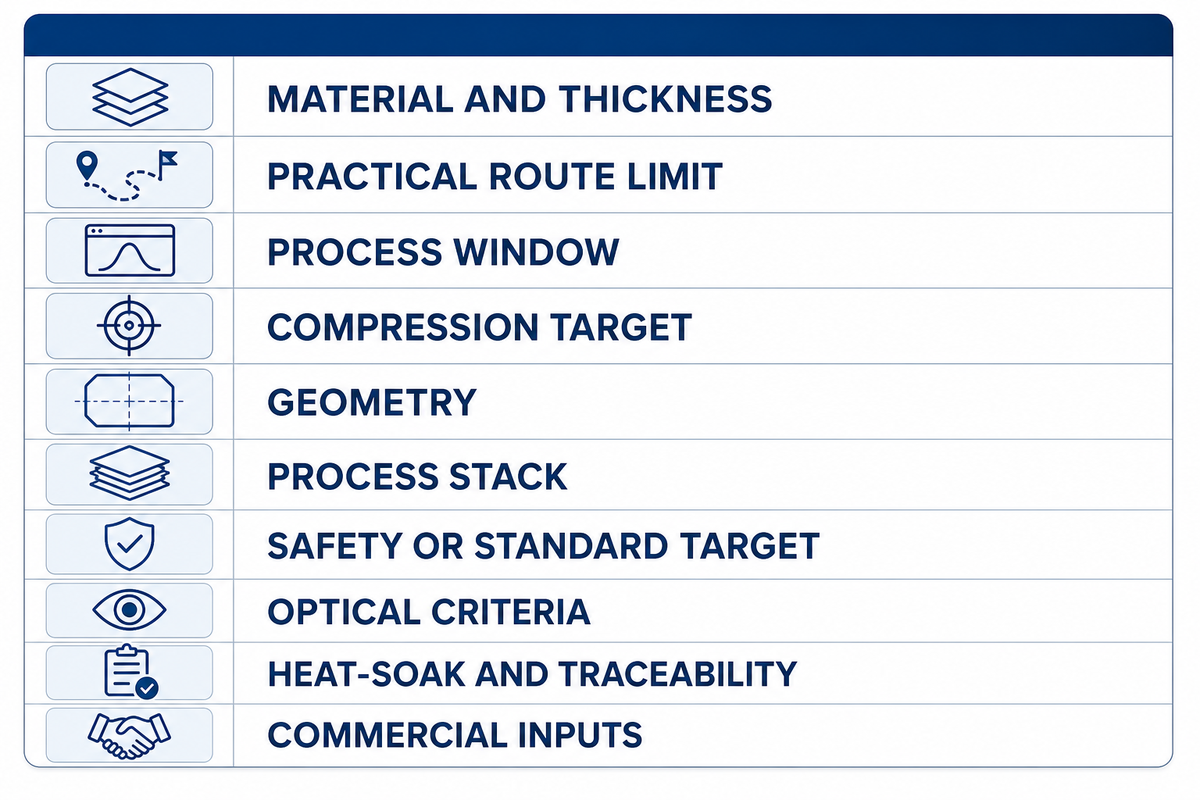
RFQチェックリスト – 以下の項目を貴社の強化ガラスの見積依頼書にコピーしてください:
| RFQの項目 | 記載する内容 | 重要な理由 |
|---|---|---|
| 材料と厚さ | ソーダ石灰ガラス、ホウケイ酸ガラス、低鉄ガラス、透明フロートガラスの別と正確な厚さ | 熱への応答、重量、光学的挙動、加工方法の選択を左右する |
| 加工方法の実用上の限界 | Saiweiが示す熱強化処理の3 mmという条件と、それより薄いガラスの個別検討 | 薄いカバーガラスを不適切な工程で無理に加工することを防ぐ |
| 加工条件範囲 | 620~700 CはSaiweiの加工能力に関する条件であり、すべてに共通する温度の保証ではない | 強化処理温度について、供給業者固有の工程条件として協議できる |
| 目標圧縮応力 | 該当する場合は69 MPaや>67 MPaなど、目標値をMPaで示すか、規格上の条件を明記 | ガラス内部の応力を曖昧にせず、測定可能な要件にする |
| 形状 | 最終寸法、穴、長穴、半径、切り欠き、CNC加工形状、端面仕上げ | これらの詳細は強化処理前に確定する必要がある |
| 工程の組み合わせ | 熱強化処理、印刷、AG/AR/AFコーティング、ITOコーティング、合わせ加工、化学強化 | 工程順序が歩留まり、表面品質、コストに影響する |
| 安全性または規格適合の目標 | 規格名、製品区分、法域、該当する場合は改訂番号 | 建築用、自動車用、OEMの社内要件が混同されることを防ぐ |
| 光学基準 | 異方性、虹彩模様、反り、ローラーウェーブ、透視像のひずみ、検査照明 | ディスプレイ前面や検査用のガラスに必要 |
| ヒートソーク処理とトレーサビリティ | 案件でヒートソーク処理済みの熱強化ガラスや正式な建築関連記録が求められる場合にのみ必要 | 文書整備、表示、硫化ニッケルのリスク管理、監査記録を支える |
| 取引条件 | 数量、目標納期、梱包、抜取検査計画、承認用サンプル | リードタイムと見積もりの精度を左右する |
案件がまだ初期段階の場合は、Saiweiの強化ガラス価格見積もりツールを計画の検討に活用し、その後、最終図面と検査基準を送付して供給業者の見積もりを取得してください。
まとめ:熱強化処理が安全ガラスの製造に適する条件
完成したガラス部品に強化ガラスとしての安全な挙動が求められ、熱処理前に形状を確定でき、パネルの厚さと材料が供給業者の熱処理工程に適合する場合、熱強化処理は適切な方法です。ガラスが薄すぎる場合、形状がまだ変更中の場合、または用途上、化学強化が必要な場合は、適性が低くなります。
製造に向けた図面審査の準備が整っている場合は、Saiweiのガラス熱強化処理サービスのページが、商談を進めるための適切な次の窓口です。薄いカバーガラスについては、加工方法を選ぶ前に、熱強化処理と化学強化を比較してください。
よくあるご質問
以下の質問は、SERP/PAA、NEURONwriter、Saiweiの調達顧客の検索傾向に基づいています。金属の焼き戻しや食品のテンパリングを検索している方向けではなく、仕様を必要とするガラスの調達担当者向けに回答しています。
質問:ガラスの熱強化処理とはどのような工程ですか?
ガラスの熱強化処理では、徐冷ガラスを軟化温度域付近まで加熱してから急冷し、表面に圧縮応力を生じさせ、内部にはそれと釣り合う引張応力を残します。
実際の熱強化処理では、ガラスの応力分布が変化します。ガラスを軟化温度域付近まで加熱してから急冷することで、表面が先に固まり、内部は遅れて冷えます。完成した強化ガラスには、表面圧縮応力と内部引張応力が残ります。中間膜やコーティングを追加する工程ではないため、最終形状を確定する前に加工方法を選定する必要があります。
質問:ガラスの熱強化処理には何度の温度を使いますか?
ガラスの熱強化処理温度は、材料、厚さ、炉からの移送、急冷圧力によって目標範囲が変わるため、すべてに共通する設定値ではなく、供給業者が管理する加工条件範囲です。
Saiweiは自社の熱強化処理能力について、加熱温度範囲を620~700 Cと示していますが、外部の技術資料では、ガラスの熱強化処理を600 C超、またはソーダ石灰ガラスの軟化温度域付近で行うと説明していることが多くあります。適切な値は、ガラスの組成、厚さ、炉の設定、移送のタイミング、急冷圧力、最終的な目標応力によって異なります。厚板と薄いディスプレイ用カバーを、同じ炉内条件で処理できるものとして扱ってはいけません。
質問:強化ガラスは強化処理後に切断できますか?
強化処理後の機械加工は、固定された応力の釣り合いを崩して部品を粉砕するおそれがあるため、強化ガラスを処理後に切断、穴あけ、研削、再成形してはいけません。
切断、穴あけ、研削、再成形を行うと、応力の釣り合いが崩れ、ガラスが破断したり粉々に割れたりするおそれがあります。端面加工、穴、長穴、切り欠き、最終寸法への加工は、熱処理前に完了させてください。洗浄は別であり、熱処理したガラスには、製造、梱包、施工、現場での保守、安全な輸送の後にも、適切な洗浄や取り扱いが必要になる場合があります。
質問:熱強化処理は化学強化より優れていますか?
熱強化処理が化学強化より必ず優れているわけではなく、ガラスの厚さ、最終形状、破損時の安全性に関する要件、光学的な許容範囲に加え、目標表面圧縮応力も考慮して選定してください。
熱強化処理は通常、形状が確定した厚めのパネルに適しています。薄いディスプレイ用カバーガラスや複雑な形状には、化学強化を検討する価値があります。
質問:ガラスの熱強化処理にはいくらかかりますか?
強化ガラスのコストは、公開された計算式で決まるものではなく、図面の複雑さ、厚さ、穴、端面、コーティング層、検査要件、数量、梱包、承認用のサンプル採取、リードタイムによって異なります。
特注強化ガラス全般に使える、安定した公開価格の計算式はありません。図面、工程の組み合わせ、数量、梱包、検査目標を送付してください。
質問:強化ガラスは必ず安全ガラスの要件を満たしますか?
強化ガラスが安全要件を満たすと言えるのは、完成部品が、適切な製品の適用範囲、法域、改訂番号、裏付け資料に基づいて試験され、文書化され、表示されている場合に限られます。
建築用グレージング、自動車用グレージング、電子機器用カバー、産業用制御パネル、医療機器用ガラスでは、適用される規則が異なる場合があります。安全性への適合が購入要件に含まれる場合は、規格名、改訂番号、法域、製品区分、試験報告書、表示、トレーサビリティ記録の提出を求めてください。ディスプレイ前面に使うパネルには、光学品質の裏付け資料も必要です。
参考文献・出典
この記事では、出典に基づく記述を用い、あらゆる条件に当てはまる保証は避けています。使用するガラスの材質、厚さ、加工工程、規格の適用範囲、検査方法に応じた値をご確認ください。
- Saiwei Glassの熱強化処理能力の紹介ページ
- Saiwei Glass 会社概要ページ
- ASTM C1048-25規格の掲載情報
- 16 CFR Part 1201、建築用グレージング材料の安全規格
- 49 CFR 571.205、グレージング材料
- 空冷中のガラス製品の熱強化特性に関する流体・熱・構造連成解析
- ScienceDirect Topics:熱強化処理
- 高性能ガラスソリューション、National Glass Association協賛
- 合わせ強化ガラスにおける光学異方性の影響
- National Glass Association:熱処理ガラスの表面は異なる
- 英国OPSS:ヒートソーク処理を施した熱強化ガラスに関する業界規制レポート
- GlassOnWeb:ガラスの熱強化処理と急冷における省エネルギーの可能性
- Google Patents:熱強化ガラスの製造工程例