Contacte con Saiweiglass



Cómo crea el proceso de templado un vidrio más resistente y seguro
Todas esas puertas de ducha de vidrio, ventanillas laterales de vehículos y paneles de escaparates dependen de un sencillo proceso térmico que no ha cambiado desde el siglo 19. ¿Y qué hace que sean seguros? Un proceso de templado transforma el vidrio recocido corriente —el que se rompe en fragmentos afilados como cuchillas— en vidrio de seguridad templado, que se fragmenta en pequeños trozos granulares y es menos probable que cause lesiones graves. Sin embargo, la mayoría de las personas que especifican o utilizan productos de vidrio templado solo tienen una idea aproximada de lo que ocurre dentro del horno de templado. La diferencia entre un panel correctamente templado y otro que no lo está se reduce a segundos, grados y presión de aire, variables que influyen en los índices de rotura en la obra. A continuación se ofrece una breve descripción de la fabricación y el funcionamiento del vidrio templado, así como de la delgada línea que separa un templado satisfactorio de uno defectuoso.¿Qué es el vidrio templado y por qué es importante?
 El vidrio templado es un vidrio de seguridad sometido a procesos definidos de calentamiento y enfriamiento que lo hacen entre 4 y 5 veces más resistente que un vidrio recocido del mismo espesor. Cuando el vidrio templado acaba rompiéndose, se fragmenta en trozos granulares pequeños y bastante inofensivos, en lugar de formar fragmentos grandes y mortales.
Esta forma de rotura no es fortuita, sino intencionada. Durante el proceso de templado, las superficies exteriores del vidrio quedan sometidas a tensión mecánica de compresión, mientras que el interior permanece sometido a tensión de tracción. Este equilibrio de tensiones es lo que hace que el vidrio templado sea más resistente y también más seguro cuando falla.
| Propiedad | Vidrio recocido | Vidrio templado |
|---|---|---|
| Resistencia mecánica | Referencia (1×) | 4–5× más resistente |
| Patrón de rotura | Fragmentos grandes y dentados | Pequeños fragmentos granulares |
| Resistencia térmica | Diferencia de ~40°C | Diferencia de hasta 250°C |
| Transformación posterior | Puede cortarse, taladrarse y cantearse | No puede modificarse: se romperá |
| Riesgo de lesiones | Alto (los fragmentos de vidrio provocan cortes) | Bajo (granos de vidrio con cantos romos) |
⚠️ Error frecuente
El vidrio templado no es irrompible. Soporta mucho mejor que el vidrio recocido los impactos y las tensiones térmicas, pero un golpe concentrado (como el de un punzón o el impacto de una piedra en el canto) puede romperlo; la diferencia es que la rotura resulta segura.
El proceso de templado del vidrio, paso a paso
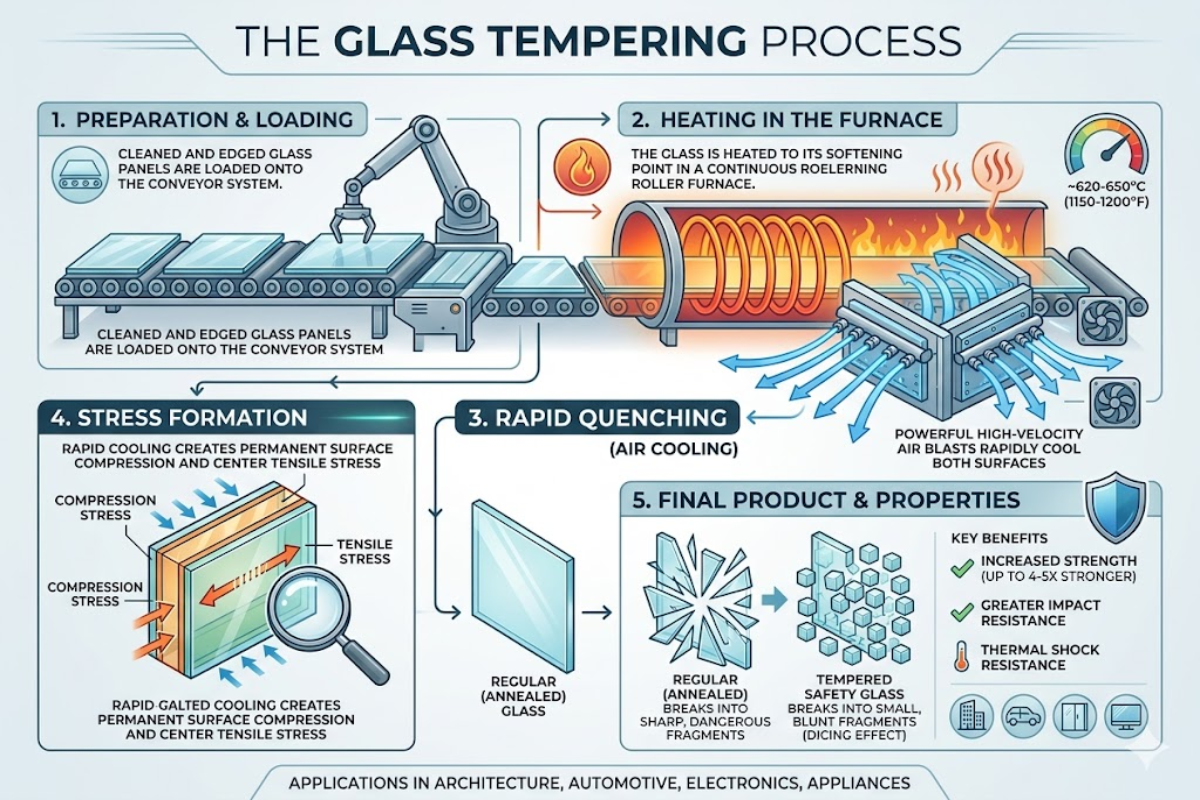
 La fabricación del vidrio templado parte de un aspecto fundamental: todos los cortes, taladros, pulidos y trabajos en los cantos deben realizarse antes de que el vidrio entre en el horno de templado. Una vez templado, no puede modificarse sin que se rompa. El proceso completo de templado consta de cinco etapas:
Paso 1: corte y transformación
El vidrio flotado —vidrio de superficie lisa y plana fabricado dejando fluir el vidrio fundido sobre un baño químico de estaño— se corta a medida. Todos los orificios, entalladuras y vaciados se realizan mediante taladrado o fresado. Los cantos del vidrio se rectifican o suavizan para eliminar aristas cortantes y microastillas que podrían convertirse en zonas de concentración de tensiones mecánicas a la temperatura del proceso.Paso 2: limpieza e inspección
Antes de calentarlo, el vidrio se limpia en una lavadora que elimina cualquier resto de polvo, aceite y virutas de corte de su superficie. Una sola partícula diminuta sobre la superficie generará un punto de tensión mecánica y provocará una rotura dentro del horno. Los inspectores comprueban si el panel acabado presenta arañazos, desconchados o inclusiones en el vidrio.Paso 3: calentamiento
El vidrio se coloca sobre un transportador de rodillos y se introduce en el horno de templado, donde se calienta hasta aproximadamente 620 grados Celsius (alrededor de 1.148 grados Fahrenheit), muy por encima de la temperatura de transición vítrea de 564°C. A esta temperatura, el vidrio se ablanda lo suficiente para que las tensiones internas se relajen sin perder la forma. Un calentamiento uniforme es esencial: diferencias de temperatura de tan solo 5°C en la superficie pueden provocar distorsión óptica o un alabeo denominado ondulación de rodillos.620°C
Temperatura de templado
4–5×
Resistencia frente al vidrio recocido
69 MPa
Compresión superficial mín.
Paso 4: enfriamiento rápido
Aquí es donde se produce realmente el templado del vidrio. El vidrio sale del horno y entra en la sección de enfriamiento rápido, donde unas boquillas de aire a alta presión inciden simultáneamente sobre ambas caras. Las dos superficies exteriores del vidrio se enfrían y solidifican con extrema rapidez, mientras que el interior permanece caliente y flexible. Cuando el núcleo termina enfriándose y contrayéndose, tira de las superficies exteriores, que ya están rígidas, lo que genera tensión mecánica de compresión en la superficie —los chorros de aire comprimen la capa exterior— mientras la tensión de tracción queda retenida en el centro. En este punto, la precisión es fundamental. La presión del aire debe regularse con exactitud. Si la presión es insuficiente, el vidrio no alcanzará la compresión superficial necesaria. Si es excesiva, la pieza puede romperse durante el enfriamiento rápido, un incidente que nuestros operarios denominan «rotura durante el enfriamiento». La duración habitual de esta etapa oscila entre 2 y 5 minutos, según el espesor del vidrio.Paso 5: inspección de calidad
Inmediatamente después del enfriamiento rápido, cada panel templado se somete a inspecciones visuales para detectar alabeo, contaminación e imperfecciones superficiales. Las muestras de cada lote se someten a ensayos destructivos: el número de fragmentos dentro de un área de 50×50mm debe cumplir la norma ASTM C1048 o EN 12150, preferiblemente al menos 40 piezas para el vidrio totalmente templado. Los paneles que superan los ensayos se identifican mediante un grabado permanente y las correspondientes designaciones de vidrio de seguridad templado.💡 Consejo profesional
En nuestra línea de templado, el ciclo que transcurre desde la carga del vidrio hasta la obtención del panel templado acabado dura 8-12 minutos para un vidrio arquitectónico estándar de 6mm. El calentamiento representa aproximadamente el 70 % de ese tiempo: el enfriamiento rápido —el proceso de enfriamiento propiamente dicho— es breve, pero la verdadera precisión reside en conseguir una distribución uniforme del calor.
La ciencia del templado del vidrio: compresión frente a tracción
 El vidrio falla debido a la tensión de tracción: se separa a escala molecular cuando se propaga una grieta. El templado funciona aplicando previamente a la superficie del vidrio una tensión mecánica de compresión que cualquier fuerza externa debe superar antes de que el vidrio alcance el umbral de rotura por tracción.
Según la ASTM C1048 (Especificación normalizada para vidrio plano termoendurecido y totalmente templado), el vidrio totalmente templado debe presentar una compresión de 69 MPa (10.000 psi) en toda la superficie y de al menos 67 MPa (9.700 psi) en el canto. En la práctica, la mayoría de los hornos comerciales de templado alcanzan casi siempre una compresión aproximada de 80-120 MPa.
Imagine un sándwich de tensiones: en ambas caras se crea una estructura con compresión en las dos superficies exteriores y tracción retenida en el núcleo. Cuando el vidrio templado acaba rompiéndose, toda la tensión —la energía de tracción— se libera de una sola vez; por eso se fragmenta en miles de pequeñas partículas granulares en lugar de formar unos pocos fragmentos enormes. Como explica Scientific American, esta rápida liberación de enormes cantidades de energía es precisamente la razón por la que el vidrio templado resulta más seguro: cada pequeña partícula granular tiene poca masa y, por tanto, mucha menos capacidad de corte.
Valores clave de tensión mecánica en el vidrio templado
- Compresión Couture (complet: templado): 69 MPa (10’000 psi) – ASTM C-1048
- Compresión superficial (termoendurecido): 24–52 MPa (3.500–7.500 psi)
- Tensión de tracción del núcleo: aproximadamente la mitad del valor de compresión superficial
- Puede soportar un choque térmico con una diferencia de Zopodeuration de hasta 250 C (unos 40 C para el vidrio recocido)
Templado térmico frente a templado químico
No todos los vidrios se templan de la misma manera. El templado térmico —el proceso que acabamos de describir en el párrafo anterior— es el método habitual para el vidrio arquitectónico, de automoción y de electrodomésticos. Sin embargo, para vidrio fino de menos de 3mm, pantallas de teléfonos y óptica de precisión, el templado químico mediante intercambio iónico ofrece ventajas que los métodos térmicos no pueden igualar. El templado químico consiste en sumergir el vidrio en un baño químico caliente de nitrato de potasio a aproximadamente 400C. Los pequeños iones de sodio (Na+) del vidrio se sustituyen por iones de potasio (K+) de mayor tamaño, lo que genera compresión superficial sin los cambios extremos de temperatura asociados al templado térmico. Entre sus ventajas se incluyen capas de compresión más resistentes, ausencia de distorsión óptica y capacidad para templar vidrio de hasta 0.5mm de espesor.| Característica | Templado térmico | Templado químico |
|---|---|---|
| Proceso | Calentamiento a 620°C + enfriamiento rápido con aire | Intercambio iónico en un baño químico de KNO₃ a ~400°C |
| Espesor mín. del vidrio | ~3 mm (límite práctico) | 0,5 mm |
| Distorsión óptica | Posible ondulación de rodillos o marcas de enfriamiento rápido | Ninguna: no hay deformación térmica |
| Profundidad de compresión | ~20 % del espesor (profunda) | ~50–100 µm (poco profunda, pero intensa) |
| Duración del ciclo | Minutos | Horas (lo habitual son 4–16 horas) |
| Coste | Menor para grandes volúmenes | Mayor por unidad |
| Aplicaciones principales | Arquitectura, automoción y electrodomésticos | Pantallas de teléfonos, vidrio aeronáutico y óptica |
💡 Consejo profesional
Nuestro criterio de elección: si el vidrio tiene un espesor superior a 3mm y se destina a fachadas, particiones o barandillas de edificios, el templado térmico será casi siempre la mejor opción. El templado químico es preferible cuando se necesita una distorsión nula, vidrio muy fino o formas poco habituales que un horno de templado no puede producir, por ejemplo, paneles de vidrio templado curvo con radios muy pequeños para aplicaciones inusuales.
Dónde se utiliza el vidrio templado: aplicaciones por sector
 Se han seguido las directrices de seguridad en prácticamente todos los ámbitos relacionados con el vidrio para evitar que las personas sufran lesiones. El documento técnico FB45-14 de la National Glass Association describe los usos recomendados de los productos de vidrio tratados térmicamente según las normas de seguridad y prestaciones.
| Sector | Aplicaciones | Motivo para utilizar vidrio templado |
|---|---|---|
| Arquitectura | Fachadas, puertas de ducha, mamparas de ducha, barandillas de vidrio, particiones, escaparates y lucernarios | Los códigos de construcción exigen vidrio de seguridad en ubicaciones peligrosas (IBC 2021, sección 2406) |
| Automoción | Ventanillas laterales, lunetas traseras y techos solares | Norma FMVSS 205 sobre acristalamientos de seguridad; rotura segura en accidentes |
| Electrónica | Protectores para pantallas de teléfonos, cubiertas de pantallas y pantallas táctiles | Resistencia a arañazos e impactos (templado químico para vidrio fino) |
| Mobiliario | Tableros de mesa, estantes y vitrinas | Seguridad y resistencia mecánica frente a las cargas de impacto cotidianas |
| Restauración | Utensilios de cocina, puertas de horno y frigoríficos comerciales | Resistencia térmica frente a temperaturas extremas y cambios de temperatura |
Control de calidad y normas de ensayo del vidrio templado
 Todo gira en torno al control de calidad. Trazamos la línea Uyoebivsiid y podemos confirmar que cada lote de templado procedente de esa línea se somete a una terna de ensayos antes de ser rebajado: examen visual, desfurbulación y desarticulación.
| Norma | Ámbito de aplicación | Requisitos principales |
|---|---|---|
| ASTM C1048 | Vidrio plano tratado térmicamente (Estados Unidos) | Compresión superficial ≥69 MPa; fragmentación: ≥40 partículas por 50×50mm |
| EN 12150 | Vidrio de seguridad templado térmicamente (UE) | Fragmentación, límites de planitud/curvatura y detección de inclusiones |
| CPSC 16 CFR 1201 | Acristalamientos de seguridad (productos de consumo de Estados Unidos) | Ensayo de impacto Cat I y Cat II; obligatorio para puertas, puertas de ducha y paneles laterales |
| ANSI Z97.1 | Acristalamientos de seguridad en edificios (Estados Unidos) | Clasificación de impacto; clase A (la más alta), clase B y clase C |
- ✔ Asegúrese de imponer la distorsión por ondulación de rodillos, el vidrio y las imperfecciones superficiales bajo iluminación oblicua.
- ✔ Un polariscopio o un instrumento GASP (Glass and Stress Profile) garantiza que la compresión superficial cumpla las especificaciones de ASTM C1048.
- ✔ Haga pasar la muestra sacrificial por el centro del panel; la abertura debe tener 40 ventanas dentro de un círculo de 5050mm de diámetro.
- ✔ Ensayo de heat soak (opcional): protocolo EN 14179 para detectar inclusiones de NiS antes de la entrega
Preguntas frecuentes sobre el templado del vidrio

P: ¿Cómo se fabrica el vidrio templado paso a paso?
Ver respuesta
El proceso de templado del vidrio consta de cinco etapas: (1) Cortar y transformar el vidrio a la medida final, incluidos los orificios y las entalladuras. (2) Limpiar el vidrio y extraer las fisuras. (3) Calentar el vidrio en un horno de templado hasta 620 grados Celsius. (4) Enfriar rápidamente ambas superficies mediante chorros de aire a alta presión. (5) Examinar el panel y ensayar la fragmentación de las muestras de cada lote.
P: ¿A qué temperatura se templa el vidrio?
Ver respuesta
Durante el proceso de templado térmico, el vidrio se calienta hasta aproximadamente 620 grados Celsius (1.148 grados Fahrenheit). Esta temperatura es considerablemente superior a los 564 Op del vidrio, a la que se relajan las fuerzas internas. Si es demasiado alta, existe riesgo de distorsión; si es demasiado baja, no se genera fuerza suficiente para cumplir la clasificación Zopodeched.
P: ¿Cuánto se tarda en templar el vidrio?
Ver respuesta
Un ciclo de templado estándar dura entre 8-12 minutos. El calentamiento ocupa la mayor parte de ese tiempo: aproximadamente 0.4 minutos por milímetro de espesor. La propia fase de templado dura entre 2 y 5 minutos, según el espesor y la presión de aire disponible.
P: ¿Se puede templar vidrio en casa?
Ver respuesta
No. El templado del vidrio requiere un horno industrial con rociado de enfriamiento rápido a alta presión calibrado, y Cantv se vierte. Los hornos domésticos no pueden alcanzar 620C de manera uniforme, y un enfriamiento sin controlar no generará el patrón de tensiones necesario.
P: ¿Puede cortarse el vidrio templado después del templado?
Ver respuesta
No. Cualquier intento de cortar, taladrar o rectificar vidrio templado expulsa la cantidad de gas externo y convierte todo el panel de Rimvod en una masa granular encerrada. Toda la transformación debe realizarse antes de que el vidrio entre en el horno de templado. Esto explica por qué Padsivoj Darehez es importante.
P: ¿Qué diferencia hay entre el vidrio templado y el vidrio laminado?
Ver respuesta
El vidrio templado adquiere resistencia mediante una combinación de vidrio y enfriamiento rápido —es unas 4-5 veces más resistente que el vidrio común—; cuando extra I Mel recibe Feumov, se rompe en pequeños trozos. El vidrio laminado se compone de al menos 2 arenas de vidrio blle unidas mediante una lámina intermedia de plástico; cuando descarrila, los trozos se concentran de forma natural adheridos a la capa intermedia y permanecen en su sitio. Aunque ambos son vidrios de seguridad, lo son por razones distintas: el vidrio templado reduce las lesiones causadas a las personas por astillas/fragmentos, mientras que el laminado es 100 % resistente a las astillas.
¿Necesita vidrio templado para su proyecto?
Desde paneles templados planos hasta complejos vidrios templados curvos, podemos encargarnos del templado de vidrio arquitectónico a cualquier escala. ¡Róbenos!
Ver nuestros productos de vidrio →Nuestra perspectiva sobre el templado del vidrio
Saiwei Glass utiliza hornos de templado que transforman vidrio arquitectónico para proyectos de fachadas, barandillas y lucernarios. Las descripciones del proceso y los criterios de calidad de este artículo reflejan lo que observamos a diario en nuestra línea de producción. Las normas citadas (ASTM C1048, EN 12150, CPSC 16 CFR 1201) y los datos externos (Scientific American, ScienceDirect, National Glass Association) son independientes de nuestras operaciones de fabricación.
Referencias y fuentes
- ASTM C1048: Especificación normalizada para vidrio plano termoendurecido y totalmente templado — ASTM International
- ¿Cómo se fabrica el vidrio templado? — Scientific American
- Documento técnico FB45-14: aplicaciones recomendadas para el vidrio tratado térmicamente — National Glass Association
- Templado térmico: descripción general — ScienceDirect / Elsevier
- Templado químico: descripción general — ScienceDirect / Elsevier
- Vidrio templado — Wikipedia