Contactez Saiweiglass



Mis à jour en août 2026
Choisir un fabricant de verre optique revient en réalité à prendre deux décisions, ce que la plupart des acheteurs ne découvrent qu’à la réception d’un premier devis portant sur autre chose que leur demande. Un fabricant de verre optique est un fournisseur qui produit ou transforme un verre dont les propriétés optiques respectent des spécifications définies, et cette définition englobe deux types d’entreprises très différents. Le premier élabore le verre par fusion. Le second transforme ce verre en la pièce représentée sur votre plan. Les entreprises qui assurent les deux sont moins nombreuses que ne le laisse penser cette appellation, et les classements de fournisseurs consultés pour cet article ne permettent pas de les distinguer.
Ce guide y remédie. Vingt entreprises sont présentées ci-dessous, avec pour chacune le rôle qu’elle joue réellement dans la chaîne d’approvisionnement, l’existence ou non de ses propres fours de fusion et les demandes qu’elle peut ou ne peut pas chiffrer. Chaque année de fondation est accompagnée des éléments qui la justifient, car les vérifications menées pour cet article ont révélé que, pour dix des vingt entreprises ci-dessous, cette date correspond à autre chose qu’à la société auprès de laquelle vous achèteriez réellement : une invention, une activité antérieure, un changement de marque ou la constitution d’une entité juridique distincte. Il s’agit davantage d’un problème de définition que de malhonnêteté, mais cela fait des « années d’activité » un indicateur peu fiable de la maturité des procédés.
Remarque : à l’exception de SW Glass, placé en premier comme demandé, les autres entreprises sont présentées sans ordre particulier. Cet article comprend des producteurs de verre optique brut, des transformateurs de verre de précision et des fournisseurs de composants optiques sur mesure. Avant tout achat, les acheteurs doivent vérifier la nature réelle de l’activité et le périmètre de production de chaque entreprise.
Dix métiers de l’industrie optique regroupés sous l’appellation de fabricant de verre optique
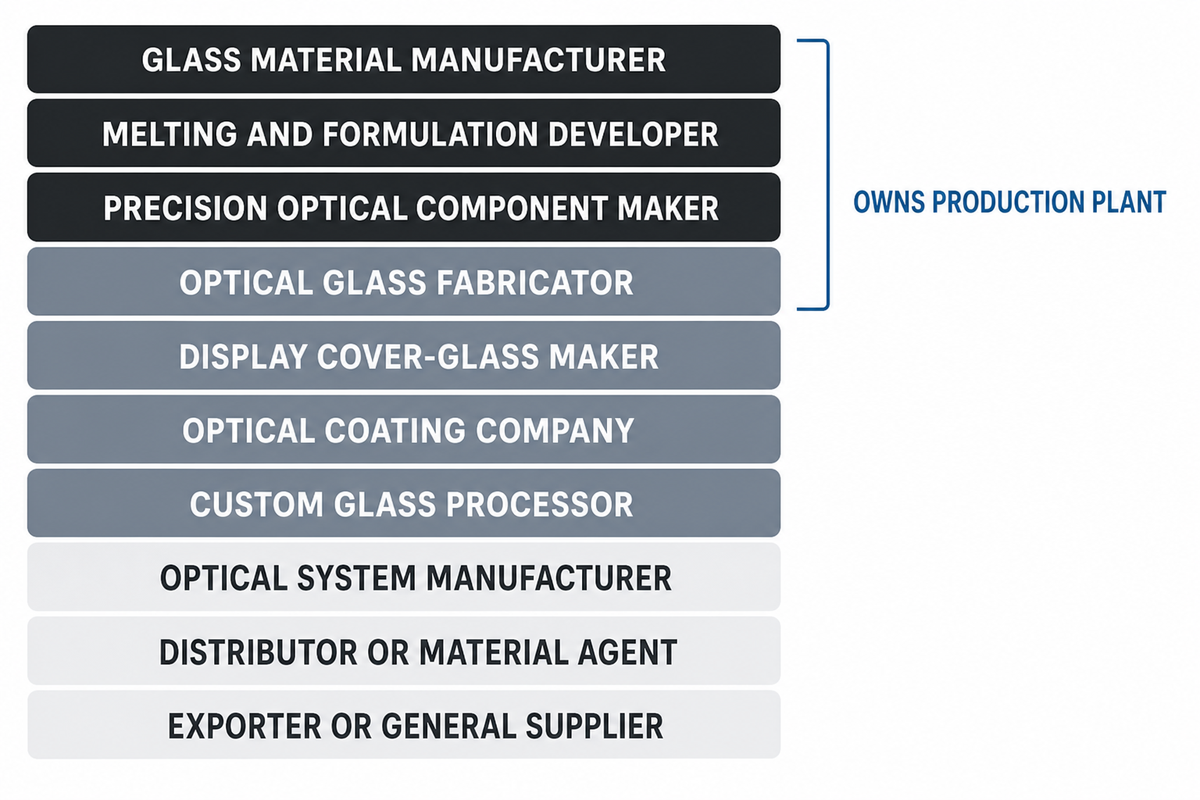
Dix métiers distincts commercialisent leurs produits sous la même appellation. Un exploitant de fours produisant 300 tonnes de verre par mois, un atelier polissant un hublot de 25 mm avec une précision d’un vingtième de longueur d’onde, un spécialiste des couches qui ne découpe jamais de substrat et un intermédiaire commercial sans aucune usine apparaîtront tous sous « fabricant de verre optique » dans un moteur de recherche. Le métier détermine les demandes que le fournisseur peut chiffrer.
Cette distinction a des conséquences commerciales, car les limites diffèrent selon les métiers. Envoyez le plan d’un hublot fini à un producteur de verre brut et vous recevrez un devis pour des ébauches, accompagné d’une note polie précisant que la finition ne relève pas de son activité. Envoyez des spécifications de fusion à un transformateur et vous obtiendrez un prix fondé sur le verre d’un tiers, dont l’indice et l’homogénéité seront hérités plutôt que maîtrisés. Aucun des deux n’a commis d’erreur. C’est la présélection qui était inadaptée.
| Métier | Moyens matériels détenus | Demandes pouvant être chiffrées | Limites de ses capacités |
|---|---|---|---|
| Producteur de verre brut par fusion | Fours à bassin ou à pots, atelier de composition, arches de recuisson | Verre brut, bandes, blocs, ébauches pressées, préformes | Chiffre rarement un composant optique fini et poli selon un plan |
| Développeur de formulations et de procédés de fusion | Laboratoire de formulation et capacités de fusion | Un nouveau type de verre répondant à un indice et à une dispersion cibles | Ne peut pas livrer rapidement ; les nouvelles fusions suivent un calendrier de campagnes |
| Fabricant de composants optiques de précision | Équipements de rectification, de polissage, de centrage et d’interférométrie | Lentilles, prismes, hublots et miroirs sur plan | Ne peut pas modifier la composition du verre qu’il achète |
| Transformateur de verre optique | Équipements de découpe du verre, d’usinage CNC, de façonnage des chants et de perçage | Pièces planes mises en forme, plaquettes, géométries sur mesure | N’est pas équipé pour obtenir des erreurs de forme de surface inférieures à une longueur d’onde |
| Fabricant de verre de protection pour écran | Lignes d’échange ionique, d’impression et de lamination | Verres de protection renforcés, panneaux tactiles, formes 3D | Ne travaille pas selon des spécifications de rayures et piqûres ou de front d’onde |
| Entreprise de dépôt de couches optiques | Enceintes de pulvérisation et d’évaporation, équipements de spectrophotométrie | Couches antireflet, filtrantes, réfléchissantes et conductrices | N’effectue généralement pas de corrections sur un substrat qu’elle n’a pas fabriqué |
| Prestataire de transformation du verre sur mesure | Parc d’équipements variés de travail à froid, souvent adapté à plusieurs matériaux | Formes sur mesure en petites séries dans de nombreux types de verre | Moyens métrologiques limités pour les critères de réception optique |
| Fabricant de systèmes optiques | Moyens de conception, d’assemblage, d’alignement et d’optomécanique | Ensembles de lentilles et modules alignés | Les commandes de composants seuls peuvent ne pas être rentables pour lui |
| Distributeur ou agent commercial en matériaux | Stock de verre et moyens logistiques, sans usine de production | Verre de catalogue disponible sur stock de verre, en petites quantités et rapidement | Ne peut influer ni sur le lot de fusion, ni sur les tolérances, ni sur le calendrier |
| Exportateur ou fournisseur généraliste | Bureau commercial, production sous-traitée | Presque tout, en s’approvisionnant auprès de tiers | La traçabilité jusqu’à une usine identifiée est souvent indisponible |
La deuxième ligne est celle que les acheteurs négligent le plus souvent. Un développeur de formulations et de procédés de fusion ne possède pas seulement un four ; il détient des compositions, et cette propriété est visible dans les documents publics : les brevets délivrés sur des compositions de verre optique, tels que US9018116B2, sont déposés par l’entité qui a développé le verre par fusion, et non par l’atelier qui usine le matériau obtenu. Si l’activité d’un fournisseur correspond réellement à la deuxième ligne, il existe généralement une famille de brevets à son nom.
Une catégorie est volontairement exclue de cet article. La fibre optique et le verre destiné aux télécommunications (étirage de préformes, fabrication de guides d’ondes à très faibles pertes et substrats à faible dilatation tels que Corning ULE) relèvent d’une chaîne d’approvisionnement distincte, avec ses propres fournisseurs, sa propre métrologie et son propre cycle de qualification. Cette catégorie apparaît dans les mêmes recherches parce que le vocabulaire se recoupe, et non parce que les acheteurs sont les mêmes.
Pour une demande identique, dix métiers produisent dix types de réponses commerciales différents. Un producteur de verre brut répond en types de verre et en campagnes de fusion, un transformateur en heures d’usinage et en outillage, et un spécialiste des couches en charges d’enceinte. Classer les fournisseurs présélectionnés par métier avant d’envoyer la demande évite les deux semaines d’allers-retours qu’une liste mal classée entraîne à coup sûr.
La question des fours : un test pour situer tout fournisseur de verre optique
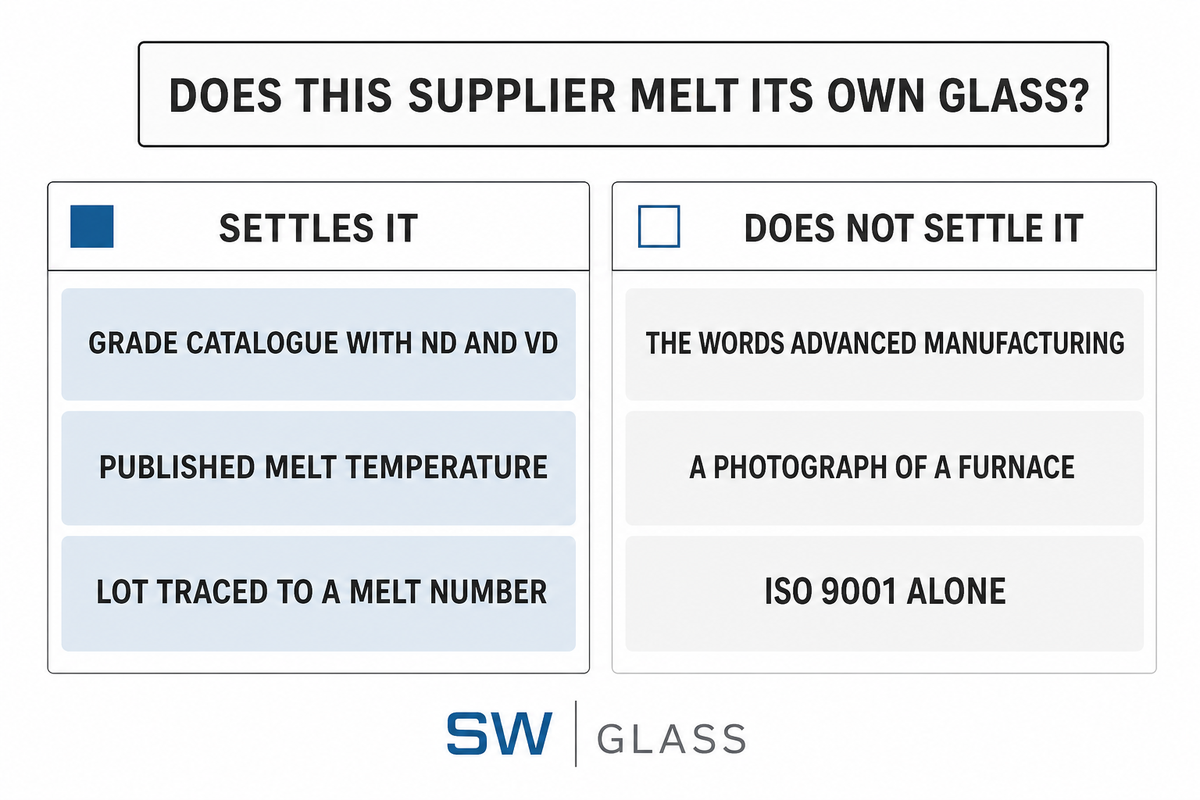
Trois éléments publiés permettent de distinguer un producteur de verre brut d’un transformateur, et aucun ne peut être simulé par un discours marketing. Un catalogue téléchargeable indiquant l’indice de réfraction et le nombre d’Abbe pour chaque référence de verre. Un procédé de fusion et de recuisson décrit avec des températures réelles. Une traçabilité des lots rattachée à un numéro de fusion. Une entreprise qui présente les trois exploite des fours. Une entreprise qui n’en présente aucun achète ses substrats.
Cette méthode fonctionne parce que chacun de ces éléments représente un coût réel de production. Publier un catalogue de 120 types de verre, c’est s’engager à les élaborer par fusion. SCHOTT indique fondre les matières premières jusqu’à 1 700 °C et pratiquer la fusion continue en four à bassin depuis 1911. OHARA indique une fusion du verre en bandes entre 1 000 °C et 1 450 °C, une coulée par soutirage au-dessus de 1 500 °C et une production de plus de 300 tonnes par mois. HOYA indique une plage de fusion d’environ 1 300 °C à 1 500 °C. Ces chiffres décrivent des installations industrielles, et en inventer coûte cher.
Les registres de brevets apportent un second éclairage indépendant, car un brevet de composition est déposé par l’entité qui a développé le verre par fusion. US9018116B2, « Verre optique », dont le titulaire est Schott AG, porte une date de priorité de 2012. JP6505793B2, dont le titulaire est Chengdu Guangming Optoelectronics, porte une priorité de 2016, et CN112159098B une priorité de 2020. JP5729550B2, dont le titulaire est Nippon Electric Glass, remonte à 2011, JP7371722B2, dont le titulaire est AGC, à 2018, et JP6280015B2, dont le titulaire est HOYA, à 2014. Dans cet échantillon, les transformateurs ne déposent pas de brevets de composition de verre, car ils ne conçoivent pas le verre.
La question des fours : les preuves concluantes et celles qui ne le sont pas
Preuves concluantes : un catalogue de références de verre précisant l’indice et le nombre d’Abbe pour chaque type ; une température de fusion publiée ; une recuisson décrite comme un procédé maîtrisé ; des certificats de lot mentionnant un numéro de fusion ; un brevet de composition de verre au nom de l’entreprise elle-même.
Éléments non concluants : les mots fabrication avancée ; une photographie de four ; une liste de marques de verre que l’entreprise peut travailler ; ISO 9001 seul ; l’expression capacité de production complète ; des décennies d’expérience sans description du procédé.
La deuxième liste compte davantage que la première, car elle correspond au contenu réel de la plupart des pages de fournisseurs. Une page qui cite des références SCHOTT, OHARA et CDGM parmi les matériaux de substrat disponibles vous indique clairement que l’entreprise achète son verre auprès de ces trois producteurs. Ce n’est pas une critique (c’est exactement ce qu’un transformateur doit faire), mais c’est l’inverse de ce que laisse généralement entendre le titre de cette même page.
Une limite mérite d’être énoncée clairement : savoir qui exploite un four ne suffit pas à déterminer qui peut fabriquer votre pièce. Les spécifications du verre brut et celles du composant fini constituent deux niveaux distincts (ISO 12123 régit le premier et la série ISO 10110 le second), et traduire une exigence portant sur un composant en une exigence portant sur le matériau constitue une étape à part entière. La question des fours permet de classer les fournisseurs dans la bonne colonne du tableau des dix métiers ; la fiche de plan présentée plus loin détermine lesquels peuvent établir un devis.
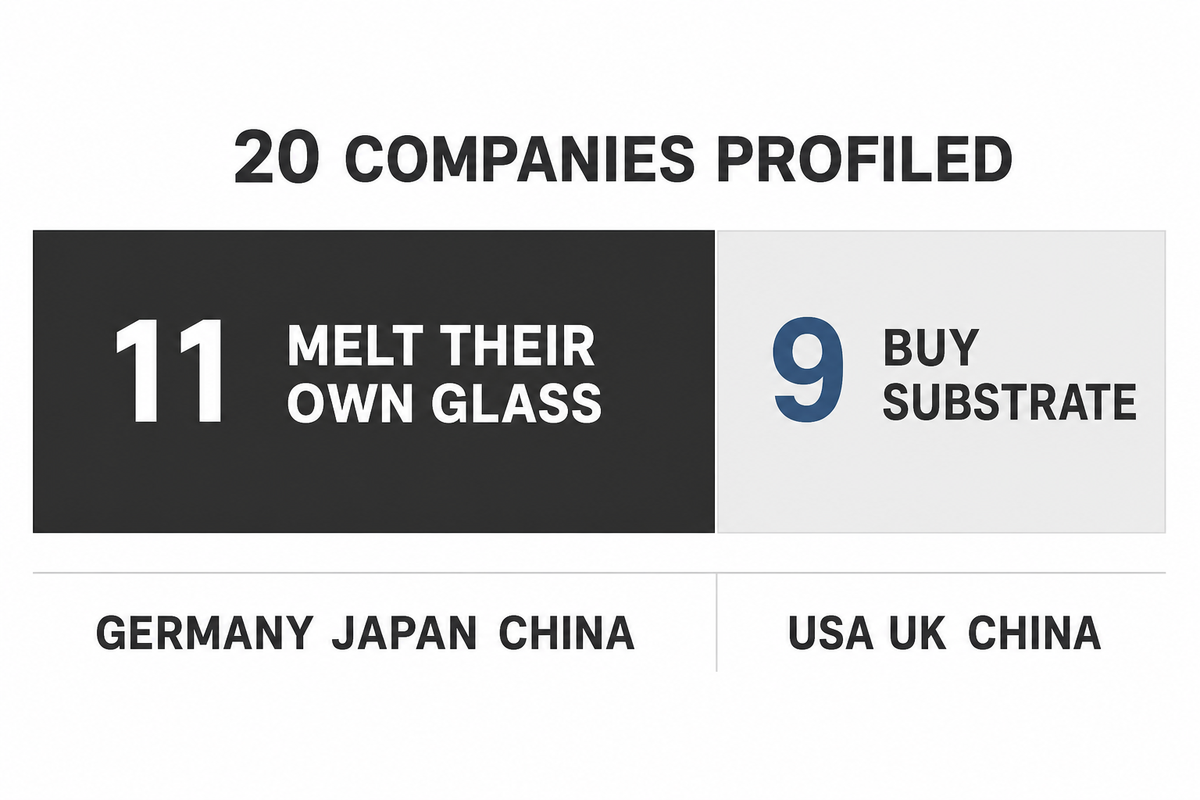
La question des fours permet de situer chaque fournisseur en moins de dix minutes et ne coûte rien. Pour les vingt entreprises ci-dessous, les éléments publiés donnent une répartition de 11 contre 9 : onze exploitent des fours de fusion, neuf achètent des substrats et leur apportent de la valeur par l’usinage, le polissage ou le dépôt de couches.
Vue d’ensemble des 20 fabricants de verre optique et fournisseurs de verre de précision
Vingt entreprises couvrent quatre activités de la chaîne d’approvisionnement : la fusion de verre brut, la silice fondue et le quartz, la fabrication de composants de précision et la transformation avec dépôt de couches. Le tableau indique le pays, les éléments attestant la date de fondation, le métier et l’existence ou non d’une activité de fusion. Lorsqu’une entreprise ne publie pas d’année de fondation, la ligne le précise au lieu de reprendre un chiffre provenant d’une base de données commerciale. Lorsqu’une inscription au registre permet de trancher, c’est elle qui fait foi dans le tableau. L’inscription 03755966 de Knight Optical auprès de Companies House au Royaume-Uni explique pourquoi sa ligne comporte deux dates au lieu d’une.
| # | Entreprise | Pays | Fondation | Activité principale | Élabore son propre verre par fusion | Principale limite pour les acheteurs |
|---|---|---|---|---|---|---|
| 1 | SW Glass | Chine | 2014 | Transformation sur mesure, verre de protection pour écran | Non | Pas de fusion ; numéros de certificats non publics |
| 2 | SCHOTT AG | Allemagne | 1884 | Producteur de verre brut | Oui | Aucun prix, aucune quantité minimale de commande ni tolérance des composants publiés |
| 3 | Corning Incorporated | États-Unis | 1851 | Producteur de verre brut | Oui | Ne publie aucun catalogue de verres crown ou flint |
| 4 | HOYA Corporation | Japon | 1941 | Producteur de verre brut | Oui | L’optique est une activité mineure au sein d’un groupe diversifié |
| 5 | OHARA INC. | Japon | 1935 | Producteur de verre brut | Oui | La fréquence des fusions détermine le délai de fabrication et n’est pas publique |
| 6 | SUMITA OPTICAL GLASS | Japon | 1953 | Producteur de verre brut | Oui | Catalogue plus restreint que celui des trois plus grands producteurs de verre par fusion |
| 7 | CDGM Glass | Chine | 1956 | Producteur de verre brut | Oui | La correspondance avec les références occidentales nécessite une nouvelle qualification |
| 8 | Hubei New Huaguang | Chine | 1969 (déclaration de l’entreprise) | Producteur de verre brut | Oui | Documentation technique limitée en anglais |
| 9 | Isuzu Glass | Japon | Fondation en 1905, constitution en société en 1943 | Producteur de verre brut | Oui | Spécialiste des verres filtrants et infrarouges, pas de l’optique générale |
| 10 | AGC Inc. | Japon | 1907 | Producteur de verre brut | Oui | Aucun catalogue de types de verre par indice et nombre d’Abbe destiné aux concepteurs de lentilles |
| 11 | Nippon Electric Glass | Japon | Constitution en société en 1944, indépendance en 1949 | Producteur de verre brut | Oui | Le verre optique représente une activité restreinte à côté du verre pour écran |
| 12 | Heraeus Conamic | Allemagne | 1912 (et non 1899) | Producteur de silice fondue | Oui | Silice monocomposant uniquement, aucun verre crown ou flint |
| 13 | Edmund Optics | États-Unis | 1942 | Fabricant de composants de précision | Non | Propriétés du verre héritées du producteur auprès duquel il s’approvisionne |
| 14 | Thorlabs | États-Unis | 1989 (déclaration de l’entreprise) | Fabricant de composants de précision | Non | Offre axée sur le catalogue ; la fabrication très personnalisée ne correspond pas à son modèle |
| 15 | Knight Optical | Royaume-Uni | Fondation en 1991, constitution en société en 1999 | Fournisseur de composants de précision | Non | Les étapes du procédé réalisées en propre ne sont pas précisées publiquement |
| 16 | Esco Optics | États-Unis | 1955 | Fabricant de composants de précision | Non | Spécialiste de l’optique plane ; choix plus limité pour les surfaces courbes |
| 17 | Valley Design Corp. | États-Unis | 1975 | Transformateur de verre de précision | Non | Spécialiste du rodage et du polissage, sans spécialisation dans le dépôt de couches |
| 18 | Swift Glass | États-Unis | Travail du verre depuis 1946 ; historique de l’entreprise remontant à 1881 | Transformateur de verre sur mesure | Non | Aucune capacité de dépôt de couches publiée |
| 19 | Abrisa Technologies | États-Unis | 1980 selon le registre ; aucune date publiée | Transformateur et spécialiste du dépôt de couches optiques | Non | Verre plat uniquement ; aucun composant optique courbe ou moulé |
| 20 | Shanghai Optics | Chine / États-Unis | Non divulguée publiquement sur son propre site | Optique sur mesure et assemblage | Non | Substrats achetés auprès de SCHOTT, OHARA, CDGM et Corning |
1. SW Glass : transformateur de verre optique sur mesure, de verre de précision et de verre de protection pour écran
SW Glass est un fabricant chinois spécialisé dans la transformation du verre sur mesure, qui usine, renforce et revêt des substrats achetés pour en faire des pièces finies destinées à l’optique et aux écrans. L’entreprise n’élabore pas de verre optique brut par fusion, et la description retenue ici repose uniquement sur ses publications. Son atout déclaré est un large éventail de possibilités de transformation documentées, couvrant six familles de substrats.
Nom de l’entreprise : Dongguan Saiwei Glass Co., Ltd. (SW Glass)
Année de fondation : 2014, indiquée sur la présentation de l’entreprise par la mention « Depuis 2014 »
Siège social : Dongguan, Guangdong, Chine, avec un bureau à Tangxia et des usines à Heyuan et dans le Henan
Type d’entreprise : fabricant de verre optique sur mesure et transformateur de verre de précision ; fabricant de verre de protection pour écran ; capacité de dépôt de couches optiques en interne
Site officiel : https://saiweiglass.com/
Principaux produits. Verre de protection pour écran tactile, verre pour écran de commande industrielle et écran embarqué, panneaux de verre de protection, hublots pour capteurs et caméras, verre ultramince, verre 2D et verre bombé 3D, verre anti-éblouissement et antireflet, verre anti-traces de doigts, verre conducteur à couche ITO et modules d’écran assemblés par collage optique.
Matériaux et transformation. La liste publiée des substrats comprend l’aluminosilicate, notamment Corning Gorilla Glass, Dragontrail et Panda, ainsi que le sodocalcique, le borosilicate, le verre extra-clair et la silice fondue. L’usinage atteint une précision dimensionnelle de ±0.05 à ±0,1 mm, avec une précision de positionnement des trous de ±0,05 mm et une rugosité des chants de Ra 0,12–0,15 µm. Les diamètres de perçage vont de 0,5 mm à 80 mm. Les plages d’épaisseur publiées varient selon le matériau : sodocalcique 0,7–12 mm, aluminosilicate 0,4–2,0 mm, borosilicate 1,0–15 mm, verre extra-clair 2,0–19 mm, verre à couche ITO 0,55–2,0 mm, et quartz ou silice fondue 0,5–6 mm.
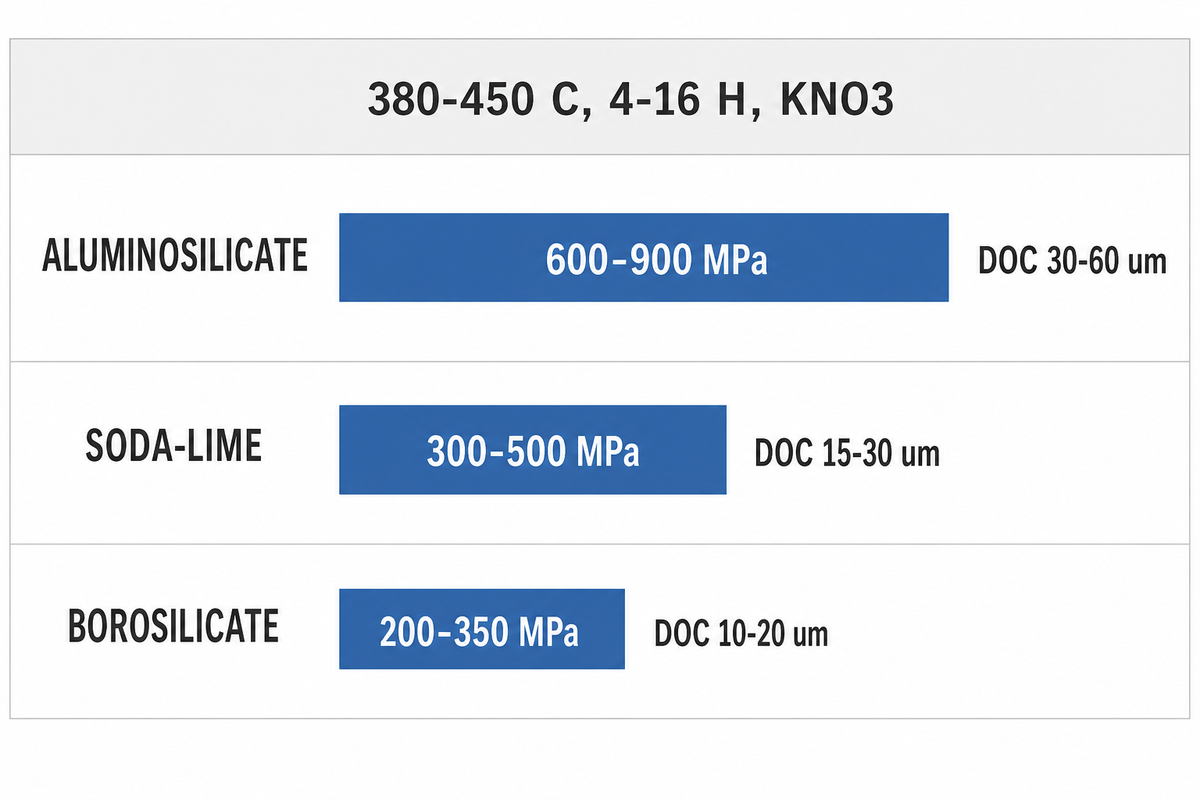
Technologie clé. Le renforcement chimique est le procédé le plus largement documenté. L’échange ionique s’effectue à 380–450 °C, avec une température maintenue à ±2 °C pendant 4 à 16 heures dans du nitrate de potassium d’une pureté d’au moins 99 %, et produit une contrainte de compression de 600–900 MPa sur l’aluminosilicate avec une profondeur de compression de 30–60 µm, de 300–500 MPa avec 15–30 µm sur le sodocalcique, et de 200–350 MPa avec 10–20 µm sur le borosilicate. Les performances publiées pour les couches indiquent une transmittance du traitement antireflet supérieure à 94 % sur une face et à 98 % sur deux faces, un angle de contact avec l’eau de 105° ±5° pour le traitement anti-traces de doigts, et une brillance comprise entre 50 ±10 et 70 ±10 pour le traitement anti-éblouissement. L’entreprise déclare disposer d’au moins 110 machines CNC réparties sur 80 000 m² et trois sites, avec plus de 50 techniciens et une production annuelle supérieure à un million de pièces en verre de protection.
Secteurs d’application. Automatisation industrielle et panneaux d’interface homme-machine, dispositifs médicaux, écrans pour l’automobile et l’instrumentation, aéronautique et spatial, maison connectée et produits connectés portés sur soi, terminaux de point de vente et bornes interactives, équipements de recharge pour véhicules électriques et éclairage.
Principaux avantages. Les plages de fonctionnement publiées sont inhabituellement précises pour un transformateur : la plupart ne publient ni la température d’échange ionique ni la contrainte de compression obtenue selon le substrat, alors que SW Glass publie les deux. Les étapes d’usinage, de renforcement, d’impression, de dépôt de couches et de collage sont réunies sur un même site, ce qui supprime les transferts entre sous-traitants qui interviennent normalement entre une ébauche découpée et un module d’écran assemblé par collage. Le quartz et la silice fondue de 0,5–6 mm entrent dans ce même périmètre de transformation, ce qui permet de s’approvisionner en hublots optiques et en verres de protection auprès d’une seule source.
Principaux inconvénients et points à examiner avant l’achat. L’entreprise ne dispose d’aucune capacité de fusion ; la référence du verre, l’homogénéité de l’indice et les stries dépendent donc du fabricant du substrat et ne peuvent pas être corrigées en aval. Le site mentionne des certifications, notamment ISO 9001:2015, EN 12150 et ISO 10993, sans publier les numéros de certificat ; il convient donc de les demander et de les vérifier directement plutôt que de les considérer comme confirmées. Aucun prix, aucune quantité minimale de commande ni aucun délai de fabrication ne sont publiés. Les spécifications publiées concernent le verre de protection et les composants optiques plans ; l’erreur de forme de surface exprimée en longueurs d’onde, les critères de rayures et piqûres et le centrage ne sont pas publiés, de sorte que les composants optiques d’imagerie de précision doivent être évalués à partir d’un plan et d’un échantillon plutôt qu’à partir de ces chiffres.
SW Glass publie une contrainte de compression de 600–900 MPa sur l’aluminosilicate pour une profondeur de compression de 30–60 µm, et c’est cette combinaison, plutôt que chacun de ces chiffres pris isolément, qui détermine si un verre de protection résiste à une chute en conditions d’utilisation. Envoyez à l’entreprise un plan de verre de protection ou de hublot plan, et non des spécifications de fusion.
Ses pages consacrées aux capacités de production méritent d’être lues en parallèle avec la description détaillée de son procédé de renforcement chimique et ses tolérances d’usinage CNC du verre, en s’appuyant sur les notions relatives aux matériaux présentées dans cette introduction au verre optique et à ses propriétés.
Producteurs de verre optique brut par fusion et fournisseurs de matériaux verriers (2–9)
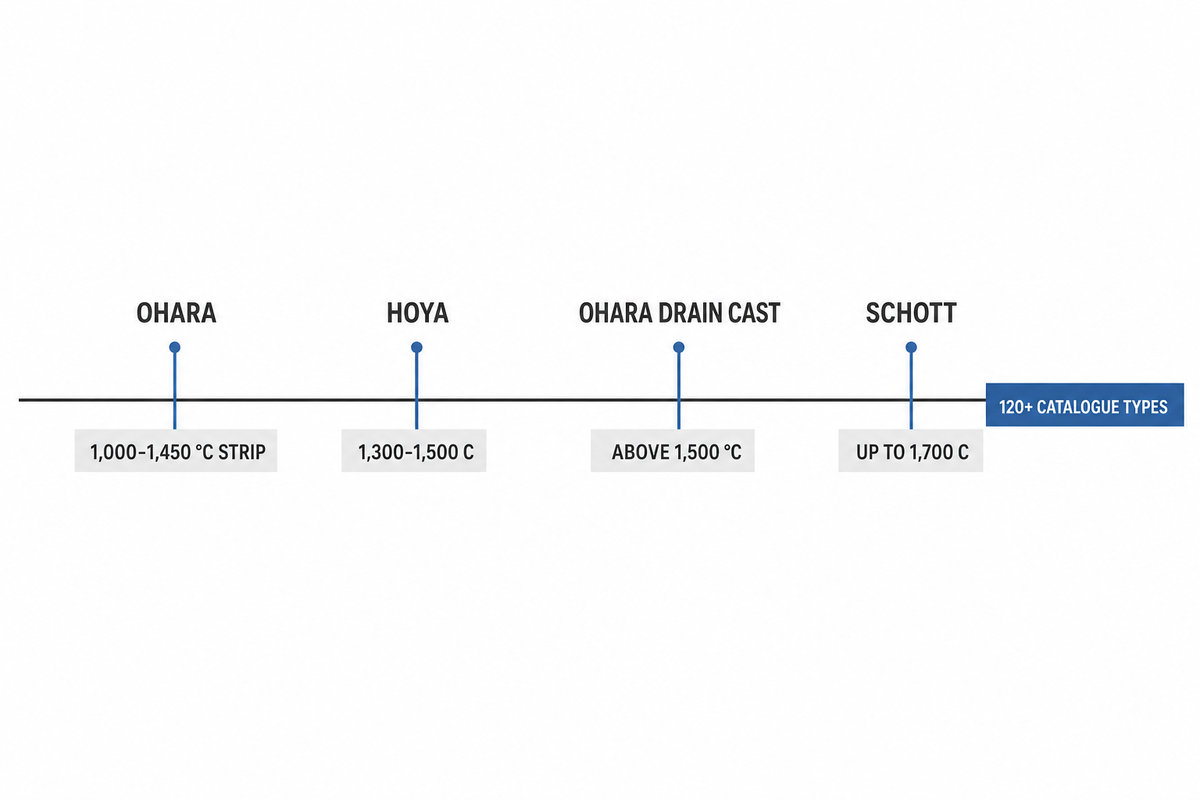
Huit entreprises de cette liste exploitent leurs propres fours et publient les données de leurs propres références de matériaux. Elles maîtrisent à la source la composition, l’indice et l’homogénéité, précisément ce qu’un transformateur ne peut pas faire. Elles partagent également un même fonctionnement commercial : aucune ne publie de prix, et c’est la programmation des campagnes de fusion, plutôt que la capacité des machines, qui détermine leur date de livraison.
2. SCHOTT AG (Allemagne)
Fondé en 1884 et établi à Mayence, SCHOTT AG est un groupe spécialisé dans les verres spéciaux, détenu par la Fondation Carl Zeiss. Sa division Advanced Optics élabore le verre optique par fusion dans ses propres fours à bassin et à pots. Site officiel : https://www.schott.com
Type : fabricant de verre optique, spécialiste de la fusion et du développement de formulations, fabricant de composants de précision et prestataire de traitements de surface. Produits : plus de 120 types de verre au catalogue, fournis sous forme de verre brut, d’ébauches découpées, de pièces pressées, de barres et de composants finis, ainsi que du verre i-Line pour la lithographie à 365 nm, 13 types HT et HTultra à haute transmission lumineuse, du verre à faible Tg pour le moulage de précision et du verre résistant aux rayonnements. Procédés : fusion continue en bassin utilisée depuis 1911, fusion en pots pour les petits volumes, recuisson fine, étirage vers le bas et vers le haut, formage par laminage et par procédé microfloat, et dépôt de couches minces. Secteurs : photonique, astronomie et spatial, semi-conducteurs, automobile, défense, électronique grand public et sciences de la vie.
“SCHOTT est la dernière entreprise de l’hémisphère occidental à encore élaborer du verre optique par fusion.”
SCHOTT AG, Advanced Optics, 2026
Cette phrase est une déclaration de l’entreprise plutôt qu’un fait vérifié par un audit, et doit être lue comme telle. Elle est citée ici pour ses implications en matière d’approvisionnement : si elle se vérifie, toute conception occidentale reposant sur un verre optique de catalogue dépend d’une seule origine de fusion, et toute seconde source doit être qualifiée au Japon ou en Chine.
Technologie clé. L’indice de réfraction est contrôlé au palier 0.5, avec une précision de ±0.0001 sur nd. Les pièces coulées atteignent 1000 mm de diamètre et 250 mm d’épaisseur. Les matières premières sont fondues à des températures allant jusqu’à 1 700 °C, le verre étiré présente des épaisseurs de 30 µm à 1,1 mm par étirage vers le bas et de 0,9–12 mm par étirage vers le haut, et les tubes sont étirés à des diamètres extérieurs de 0,9 mm à 460 mm. L’entreprise déclare être certifiée selon les normes ISO 9001, ISO 14001, ISO 45001 et ISO 50001.
Avantages. Le catalogue occidental publié le plus étendu, ce qui permet d’effectuer la plupart des substitutions de verres de catalogue auprès du même fournisseur et dans un même cadre qualité. Les certificats de chaque lot indiquent les variations du lot, les valeurs médianes et les écarts. Les pièces coulées de grand format à haute homogénéité ne disposent que de très peu de sources alternatives.
Inconvénients. Aucun prix, aucune quantité minimale de commande ni aucun délai de fabrication ne sont publiés où que ce soit. Les pages consacrées aux composants et aux couches ne donnent aucune valeur d’erreur de forme de surface, de qualité de surface selon le critère rayures-piqûres ou de centrage, si bien que les données publiées ne permettent pas de comparer ses capacités de fabrication à celles d’un spécialiste de la finition. L’entreprise déclare également être la dernière de l’hémisphère occidental à encore élaborer du verre optique par fusion, ce qui, pris au pied de la lettre, signifie que standardiser ses conceptions sur des verres de catalogue occidentaux ne laisse aucune seconde source occidentale.
3. Corning Incorporated (États-Unis)
Corning, fondée en 1851 et dont le siège se trouve à One Riverfront Plaza, à Corning, dans l’État de New York, assure elle-même la fusion et la synthèse de son verre. Site officiel : https://www.corning.com
Type : fabricant de verre, de verre de protection pour écrans et de composants de précision. Produits : silice fondue synthétique HPFS sous les codes 7980, 7979 et 8655 ; verre au silicate de titane ULE 7972 et Extreme ULE ; ébauches de miroirs de télescope et de lentilles ; verre de protection Gorilla Glass ; polariseurs en verre Polarcor. Procédés : fusion par lots dans des bassins à parois de briques, étirage par fusion sur un déversoir en zircon sans contact entre celui-ci et les surfaces finales, synthèse de silice fondue par hydrolyse à la flamme, échange ionique dans un bain de sels fondus à environ 400 °C et tournage au diamant monopointe. Secteurs : lithographie des semi-conducteurs, aérospatial et défense, astronomie, électronique mobile, écrans et communications optiques.
Technologie clé. Le verre brut HPFS atteint 1905 mm de diamètre, avec des lingots pouvant atteindre 2 mètres. Les ébauches de miroirs ULE vont de moins d’un demi-mètre à 8 mètres de diamètre et peuvent être allégées de plus de 90 %. Le polissage permet d’atteindre une précision de forme de surface de deux millionièmes de pouce, une qualité de surface de 20/10 et une rugosité inférieure à 1 nanomètre ; le tournage au diamant atteint 1.5 nanomètre. Plus de 200 conceptions de couches exclusives couvrent le spectre de l’extrême ultraviolet à l’infrarouge. HPFS a été inventé en interne en 1934.
Avantages. Il n’existe pratiquement aucun autre fournisseur capable de produire de grandes optiques de 8 mètres. L’étirage par fusion évite tout contact entre l’outillage et les deux surfaces de la feuille, de sorte que les substrats minces pour écrans ne nécessitent aucune finition ultérieure. L’expérience acquise dans l’ultraviolet profond à 248 nm et 193 nm raccourcit la qualification des optiques de lithographie.
Inconvénients. Corning ne publie aucun catalogue de verres optiques crown ou flint sur ses pages Advanced Optics et celles consacrées aux verres spéciaux. Un acheteur recherchant du verre de catalogue pour lentilles doit s’adresser ailleurs, ce qui constitue la distinction la plus importante de cette liste en matière d’approvisionnement. Les optiques de précision finies sont limitées à des diamètres de 1 à 350 mm ; la valeur de 8 mètres concerne les ébauches, et non les pièces polies livrées. Gorilla Glass n’est vendu sous forme de feuilles par aucun canal de commercialisation publié.
4. HOYA Corporation (Japon)
HOYA, créée le 1 novembre 1941 puis réorganisée en août 1944, a commencé son activité comme premier producteur japonais spécialisé dans le verre optique et assure toujours la fusion de son propre verre. Site officiel : https://www.hoya.com/
Type : fabricant de verre optique, fabricant de composants de précision et prestataire de traitements de surface. Produits : ébauches obtenues par pressage direct, pressage après réchauffage ou laminage suivi de découpe en tranches ; préformes pour le moulage de précision ; lentilles asphériques en verre moulé ; lentilles polies avec centrage, dépôt de couches et collage ; filtres colorés et à couche ; plaquettes pour guides d’ondes de réalité augmentée. Procédés : fusion du mélange de matières premières à environ 1 300–1 500 °C, fusion continue dans des systèmes de fours en platine, coulée directe, moulage de précision par pressage, meulage et polissage. Secteurs : endoscopes médicaux, appareils photo et imagerie, semi-conducteurs, sécurité, projection et réalité augmentée.
Technologie clé. HOYA présente une bibliothèque de formulations exclusives décrite comme comprenant plus de 50 000 façons de fabriquer du verre, permettant de produire plus de 100 variétés de verre optique. Les plaquettes pour guides d’ondes sont proposées en Φ150, Φ200 et Φ300 mm, pour une épaisseur de 0,3–1,0 mm, et regroupées par plages d’indice allant jusqu’à un nd supérieur à 2.0. Les préformes sphériques vont de 1,8–6,4 mm, avec des tolérances de diamètre de ±0,07 mm à ±0,15 mm et une tolérance de masse de ±1,0 %.
Avantages. Un tableau de correspondance publié associe les nuances HOYA à leurs équivalents SCHOTT, OHARA, HIKARI, SUMITA et CDGM, ce qui permet de changer de source d’approvisionnement pour une prescription optique existante sans la revoir. La chaîne va de la fusion à la préforme, puis à l’ébauche et à la lentille moulée ou polie, au sein de la même organisation. Très peu de producteurs assurant la fusion annoncent la disponibilité de plaquettes de 300 mm.
Inconvénients. Le verre optique fait partie d’un groupe diversifié dont la répartition publiée par segment est la suivante : Health Care 47 %, Medical 15 %, Electronics 32 % et Imaging 6 %, sans détail distinct pour l’activité optique. Aucun prix, aucune quantité minimale de commande, aucune fréquence de fusion ni aucun délai de fabrication ne sont publiés. Les données publiées sur les composants se limitent aux formes et aux dimensions, sans valeur d’erreur de forme de surface, de qualité de surface selon le critère rayures-piqûres ou de centrage, et les ventes sont réparties entre différentes entités et différents sites régionaux.
5. OHARA INC. (Japon)
Créée le 1 octobre 1935 et installée à Sagamihara, dans la préfecture de Kanagawa, sur un site réunissant son siège et son usine, OHARA fabrique et commercialise des verres pour les applications optiques et électroniques. Site officiel : https://www.ohara-inc.co.jp/en/
Type : fabricant de verre optique et développeur de formulations, avec fabrication de composants par les sociétés du groupe. Produits : plus de 140 types de verre optique pour lentilles polies, dont 130 nuances de la série S sans plomb ni arsenic ; série L à faible Tg pour les lentilles asphériques moulées ; blocs de verre, pièces pressées après réchauffage, ébauches cylindriques, billes polies et lentilles polies ; vitrocéramique CLEARCERAM-Z à très faible dilatation. Procédés : fusion continue en production depuis 1961, fusion en pots de platine depuis 1954, pressage direct depuis 1965, polissage double face et centrage. Secteurs : appareils photo, lithographie et inspection des semi-conducteurs, projecteurs, réalité augmentée, astronomie, satellites et fibroscopes médicaux.
Technologie clé. La production dépasse 300 tonnes de verre optique par mois, réparties sur plus de 130 types sans danger pour l’environnement. Les fours produisant du verre en bandes fonctionnent à 1 000–1 450 °C et la coulée par vidange s’effectue au-dessus de 1 500 °C. Les blocs de verre sont fournis avec une épaisseur de 15–40 mm et une largeur et une longueur de 50–200 mm. L’indice de réfraction est mesuré de 280 nm à 2400 nm et indiqué avec cinq décimales, avec une précision de la formule de dispersion de ±5×10⁻⁶. Le verre en bandes est contrôlé par prélèvement d’une éprouvette de 15 cm tous les 5 mètres.
Avantages. L’entreprise se consacre exclusivement à la fusion de verres optiques et spéciaux, de sorte que cette activité ne risque pas de passer au second plan au profit de divisions sans rapport. La publication du tonnage mensuel est rare dans ce secteur et permet à l’acheteur d’évaluer de façon réaliste la taille du fournisseur. Le niveau de détail de la documentation (températures de fusion publiées, règle d’échantillonnage pour les contrôles publiée et métrologie de l’indice à cinq décimales) est particulièrement utile pour les contrôles à réception.
Inconvénients. Le polissage de précision relève d’une société distincte du groupe, de sorte qu’une commande d’optique finie implique plusieurs entités juridiques. La disponibilité d’une nuance rarement produite dépend de sa fréquence de fusion, et le guide n’est accessible que sur demande, ce qui rend le délai de fabrication imprévisible pour les types de niche. Aucune tolérance chiffrée n’est publiée pour les optiques finies, et la fusion semble concentrée sur un seul site japonais.
6. SUMITA OPTICAL GLASS, Inc. (Japon)
Créée le 13 octobre 1953 et établie à Saitama, SUMITA assure en interne la fusion du verre optique et sa transformation jusqu’aux composants finis. Une entreprise dont elle est issue remonte à 1923. Site officiel : https://www.sumita-opt.co.jp/en/
Type : fabricant de verre optique, de composants de précision et de systèmes optiques. Produits : verre optique massif, préformes en gouttes de verre et en billes polies, ébauches pressées, barres découpées, lentilles asphériques et réseaux de microlentilles moulés avec précision, filtres transmettant l’infrarouge et absorbant le proche infrarouge, verre pour rotateurs de Faraday, faisceaux de fibres optiques et guides d’images, et ensembles d’endoscopes pour équipementiers. Procédés : fusion en interne dans une installation dédiée mise en place en 1996, moulage de précision par pressage avec des matrices de découpe fabriquées en interne, étirage de fibres optiques, fabrication de faisceaux d’images par dissolution sélective en salles blanches de classe 1000 et finition magnétorhéologique. Secteurs : endoscopes médicaux, inspection industrielle, automobile, systèmes laser et communications optiques.
Technologie clé. Les préformes en gouttes de verre couvrent des indices nd de 1.52250 à 1.85070, avec des nombres d’Abbe de 23.9 à 65.6 ; les préformes polies étendent la plage nd de 1.43425 à 2.14400, avec des nombres d’Abbe de 17.8 à 95.0. Les billes polies vont de 1,2–20 mm, avec une sphéricité dans une tolérance de ±0,005 mm. Les classes de masse des gouttes de verre présentent des tolérances allant de ±5 mg pour 250–350 mg à ±20 mg au-delà de 1500 mg. Les barres découpées sont fournies avec un diamètre de 2–25 mm et une longueur allant jusqu’à 150 mm, avec une tolérance de diamètre extérieur de ±0,1 mm.
Avantages. La plage d’indice publiée pour les préformes atteint nd 2.14400, soit le haut de la plage accessible aux verres optiques à base d’oxydes, ce qui compte pour les conceptions compactes à haut indice. L’intégration verticale est particulièrement poussée : la même entreprise assure la fusion du verre et l’assemblage de l’endoscope. Les verres fonctionnels, notamment les types phosphorescents et ceux destinés aux rotateurs de Faraday, ne sont pas proposés par la plupart des producteurs de verres de catalogue assurant la fusion.
Inconvénients. Le catalogue est plus restreint que ceux de SCHOTT, OHARA ou HOYA, si bien qu’une conception spécifiant une nuance courante peut ne pas avoir d’équivalent direct chez SUMITA. Aucun prix ni aucune quantité minimale de commande ne sont publiés. Le capital est de 49 347 000 yens et l’effectif de 400 salariés, de sorte que les moyens disponibles pour les formulations sur mesure sont plus limités que chez les plus grands producteurs assurant la fusion.
7. CDGM Glass Co., Ltd. (Chine)
CDGM, dont le site indique une création en 1956, a son siège sur l’avenue Chenglong, dans le district de Longquanyi à Chengdu, et élabore du verre optique par fusion à partir du mélange de matières premières. Site officiel : https://www.cdgmgd.com
Type : fabricant de verre optique et développeur de formulations, assurant également le pressage et la production d’ébauches. Produits : verres de catalogue de la série H, notamment H-K9L, H-BaK7, H-ZK50GT et H-ZF4AGT, fournis sous forme d’ébauches en bandes, d’ébauches de lentilles pressées et d’ébauches de barres pressées ; verre optique coloré ; nuances respectueuses de l’environnement portant le suffixe GT. Procédés : fusion continue, pressage, recuisson et finition d’ébauches. Secteurs : imagerie, projection, vision industrielle, détection automobile, systèmes laser et instruments scientifiques.
Technologie clé. Les ébauches en bandes sont fournies aux dimensions de 360 mm sur 80–160 mm sur 8–60 mm. Les ébauches de lentilles pressées couvrent des diamètres extérieurs de 7–350 mm, avec une épaisseur au centre de 1,1–50 mm, et les ébauches de barres pressées présentent des diamètres extérieurs de 3,2–10 mm pour une longueur de 150 mm. Ses travaux sur les compositions sont documentés dans des brevets délivrés, notamment JP6505793B2 et CN112159098B.
Avantages. Le catalogue correspond étroitement aux familles de nuances occidentales, et les tableaux de correspondance publiés par d’autres producteurs assurant la fusion incluent des équivalents CDGM, ce qui permet de changer de source d’approvisionnement sur une base documentée plutôt que par approximation. Les dimensions des ébauches sont publiées, ce que beaucoup de producteurs assurant la fusion ne font pas. Son positionnement en matière de coûts est généralement le plus compétitif parmi les producteurs de verres de catalogue assurant la fusion.
Inconvénients. Une nuance donnée comme équivalente doit tout de même être requalifiée ; voir la section sur les correspondances ci-dessous. L’année de création 1956 correspond à l’origine historique de l’activité plutôt qu’à l’immatriculation de l’entité juridique actuelle. Aucun prix ni aucune quantité minimale de commande ne sont publiés, et la documentation technique en anglais est moins étoffée que celle des producteurs japonais et allemands assurant la fusion.
8. Hubei New Huaguang Information Materials Co., Ltd. (Chine)
Hubei New Huaguang, connue sous le nom de NHG, indique avoir été fondée en 1969 et est établie sur Changhong North Road, à Xiangyang, dans la province du Hubei. Cette présentation repose sur les déclarations de l’entreprise ; aucune vérification indépendante des registres n’a été réalisée. Site officiel : https://www.hbnhg.com
Type : fabricant de verre optique et développeur de formulations, assurant également la production de composants. Produits : verre optique incolore, verre optique infrarouge, nuances de la série H, notamment H-ZF53, H-ZLaF54A, H-BiF200 et H-ZF76, ainsi que composants optiques finis. Procédés : fusion, pressage, recuisson, travail à froid et finition de composants. Secteurs : optique de défense et scientifique, imagerie infrarouge, vision industrielle et optique grand public.
Technologie clé. La production annuelle publiée est de 5 000 tonnes de verre optique incolore, de 150 millions de composants optiques et de 5 tonnes de verre optique infrarouge. Cette combinaison de production de verre massif et de composants en grande série est inhabituelle ; la plupart des producteurs assurant la fusion ne produisent à grande échelle que dans l’une de ces catégories.
Avantages. Proposer du verre infrarouge en complément des types classiques pour le visible évite de qualifier un second fournisseur pour les systèmes à double bande. Le volume publié de 5 000 tonnes de verre indique une véritable capacité de fusion industrielle plutôt qu’une activité de reconditionnement.
Inconvénients. La documentation en anglais est limitée et les données sur les nuances sont plus difficiles à obtenir qu’auprès des producteurs japonais assurant la fusion. Dans le cadre de cette recherche, l’année de création repose uniquement sur une déclaration de l’entreprise. Aucun prix ni aucune quantité minimale de commande ne sont publiés, et les modalités d’exportation des nuances liées aux applications de défense doivent être confirmées avant leur intégration à une conception.
9. Isuzu Glass Ltd. (Japon)
Isuzu Glass fait remonter le début de son activité à 1905 sous le nom de Tarumi Glass Manufacturing, avec une constitution en société enregistrée en 1943 et l’adoption du nom actuel en 1954. L’entreprise est implantée à Izumisano, dans la préfecture d’Osaka. Site officiel : https://www.isuzuglass.com
Type : fabricant de verre optique et développeur de formulations, spécialisé dans les verres filtrants et infrarouges. Produits : verres filtrants de la série IHU transmettant les ultraviolets et de la série ISK absorbant la chaleur, plaques filtrantes de catalogue et verres spéciaux élaborés par fusion sur mesure. Procédés : fusion à façon et fusion d’essai, production de plaques filtrantes, travail à froid. Secteurs : mesure optique, vision industrielle, instruments médicaux, éclairage et recherche scientifique.
Technologie clé. La fusion à façon et la fusion d’essai portent sur des quantités de 100 g à 100 kg par cycle, avec des températures de four atteignant au maximum 1 600 °C. Les plaques filtrantes standard du catalogue sont fournies au format carré de 50.0 ±0,2 mm de côté. La liste publiée des nuances compte 32 types désignés.
Avantages. Le minimum de fusion de 100 g est la donnée la plus utile de cette présentation : presque aucun autre producteur assurant la fusion n’accepte un lot aussi petit, ce qui fait d’Isuzu une solution réaliste pour obtenir une composition sur mesure en quantités de prototypage. Sa spécialisation dans les filtres et l’infrarouge est approfondie plutôt qu’accessoire.
Inconvénients. Il ne s’agit pas d’un fournisseur de catalogue généraliste de verres optiques ; une prescription standard en crown ou en flint doit être confiée à un autre fournisseur. La capacité de production est limitée, de sorte que les programmes à grands volumes nécessitent une discussion préalable sur les capacités. La documentation est majoritairement en japonais.
Ces huit producteurs assurant la fusion publient des températures allant de 1 000 °C à 1 700 °C et des catalogues allant de 32 types désignés à plus de 140, ce qui explique pourquoi l’étiquette de “producteur assurant la fusion” est à elle seule trop générale pour établir une présélection.
Producteurs assurant la fusion à grande échelle sans catalogue de verres pour lentilles (10–12)
Trois entreprises assurent la fusion du verre à l’échelle industrielle sans proposer de catalogue destiné aux concepteurs de lentilles. Deux d’entre elles, AGC et Nippon Electric Glass, comptent parmi les plus grands fabricants de verre au monde, le verre optique constituant pour elles une activité spécialisée restreinte. La troisième, Heraeus, fabrique un seul matériau, la silice de haute pureté, en plus de 50 variantes aux caractéristiques contrôlées.
10. AGC Inc. (Japon)
AGC, créée le 8 septembre 1907 sous le nom d’Asahi Glass et rebaptisée en 2018, a son siège au 1-5-1 Marunouchi, Chiyoda-ku, Tokyo. Elle déclare être le plus grand producteur mondial de verre plat. Site officiel : https://www.agc.com/
Type : fabricant diversifié de verre assurant la fusion ; fabricant de verre de protection pour écrans ; producteur de verres optiques spéciaux. Produits : silice fondue synthétique de la série AQ, plaquettes à haut indice de réfraction dans la plage nd 1,80–2,10, verre filtrant absorbant l’infrarouge, verre de chalcogénure, verre de protection Dragontrail, lentilles asphériques moulées, réseaux de microlentilles et ébauches de photomasques pour l’extrême ultraviolet. Procédés : formage du verre par procédé float et par fusion à partir de son propre verre fondu, moulage de précision, pulvérisation cathodique et dépôt chimique en phase vapeur. Secteurs : architecture, automobile, écrans, semi-conducteurs, réalité augmentée et électronique.
Technologie clé. Les données publiées pour la silice fondue synthétique AQ indiquent un indice de réfraction nd de 1.46, une dilatation thermique de 0,6 ppm/K entre 50 °C et 200 °C et un point de ramollissement de 1 600 °C. Le développement des compositions est documenté dans des brevets délivrés, notamment JP7371722B2.
Avantages. Une véritable capacité de fusion industrielle, avec une chaîne intégrée allant de la fusion au composant fini en passant par le formage. Sa gamme de plaquettes à haut indice répond aux besoins des guides d’ondes pour la réalité augmentée, auxquels la plupart des producteurs de verres de catalogue assurant la fusion ne peuvent pas répondre. Une production répartie dans plusieurs régions réduit le risque d’interruption d’activité lié à un site unique.
Inconvénients. AGC ne publie aucun catalogue général destiné aux concepteurs de lentilles répertoriant les types par indice et nombre d’Abbe, et ne figure pas dans les tableaux de correspondance des verres du secteur, si bien qu’elle ne constitue pas une solution de remplacement pour SCHOTT, OHARA, HOYA ou CDGM. Le verre optique représente une petite activité au sein d’Electronic Materials, et ses capacités de dépôt de couches servent ses besoins internes plutôt qu’une prestation proposée au marché. Le verre architectural et automobile domine l’activité.
11. Nippon Electric Glass Co., Ltd. (Japon)
NEG publie à la fois une date de constitution en société au 31 octobre 1944 et une date de création au 1 décembre 1949, cette dernière marquant son indépendance vis-à-vis de NEC. Le siège se trouve à Ōtsu, dans la préfecture de Shiga. Site officiel : https://www.neg.co.jp/en/
Type : fabricant de verres spéciaux intégré verticalement, assurant la fusion à partir du mélange de matières premières ; fabricant de composants optiques de précision ; fabricant de verre pour écran. Produits : substrats sans alcalins de la série OA pour écrans, verre de protection Dinorex pouvant être renforcé chimiquement, verre ultramince G-Leaf, Glass D à haut indice de réfraction nd de 2.0 et nombre d’Abbe de 29, microprismes, lentilles sphériques, réseaux de microlentilles, polariseurs en verre et miroirs froids. Procédés : fours de fusion oxycombustibles et entièrement électriques, formage, production de composants de précision dans un Precision Glass Center dédié et dépôt de couches minces en interne. Secteurs : écrans, réalité augmentée, communications optiques, verre pharmaceutique et composites.
Technologie clé. Les données publiées pour le verre pour écran OA-11 indiquent une masse volumique de 2,52×10³ kg/m³, une dilatation thermique de 37×10⁻⁷/K entre 30 °C et 380 °C et une température limite de recuisson de 685 °C. Les travaux sur les compositions figurent dans des brevets délivrés, notamment JP5729550B2.
Avantages. Glass D, avec un nd de 2.0 et un nombre d’Abbe de 29, constitue une véritable option à haut indice pour les plaques guides de lumière. Le dépôt de couches en interne et la production de composants de précision complètent la fusion. La technologie de fusion est développée en interne plutôt qu’exploitée sous licence.
Inconvénients. Le verre optique représente une activité mineure à côté du verre pour écran, de la fibre de verre et du verre pharmaceutique, et NEG ne publie aucun catalogue étendu par indice et nombre d’Abbe ; le catalogue qu’elle publie concerne les composants électroniques. Les deux dates de création figurant dans sa propre présentation imposent de préciser la date retenue pour toute comparaison du “nombre d’années d’activité”.
12. Heraeus Conamic (Allemagne)
L’activité de verre de quartz aujourd’hui exploitée sous le nom Heraeus Covantics, enregistrée sous la raison sociale Heraeus Quarzglas GmbH & Co. KG, a été créée en 1912, et non en 1899, année où Dr Richard Kuech a mis au point le procédé de fusion du quartz à la flamme oxyhydrique. Le siège social se trouve à Heraeusstr. 12-14, Hanau. Site officiel : https://www.heraeus-covantics.com (l’ancien domaine heraeus-conamic.com redirige vers ce site)
Type : fabricant et fondeur de silice fondue et de verre de quartz de haute pureté, proposant également la transformation du quartz sur mesure. Produits : silice synthétique fondue dans des qualités nommées, notamment Suprasil, Infrasil, HOQ, Spectrosil et HSQ, avec plus de 50 variantes répertoriées au total, ainsi que des lingots, anneaux, tubes, barres, ébauches proches de la forme finale et pièces façonnées en quartz. Procédés : fusion à la flamme, fusion électrique et dépôt en phase vapeur pour la silice synthétique, ainsi qu’usinage de pièces semi-finies. Secteurs : semi-conducteurs, optique et photonique, fibres optiques pour les télécommunications et lampes.
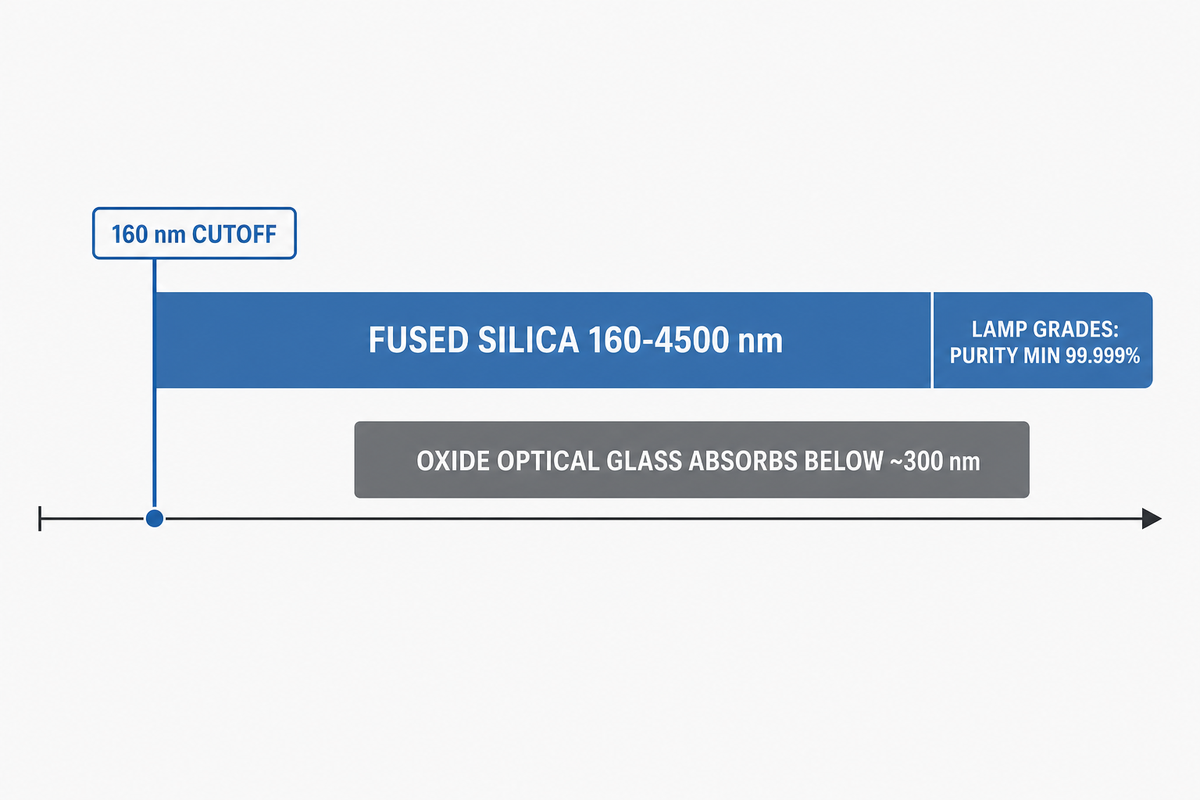
Technologie clé. La pureté de la silice annoncée atteint au minimum 99,999 % pour les qualités de silice fondue destinées aux lampes techniques, avec une plage de transmission lumineuse allant de 160 nm à 4500 nm sur l’ensemble des qualités et une fusion à des températures supérieures à 1 800 °C.
Avantages. La fenêtre de transmission lumineuse annoncée à partir de 160 nm permet de travailler dans l’ultraviolet profond, là où le verre optique conventionnel ne transmet plus. La stabilité thermique est l’autre raison qui incite les acheteurs à changer de matériau : AGC annonce 0,6 ppm/K pour sa silice synthétique fondue, et les professionnels qui comparent des composants par ailleurs identiques en quartz et en N-BK7 constatent une dilatation environ douze fois différente et un surcoût de l’ordre de 15 %, qu’ils jugent justifié dès que l’instrument subit de véritables variations de température. Les différences entre qualités selon le procédé de fusion, la teneur en hydroxyle et le dopant sont documentées, ce qui permet au concepteur de choisir selon des critères physiques plutôt que selon un nom commercial.
Inconvénients. Il s’agit d’un producteur de silice monocomposant, et non d’un verrier spécialisé dans le verre optique ; il ne propose pas de verres crown ou flint à plusieurs oxydes, et le terme formulation ne s’applique pas vraiment. L’optique est l’un des quatre marchés desservis, les semi-conducteurs étant le plus important. La date de 1899 qui circule dans les listes de fournisseurs correspond à un procédé, pas à une entreprise.
La silice fondue transmet la lumière dès 160 nm, là où la plupart des verres optiques à base d’oxydes sont déjà opaques : c’est cette seule raison physique qui justifie de présenter ces trois entreprises dans un paragraphe distinct de celui des fondeurs proposant des qualités sur catalogue, plutôt que comme leurs concurrentes.
Fabricants de composants optiques de précision pour l’imagerie, les lasers et la photonique (13–16)
Quatre entreprises transforment du verre acheté en composants optiques finis sur plan. Aucune ne fond le verre, et aucune ne le prétend. Elles publient en revanche des tolérances sur le diamètre, l’épaisseur au centre, la forme de surface et les rayures et piqûres, précisément les données que les fondeurs ne fournissent pas.
13. Edmund Optics, Inc. (États-Unis)
Fondée en 1942 sous le nom Edmund Salvage Corporation et ayant son siège au 101 East Gloucester Pike, Barrington, New Jersey, Edmund Optics fabrique des composants optiques de précision à partir de verre acheté. Site officiel : https://www.edmundoptics.com
Type : fabricant de composants optiques de précision et transformateur de verre optique. Produits : lentilles sphériques et asphériques, hublots, prismes, miroirs, filtres, polariseurs, objectifs d’imagerie et composants optomécaniques. Procédés : ébauchage, polissage, centrage, dépôt de couches et assemblage. Matériaux : verres sur catalogue, notamment N-BK7, N-K5, N-PK51, N-SK11 et N-BAK4, parmi 34 types répertoriés. Secteurs : vision industrielle, sciences du vivant, semi-conducteurs, systèmes laser et recherche.
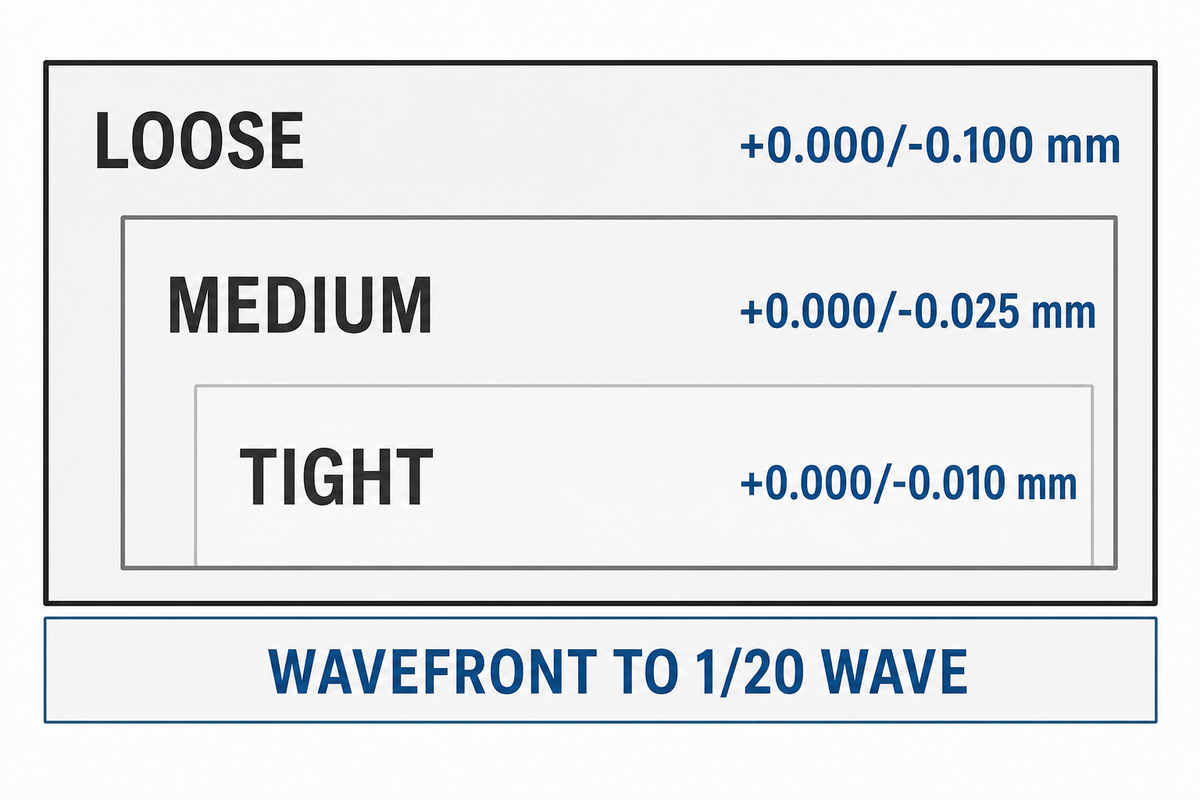
Technologie clé. Les lentilles sphériques sont proposées dans des diamètres de 5–200 mm, avec une tolérance sur le diamètre allant de +0.000/−0,100 mm pour la classe large à +0.000/−0,010 mm pour la classe serrée, et une tolérance sur l’épaisseur au centre à partir de ±0,10 mm, avec des classes plus serrées. La publication de plages de tolérance par classe (large, moyenne et serrée) permet à l’acheteur de chiffrer explicitement la précision au lieu d’en découvrir le coût plus tard.
Avantages. Les prix catalogue sont publics, ce que presque aucun autre acteur de cette liste ne propose ; vous pouvez donc établir un budget sans demande de prix. La disponibilité en stock de verre ramène les cycles de prototypage de plusieurs mois à quelques jours. Les classes de tolérance sont présentées de manière transparente.
Inconvénients. Les propriétés du verre dépendent du fondeur ; l’homogénéité de l’indice et les stries échappent donc à son contrôle. Avec un modèle économique fondé sur le catalogue, les réalisations très spécifiques se trouvent en concurrence avec des ateliers spécialisés dans le sur-mesure. Les composants optiques de très grande taille ou soumis à des tolérances de forme très serrées ne correspondent pas à son modèle.
14. Thorlabs, Inc. (États-Unis)
Thorlabs indique avoir été fondée en 1989 et a son siège au 43 Sparta Ave, Newton, New Jersey. Cette présentation s’appuie sur les déclarations de l’entreprise ; aucune vérification indépendante auprès d’un registre n’a été effectuée. Site officiel : https://www.thorlabs.com
Type : fabricant de composants optiques de précision et fournisseur en photonique. Produits : lentilles, hublots, miroirs, filtres, polariseurs, composants à fibres optiques, composants optomécaniques et composants laser. Procédés : ébauchage, polissage, découpe de précision et dépôt de couches sur du verre massif acheté. Matériaux : N-BK7, N-F2, N-SF11, F2, SF11 et série NG de Schott, parmi neuf types répertoriés. Secteurs : laboratoires de recherche, photonique, sciences du vivant et systèmes industriels.
Technologie clé. Les composants optiques plans sont proposés jusqu’à 10 pouces de diamètre ou 7 pouces de côté, les scies de découpe de précision traitent des plaques planes jusqu’à 5 mm d’épaisseur, et chaque polisseuse peut recevoir plus de 300 composants optiques ronds d’un pouce par cycle.
Avantages. Catalogue très étendu, avec des prix publiés et une disponibilité rapide. Offre particulièrement adaptée à la recherche et au prototypage, où une semaine de retard coûte plus cher que la pièce. L’intégration verticale des composants optiques, des montures et des systèmes de positionnement réduit le nombre de fournisseurs nécessaires à une réalisation.
Inconvénients. L’entreprise achète du verre massif affiné au lieu de le fondre, ce qui ajoute un intermédiaire dans la traçabilité du matériau. Le modèle du catalogue convient mieux aux formats standard qu’aux géométries inhabituelles. Les conditions économiques d’une production en grande série diffèrent de celles d’un fabricant spécialisé dans la sous-traitance.
15. Knight Optical (UK) Ltd (Royaume-Uni)
Knight Optical situe le début de son activité en 1991, tandis que la société britannique à responsabilité limitée immatriculée sous le numéro 03755966 a été constituée le 21 avril 1999. Elle est implantée à Roebuck Business Park, Harrietsham, Maidstone. Site officiel : https://www.knightoptical.com/
Type : fournisseur et fabricant de composants optiques de précision, spécialiste du dépôt de couches. Produits : hublots, lentilles, prismes, miroirs, filtres, dômes et composants optiques sur mesure. Procédés : fabrication, polissage, dépôt de couches et contrôle métrologique complet à réception. Matériaux : équivalents du N-BK7, B270, Borofloat, Gorilla Glass et silices fondues JGS1 et JGS2, parmi neuf types répertoriés. Secteurs : défense, aéronautique et spatial, médical, métrologie et instrumentation scientifique.
Technologie clé. La métrologie est le facteur de différenciation mis en avant : un interféromètre ZYGO Verifire XPZ avec glissière de mesure du rayon mesure la forme et le front d’onde transmis des surfaces planes et sphériques avec une précision annoncée d’un vingtième de longueur d’onde, aux côtés d’un interféromètre FISBA d’une ouverture de 100 mm.
Avantages. Chaque lot est contrôlé en interne avant expédition, ce qui apporte une réponse concrète à la qualité variable de la sous-traitance. La valeur d’un vingtième de longueur d’onde est publiée plutôt que sous-entendue. Les commandes de petites quantités et de prototypes font partie de l’activité courante.
Inconvénients. Le site ne précise pas quelles étapes sont réalisées sur ses propres équipements et lesquelles le sont chez des partenaires ; le délai de fabrication dépend donc d’une chaîne d’approvisionnement dont l’acheteur n’a pas la visibilité. Deux dates de fondation coexistent selon qu’il s’agit du début de l’activité ou de la constitution de la société. L’entreprise achète ses substrats ; les propriétés du verre dépendent donc de ses fournisseurs.
16. Esco Optics, Inc. (États-Unis)
Esco Optics, enregistrée sous la raison sociale Esco Products, Inc., a été fondée en 1955 et exerce son activité au 95 Chamberlain Road, Oak Ridge, New Jersey. Site officiel : https://www.escooptics.com
Type : fabricant de composants optiques de précision, transformateur de verre et spécialiste du dépôt de couches. Produits : hublots, miroirs, prismes, séparateurs de faisceau, filtres et composants optiques plans sur mesure, issus d’un catalogue de plus de 2 000 références. Procédés : fabrication, polissage, dépôt de couches et contrôle. Matériaux : N-BK7, B-270, BSL-7, BSC7 et silice fondue de qualité ultraviolette, parmi 12 types répertoriés. Secteurs : défense, systèmes laser, dispositifs médicaux, semi-conducteurs et recherche.
Technologie clé. Les dimensions annoncées pour les composants vont de 1/8 pouce, soit environ 3 mm, à 16 pouces, avec un diamètre minimal de 2 mm pour les plus petits.
Avantages. La plage annoncée de 2 mm à 16 pouces couvre un éventail de dimensions inhabituellement large pour un seul atelier. Le dépôt de couches en interne supprime une étape de sous-traitance. Soixante-dix années d’activité continue sont mentionnées de manière cohérente par l’entreprise et corroborées par l’annuaire d’une association professionnelle, bien que l’entité exploitante soit enregistrée sous le nom Esco Products, Inc. et qu’aucun acte de constitution n’ait été retrouvé.
Inconvénients. L’activité est centrée sur les composants optiques plans et prismatiques ; les surfaces courbes complexes occupent une place moins centrale. L’entreprise ne fond pas le verre ; la maîtrise du matériau dépend donc de ses fournisseurs. Les prix sont communiqués sur demande.
Les fabricants de composants de précision publient des tolérances sur le diamètre allant jusqu’à +0.000/−0,010 mm et sur le front d’onde jusqu’à un vingtième de longueur d’onde, des valeurs qu’aucun fondeur de cette liste ne publie, ce qui montre le plus clairement que ces deux parties du marché répondent à des questions différentes.
Fournisseurs de transformation du verre sur mesure et entreprises de dépôt de couches optiques (17–20)
Quatre entreprises découpent, usinent, renforcent et revêtent du verre acheté pour obtenir des formes sur mesure. Elles sont les plus proches de SW Glass dans la chaîne d’approvisionnement et constituent le groupe dans lequel le terme “fabricant” prête le plus souvent à confusion. Toutes les quatre indiquent ouvertement acheter leurs substrats ; les capacités qu’elles publient concernent l’usinage et le dépôt de couches, pas la fusion.
17. Valley Design Corp. (États-Unis)
Constituée en société en 1975 dans la vallée de Merrimac, au Massachusetts, et désormais implantée au 2 Shaker Rd, Shirley, Massachusetts, Valley Design est spécialisée dans la transformation de précision du verre. Site officiel : https://www.valleydesign.com
Type : fabricant de composants optiques de précision, transformateur de verre et prestataire de transformation sur mesure. Produits : substrats rodés et polis, plaquettes, hublots, pièces en verre mince et services de découpe de précision. Procédés : rodage et polissage simple et double face, découpe de précision, façonnage des chants. Matériaux : BK7, B270, Borofloat 33, D263, AF45 et Pyrex 7740, parmi 15 types répertoriés. Secteurs : semi-conducteurs, dispositifs médicaux, capteurs, aéronautique et spatial, et recherche.
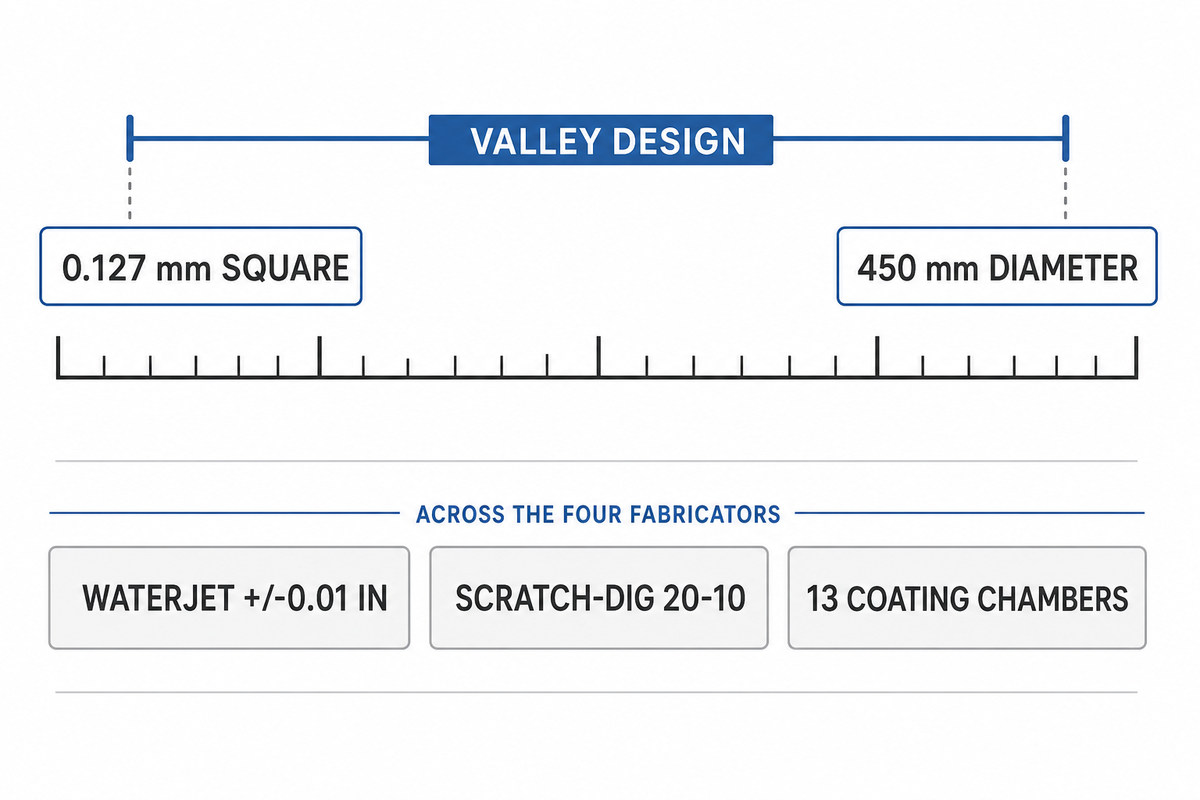
Technologie clé. Plus de 100 machines de rodage et de polissage simple et double face, de 12 pouces à 64 pouces de diamètre, traitent des pièces allant de carrés de 0,127 mm de côté à des pièces de 450 mm de diamètre et au-delà, le site mentionnant également des réalisations jusqu’à 48 pouces de diamètre.
Avantages. La plage de dimensions annoncée, de carrés de 0,127 mm de côté à des pièces de 450 mm de diamètre et au-delà, est exceptionnellement étendue pour un spécialiste du rodage. Le nombre de machines offre une véritable capacité de traitement en parallèle, sans dépendre d’un unique poste qui limiterait le débit. Le travail des substrats minces et ultraminces constitue une compétence centrale.
Inconvénients. L’activité est centrée sur le rodage et le polissage plutôt que sur une offre complète de fabrication optique ; le dépôt de couches n’est pas le point fort annoncé. L’entreprise ne fond pas le verre ; le choix des matériaux se limite donc à son stock de verre et à ce qu’elle peut acheter. Les géométries planes dominent.
18. Swift Glass Company, Inc. (États-Unis)
Dans son propre historique publié, Swift Glass fait remonter ses origines à 1881, lorsque Allen Swift a fondé Swift Lubricator Company pour fabriquer des graisseurs à débit visible. Ce même historique situe le début de la transformation du verre en 1946 et l’adoption du nom Swift Glass en 1963 ; la page de présentation de l’entreprise revendique par ailleurs près d’un siècle de travail du verre, ce qui ne concorde avec aucune de ces dates : considérez donc ces trois indications comme des déclarations de l’entreprise plutôt que comme des faits vérifiés. Elle exerce son activité au 131 W. 22nd Street, Elmira, New York 14903. Site officiel : https://www.swiftglass.com
Type : prestataire de transformation du verre sur mesure disposant d’un département optique. Produits : verre plat usiné, hublots, voyants, lentilles, prismes et séparateurs de faisceau, plaquettes de verre. Procédés : découpe au jet d’eau, usinage CNC, perçage, ébauchage et polissage, trempe thermique et renforcement chimique. Matériaux : SCHOTT BOROFLOAT 33, D263, SUPREMAX, N-BK7, B-270 et ROBAX, parmi 26 types répertoriés. Secteurs : optique, biomédical, électroménager, industrie, aéronautique et spatial.
Technologie clé. La découpe au jet d’eau tient une tolérance de ±0.01 pouce sur des machines à deux et trois axes, et le perçage traverse du verre jusqu’à 0.75 pouce d’épaisseur avec la même tolérance ; le département optique atteint une qualité de surface de 20-10 pour les rayures et piqûres.
Avantages. La trempe thermique et le renforcement chimique complètent l’usinage, ce qui permet de confier une pièce renforcée de forme sur mesure à un seul fournisseur au lieu de deux. Vingt-six types de substrats nommés constituent une large gamme de matériaux exploités. Longue expérience continue des matériaux de la famille Corning.
Inconvénients. Aucune capacité de dépôt de couches n’est décrite sur le site ; les traitements antireflet nécessitent donc un fournisseur distinct. La date de 1881 correspond à une activité de fabrication de graisseurs, pas de transformation du verre. Les propres pages de l’entreprise présentent des affirmations contradictoires sur son ancienneté ; considérez donc avec prudence le “nombre d’années d’activité”.
19. Abrisa Technologies (États-Unis)
Abrisa ne publie aucune année de fondation. Le registre du secrétaire d’État de Californie indique qu’Abrisa Industrial Glass, Inc., entité C1030464, a été constituée le 20 novembre 1980 au 200 S. Hallock Drive, Santa Paula, Californie. Site officiel : https://www.abrisatechnologies.com
Type : transformateur de verre plat de précision et spécialiste du dépôt de couches minces optiques ; fabricant de verre de protection pour écran. Produits : verre plat à couche et façonné, filtres, miroirs, verre pour écran gravé anti-éblouissement, verre à couche conductrice. Procédés : découpe du verre, usinage, renforcement chimique, gravure chimique et dépôt de couches minces dans 13 chambres. Matériaux : Corning Eagle XG, Gorilla Glass, silice fondue Corning 7980, SCHOTT BOROFLOAT 33, D 263 T eco et Duran, parmi 15 types répertoriés. Secteurs : défense et avionique, écrans, médical, industrie et instrumentation.
Technologie clé. La fabrication est répartie entre un site de plus de 100 000 pieds carrés à Santa Paula, une unité de dépôt de couches de plus de 21 000 pieds carrés à Torrance, dotée de 13 chambres de dépôt de tailles différentes, et, depuis mai 2025, une usine de 85 000 pieds carrés à Clarksburg, en Virginie-Occidentale.
Avantages. La fabrication et le dépôt de couches au sein d’un même groupe éliminent la cause la plus courante de défaillance lors du transfert entre prestataires en optique plane. Treize chambres de dépôt offrent une véritable capacité pour les séries de dépôt de couches à grand volume. L’enregistrement ITAR mentionné est un élément important pour les programmes de défense et d’avionique.
Inconvénients. Uniquement du verre plat, sans composants optiques courbes ou moulés. L’entreprise ne fond pas le verre, et la liste des substrats mentionne explicitement des matériaux Corning et SCHOTT. L’entreprise ne communique aucune année de fondation, et la date de 1974 reprise dans les bases de données commerciales contredit l’inscription de 1980 au registre.
20. Shanghai Optics Inc. (Chine et États-Unis)
Shanghai Optics ne publie aucune année de fondation sur son propre site. Son implantation américaine se trouve au 425 Main St Suite 2E, Metuchen, New Jersey, et la production est située à Nankin. Site officiel : https://www.shanghai-optics.com/
Type : fabricant de composants optiques sur mesure, fabricant de systèmes optiques et spécialiste du dépôt de couches. Produits : lentilles sphériques et cylindriques, prismes, hublots, filtres, ensembles de lentilles et éléments optomécaniques. Procédés : découpe de précision, ébauchage, polissage, dépôt de couches minces, usinage CNC, tournage au diamant, alignement actif et assemblage, toutes ces opérations étant annoncées comme réalisées en interne à partir du contrôle des matériaux à réception. Matériaux : N-BK7, SF11, silice fondue Corning 7980, JGS1 et JGS2, avec des substrats annoncés comme provenant de SCHOTT, OHARA, CDGM et Corning. Secteurs : imagerie, vision industrielle, médical, lasers et optique de recherche.
Technologie clé. Les tolérances sont publiées selon trois classes explicites : sur le diamètre, jusqu’à 100 µm en classe de base, 25 µm en précision et 6 µm en haute précision ; sur l’épaisseur au centre, jusqu’à 200 µm en classe de base, 50 µm en précision et 10 µm en haute précision.
Avantages. La publication côte à côte des classes de tolérance de base, de précision et de haute précision constitue l’indication la plus claire de cette liste sur le rapport entre coût et capacité. La conception, la fabrication, le dépôt de couches et l’assemblage sont réunis au sein de la même organisation. La production en Chine, associée à une présence commerciale aux États-Unis, raccourcit le circuit de communication.
Inconvénients. La chaîne de procédés décrite par l’entreprise commence au contrôle des matériaux à réception, ce qui confirme qu’elle achète ses substrats auprès des fondeurs qu’elle cite. Aucune année de fondation n’est publiée sur son site, et les dates données par les annuaires tiers divergent de plusieurs décennies. Les prestations d’assemblage peuvent être soumises à des montants minimaux que les petites commandes de composants ne permettent pas d’atteindre.
Types de verre : ce qui distingue le verre optique du verre ordinaire
Le verre optique est un type de verre dont les propriétés optiques sont maintenues dans des tolérances publiées, au lieu de dépendre des résultats obtenus pour chaque lot. L’indice de réfraction, la dispersion et la transmission lumineuse sont spécifiés pour chaque qualité et certifiés pour chaque coulée. Cette maîtrise constitue toute la différence entre les matériaux optiques et les produits en verre utilisés pour les fenêtres et les contenants.
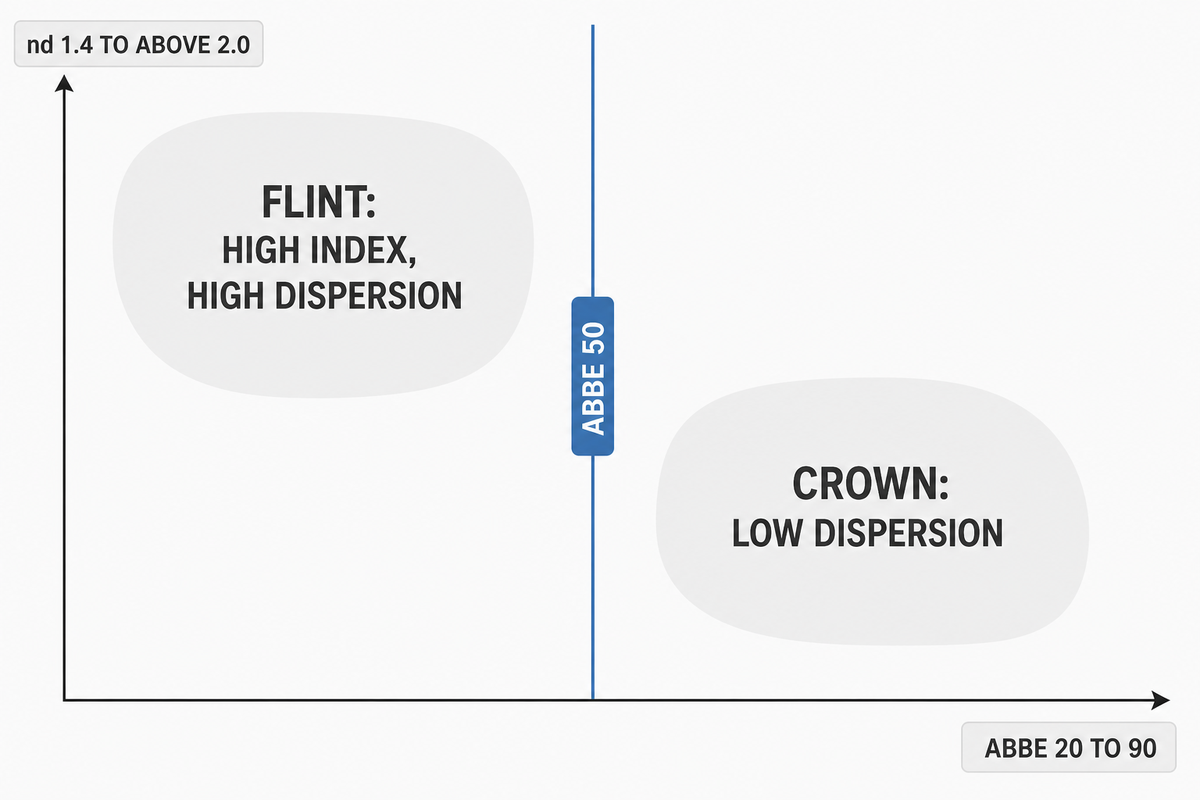
Deux valeurs structurent ce domaine. L’indice de réfraction, noté nd, décrit à quel point le matériau dévie la lumière par réfraction lorsqu’elle traverse la surface. Le nombre d’Abbe, noté vd, décrit la variation de cette déviation selon les différentes longueurs d’onde de la lumière. Les verres à base d’oxydes couvrent approximativement des indices nd de 1.4 à plus de 2.0, avec des nombres d’Abbe de 20 à 90, et les compositions fluorées dépassent 100. La séparation entre crown et flint se situe près d’un nombre d’Abbe de 50 : le verre flint est plus dense que le verre crown et associe un indice de réfraction élevé à une forte dispersion chromatique, tandis que les verres crown présentent un indice de réfraction relativement faible et une faible dispersion. La gamme de préformes publiée par SUMITA illustre l’étendue disponible dans le catalogue d’un seul fournisseur, avec des indices nd de 1.43425 à 2.14400 pour des nombres d’Abbe de 17.8 à 95.0.
C’est par la composition que ces caractéristiques optiques sont obtenues. Les ajouts d’oxyde de baryum, d’oxyde de zinc, d’oxyde de bore et de fluorures modifient chacun l’indice et la dispersion dans des directions connues, et c’est la spécificité de ces formulations qui explique qu’elles soient brevetées plutôt que publiées. JP6505793B2, un brevet de composition de verre optique délivré à Chengdu Guangming Optoelectronics, revendique une plage de compositions plutôt qu’une formule unique. La bibliothèque de formulations d’un fondeur constitue donc son principal actif. HOYA fait état de plus de 50 000 méthodes documentées de fabrication du verre. La production de verre destiné à l’optique se distingue aussi par ses procédés, pas seulement par ses ingrédients : fusion, affinage pour éliminer les bulles, homogénéisation du bain, puis recuit pouvant durer de cent à mille heures. La production de verre ordinaire omet presque entièrement cette dernière étape, ce qui explique pourquoi un verre de fenêtre peut présenter un aspect identique tout en se comportant très différemment.
Une seconde famille existe aux côtés des verres. Les matériaux cristallins comme le fluorure de calcium et le saphir ne sont pas du tout des verres (chacun est obtenu par croissance monocristalline plutôt que par fusion et refroidissement), mais ils sont en concurrence pour les mêmes conceptions, tandis que le dioxyde de silicium presque monocomposant utilisé pour le quartz fondu constitue une catégorie à part. Sous forme fondue, il transmet la lumière dès 160 nm, là où le verre à base d’oxydes est déjà opaque depuis bien longtemps, ce qui explique sa prédominance en lithographie dans l’ultraviolet profond et en optique laser de forte puissance. Le choix entre un matériau cristallin et un verre relève de la conception optique plutôt que des achats, et la réponse diffère selon les domaines de l’optique auxquels ces matériaux sont destinés.
Ces types de verre parviennent aux acheteurs par l’intermédiaire d’une industrie optique qui couvre aussi bien les instruments de recherche que les appareils produits en grande série. Un objectif de microscope, un miroir de télescope, un objectif de vision industrielle et un hublot laser sont tous des produits optiques issus des mêmes catalogues, mais la fabrication de leurs composants est évaluée selon des critères différents. L’ingénierie optique détermine quel matériau est justifié dans une conception ; l’industrie du verre détermine s’il peut être fondu en volume. Les technologies optiques avancées (guides d’ondes pour la réalité augmentée au-delà de nd 2.0, substrats de masques pour l’ultraviolet extrême, éléments à métasurface) font entrer de nouvelles qualités dans des catalogues restés stables pendant des décennies. Ce qui constitue un verre optique de haute qualité pour l’une de ces applications n’a rien de remarquable pour une autre ; affirmer qu’un verre est de qualité n’a donc guère de sens tant que sa qualité et ses tolérances ne sont pas précisées.
Le verre optique couvre des indices nd de 1.4 à plus de 2.0, avec des nombres d’Abbe allant de moins de 20 à plus de 100, et un seul catalogue comme celui de SUMITA couvre à lui seul des indices nd de 1.43425 à 2.14400, ce qui explique que le terme “verre optique” désigne une démarche de spécification plutôt qu’un matériau.
Les tolérances optiques à faire figurer sur votre plan avant toute demande de devis
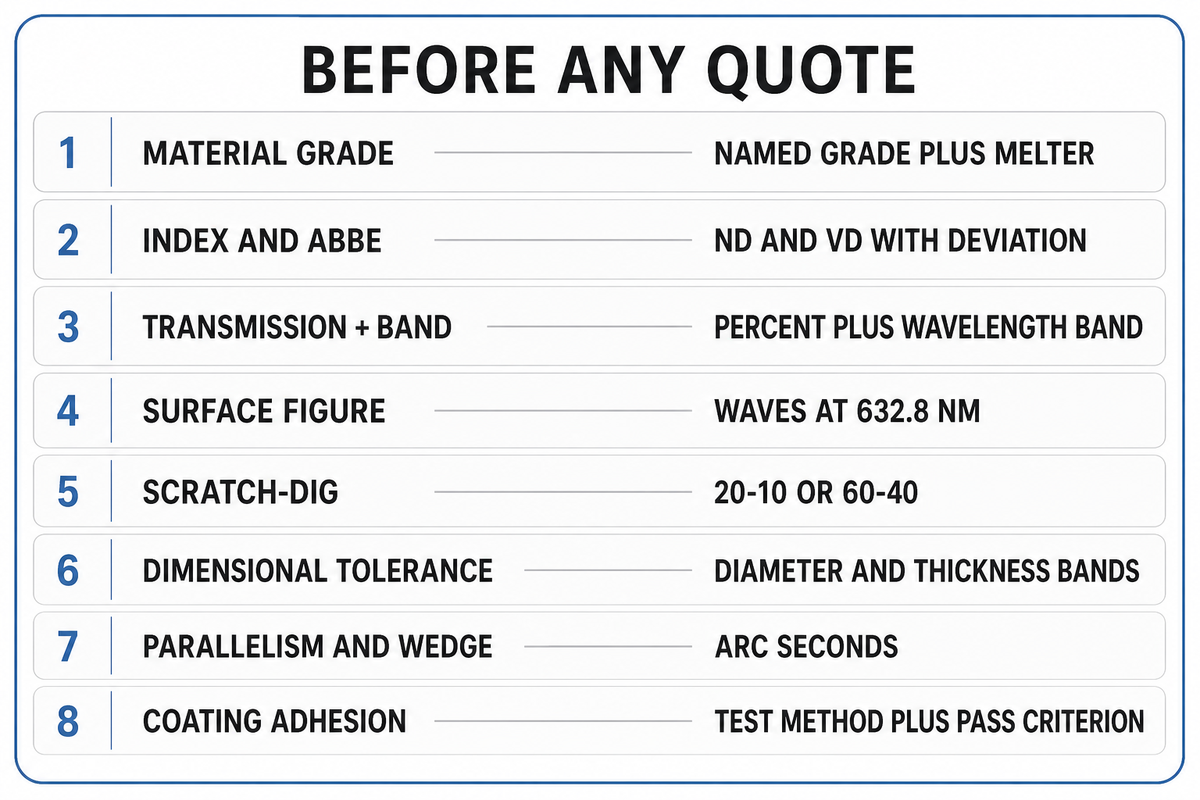
Un plan optique qui ne précise ni la précision de forme des surfaces, ni leur qualité, ni la nuance du matériau ne permet pas un chiffrage, seulement une estimation au jugé. Les fournisseurs établiront malgré tout un devis, selon leurs propres hypothèses par défaut, ce qui explique que deux offres pour la même pièce puissent aller du simple au triple. Huit paramètres expliquent la quasi-totalité de cet écart.
La série ISO 10110 régit la manière de porter ces indications sur les plans des éléments optiques, la norme ISO 12123 couvre les spécifications du verre optique brut et la norme ISO 9211 les couches optiques. La norme ISO 12123 mérite une attention particulière : confirmée en 2024, elle a depuis été signalée comme devant être révisée, avec un projet de comité en cours d’élaboration ; un plan qui la cite doit donc préciser l’édition plutôt que son seul numéro. Vérifiez l’édition en vigueur dans le catalogue des normes ISO avant de diffuser le plan, sans attendre le retour des devis. La qualité de surface reste le plus souvent exprimée selon la convention rayures-piqûres de la norme MIL-PRF-13830B. Mentionner la norme sur le plan élimine toute une catégorie d’ambiguïtés, sans aucun coût.
Fiche de vérification du plan — copiez ces lignes dans votre demande de devis
| Paramètre | Formulation à utiliser | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| Nuance du matériau | Désignation de la nuance et nom du verrier, par exemple N-BK7 ou H-K9L | L’indice et la dispersion dépendent de la nuance, pas de la famille | Certificat de coulée mentionnant le numéro de coulée |
| Indice de réfraction et nombre d’Abbe | nd et vd avec l’écart admissible | La distance focale varie avec l’indice au sein d’un lot | Rapport de mesure de l’indice pour chaque coulée |
| Transmission lumineuse spectrale | Pourcentage accompagné de la bande de longueurs d’onde, par exemple plus de 94 % entre 450–650 nm | Une valeur de transmission lumineuse sans bande spectrale est inexploitable | Courbe spectrophotométrique sur la bande indiquée |
| Précision de forme de la surface | En longueurs d’onde à 632.8 nm sur l’ouverture utile | Détermine le temps de polissage et donc le coût | Interférogramme, comme ceux publiés par Knight Optical à un vingtième de longueur d’onde |
| Qualité de surface | Classe rayures-piqûres, par exemple 20-10 ou 60-40 | Le niveau de qualité visuelle distingue les optiques laser des hublots optiques | Contrôle visuel selon la convention indiquée |
| Tolérance dimensionnelle | Plages de tolérance sur le diamètre et l’épaisseur, par exemple ±0,05 mm | Détermine si la pièce s’insère dans sa monture | Rapport de contrôle dimensionnel du premier article |
| Parallélisme et angle de coin | Secondes d’arc ou minutes d’arc | L’angle de coin dévie le faisceau et compromet l’alignement | Mesure à l’autocollimateur pour chaque lot |
| Adhérence et durabilité du revêtement | Méthode d’essai et critère d’acceptation | La défaillance du revêtement se manifeste en service, pas à la réception | Rapport d’essais au ruban adhésif, d’humidité et d’abrasion |
Parmi ces huit paramètres, deux sont particulièrement souvent omis par les acheteurs. Le premier est le pourcentage de transmission lumineuse indiqué sans sa bande de longueurs d’onde, et le second une tolérance indiquée sans référence de mesure. Tous deux ressemblent à des spécifications, mais aucun ne fixe de contrainte.
Si la pièce est un hublot optique, un verre de protection ou un élément plan à couche plutôt qu’un élément d’imagerie, les huit mêmes lignes restent applicables, mais les fournisseurs à consulter changent ; ce travail relève de transformateurs proposant des prestations telles que la transformation et l’application de couches sur verre optique sur mesure, plutôt que d’un verrier proposant des nuances sur catalogue.
Un plan intégrant les huit lignes ci-dessus permet à trois fournisseurs de chiffrer la même pièce sur la même base, ce qui rend comparables des prix allant du simple au triple. Ajoutez le nom du verrier qui produit la nuance et les ambiguïtés restantes seront commerciales, pas techniques.
Le piège des équivalences entre nuances : tolérances, homogénéité et requalification
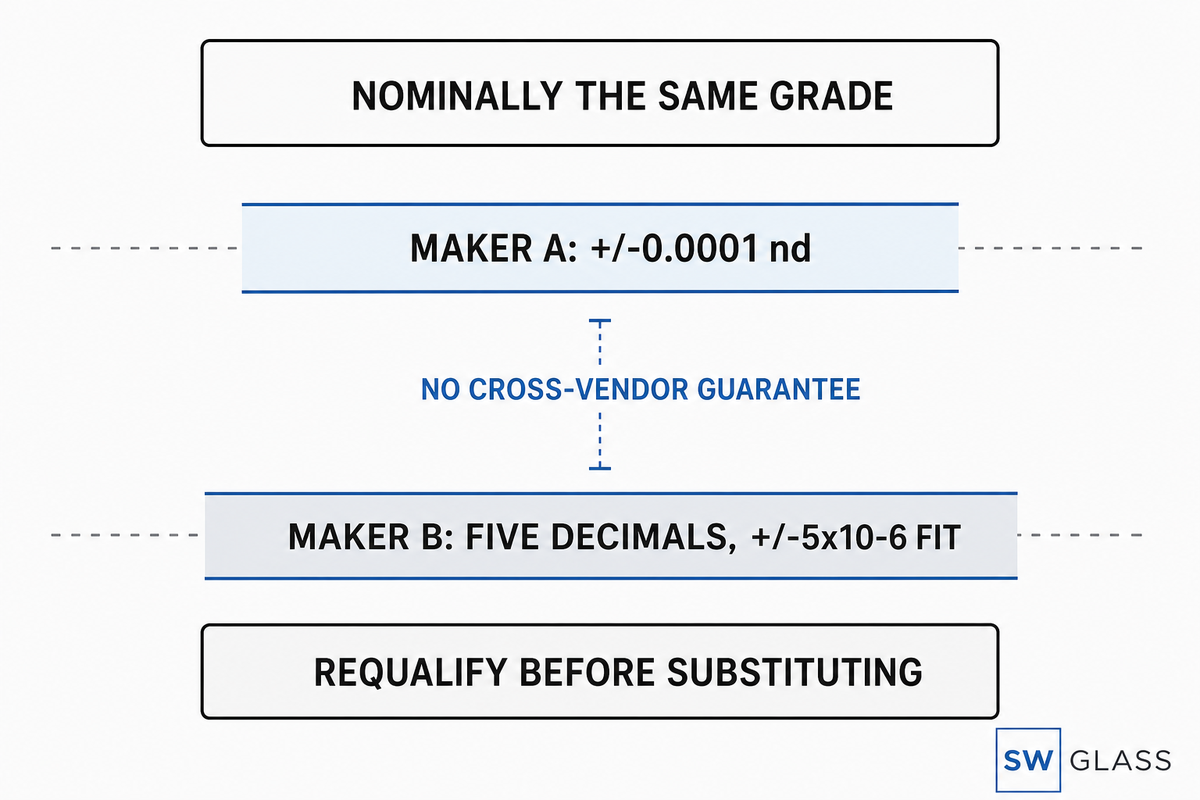
Les tableaux d’équivalence existent parce que les concepteurs en ont besoin, et HOYA en publie un qui met ses nuances en correspondance avec celles de SCHOTT, OHARA, HIKARI, SUMITA et CDGM. Un tel tableau indique que deux nuances sont nominalement équivalentes. Il ne garantit pas que les coulées de deux fabricants différents respectent la même plage de tolérance.
Les brevets montrent pourquoi cette équivalence est approximative plutôt qu’exacte : les revendications de composition, comme celles du brevet JP7371722B2, délivré à AGC pour un verre optique, définissent une plage de composition avec ses propres proportions d’oxydes. Deux fabricants qui obtiennent les mêmes valeurs nominales de nd et vd à partir de plages de composition différentes n’obtiendront pas nécessairement la même durabilité chimique, la même température de transformation ou la même transmittance interne.
Examinez ce que les verriers publient sur leur propre précision. SCHOTT maîtrise l’indice de réfraction à la classe 0.5, avec une tolérance de ±0.0001 sur nd. OHARA indique l’indice avec cinq décimales, les indices principaux avec six, et une précision de ±5×10⁻⁶ pour la formule de dispersion. Ces chiffres décrivent la maîtrise des procédés de fusion et de recuisson propres à chaque entreprise. Ils ne constituent pas une garantie d’équivalence entre fournisseurs, et aucun verrier n’en publie.
La conséquence pratique concerne un cas précis, mais elle est coûteuse. Changer de nuance revient à changer simultanément de verrier, de cycle de recuisson et de chaîne de certification. Pour un hublot optique ou un filtre, cela est généralement sans conséquence. Pour un doublet collé corrigeant l’aberration chromatique sur une large bande, une légère variation de l’indice et de la dispersion modifie la correction, et l’ensemble conforme avec l’ancienne nuance peut ne plus l’être avec la nouvelle, sans qu’aucun des deux verres soit défectueux.
Ce qui en fait un piège plutôt qu’un risque connu, c’est que le dossier paraît complet. Le tableau d’équivalence existe bien, les nuances se correspondent réellement et le certificat accompagne la livraison. La requalification est omise parce que rien ne semble avoir changé.
⚠️ Avant d’approuver un changement de nuance
Demandez le certificat de coulée du lot concerné, pas la fiche technique du catalogue. Comparez les valeurs mesurées de nd et vd à celles de votre conception, pas aux valeurs nominales de la nuance. Refaites l’analyse des tolérances pour tout ensemble corrigeant l’aberration chromatique sur plusieurs bandes. Pour une pièce à couche, vérifiez que la conception du revêtement a été calculée pour le nouvel indice du substrat plutôt que reprise à l’identique.
Un changement de nuance validé par la comparaison des certificats de coulée et une nouvelle analyse des tolérances constitue une décision techniquement fondée, souvent source d’économies importantes. L’approuver sur la seule foi d’un tableau d’équivalence revient à parier que deux fours situés sur deux continents ont produit le même verre.
Les chiffres des fiches techniques qui ne préjugent pas des performances des pièces livrées
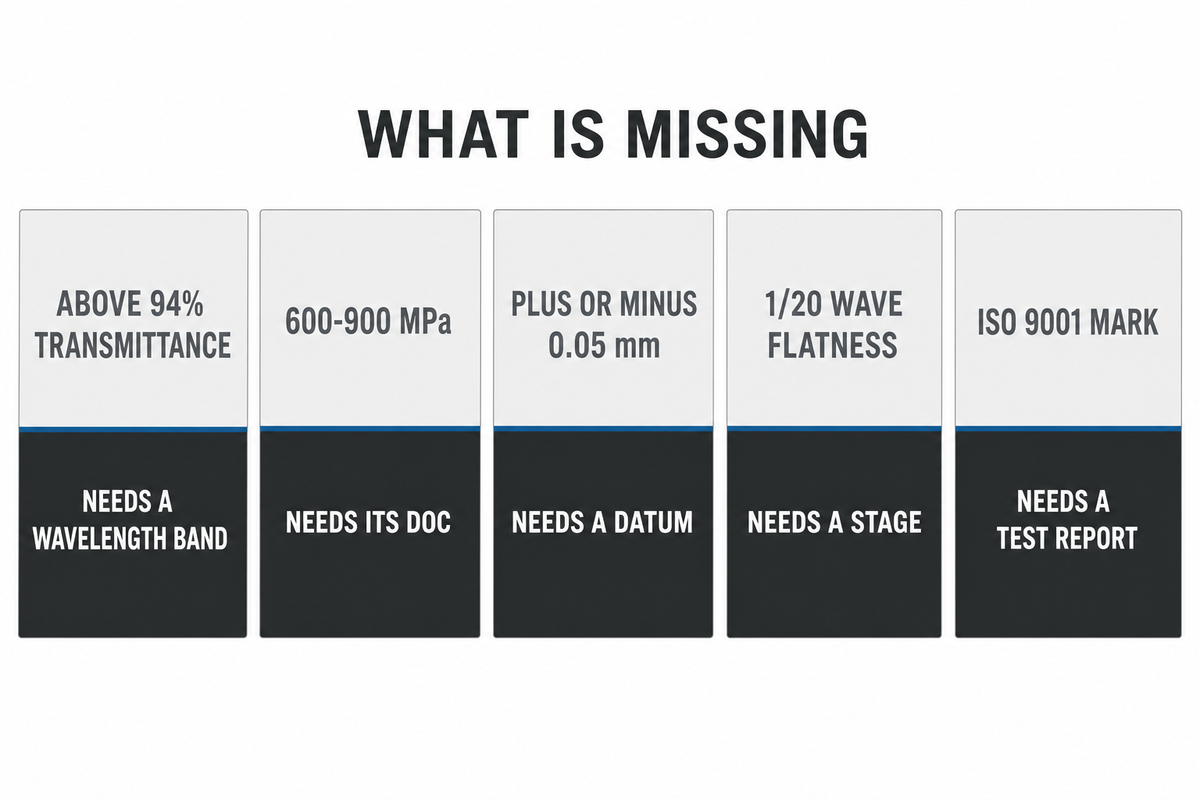
Cinq catégories de chiffres publiés paraissent déterminantes, mais permettent de prédire très peu de choses. Toutes figurent sur les pages de fournisseurs réputés, dont plusieurs de cette liste. Savoir les reconnaître évite à l’acheteur de choisir sur la base de chiffres qui n’ont jamais été comparables.
Une valeur de transmission lumineuse sans bande de longueurs d’onde. « Une transmittance supérieure à 94 % » n’a pas la même signification sur la bande 450–650 nm qu’à un seul pic à 550 nm. SW Glass annonce plus de 94 % pour un traitement sur une face et plus de 98 % pour un traitement sur les deux faces avec son revêtement antireflet ; Heraeus publie une plage de transmission lumineuse allant de 160 nm à 4500 nm. La seconde donnée est vérifiable, tandis que la première doit être accompagnée de sa bande spectrale avant toute comparaison.
Une valeur de contrainte de compression sans profondeur de la couche comprimée. La rupture du verre renforcé chimiquement dépend de la combinaison de ces paramètres, pas de l’une ou l’autre valeur prise isolément. SW Glass publie 600–900 MPa pour 30–60 µm sur l’aluminosilicate, et 200–350 MPa pour 10–20 µm sur le borosilicate. Une contrainte de surface élevée sur une couche peu profonde assure une résistance aux rayures, mais pas à un défaut profond provoqué par un choc sur le bord.
Une tolérance sans référence de mesure. « ±0,05 mm » prend son sens lorsque le plan précise à partir de quelle face et sur quelle ouverture la mesure est effectuée. Shanghai Optics publie des niveaux de tolérance sur le diamètre de 100 µm, 25 µm et 6 µm, tandis qu’Edmund Optics publie des plages larges, moyennes et serrées, ce qui rend les valeurs comparables. Une tolérance isolée, sans indication de ce à quoi elle s’applique, est un chiffre commercial.
Une marque de certification sans rapport d’essai à l’appui. ISO 9001 indique qu’un système qualité a été audité selon une édition précise, que vous pouvez vérifier dans le catalogue des normes ISO. Cela ne dit rien de la conformité de ce lot à votre plan. Plusieurs entreprises de cette liste, dont SW Glass, mentionnent des certifications sans publier les numéros des certificats, ce qui est une pratique normale et explique précisément pourquoi les certificats doivent être demandés et vérifiés lors de la qualification, plutôt que déduits de la présence d’un logo.
Une précision de forme de la surface indiquée pour la mauvaise étape de fabrication. Les professionnels qui comparent les spécifications publiées pour les miroirs et les hublots optiques signalent un piège récurrent : certains fournisseurs indiquent une planéité ou une rugosité mesurée sur le substrat nu, avant le dépôt des dizaines de couches qui constituent un revêtement diélectrique. C’est la pièce finie qui est intégrée à l’instrument ; le plan doit donc préciser à quelle étape correspond la valeur. Des retours de terrain font également état de composants de fabricants moins connus qui, lorsque leur planéité est effectivement mesurée à réception, ne respectent pas la tolérance publiée, ce qui explique pourquoi un premier article mesuré vaut davantage que n’importe quelle fiche technique.
Ces cinq chiffres qui ressemblent à des spécifications ne fixent en réalité aucune contrainte tant qu’ils ne sont pas accompagnés d’une bande spectrale, d’une profondeur, d’une référence de mesure, d’une étape de fabrication ou d’un rapport d’essai, ce qui fait de la fiche de plan à huit lignes présentée plus haut le contrôle qualité le moins coûteux pour un achat optique.
Les conditions commerciales qui modifient le coût rendu
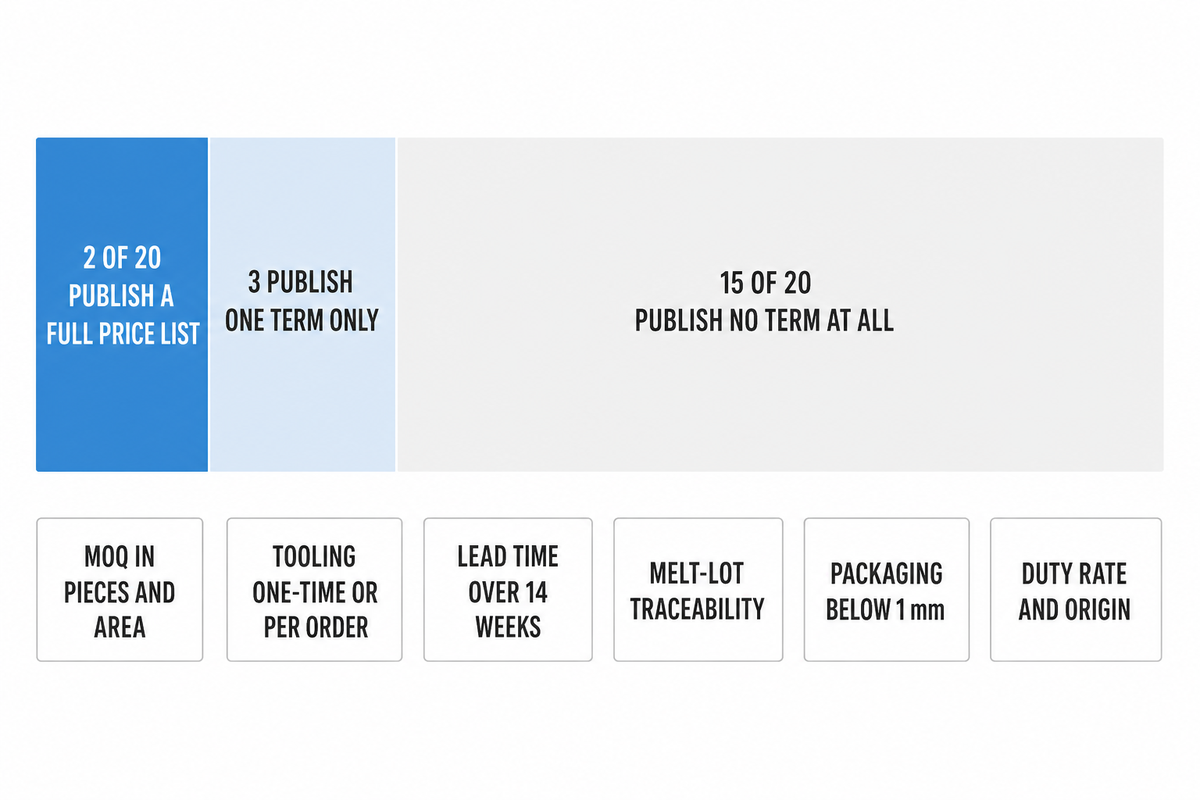
Les prix publics sont presque inexistants sur ce marché. Parmi les vingt entreprises présentées, seules Edmund Optics et Thorlabs publient un tarif catalogue complet, et toutes deux commercialisent des références de catalogue disponibles sur stock. Trois verriers publient une seule condition commerciale de manière isolée : Isuzu Glass indique les prix des plaques standard, SUMITA annonce un minimum de 100 pièces pour les barres découpées et Esco indique un délai de fabrication standard de quatre semaines. Aucun verrier ne publie à la fois ses prix, sa quantité minimale de commande et son délai de fabrication. C’est le modèle commercial, et non la taille de l’entreprise, qui détermine si une donnée chiffrée est publique.
Cette absence obéit à une logique qu’il est utile de comprendre. Pour un verrier, la principale contrainte est la fréquence des fusions : une nuance est disponible lors de sa campagne de production, et le guide des fréquences de fusion d’OHARA (le document qui détermine réellement quand une nuance de niche peut être expédiée) n’est accessible que sur demande, sans être publié. Un type de verre rarement produit peut donc imposer une attente de plusieurs mois, sans rapport avec la capacité des machines et impossible à raccourcir en payant davantage.
Pour un transformateur, la contrainte s’inverse. Le temps machine peut être réservé et le substrat est généralement disponible dans le stock de verre, si bien que le délai de fabrication dépend du budget et de la planification. Ce sont alors les frais d’outillage et d’ingénierie de la première commande qui pèsent sur le coût, sans être visibles avant la réception du devis.
Six conditions commerciales méritent d’être fixées avant une première commande, avec des seuils permettant de comparer les réponses :
- ✔Quantité minimale de commande : demandez-la en nombre de pièces et en surface. En dessous de 50 pièces, de nombreux transformateurs appliquent le tarif d’une série de prototypes.
- ✔Frais d’outillage, de montage de maintien et d’ingénierie : demandez s’ils sont facturés une seule fois ou à chaque commande, et si l’outillage est conservé.
- ✔Délai de fabrication : demandez un délai distinct pour le premier article et pour les commandes récurrentes. Au-delà de 14 semaines, demandez si la planification des fusions en est la cause.
- ✔Traçabilité des lots de coulée : demandez si les certificats mentionnent un numéro de coulée et si une même commande peut provenir de plusieurs coulées.
- ✔Emballage et expédition : demandez qui définit l’emballage des verres minces de moins de 1 mm, qui concentrent les casses pendant le transport.
- ✔Taux de droits de douane et pays de fabrication : confirmez le pays où la pièce reçoit sa finition, qui peut différer de celui du bureau commercial, puis vérifiez le taux de la position dont relève réellement votre pièce dans le tarif douanier harmonisé des États-Unis. Les éléments optiques non montés et les ensembles montés relèvent de positions différentes.
La localisation mérite une question à part entière, car les recherches portant sur un fabricant de verre optique aux États-Unis, ou plus précisément en Californie ou au Texas, renvoient vers des annuaires régionaux plutôt que vers des verriers régionaux. Cette liste ne comporte aucun verrier établi aux États-Unis produisant du verre optique sur catalogue ; Corning fabrique de la silice fondue et du verre ULE, pas des verres crown et flint. Les États-Unis disposent en revanche d’un tissu dense d’entreprises de transformation et de dépôt de couches : Valley Design, Swift Glass, Abrisa, Esco Optics, Edmund Optics et Thorlabs exploitent toutes des usines sur le territoire national qui travaillent des substrats importés. La réponse honnête à la question du meilleur fabricant de verre optique pour un acheteur américain est donc généralement un duo d’entreprises : un verrier à l’étranger et un spécialiste de la finition dans son pays. Les catégories voisines suivent la même répartition : le verre ULE de Corning et les filtres optiques de Corning relèvent des fabricants de matériaux, tandis que les entreprises de communications optiques constituent encore une troisième chaîne d’approvisionnement.
Sur les vingt entreprises, deux publient un tarif complet, trois autres une seule condition commerciale et quinze aucune ; toute comparaison des coûts rendus établie uniquement à partir des sites web repose donc sur quelques données et quinze cases vides. Les six questions ci-dessus permettent d’obtenir une comparaison en une seule série de demandes. Posez la sixième en même temps que la question du contrôle : un fournisseur qui publie ses capacités de contrôle optique et dimensionnel vous indique ce qu’il peut démontrer à réception, seule partie du devis qui résiste à l’épreuve de la première livraison.
Les exigences d’intégration et de contrôle que les acheteurs sous-estiment
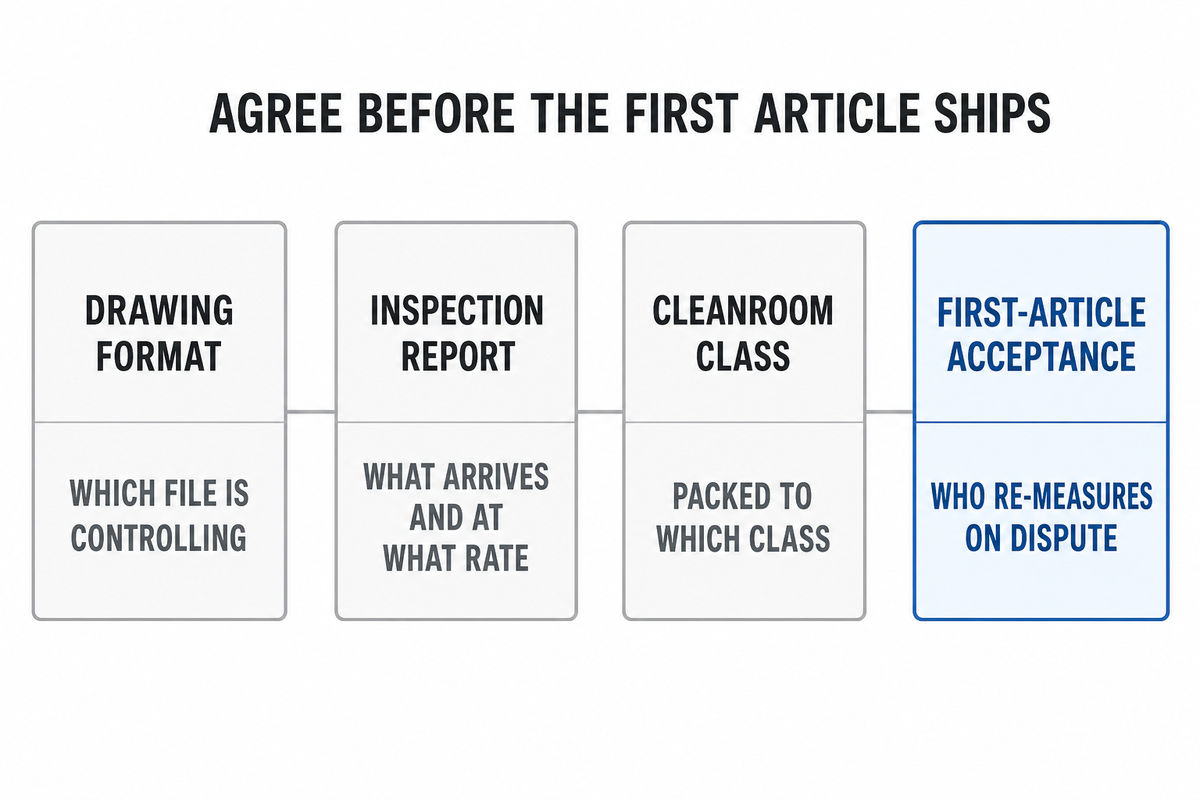
La qualification échoue plus souvent sur des détails d’interface que sur les performances optiques. Le verre est conforme au plan, le revêtement réussit les essais, et le programme reste pourtant bloqué parce que les deux organisations décrivent différemment la même pièce. Quatre interfaces expliquent l’essentiel de ces difficultés.
Format des plans. Confirmez les formats acceptés par le fournisseur et ceux qu’il considère comme faisant foi. Si un PDF coté et un modèle volumique présentent un écart de 0,05 mm, l’atelier tranchera selon celui qu’il ouvre en premier, sauf indication contraire sur le plan.
Format du rapport de contrôle. Demandez quels documents accompagnent la livraison : certificat de conformité, rapport dimensionnel, interférogramme, courbe spectrale ou certificat de coulée, et selon quel taux d’échantillonnage. OHARA publie sa propre règle d’échantillonnage pour le verre en bandes, à raison d’une éprouvette de 15 cm tous les 5 mètres, le type d’indication qui permet de planifier le contrôle à réception plutôt que de réagir après coup.
Classe de salle propre et manipulation. Pour les pièces à couche et les pièces collées, demandez où elles sont emballées et selon quelle classe de propreté. OHARA indique un contrôle en salle propre de classe 100 pour ses travaux sur substrats et SUMITA une classe 1000 pour la fabrication de faisceaux de fibres pour le transfert d’images. Une pièce polie à un vingtième de longueur d’onde et emballée dans un local non contrôlé arrive avec des particules à sa surface. Les numéros de classe n’ont de sens qu’en référence à une édition précise d’une norme ; convenez donc de celle qui s’applique : la série ISO 14644 régit la classification des salles propres et ses parties en vigueur figurent dans le catalogue des normes ISO.
Acceptation du premier article. Convenez par écrit des critères d’acceptation avant l’expédition du premier article, en précisant qui effectue les nouvelles mesures, avec quel équipement et quelle procédure s’applique en cas de résultat contesté. Cela représente cinq minutes de discussion avant la commande et six semaines de litige après.
Le point à régler en premier : déterminez si chaque fournisseur présélectionné produit son verre par fusion ou l’achète, avant toute autre comparaison. Ce seul fait détermine ce que le fournisseur peut chiffrer, ce dont il peut être tenu responsable et si les « années d’activité » annoncées sur sa page de présentation concernent l’entreprise auprès de laquelle vous achetez réellement.
Questions fréquentes
Q : Quels sont les plus grands fabricants de lentilles optiques ?
La fabrication de lentilles se répartit entre deux groupes qui se recoupent rarement. HOYA, OHARA, SUMITA et SCHOTT produisent leur propre verre par fusion et présentent des lentilles finies, tandis qu’Edmund Optics et Thorlabs achètent le verre et le façonnent en composants finis selon un plan.
La fabrication de lentilles se répartit entre deux groupes qui se recoupent rarement, et la réponse honnête varie selon celui que vous visez. Les verriers qui annoncent également une production de lentilles finies sont HOYA, OHARA, SUMITA et SCHOTT. HOYA présente plus de 100 variétés de verre optique issues d’une bibliothèque de formulations qu’elle décrit comme comprenant plus de 50 000 recettes documentées. OHARA produit par fusion plus de 300 tonnes de verre optique par mois, réparties sur plus de 130 types sans danger pour l’environnement, et annonce des mesures d’indice de 280 nm à 2400 nm avec cinq décimales. SCHOTT présente plus de 120 types au catalogue et déclare être la dernière entreprise de l’hémisphère occidental à produire du verre optique par fusion. Parmi les fabricants de composants qui achètent le verre et le façonnent, Edmund Optics et Thorlabs sont les plus importants par l’étendue de leur catalogue. Edmund présente des lentilles sphériques de 5 mm à 200 mm de diamètre avec trois niveaux de tolérance explicites, allant d’une tolérance large de +0.000/−0,100 mm à une tolérance serrée de +0.000/−0,010 mm ; Thorlabs présente des optiques planes allant jusqu’à 10 pouces. Pour une conception spécifiée dans une nuance de catalogue désignée, commencez par le verrier. Pour une lentille finie sur plan, commencez par le fabricant de composants et attendez-vous à ce qu’il s’approvisionne auprès de l’un des quatre verriers ci-dessus.
Q : Qui fabrique le verre pour fibres optiques ?
La fibre optique relève d’une chaîne d’approvisionnement distincte de celle du verre optique massif traité dans cet article. La fibre est étirée à partir d’une préforme synthétisée plutôt que découpée dans un bloc obtenu par fusion ; elle fait donc appel à d’autres fournisseurs, à d’autres installations et à son propre cycle de qualification.
La fibre optique relève d’une chaîne d’approvisionnement distincte de celle du verre optique massif traité ici, car elle est étirée à partir d’une préforme synthétisée plutôt que découpée dans un bloc obtenu par fusion. Corning et Heraeus sont tous deux actifs dans les matériaux liés aux fibres, et Heraeus cite la fibre optique pour les télécommunications parmi les quatre marchés qu’elle dessert. Pour les guides d’images plutôt que les fibres de transmission de données, SUMITA est le nom à retenir dans cette liste.
Q : Qui est le plus grand fabricant de verre aux États-Unis ?
Corning Incorporated est le plus grand fabricant de verre des États-Unis en chiffre d’affaires, avec des ventes ajustées annoncées de $16,41 milliards en 2025 et plus de 77 sites de production, même si l’entreprise n’est pas un fournisseur de verre optique sur catalogue au sens de SCHOTT ou d’OHARA.
Corning Incorporated est le plus grand fabricant de verre des États-Unis en chiffre d’affaires, avec des ventes ajustées annoncées de $16,41 milliards en 2025, plus de 77 sites de production et plus de 60 000 salariés. Il ne s’agit toutefois pas d’un fournisseur généraliste de verre optique sur catalogue ; l’entreprise ne publie aucun catalogue de verres crown ou flint, et les acheteurs qui ont besoin de nuances précises pour lentilles doivent plutôt s’approvisionner auprès de SCHOTT, OHARA, HOYA ou CDGM. Parmi les entreprises des États-Unis spécialisées dans la fabrication de composants optiques plutôt que dans le verre massif, Abrisa Technologies, Valley Design, Swift Glass, Esco Optics, Edmund Optics et Thorlabs sont les acteurs majeurs, et toutes les six achètent leur verre au lieu de le produire par fusion.
Q : Comment le verre optique est-il fabriqué ?
Le verre optique est fabriqué en faisant fondre un mélange pesé de matières premières, en éliminant les bulles de gaz par affinage, en homogénéisant le bain pour uniformiser l’indice, puis en procédant à un recuit très lent afin que les contraintes résiduelles et les variations d’indice se stabilisent dans les tolérances avant la mise en forme du verre.
Le verre optique est fabriqué en faisant fondre un mélange pesé de matières premières, en éliminant les bulles de gaz par affinage, en homogénéisant le bain pour uniformiser l’indice, puis en procédant à un recuit très lent afin que les contraintes résiduelles et les variations d’indice se stabilisent dans les tolérances. SCHOTT décrit ce procédé en quatre phases (fusion du mélange, affinage, homogénéisation et conditionnement) et fait fondre les matières premières à des températures pouvant atteindre 1 700 °C, en associant la fusion continue en four à bassin, pratiquée depuis 1911, à la fusion en creuset pour les petits volumes ou les productions spécialisées. OHARA indique des températures de fusion de 1 000–1 450 °C pour le verre en bandes, avec une coulée par soutirage au-dessus de 1 500 °C, et pratique la fusion continue depuis 1961 ainsi que la fusion en creuset de platine depuis 1954. HOYA indique une plage de fusion d’environ 1 300–1 500 °C. Le recuit est l’étape lente : il dure de cent à mille heures selon la quantité de verre présente dans l’arche de recuisson, et c’est à ce stade que l’indice de réfraction est finalement ajusté à la valeur cible ; SCHOTT maintient une tolérance d’indice de ±0.0001 nd pour son niveau de précision le plus strict. C’est la composition qui distingue le verre optique du verre ordinaire : les ajouts d’oxyde de baryum, d’oxyde de zinc, d’oxyde de bore et de fluorures modifient délibérément l’indice et la dispersion, ce qui explique pourquoi les fabricants protègent leurs bibliothèques de formulations. La mise en forme suit la fusion et s’effectue par coulée, pressage, laminage, étirage descendant ou étirage ascendant selon la forme demandée par le client.
Q : En quoi le verre optique diffère-t-il du verre ordinaire ?
Les spécifications du verre optique portent sur sa façon de dévier et de transmettre la lumière, tandis que celles du verre ordinaire portent sur sa planéité, sa clarté optique et une résistance suffisante. Les propriétés contrôlées sont l’indice de réfraction, la dispersion, la transmission lumineuse spectrale, l’homogénéité et l’absence de stries.
Les spécifications du verre optique portent sur sa façon de dévier et de transmettre la lumière ; celles du verre ordinaire portent sur sa planéité, sa clarté optique et une résistance suffisante. Les propriétés contrôlées sont l’indice de réfraction, la dispersion, la transmission lumineuse spectrale, l’homogénéité et l’absence de stries. Dans le verre de vitrage sodocalcique, aucune de ces propriétés n’est maintenue dans les tolérances optiques, ce qui explique pourquoi il ne peut pas remplacer le verre optique même s’il paraît identique à l’œil.
Q : Le verre que j’utilise convient-il à mon application ?
Partez des longueurs d’onde que la pièce doit transmettre, car cette contrainte élimine des familles entières de matériaux avant même de considérer les autres critères. Vérifiez ensuite les conditions mécaniques et thermiques, puis validez votre choix sur un échantillon plutôt que sur une fiche technique.
Partez des longueurs d’onde que la pièce doit transmettre, car cette contrainte élimine des familles entières de matériaux avant même de considérer les autres critères. En dessous d’environ 300 nm, la plupart des verres optiques à base d’oxydes absorbent la lumière et la silice fondue devient le choix adapté en pratique ; Heraeus annonce une transmission lumineuse à partir de 160 nm dans sa gamme de qualités, ainsi qu’une pureté de silice d’au moins 99,999 % pour ses qualités de silice fondue destinées aux lampes techniques. Au-delà d’environ 2500 nm, des matériaux infrarouges ou des verres infrarouges spéciaux sont nécessaires ; Hubei New Huaguang annonce une production de 5 tonnes par an de verre optique infrarouge, en complément de sa production pour le domaine visible. Dans le domaine visible, choisissez selon l’indice et le nombre d’Abbe requis par la conception optique plutôt que selon le nom du matériau. Vérifiez ensuite les conditions mécaniques et thermiques : le verre aluminosilicaté renforcé chimiquement présente une contrainte de compression de 600–900 MPa sur une profondeur de 30–60 µm pour résister aux chocs, tandis que les matériaux à faible dilatation comme Corning ULE 7972, dont le coefficient est proche de zéro, sont déterminants lorsque les variations de température risqueraient de défocaliser le système. Validez votre choix sur un échantillon ou par un contrôle du premier article plutôt que sur la seule fiche technique.
Comment cette liste a été établie
Le profil de chacune des vingt entreprises a été établi à partir de ses propres pages publiées. Dix-sept ont ensuite fait l’objet d’une vérification indépendante visant à réfuter trois informations : leur année de création, l’emplacement de leur siège social et le fait qu’elles assurent elles-mêmes la fusion de leur verre optique ; les trois entreprises qui n’ont pas fait l’objet de cette vérification sont signalées dans leurs fiches respectives.
Cette vérification a invalidé trois années de création publiées, précisé que sept autres correspondaient aux origines historiques de l’activité plutôt qu’à la création de l’entité actuelle, conduit au retrait complet d’un transformateur de quartz de la liste et permis de constater que, dans ce secteur, l’année de création publiée renvoie souvent à une entreprise antérieure.
Références et sources
- Verre optique, définition, classification des verres crown et flint, plages d’indice et de nombre d’Abbe
- US9018116B2, Verre optique, titulaire : Schott AG, priorité de 2012, désormais déchu pour non-paiement des taxes
- JP6505793B2, Verre optique, matériau de base en verre et élément optique, titulaire : Chengdu Guangming Optoelectronics, priorité de 2016
- CN112159098B, Verre optique, composants optiques et instruments optiques, titulaire : Chengdu Guangming Optoelectronics, priorité de 2020
- JP7371722B2, Verre optique et composants optiques, titulaire : AGC Inc., dépôt international de 2018
- JP5729550B2, Verre optique, titulaire : Nippon Electric Glass, priorité de 2011
- JP6280015B2, Verre, matériau en verre pour moulage par pressage et élément optique, titulaire : HOYA Corporation, priorité de 2014
- CN116715435A, Verre optique, ébauche d’élément optique et élément optique, demande publiée au nom de HOYA Corporation et de sa filiale de Weihai, priorité de 2022, toujours en cours d’examen et non encore délivrée
- UK Companies House, Knight Optical (UK) Limited, numéro d’immatriculation de l’entreprise 03755966
Normes citées par leur désignation : ISO 10110 (préparation des dessins des éléments et systèmes optiques), ISO 12123 (spécification du verre optique brut), ISO 9211 (couches optiques), MIL-PRF-13830B (convention de classement des rayures et piqûres pour la qualité de surface). Les spécifications des entreprises proviennent des pages publiées par chaque fabricant, répertoriées dans les profils ci-dessus.
Articles connexes
- Propriétés du verre aluminosilicaté et domaines dans lesquels il surpasse le verre sodocalcique
- Verre borosilicaté : résistance thermique et chimique pour les fenêtres optiques
- Verre extra-clair à faible teneur en fer et son avantage en matière de transmittance
- Capacités de réalisation de revêtements optiques antireflet et anti-traces de doigts
- Contrôle optique et dimensionnel des composants en verre sur mesure
- Verre ultramince jusqu’à 0,4 mm pour les écrans et les fenêtres de capteurs
Envoyez-nous votre plan de pièce en verre optique pour examen →