Saiweiglassへのお問い合わせ



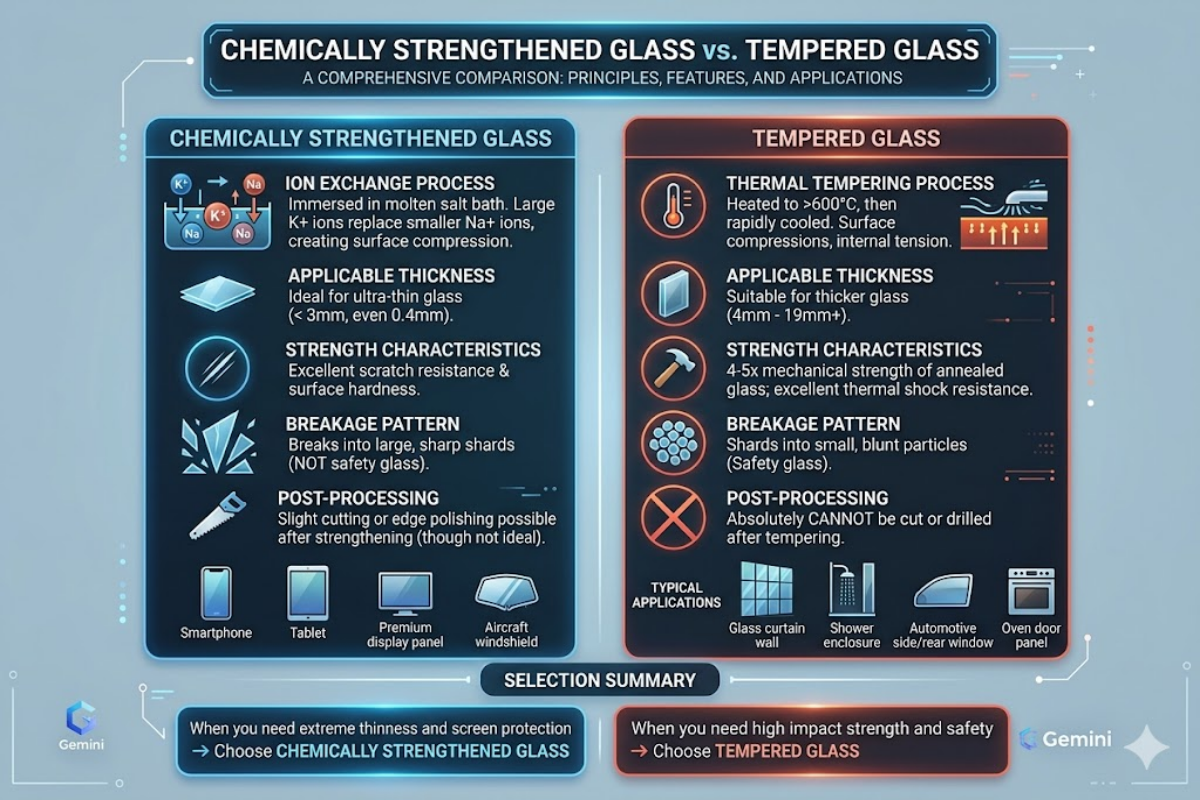
産業用HMIのカバーガラスを強化する主な方法には、化学強化(イオン交換による処理)と熱強化処理(急冷による処理)があります。それぞれの工程でガラス表面と内部に生じる応力分布が異なるため、強度、光学品質、後加工の選択肢、コストにも違いが生じます。化学強化ガラスは一般に薄いパネルに使用され、強化ガラスは厚みのある用途向けに製造されます。本ガイドでは、産業用タッチディスプレイのカバーガラスを選定するエンジニアに向けて、この両者をすべての観点から比較します。
化学強化ガラスと強化ガラスの比較早見表
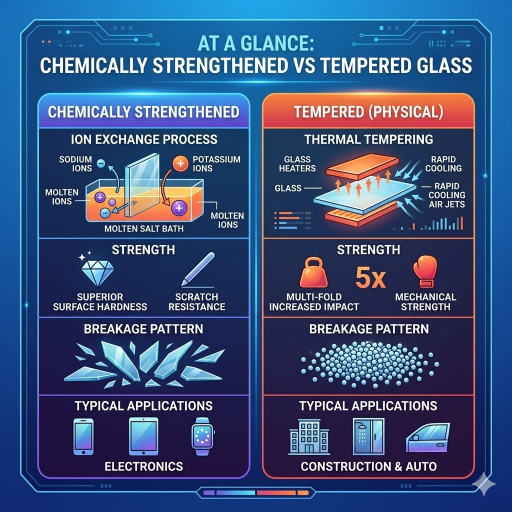
化学強化ガラスと強化ガラスの主な違いを直接比較します。パネルに最適なガラスを選ぶには、パネルの厚さ、衝撃に関する要件、光学的な許容範囲、後加工の要件の間でトレードオフを検討する必要があります。どちらのガラスも産業用途に適していますが、ここではそのトレードオフは考慮されていません。
| 特性 | 化学強化 | 熱強化処理 |
|---|---|---|
| 方法 | 溶融KNO₃塩浴でのイオン交換 | 約620 °Cに加熱 + 空気による急冷 |
| 適用可能な厚さ | 0.1~6 mm | ≥3 mm (実用上の最小厚さ) |
| 未強化ガラスに対する強度 | 6~8×の強度 | 4~5×の強度 |
| 表面圧縮応力(CS) | 最大690 MPa (ソーダ石灰ガラス)、>1,000 MPa (アルミノシリケートガラス) | 通常80~150 MPa |
| 破壊形態 | 大きな破片になる(安全ガラスには分類されない) | 細かな粒状の破片になる(EN 12150に基づく安全ガラス) |
| 光学ひずみ | 無視できる程度 — 反り、ねじれ、急冷痕なし | 測定可能なひずみあり — ローラーウェーブや急冷による模様が生じる可能性あり |
| 後加工 | 強化処理後も切断、穴あけ、端面研磨が可能 | 熱強化処理前に最終形状まで加工する必要あり |
| 製品単価 | 高い(長い処理時間、塩浴の消耗品) | 低い(短い処理時間、高い処理能力) |
| 特に適した用途 | 薄いカバーガラス(<3 mm)、PCAPタッチパネル、高い光学仕様が求められる用途 | 厚みのあるパネル(≥3 mm)、安全性の認定を受けた筐体、予算重視のプロジェクト |
選定のヒント:ひずみがなく、後加工の柔軟性が求められる薄型HMIパネルには、化学強化ガラスを使用してください。厚みがあり、コストが重視され、安全ガラス認証が重要な用途には、熱強化ガラスを使用してください。
化学強化の仕組み — 塩浴でのイオン交換
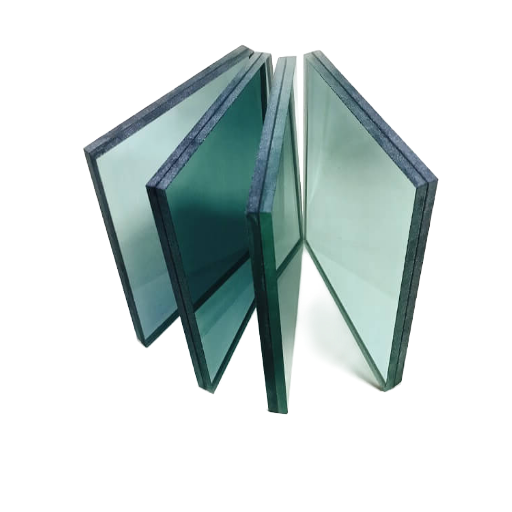
化学強化(化学熱強化、イオン交換強化とも呼ばれます)は、380~450 Cの溶融硝酸カリウム(KNO)浴にガラスを4~16時間浸すことで行います。この間に、ガラス内の半径が小さいナトリウムイオン(Na、半径約0.95 )が抜け出し、半径が大きいカリウムイオン(K、半径約1.33 )に置き換わって、周囲に密に詰まります。ナトリウムイオンが抜けた空間をカリウムイオンが占めることで、ガラス表面に圧縮層が形成されます。(ソーダ石灰ガラスの透明ガラスによく見られる強い緑色の色味は、カリウムアルミノシリケート組成による発色効果に起因します)。
American Ceramic Society (ACerS)によると、ソーダ石灰ケイ酸塩ガラスでは最大690 MPa、アルミノシリケートガラス組成では最大1,000 MPaの表面圧縮応力を実現できます。圧縮層の深さは、浸漬時間、温度、組成によって異なりますが、通常15~50 mです。
SW Glassの生産仕様
CS >450 MPa | DOL >8 µm
表面応力計で全バッチを検証
当社の化学強化ガラス製造ラインでは、温度を精密に制御したKNO浴を使用し、450 MPaを超えるCSと8 mを超える層深さを実現しています。これらの値は、生産のたびに表面応力計で監視しています。これらのパラメータを精密に制御することで、カバーガラスとして信頼性の高い性能を確保しています。
当社の産業用タッチパネル用ガラスの製造対応力をご覧ください。
熱強化処理の仕組み — 加熱と急冷
熱強化処理(物理強化とも呼ばれます)では、未強化ガラスをガラス転移温度(約564 C)より高い約620 Cまで加熱した後、高圧の空気を吹き付けて急冷します。急速な冷却によりガラスの外側表面は圧縮状態で固定される一方、内部は比較的ゆっくり冷えるため、引張応力が生じます。この表面の圧縮応力と内部の引張応力の作用によって、完全強化ガラスの強度が高まります。
急冷後のガラスは、同じ厚さの一般的な未強化ガラスに比べて4~5倍の強度を持ちます。強化ガラスが破壊すると、大きく鋭い破片ではなく、小さな(おおむね)立方体状の破片になります。このような破壊形態のガラスは、EN 12150およびASTM C1048で安全ガラスとされています。このような小さな破片は、一般に人が接触する用途でも安全です。
加熱と冷却の工程では、測定可能な光学ひずみがある程度発生します。炉内ローラーによるローラーウェーブ痕や、不均一な空気循環による急冷模様は、カバーガラス越しにディスプレイの表示内容を近距離で見る高級ディスプレイ用途では、許容できない場合があります。
注:熱強化処理には、最小で約3 mmのガラス厚さが必要です。薄いガラス(約3 mm未満)では、十分な強化効果を得るために必要な温度勾配を冷却中に形成できません。そのため、3 mm未満の薄板ガラスパネルでは、化学強化が唯一の選択肢です。
当社の産業用・建築用完全強化板ガラスは、高品質な熱強化処理ラインで製造されており、EN 12150認証を取得しています。
強度、耐衝撃性、破壊形態
エンジニアが産業用ヒューマンマシンインターフェース用途で化学強化ガラスと強化ガラスを選定する際、通常比較するのは強度と破壊特性です。これらの数値は、単なる理論上の最大値ではなく、当社のガラスを実際の生産ラインで加工した結果に基づいています。
| 特性 | 化学強化 | 強化 |
|---|---|---|
| 未強化ガラスに対する強度 | 6–8× | 4–5× |
| 表面圧縮応力CS | 450~1,000+ MPa | 80~150 MPa |
| 耐衝撃性(板厚mmあたり) | 高い | 低い |
| 破壊形態 | 大きな破片 — ガラスがまとまった状態を保つ場合あり | 細かな粒状の立方体 — 安全ガラス |
| 安全ガラス認証 | なし(EN 12150の破砕要件を満たさない) | あり(EN 12150、ASTM C1048) |
ご注意:耐衝撃保護等級(IEC 62262に基づくIK10など)は、ガラス単体ではなく、完成した筐体全体を試験して評価するものです。化学強化ガラスパネルは、同じ厚さの強化ガラスパネルよりも強い局所的な衝撃に耐えられる場合があります。ただし、耐衝撃保護の総合的な試験結果は、ガラス、ガスケット、フレーム、取付方法を含むアセンブリ全体によって決まります。HMI用カバーガラスアセンブリへのIK等級の適用方法については、当社の記事をご覧ください。
注:化学強化ガラスは板厚あたりの強度が高いものの、制御された破壊形態の光学ひずみが小さいという理由で、(強化ガラスのように)安全ガラスの認可を受けられるわけではありません。厚さ3 mm未満の産業用HMIカバーでは、化学強化が唯一の実用的な選択肢です。
光学品質とひずみ
化学強化ガラスの光学ひずみは、実質的にゼロです。イオン交換はガラスの軟化点より低い温度で行われるため、パネルの寸法は安定しています。反りやねじれがなく、急冷模様の痕跡もありません。これは、ディスプレイのようにガラス越しに直接見るカバーガラスにとって、非常に重要です。
強化ガラスは、その製法上、ガラスの軟化点に近い温度で熱処理されます。急速な加熱と冷却のサイクルでは、偏光照明下で見えるローラーウェーブや急冷痕のうねりが発生することがあります。ディスプレイ用途では、この光学ひずみによって、作業者が何時間も続けて見ることのある表示の読みやすさが損なわれます。
当社では、化学強化カバーガラスの全バッチについて透過波面ひずみを試験し、作業者がディスプレイの表示内容を読む際に気になる限界レベルを下回っていることを確認しています。波面測定は、HMI用カバーパネルのすべてのご注文に適用する通常の品質管理工程です。
厚さ、重量、設計の自由度
ガラスの厚さは、HMI用カバーガラスの材料を選定するうえで最も重要な基準のひとつです。薄板ガラスの分野で化学強化工程が主流となっている理由を、以下でご確認ください。
以下の薄板ガラスで化学強化が主流となる理由| 比較項目 | 化学強化 | 熱強化処理 |
|---|---|---|
| 最小厚さ | 0.1 mm | 約3 mm |
| 最大厚さ | 約6 mm | 実用上の上限なし |
| HMIで一般的な厚さ範囲 | 0.55~2.1 mm | 3~6 mm |
| 強化処理後の切断 | 可能 — 強化処理後も切断できる | 不可 — 事前に所定寸法に切断する必要あり |
| 強化処理後の穴あけ | 可能 | 不可 — 破砕する |
| 重量(相対比較) | 軽い(ガラスを薄くできる) | 重い(厚いガラスが必要) |
PCAPタッチパネル、医療機器、ウェアラブルディスプレイ、薄型HMIモジュールなど、薄いカバーガラスが求められる用途では、化学強化ガラスが主流です。0.7 mmまたは1.1 mmの化学強化カバーガラスに相当する製品を、熱強化処理で適切に製造するのは極めて困難です。
どちらの工程でもフロートガラスを出発材料としますが、アルミノシリケートガラス組成(例えばCorningやSchottの製品)は、イオン交換工程後により高いCS値が得られます。各組成で実現できる表面圧縮応力は、それぞれのアルカリ含有量と構造によって異なります。
厚さ3 mm未満が求められるHMI製品用途では、化学強化は単に好ましい方法というだけでなく、利用可能な唯一の強化工程です。
HMI用カバーガラスにはどちらを選ぶべきか?
選定は用途によって決まり、主な判断基準は厚さ、光学的・機械的な検討事項、認証要件です。以下の簡単な判断図を選定の目安としてご利用ください。
化学強化を選ぶ条件:
✔ カバーガラスの厚さが3 mm未満
✔ ディスプレイの読みやすさを確保するため、光学ひずみがゼロであることが必要
✔ 強化処理後の切断や穴あけが必要
PCAPタッチセンサーの貼合面に、平坦で応力のない状態が求められる
✔ 軽量化が重要(薄い = 軽い)
熱強化処理を選ぶ条件:
✔ ガラスの厚さが3 mm以上
✔ 安全ガラス認証が必要(EN 12150)
大量生産のために製品単価を低く抑える必要がある
光学ひずみの許容範囲を広く取れる(ディスプレイ前面ではなく、筐体用ガラス)
多くの産業用HMIソリューションでは両方の工程を併用しており、ディスプレイ画面を覆う化学強化カバーガラスと、保護用外部筐体パネルに使う、より頑丈な強化ガラス(タフンドガラスとも呼ばれます)を組み合わせています。
貴社のプロジェクトに最適な工程を見つけるため、当社のHMIパネル用カバーガラスに関する総合的な対応力をご覧ください。
本比較について
SW Glassは、台湾の東莞工場にKNOイオン交換処理ライン(CS>450 MPa)と、EN 12150認証の品質を備えた強化ガラス加工炉を設置しています。当社のエンジニアは日常的に両方の工程を扱っており、その実務知識を生かして貴社に最適な助言を提供しています。上記の推奨事項は、過去10+年間に、自動車用、医療用、産業用LCDディスプレイ用途のOEMプロジェクトで、お客様向けに百万枚を超えるカバーガラスパネルを加工した経験に基づいています。
よくあるご質問
参考文献・出典
- American Ceramic Society (ACerS) — “化学強化ガラス入門” — ceramics.org
- Corning — “高強度ガラスの秘密:イオン交換” — corning.com
- Wikipedia — “化学強化ガラス” — en.wikipedia.org
- Wikipedia — “強化ガラス” (EN 12150、ASTM C1048に関する参照資料) — en.wikipedia.org
- ASTM — “C1048 倍強度板ガラスおよび完全強化板ガラスの標準仕様” — astm.org
- IEC — “IEC 62262:2002 電気機器の筐体による外部からの機械的衝撃に対する保護等級(IKコード)” — webstore.iec.ch