Saiweiglassへのお問い合わせ



2026年10月更新
カバーガラスのコーナー半径設計では、三つの確認を行います。最初は、外形全体が収容凹部に収まるかどうかです。次は、仕上げ後の端面が合意した損傷限度を満たすかどうかです。最後は、組み立てたディスプレイが想定する使用に耐えられるかどうかです。公称半径だけでは、このすべてを判断できません。まず相手側の形状を確認し、仕上げと検査について合意してから図面を正式発行してください。
カバーがすべての直線状の壁面から離れていても、筐体のコーナーに接触することがあります。また、ぴったり収まるカバーでも、受け入れ時に端面の損傷が見つかることがあります。この両方を「もっと丸くしてほしい」という依頼で済ませると、加工業者への指示が不十分になります。ここで扱うのは、平板状の電子ディスプレイ用カバーの外側コーナーです。材料、使用方法、用途の選択については、より幅広く解説した特注カバーガラスガイドをご覧ください。
仕様の要点:コーナー詳細図に明記すべき事項
- 平面図:全幅、高さ、コーナー形状、図面のデータム。
- 断面図:ガラスの厚さ、面取りまたは端面の丸め、仕上げ。
- 組立図:収容凹部、許容配置範囲、機能上の立入禁止領域。
- 合否判定:仕上がり状態、測定輪郭、損傷の判定基準。
ここで検討した資料には、あらゆる設計に適用できる最小半径や欠け寸法の限度は示されていません。
「半径」が指す三つの異なる形状
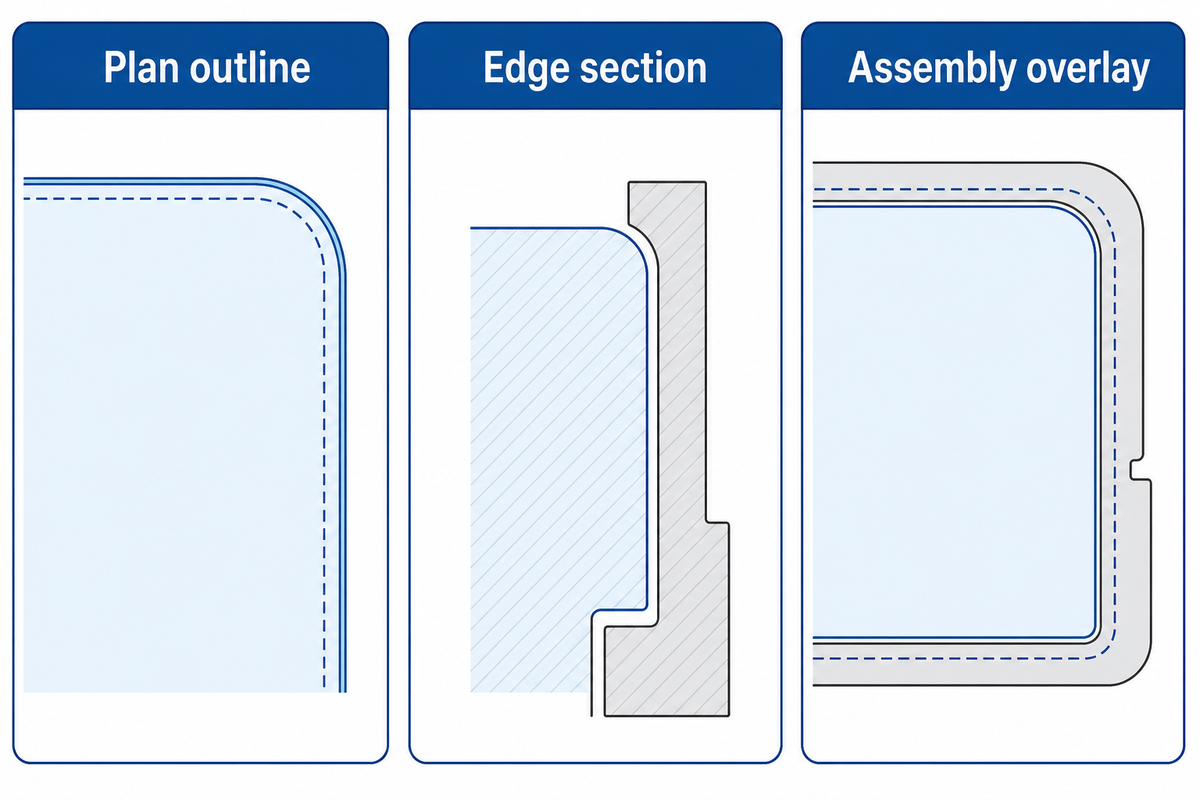
平面図のコーナー半径は、ガラスの面を正面から見た外形を定めます。端面断面の丸めは、ガラスの厚さ方向の形状を指定します。相手側の収容凹部の半径は、筐体側の寸法です。これらは同じ組立図に併記されることがありますが、管理する面が異なり、検査に必要な観察方向も異なります。
丸めたコーナーは、直角の頂点を曲線でつないだ形状です。円弧には、半径と位置の両方を指定する必要があります。「コーナーを丸める」という指示だけでは、未確定の事項が多く残ります。コーナーは平面図に、端面は別の断面図に示してください。ペンシルエッジ加工では、平面図で指定した外形の丸みを大きくせずに、厚さ方向の断面形状を丸くできます。曲げガラスパネルの特定方向における曲率は、別の仕様です。
| 図の種類 | 管理する事項 | この図だけでは確定できない事項 |
|---|---|---|
| 平面外形 | 外側コーナー、幅、高さ、接線連続性 | 端面断面の仕上げまたは強度 |
| 端面断面 | 厚さ、面取り、丸め、仕上げ | 筐体コーナー内側のクリアランス |
| 組立重ね合わせ図 | ガラスの位置、収容凹部、立入禁止領域の位置関係 | 加工後のガラス端面の合否 |
これは図面レビューのための枠組みであり、規定された規格ではありません。ASME Y14.5-2018 (R2024)には寸法および公差の表記方法が示されていますが、公開概要に貴社のカバーに適した公差が指定されているわけではありません。カバーガラス図面チェックリストで資料一式を整え、その中でコーナーの詳細を曖昧さなく示してください。
組立状態の外形範囲全体から半径を選ぶ
筐体の単独の寸法からクリアランスを差し引くのではなく、相手側の外形全体を基に半径を選んでください。ガラス、収容凹部、機能上の立入禁止領域をまとめて確認します。特定の幅と高さのガラスで半径を小さくすると、コーナー側へ張り出す面積が増え、直線部の隙間が適切に見えても収容凹部に干渉することがあります。
カバーガラスのコーナー設計では何を考慮すべきですか?
ガラス外形、相手側の収容凹部、組立時に許容される移動、端面断面、印刷および貼合に必要な領域を考慮してください。仕上がり時の位置関係を定めます。そのうえで、公称クリアランスと最悪条件でのはめ合いを区別してください。公称寸法の図面を重ね合わせても、寸法や位置のすべてのばらつきは反映されず、欠けに対する耐性も判断できません。
3輪郭によるコーナーレビュー
機能上の立入禁止領域や接着代は、図面上で収容凹部の内形およびガラス外形と重ね合わせて比較してください。直線部の寸法が正しくても、コーナーが収まるとは限りません。近くに穴がある場合は端面までの距離も問題になるため、穴から端面までの距離のレビューと併せて検討し、凸形状のコーナー半径で解決できると考えないでください。
技術注記:公称寸法でのはめ合い例であり、推奨クリアランスではありません
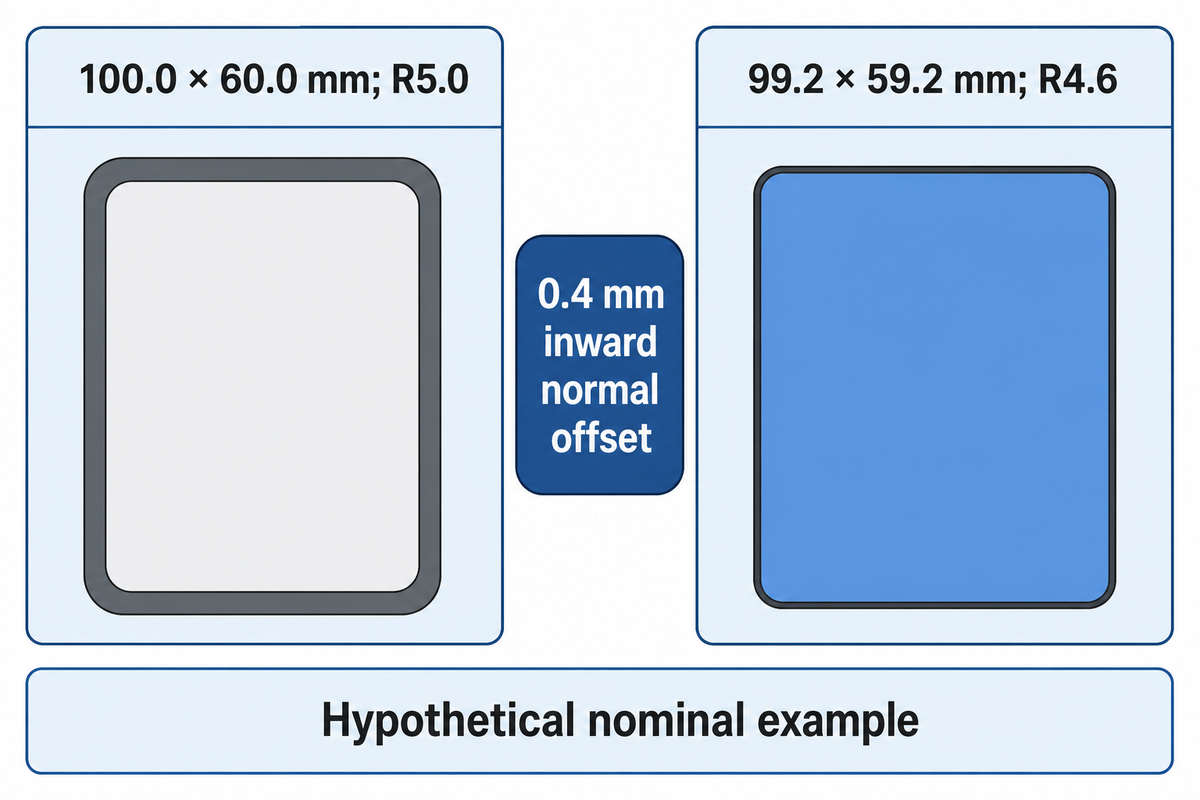
内寸100.0 × 60.0 mmで、直線部に接するR5.0のコーナーを持つ収容凹部を想定します。外形全体を法線方向に0.4 mm内側へオフセットします。理想的なガラス外形は、99.2 × 59.2 mm、コーナーはR4.6となります。幅と高さはそれぞれ0.8 mm、各円弧の半径は0.4 mm小さくなります。
この作図は、両外形の中心と向きが一致し、コーナーが直線部に接する四つの四分円で構成され、クリアランスが収容凹部の半径より小さいことを前提としています。寸法公差は設定していません。組立要件を検討したうえで、ASME Y14.5など、合意した図面表記規則に従って実際のデータムと公差を指定してください。
ガラスの幅と高さを維持したまま、コーナーをR3.0にします。直線部の隙間は0.4 mmのままでも、45度の位置ではガラスが収容凹部の円弧から約0.263 mmはみ出します。この例のように、側面の隙間だけを確認すると、コーナーの干渉を見落とすことがあります。この例は、両形状の破壊強度を比較したものではありません。
角丸長方形の面積は、幅 × 高さ − (4 − π) × 半径²で求められます。したがって、幅と高さを固定して半径を大きくすると、コーナーの材料が除去されます。この変更が実際の接着代と印刷枠にどう影響するか確認してください。カバーを貼合する場合は、目に見える端部だけを機能上の境界とせず、光学貼合の界面もレビューに含めてください。
丸めたガラスでも欠けが生じる理由
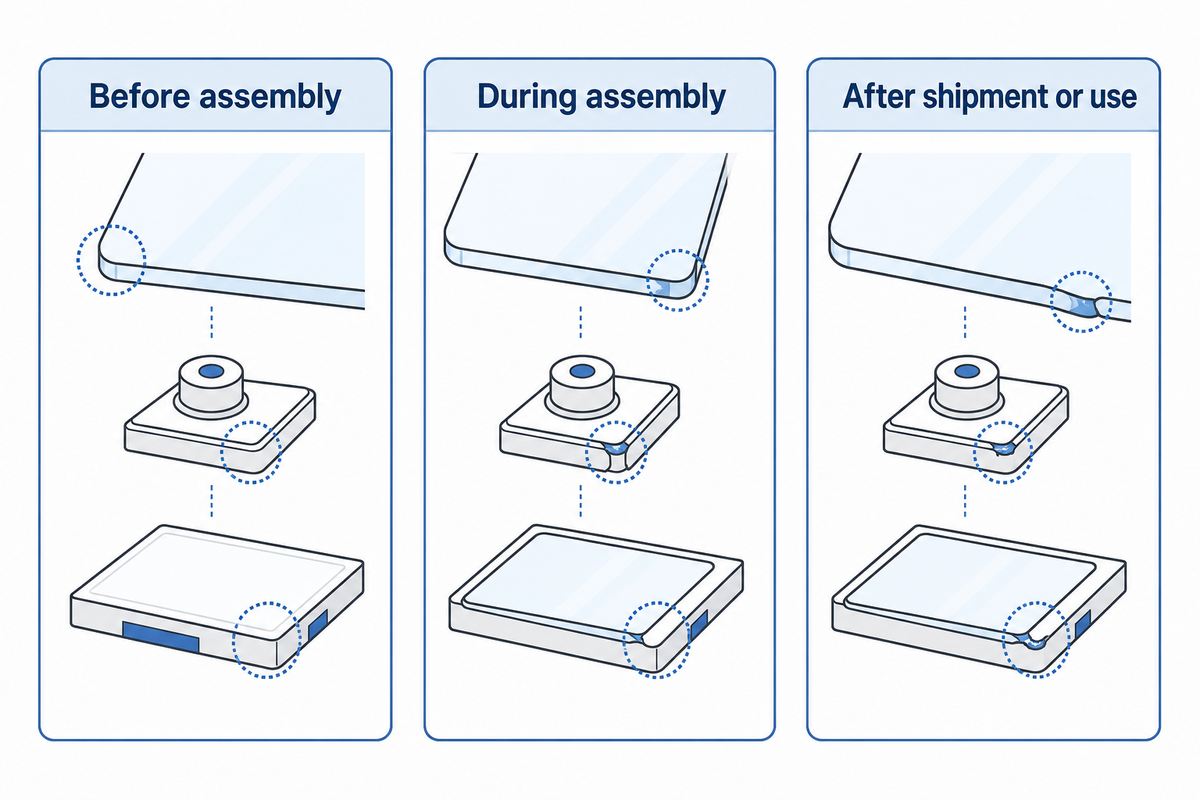
端面形状だけでは、欠陥の分布、接触条件、荷重履歴は分からないため、ガラスは丸めてあっても欠けることがあります。まず、いつ、どこで損傷が発生したかを特定してください。受け入れ時の損傷、位置決め部付近の欠け、輸送後に初めて確認された損傷では、それぞれ異なる分析が必要です。原因を特定する前に半径を大きくすると、有用な証拠が分かりにくくなることがあります。
NASA/JPLによる1985年のガラス破壊強度に関する研究 (要旨は一般公開) では、表面欠陥と残存する表面圧縮応力に言及しています。この研究は太陽電池用ガラスを対象としており、メカニズムに関する考察はここでも参考になりますが、示された強度値を電子機器用カバーの設計許容値として使うことはできません。
- 組立前から存在する損傷:受入検査の記録を保存し、損傷した端面の位置を調べてください。
- 組立中に初めて確認された損傷:欠けの位置を、硬い接触箇所、位置決め部、組立操作と照合してください。
- 出荷後または使用後に見つかった損傷:変更する工程を決める前に、梱包、取り扱い、使用状況に関する観察記録を保存してください。
初品の評価で見解が分かれる例として、受け入れ時の写真ではガラスのコーナーに欠けがないのに、組立後には同じ筐体の位置決め部のすぐそばに欠けが見られる場合があります。これは位置決め部と組立工程を調査する根拠になりますが、供給されたガラスにより小さな欠陥がなかったことや、半径を変更すれば生産上の問題が解決することの証拠にはなりません。
検査で把握できるのも、特定の時点の状態です。Wiederhornによるガラスの亀裂進展実験では、亀裂速度が負荷応力と環境中の水蒸気量に依存することが示されました。このメカニズムは、持続荷重や使用条件を検討する手がかりになりますが、この組立品の寿命を予測するものではありません。
原因不明の破損には、破損調査手法の参考資料としてNISTの2026年版・第四版フラクトグラフィガイドが役立ちます。損傷した部品とその履歴を保管してください。半径の測定値や端面の光沢だけでは、破損起点の特定に代えることはできません。
接触条件と検査計画に合わせて端面仕上げを選ぶ
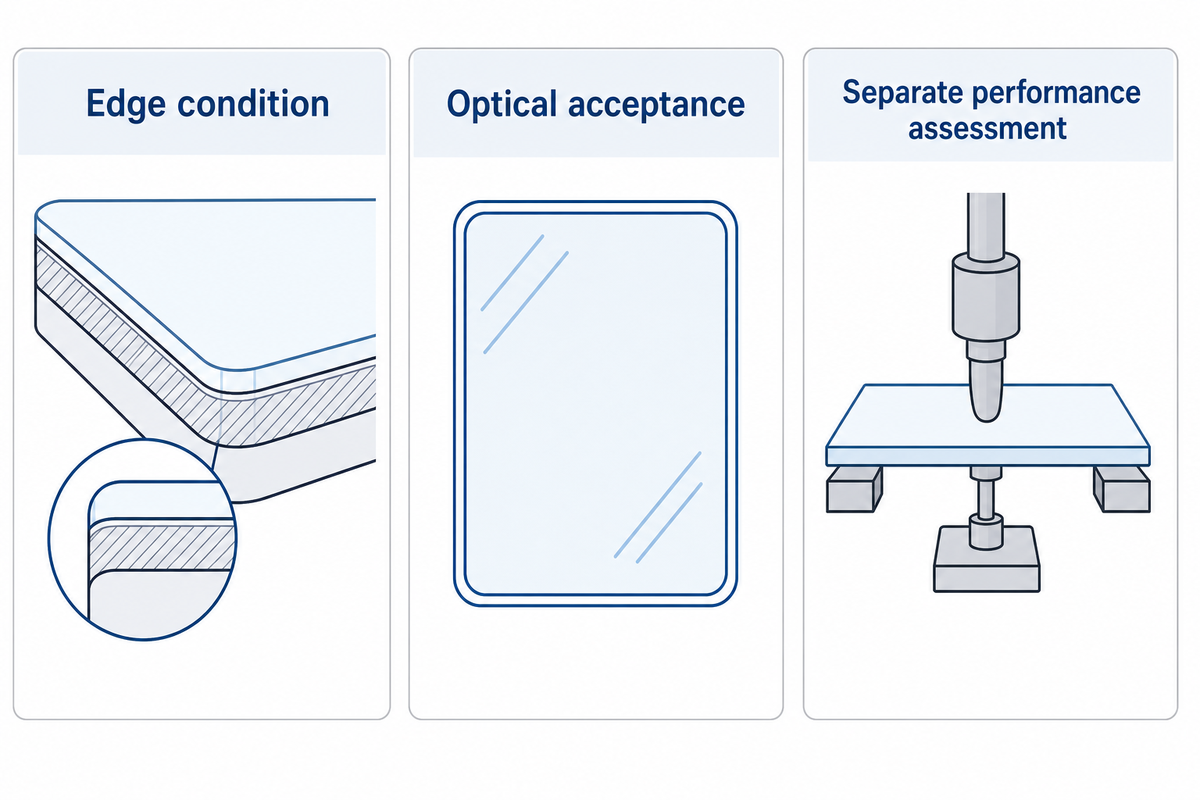
端面仕上げとコーナー半径を別々に指定し、提案された各変更が観察された問題にどう対応するか評価してください。仕上げの改善は加工された端面に、外形の調整は形状上の問題に対応します。どちらの改善も、組立品が強度、外観、光学要件を満たすことの証明にはなりません。
Bukiedaらは2020年の研究で、徐冷した建築用ガラス梁の四点曲げ試験に顕微鏡観察を組み込みました。見た目が似た傷でも挙動が異なることがあり、著者らは傷の深さを判断する際の2D画像の限界に言及しています。産業界の協力企業は、研削砥石メーカーのArtifexとガラス加工業者のFrank Ahneであり、これらはSW Glassが実施した試験ではありません。
“はっきり見える欠陥が、すべて早期破損の原因になるわけではない”
Bukiedaら、2020、徐冷した建築用ガラスの端面試験に関する考察
ここから得られる教訓は、「研磨は役に立たない」という大まかな話ではありません。滑らかな仕上げは部品の特性の一つであり、強度の証明ではありません。洗練された外観だけでは、コーナーの耐久性は証明できません。必要な端面の状態と、それとは別に行う製品の性能評価について、適用される安全要件も含めて合意してください。
行うべきこと
- 外形と端面断面の要件を分ける。
- 損傷位置と検査段階を記録する。
- 条件を管理したサンプル比較で、原因として疑われる要因を一つ変更する。
避けるべきこと
- 見た目の光沢を強度の評価値として使う。
- はめ合いの確認を仕上げの指示で代用する。
- 建築用ガラスの試験強度を、薄いカバーの仕様にそのまま転用する。
同じ変更レビューの中で、光学特性の合否も確認してください。携帯機器向けソーダ石灰ガラス製カバーガラスの化学研磨に関する2014年の研究では、検討した処理によって強度と透過率が異なることが報告されています。この結果を機械研磨に一般化することはできません。同様に、防眩処理の光沢度の指定が対応するのは表面外観の問題であり、コーナーのはめ合いの問題ではありません。
正式発行前に材料と加工順序を確認する
材料、厚さ、強化処理の方法、コーナーを検査する際の状態について合意してください。外形加工、端面仕上げ、手直しを行う場合はその実施時点が、強化処理やコーティングの前後のどこに当たるかを加工業者に明示してもらってください。図面上の形状が同じでも、異なる材料や加工方法で同等の完成部品が得られることの証明にはなりません。
見積もりで強化ガラスが選択肢として挙げられている場合は、実際の強化処理の方法を供給業者に明示してもらってください。ASTM C1422/C1422M-26の公開された適用範囲には、この区別に役立つ情報があります。この規格は、曲げ破壊強度ではなく表面圧縮応力と圧縮層深さによって化学強化を分類するもので、最終用途での性能を定めるものではありません。したがって、材料の分類だけでは仕上げ後のコーナーを承認できません。
ディスプレイ用カバーガラスをディスプレイに直接貼合できますか?
貼合は、選択したガラス、表面状態、印刷、接着剤、ディスプレイの積層構成を考慮して決める組立設計上の事項です。処理を施したガラス表面、透明な表示窓、印刷枠を、必要な色も含めて明示してください。コーナーに必要な接着代と立入禁止領域を組立詳細図に示してください。担当する供給業者と、貼合工程および受入試験について合意してください。コーナー半径の指示だけでは、貼合性能は確認できません。
化学強化の概要は、材料の処理方法と完成部品の仕様を区別するのに役立ちます。損傷履歴も重要です。Egboiyiによる2022年のMichigan Technological Universityの学位論文要旨では、イオン交換による残留応力と、異なる段階で生じた亀裂との相互作用について論じています。あらゆる場合に適用できる加工順序は示されていません。
- 材料と、必要な強化処理の状態を明記してください。
- 検査サンプルがどの最終加工段階の状態を表すか明示してください。
- 提案された手直しは、承認済み図面と合否判定計画に照らしてレビューするよう求めてください。
- ガラス、コーティング、貼合の各界面について、どの供給業者が責任を負うか記録してください。
ここで、正式承認に向けた確認事項が生じます。合意した工程で、指定どおりの完成部品を製造できるでしょうか?この確認により、よく知られたガラスの名称であればコーナーの挙動も保証される、という思い込みを避けられます。
図面に照らして仕上げ後のコーナーを検査する
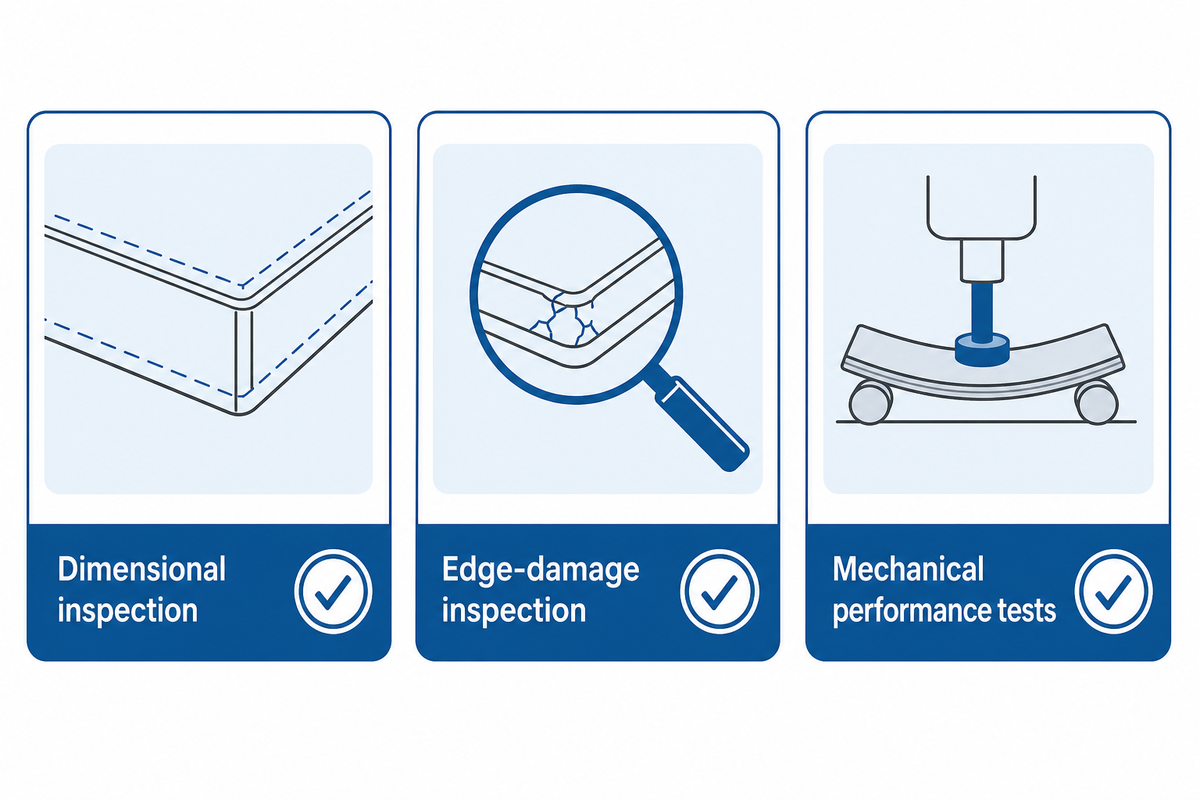
図面のデータムを使って仕上げ後の輪郭全体を検査し、合意した方法で合否を判定してください。当てはめで求めた半径値だけでは、輪郭の位置ずれ、局所的な平坦部、接線連続性を見落とすことがあります。寸法検査、端面損傷の検査、機械的性能試験の記録は分けて管理し、一つの合格を他の項目の合格と見なさないようにしてください。
IEC 61747-40-1:2019の公開説明では、対象がカバーガラス単体の機械試験であることを明示しています。完成したディスプレイ組立品の適合性を認定するものではありません。同様に、日光下で視認できるディスプレイ組立品のレビューなど、貼合や視認性に関するレビューは、別の要件を扱います。
以下の検査表は、説明用の図面例に対するレビューを記録する方法を示しています。寸法は、前述した理想的な収容凹部の例に基づくものだけを示しています。合否判定は公称寸法とは別の事項であり、共通に使える生産公差や、外観上許容される欠けの限度を推奨するものではありません。
| 検査区分 | 記入例 | 正式承認に向けて提出を求める証拠 |
|---|---|---|
| 図面の識別情報 | 説明用図面CG-01、改訂番号A | 注文書と検査報告書で、管理対象の改訂番号が一致していること |
| 公称外形 | 99.2 × 59.2 mm;四つのコーナーはR4.6 | 合意した図面上の許容限界に対する測定輪郭 |
| 収容凹部の公称寸法 | 100.0 × 60.0 mm;四つのコーナーはR5.0 | 部品の許容位置を含む組立評価 |
| オフセットの前提 | 法線方向に0.4 mm内側へオフセット | 実際の設計における公差解析を別途行うことの確認 |
| 観察対象の境界 | 平面視の外形シルエット | 端面断面の仕上げにかかわらず、その境界を特定できる方法 |
| 仕上がり状態 | 合意した最終加工後のサンプル | サンプル記録で追跡できる材料と加工状態 |
| 端面断面 | CG-01に示す別の断面詳細図 | 合意した面取りまたは丸め、および仕上げの確認 |
| 機能上の境界 | 接着代と印刷枠の立入禁止領域 | 承認された機能領域を示す組立重ね合わせ図 |
| 性能評価の範囲 | ガラス単体の試験と組立品の試験を別々に記録 | 各試験の適用方法、サンプル状態、合否判定の根拠 |
| 損傷記録 | 受け入れ時、組立後、合意した妥当性確認後 | 承認済みの欠陥判定基準に照らした、位置情報付きの観察記録 |
例えば、二つの報告書にどちらもR4.6と記載されていても、端部の検出方法や位置合わせ方法が異なる場合があります。どの輪郭を測定し、どのように位置合わせしたかを確認してください。報告書を比較できると判断する前に、その違いを解消してください。破損が発生した場合は、NISTのフラクトグラフィガイダンスに詳述されているように、追加分析のために位置情報付きの記録を保管してください。
コーナー関連のコストを明確にして見積もりを比較する
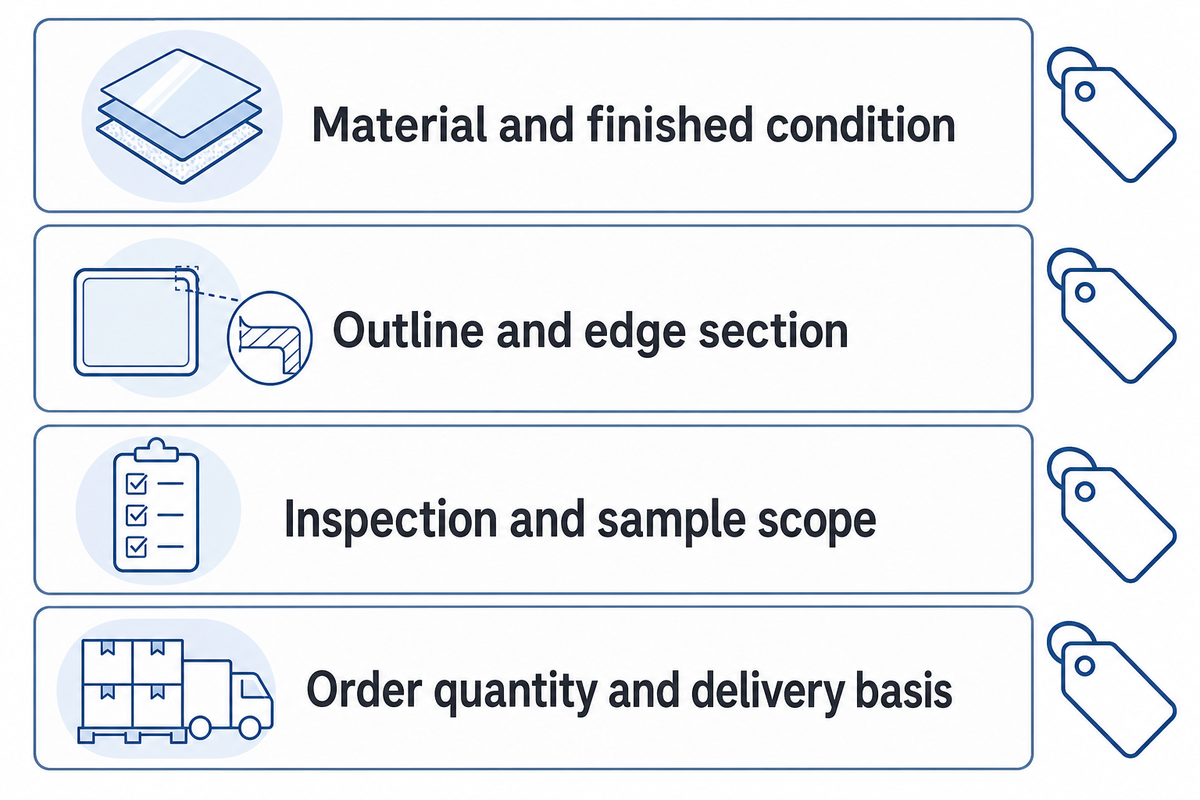
価格差をコーナー半径によるものと判断する前に、図面の改訂番号、材料、仕上げ、数量、検査要件をそろえて見積もりを比較してください。各供給業者に、含まれる作業と例外事項を明示してもらってください。これは購買のための枠組みであり、市場価格を示すものでも、供給業者に内部の利益率の開示を求めるものでもありません。
ASMEの寸法表記に関する概要は、図面表記の背景を理解するのに役立ちます。以下の比較表は、提案内容を読み取りやすくするために記事独自で作成した記入表です。この規格がガラスのコーナーの加工費を定めているわけではありません。
| 同一条件にそろえる項目 | 供給業者に明示を求める項目 | 購買時の判断 |
|---|---|---|
| 材料と仕上がり状態 | 提案されている代替材料や工程変更 | 価格を比較する前に変更内容をレビューする |
| 外形と端面断面 | 見積もりに含まれる機械加工と仕上げ作業 | 同等仕様の提案と、部品仕様を変更する提案を区別する |
| 検査とサンプルの対象範囲 | 見積もりに含まれる報告書と、別料金のサンプル作業 | 同じ承認用証拠をそろえる費用を予算化する |
| 発注数量と納品条件 | 段取り費用、継続発注時の価格、明示された対象外事項 | 購買条件を統一して総額を比較する |
購買部門は提案を比較し、技術部門は図面に対する例外事項を承認し、品質部門は正式承認に必要な証拠を確認できます。財務部門には、架空の削減率を使わず、比較可能な総額を提示します。安い見積もりに検査が含まれていない場合は、コーナーの加工費が安いと判断する前に、その違いを解消してください。
コーナー設計の資料一式を加工業者に送る
管理対象のコーナー詳細図を、相手側の収容凹部の図面、機能上の立入禁止領域、合否判定計画とともに送ってください。サンプルや生産を承認する前に、例外事項を書面で明示するよう求めてください。丸めたガラスを製作できるという一般的な確約ではなく、完成部品の仕様と検査の基準について合意する必要があります。
SW Glassの 特注カバーガラス仕様設定ツールでは、特注形状と、平磨き、ベベル、ペンシル、糸面取りの端面仕上げを案内しています。この公開情報は、貴社の設計に適用する最小半径を定めるものではありません。機械試験を指定する場合は、IECのカバーガラス試験の対象範囲と、貴社が求める組立品の妥当性確認を区別してください。
- レビュー用図面を確定してください。平面外形、端面断面、相手側との境界を明示してください。
- 例外事項と証拠について合意してください。材料、加工、検査の責任分担を記録してください。
- 代表的な仕上げ後のサンプルをレビューしてください。生産承認前に、寸法、損傷、組立の結果を比較してください。
重要なポイント
3輪郭によるコーナーレビューでは、はめ合いと、仕上げおよび性能を分けて評価します。ガラス外形、収容凹部、機能上の立入禁止領域を確認し、そのうえで個別の合否判定計画に照らして実際の完成部品を承認してください。
カバーガラスのコーナー半径設計に関するよくある質問
カバーガラスは厚いほど保護性能が高くなりますか?
厚さだけでは、組立状態の保護性能は判断できません。
板厚を増やすだけでは、設計全体の確認に代えることはできません。材料、強化処理、端面状態、支持方法、作用する荷重は引き続き検討が必要です。厚さを変更すると、筐体や貼合の構成も変わることがあります。実際の荷重とタッチ操作の要件に照らして厚さを承認し、代表的なサンプルで最終設計を検証してください。
異なるディスプレイサイズに同じカバーガラス仕様を使えますか?
ディスプレイサイズを変更する場合は、はめ合いと組立を改めてレビューする必要があります。
仕様を変更せずに転用しないでください。ディスプレイサイズが変わると、支持のないスパン、取り付けの詳細、接着代、ガラス外形と筐体コーナーの位置関係が変わることがあります。サイズごとに図面と組立状態の外形範囲を再確認してください。材料や仕上げの要件を共通化する場合も、元の合否判定条件が引き続き適用できることを確認してください。
カバーガラスはタッチパネルの感度に影響しますか?
カバーの仕様は、タッチシステム全体の一部として承認する必要があります。
ガラスと、指からセンサーまでの間にある各層は、タッチシステムの一部を構成します。提案された材料、厚さ、印刷、貼合構成をタッチパネルの供給業者に確認してください。コーナー半径の図面だけでは、タッチ性能は判断できません。正式承認前に、想定する動作条件と、必要な場合の手袋使用を含めて、組立状態の設計を試験してください。
ディスプレイ用カバーガラスで平面度が重要なのはなぜですか?
平面度は、外側コーナーの輪郭とは別の要件です。
平面度は、パネルが支持部にどう載り、貼合面にどう接するかに影響します。コーナーの外形が寸法検査に合格しても、組立状態では接触にむらが生じることがあります。平面度を別途定義し、合意した仕上がり状態で検査してください。
半径の測定だけでコーナーの輪郭を検証できますか?
近似円の半径値だけでは、実際のコーナー輪郭のすべての特徴を表すことはできません。
近似円で表せるのは、コーナー形状の一側面にすぎません。局所的な平坦部、接線のずれ、輪郭の位置ずれも、組立時の適合性に影響する可能性があります。データムへの位置合わせ、検査対象の輪郭、測定方法、合否判定基準をまとめて指定してください。図面から転記した公称半径だけでなく、代表的な完成部品の実際の輪郭測定結果を求めてください。特に、面取りや断面の丸みによって検査位置で見える境界が変わる場合は、最大外形を検査するのか、それとも別途定義したエッジを検査するのかを確認してください。
ディスプレイ用カバーガラスのコーナー半径に、共通の最小値はありますか?
今回確認した資料では、外側コーナー半径に共通する最小値は示されていません。
材料、厚さ、エッジ処理、加工工程、組立条件はそれぞれ異なります。実際のコーナーの詳細設計を加工業者に評価してもらい、合意した寸法と合否判定方法を書面で確認してください。別の製品向けに提示された値が、そのまま貴社の製品にも適しているとは限りません。
初品サンプルに組立後だけ欠けが生じる場合、何を変更すべきですか?
半径を変更する前に、損傷箇所と組立作業を調査してください。
図面を変更する前に、受入時と組立後の観察記録を保存してください。欠けの位置を、筐体との接触箇所、位置決め形状、接着剤が途切れる箇所、取り扱い時に接触する箇所と照合してください。そのうえで、他の条件を一定に保ちながら、代表的なサンプルで原因と疑われる変数を切り分けてください。半径を大きくすれば形状上の干渉を改善できる可能性はありますが、それだけではエッジ欠陥や組立荷重が管理されていることを確認できません。提案した是正策が今回の不具合に有効か検証できるよう、各段階の検査担当者と、量産移行を承認するために必要な観察結果を取り決めてください。
特注カバーガラスのお問い合わせをご検討中ですか?
お問い合わせの際は、コーナー図面、組付け相手の外形図、必要な検査証拠資料を添付してください。サンプルの製作範囲を承認する前に、実際の設計を確認し、例外事項があれば明示するようSW Glassに依頼してください。
参考文献・出典
- Y14.5-2018 (R2024):寸法記入および公差表示 ASMEの公開カタログ。
- ガラスの破壊強度:表面欠陥と処理の役割 D. Moore、NASA/JPL、1985年;太陽光発電用ガラスを対象。
- セラミックスとガラスの破面解析、第四版 George Quinn、NIST、2026年;公開要旨。
- 研削・研磨工程後のガラスエッジの光学品質と強度に関する研究 Bukiedaほか、2020年;産業界のパートナーと実施した、徐冷された建築用ガラスの研究。
- ソーダ石灰ガラスの亀裂進展に及ぼす水蒸気の影響 Wiederhorn、1967年;公開要旨。
- モバイル端末用カバーガラス(ソーダ石灰ガラス製)の化学研磨に関する研究 Maengほか、2014年;公開要旨、産業界と関わりのある著者による研究。
- C1422/C1422M-26:化学強化板ガラス ASTM Internationalが公開している適用範囲、2026年。
- 化学強化ガラスの破壊力学:実験とモデリング Benedict Osobomen Egboiyi、Michigan Technological University、2022年;学位論文要旨。
- IEC 61747-40-1:2019 カバーガラスの機械試験ガイドライン IECの公開説明。
調査内容は2026年10月に確認しました。形状の数値例とワークシートは説明用に作成したものであり、SW Glassの生産における測定値ではありません。規格への言及は公開されている説明に基づいており、有償の試験手順は転載していません。