Fale com a Saiweiglass




Como a transformação do vidro converte matérias-primas em produtos de vidro acabados
Tal como milhares de outras fachadas arquitetónicas, fachadas-cortina de lojas e divisórias interiores de vidro, cada painel que produzimos começa por ser um conjunto de areia, carbonato de sódio e calcário. O percurso desde os minerais até à chapa plana acabada — aquilo a que chamamos linha de transformação do vidro — compreende seis estágios mensuráveis, nos quais as matérias-primas se transformam em vidro plano para envidraçamento, em conformidade com as normas de segurança ASTM C1036 e ANSI Z97.1. A nossa descrição detalha cada etapa do processo de transformação — dosagem, fusão, conformação por flutuação, recozimento, acabamento das arestas e têmpera — bem como as temperaturas, tolerâncias e métricas de qualidade de que os profissionais necessitam em cada função. Com base na experiência adquirida nas instalações da saiweiglass, partilhamos conhecimentos diretos, além de guias publicados, para permitir decisões fundamentadas na seleção de parceiros de transformação. Esta visão geral explica o que acontece numa linha de vidro float, por que motivo acontece e como especificar vidro de alta qualidade adequado ao projeto.O que é o processo de transformação do vidro?
 A transformação do vidro é a sequência industrial com garantia de qualidade — dosagem, fusão, conformação por flutuação, recozimento, corte e maquinação secundária — mediante a qual matérias-primas à base de sílica se convertem num produto de vidro acabado, pronto para instalação arquitetónica, automóvel ou industrial.
Esta definição abrange um vasto conjunto de operações; a nível macro, o processo de fabrico do vidro começa com quantidades medidas de carbonato de sódio e calcário e termina quando o vidro acabado sai da unidade de transformação — recorrendo a uma central de composição, um banho de flutuação, uma linha de recozimento e estações de corte — transportado num cavalete de expedição; o material atravessa um forno de fusão, flutua num banho de estanho fundido, arrefece em fornos contínuos de recozimento e é submetido ao corte das arestas — sempre sob inspeção contínua da qualidade.
As aplicações finais abrangem um vasto domínio. Os materiais para edifícios comerciais representam a maioria: guardas de vidro, fachadas-cortina, claraboias e divisórias interiores de escritórios. O vidro para laser, as embalagens de vidro, o vidro de cobertura para painéis solares e o vidro utilizado como substrato para ecrãs dependem todos de variantes do mesmo processo de conformação fundamental. Segundo a Grand View Research, o mercado mundial de vidro plano atingiu um valor estimado de USD 311 billion em 2024, tendo as aplicações arquitetónicas representado mais de 71 % das receitas.
💡 Ponto essencial: Compreender cada etapa do processo de transformação do vidro ajuda as equipas de compras a elaborar especificações mais rigorosas e a detetar problemas de qualidade antes de o vidro ser expedido para a obra.
Etapa 1 — Seleção e dosagem das matérias-primas
 Cada classe comercial de vidro começa com uma composição específica. A fórmula de dosagem para chapas de vidro sodo-cálcico — que representam mais de 90 percent da produção de vidro plano vendida mundialmente — baseia-se numa mistura de sílica, álcalis totais, proporção de componentes alcalinos e teor de casco de vidro reciclado. Um pequeno erro de 0. 1% pode causar sistematicamente variações de cor, aumento de defeitos do tipo bolha ou instabilidade da fusão a jusante.
| Material | Função | % típico em peso |
|---|---|---|
| Areia de sílica (SiO2) | Formador de vidro — cria a rede de sílica | 70 – 75 % |
| Carbonato de sódio (Na2CO3) | Fundente — reduz o ponto de fusão da sílica de ~1 710 °C para ~1 500 °C | 12 – 15 % |
| Calcário (CaCO3) | Estabilizador — aumenta a resistência química e a durabilidade | 8 – 10 % |
| Casco de vidro (vidro reciclado) | Acelera a fusão e reduz os custos de produção em ~3 % por cada 10 % de casco de vidro adicionado | 15 – 25 % |
| Aditivos minoritários (MgO, Al2O3, etc.) | Agentes de afinação, corantes e absorventes UV | 1 – 3 % |
Etapa 2 — Fusão e afinação no forno
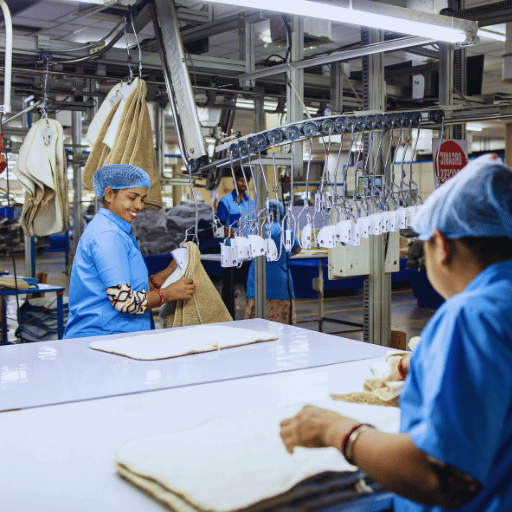 Durante o processo de fusão, uma composição seca de matérias-primas transforma-se num banho homogéneo de vidro fundido dentro de um forno regenerativo. Só esta etapa representa cerca de 75 % do consumo energético da linha, que gerimos através de queimadores laterais a gás natural que mantêm continuamente a chama na zona de fusão a 1 500-1 700 C, 24/7.
Um forno regenerativo recupera o seu próprio calor residual. Consequentemente, os gases de combustão a 1 350-1 500 C atravessam uma série de câmaras sobrepostas de tijolo refratário (“regeneradores”), que pré-aquecem o ar de combustão de entrada até 1 300 C antes de este chegar aos queimadores (“regeneradores”). Este sistema permite uma economia de combustível de 30-40 %. Os fornos das linhas modernas de vidro float funcionam durante uma década ou mais antes de ser possível realizar a reconstrução completa necessária para 12-18+ anos de operação contínua, pelo que a eficiência térmica é extremamente importante.
No forno, a matéria-prima atravessa três zonas funcionais distintas:
- Zona de fusão — as matérias-primas transformam-se num líquido viscoso a 1 500-1 600 C. O tempo de permanência de referência nesta zona é de aproximadamente 24-48 horas, consoante o débito de extração e a dimensão do forno.
- Zona de afinação — as temperaturas sobem ligeiramente para 1 600-1 700 C, reduzindo a viscosidade do vidro para permitir que as bolhas de gás aprisionadas subam à superfície e acabem por escapar. Os agentes de afinação (normalmente sulfato de sódio) aceleram a remoção das bolhas.
- Zona de condicionamento — o vidro fundido arrefece gradualmente até aproximadamente 1 100 C, atingindo a viscosidade necessária para a conformação.
“Na saiweiglass, os nossos operadores de forno monitorizam continuamente três classes de defeitos durante a fusão: pedras (partículas refratárias não fundidas), pequenas bolhas (bolhas de gás com menos de 1 mm) e cordões (estrias de composição). Uma pedra com diâmetro superior a 0,5 mm costuma garantir a quebra durante a têmpera, pelo que utilizamos sistemas de inspeção ótica em linha à saída do forno para assinalar anomalias.”São necessárias temperaturas elevadas e uniformes em todo o banho de vidro fundido; os pontos frios causam um defeito denominado “cordão”, uma distorção visual, visível e ondulada, nos locais onde diferentes segmentos de vidro não se fundiram de forma homogénea na zona de afinação. Quando não existe aquecimento uniforme na zona de afinação (deixando aglomerados de bolhas denominados “pequenas bolhas” ou cavidades denominadas “empolas”), formam-se defeitos no vidro fundido, que levam à rejeição segundo as classes comerciais normalizadas de qualidade visual (ASTM C1036).
⚠️ Problema comum: Oscilações de apenas ± 10 °C na temperatura do forno durante uma mudança de combustível podem aumentar a quantidade de pequenas bolhas a jusante durante 6–8 horas. As equipas de compras devem perguntar aos transformadores qual é a idade do forno e qual o ciclo previsto para a sua reconstrução — um forno com mais de 15 anos apresenta frequentemente taxas de defeitos superiores.
Etapa 3 — Conformação do vidro float
 O processo de vidro float — também denominado processo Pilkington, em homenagem a Sir Alastair Pilkington, que o desenvolveu comercialmente em 1959 — é a técnica atualmente utilizada para produzir praticamente todo o vidro plano. Sensivelmente a meio da zona de condicionamento do forno, o vidro a 1 100 C escoa sobre um banho de estanho fundido alojado numa câmara selada com atmosfera de azoto. A gravidade e a tensão superficial aplanam o vidro, formando uma fita perfeitamente plana, polida a fogo e com pureza ótica em ambas as faces.
No interior, o banho de estanho tem, em média, 3-4 metros de largura, 50 metros de comprimento e 6 cm de profundidade. O estanho permanece fundido em toda a gama de temperaturas de trabalho (ponto de fusão de 232 C e ponto de ebulição de 2 602 C) e é mais denso do que o vidro: a fita flutua à superfície em vez de afundar. Uma comporta regulável (denominada “tweel”) doseia o volume de vidro fundido que entra no banho de estanho fundido. A fita de vidro entra no banho de estanho a cerca de 1 100 C e sai a 600 C — uma temperatura suficientemente baixa para que os rolos superiores a possam manipular e deslocar sem exercer pressão sobre a superfície.
Os comandos da espessura dos rolos superiores são determinados pela corrente. Quando a fita pode espalhar-se livremente sobre o estanho, a espessura natural de equilíbrio é de aproximadamente 6-7 mm. Para reduzir a espessura final das chapas de vidro plano até 0,4 mm para aplicações eletrónicas, os rolos superiores motorizados alongam a fita transversal e diagonalmente. Para produzir painéis mais espessos (até 25 mm), as contenções das arestas e as velocidades de estiragem mais baixas permitem acumular uma maior profundidade de vidro.
0,4 – 25 mm
Gama de espessuras possível nas linhas modernas de vidro float
~600 °C
Temperatura à saída do banho de estanho
6 000 × 3 660 mm
Dimensão máxima de uma chapa de grandes dimensões produzida numa linha float
Etapa 4 — Recozimento e arrefecimento controlado
 Depois de sair do banho de estanho a cerca de 600 C, a fita de vidro entra num forno contínuo de recozimento — um forno em túnel com mais de 100 metros de comprimento. Nesta fase, o objetivo é eliminar as tensões internas desenvolvidas quando a superfície exterior do vidro arrefeceu mais rapidamente do que o interior durante o processo float. Um controlo insuficiente do recozimento tornaria a estrutura do vidro perigosamente instável durante o corte e o manuseamento, além de a deixar propensa à quebra espontânea.
No interior do forno contínuo, quatro zonas funcionais controlam o ciclo de arrefecimento:
- Zona de aquecimento/equalização — o vidro é levado a uma temperatura uniforme igual ou ligeiramente superior ao ponto de recozimento (~555 C para o vidro sodo-cálcico).
- Zona de manutenção — o vidro permanece à temperatura de recozimento durante tempo suficiente para que o escoamento viscoso alivie cerca de 95 % da tensão residual. Três minutos no ponto de recozimento eliminam a grande maioria das tensões internas em composições sodo-cálcicas normais.
- Zona de arrefecimento lento — arrefece a fita a uma taxa definida (muitas vezes 2-4 C por minuto) ao longo do intervalo crítico entre o ponto de recozimento (cerca de 555 C) e o ponto de tensão (cerca de 515 C). Um arrefecimento demasiado rápido neste intervalo reintroduz tensão permanente.
- Zona de arrefecimento rápido — após o ponto de tensão, o vidro arrefece mais rapidamente até à temperatura ambiente, pois já não pode acumular mais tensão permanente a estas temperaturas inferiores.
💡 Por que motivo esta etapa é importante para os compradores: Um vidro mal recozido contém tensão residual oculta que só se manifesta mais tarde — durante o corte (propagação inesperada de fissuras), durante a têmpera (quebra espontânea no forno) ou após a instalação (fratura tardia devido a ciclos térmicos). Na saiweiglass, todos os lotes de produção são submetidos a inspeção por polariscópio após o forno contínuo, para verificar os níveis de tensão antes de o vidro avançar para o corte.
Durante o processo de arrefecimento, a temperatura deve manter-se uniforme em toda a largura da fita. Diferenças de temperatura entre as arestas e o centro superiores a poucos graus provocam empeno permanente, tornando a chapa inadequada para envidraçamento arquitetónico. Os fornos contínuos modernos utilizam elementos de aquecimento controlados de forma independente em várias zonas laterais e sensores infravermelhos que fornecem informação imediata ao computador de controlo.
O material que sai do forno contínuo é denominado vidro recozido — cada chapa encontra-se agora no estado de base a partir do qual começam todas as operações de transformação subsequentes (corte, têmpera, laminação e revestimento).
Etapa 5 — Corte, retificação e acabamento das arestas
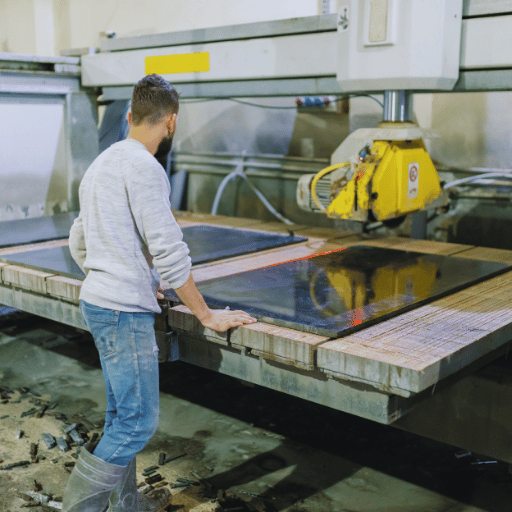
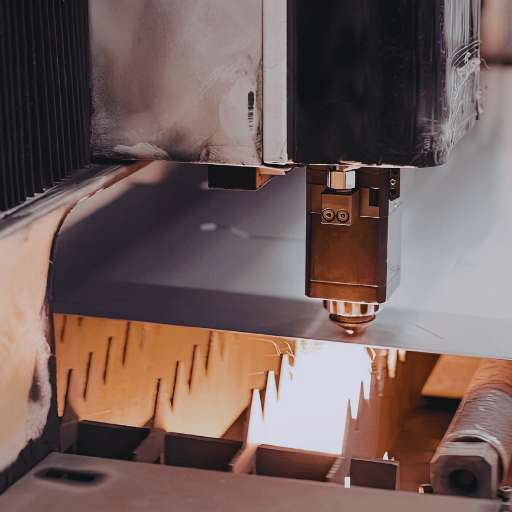 Depois de a fita recozida sair do forno contínuo à temperatura ambiente, é automaticamente cortada e riscada para formar chapas disponíveis em armazém (normalmente até 6 000 3 660 mm); a chapa disponível em armazém é depois cortada para obter o painel encomendado, através de uma roda de riscagem CNC que segue o contorno definido, seguida de uma separação mecânica precisa ao longo da linha riscada, para obter as dimensões e o aspeto pretendidos.
O acabamento das arestas é efetuado no lado cortado. A escolha do acabamento da aresta depende da aplicação final:
| Tipo de aresta | Descrição | Utilização habitual |
|---|---|---|
| Aresta quebrada | Passagem abrasiva ligeira para remover os cantos vivos | Arestas ocultas em envidraçamentos com caixilho |
| Aresta plana retificada | Retificada mecanicamente até ficar plana, com acabamento mate | Montagem de UVI, envidraçamento com junta de topo |
| Aresta plana polida | Retificada e depois polida até obter um acabamento transparente | Resguardos de duche sem caixilho, tampos de mesa |
| Aresta arredondada (aresta C) | Perfil ligeiramente arredondado e semipolido | Prateleiras, vitrinas, espelhos |
| Biselada | Chanfro inclinado e polido ao longo da aresta da face | Espelhos decorativos, mobiliário de gama alta |
| Em meia-esquadria | Corte em ângulo de 45° para uniões de canto | Montagens de cantos em vidro sem caixilho |
A nossa lista de verificação das arestas também deteta lascas com dimensões superiores a 1mm e quaisquer marcas de polimento visíveis à primeira vista. Efetuamos igualmente uma inspeção visual de 100% em cada painel antes de o enviar por fax para a têmpera.
Etapa 6 — Têmpera e transformação secundária
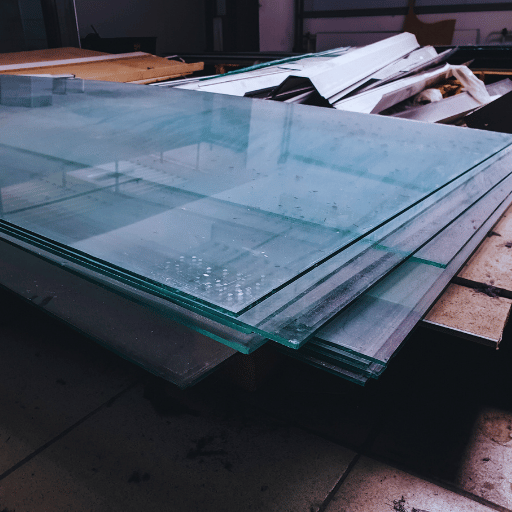 A têmpera é o tratamento térmico que transforma o vidro recozido num vidro de segurança adequado a zonas de utilização intensa e a aplicações sujeitas a requisitos regulamentares. Em teoria, o ciclo de têmpera é simples, mas exige um controlo extremamente rigoroso e preciso: o painel de vidro cortado é reaquecido até começar a amolecer, a cerca de 620 C, e depois arrefecido bruscamente por jatos de ar de alta pressão que incidem simultaneamente em ambas as faces. O arrefecimento rápido conserva tensões de compressão nas superfícies enquanto o interior do painel fica sob tração, originando um produto acabado quatro a cinco vezes mais resistente do que a chapa recozida disponível em armazém.
Quando o vidro temperado se parte, a energia de tensão armazenada no vidro faz com que se fragmente em muitos grânulos pequenos e aproximadamente cúbicos, em vez dos fragmentos afiados, semelhantes a punhais, produzidos pelo vidro recozido. É este padrão de fragmentação que permite classificar o vidro como vidro de segurança segundo a ANSI Z97.1 na América do Norte e as normas EN 12150 na Europa. Ambas as normas exigem um ensaio de contagem de fragmentos, no qual deve ser visível um número especificado de grânulos numa área de 50 50mm após a quebra por punção no centro.
| Propriedade | Vidro recozido | Vidro temperado | Vidro laminado |
|---|---|---|---|
| Resistência relativa | 1× (referência) | 4–5× mais resistente | Variável (depende do tipo de vidro) |
| Padrão de fragmentação | Fragmentos grandes e afiados | Grânulos pequenos e rombos | Fissurado, mas retido pela película intercalar |
| Pode ser cortado após a transformação | Sim | Não — fragmenta-se | Não (sem métodos especiais) |
| Resistência ao choque térmico | Diferença de ~40 °C | Diferença de ~200 °C | Igual à das lâminas constituintes |
| Norma de segurança | ASTM C1036 (apenas qualidade) | ANSI Z97.1 / EN 12150 | ANSI Z97.1 / EN 14449 |
| Isolamento acústico | Baixo | Baixo | Elevado (a película intercalar de PVB amortece o som) |
- Laminação — processo de colagem de duas ou mais lâminas de vidro com uma película intercalar de PVB ou SGP, utilizado para obter resistência ao impacto, controlo acústico e bloqueio dos raios UV.
- Montagem de UVI — colagem de dois ou três painéis com perfis espaçadores e enchimento de gás (árgon ou crípton), formando unidades de isolamento térmico.
- Revestimento de baixa emissividade — deposição por magnetrão de camadas de óxidos metálicos no vidro para refletir a radiação infravermelha e transmitir a luz visível.
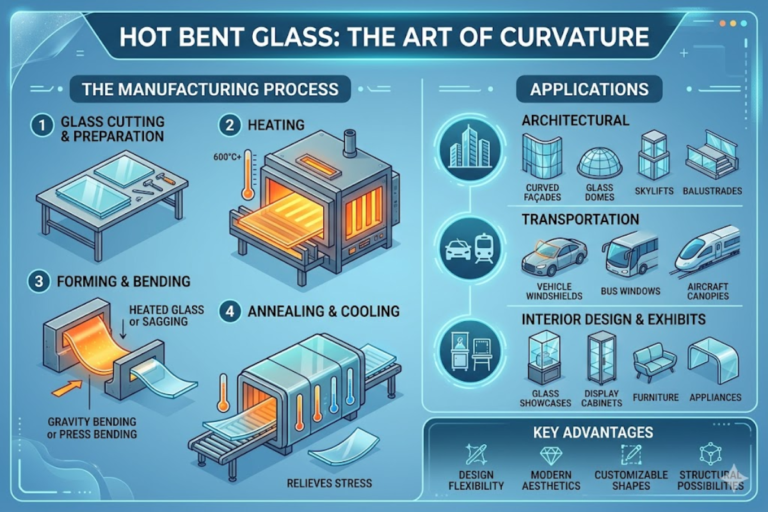
- Dobragem/curvatura — as chapas planas são aquecidas até ao ponto de amolecimento e depois conformadas sobre moldes para produzir vidro curvo 3D saiweiglass destinado a fachadas, claraboias e elementos interiores.
Perguntas frequentes
P: O que é o processo de transformação do vidro?
Ver resposta
O processo de transformação do vidro é o fluxo de produção em fábrica que transforma areia de sílica e outras matérias-primas em painéis de vidro acabados. Este fluxo abrange 6 etapas principais: dosagem das matérias-primas, fusão no forno a 1 500-1 700 C, formação por flutuação sobre um leito pesado de estanho fundido, recozimento numa arca com temperatura controlada, processos rigorosos de corte e acabamento das arestas e têmpera ou outros tratamentos secundários. Todo este fluxo é realizado numa linha de produção integrada que funciona 24 horas por dia.
Cada processo de formação deve seguir a sequência do anterior, sem que qualquer etapa seja contornada ou sequer apressada, pois, como demonstra a etapa de recozimento, tal pode resultar numa taxa de rejeição superior a 50%.
P: Que matérias-primas são necessárias para fabricar vidro?
Ver resposta
O vidro sodo-cálcico utiliza areia de sílica (70-75 % em peso), carbonato de sódio (12-15 %), calcário (8-10 %) e casco de vidro reciclado (15-25 %)… O carbonato de sódio e o calcário contribuem para reduzir o ponto de fusão. O calcário confere durabilidade à mistura…
P: Como é fabricado o vidro float?
Ver resposta
O vidro float é formado vertendo vidro fundido numa câmara com estanho fundido. A câmara é selada e a cortina é coberta por estanho fundido. Quando o vidro fundido toca no estanho, que é mais denso, flutua e espalha-se até formar uma fita plana com superfícies polidas a fogo em ambos os lados. A espessura é controlada pela velocidade de tração e pelos rolos superiores. A produção comercial de vidro float foi iniciada em 1959 por engenheiros da Pilkington e continua a ser a referência mundial para a produção de chapas de vidro plano com qualidade óptica superior. Este método permite produzir chapas com espessuras entre 0,4 mm e 25 mm.
P: Qual é a diferença entre vidro recozido e vidro temperado?
Ver resposta
O vidro recozido é arrefecido lentamente numa arca de recozimento; esta é a «base» ortogonal normal de todo o vidro plano. O vidro temperado é recozido; embora esta seja a condição normal de «segurança» de todo o vidro plano, tem de ser produzido deliberadamente (reaquecido até ~620 C e «arrefecido bruscamente» de forma espontânea com jatos de ar, para criar uma «camada superficial» de compressão). Alguns atributos práticos essenciais: o vidro temperado parte-se em pequenos grânulos imprevisíveis; apresenta um desempenho superior na aplicação, pois resiste a choques térmicos até ~200 C e pode ser cortado ou perfurado; embora a sua utilização na peça final do edifício não seja tão eficaz nem tão comum como a do vidro recozido, cria fragmentos afiados e perigosos quando se parte. O vidro recozido varia consoante a aplicação, conserva a forma, mas parte-se em fragmentos afiados e perigosos; apresenta insuficiente resistência aparente ao choque térmico e à cola quente. Os códigos de construção exigem vidro temperado (ou laminado) em locais perigosos; entradas (portas e painéis de átrios), zonas de baixa altura em todo o perímetro da envolvente e qualquer local onde um objeto em queda, de dureza média, represente um risco. O vidro recozido está a ser substituído por vidro recozido em aplicações sem requisitos de segurança (mobiliário, divisórias, etc.) e está a criar-se vidro laminado (camada com 6m de espessura ou mais) em vidro duplo para aplicações de segurança. O custo geral do vidro temperado é aproximadamente 15-30% superior ao de um produto recozido com estrutura equivalente…
P: Que propriedades do vidro são importantes para projetos B2B?
Ver resposta
Nos projetos arquitetónicos e industriais B2B, as propriedades essenciais do vidro incluem: resistência mecânica (classificações do vidro temperado face ao recozido), desempenho térmico (valor U e SHGC das unidades de vidro isolante, IGUs), clareza óptica (nível de distorção segundo a ASTM C1036), classificação de segurança (conformidade com ANSI Z97.1 ou EN 12150), resistência química a agentes de limpeza e à exposição atmosférica e tolerância dimensional. A durabilidade sob cargas de vento contínuas e ciclos térmicos também é importante em aplicações de fachadas-cortina e fachadas.
P: Que tipos de vidro são utilizados na construção comercial?
Ver resposta
Na construção comercial são especificados vários tipos de vidro: vidro temperado de segurança para montras e portas de vidro; vidro laminado para envidraçados superiores e balaustradas; unidades de vidro isolante (IGUs) com revestimento de baixa emissividade para fachadas-cortina e janelas; vidro de tímpano para ocultar lajes; vidro resistente ao fogo, vidro acústico e vidro curvo. O vidro temperado representa cerca de 36 % das receitas mundiais do vidro plano, enquanto as aplicações arquitetónicas, no seu conjunto, representam mais de 71 %.
P: Como escolher um parceiro para a transformação de vidro à medida?
Ver resposta
Ao avaliar uma empresa de transformação de vidro à medida, aplique os seguintes cinco critérios: (1) capacidade dos equipamentos — dispõe dos equipamentos necessários, como um forno de têmpera, uma linha de laminação e estações de corte CNC? (2) certificações — informe-se sobre as suas certificações, eventualmente SGCC, IGCC/IGMA, e sobre a conformidade com ASTM/ANSI. (3) controlo de qualidade — procure relatórios de ensaios de fragmentação, medições de tensão e documentação de inspeções visuais. (4) histórico de prazos de entrega — peça referências de outros projetos comerciais. (5) capacidade especializada — se o projeto envolver vidro curvado, painéis de grande formato ou formas complexas, confirme que possui experiência nestas soluções de vidro. Se necessitar de vidro arquitetónico curvo, avalie o vidro curvo 3D de fabricantes que já tenham demonstrado os seus conhecimentos técnicos, como a saiweiglass.
P: Como é fabricado vidro em grande escala para projetos arquitetónicos?
Ver resposta
Em grande escala, o vidro é fabricado pelo processo float contínuo. Numa única linha float são produzidas mais de 6000 toneladas de vidro bruto por semana, com funcionamento 24 horas por dia, 7 dias por semana, durante 12-18 anos entre reconstruções do forno. A fita é cortada em chapas jumbo de até 6 000 x 3 660 mm, que são encaminhadas para unidades de transformação ou para tarefas de têmpera, laminação, montagem de IGU ou revestimento.
As operações contemporâneas de fabrico de vidro recorrem à pesagem automatizada das composições, ao controlo do forno em tempo real e à medição em linha por varrimento óptico de defeitos, a fim de assegurar uma qualidade uniforme nos milhões de metros quadrados produzidos anualmente.
Precisa de vidro transformado de acordo com as especificações do seu projeto?
A nossa empresa saiweiglass trata de tudo, desde o vidro float em bruto até ao vidro temperado, laminado e curvo, para 1X ou mais. Entregue nas suas instalações dentro do prazo.
Pedir orçamentoSobre este guia
Este manual sobre o processo de transformação do vidro foi elaborado pela equipa de conteúdos técnicos da saiweiglass com base no conhecimento direto adquirido nas áreas de produção das nossas instalações de vidro float, têmpera e laminação. Todos os dados provêm de normas industriais publicadas (ASTM, ANSI, EN) e de fontes sujeitas a revisão por pares. Ao descrevermos as nossas práticas específicas — triagem das composições, inspeção de defeitos e verificações da qualidade das arestas — apresentamos procedimentos representativos utilizados nas nossas próprias instalações.
Referências e fontes
- Britannica — Vidro sodo-cálcico
- Pilkington — O processo float passo a passo
- ASTM C1036-21 — Especificação normalizada para vidro plano
- ANSI Z97.1-2015 (R2020) — Materiais de envidraçamento de segurança em edifícios
- Wikipedia — Vidro sodo-cálcico
- Wikipedia — Vidro float
- Wikipedia — Vidro temperado
- Wikipedia — Recozimento (vidro)
- Glass Packaging Institute — Factos sobre a reciclagem de vidro
- Grand View Research — Mercado mundial do vidro plano
- Glass Technology Services — 7 tipos de defeitos do vidro
- Lehigh University — Recozimento e têmpera (curso IMI-NFG)
- CTCN (UNEP) — Tecnologia de reciclagem de vidro
- ScienceDirect — Forno de vidro (síntese de engenharia)