
Contactez Saiweiglass


Verre bombé 3D
Fabrication de verre courbé et bombé 3D
Le verre bombé sur mesure répond aux besoins de l’électronique, de l’automobile et de l’architecture, du prototypage à la production en série.
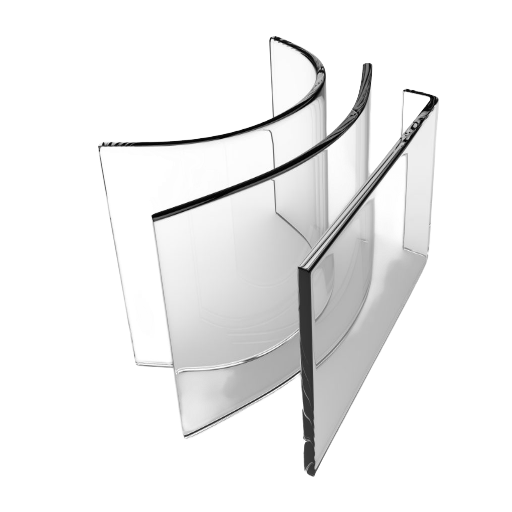
Qu’est-ce que le verre courbé ou bombé ?
Le verre bombé désigne tout verre plat auquel une forme non plane a été donnée par chauffage et formage contrôlés. Si le verre plat peut simplement servir de séparation ou de fenêtre, le verre bombé apporte de la profondeur, un intérêt visuel et une forme structurelle aux produits et aux bâtiments. L’industrie du verre distingue trois catégories de verre bombé selon la complexité du bombage.
Le bombage selon un seul axe
produit des courbures cylindriques : le verre se courbe selon un axe tout en restant droit selon l’autre. C’est la forme la plus courante pour les vitrages architecturaux, les vitrines et les garde-corps. Le bombage selon un seul axe produit une courbure prévisible et uniforme sur des portées de plusieurs mètres.
En savoir plus +Le bombage composé ou selon deux axes
produit des courbures sphériques, le verre se courbant simultanément dans deux directions. Les lanterneaux en dôme, les plateformes d’observation et certaines formes de pare-brise automobiles utilisent cette géométrie. Le bombage composé exige une conception plus élaborée des moules.
En savoir plus +Le verre bombé 3D
constitue la catégorie la plus complexe, avec des rayons variables sur sa surface. Ce type de verre se retrouve dans l’électronique grand public — panneaux tactiles de smartphones à bords incurvés, cadrans enveloppants de montres connectées, verres de protection d’écrans de tablettes — et nécessite un chauffage multizone ainsi que des moules de précision usinés sur machines CNC.
En savoir plus +La distinction entre verre bombé recuit et verre trempé bombé
peut être importante pour les prescripteurs. Le verre bombé est formé par gravité ou sur moule à 600–700 °C, le verre plat ramolli par la chaleur épousant la forme du moule placé sous lui. La pièce obtenue est recuite et présente une résistance normale. Le verre trempé bombé est courbé pendant la trempe thermique à 680–720 °C, puis refroidi rapidement par des jets d’air. Ce procédé simultané de bombage et de trempe produit un panneau 4–5 fois plus résistant que le verre recuit, tout en conservant sa forme courbe. Chez Saiwei, nous fabriquons les deux grâce à nos deux sites de transformation, ce qui nous permet de choisir le procédé adapté à chaque projet.
En savoir plus +Types de produits en verre bombé de précision
Quatre grandes catégories de produits en verre bombé sont fabriquées sous la marque Saiwei. Ces quatre gammes distinctes répondent aux différentes exigences de performance déjà présentées, de la sécurité à l’isolation thermique, en passant par la transparence optique et les propriétés tactiles.
Verre trempé bombé
Bombé pendant le cycle de trempe thermique, il présente une résistance 4–5 fois supérieure à celle du verre recuit. En cas de bris, il se fragmente en petits grains plutôt qu’en éclats coupants, ce qui le classe parmi les verres de sécurité. Nous fabriquons des panneaux trempés bombés pour les façades, les balustrades, les garde-corps, les parois de douche et les vitrages structurels des bâtiments tertiaires. Plage d’épaisseurs : 3–19 mm. Dimensions maximales des panneaux en verre trempé bombé : 2440 × 3660 mm.
Verre feuilleté bombé
Deux feuilles de verre bombé ou plus, assemblées par collage avec un intercalaire en PVB ou en SGP sous l’effet de la chaleur et de la pression. Après un impact, l’intercalaire maintient les fragments de verre bombé en place, assurant la sécurité après bris et la protection contre les chutes. Le verre feuilleté bombé est utilisé pour les vitrages en surplomb, les verrières et les pare-brise automobiles. Nous fabriquons des ensembles feuilletés à partir de feuilles bombées à chaud ou trempées bombées, dans des compositions allant de 3+3 mm à 12+12 mm.
Vitrages isolants bombés
Vitrages isolants bombés doubles et triples, avec une lame étanche remplie d’air ou d’argon entre les feuilles de verre. Ces vitrages isolants sont destinés aux enveloppes de bâtiments thermiquement performantes, notamment les murs-rideaux, les atriums et les salles climatiques. Nos vitrages isolants bombés atteignent un coefficient U de 1,1 W/mK grâce à une couche à faible émissivité et à un remplissage à l’argon, respectant ainsi les réglementations énergétiques les plus exigeantes d’Europe et d’Amérique du Nord.
Verre bombé à couche
Panneaux de verre bombé dotés de couches fonctionnelles en surface : un revêtement antireflet (AR) pour une transmittance >98 %, un revêtement anti-éblouissement (AG) pour une lecture sous lumière diffuse, un revêtement anti-traces de doigts (AF) pour les produits grand public et une couche d’ITO (oxyde d’indium-étain) pour les panneaux tactiles transparents conducteurs. Les produits en verre à couche améliorent la clarté optique et la réactivité tactile des ensembles d’écrans.
Procédés de fabrication du verre bombé 3D : bombage à chaud ou bombage avec trempe thermique
Le choix d’un procédé de bombage du verre adapté à votre application, à la résistance requise et au rayon de courbure minimal repose sur quelques critères essentiels. Les deux principaux procédés — le bombage à chaud (par gravité ou sur moule) et le bombage avec trempe thermique — diffèrent par leurs capacités et les résultats obtenus, comme le montre le tableau comparatif ci-dessous.
| Paramètre | Bombage à chaud (par gravité ou sur moule) | Bombage avec trempe thermique |
|---|---|---|
| Température | 600–700 °C | 680–720 °C |
| Rayon minimal | De 50 mm (électronique) à 300 mm (architecture) | Généralement ≥500 mm |
| Résistance | Recuit (résistance standard) | 4–5 fois plus résistant (trempé) |
| Plage d’épaisseurs | 0,5–19 mm | 3–19 mm |
| Applications | Électronique, écrans automobiles, panneaux décoratifs | Façades, garde-corps, cloisons, vitrages de sécurité |
| Comportement en cas de bris | Rupture classique (éclats coupants) | Se fragmente en petits cubes non coupants |
Le bombage à chaud offre la plus grande liberté de mise en forme des composants en verre bombé. Un cycle de chauffage plus long ramollit progressivement le verre, permettant d’obtenir des rayons plus serrés et des formes plus complexes. Notre parc de fours de trempe permet de traiter des panneaux architecturaux de plus grandes dimensions, pour lesquels la résistance prime sur la courbure. De nombreux projets associent les deux procédés, par exemple en feuilletant un panneau intérieur bombé à chaud avec un panneau extérieur trempé bombé pour obtenir un ensemble très résistant à la forme très complexe.
Caractéristiques techniques et paramètres de courbure
Vous trouverez ci-dessous l’ensemble des plages de caractéristiques du verre bombé que nous fabriquons sur nos sites. Toutes les valeurs numériques proviennent de capacités de production vérifiées par des essais et ne correspondent pas à des maxima théoriques. Les ingénieurs et les équipes achats peuvent utiliser ces valeurs pour vérifier la faisabilité avant d’envoyer une demande de prix formelle :
| Paramètre | Plage | Remarques |
|---|---|---|
| Épaisseur du verre | 0,5–19 mm | Borosilicate : 0,5–4 mm ; sodocalcique : 2–19 mm |
| Rayon de courbure minimal | 2,5 mm (bord) / 50 mm (surface) | Électronique : 2,5–50 mm ; architecture : 300 mm+ |
| Dimensions maximales du panneau | 3200 x 2400 mm | Verre bombé à chaud ; verre trempé bombé jusqu’à 2440 x 3660 mm |
| Norme de trempe thermique | EN 12150 / ASTM C1048 | Fragmentation : ≥40 fragments par zone de 50 x 50 mm |
| Revêtements de surface | AR, AG, AF, ITO, émail vitrifiable céramique | Transmittance du revêtement antireflet ≥98 % ; ITO : 3–800 Ω/sq |
| Renforcement chimique | CS ≥ 700 MPa, DOL ≥ 30 μm | Pour le verre de protection d’épaisseur ≤ 2 mm |
| Qualité optique | Distorsion < 0.5 mrad | Mesurée selon la norme ISO 3537 (qualité automobile) |
| Uniformité de la couleur | ΔE < 1.0 | Sérigraphie, applications d’émail vitrifiable céramique |
Ces paramètres définissent les limites géométriques et les performances dans lesquelles nous produisons des panneaux de verre bombé monolithique. Nous pouvons fabriquer des panneaux de verre bombé monolithique concaves et convexes, bien que les courbures concaves (vers l’intérieur) soient plus courantes pour les boîtiers d’écrans, tandis que les formes convexes (vers l’extérieur) se retrouvent davantage dans les façades architecturales. Si les formes de vos interfaces dépassent les plages indiquées ci-dessus, veuillez nous contacter pour convenir d’une étude de faisabilité. Notre équipe de conception des moules examine toutes les demandes hors standard sous deux jours ouvrés :
Estimateur de coût du verre bombé
Obtenez immédiatement une estimation indicative pour votre projet de verre bombé
Détail de votre coût estimé
Prix unitaire
—
Coût de l’outillage
—
à régler une seule fois
Délai de fabrication
—
estimé
Répartition des coûts (estimation moyenne)
Les estimations sont des montants indicatifs fondés sur les paramètres habituels des projets. Contactez notre équipe technique pour obtenir un devis précis adapté à vos spécifications.
Obtenir un devis détailléApplications du verre bombé : électronique, automobile et architecture
Le verre bombé 3D et le verre bombé sont utilisés dans trois grands secteurs, chacun ayant ses propres spécifications, normes et contraintes de conception. Saiwei fournit ces trois secteurs depuis deux plateformes de fabrication dédiées.
Électronique grand public
Le verre bombé 3D est proposé pour les smartphones, les objets connectés portables, les tablettes et les écrans d’ordinateurs portables. Notre ligne de verre pour l’électronique permet d’obtenir des rayons de bord jusqu’à 2,5 mm sur du verre de protection renforcé chimiquement (CS supérieure à 700 MPa, DOL supérieure à 30 μm). Des revêtements anti-éblouissement (AG) et anti-traces de doigts (AF) sont disponibles pour limiter les traces de doigts et maîtriser l’éblouissement. Nous transformons des substrats en sodocalcique et en aluminosilicate d’une épaisseur de 0,5 mm à 2,0 mm, afin que chaque produit en verre atteigne les performances optiques et tactiles souhaitées.

Automobile
Verre de protection bombé à chaud pour les écrans HMI (interface homme-machine), les combinés d’instruments, les écrans d’infodivertissement, les consoles centrales et les rétroviseurs. Le verre de protection automobile doit présenter une distorsion optique inférieure à 0.5 mrad (mesurée selon la norme ISO 3537), être doté d’une couche d’ITO pour la fonction tactile capacitive et réussir les essais SAE. Nous fournissons des équipementiers automobiles européens et asiatiques de rang 1, avec des volumes annuels de 10 000 à 500 000 pièces par programme.

Architecture
Verre bombé destiné aux applications extérieures pour les façades, les verrières, les garde-corps, les cloisons, les portes tournantes ou à la décoration intérieure. Le verre bombé pour l’architecture se présente généralement sous forme de panneaux de grand format, jusqu’à 3200 x 2400 mm pour le verre bombé à chaud, avec une courbure selon un seul axe ou composée. Nous fabriquons des façades en verre à couche à faible émissivité, en verre émaillé avec un émail vitrifiable céramique et en vitrage isolant. Chaque panneau architectural est accompagné d’un certificat de vitrage de sécurité selon la norme EN 12150, et toutes les séries de production font l’objet d’essais de fragmentation sur panneau entier dans notre usine.
Procédé de fabrication du verre bombé sur mesure
Chez Saiwei, toutes les commandes de verre sur mesure — plat ou bombé — suivent un processus de fabrication en six étapes. Ces six étapes s’appliquent aussi bien aux petites séries de prototypes pour l’électronique qu’à la production en grande série de panneaux architecturaux, avec des contrôles qualité à chaque étape :

01
Revue de conception et conception des moules
Notre équipe technique examine vos fichiers DXF ou DWG, vérifie les tolérances dimensionnelles, puis conçoit un moule en graphite ou en acier adapté à la géométrie de votre verre. Le verre de protection pour l’électronique nécessite des moules en graphite usinés sur machines CNC, avec un état de surface Ra ≤ 1 μm. Les panneaux architecturaux de plus grandes dimensions peuvent nécessiter un outillage en acier revêtu de céramique de carbone pour résister à de multiples cycles thermiques.
02
Découpe de précision et profilage CNC
Sur notre ligne de découpe automatisée, les ébauches en verre plat sont rayées à l’aide d’outils de traçage diamantés, puis rompues aux dimensions requises. Les rainures de chant, les encoches et les découpes de précision sont ensuite usinées sur des rectifieuses CNC avant le profilage aux formes nécessaires au bombage. La qualité des chants à ce stade influe fortement sur la résistance mécanique finale et la résistance à la rupture du produit fini.
03
Bombage à chaud / bombage avec trempe thermique
Le verre est traité dans des fours automatisés multizones, avec des profils de température pilotés par ordinateur. Pour le bombage à chaud, le verre se ramollit à 600–700 °C et épouse la forme du moule sous l’effet de la gravité. Pour le bombage avec trempe thermique, le verre atteint 680–720 °C tout en étant simultanément mis en forme et refroidi brutalement. L’écart de température entre les zones est maintenu à ±2 °C pour garantir des résultats constants sur les productions en grande série.
04
Traitement de surface et dépôt de couches
Les traitements après bombage peuvent comprendre des revêtements antireflet (AR), anti-éblouissement (AG), anti-traces de doigts (AF) et des couches d’ITO, déposés par pulvérisation, pulvérisation cathodique ou sérigraphie. Le repérage numérique en sérigraphie permet d’appliquer des logos, des pictogrammes et des motifs de bordure, tandis que l’écart colorimétrique reste inférieur à un Delta E de 1.0. Le renforcement chimique (procédé d’échange ionique) est proposé pour le verre de protection mince lorsqu’une CS de 700 MPa ou plus et une DOL de 30 μm ou plus sont requises.
05
Contrôle qualité
Chaque pièce passe une série de contrôles qualité comprenant une mesure dimensionnelle sur une machine de métrologie tridimensionnelle, un balayage de la distorsion optique, des essais d’adhérence (essai de quadrillage avec du ruban 3M 610 pour vérifier une adhérence de classe 4B ou supérieure, avec un décollement ≤5 %) et un contrôle visuel des défauts de surface. Chaque pièce est classée selon ses caractéristiques photométriques, et celles qui ne respectent pas les spécifications sont rejetées : nous n’expédions aucun produit de second choix.
06
Emballage et expédition dans le monde entier
Des caisses garnies de mousse sur mesure maintiennent chaque pièce pendant tout le transport. Pour le verre de protection destiné à l’électronique, les pièces sont emballées individuellement dans des plateaux à rainures. Les panneaux architecturaux sont placés dans des caisses à chevalet en A avec des protections de chant. Saiwei organise le transport maritime, aérien et express dans le monde entier, avec les documents d’exportation et une assistance au dédouanement pour les clients OEM d’Amérique du Nord, d’Europe et du Moyen-Orient.
Facteurs de prix du verre bombé 3D
Le prix du verre bombé dépend fortement des exigences du projet. Dans la fabrication du verre plat, seuls l’épaisseur du matériau et le format des feuilles déterminent le prix, tandis que dans la fabrication du verre bombé, le coût dépend directement de la complexité du bombage, de l’amortissement des équipements et des procédés de finition. Voici les facteurs que nous examinons avec les clients lors de l’établissement d’un devis.
1
Type et épaisseur du verre
— Le sodocalcique (le plus courant et le plus sensible au coût), le borosilicate (pour la résistance thermique) et l’aluminosilicate (pour le renforcement chimique) présentent chacun des coûts de matière première différents. Les substrats plus épais nécessitent des capacités de chauffage supérieures et des outillages plus grands.
2
Complexité du bombage
— Le bombage selon un seul axe est le plus économe en énergie et le plus économique. Le bombage composé ou selon deux axes augmente le coût des dispositifs de maintien de 30–50 % en raison d’un outillage plus complexe. Une géométrie non symétrique exige des matrices de découpe 3D usinées sur machines CNC et une maîtrise plus stricte du procédé.
3
Rayon minimal
— Les rayons plus petits peuvent doubler ou tripler le coût du bombage en raison de la nécessité d’utiliser des matériaux d’outillage spéciaux (graphite plutôt qu’acier), des montées en température plus lentes et des taux de rebut plus élevés. Les rayons inférieurs à 10 mm nécessitent souvent des dispositifs d’outillage dédiés à une seule réalisation.
4
Traitements de surface
— Chaque couche de revêtement ou de colorant (AR, AG, AF, ITO, émaux vitrifiables) nécessite des étapes de traitement et des investissements supplémentaires pour son dépôt. Les coûts des empilements multicouches s’additionnent. En général, un seul revêtement augmente le prix unitaire total de 15-30 %.
5
Taille du lot commandé
— Les coûts d’outillage des matrices de découpe destinées au formage du verre (généralement entre $500 et $5 000 selon la complexité) sont amortis sur toutes les pièces répondant à une même spécification de produit. Des volumes de commande plus élevés réduisent le prix par pièce, chaque dollar investi dans l’outillage étant réparti sur davantage de pièces, tandis que la quantité minimale réalisable est de 100-500 pièces.
6
Niveau de qualité
— Les conceptions destinées aux secteurs médical, aérospatial et automobile exigent des tolérances plus serrées, une documentation rigoureuse et des contrôles de procédé plus stricts. Ces programmes nécessitent davantage d’inspections et de suivi que les projets courants de menuiseries vitrées du bâtiment.
7
Coût de l’emballage
— L’emballage individuel du verre pour l’électronique dans des plateaux en mousse coûte plus cher que l’emballage groupé en caisses à chevalet en A pour les panneaux architecturaux. Le mode d’emballage influe sur le volume expédié ainsi que sur le coût du transport.
Notre tarification entièrement transparente exclut les frais cachés. Nous présentons des devis détaillés, avec des lignes distinctes pour le verre, le bombage, le revêtement, le contrôle, l’outillage et l’emballage. Cette transparence permet à votre équipe achats de repérer les postes soumis à des contraintes budgétaires et de hiérarchiser les arbitrages.
Demander un devis détaillé
Envoyez-nous vos plans, vos spécifications et une estimation des volumes. Notre équipe technique vous répondra sous 48 h avec une ventilation complète des coûts et un délai de fabrication.
Études de cas internationales sur le verre bombé 3D
Les trois projets suivants montrent comment l’expertise de Saiwei dans la fabrication du verre bombé a permis d’apporter des solutions à différents marchés, zones géographiques et niveaux de volume :
Étude de cas 01 — Automobile
Panneau d’écran HMI automobile — Équipementier européen de rang 1
Défi
un équipementier automobile européen de rang 1 avait besoin d’un verre de protection d’écran bombé de 12.3 pouces, doté d’un revêtement anti-éblouissement et soumis à des exigences strictes de distorsion optique, pour une plateforme automobile. Sa conception prévoyait une courbure composée et une distorsion de surface ne dépassant pas 0.5 mrad, mesurée conformément à la norme ISO 3537.
Solution
Un verre aluminosilicaté renforcé chimiquement de 1,1 mm a été choisi, puis bombé à chaud dans un moule en graphite usiné sur machine CNC avant l’application d’un seul revêtement anti-éblouissement. Le durcissement chimique a permis d’obtenir une CS supérieure à 750 MPa. Un équipement de contrôle dimensionnel dédié, conçu pour effectuer les mesures selon les spécifications du client, a été fabriqué.
Résultat
Les panneaux ont réussi dès le premier passage les essais de distorsion optique selon la norme SAE J3105. Saiwei a fourni 50 000 pièces sur une période de production de 12 semaines, avec un taux de conformité au premier passage supérieur à 96 %. Le projet s’est depuis élargi à une seconde conception d’écran.
Étude de cas 02 — Électronique grand public / IoT
Panneau de commande domotique — Entreprise IoT américaine
Défi
un fournisseur de solutions domotiques basé aux États-Unis souhaitait un panneau frontal concave de 7 pouces, doté d’un pourtour permettant un assemblage résistant à l’eau, d’une zone concave de bouton de retour d’information et de pictogrammes sérigraphiés, pour une commande domotique murale. Le composant devait intégrer de l’ITO pour la détection capacitive et respecter l’indice de protection IP65
Solution
Un verre sodocalcique de 3 mm a été utilisé, avec un profil découpé sur machine CNC et un évidement conique pour le bouton usiné avant le bombage. Une fois le verre chaud, un dépôt d’ITO par pulvérisation cathodique a formé la couche conductrice (résistance par carré de 150 ohms), suivi de la sérigraphie des pictogrammes de retour d’information. L’écart colorimétrique a été maintenu sous un Delta E de 0.8 sur toute la série.
Résultat
L’ensemble terminé a obtenu la certification d’étanchéité à l’eau IP65. Saiwei participe désormais à la production en série de plus de 200 000 panneaux par an pour ce programme, avec des expéditions mensuelles vers le sous-traitant du client à Shenzhen. Ce projet illustre notre capacité à intégrer le bombage du verre, le profilage CNC, le dépôt d’ITO et l’impression décorative dans un seul produit.
Étude de cas 03 — Architecture
Façade de bâtiment tertiaire — Projet architectural au Moyen-Orient
Défi
Un projet de tour tertiaire au Moyen-Orient nécessitait de grands vitrages isolants bombés (2400 x 1500 mm) pour une façade aux courbes amples et spectaculaires. L’environnement désertique imposait des spécifications de contrôle solaire avec un coefficient SHGC extrêmement faible ou nul, tout en conservant une transmittance élevée de la lumière visible pour l’éclairage naturel. La qualité de réalisation de chaque panneau devait respecter les exigences esthétiques rigoureuses de l’architecte du projet en matière d’uniformité de la réflexion.
Solution
Nous avons réalisé des couches à faible émissivité hautes performances sur la surface 2 d’un verre sodocalcique trempé à grand rayon de courbure, puis assemblé le verre en doubles vitrages isolants avec une lame d’argon de 16 mm. Chaque vitrage isolant a été scellé en périphérie avec du silicone structurel pour assurer la rétention du gaz à long terme. Le bombage selon un seul axe a été réalisé sur des moules en acier de 1200 mm de diamètre.
Résultat
Nos vitrages isolants ont atteint un coefficient U de 1,1 W/m K et un SHGC de 0.25, répondant aux exigences énergétiques du projet. Saiwei a expédié 3 200 panneaux bombés selon un seul axe sur 8 mois, en suivant le calendrier de pose de la façade. Le verre bombé choisi pour ce projet a démontré sa valeur en réussissant dès la première version l’essai sur maquette architecturale.
Questions fréquentes
Le prix du verre bombé dépend de nombreux facteurs. Le type de verre, l’épaisseur, le rayon de courbure, les revêtements de surface et le volume commandé influent tous sur le prix. Pour les applications architecturales avec un bombage simple selon un seul axe, le verre trempé bombé coûte généralement $30-80/pied carré. Les formes bombées 3D complexes utilisées en électronique se vendent $2-15/pièce selon les dimensions et les revêtements requis. Les coûts d’outillage des moules vont de $500-5 000 selon la complexité. Contactez notre équipe pour en savoir plus.
Oui. Il existe deux méthodes. Premièrement, le verre peut être trempé après le bombage : le verre plat est chauffé, mis en forme dans un moule, puis refroidi rapidement. On obtient ainsi un verre bombé trempé dont la résistance est 4–5 fois supérieure à celle du verre recuit. Deuxièmement, un verre plat déjà trempé ne peut pas être bombé à nouveau, car le réchauffage relâcherait les contraintes induites par la trempe. Précisez toujours dès la conception si vous avez besoin de verre bombé trempé.
Le bombage à chaud consiste à chauffer le verre plat jusqu’à son point de ramollissement (600–700 °C), puis à le laisser épouser la forme d’un moule sous l’effet de la gravité. Le verre refroidit lentement (recuisson) afin de réduire les contraintes internes. Ce procédé permet d’obtenir des rayons de courbure serrés et des formes 3D complexes que la trempe sur verre bombé ne permet pas de réaliser. Saiwei utilise des fours multizones pilotés par ordinateur et des moules en graphite pour produire des formes de haute précision avec une tolérance de ±0,3 mm sur le verre de protection destiné à l’électronique.
Les rayons minimaux dépendent du type de verre et de son épaisseur. Pour le verre de protection de faible épaisseur destiné à l’électronique (0,5–1,1 mm), le bombage à chaud permet d’obtenir des rayons de courbure en bordure aussi faibles que 2,5 mm et des rayons de courbure de surface de 50 mm. Le verre bombé trempé destiné à l’architecture nécessite un rayon minimal de 300–500 mm pour les épaisseurs standard. Le verre feuilleté présente des limites techniques similaires, mais les courbures à faible rayon nécessitent un traitement particulier de l’intercalaire.
Oui. Les revêtements antireflet, anti-éblouissement, anti-traces de doigts et ITO peuvent tous être appliqués sur le verre bombé. Pour le verre bombé à chaud, les revêtements sont appliqués après le bombage. Pour le verre bombé trempé, l’impression à l’émail vitrifiable est réalisée avant la trempe thermique. Des empilements de couches comme AR+AF sont disponibles pour les applications sur écran tactile.
Les délais de fabrication dépendent du volume et de la complexité. Les séries de prototypes (1–10 pièces) nécessitent 2–3 semaines, fabrication du moule comprise. Les séries de production (100–10 000 pièces) réalisées avec des moules existants nécessitent 2–4 semaines. Les grandes séries destinées à l’architecture (1 000+ panneaux) sont planifiées sur une période de 6–12 semaines. Les 2 usines de Saiwei (Dongguan + Henan, capacité cumulée de 40 000 pièces/jour) permettent de mener des productions en parallèle pour les projets aux délais critiques.
Tout dépend du procédé de transformation. Le verre bombé à chaud qui a uniquement subi une recuisson présente une résistance comparable à celle du verre plat recuit : le bombage seul n’augmente pas sa résistance. En revanche, le verre bombé trempé est 4-5 fois plus résistant que le verre plat recuit, car la trempe thermique induit des contraintes de compression à la surface. Le verre bombé feuilleté apporte une résistance supplémentaire aux chocs grâce à l’intercalaire en PVB ou en SGP. Pour les applications où la sécurité est critique, comme les vitrages automobiles, les façades et les garde-corps, les normes EN 12600 et ANSI Z97.1 imposent l’utilisation de verre de sécurité bombé trempé ou feuilleté. Le choix entre verre trempé et verre feuilleté dépend de la nécessité de retenir les fragments après rupture : le verre feuilleté maintient les fragments en place, tandis que le verre trempé se brise en petits granules relativement peu dangereux. Saiwei produit les deux types de verre avec une certification complète des essais selon les normes EN et ANSI.
Tendance actuelle



