
Kontaktieren Sie Saiweiglass


Wearables
Display-Abdeckglas für Wearables und industrielle HMI
Chemisch vorgespanntes Abdeckglas und präzise Abdecklinsenlösungen für Smartwatches, Fitnesstracker, medizinische Wearables und HMI-Panels in der Fertigung. Sonderformen, AR/AF/AG-Beschichtungen und Schutz gemäß IK10 – seit 2004 in Dongguan gefertigt.
Seit 2004
Erfahrung50+ Länder
Weltweite MärkteKundenspezifische OEM-Fertigung
Umfassende UnterstützungISO 9001
Zertifizierte Qualität
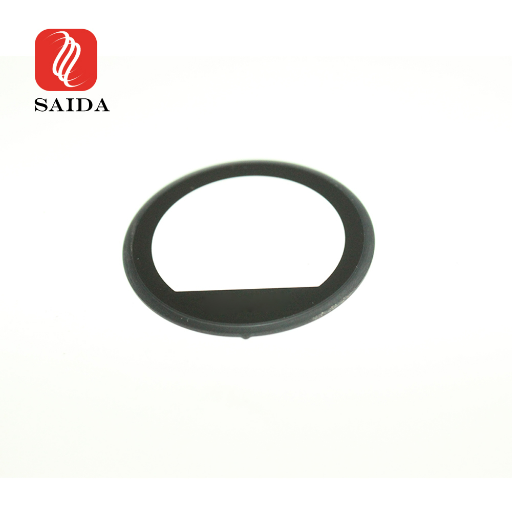

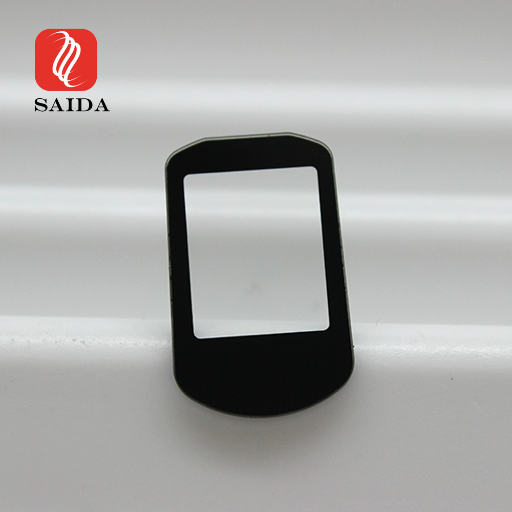

Was ist Display-Abdeckglas und warum ist es wichtig?
Display-Abdeckglas bildet die schützende Kontaktfläche, die direkt über dem aktiven gläsernen Displaypanel eines elektronischen Geräts angebracht wird. Seine Hauptaufgabe besteht darin, das darunterliegende Festkörperdisplay – LCD, OLED oder AMOLED – im täglichen Gebrauch als äußere Barriere vor Kratzern, Stößen, Partikeln, Feuchtigkeit und potenziell schädlichen Verunreinigungen durch Fingerabdrücke zu schützen. Ohne diese Barriere wären die meisten aktiven Schichten im Inneren eines elektronischen Displays sichtbar und bereits nach wenigen Wochen durchschnittlicher Nutzung irreparabel beschädigt.

Die Unterschiede zwischen speziell ausgelegtem Abdeckglas und gewöhnlichem Fensterglas liegen in den Eigenschaften und der Herstellung. Standardglas hat eine relativ geringe Bruchspannung und zerbricht in große, scharfkantige Splitter. Abdeckglas wird in der Regel entweder durch Ionenaustausch chemisch vorgespannt oder – wie bei elektronischen Präzisionsgeräten ebenfalls üblich – thermisch vorgespannt.. Bei diesem Verfahren wird eine Glasscheibe deutlich über ihre Entspannungstemperatur erhitzt und schlagartig abgekühlt, wodurch eine Oberflächenschicht unter Zugspannung entsteht. Bei Abdeckglas werden jedoch überwiegend chemisch vorgespannte Substrate eingesetzt. Durch das Eintauchen in ein konzentriertes Salzbad in New York oder anderen Industrieregionen entstehen hohe Oberflächendruckspannungen, die Widerstand gegen punktuelle Kräfte bieten, denen ein Gerät beim täglichen Fahren oder bei der Handhabung ausgesetzt ist: Schlüssel in einer Tasche oder Eis und Schotter, die gegen Karosserieteile geschleudert werden.
Corning bewies mit Gorilla Glass, dass beständiges, widerstandsfähiges Abdeckglas praxistauglich ist: Eine naturgemäß dünne, dennoch intakte Glaspartie konnte den extremen Belastungen des Smartphone-Alltags standhalten und dabei ausreichend optisch klar für den praktischen Einsatz bleiben. Dieses Prinzip wurde rasch auf Smartwatches, Fitnesstracker, industrielle HMI-Displays, digitale Beschilderung, Head-up-Displays und Kategorien medizinischer Geräte übertragen, bei denen die Erkennbarkeit des Bildes mit der Patientensicherheit gleichzusetzen ist.
In jeder Phase einer ausgereiften Produktentwicklung beeinflusst die Spezifikation des Abdeckglases angrenzende Aspekte wie Sicherheitsreserven beim Falltest, Ablesbarkeit bei Umgebungslicht, Befestigung der PCAP-Touchschicht, optische Gestaltung des Displayrahmens und Dicke des fertigen Geräts. Die richtige Glasspezifikation bereits in der Entwurfsphase festzulegen, ist weit wichtiger, als den meisten Entwicklungsteams bewusst ist – das zeigt sich erst nach den ersten Ausfällen im Einsatz.
Zentrale Schutzfunktionen:
Kratzfestigkeit (Mohshärte 6,5–9 je nach Material), Stoßabsorption, optische Transmission ≥92 % bei 550 nm, Touchscreen-Kompatibilität und Abdichtung gegen Umwelteinflüsse als Teil des Display-Schichtaufbaus.
Abdeckglasmaterialien – thermisch vorgespanntes Glas, chemisch vorgespanntes Glas und Saphir
Nicht alle Abdeckglasmaterialien verhalten sich gleich. Ihr Substratmaterial bestimmt maßgeblich die Kratzfestigkeit, Stoßfestigkeit, minimal erreichbare Dicke und Kosten. Die folgenden Substrattypen sollte jeder kennen, der Gerätespezifikationen festlegt:
| Material | Mohshärte | Stoßfestigkeit | Optische Transmission | Min. Dicke | Kostenniveau | Typische Anwendungen |
|---|---|---|---|---|---|---|
| Thermisch vorgespanntes Kalk-Natron-Glas | 5.5 | Mäßig – thermisch erzeugte Druckspannung ~100 MPa | ~91% | ~1,8 mm | Niedrig | Preisgünstige Unterhaltungselektronik, einfache Displayschutzgläser |
| Chemisch vorgespanntes Aluminosilikatglas | 6.5–7 | Hoch – Ionenaustausch, Oberflächendruckspannung ≥600 MPa | ≥92% | 0,33 mm | Mittel | Smartwatches, Fitnesstracker, PCAP-Touchpanels |
| Saphirkristall | 9.0 | Sehr hoch – sprödes Verhalten bei scharfer punktueller Stoßbelastung | ~85% | 0,3 mm | Sehr hoch | Hochwertiges Smartwatch-Glas, Luxus-Wearables |
| Dragontrail-Glas (AGC) | 6.5–7 | Hoch – chemische Zusammensetzung auf Aluminosilikatglasbasis | ≥92% | 0,33 mm | Mittel | Smartphones für den asiatischen Markt, Wearables |
Branchenstandards
Chemisch vorgespanntes Aluminosilikatglas ist nach wie vor das vorherrschende Abdeckglasmaterial für intelligente Wearables. Es lässt sich bekanntermaßen per CNC sowohl rund als auch quadratisch zuschneiden und erreicht dabei die von Wearable-Herstellern vorgeschriebene Mindestdicke von 0,55 mm. Sofern ein Lieferant dies anbietet, ist Dragontrail-Glas von AGC ein vergleichbares Aluminosilikatglasprodukt, mit dem sich eine ähnliche Ritzbeständigkeit von MOHS 6,5-7 erzielen lässt.
Saphir und Premium-Optionen
Abdeckungen aus Saphir sind mit höheren Kosten und höheren prognostizierten Verkaufspreisen als andere Optionen verbunden und finden sich im Allgemeinen nur bei den Spitzenmodellen der Smartwatch-Reihen. Ihre Oberfläche ist außergewöhnlich widerstandsfähig gegen typische starke Kratzer – nur Schleifmittel mit Diamanthärte und Siliziumkarbid hinterlassen sichtbare Spuren.. Anders als chemisch vorgespanntes Glas ist Saphir jedoch bei einem Stoß mit einem scharfen, spitzen Gegenstand bruchempfindlicher – ein wichtiges Detail bei der Wahl der Schutzklasse für Produkte, die mit einer Ecke voran auf Küchen- oder Industrieböden fallen können.
Leitfaden zur Materialauswahl
Linsenabdeckungen aus Polycarbonat werden gelegentlich als Kunststoffalternative zur extremen Gewichtsreduzierung eingesetzt, sind jedoch kratzempfindlicher. Wenn eine Spezifikation Glas zum Schutz des Displays bei gleichzeitiger Wahrung der optischen Qualität verlangt, ist chemisch vorgespanntes Aluminosilikatglas für die meisten OEM-Projekte der geeignete Ausgangspunkt.
Materialien vergleichenAnwendungen für Abdeckglas in Wearables
Wearables stellen grundlegend andere Anforderungen an Abdeckglas als Smartphones oder Tablets. Aufgrund der kleineren Bauform muss das Profil noch dünner sein, und da das Gerät am Körper getragen wird, ist es den ganzen Tag über Schweiß, flüssigem Wasser und gelegentlichen Stößen ausgesetzt. Eine Anti-Fingerprint-Beschichtung und ein ultradünnes Profil dürfen keine nachträglichen Ergänzungen sein; sie müssen von Anfang an in die Konstruktion einfließen.
Fertigungsprozess für maßgefertigtes Abdeckglas
Unser Fertigungsprozess für maßgefertigtes Abdeckglas umfasst von der unbearbeiteten Glasscheibe bis zum fertigen Bauteil acht Prozessphasen, jeweils mit strengen Qualitätsprüfungen. Die Fertigung erfolgt in unserem 2.000 Quadratmeter großen Werk in Dongguan, China (nahe Hongkong/Macau/H.K.), wo wir Glas zuschneiden und veredeln und dafür CNC-gesteuerten Zuschnitt, Ofenverfahren zur chemischen Vorspannung, Beschichtungskammern und einen Reinraumbereich für die Laminierung einsetzen.
01
Beschaffung von Rohglasscheiben
— Wir beziehen hochwertiges Floatglas oder spezielles Aluminosilikatglas von vertrauenswürdigen, freigegebenen Lieferanten. Vor dem Anfasen und dem Zuschnitt wird die gesamte Scheibe optisch auf Ebenheit, Transmission und Fremdeinschlüsse geprüft. Projekte in der Medizin- und Wehrtechnik erfordern eine Konformitätsanalyse über die gesamte Länge und für jede Charge.
02
CNC-Kantenprofilierung
— Eine CNC-Kantenbearbeitungsmaschine erreicht bei jeder Abmessung des fertigen Bauteils eine Genauigkeit von 0,05 mm. Runde, quadratische und rechteckige Formen sowie Rückwandkonturen sind möglich. Ein CAD-Programm des Endanwenders (DXF-Eingabe) wird direkt in CNC-Steuervektoren umgewandelt, sodass manuelles Nachzeichnen und damit mögliche Maßfehler entfallen.
03
Endbearbeitung – Kantenschleifen und Polieren
Nach der ersten Bearbeitung weisen die Glaskanten unzählige winzige Mikrorisse auf. Ohne weitere Maßnahmen breiten diese Risse unter Stoßbelastung Korrosion aus und erzeugen Schwachstellen. Hochwertiges Kantenschleifen mit Diamantscheiben entfernt diese Fehler; anschließend wird das Kantenprofil poliert (flach, C-Fase oder R-Fase).
04
Chemische Vorspannung durch Ionenaustausch
— Glasproben werden für 4-8 Stunden in ein 400-450 °C heißes Schmelzbad aus Kaliumnitrat (KNO3) eingebracht. Kleinere Natriumionen an der Oberfläche der Glasmatrix werden gegen größere Kaliumionen aus dem Bad ausgetauscht. Der Größenunterschied erzeugt senkrecht zu den Außenoberflächen eine Schicht mit Oberflächendruckspannung, 600 MPa Oberflächendruckspannung, 20 m DOL. Diese Schicht unterscheidet chemisch vorgespanntes Abdeckglas von herkömmlichem thermisch vorgespanntem Autoglas und ermöglicht ultradünne Profile für die Bauform von Wearables
05
Aufbringen der Oberflächenbeschichtung
— Je nach Anforderung werden AR- (antireflex), AF- (fingerabdruckabweisend/oleophob), AG- (blendmindernd) und HC-Beschichtungen (Hartbeschichtung) im Vakuum oder durch Nassbeschichtung auf die chemisch vorgespannten Aluminosilikat-Abdeckglasscheiben aufgebracht. Vor der Chargenfreigabe werden die Beschichtungsschichtdicke spektrophotometrisch und die Haftung durch einen Klebeband-Abzugstest geprüft.
06
Siebdruck
— Schwarze Randmaskierungen, Mobiltelefon-Markenkennzeichnungen, Kalibriermarkierungen und spezielle Funktionselemente werden im Siebdruck auf die entspannten Abdeckglaskomponenten aufgebracht. Die Farbzusammensetzung und Aushärtungsbedingungen werden so festgelegt, dass sich die Schichten während der Lebensdauer der Verbraucherprodukte bei normalem Betrieb nicht ablösen.
07
Endprüfung
— Jedes Teil wird einer optischen Prüfung (Oberflächenqualität, Einschlüsse, Beschichtungsgleichmäßigkeit), einer Maßprüfung (Profilprojektor oder Koordinatenmessgerät) und einer Abriebprüfung (Bleistifthärte nach ASTM D3363, Ring-auf-Ring-Biegeprüfung an Chargenstichproben) unterzogen; sofern zutreffend, werden fertige HMI-Panels außerdem stichprobenartig einer IK-Schlagprüfung nach IEC 62262 unterzogen.
08
Verpackung im Reinraum
— Optisch poliertes Glas wird mit Ultraschall gereinigt und getrocknet und anschließend unter Reinraumbedingungen verpackt. Schutzfolien als Zwischenlagen trennen die einzelnen Teile voneinander. Die Verpackung ist so ausgelegt, dass sie einem üblichen Containertransport standhält, ohne dass die beschichteten Oberflächen beschädigt werden.
Abdeckglas: technische Spezifikationen und Prüfnormen
Die folgenden Parameter beschreiben die Eigenschaften unserer Standardproduktgruppe aus Aluminosilikat-Abdeckglas. Kundenspezifische Parameter außerhalb dieser Spezifikationen sind ebenfalls erhältlich.
Dickenbereich
0,33–3,0 mm
Kundenspezifisch bis hinunter zu 0,1 mm für Spezialanwendungen
Mohshärte
6.5–7
Chemisch vorgespanntes Aluminosilikatglassubstrat
Oberflächendruckspannung
≥600 MPa
Nach der Vorspannung durch Ionenaustausch
Schichttiefe (DOL)
≥20 μm
Eindringtiefe der Druckspannung
Optische Transmission
≥92%
Sichtbares Licht, Referenzwellenlänge 550 nm
Schlagfestigkeitsklasse
IK07–IK10
Nach IEC 62262; IK10 = Widerstand gegen 20 J
Betriebstemperatur
-40 °C bis +85 °C
Temperaturwechselprüfung nach MIL-STD-810G
Maßtoleranz
±0,05 mm
CNC-Kontur; engere Toleranzen auf Anfrage
Verfügbare Formen
Alle Formate
Rund, quadratisch, rechteckig, CNC-Freiform
| Norm | Anwendungsbereich | Prüfbedingung / Grenzwert |
|---|---|---|
| IEC 62262 | Schutz gegen mechanische Stöße – IK-Codesystem | IK10: Stoßenergie von 20 J gemäß Pendelschlag-Prüfverfahren |
| ASTM D3363 | Schichthärte – Bleistiftprüfverfahren | Härtegrad wird angegeben; bestanden = kein sichtbares Durchritzen der Beschichtung |
| ISO 9001:2015 | Qualitätsmanagementsystem | Vollständige Erfüllung der QMS-Anforderungen; jährlich durch unabhängige Dritte auditiert |
| MIL-STD-810G | Umwelttechnik – Temperatur, Vibration, Luftfeuchtigkeit | Verfahren 501.6 (hohe Temperatur), 502.6 (niedrige Temperatur), 514.7 (Vibration) |
| ISO 22196 | Prüfung der antimikrobiellen Oberflächenaktivität | Auf Anfrage für medizinische Wearable-Anwendungen verfügbar |
Beschichtungsoptionen für Displayglas – AR, AF, AG und Hartbeschichtung
Eine Beschichtung soll eine bestimmte Schwäche des unbeschichteten Glases beseitigen oder mindern: Blendung, die die optische Ablesbarkeit oder Fertigbarkeit verringert; Fingerabdrücke, um Defizite des Touchscreens zu reduzieren; Blendung im Freien, um Energiekosten zu senken oder dem Betrachter kurze Blicke zu ermöglichen; Kratzer, um das Erscheinungsbild und die Unversehrtheit des Substrats zu erhalten. Beschichtungen können je nach Bedarf kombiniert oder einzeln eingesetzt werden. Eine AR+AF-Beschichtung wird am häufigsten für Abdeckglas hochwertiger Smartwatches verwendet, während eine AG-Beschichtung für Abdeckglasanwendungen im Außenbereich, bei HMI und unter rauen Umgebungsbedingungen am gefragtesten ist, sofern eine matte Oberfläche akzeptabel ist.
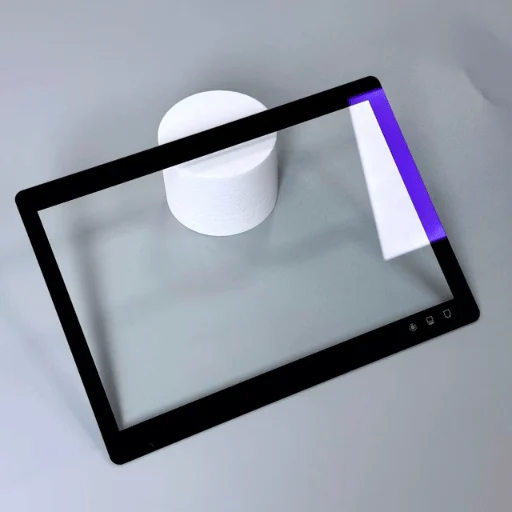
AR
Antireflexbeschichtung
Mehrschichtige Vakuumbeschichtung zur Senkung des Oberflächenreflexionsgrads von 4 % auf weniger als 0,5 %, um die Blendung der Fahrzeuginsassen durch eine Windschutzscheibe oder ein HMI-Display zu reduzieren. Der Effekt beruht auf destruktiver Interferenz durch abwechselnde Beschichtungsschichten mit hohem und niedrigem Brechungsindex.
- Verbessert den Displaykontrast bei hellem Umgebungslicht
- Entscheidend für HMI-Panels im Außenbereich und Sport-Smartwatches
- Verfahren: physikalische Gasphasenabscheidung (PVD) in einer Vakuumkammer
- Abriebfeste Hartschicht auf dem Antireflex-Schichtaufbau
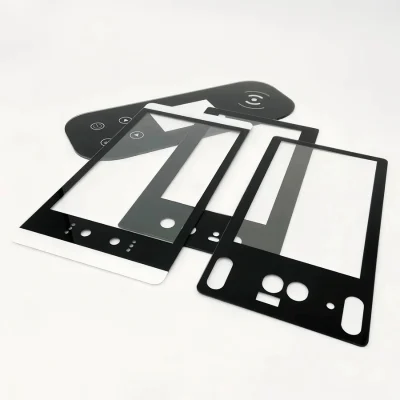
AF
Fingerabdruckabweisend / oleophob
Ein molekularer Fluorkohlenstofffilm erzeugt auf dem Abdeckglas eine oleophobe (ölabweisende) Oberfläche mit geringer Oberflächenenergie. Der Wasserkontaktwinkel liegt über 110; bei der unbeschichteten Glasoberfläche beträgt er etwa 30.
- Fingerabdrücke und Schlieren lassen sich leicht abwischen
- Die Oberfläche bleibt im täglichen Gebrauch glatt und fühlt sich sauber an
- Unerlässlich für alle Touchscreens von Wearables für Verbraucher
- Typische Beständigkeit: ausgelegt für 10.000+ Wischzyklen

AG
Blendmindernde Beschichtung
Erzeugt durch Fräsen oder Ätzen eine strukturierte Oberfläche, die reflektiertes Licht streut, statt es zu beseitigen. Die matte Oberflächenveredelung vermindert die Blendung durch Reflexionen der Deckenbeleuchtung und sorgt so für eine optimale Ausleuchtung.
- Bevorzugt für industrielle HMI und digitale Beschilderung
- Verringert die Ermüdung der Augen bei hellem Umgebungslicht
- Etwas geringere Displayschärfe als bei einer Antireflexbeschichtung
- Für Touchpanels im Außenbereich mit AF kombinierbar
HC
Hartbeschichtung
Abriebfeste Beschichtung, die die Bleistifthärte der Oberfläche nach ASTM D3363 auf 9H erhöht. Sie ermöglicht die Erfüllung moderner Mobiltelefonspezifikationen durch zusätzlichen Schutz vor feinen Kratzern durch Schlüssel, Metallkanten und gleitenden Kontakt, die das Erscheinungsbild des Displays für den Endnutzer im Laufe der Produktnutzung beeinträchtigen.
- Verlängert die optische Lebensdauer der Displayglasoberfläche
- Kann auf Glas- oder Polycarbonatsubstrate aufgebracht werden
- Wird häufig als oberste Schicht auf Antireflex-Schichtaufbauten eingesetzt
- Abgeschiedene Schichtdicke: 3–8 μm
Gängige Kombinationen: AR+AF ist der Standard für Abdeckglas von Smartwatches und Fitnesstrackern – AR verbessert die Ablesbarkeit des Displays, während AF die Oberfläche sauber hält. AG+HC wird für industrielle HMI-Panels bevorzugt, bei denen eine matte Oberfläche und Abriebfestigkeit besonders wichtig sind. AR+AF+HC ist für Projekte mit Premium-Wearables und medizinischen Qualitätsanforderungen erhältlich.
Wearables: Qualitätszertifizierungen und Konformität
Unser Qualitätssystem und unsere Konformitätsdokumentation werden gepflegt, um die Qualifizierungsprogramme unserer Kunden in der Unterhaltungselektronik, Medizintechnik und Industrie zu unterstützen. Die folgenden Normen und Zertifizierungen gelten für unser Abdeckglas- und Abdecklinsenportfolio:
Systemnorm / 01
ISO 9001:2015 — Qualitätsmanagementsystem
Ein durch unabhängige Dritte zertifiziertes QMS regelt sämtliche Fertigungsprozesse von der Materialeingangsprüfung bis zum Fertigprodukt. Jährliche Überwachungsaudits bestätigen die fortlaufende Einhaltung der Anforderungen in unserem gesamten Produktionswerk in Dongguan.
Laborverifizierung / 02
SGS-Prüfzertifizierung
Unabhängige Laborprüfungen durch SGS bestätigen, dass unsere Produkte die festgelegten Leistungsparameter erfüllen. SGS-Prüfberichte stehen Kunden für den Nachweis der Importkonformität und die Beschaffungsqualifizierung zur Verfügung.
Umwelt / 03
RoHS 2.0-Konformität (Richtlinie 2011/65/EU)
Alle Produkte entsprechen der EU-Richtlinie zur Beschränkung der Verwendung bestimmter gefährlicher Stoffe, die den Einsatz von Blei, Cadmium, Quecksilber, sechswertigem Chrom und bromierten Flammschutzmitteln beschränkt. Vollständige Materialdeklarationen sind auf Anfrage erhältlich.
Chemikaliensicherheit / 04
Konformität mit der REACH-Verordnung
Die Produkte werden anhand der REACH-Kandidatenliste besonders besorgniserregender Stoffe (SVHC) geprüft. Bei Lieferungen in die EU liegt jeder Bestellung eine Konformitätserklärung bei.
Regulatorische Anforderungen / 05
Dokumentation zur CE-Kennzeichnung
Für Displaykomponentenkategorien, bei denen das Endprodukt des Kunden einer CE-Kennzeichnung unterliegt, werden technische Unterlagen zur Unterstützung der CE-Kennzeichnung gepflegt. Bei der Produktqualifizierung arbeiten wir mit den für regulatorische Anforderungen zuständigen Teams unserer Kunden zusammen.
Beständigkeit / 06
Umweltprüfungen nach MIL-STD-810G
Für Projekte in der Wehrtechnik und Schwerindustrie unterstützen wir Prüfungen nach MIL-STD-810G – darunter hohe Temperaturen (Verfahren 501.6), niedrige Temperaturen (Verfahren 502.6) und Vibrationen (Verfahren 514.7) –, die in akkreditierten unabhängigen Prüflaboren durchgeführt werden.
Entwicklungswerkzeuge für Wearable-Glas
Materialvergleich für Abdeckglas
Vergleichen Sie Kratzfestigkeit, optische Transmission, Mindestdicke und Kostenprofil anhand der Daten dieser Themenseite.
Berater für den Beschichtungsaufbau von Abdeckglas
AR senkt den Reflexionsgrad, AF wirkt Hautfett entgegen, AG mindert Blendung und HC verlängert die Lebensdauer bei Abriebbeanspruchung.
Lieferzeitrechner für maßgefertigtes Abdeckglas
Verwendet die auf dieser Seite genannten Lieferzeiträume: beschleunigte Musterbereitstellung am selben Tag, 7-15 Werktage bei vorhandenen Werkzeugen, 15-25 bei neuen kundenspezifischen Konturen.
Häufig gestellte Fragen
Der Mechanismus der Vorspannung unterscheidet sich grundlegend:
Thermisch vorgespanntes Glas wird auf 62 °C erhitzt und anschließend mit Luft rasch abgekühlt, wobei sich die Oberfläche schneller zusammenzieht als der Kern und dadurch eine mechanische Druckspannung von 10 MPa an der Oberfläche entsteht. Bei einem Aufprall kommt es zum Bruch, wobei die Dicke von mindestens 1,8 mm bis zu kaum wahrnehmbaren Dicken reicht. Es kann nachträglich weder zugeschnitten noch geformt oder gebogen werden. Zur Herstellung von chemisch vorgespanntem Glas wird das Glas für 4-8 Stunden bei 400 -450 °C in ein KNO3-Salzschmelzbad getaucht. Große Kaliumionen dringen in die Oberfläche ein und verdrängen die vergleichsweise kleineren Natriumionen, wodurch bis zu einer Tiefe von 20 m eine zusätzliche chemisch erzeugte Druckspannung von 600 MPa entsteht. Dicken von nur 0,33 mm sind möglich, und für besondere Anwendungen sind sogar 0,1 mm erhältlich.
Bei Wearables und industriellen Präzisionsanwendungen, deren Konstruktion maßgeblich von Gewicht und Platzbedarf bestimmt wird, ermöglicht chemisch vorgespanntes Glas dünnere Profile und eine höhere Oberflächendruckspannung als andere Produkte, ohne Einschränkungen durch eine Mindestdicke
Ja, unser regulärer Service umfasst individuelle Anpassungen und Ideen jeder Art; mit unserem CNC-Schleifverfahren erreichen wir Maßtoleranzen von o.0 mm bei runden, quadratischen, rechteckigen und kundenspezifischen Formen; senden Sie uns bitte Ihre DXF-Datei oder Ihre technische 2D-Zeichnung als Foto, und wir bestätigen Ihnen die Machbarkeit innerhalb von 1 Werktag.
Farbbeschichtungen (AR, AF, AG, HO sind einzeln oder in Kombination als einzelne Schicht oder als mehrlagiger Schichtaufbau erhältlich; auch die ein- oder mehrfarbige Bedruckung von Umrandungen und Logos im Siebdruckverfahren wird angeboten. Für ein neues kundenspezifisches Profil benötigen wir lediglich Ihre Zeichnungsdatei, aus der wir eine CNC-Werkzeugbahn erstellen – auf Ihrer Seite sind weder eine Neukonstruktion noch Fertigungsarbeiten erforderlich.
K10 ist die Stoßfestigkeitsklasse nach IEC 6262, die für industrielle HMI-Panels in der Fabrikautomation, in der Schifffahrt und im öffentlichen Nahverkehr am häufigsten gefordert oder gewünscht wird; K10 steht für eine Aufprallenergie von 20 Joule – das entspricht dem plötzlichen Aufprall eines 5 kg schweren Gegenstands aus 400 mm Höhe.
Im Vergleich zu KO7, das Schutz bis zu 2 Joule bietet, muss die K1-Zertifizierung erlangt werden und kann beim Kauf für die HMI-Ausführung vorgegeben werden. Dieser elektrische Aspekt ist unter den heißen, staubigen und mechanisch stark beanspruchenden Bedingungen in der Fertigungshalle, in der Werft am Kai, im Fahrzeugdepot oder in der rund um die Uhr besetzten 24-Stunden-Betriebszentrale von entscheidender Bedeutung.
Die Reflexionskoeffizienten einer Glasoberfläche werden leicht übersehen: Unbeschichtetes Glas reflektiert an jeder Oberfläche etwa 4 % des einfallenden Lichts, wodurch bei einem üblichen Glasfenster oder einer Glasscheibe insgesamt % verloren gehen; bei heller Deckenbeleuchtung wirkt das an den Scheibenoberflächen reflektierte Licht wie eine grelle Glühbirne über Ihnen – genau der seitliche Lichtreflex, den Sie beim konzentrierten Betrachten der Displayinhalte nicht sehen möchten. Hier kommt die Antireflexbeschichtung ins Spiel. Mit einem Schichtaufbau aus vakuumabgeschiedenen Dünnschichten mit abwechselnd hohem und niedrigem Brechungsindex verschiebt die Antireflexbeschichtung die Phasen der reflektierten Wellen und bewirkt durch destruktive Interferenz deren Auslöschung, sodass die Reflexion an der Glasoberfläche durch diesen Aufbau deutlich unter 0,5 % sinkt und der Displaykontrast selbst bei grellem Licht im Freien erhalten bleibt. Deshalb sehen wir eine Antireflexbeschichtung für HMI-Panels im Außenbereich, Smartwatches und Wearables vor, die bei wechselnden Lichtverhältnissen eingesetzt werden.
Wählen Sie Ihre Farben sorgfältig aus. Ich empfehle SO 901 2015 (Qualitätsmanagementsystem – validierter Fertigungsprozess mit Audit durch eine unabhängige Stelle), SS oder ein gleichwertiges Prüfzertifikat einer unabhängigen Stelle. RoHS 20 (EU-Richtlinie 2011/65/EU – Beschränkung gefährlicher Stoffe. REACH-Verordnung (EU-Verstoß gegen Grundsätze der Chemikaliensicherheit).
Für medizinische Wearables oder ähnliche Anwendungen im Verteidigungsbereich sind zusätzliche Zertifizierungsstandards angebracht: SO 22196 (antimikrobielle Aktivität von Oberflächen), MlL-STD-810G (Umweltqualifikation); wir bei Saivei Glass erfüllen alle vier grundlegenden Zertifizierungsstandards und unterstützen Sie gerne bei Ihrer Qualifizierung im Rahmen der Prüfung.
Es gibt 6 wesentliche Faktoren, die sich direkt auf die Stückkosten auswirken. Nach abnehmendem Einfluss geordnet:
- Glasmaterial – Kalk-Natron-Glas ist am günstigsten und Safrankristall am teuersten
- Dicke des Beschichtungsschichtaufbaus – zusätzliche Bearbeitungskosten
- Formkomplexität – CNC-gefertigte Freiformprofile sind teurer als geradlinige Profile
- Dicke – Ultradünnglas unter 0,5 mm) führt zu mehr Kantenausbrüchen und längeren Besäumzeiten
- Bestellmenge – Erhöhungen um 1000 Stück oder mehr senken den Stückpreis proportional
- Farbbedruckung – ergänzt die Bearbeitungsfolge um einen zusätzlichen Schritt
Unsere räumliche Nähe als Unternehmen in der GBA zur Glas- und Chemikalienversorgung in Guangdong wirkt sich in der Regel günstig auf die Preisgestaltung aus.
Die Lieferzeit hängt hauptsächlich davon ab, ob bereits eine Werkzeugkonstruktion oder eine Profilzeichnung vorliegt und ob Ihr Beschichtungsschichtaufbau innerhalb unseres festgelegten Prozessfensters liegt.
Vorhandene Werkzeuge für Standardformen: in der Regel 7-15 Werktage nach Eingang der Bestellung und Anzahlung.
Für kundenspezifische CNC-Profile mit neuen Werkzeugen sind 15-25 Werktage einzuplanen; Glasmaterial mit Standardprofilen wird 15-25 Werktage nach Eingang der df- oder dwg-Datei mit der Formkontur versandt. Musterbestellungen für Qualifikationsprüfungen werden bevorzugt bearbeitet und können häufig noch am selben Tag versandt werden; wir empfehlen Ihnen, uns Ihre technische Zeichnung frühzeitig im Produktentwicklungszyklus zukommen zu lassen, damit die Glasqualifizierung nicht auf dem kritischen Pfad bis zum Produktionsstart liegt.
Im Trend



