
Contactez Saiweiglass


Une qualité reconnue par les professionnels
Solutions de verre pour écran tactile destinées aux caisses et bornes libre-service
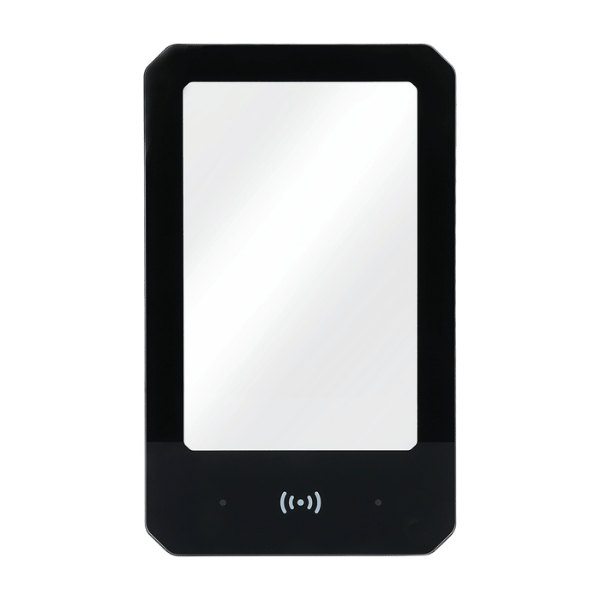
Des caisses de comptoir aux distributeurs automatiques de billets extérieurs, nous fabriquons des panneaux de verre sur mesure pour écrans tactiles, conçus pour les conditions réelles d’utilisation. Depuis 2004, nous associons technologie capacitive projetée, couches anti-éblouissement et antimicrobiennes à l’argent et découpe CNC de précision pour respecter exactement les dimensions de vos écrans LCD.
20+
Années de fabrication
200+
Clients dans le monde
50+
Pays desservis
2000+
Modèles de produits
Qu’est-ce que le verre pour écran tactile destiné aux caisses et bornes interactives ?
Le verre pour écran tactile est la façade transparente qui recouvre un écran LCD tout en transmettant les signaux tactiles à la couche de capteurs située en dessous. Sur une caisse ou une borne libre-service, ce panneau remplit une double fonction : il protège l’écran sous-jacent des chocs et de l’humidité, et transmet les signaux électriques du doigt du client vers la grille capacitive située derrière. Pour l’utilisateur final, la surface de visualisation est une couche de verre : tout le reste se trouve derrière.
Norme de durabilité industrielle
Le verre courant utilisé en magasin ou comme verre de sécurité ne présente ni la résistance ni les garanties de qualité nécessaires pour supporter les contacts avec les opérateurs auxquels un moniteur de caisse ou de borne doit résister. Le verre pour écran tactile doit présenter une résistance suffisante pour être trempé thermiquement ou renforcé chimiquement. Il doit être découpé avec une précision millimétrique pour s’intégrer directement dans le boîtier de l’appareil, sans jeu. Il doit offrir des qualités optiques au moins équivalentes à celles d’une pièce de verre optique standard, afin que le personnel de caisse puisse lire facilement l’écran LCD situé dessous. Il doit aussi résister suffisamment aux rayures pour supporter pendant des années les achats, l’écriture et le pointage avec des clés (6H ou plus sur l’échelle de Mohs).
Principe de fonctionnement d’un système tactile PCAP
Le fonctionnement d’un système tactile PCAP (capacitif projeté) moderne, technologie adoptée pour les panneaux de caisses et de bornes au début de 2004, nécessite une fine couche de verre servant de diélectrique entre la personne devant le panneau et le capteur capacitif situé en dessous. Ce capteur comporte des dizaines de minuscules électrodes imprimées, disposées en une grille précise sur toute la surface. Lorsque vous touchez la surface avec un stylet conducteur ou le bout du doigt, la grille de contre-champ détecte la variation. Le processeur du contrôleur PCCAP transmet à l’ordinateur hôte une paire de coordonnées bidimensionnelles, quelques millisecondes après le contact. Dans l’ensemble du système, le panneau de verre lui-même ne comporte aucune pièce mobile. Les panneaux tactiles PCAP dotés de couches spécialement formulées durent aussi longtemps, dans les lieux très fréquentés, que les écrans qu’ils recouvrent, et restent souvent en service plusieurs années de plus.
Couches et fonctionnalités techniques
Un module fonctionnel de verre pour écran tactile possède une surface du verre qui assure à la fois la protection de surface et la transmission des signaux au capteur sous-jacent. Les couches apportent des fonctionnalités importantes pour certaines installations. Le traitement anti-éblouissement (AG) est nécessaire dans les commerces pour diffuser la réflexion produite par les éclairages puissants au plafond. Le traitement anti-traces de doigts (AF) réduit les marques de doigts visibles dues à une utilisation continue. Le traitement antireflet (AR) améliore la lisibilité au soleil. Le traitement antimicrobien (AM) inhibe la formation de bactéries sur un moniteur à écran tactile soumis à une utilisation intensive. Ces plaques de verre sont des composants soigneusement conçus, et non de simples feuilles de protection.
Types de technologies tactiles et exigences du verre
Les équipements de caisse et les bornes utilisent couramment quatre technologies d’écran tactile. Chacune fonctionne différemment, et le choix influe sur la conception du verre, l’intégration des capteurs et la durabilité. Les écrans tactiles capacitifs projetés utilisés dans les téléphones et les tablettes sont désormais largement employés dans les applications commerciales, mais avec des dimensions bien supérieures et un verre plus résistant. Connaître les options permet au service achats de demander au fournisseur de spécifier l’empilement de matériaux conducteurs et le type de verre appropriés, au lieu de reprendre simplement ceux de la version précédente.
Capacitif projeté (PCAP)
La technologie PCAP équipe la grande majorité des écrans tactiles capacitifs des équipements commerciaux actuels. Une grille d’électrodes conductrices transparentes, généralement en ITO (oxyde d’indium-étain), est placée sous le verre de protection. Cette grille de capteurs utilise les variations de capacité mutuelle pour détecter le contact à chaque intersection d’électrodes : c’est le même principe capacitif projeté que celui des smartphones, adapté aux dimensions des écrans commerciaux. Les panneaux PCAP modernes utilisent la détection par capacité mutuelle, plutôt que par capacité propre, pour permettre le fonctionnement multipoint ; un véritable système multipoint analyse indépendamment chaque croisement d’électrodes, tandis que les panneaux à capacité propre ne peuvent détecter qu’un seul contact. Le contrôleur à circuit intégré surveille toutes les valeurs de la grille, les interprète, puis transmet à l’hôte (PC ou moniteur) les positions des contacts avec une précision temporelle de 10 ms. La couche de capteurs est scellée sous le verre ; son insensibilité aux liquides renversés et aux rayures de surface évite ainsi toute dégradation de la précision tactile ou de la latence de transmission. La plupart des écrans tactiles utilisent aujourd’hui la technologie PCAP, qui domine les applications tactiles multipoints pour caisses et bornes, à pratiquement tous les volumes de production.
Résistif
La technologie tactile résistive, plus ancienne, repose sur deux couches souples de matériau conducteur séparées par des espaceurs. Une pression sur la couche supérieure ferme le circuit à cet endroit. Le résistif fonctionne avec tout objet, qu’il s’agisse de mains gantées, de stylos ou même d’ongles ; toutefois, il ne permet de détecter qu’un seul point de contact, sa couche supérieure commence à s’user sous l’effet des contacts répétés et la fidélité de l’image se dégrade au fil du temps à travers l’empilement supplémentaire de verre. Un écran tactile de caisse très sollicité par le personnel, avec 500+ interactions par jour, présente généralement des dommages de surface dans les 18 mois.
Infrarouge (IR)
Les systèmes IR utilisent des caméras placées dans un cadre autour de l’écran pour observer une grille lumineuse émise depuis le bord du panneau. Toute interruption de cette grille indique un contact. Aucune couche sur le verre de protection n’est nécessaire, ce qui rend l’infrarouge avantageux pour les très grands panneaux, au-delà de 40″. Toutefois, sur les grandes installations, le cadre optique conserve une épaisseur physique, et la poussière ou l’eau en surface peuvent provoquer de faux déclenchements.
Ondes acoustiques de surface (SAW)
La technologie SAW repose sur la propagation d’ondes ultrasonores à la surface du panneau avant. Les contacts absorbent l’énergie des ondes, qui est ensuite renvoyée au récepteur pour identifier le point de contact. La technologie SAW offre une excellente fidélité d’image et permet l’utilisation d’un stylet, mais les gouttes d’eau et les contaminants de surface sont interprétés à tort comme des contacts, ce qui représente un danger considérable pour les applications extérieures.
| Caractéristique | PCAP (recommandé) | Résistif | Infrarouge | SAW |
|---|---|---|---|---|
| Précision tactile | Submillimétrique (±0,5 mm) | ±1–2 mm | ±1 mm | ±1 mm |
| Prise en charge multipoint | Jusqu’à 40 points de contact | Contact unique | Multipoint | Contact unique |
| Durabilité | Excellente — aucune surface d’usure | Moyenne — la surface s’use | Bonne | Moyenne |
| Utilisation avec des gants | Oui (réglable dans le micrologiciel) | Oui (tout objet) | Oui | Stylet/objet rigide |
| Coût | Moyen à élevé | Faible | Moyenne | Moyenne |
| Applications privilégiées | Caisse, borne, distributeur automatique de billets, terminal de paiement | Appareils d’ancienne génération produits en petites séries | Écrans grand format | Environnements intérieurs contrôlés |
Solutions de verre pour caisses et terminaux de paiement
Un écran de caisse reste toute la journée sur un comptoir. Il reçoit des centaines de contacts de clients, une pulvérisation agressive de produit nettoyant, des contacts avec le bord d’une carte et, parfois, le contact involontaire d’une anse de sac de courses. Les spécifications du verre déterminent si les écrans ne durent qu’un an ou en durent quatre, et à quelle fréquence nos équipes de maintenance remplacent les panneaux plutôt que d’effectuer d’autres tâches plus productives.
Plage de dimensions et précision de découpe
La majorité des caisses de comptoir des commerces utilisent des formats d’écran de 10″ à 15.6″. Les écrans de terminaux de paiement destinés aux clients se situent généralement entre 4.3″ et 7″. Les équipements CNC de fabrication automatisée par emmanchement peuvent découper des formats d’écran de 3.5″ à 65″ avec des tolérances de 0,1 mm : que vous souhaitiez une dimension standard (10.1, 13.3) ou un format non standard pour un châssis de terminal de paiement sur mesure, nous réalisons la découpe à partir de vos plans DXF. Nous usinons également les profils de chant suivants : plat, biseauté et chanfreiné. Certains intégrateurs envisagent l’acrylique comme solution de remplacement : il est plus léger, mais se raye facilement et jaunit sous les UV, ce qui le rend inadapté aux installations de caisse exigeant une résistance aux rayures et des performances optiques sur une durée de service de 3-5 ans.
Traitement anti-éblouissement pour l’éclairage des commerces
L’éclairage au plafond des commerces associe des sources fluorescentes et/ou des ensembles de LED. Ces sources éclairent directement un écran de caisse brillant ou s’y réfléchissent, ce qui délave la zone d’affichage. La couche AG (anti-éblouissement) utilise plusieurs motifs de gravure à l’acide contrôlés pour diffuser cette réflexion, faisant passer la réflectance directionnelle de 4-8 % à moins de 0,5 %. La majorité des intégrateurs de bornes constatent que ce seul traitement résout 90 % des problèmes de réflexion de la lumière ambiante, et qu’une couche antireflet n’est nécessaire que pour les écrans exposés directement au soleil. Pour les écrans de caisses installées en intérieur, la couche AG constitue la solution la moins coûteuse et la plus efficace.
Couche antimicrobienne pour les surfaces fréquemment touchées
Les moniteurs à écran tactile utilisés dans les commerces (supermarchés, restauration rapide, etc.) sont touchés par de nombreuses mains chaque heure de fonctionnement. La couche aux ions argent (AM) inhibe la croissance bactérienne de 91 % à 99,9 %, maintenant les normes d’hygiène entre les cycles de nettoyage en empêchant la transmission d’agents pathogènes, sans modifier l’expérience visuelle ou tactile. Les couches antimicrobiennes pour écrans tactiles augmentent le coût unitaire de 15-20 %. Pour les applications dans les bureaux administratifs, cette précaution est superflue ; dans les lieux très fréquentés par les clients, comme les restaurants et les magasins d’alimentation, elle s’amortit grâce à des coûts de nettoyage réduits, un temps de formation plus court et moins d’enregistrements de vérification.
Conception bord à bord (sans cadre)
Les panneaux de caisse sans cadre nécessitent un collage du verre à fleur du bord extérieur du châssis. Des couleurs Pantone en demi-teinte (ou en aplat) sont sérigraphiées directement sur la surface du verre, ce qui supprime les cadres périphériques et permet d’obtenir des appareils ultraminces. Cette méthode empêche les infiltrations lumineuses, l’une des causes les plus fréquentes de dégradation du contraste lorsque les niveaux de luminosité du réseau d’écrans sont élevés par rapport à l’environnement éclairé, précisément au moment où les écrans de caisse des commerces doivent offrir leur meilleure netteté.
Compatibilité avec le blindage électromagnétique
La proximité des technologies NFC et de lecture de cartes sans contact, ainsi que de l’électronique des lecteurs de codes-barres, rend nécessaire un blindage électromagnétique par une fine couche d’ITO (oxyde d’indium-étain) déposée sur le verre, afin d’empêcher la rétrodiffusion de l’énergie radiofréquence de perturber la détection tactile. Ce blindage doit souvent être ajouté lors d’une adaptation ultérieure, après l’approvisionnement d’un verre pour moniteur à écran tactile dépourvu de couche de blindage électromagnétique.
Verre pour écran tactile destiné aux bornes libre-service et distributeurs automatiques de billets
Le verre des bornes et des distributeurs automatiques de billets est exposé à des environnements qui mettraient rapidement hors service un panneau de caisse standard. Sur une borne accessible au public sans surveillance, parfois en extérieur, le verre doit résister aux chocs, aux variations de température, aux UV et aux éventuelles dégradations malveillantes. Les spécifications des écrans de bornes libre-service sont encore plus exigeantes que celles des caisses de comptoir, ce qui se traduit dans le choix du verre.
Dimensions d’écran pour bornes et distributeurs automatiques de billets
Les bornes libre-service utilisent des dalles sans module de rétroéclairage de 15″-32″. Les écrans interactifs principaux des bornes d’enregistrement en aéroport et des bornes d’arrivée autonome à l’hôtel se situent plutôt entre 17″ et 21.5″. Le panneau principal des distributeurs automatiques de billets mesure généralement de 15″ à 17″, avec un écran secondaire destiné au client de 4.3″ à 7″. Nous disposons d’un stock de verre et fabriquons des éléments découpés sur mesure pour les bornes et les distributeurs automatiques de billets dans toutes les dimensions standard de cette plage ; nous découpons au jet d’eau CNC les contours personnalisés nécessaires aux boîtiers courbes ou de toute autre forme non rectiligne.
Verre trempé antivandalisme
Les bornes publiques des pôles de transport et des espaces commerciaux subissent de temps à autre des chocs vigilants. L’indice IK07 exige que les panneaux résistent à un impact de 2 joules ; l’indice IK08, à un impact de 5 joules. Nous atteignons ce dernier niveau avec un verre de 3 mm renforcé chimiquement ou trempé thermiquement, associé à un comportement de fragmentation précisément contrôlé. Lorsqu’il se brise dans les conditions définies par l’indice IK, ce verre ne forme pas de gros éclats, mais de petits fragments émoussés présentant moins de risques d’abrasion pour les voyageurs, les clients et les opérateurs de bornes à proximité. Le verre de façade des distributeurs automatiques de billets spécifié dans la plupart des programmes bancaires répond à la norme IK08.
Lisibilité en extérieur et revêtement antireflet
La qualité visuelle d’un écran de borne extérieure se dégrade d’abord au niveau de sa surface. Un verre sodocalcique ordinaire sans traitement dévie 8-12 % de la lumière incidente ; le rétroéclairage LCD, même à 1 000 nits, reste illisible en plein soleil. Le revêtement antireflet appliqué sur la face supérieure de l’ensemble optique réduit la réflexion à moins de 0,5 %. Nous associons cette solution antireflet à une recommandation de rétroéclairage de 1 000 nits adressée aux fournisseurs OEM : le verre améliore la visibilité ; l’écran LCD constitue la limite technique.
Certification pour une large plage de températures
Les performances des écrans de bornes conçus pour l’extérieur fluctuent selon les températures ambiantes, des chaleurs tropicales de 50+C au gel continental, de -15C à +65C. Les adhésifs et les couches ordinaires pour le verre ne respectent plus leurs spécifications entre 10C et +60C. Notre verre pour bornes adapté à un usage extérieur est collé avec des adhésifs optiques à Tg élevée et revêtu de couches stables thermiquement et chimiquement, spécifiées de série pour une plage de 20C à +70C. Le verre aluminosilicaté se dilate beaucoup moins que le verre sodocalcique, ce qui élimine les problèmes de délamination des couches que nous avons corrigés chez trois utilisateurs distincts de verre sodocalcique pour bornes extérieures au Moyen-Orient.
Compatibilité avec l’étanchéité IP65
Les bornes classées IP65 exigent que le verre reste étanche à la poussière et à l’eau lorsqu’il fait office de fermeture. Nous polissons avec précision le chant du verre pour obtenir un profil plat qui s’ajuste au joint en silicone et assure l’étanchéité IP65. Des recommandations de collage des chants sont transmises au fabricant du boîtier pour maintenir l’indice IP65 sur le pourtour du panneau de verre. L’étanchéité de l’écran tactile résistant à l’eau d’une borne extérieure n’est efficace que si l’eau ne peut pas atteindre les interrupteurs, capteurs et autres éléments fonctionnels situés derrière lui.
Propriétés principales et caractéristiques techniques
Tous les panneaux de verre que nous livrons sont configurés selon une fiche technique associée à la référence du client. Vous trouverez ci-dessous les caractéristiques générales que nous appliquons à l’ensemble de nos gammes de verre pour caisses et bornes. Pour presque tous les paramètres, toute valeur comprise dans les limites indiquées peut être retenue lors de la revue DFM. Nous proposons une personnalisation complète de l’épaisseur, de la forme, de l’empilement des couches et de la sérigraphie… une revue DFM gratuite est incluse pour tout programme qualifié.
| Propriété | Spécification |
|---|---|
| Type de verre | sodocalcique, aluminosilicate (Dragontrail / équivalent Gorilla), borosilicate |
| Épaisseurs disponibles | 0,55 mm, 0,7 mm, 1,1 mm, 1,8 mm, 2,0 mm, 3,0 mm |
| Dureté de surface | 6H–9H (échelle de Mohs) |
| Transmittance lumineuse | ≥92 % (avec revêtement antireflet) |
| Points de contact | Jusqu’à 40 simultanés (PCAP) |
| Temps de réponse | <10 ms |
| Température de fonctionnement | −20 °C à +70 °C en standard ; option de démarrage à froid à −30 °C |
| Couches disponibles | AF (anti-traces de doigts), AG (anti-éblouissement), AR (antireflet), AM (antimicrobien) |
| Traitement de surface | Gravure chimique, sérigraphie, rectification CNC des chants, chanfreinage, polissage |
| Matériau des électrodes | Oxyde d’indium-étain (ITO), dépôt par pulvérisation cathodique sous vide |
| Plage de dimensions | 3.5″ à 65″ (dimensions personnalisées fabriquées sur plan) |
| Forme | Rectangulaire, circulaire, contour personnalisé (découpe au jet d’eau CNC) |
| Méthode de collage | Lamination par OCA (adhésif optiquement transparent) ou assemblage avec lame d’air |
| Protection contre les décharges électrostatiques | IEC 61000-4-2 niveau 4 (±15 kV par contact, ±8 kV par décharge dans l’air) |
| Indice de résistance aux chocs | IK07 en standard (2 J) ; IK08 disponible (5 J) avec verre trempé de 3 mm |
| Résistance aux UV | Intercalaire filtrant les UV disponible pour protéger les écrans LCD en extérieur |
Un temps de réponse inférieur à 10 ms est essentiel pour les terminaux de capture de signature et les écrans de saisie du code PIN, où l’écriture ou la saisie de l’utilisateur doit se répercuter en temps réel à l’écran, sans aucun retard. Pour les écrans de sélection de menus, 15 ms conviennent : spécifier 10 ms alors que 15 ms suffisent ne fait qu’augmenter le coût du circuit intégré de commande retenu. Nous évaluons ce compromis lors de l’étude de l’application et vous aidons à choisir le niveau de performance adapté, que les panneaux de verre équipent une seule caisse de comptoir ou un parc d’écrans LCD intégrés à des bornes réparties sur plusieurs sites.
Dans notre usine, le traitement du verre anti-éblouissement pour écran tactile et les couches antimicrobiennes pour écran tactile peuvent être appliqués ensemble au cours d’un même cycle de dépôt. Nous proposons également des doubles couches AG+AM pour tous les panneaux d’écran à fonction tactile, ou sur le verre de protection de panneaux LCD destinés à des emplacements où la dégradation du rétroéclairage LCD par les UV solaires poserait problème (par exemple : à proximité de fenêtres dans un espace de restauration ou une zone de places assises d’un parc à thème.)
Processus de fabrication du verre sur mesure pour écran tactile
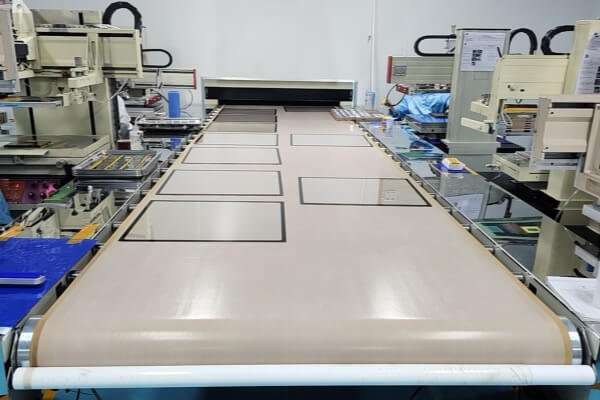
Nous exploitons sans interruption des lignes de fabrication de verre pour écran tactile depuis 2004. Notre processus en six étapes, présenté ci-dessous, s’applique à toute commande, qu’il s’agisse de 100 pièces de verre standard pour caisses ou de 50 000 panneaux personnalisés pour bornes destinés à un programme multinational. La constance du processus nous permet de maintenir des tolérances serrées en grande série et de livrer de manière fiable selon les mêmes spécifications, aussi bien pour les commandes ponctuelles que pour les commandes renouvelées, parfois des années plus tard.
01
Découpe du verre — découpe CNC de précision
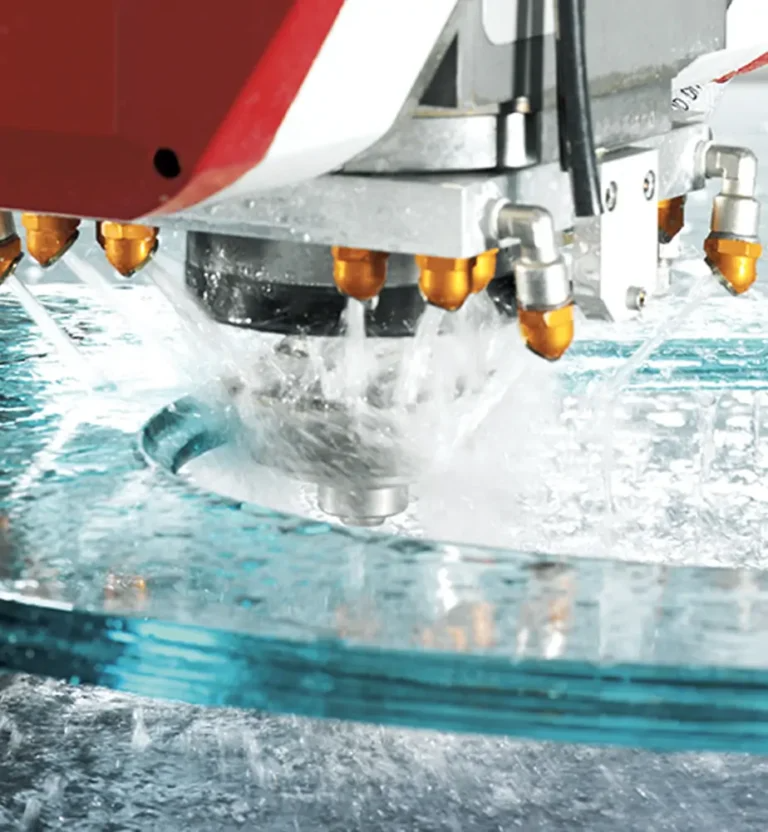
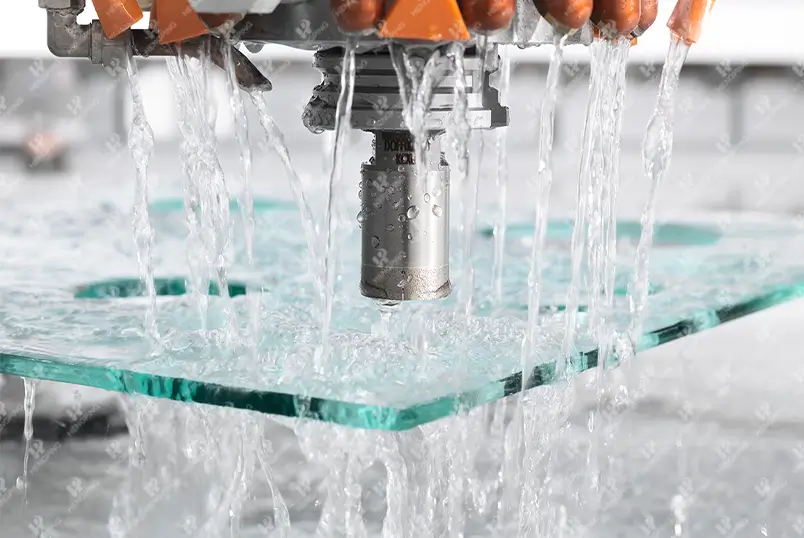
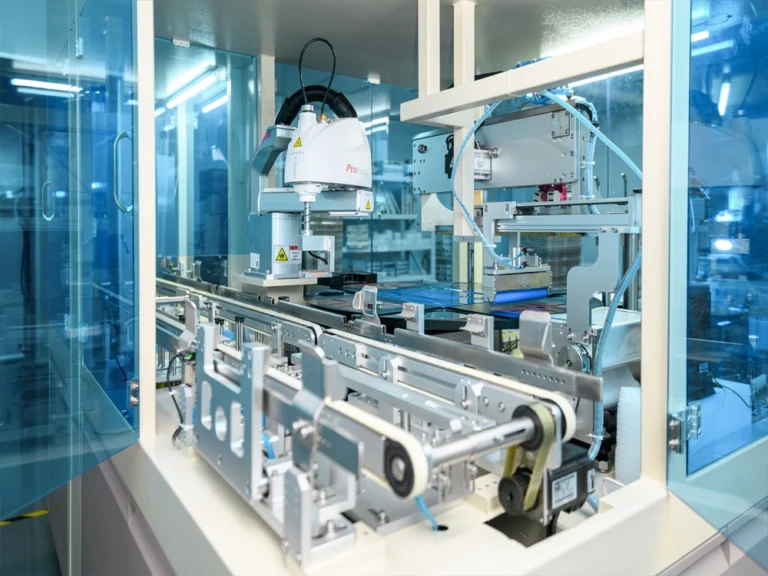
Les feuilles de verre brut sont introduites dans des machines de rayage CNC programmées à partir du fichier DXF du client. La tolérance de découpe est de 0,1 mm pour toutes les dimensions rectilignes. Lorsque des trous ou des découpes de forme irrégulière sont nécessaires, une machine de découpe au jet d’eau CNC réalise les contours sans provoquer les microfissures en bordure que produit une molette de rayage lors du façonnage traditionnel du verre. Chaque pièce découpée est mesurée afin de vérifier sa conformité aux spécifications avant le profilage.
02
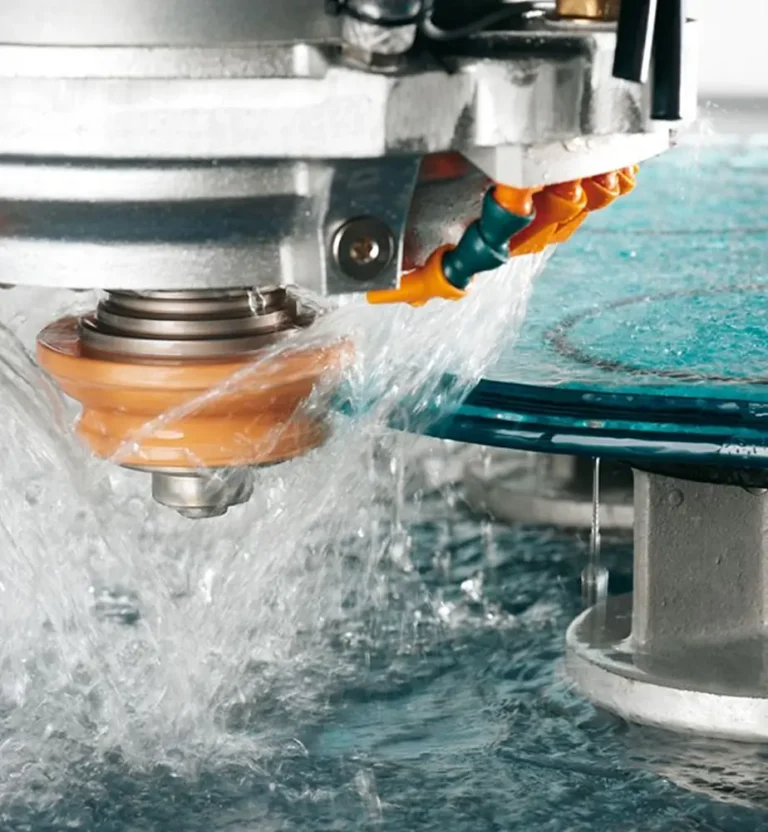
Façonnage des chants — rectification, polissage, chanfreinage
Les chants du verre brut de découpe présentent des microfissures qui concentrent les contraintes sous les efforts de flexion lors de l’assemblage. La rectification des chants à la meule diamantée élimine la couche endommagée et façonne leur profil — plat, biseauté ou chanfreiné, selon le plan du client. Le polissage ramène la rugosité des chants sous Ra 0,2 m, valeur nécessaire pour assurer un appui sur les joints IP65 sans interstices ni fuites. Cette étape réduit également le risque d’éclats lors de l’assemblage de l’appareil.
03
Renforcement — renforcement chimique
Le verre est placé dans un bain de nitrate de potassium fondu à 430 dc. Les ions sodium quittent la surface et sont remplacés par des ions potassium plus volumineux, ce qui crée un état de compression superficielle. À 1,1 mm, le verre de protection atteint une contrainte de compression superficielle supérieure à 650 MPa avec une profondeur de couche comprimée de 30-50 m, offrant une résistance bien supérieure à celle obtenue par trempe thermique à cette épaisseur. Le verre aluminosilicaté atteint une contrainte de compression superficielle supérieure à 800 MPa, ce qui explique qu’il constitue la spécification minimale de référence pour les panneaux de bornes exposés au vandalisme et le verre des distributeurs automatiques de billets extérieurs.
04
Traitement de surface — couches fonctionnelles
La couche anti-éblouissement est obtenue par une attaque acide contrôlée qui crée une surface du verre microrugueuse diffusant la réflexion spéculaire. Le revêtement antireflet produit une forte interférence destructive de la lumière réfléchie grâce au dépôt de couches minces multicouches constituées d’empilements alternés de SiO2/TiO2. Le revêtement anti-traces de doigts est appliqué par dépôt sous vide d’une couche de fluoropolymère. La couche AM repose sur un dopage de la surface du verre aux ions argent. Les essais de réception du contrôle qualité définis pour chaque traitement sont les suivants : mesure au brillancemètre pour l’AG, au spectrophotomètre pour l’AR et essai d’inhibition bactérienne selon JIS Z 2801 pour l’AM.
05
Impression — sérigraphie et impression numérique
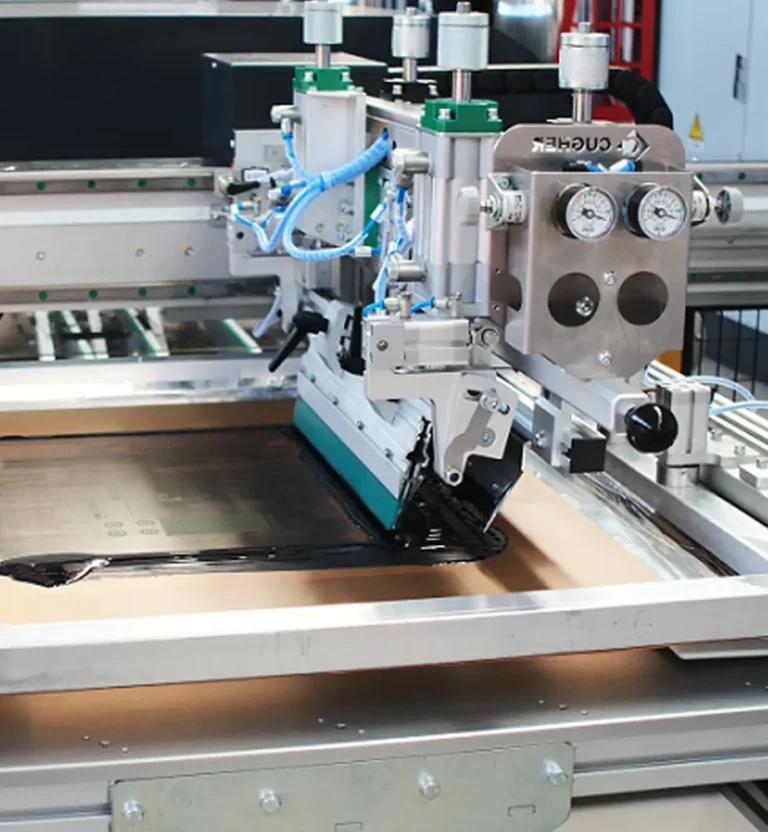
La sérigraphie et l’impression numérique permettent de déposer sur le verre des bordures opaques, des logos, des repères de boutons et des marquages réglementaires à l’encre céramique. Une cuisson à 550-600 °C provoque la fusion de l’encre céramique avec le film de surface du verre. Contrairement à l’encre polymérisable aux UV, cette adhérence céramique ne se décolle pas et ne s’écaille pas sur les bords — l’encre fusionne avec la surface du verre. La précision de repérage est de 0,15 mm par rapport à la référence.
06
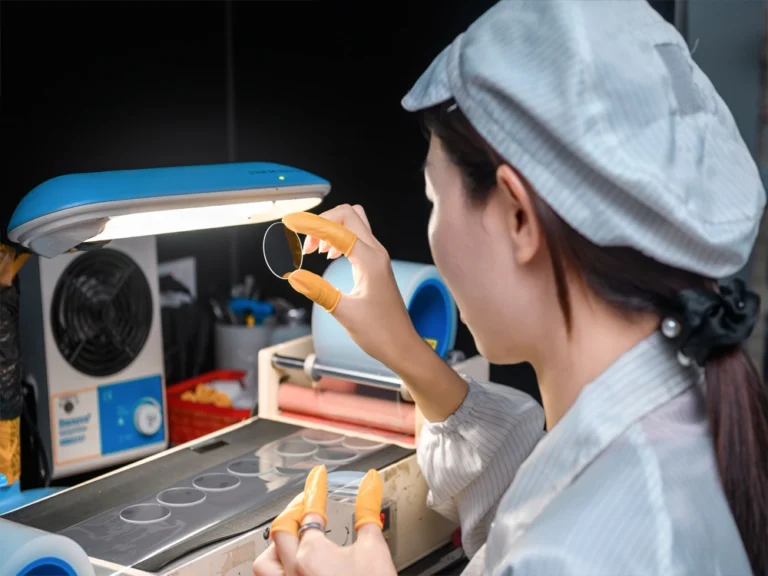
Contrôle qualité — essais optiques et fonctionnels à 100 %
Toutes les pièces font l’objet d’un contrôle optique automatisé (AOI) visant à détecter les bulles, les inclusions, les rayures, les éclats sur les chants et les défauts de peinture. Les panneaux à capteurs tactiles capacitifs plaqués (PCAP) sont soumis à des essais tactiles fonctionnels sur des points d’étalonnage répartis sur l’ensemble de la grille tactile afin de vérifier l’homogénéité de la réponse et l’absence de zones inactives. Un contrôle dimensionnel est réalisé à l’aide d’une machine à mesurer tridimensionnelle sur un échantillon représentant 10 % de chaque lot. Toute pièce hors tolérances est écartée et recyclée — nous ne réutilisons pas de verre défectueux pour les expéditions.
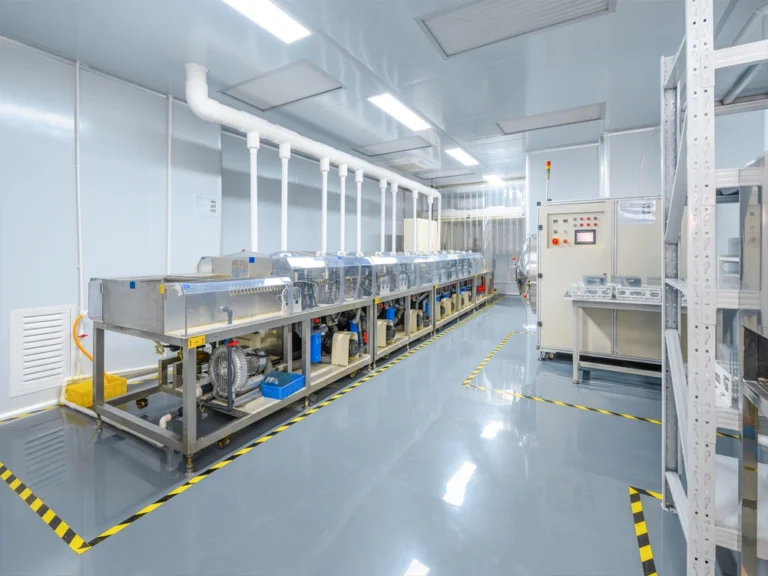
L’état de l’art pour ces spécifications exige des équipements nécessitant d’importants investissements : machines de découpe CNC au jet d’eau, chambres de pulvérisation cathodique pour le dépôt d’ITO et de couches, fours de renforcement chimique à régulation précise de la température, etc. C’est pourquoi les assembleurs ne peuvent pas reproduire cette qualité de transformation du verre, qu’ils considèrent comme un simple composant courant parmi d’autres. Ce qui distingue un panneau qui dure trois ans en service d’un autre qui se délamine au septième mois. La réponse est pratiquement impossible à déterminer sur le produit fini, mais elle se joue aux deuxième et troisième étapes : qualité des chants, profondeur du renforcement en longueur et en largeur, etc.
Comment cette précision de fabrication se traduit-elle dans les conditions réelles d’utilisation ? Les études de cas suivantes montrent ce qui se passe lorsque les spécifications du verre sont correctement définies dès le départ.
Applications sectorielles et études de cas
Voici trois projets issus de notre portefeuille de déploiements. Ils illustrent trois types de difficultés liées au choix du verre d’interface pour les terminaux de point de vente et les bornes interactives. Aucun n’a été résolu avec les premières spécifications que nous avions fournies — c’est aussi à cela que sert notre processus de revue technique.
Chaîne de restauration rapide, Asie du Sud-Est
Le défi
Dans le cadre de la modernisation des terminaux de point de vente de comptoir en libre-service d’une chaîne de restauration rapide de 500 établissements, les panneaux tactiles résistifs usés tombaient en panne en raison de l’usure de leur surface. Le taux de défaillance des écrans atteignait 4,7 % par mois, entraînant des coûts de maintenance excessifs et inutiles. La direction exigeait une solution anti-éblouissement efficace même sous des spots de plafond puissants, ainsi qu’une protection antimicrobienne adaptée à cet environnement de manipulation des aliments. Auparavant, leur fournisseur achetait ces traitements sous deux postes distincts, ce qui compliquait le processus.
Notre solution
Le verre de protection PCAP de 10.1″ a été spécifié en verre sodocalcique renforcé chimiquement de 1,1 mm, avec une double couche AG+AM intégrée à un seul procédé de dépôt. La couche anti-éblouissement a ramené la réflectance de surface à zéro, contre 0,4 % avec les spécifications précédentes, éliminant le problème d’« éblouissement » signalé dans les rapports des techniciens de maintenance sur site. Lors des essais selon JIS Z 2801, la couche AM aux ions argent a atteint un taux d’élimination bactérienne effectif de 99,8 % sur la principale surface tactile.
Résultats
Au cours des 18 mois suivant le déploiement sur site, le PCC a signalé une réduction de 40 % des problèmes donnant lieu à une intervention de maintenance liée aux écrans. Le taux réel de défaillance des panneaux de boîtier en service est resté <0.5% sur toute la période de garantie initiale de 3 ans.
‘Notre budget annuel de remplacement des écrans était de 2 %. Dans les faits, le taux réel était de 0,4 %. Ce verre à double traitement AG/AM a résolu deux problèmes que nous traitions comme des projets d’achat entièrement distincts.’
Programme de modernisation des distributeurs automatiques de billets d’une banque européenne
Sur le réseau de distributeurs automatiques de billets d’un grand groupe bancaire européen de détail, nous avons remplacé les panneaux d’écran des 1200 appareils dans le cadre d’une amélioration de la sécurité et de la facilité de maintenance. Auparavant, le fournisseur livrait des panneaux en verre float sodocalcique recuit de 2,5 mm d’épaisseur, sans certification documentée concernant la résistance aux rayures, la tenue aux chocs ou les cycles thermiques.
Les fabricants ont fourni du verre antivandalisme de 15″, renforcé chimiquement, d’une épaisseur de 3 mm pour résister aux chocs, avec une double couche AR+AF vérifiée par un chimiste et validée pour la version PC, la plage de fonctionnement étant spécifiée de -30 °C à +70 °C pour correspondre aux spécifications du produit d’origine et couvrir les agences d’Europe du Nord. Le prix était inférieur de 22 % à celui du fournisseur précédent pour un volume de commande équivalent.
1,200
Distributeurs automatiques de billets
99.7%
Disponibilité sur 18 mois
22%
Réduction des coûts
IK08
Indice de résistance aux chocs
Le taux moyen de disponibilité de 99,7 % concerne uniquement les défauts du poste liés au verre — casse, délaminage et dégradation des couches. Aucun panneau n’a été retourné pour défaut au prestataire d’origine. Trois panneaux ont été remplacés au cours des 18 mois de l’étude pour des dommages dus au vandalisme dépassant les niveaux d’essai de résistance aux chocs IK8, tous dans la même agence. Une nouvelle conception du boîtier a été recommandée plutôt qu’une modification des spécifications.
Bornes d’enregistrement en libre-service dans un aéroport, Moyen-Orient
Le défi
Les bornes d’enregistrement en libre-service d’un exploitant étaient équipées de verre sodocalcique bidirectionnel ordinaire et de couches anti-éblouissement AG sur leur face interne. En 5 mois, 23 % des panneaux ont présenté une déformation excessive des images affichées, un délaminage des couches et une propagation de microfissures près des trous de fixation. En été, la température ambiante dans l’aérogare atteignait 45 °C, avec un éblouissement solaire direct à certaines heures de la journée.
Recherche de la cause racine
Le verre float sodocalcique standard présente un coefficient de dilatation thermique de 8.5×10⁻⁶/°C. Une température ambiante de 45 °C + la charge solaire + une température de l’air interne de la borne de 23 °C portaient la température de surface à 68 °C — au-delà de la plage de fonctionnement du système de couches existant. La couche anti-éblouissement était appliquée sur un substrat en verre float sodocalcique standard renforcé uniquement par voie chimique, d’une épaisseur de 1,8 mm ; les contraintes résiduelles non uniformes amplifiaient le gauchissement sous une charge thermique prolongée.
Mise en œuvre et résultats
Les nouveaux panneaux utilisaient du verre aluminosilicaté de 2 mm du fabricant de céramique (Dragontrail), renforcé chimiquement pour atteindre une compression superficielle de 820 MPa. La double couche AR+AG a été reformulée avec un liant présentant une température de transition thermique plus élevée, supérieure à une température de surface de 80 °C. Un absorbeur d’UV bloquant les UV a été ajouté dans un intercalaire pour empêcher les photons UV solaires traversant les verrières de l’aérogare de dégrader l’adhésif optique utilisé pour le feuilletage.
Aucune défaillance liée aux écrans sur site n’a été constatée sur l’ensemble des 80 panneaux de remplacement pendant 14 mois d’exploitation. Les scores de débit de traitement des clients sur ces bornes se situaient dans la tranche haute des 90 avant et après la période de défaillance.
Certifications qualité et normes de conformité
Les projets de terminaux de point de vente et de bornes commerciales s’inscrivent dans un environnement d’achat fortement réglementé, où des normes telles que celles présentées ci-dessous imposent aux fournisseurs de matériel professionnel des certifications relatives au système qualité, à la sécurité des matériaux, aux performances CEM et à la sécurité des produits. Les normes ci-dessous attestent du maintien des certifications actives de Saiwei Glass pour l’ensemble de ces exigences de conformité. Les rapports d’audit sont disponibles sur demande. Pour nos clients, ces certifications se traduisent directement par des garanties de qualité et de fiabilité qui résistent à l’examen des audits d’achat.
ISO
9001
ISO 9001:2015 — système de management de la qualité
Le périmètre de notre système de management de la qualité couvre l’ensemble du processus, de la réception des matières premières à l’expédition finale. Un audit tiers est réalisé chaque année par un organisme de certification reconnu. Pour les clients des secteurs des terminaux de point de vente et des bornes, ISO 9001 démontre précisément que la conformité des processus fait l’objet d’un contrôle indépendant et ne repose pas sur une autodéclaration.
ISO
14001
ISO 14001:2015 — management environnemental
Les procédés de renforcement chimique et de dépôt de couches génèrent un sous-produit en réseau à base de nitrate de potassium ainsi que des flux chimiques complexes qu’il faut gérer. La certification selon ISO 14001 indique que nos objectifs concrets de réduction sont documentés et effectivement mis en œuvre — un point essentiel pour les programmes d’achat de l’Union européenne et du Japon.
SGS
Essais et certification SGS
SGS teste notre produit selon les spécifications des matériaux et les critères de performance, ce qui fournit une traçabilité des vérifications indépendantes aux acheteurs de terminaux de point de vente et de bornes qui ne peuvent pas se rendre chez le fabricant, ces contrôles étant souvent exigés par les banques et les enseignes de distribution dans le cadre de leur politique interne.
RoHS
Directive RoHS 2011/65/EU — substances dangereuses
Tous nos produits en verre et nos couches respectent les restrictions en vigueur dans l’Union européenne concernant les substances interdites dans les équipements électroniques conformes à RoHS. Cette conformité est obligatoire pour tout projet de terminal de point de vente ou de borne destiné aux marchés de l’Union européenne et du Royaume-Uni. Nous joignons la documentation RoHS à chaque lot expédié.
REACH
Règlement REACH (CE) n° 1907/2006
REACH couvre les substances chimiques utilisées dans nos nouvelles couches et nos adhésifs optiques. Nous tenons à jour une déclaration de toutes les substances chimiques approuvées ou SVHC destinée à être intégrée aux nomenclatures et aux rapports de transparence chimique en aval.
FCC
Pt15
FCC partie 15 — conformité CEM
La partie 15 de la réglementation FCC porte sur les émissions électromagnétiques de nos panneaux PCAP à couche d’ITO. Il s’agit d’une exigence pour la vente de terminaux de point de vente et de bornes au Canada et aux États-Unis. Les paramètres de fabrication du dépôt sont maintenus dans la plage de résistance par carré acceptable selon la FCC, afin de respecter les limites d’émission sans ajout de blindages électromagnétiques.
CE
Marquage CE — conformité des produits dans l’Union européenne
Le marquage CE indique que nos écrans tactiles capacitifs actifs répondent désormais aux normes de l’Union européenne relatives à la santé, à la sécurité et au management environnemental dans le cadre de la proposition de directive basse tension et de la directive CEM. Pour tout matériel professionnel introduit dans les systèmes européens de libre-échange, le marquage CE constitue une exigence minimale.
IEC
61k4
IEC 61000-4-2 — protection contre les décharges électrostatiques
Malgré les efforts pour éliminer les contaminants, le verre des distributeurs automatiques de billets et des bornes extérieures génère des charges électrostatiques dans les environnements à faible humidité. Les essais de certification de niveau 4 selon IEC 61000-4-2 confirment que nos écrans supportent les tensions de décharge au contact et dans l’air requises sans dégradation fonctionnelle — une exigence pour maintenir la sécurité des transactions de paiement au point de vente.
UL /
IEC
UL 60950-1 / IEC 62368-1 — sécurité des produits
Sécurité des produits pour les systèmes informatiques et de télécommunications. Nos panneaux tactiles PCAP répondent aux spécifications nécessaires à leur intégration dans des produits professionnels finis conformes — une exigence pour le déploiement d’équipements électroniques professionnels en Amérique du Nord et en Europe sur des plateformes réglementées d’équipements de distribution et bancaires.
Assurance qualité | Fabricant de confiance de verre pour terminaux de point de vente et bornes en Chine
Assistance après-vente et services d’ingénierie
Des ingénieurs de projet dédiés sont affectés à chaque compte client ayant franchi l’étape de qualification des échantillons. Cet ingénieur connaît vos références de pièces, vos essais de réception, le calendrier de votre projet et votre environnement d’utilisation finale — il est votre interlocuteur unique pour les questions techniques, les notifications relatives aux procédés et les demandes concernant les expéditions. Notre approche ne repose pas sur un centre d’appels.
72 h
Livraison d’échantillons aux spécifications standard
24 h
Délai de réponse de l’assistance technique
2 ans
Garantie standard sur tous les panneaux
5 ans
Extension de garantie disponible
Gratuit
Revue DFM pour les nouveaux projets
48 h
Délai d’expédition des pièces de remplacement (stock de verre de sécurité)
La garantie standard de 2 ans couvre les défauts de fabrication, le délaminage des couches et les non-conformités dimensionnelles. Une extension de garantie à 5 ans est proposée aux clients commandant de gros volumes et comprend une garantie sur le taux de défaillance en service : si ce taux dépasse 0,5 % par an pendant la période de garantie, nous remboursons les panneaux de remplacement sans frais. Pour les clients dont le parc en exploitation dépasse 1 000 appareils, notre programme de remplacement du verre maintient dans notre entrepôt un stock de verre de sécurité dimensionné selon un taux de défaillance convenu, afin d’assurer un remplacement accéléré sous 48 heures après validation de la réclamation, sans attendre un nouveau lot de production.
Notre équipe de solutions sectorielles propose également des revues d’intégration mécanique dès les premières phases de votre conception. Si votre borne ou votre terminal de point de vente est encore au stade de la CAO, nous pouvons vous conseiller sur la fixation du verre, la stratégie d’étanchéité et les aspects thermiques avant la réalisation de l’outillage — afin d’éviter une reconception coûteuse après la fabrication de la première pièce.
Calculateur de retour sur investissement de la durabilité du verre
Comparez le coût total de possession sur 5 ans : panneaux standard et verre pour écran tactile haut de gamme conçu sur mesure
Les paramètres de votre déploiement
Verre standard — coût total de possession sur 5 ans
$0
0 remplacements/an pour un taux de défaillance de 0 %
Verre haut de gamme conçu sur mesure — coût total de possession sur 5 ans
$0
0 remplacements/an pour un taux de défaillance de 0 %
0
Seuil de rentabilité (mois)
0
Interventions de maintenance évitées par an
0x
Facteur de multiplication de la durée de vie des panneaux
Comparaison des coûts cumulés année par année
Verre standard
Verre haut de gamme
D’après des données réelles de déploiement : une chaîne de restauration rapide comptant 500 appareils a atteint un taux annuel de défaillance des panneaux <0.5% avec le verre renforcé chimiquement Saiwei, contre 4.7% avec son fournisseur précédent — réduisant les déplacements annuels de maintenance de 85% et économisant plus de $30,000 par an sur les seuls coûts de remplacement sur site.
Prêt à moderniser les écrans de vos terminaux de point de vente et de vos bornes ?
Saisissez les spécifications de votre verre et décrivez votre environnement d’exploitation. Nos ingénieurs examineront ces informations et vous répondront sous 24 heures avec des recommandations de spécifications — sans brochure produit ni chatbot.
Contactez nos ingénieurs dès aujourd’huiTendance actuelle



