
Contacte con Saiweiglass


★★★★★
Calidad verificada
Inspección de calidad del vidrio: ensayos de precisión para cada producto
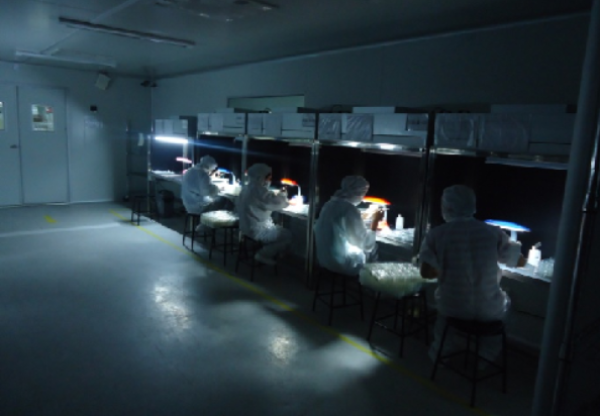
Desde la confirmación de las especificaciones del sustrato en bruto hasta el muestreo de los lotes terminados antes de su envío, nuestro laboratorio de QC en fábrica emplea 20+ instrumentos analíticos específicos para garantizar que cada pieza que sale de nuestras instalaciones cumpla exactamente las especificaciones solicitadas. No hay margen de error: solo datos contrastados.
16+
Años de fabricación de vidrio de precisión
20+
Instrumentos de ensayo de QC
5,000
m² de instalaciones de producción
90
Miembros del equipo, incluidos ingenieros de QC
¿Qué es la inspección de calidad del vidrio?
El control de calidad del vidrio comprende todas las comprobaciones realizadas conforme a los criterios de calidad pertinentes en cada fase del proceso de fabricación, desde la recepción de las materias primas correspondientes hasta la entrega de las piezas terminadas, e incluye calibraciones, procedimientos de ensayo normalizados y comprobaciones del cumplimiento de los límites para garantizar la conformidad con las especificaciones de diseño.
Aunque una simple inspección visual puede bastar para materiales de construcción corrientes, los vidrios de precisión requieren una evaluación cuantificada, también mediante mediciones directas de probetas. En un vidrio de cubierta utilizado como pantalla de diagnóstico para una solución médica, los defectos superficiales aceptables en materiales de construcción pueden resultar inadmisibles; en una lente con recubrimiento antirreflectante utilizada en una pantalla de visualización frontal de automoción, las lecturas de transmitancia óptica pueden tener que mantenerse dentro de centésimas de punto porcentual. La inspección del vidrio salva la diferencia entre el umbral visual de detección de defectos y las necesidades reales de prestaciones.
La inspección en la industria del vidrio se centra en cinco propiedades principales: robustez mecánica (¿puede soportar las sacudidas durante la transformación y la instalación?), transparencia óptica (¿atravesará la luz el material sin distorsión?), uniformidad de la capa superficial (¿se ha depositado de manera uniforme y presenta una buena adherencia?), precisión de la forma (¿encajará con exactitud en la arquitectura del dispositivo?) y resistencia frente a las influencias ambientales (¿mantendrá sus prestaciones con el tiempo?). Cada una de estas cualidades se comprueba mediante instrumentos, procedimientos de ensayo y límites de aceptación codificados en normas pertinentes, como las implantadas por ASTM o ISO.
Al comprar directamente a un proveedor transparente o a un fabricante por contrato, la capacidad de inspección de un posible OEM influye considerablemente en la tasa de rechazo de la mercancía recibida, el tiempo de inactividad y la eficiencia de la línea, así como en la integridad de la calidad del producto final. Los proveedores que respaldan el control de calidad con mediciones calibradas e informes de resultados cuantitativos basados en normas del sector obtienen invariablemente mejores resultados que quienes no lo hacen.
Por qué importa el control de calidad en la fabricación de vidrio de precisión
La clasificación de productos con defectos microscópicos, como un arañazo de 0,5 μm de profundidad en una guía de luz revestida destacada o una desviación de calibre inferior a décimas de punto porcentual en un panel antideslumbrante con capa transmisiva, es la única manera de evitar rechazos de clientes, retiradas de productos y fallos en servicio.
A diferencia de la mayoría de los procesos de fabricación, la industria del vidrio inspecciona los productos atendiendo a cinco atributos físicos específicos: composición química, tipo físico, acabado superficial, forma y dimensiones, y defectos internos. Por la propia naturaleza de defectos físicos como las inclusiones y las microfisuras, una comprobación visual puede no bastar para detectarlos, aunque finalmente aparecerán en la aplicación final debido a la tensión térmica o a un impacto mecánico.
Hay una razón lógica y económica para implantar un régimen de control de calidad en la fábrica de vidrio: cada producto defectuoso detectado en origen solo cuesta a la empresa una pequeña fracción del coste final de un fallo en servicio. Según datos de consultoras del sector, la relación entre el coste de detectar un fallo durante la producción y el de detectarlo en servicio puede superar 1:100. Cuando la responsabilidad por los componentes utilizados en equipos médicos o pantallas de automoción es aún mayor, la justificación resulta más evidente.
Por eso nuestro programa de aseguramiento de la calidad no es un destino, sino un recorrido integrado en cada etapa de la producción. Ensayamos las materias primas antes de introducirlas en la fábrica, medimos los parámetros clave durante la fabricación y efectuamos una inspección final exhaustiva antes del envío. El resultado es un mayor rendimiento de producción, menos desechos y, sobre todo, un vidrio que funciona a la perfección en su aplicación.
Reduzca los rechazos en recepción
Los resultados de ensayo documentados de cada lote reducen las tareas de reprocesado y reinspección de su equipo de QC de recepción.
Reduzca el coste total
Detectar un defecto durante la transformación del vidrio resulta cientos de veces más barato que descubrirlo durante el montaje del dispositivo o, peor aún, después de la instalación.
Refuerce la confianza de sus clientes
Cuando puede demostrar a sus propios clientes que su proveedor de vidrio realiza ensayos conforme a las normas ASTM e ISO, garantiza la integridad de toda la cadena de suministro.
Métodos de ensayo del vidrio: mecánicos, ópticos, superficiales y ambientales
Nuestras técnicas de ensayo del vidrio miden todas las propiedades importantes para su producto, desde si el vidrio puede soportar una caída de 1.2 metros hasta si su recubrimiento antihuellas sigue repeliendo el agua después de 500 horas de ensayo de niebla salina.
Ensayos mecánicos
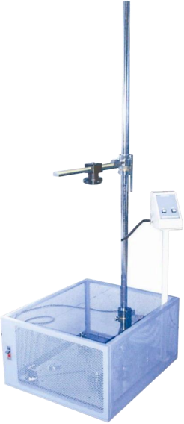
En los ensayos mecánicos evaluamos cómo reacciona el vidrio a las fuerzas físicas. Para ensayar el vidrio templado simulamos impactos reales mediante el ensayo de impacto con bola (ANSI Z97.1): dejamos caer libremente una bola de acero normalizada desde alturas especificadas y examinamos el patrón de rotura resultante. El ensayo de fragmentación del vidrio de seguridad templado cuenta las partículas presentes en una zona especificada tras una rotura controlada, lo que permite comprobar de forma fiable que se ha alcanzado el estado de tensión adecuado. El ensayo de presión estática lleva las muestras de vidrio templado hasta sus límites en un entorno controlado; resulta pertinente para las pantallas de paneles de control industriales sometidas a un contacto presurizado prolongado.
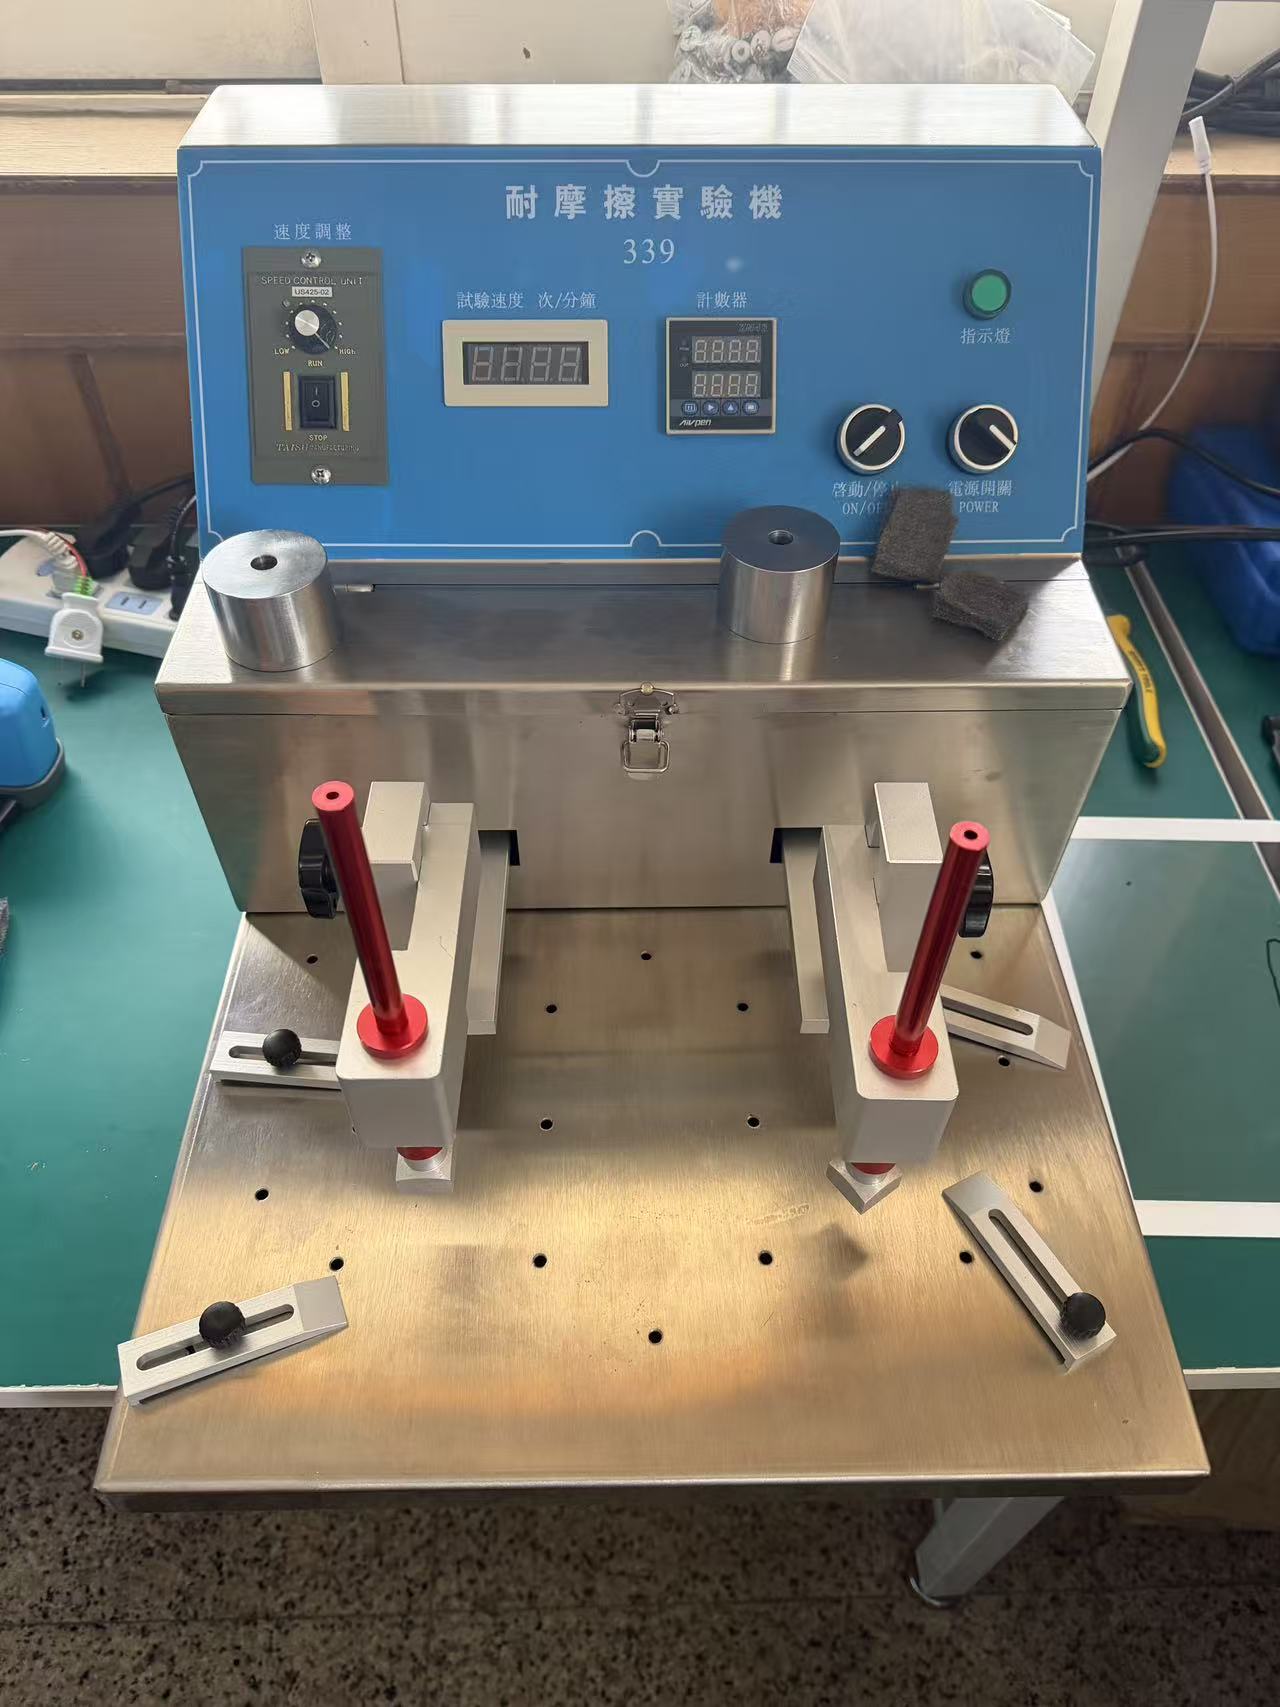
Nuestro equipo de ensayo de resistencia a la abrasión realiza ciclos de abrasión Taber conforme a ASTM D4060 y proporciona un valor de índice de desgaste. Este ensayo cuantifica el desgaste, algo fundamental para saber si un vidrio de cubierta con capa antideslumbrante (AG) sigue ofreciendo un buen aspecto tras dos años de uso diario como pantalla táctil en la fábrica.
Ensayos ópticos
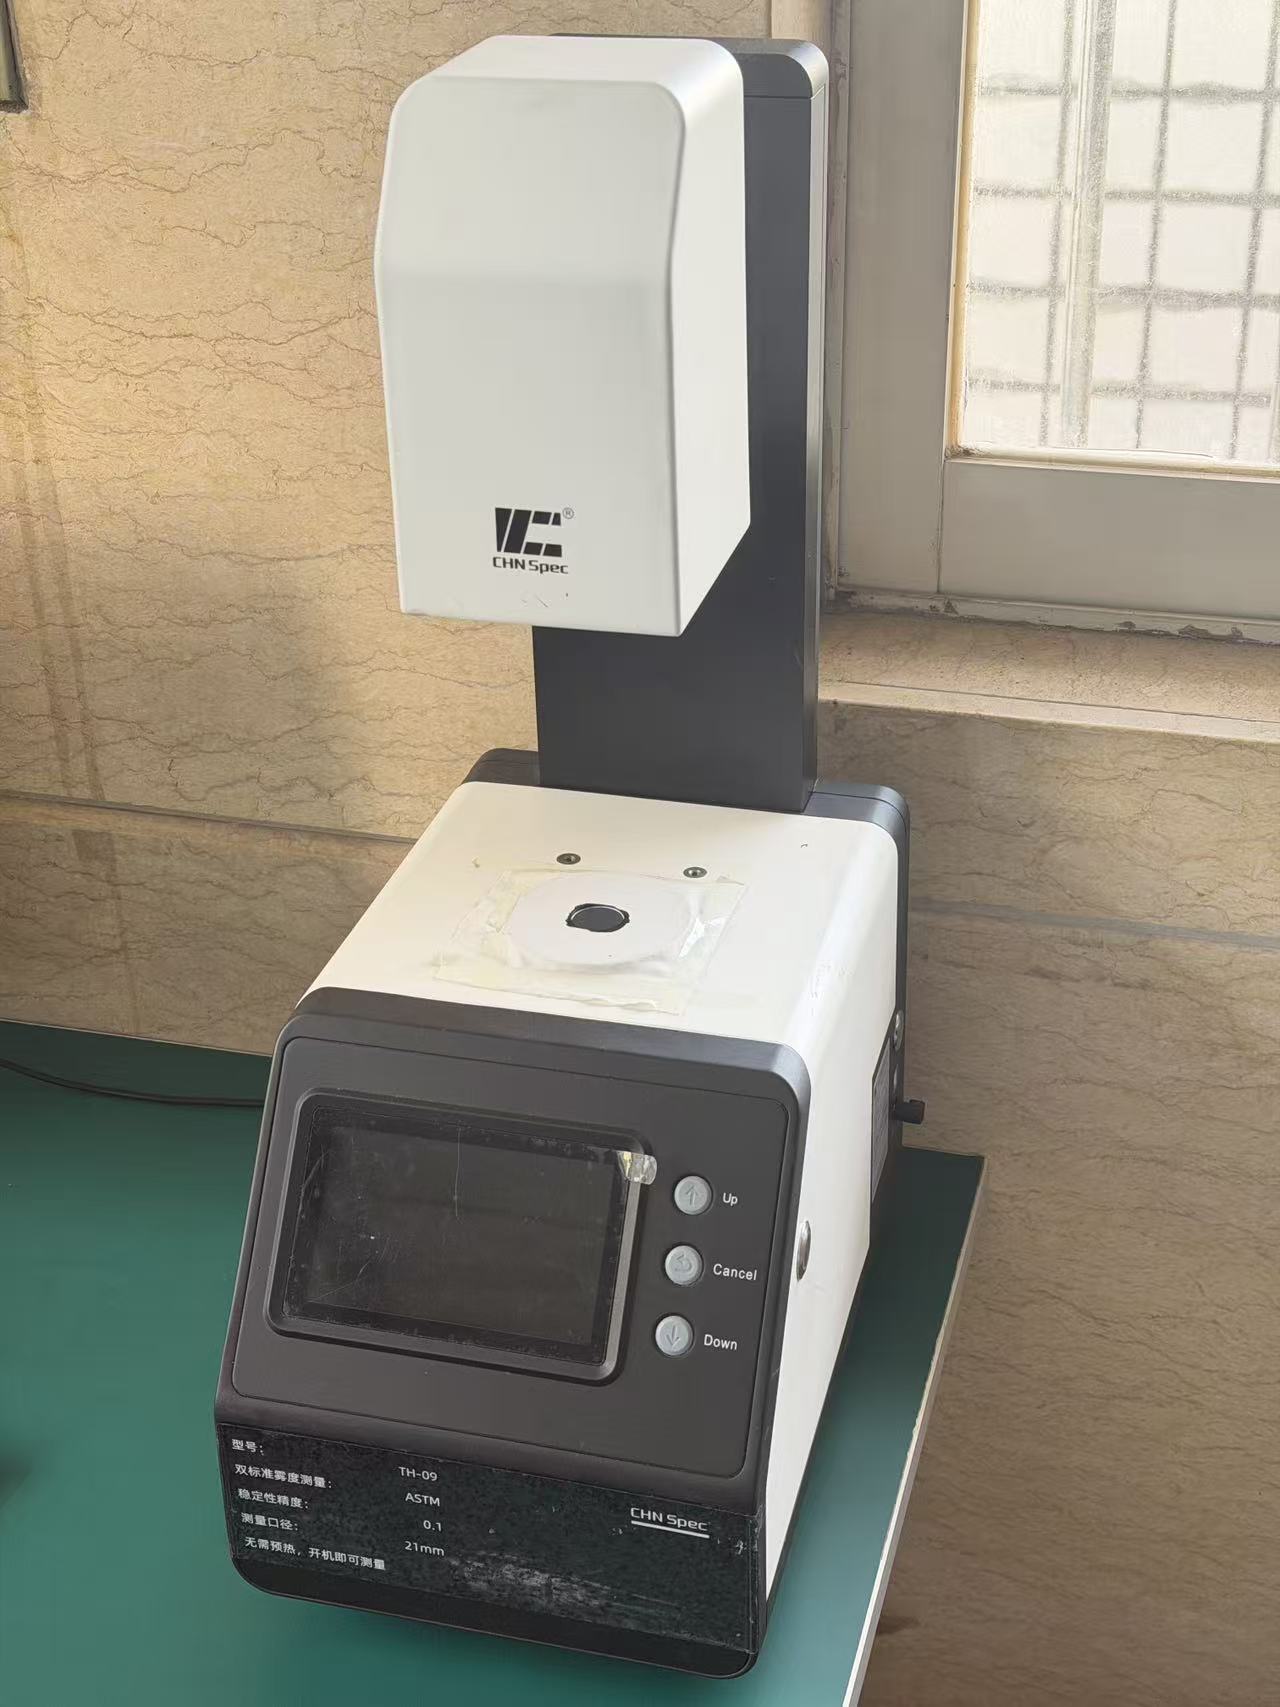
Las propiedades ópticas son lo que distingue al vidrio de precisión del vidrio plano habitual utilizado en aplicaciones arquitectónicas. Medimos la transmisión luminosa y la turbidez de transmisión con instrumentos calibrados según ASTM D1003, el método de ensayo de referencia para todo el sector de componentes ópticos. El medidor de luminancia y color BM-7 ofrece mediciones con precisión de laboratorio de la luminancia, la cromaticidad y la temperatura de color. Si la precisión del color importa, nuestras mediciones también deben ser precisas.
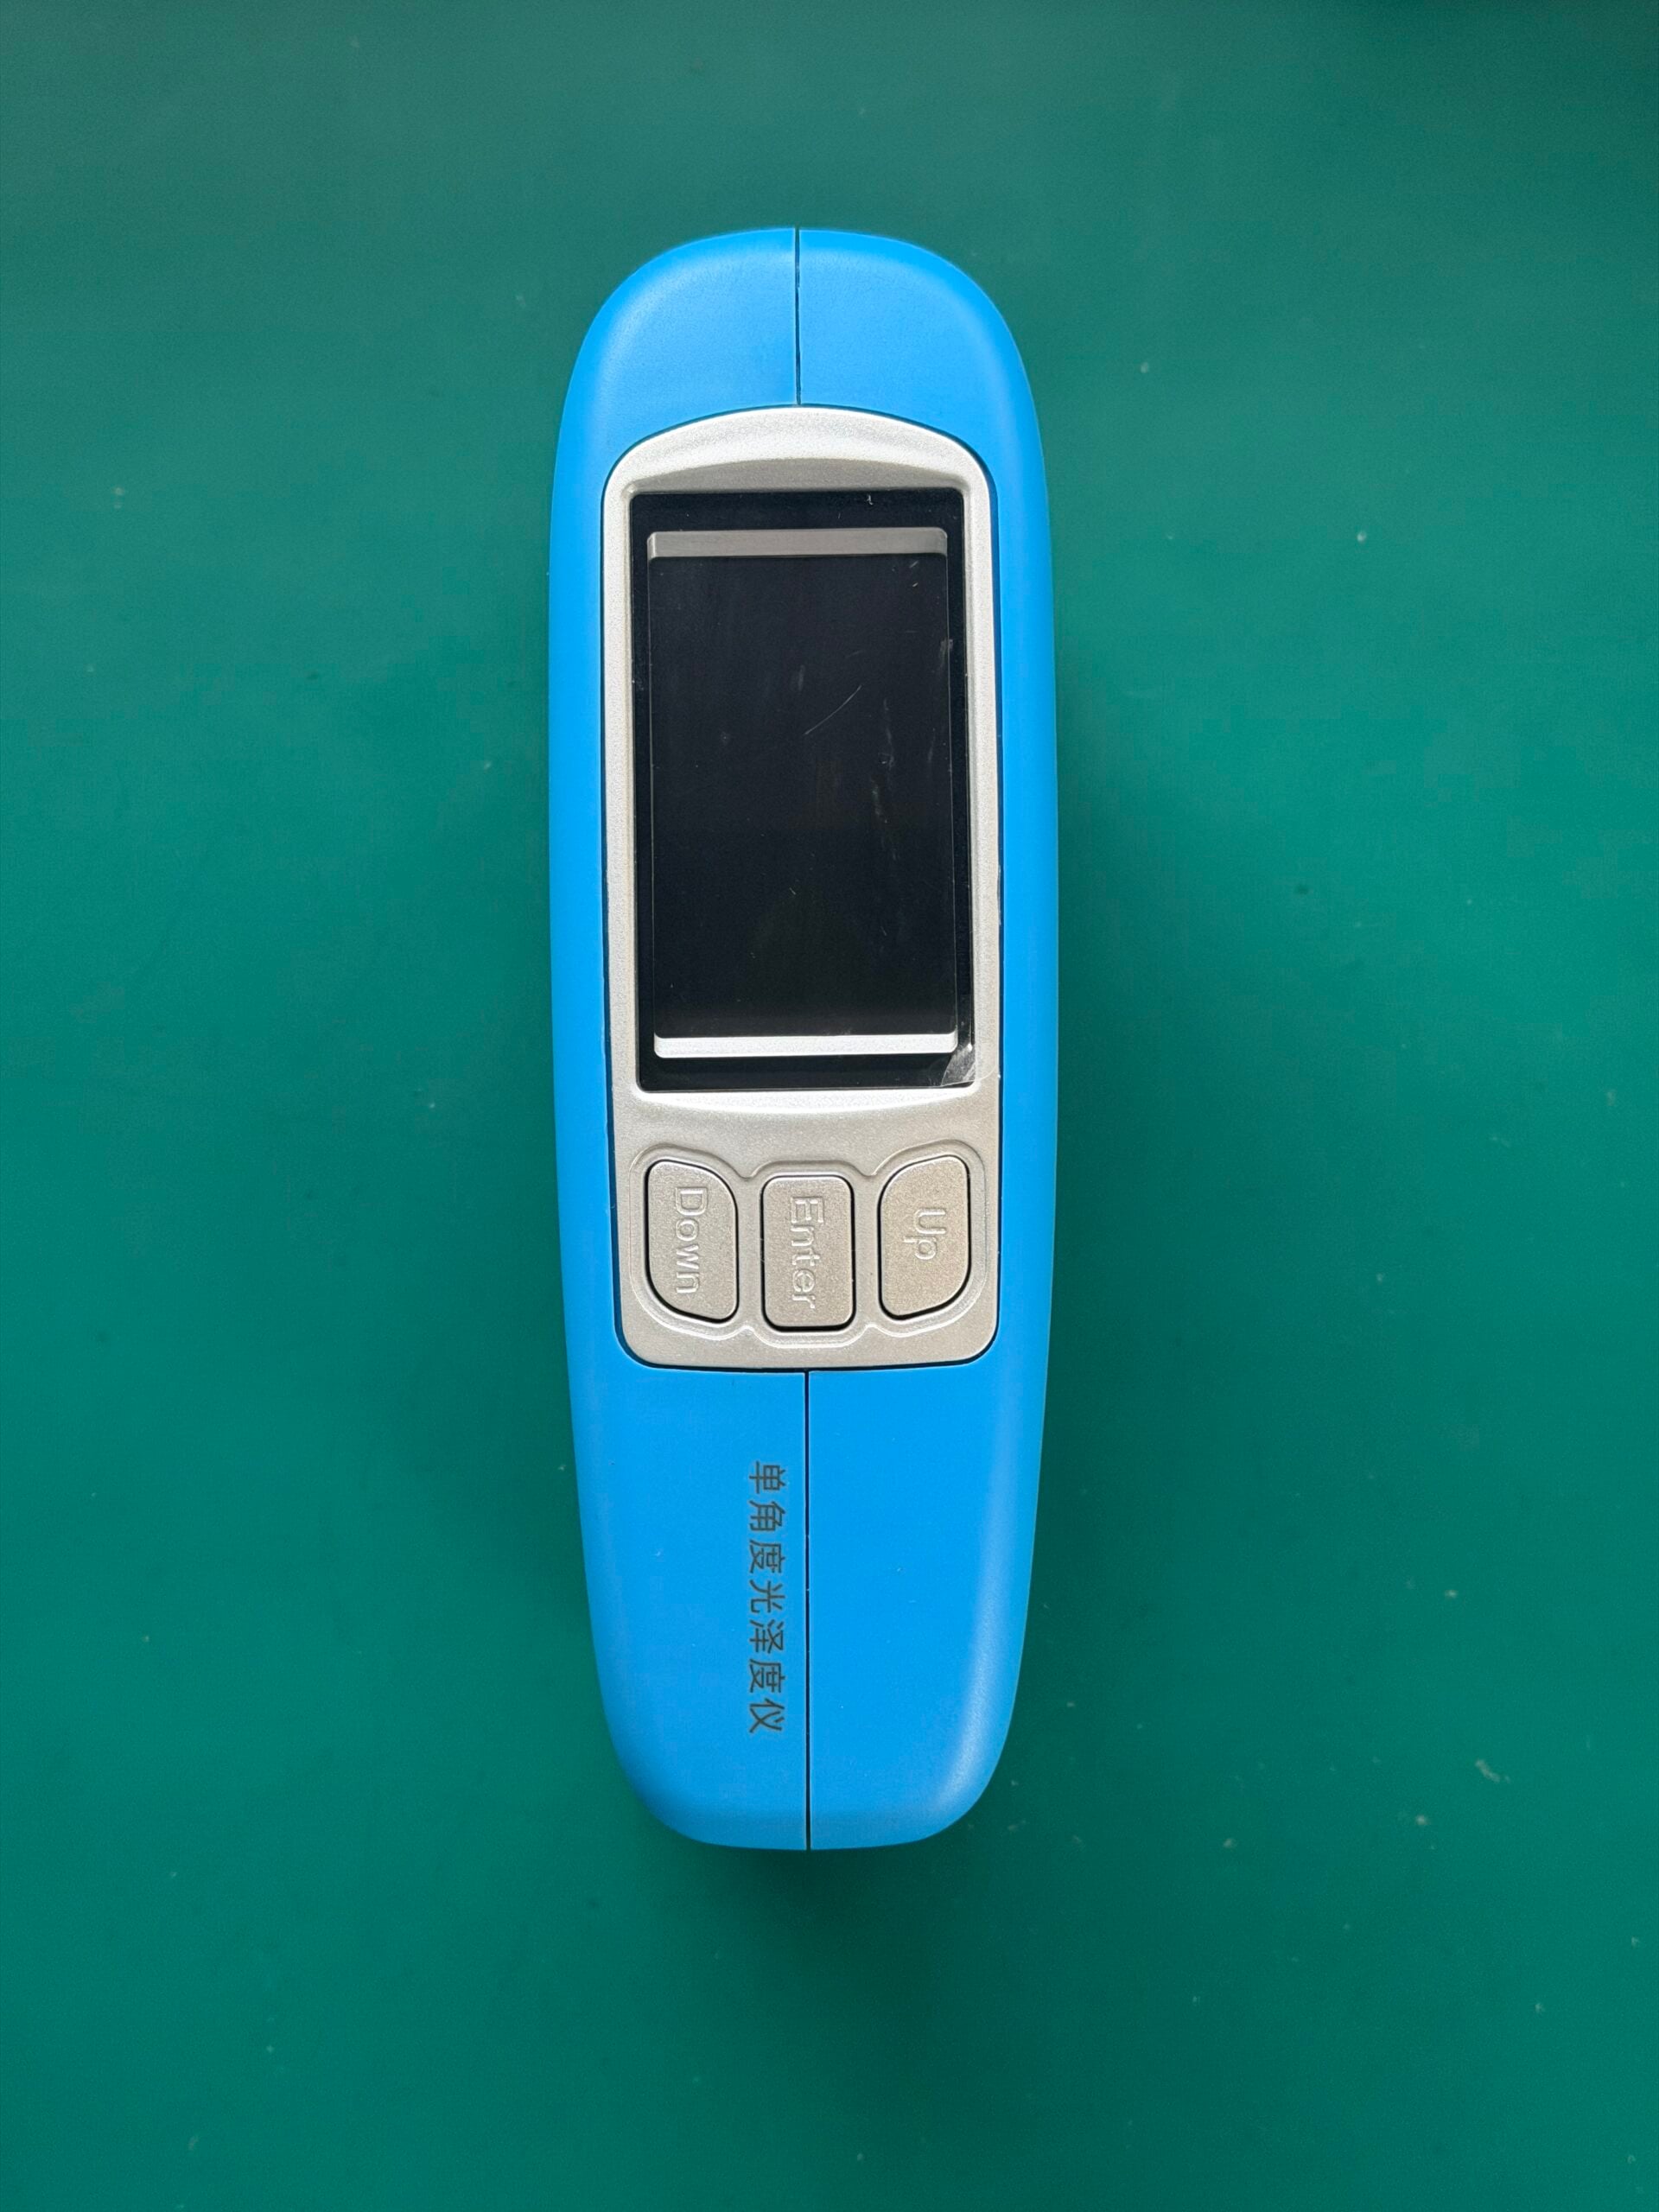
La medición del brillo conforme a ISO 2813 determina los niveles de brillo a 20, 60 y 85 grados. ¿Se ha preguntado alguna vez por qué dos hojas de vidrio de lotes distintos «se ven diferentes» bajo la misma iluminación? Una medición del brillo, expresada mediante variables, ofrece la respuesta objetiva. Medimos el índice de refracción de los componentes de lentes ópticas, donde la trayectoria normal de la luz es fundamental.
Ensayos de calidad superficial
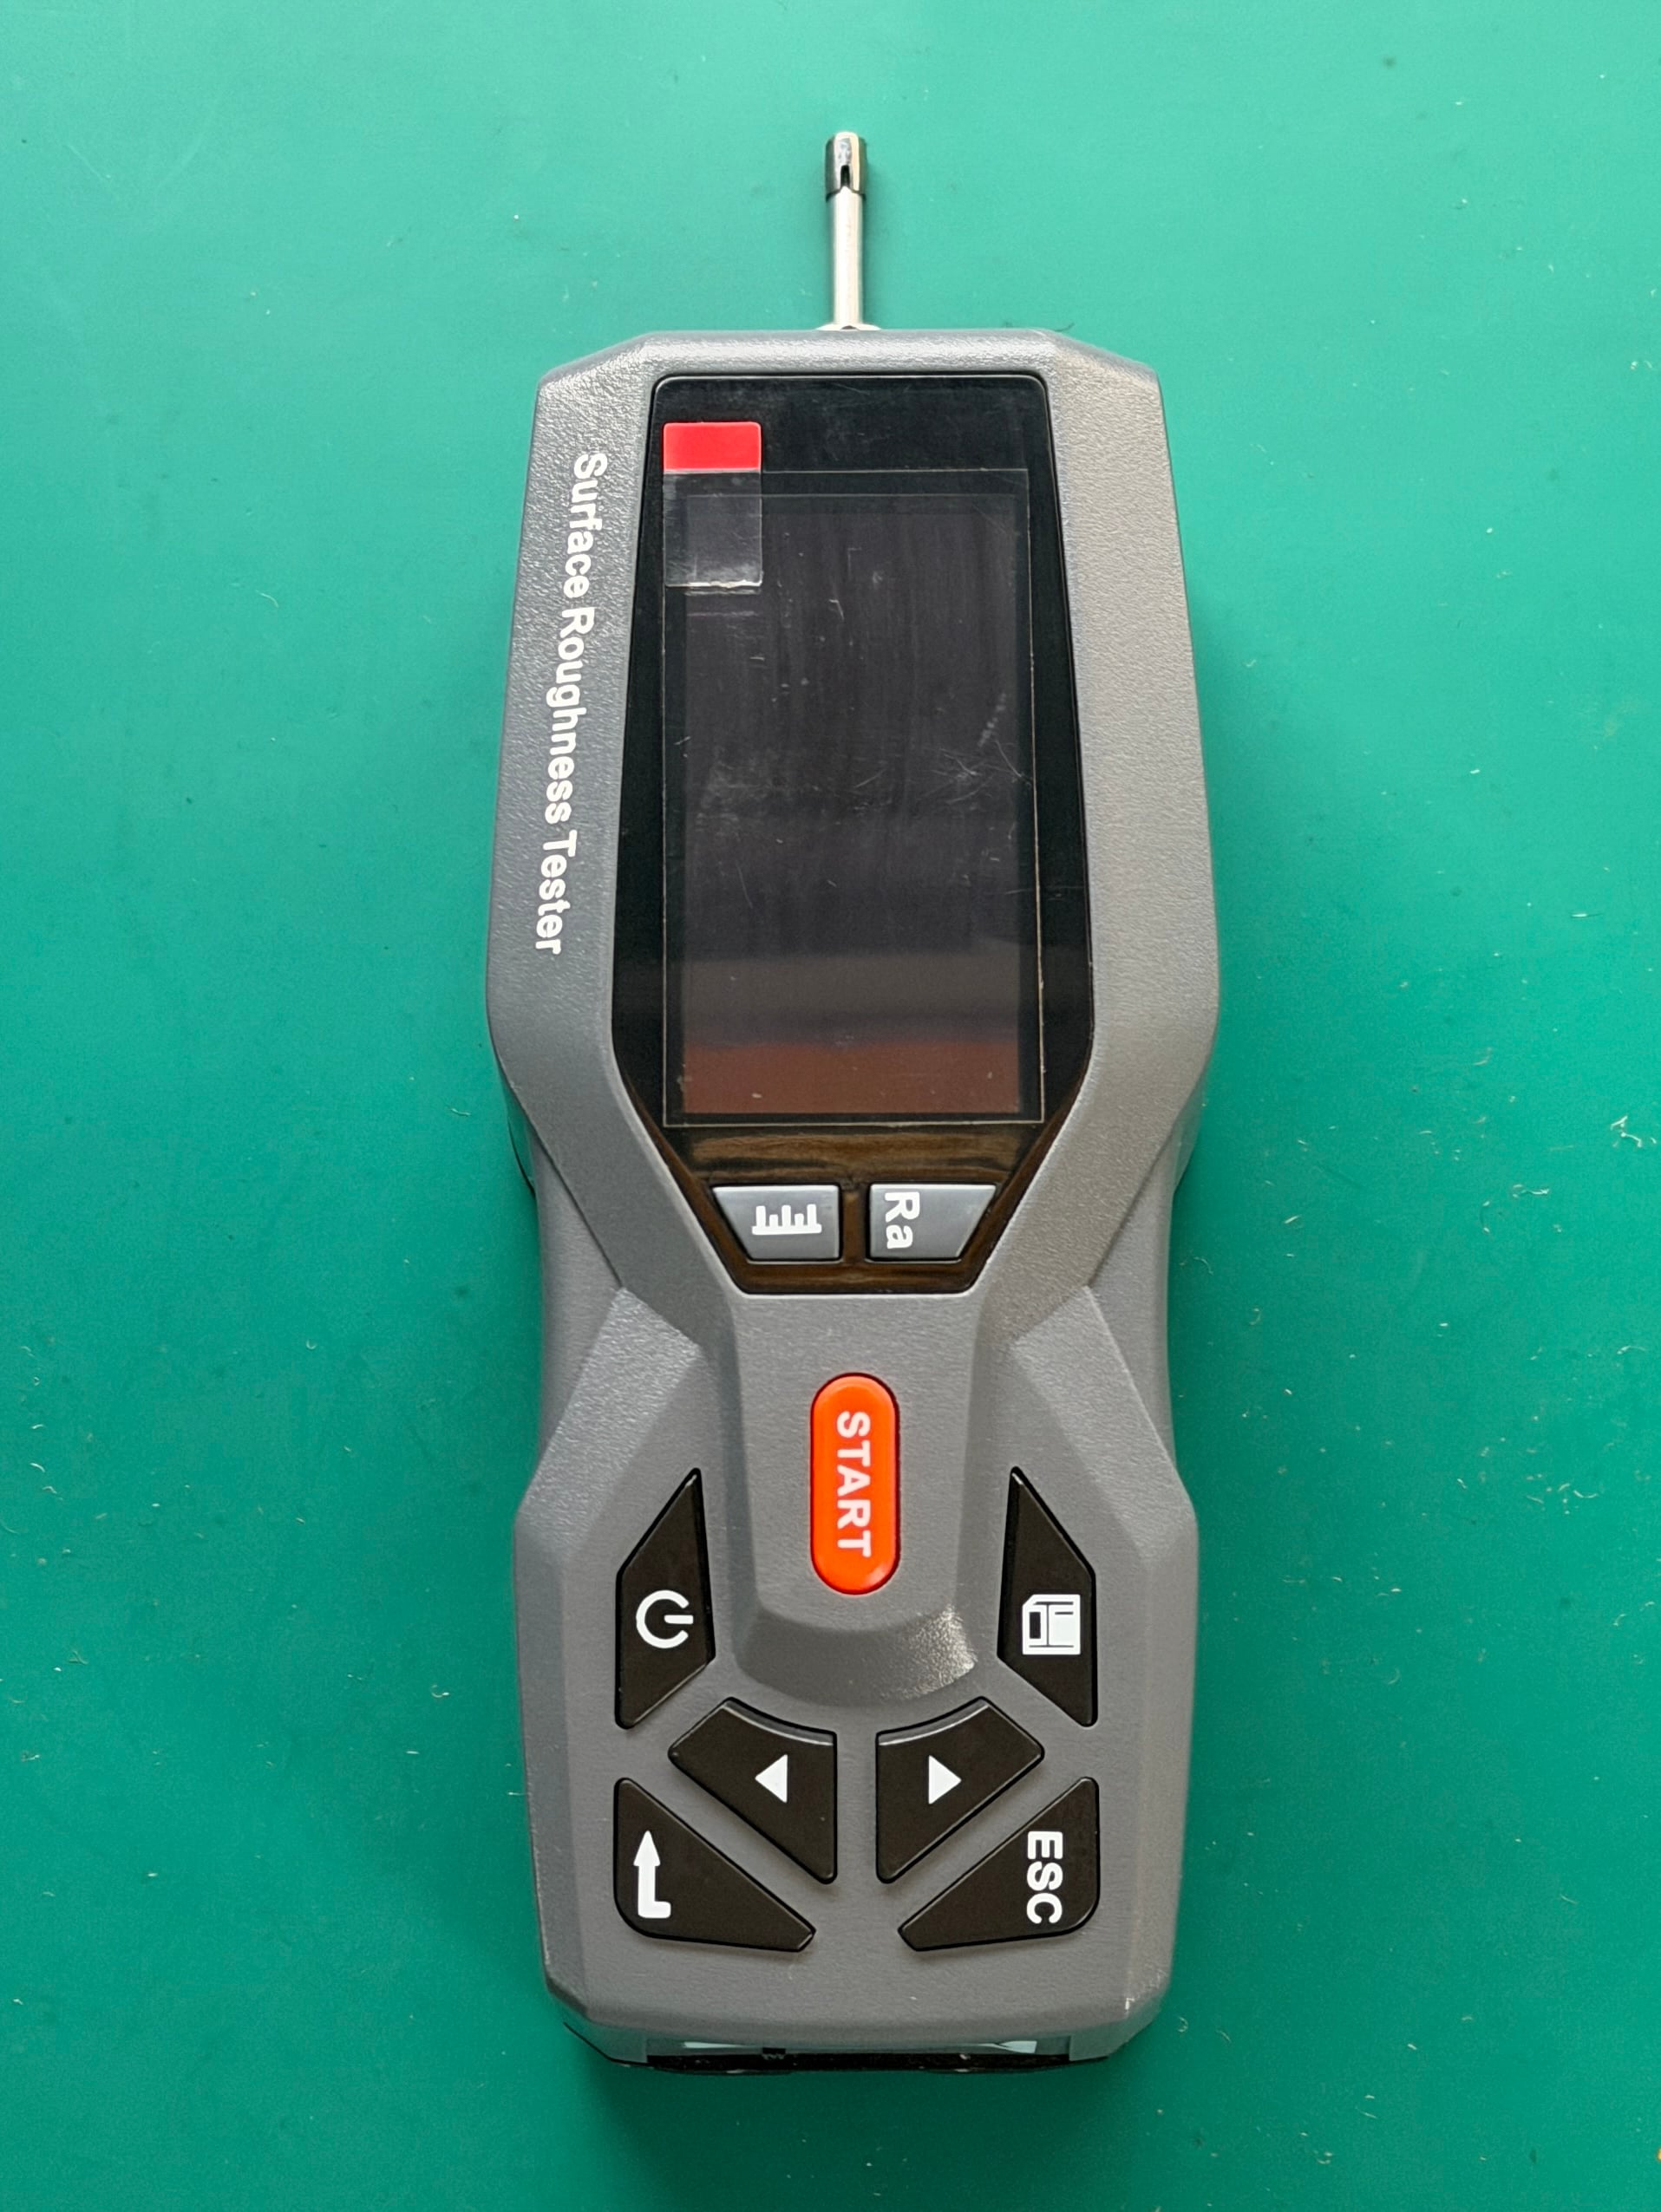
Los perfilómetros de contacto determinan la rugosidad superficial y proporcionan los valores Ra (media) y Rz (altura máxima) conforme a las normas ISO 4287. En el vidrio de cubierta de precisión, las especificaciones de Ra pueden variar entre 0,01 μm y 0,05 μm: valores que solo pueden verificarse mediante metrología específica, no con una evaluación visual.
El mejor indicador para validar un recubrimiento antihuellas (AF) es siempre el ángulo de contacto con el agua. Un recubrimiento antihuellas (AF) correctamente aplicado se caracteriza por un ángulo de contacto con el agua superior a 110 grados: las gotas de agua permanecen formadas en lugar de extenderse y deslizarse por la superficie del vidrio. Volvemos a medirlo después de los ensayos de envejecimiento acelerado; si el recubrimiento resiste el envejecimiento y continúa superando al vidrio sin recubrimiento, es satisfactorio, porque un recubrimiento antihuellas (AF) que funciona el primer día pero falla a los tres meses de servicio es peor que no tenerlo.
La validación de la adherencia de la capa se realiza internamente mediante los ensayos de adherencia por corte enrejado definidos en ASTM D3359, utilizando nuestra máquina de ensayos de tracción. Cortamos la capa para formar una cuadrícula definida, adherimos a la superficie una cinta adhesiva normalizada y después la retiramos para determinar qué cantidad de capa se desprende. Es un requisito imprescindible del proceso para los recubrimientos antirreflectantes (AR), antideslumbrantes (AG) y antihuellas (AF) sobre vidrio.
Ensayos ambientales y químicos
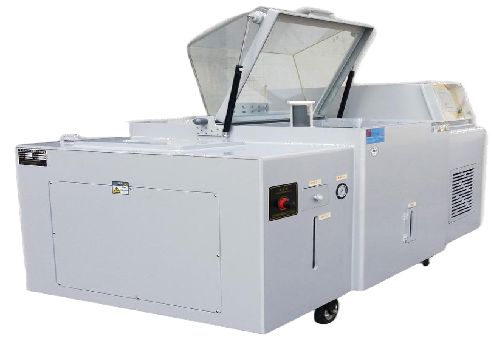
Las muestras de vidrio se someten a ensayos de niebla salina conforme a ASTM B117 e ISO 9227 en una cámara con agua salada y un perfil de calentamiento prescrito. Las muestras con capa se someten a corrosión salina durante 24 horas, 48 horas o 96 horas, con duraciones de ensayo acordes con las especificaciones de cada cliente. Es un requisito imprescindible del proceso para el vidrio utilizado en aplicaciones de automoción, marítimas o de exterior.
Las muestras de vidrio se exponen a fluctuaciones rápidas de temperatura para acelerar el proceso natural de envejecimiento: el acristalamiento frío de una pantalla que recibe de repente luz solar directa o el panel LCD de la puerta del muelle de carga de un camión expuesto al frío intenso del invierno. El vidrio de aluminosilicato endurecido químicamente (por ejemplo, el de la pantalla de un teléfono inteligente) y las pantallas médicas planas y de gran espesor suelen presentar una resistencia muy elevada al choque térmico, una característica absolutamente diferenciadora de la calidad.
Equipos de inspección del vidrio y capacidades del laboratorio
Nuestro laboratorio de QC dispone de más de 20 instrumentos de medición de precisión, todos ellos calibrados con patrones trazables y manejados por técnicos formados que siguen procedimientos documentados. Estos son los equipos con los que medimos.
| Equipo | Parámetro de ensayo | Norma de referencia | Especificación clave |
|---|---|---|---|
| Medidor de luminancia y color BM-7 | Luminancia, cromaticidad, temperatura de color | Normas CIE | Cromaticidad xy de ±0.001 |
| Brillómetro | Brillo superficial (20°/60°/85°) | ASTM D523 / ISO 2813 | Intervalo de 0–2000 GU |
| Medidor de rugosidad superficial | Perfiles superficiales Ra, Rz, Rq | ISO 4287 | Intervalo de 0,005–16 μm |
| Máquina de ensayo de resistencia a la abrasión | Índice de desgaste Taber, durabilidad de la capa | ASTM D4060 | Ruedas CS-10/CS-17 |
| Equipo de ensayo de presión estática | Capacidad de carga / presión de rotura | IEC 60068 | Capacidad de hasta 10 kN |
| Cámara de niebla salina | Resistencia a la corrosión | ASTM B117 / ISO 9227 | Ciclos de 24–1000 h |
| Equipo de ensayo de impacto con bola | Resistencia al impacto / clasificación de seguridad | ANSI Z97.1 / CPSC 16 CFR 1201 | Bola normalizada de 508 g |
| Medidor de turbidez | Turbidez %, transmitancia luminosa total | ASTM D1003 / ISO 14782 | Intervalo T de 0–100 % |
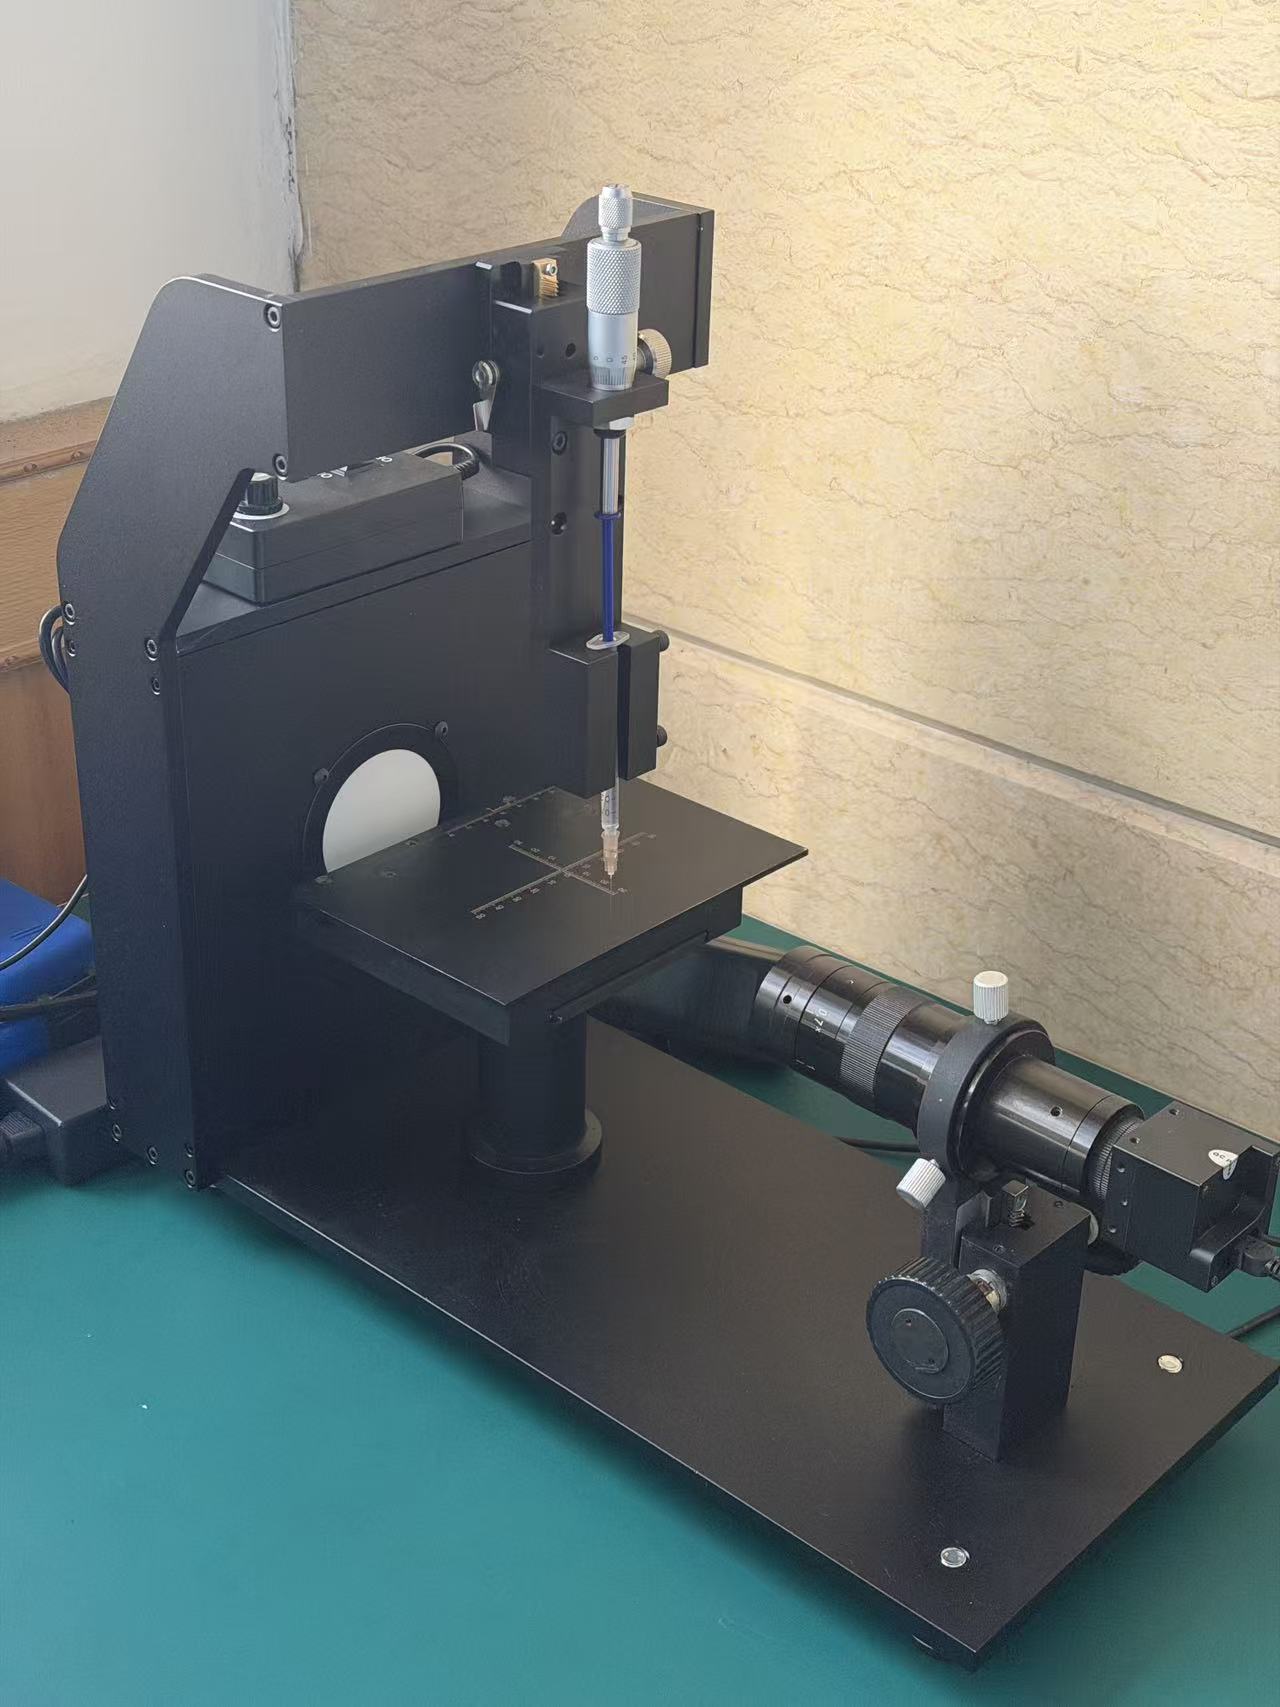
| Medidor del ángulo de contacto con el agua | Hidrofobicidad (verificación del recubrimiento antihuellas (AF)) | — | Medición de 0°–180° |
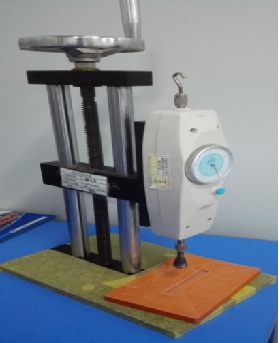
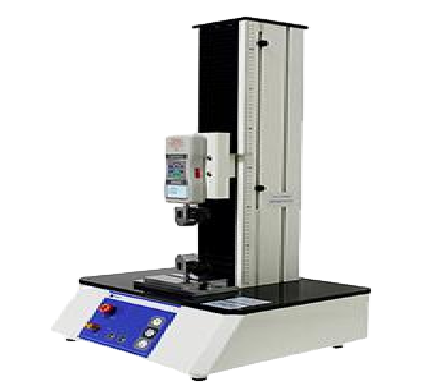
| Máquina de ensayos de tracción | Resistencia de adherencia, fuerza de arrancamiento | ASTM D3359 | Capacidad de hasta 5 kN |
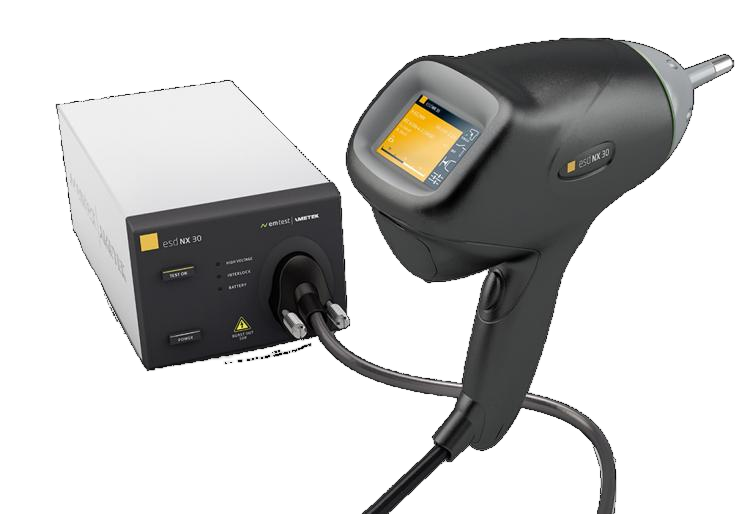
| Medidor electrostático | Resistencia superficial, disipación electrostática | IEC 61340 | Intervalo de 10³–10¹² Ω |
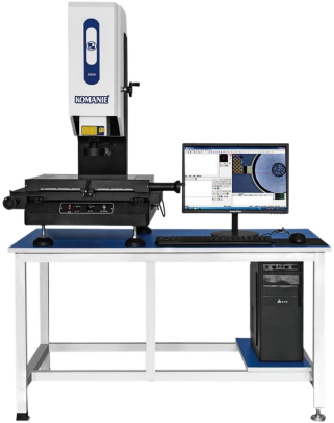
| Sistema de medición por vídeo | Precisión dimensional, geometría | ISO 10360 | Precisión de ±2 μm |
| Taller de inspección de limpieza | Nivel de contaminación por partículas | ISO 14644 | Sala limpia de clase 10.000 |
Galería de equipos de ensayo de precisión
Normas de calibración y validación
Cada uno de estos instrumentos se calibra anualmente con muestras patrón de referencia. Los resultados se archivan para que los auditores del cliente puedan revisarlos en cualquier momento. Si una especificación no puede medirse de forma fiable, no es válida.
También contamos con un puesto independiente para inspeccionar la limpieza superficial, clasificado conforme a las normas de salas limpias. Parte de lo que diferencia al vidrio destinado a las aplicaciones con requisitos de limpieza más críticos de los vidrios sometidos a condiciones con una mayor carga contaminante es la capacidad de mantener y validar de manera uniforme unas condiciones de limpieza superficial dentro de nuestras instalaciones.
×
![Vista ampliada]()
Normas y certificaciones de calidad del vidrio
Todos los ensayos que realizamos toman como referencia una especificación pertinente aceptada por el sector; estas son las normas internacionales y sectoriales más habituales que utilizamos.
Normas ASTM
| Norma | Ámbito de aplicación |
|---|---|
| ASTM C1036 | Vidrio plano: especificaciones y clasificación por calidades |
| ASTM C1048 | Vidrio plano termoendurecido y totalmente templado |
| ASTM D1003 | Turbidez y transmitancia luminosa de materiales transparentes |
| ASTM D4060 | Resistencia a la abrasión mediante abrasímetro Taber |
| ASTM D3359 | Adherencia mediante ensayo con cinta (método de corte enrejado) |
| ASTM B117 | Equipo y procedimiento de ensayo de niebla salina |
| ASTM D523 | Medición del brillo especular |
Normas ISO
| Norma | Ámbito de aplicación |
|---|---|
| ISO 9227 | Ensayos de corrosión en atmósferas artificiales: niebla salina |
| ISO 2813 | Determinación del valor de brillo a 20°, 60°, 85° |
| ISO 4287 | Textura superficial: método del perfil (Ra, Rz, Rq) |
| ISO 14782 | Determinación de la turbidez de materiales transparentes |
| ISO 14644 | Salas limpias y entornos controlados asociados |
| ISO 10360 | Sistemas de medición por coordenadas (precisión dimensional) |
| IEC 61340 | Electrostática: protección de dispositivos electrónicos |
Los detalles de cada método de ensayo, procedimiento de calibración, preparación de muestras y criterio de aceptación se recogen explícitamente en cada norma. Esto es lo que queremos decir cuando afirmamos que aplicamos una norma.
Para los clientes sujetos a organismos de conformidad, podemos proporcionar un informe de ensayo que indique el número de la cláusula pertinente, así como el número de serie de calibración y la fecha de cada instrumento utilizado.
Nuestro proceso de inspección de calidad: de la materia prima al envío final
La calidad no es un único punto de control, sino un hilo conductor integrado en cada etapa de nuestra producción. Este es un ejemplo real de un proceso de inspección en cinco etapas en una fábrica que produce vidrio de cubierta de alta precisión:
1
Recepción de materiales
Los sustratos de vidrio en bruto, los productos químicos para las capas y las tintas de impresión se verifican con los certificados de los proveedores. El espesor, la transmisión óptica y la calidad superficial se miden antes de autorizar su entrada en producción.
2
Durante el proceso
En cada etapa de producción se controlan los parámetros críticos: dimensiones del mecanizado CNC, calidad del rectificado de cantos, niveles de tensión del templado, uniformidad de las capas y alineación de la impresión serigráfica.
3
Producto semiterminado
Después de los procesos clave (endurecimiento químico y aplicación de recubrimientos antirreflectantes (AR), antideslumbrantes (AG) y antihuellas (AF)), los controles intermedios verifican la adherencia de las capas, la rugosidad superficial y las propiedades ópticas antes de continuar.
4
Inspección final
Ensayos completos conforme a toda la especificación: tolerancias dimensionales, mediciones ópticas, ensayos mecánicos e inspección visual del 100 % bajo iluminación controlada en nuestra sala limpia.
5
Antes del envío
Muestreo AQL conforme a los requisitos del cliente, comprobación de la integridad del embalaje, verificación del etiquetado y elaboración del informe de ensayo. Cada envío incluye un CoC (certificado de conformidad).
Ofrecemos un proceso de inspección mucho más completo que una simple lista de resultados apto/no apto. La clave es la trazabilidad. A medida que cada lote de vidrio avanza por nuestra fábrica, todos los ensayos y mediciones pertinentes se incorporan a un informe PDF vinculado al número de seguimiento de ese lote. Si una de esas piezas de vidrio se devuelve con un defecto al cabo de seis meses, podemos rastrearla hasta el número de lote de su materia prima, la fecha de producción, los ajustes de la máquina y del operario, y todos los resultados de los ensayos. Así funciona una gestión profesional de la calidad.
Nuestros ingenieros de QC son más que simples operarios de equipos de ensayo de productos: son especialistas en vidrio. Cuando una medición de rugosidad se sitúa en el límite de la especificación, investigamos el intervalo de sustitución de la muela de rectificado o pulido. Cuando una lectura de turbidez varía medio punto porcentual entre lotes grises, examinamos la deriva de la humedad de la cámara. Eso es lo que implica prevenir los defectos en lugar de limitarse a descartarlos.
Ensayos de calidad del vidrio para distintos sectores
Cada sector tiene prioridades de calidad distintas. Los requisitos de una pantalla para un dispositivo médico que salva vidas difieren de las especificaciones de un panel de cabina inteligente para un vehículo nuevo. Así adaptamos nuestra inspección a cada sector:
Electrónica de consumo
Vidrio de cubierta para teléfonos móviles, tabletas y dispositivos ponibles.
Ensayos prioritarios:
Resistencia a los arañazos (abrasímetro), ángulo de contacto con el agua (recubrimiento antihuellas (AF)), transmitancia óptica y precisión del color (BM-7), y resistencia de los cantos después del mecanizado CNC.
Dispositivos médicos
Componentes ópticos para equipos de diagnóstico y otros usos de laboratorio.
Ensayos prioritarios:
Claridad óptica, limpieza superficial (ISO 14644), resistencia a sustancias químicas y residuos, y calidad de las capas para garantizar la biocompatibilidad. La documentación suele ser más extensa para esta aplicación.
Control industrial
Vidrio para pantallas táctiles de uso intensivo en sistemas de control de fábricas y HMI.
Ensayos prioritarios:
Resistencia a la abrasión (con manos enguantadas), resistencia al impacto (bola), propiedades electrostáticas (IEC 61340) y calidad de impresión de los iconos y botones serigrafiados.
Automoción
Vidrio de cubierta para cabinas, cuadros de instrumentos y paneles de vidrio para interiores de vehículos.
Ensayos prioritarios:
Resistencia al impacto, resistencia al choque térmico, durabilidad frente a la niebla salina (ASTM B117), estabilidad UV y patrón de rotura del vidrio templado.
Defectos habituales del vidrio y cómo detectarlos
He enumerado los tipos de defectos que comprobamos, pero un programa de inspección competente exige comprender qué puede salir mal. Comprobamos los siguientes defectos y sus causas raíz:
Arañazos
Marcas lineales en la superficie (daños por manipulación, mecanizado o embalaje). Se detectan mediante inspección visual, utilizando una fuente de luz desde ángulos específicos, y después se confirman con una medición de la rugosidad superficial. Para la aceptación se utiliza la escala de calidades de defectos ASTM C1036.
Desconchados y daños en los cantos
Defectos en los cantos o pérdida de material (por mecanizado o manipulación). Se miden por tamaño y posición mediante un sistema de medición por vídeo. La integridad de los cantos es especialmente importante tanto en el vidrio recocido químicamente como en el vidrio de cubierta para LCD.
Burbujas y semillas
Inclusiones gaseosas atrapadas durante la fusión del vidrio. Inspección con luz transmitida. Los límites de especificación se basan en el tamaño (diámetro) y la densidad (cantidad por unidad de superficie) correspondientes a la calidad o referencia comercial del sustrato de vidrio en bruto.
Inclusiones
Materias extrañas (piedra, metal o material refractario) atrapadas en la matriz de vidrio. Inspección con luz transmitida y polarizada. Incluso las inclusiones pequeñas generan una concentración de tensiones que provoca una rotura espontánea.
Delaminación de la capa
Delaminación o separación de los recubrimientos antirreflectantes (AR), antideslumbrantes (AG) o antihuellas (AF) respecto del sustrato de vidrio. Inspección mediante ensayo de adherencia por corte enrejado (ASTM D3359) y exposición a niebla salina. Las delaminaciones suelen indicar una preparación deficiente de la superficie o unos parámetros inadecuados del proceso de aplicación de la capa.
Distorsión óptica
Ondulaciones visibles al mirar a través de la cara acabada del vidrio. Son más frecuentes en el vidrio templado debido al efecto de ondulación de los rodillos durante el calentamiento. Inspección mediante ensayo de distorsión de la imagen reflejada; se aplican límites de tolerancia acordes con la aplicación.
Contaminación superficial
Contaminación de la superficie acabada, como partículas, huellas dactilares o residuos químicos. Esta inspección se realiza en nuestra propia sala limpia, bajo iluminación controlada y con luces especiales. El control de la contaminación suele ser el último control de calidad en la transformación de componentes de vidrio óptico y médico.
Desviación dimensional
Incumplimientos de las tolerancias dimensionales por un espesor, una longitud, una anchura o una posición de los orificios fuera de tolerancia. Se miden mediante un sistema de medición por vídeo y diversos medidores de espesor. Los límites de tolerancia de los componentes de vidrio mecanizados por CNC suelen ser de 0,05 mm o inferiores en las dimensiones críticas.
Defectos de impresión
Variaciones de color, problemas de registro o adherencia, o presencia de imperfecciones en la serigrafía. La desviación del color se comprueba con la guía de colores Pantone, la adherencia mediante el ensayo con cinta adhesiva y el aspecto mediante una inspección de la presencia y uniformidad de las imperfecciones.
Observación de un experto en calidad
Esta es una observación que la mayoría de las fichas de especificaciones pasan por alto: el defecto más costoso no es el difícil de detectar, sino el defecto admisible que se entrega al cliente final y acaba incorporándose a la aplicación. Un defecto como una pequeña burbuja cuyo diámetro esté unos pocos micrómetros por debajo del límite de la especificación normalmente pasará inadvertido durante la fase de producción, pero será visible para el usuario final. Optamos por abordar estos hallazgos próximos al límite y señalárselos al cliente en nuestros informes, en lugar de arriesgarnos a enviar algo que, por lo demás, parece aceptable.
¿Está preparado para trabajar con un proveedor de vidrio que se toma en serio la calidad?
Solicite un informe de inspección de muestras, concierte una visita virtual al laboratorio de QC o envíenos su especificación de vidrio para que analicemos la viabilidad de la fabricación y del QC.
Solicite una consulta gratuita sobre QCPreguntas frecuentes: inspección de calidad del vidrio
Los cuatro tipos de inspección de calidad en la fabricación de vidrio son: (1) Inspección de los materiales recibidos — se verifica que los sustratos de vidrio, los productos químicos y los recubrimientos cumplan las especificaciones antes de comenzar la producción. (2) Inspección durante el proceso — se supervisan parámetros críticos como la temperatura, el espesor y la alineación durante el mecanizado CNC, el templado o la aplicación de recubrimientos. (3) Inspección del producto final — se somete el vidrio acabado a ensayos exhaustivos para comprobar su conformidad óptica, mecánica y dimensional. (4) Inspección previa al envío — se comprueban la integridad del embalaje y la exactitud del etiquetado, y se ensayan muestras antes de la expedición.
Entre las principales normas se incluyen ASTM C1036 (especificaciones para vidrio plano), ASTM C1048 (vidrio tratado térmicamente), ASTM D1003 (neblina y transmitancia), ASTM D4060 (resistencia a la abrasión), ASTM B117 (ensayo de niebla salina), ISO 9227 (ensayo de corrosión), ISO 2813 (medición del brillo), ISO 4287 (rugosidad superficial), ISO 14782 (medición de la neblina) e ISO 14644 (clasificación de salas blancas). Para el vidrio endurecido químicamente, los fabricantes también toman como referencia ASTM C1422 para las especificaciones del vidrio de cubierta.
Los fabricantes de vidrio de precisión garantizan la calidad mediante un proceso de inspección de cinco etapas: verificación de los materiales recibidos, supervisión durante cada fase de producción (corte, rectificado, templado, aplicación de recubrimientos e impresión sobre vidrio), comprobación de los productos semielaborados, ensayos finales exhaustivos y muestreo previo al envío. Este proceso cuenta con el respaldo de un laboratorio interno de QC dotado de instrumentos especializados, procedimientos documentados conformes con los principios de ISO 9001 y sistemas de trazabilidad que vinculan cada lote con los certificados de sus materias primas y los resultados de los ensayos.
Entre los defectos habituales del vidrio se encuentran los arañazos (detectados mediante la inspección de la superficie con iluminación oblicua), los desconchados y daños en los cantos (inspección visual y medición dimensional), las burbujas y semillas gaseosas (inspección con luz transmitida), las inclusiones (examen con luz polarizada), la delaminación del recubrimiento (ensayo de adherencia por corte en rejilla), la contaminación superficial (inspección de la limpieza bajo luz UV), la distorsión óptica (medición de la reflexión) y las variaciones de espesor (sistemas de medición sin contacto). Cada tipo de defecto tiene criterios de aceptación específicos definidos por las normas ASTM e ISO.
El vidrio templado requiere ensayos específicos adicionales a la inspección habitual del vidrio. En el ensayo de fragmentación (conforme a ASTM C1048), se rompe una muestra y se cuenta el número de partículas por cada área de 50mm×50mm — un vidrio correctamente templado debe producir fragmentos pequeños y relativamente uniformes. El ensayo de estabilización térmica somete el vidrio templado a temperaturas elevadas sostenidas para acelerar los fallos provocados por inclusiones de sulfuro de níquel que podrían causar una rotura espontánea durante el uso. La medición de la tensión mecánica superficial mediante luz polarizada permite verificar que la profundidad y la magnitud de la capa de compresión cumplan las especificaciones.
Para los compradores B2B que adquieren componentes de vidrio de precisión, la inspección de calidad repercute directamente en la fiabilidad del producto, la seguridad del usuario final y el coste total de propiedad. Un vidrio de cubierta defectuoso en la pantalla de un dispositivo médico podría comprometer la precisión del diagnóstico. Un panel para automoción mal templado podría fallar por la tensión mecánica térmica. Un QC riguroso por parte del proveedor reduce los costes de la inspección de recepción en las instalaciones del comprador, minimiza los rechazos en la línea de producción y aporta pruebas documentales del cumplimiento normativo en sectores como el de los dispositivos médicos (FDA) y la automoción (IATF 16949).
Tendencia ahora



