
Kontaktieren Sie Saiweiglass


★★★★★
Geprüfte Qualität
Qualitätsprüfung für Glas: präzise Prüfungen für jedes Produkt
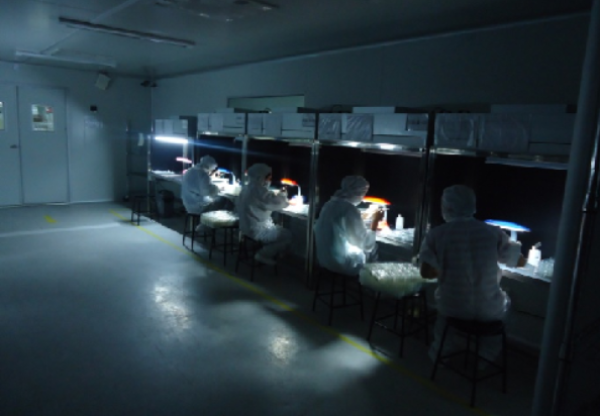
Von der Bestätigung der Spezifikationen des Rohsubstrats bis zur abschließenden Stichprobenprüfung der Versandcharge setzt unser hauseigenes Qualitätsprüflabor 20+ spezialisierte Analysegeräte ein, damit jedes Produkt, das unser Werk verlässt, exakt Ihren bestellten Spezifikationen entspricht. Kein Spielraum für Fehler – nur belegte Daten.
16+
Jahre Erfahrung in der Fertigung von Präzisionsglas
20+
Geräte zur Qualitätsprüfung
5,000
m² Produktionsfläche
90
Mitarbeitende einschließlich Qualitätsprüfingenieuren
Was umfasst die Qualitätsprüfung von Glas?
Die Qualitätsprüfung von Glas umfasst sämtliche Prüfungen anhand der relevanten Qualitätskriterien in allen Phasen des Fertigungsprozesses – vom Eingang der jeweiligen Rohmaterialien bis zur Auslieferung der fertigen Bauteile – einschließlich Kalibrierungen, genormter Prüfverfahren und der Überprüfung von Grenzwerten, um die Einhaltung der Konstruktionsspezifikationen sicherzustellen.
Während bei handelsüblichen Baustoffen eine einfache Sichtprüfung ausreichen kann, benötigt Präzisionsglas quantitative Prüfungen, auch durch direkte Messungen an Prüfkörpern. Bei einem Deckglas, das als diagnostisches Display in einer medizinischen Anwendung eingesetzt werden soll, können Oberflächenfehler unzulässig sein, die bei Baustoffen akzeptabel wären; bei einer Linse mit Antireflexbeschichtung für ein Head-up-Display im Fahrzeug müssen die gemessenen Transmissionswerte möglicherweise innerhalb von Hundertstelprozent liegen. Die Glasprüfung schließt die Lücke zwischen der mit bloßem Auge erkennbaren Fehlergröße und den tatsächlichen Leistungsanforderungen.
In der Glasindustrie konzentrieren sich Prüfungen auf fünf wesentliche Eigenschaften: mechanische Belastbarkeit (hält das Glas Erschütterungen bei der Verarbeitung und Montage stand?), optische Transparenz (durchdringt das Licht das Material ohne Verzerrung?), Gleichmäßigkeit der Oberflächenbeschichtung (ist die Schicht gleichmäßig aufgetragen und haftet sie?), Formgenauigkeit (passt das Glas exakt in den Geräteaufbau?) und Beständigkeit gegenüber Umwelteinflüssen (bleibt die Leistung langfristig erhalten?). Für jede dieser Eigenschaften gibt es Messgeräte, Prüfverfahren und Annahmegrenzwerte, die in einschlägigen Normen wie denen von ASTM oder ISO festgelegt sind.
Beim direkten Einkauf bei einem transparent arbeitenden Lieferanten oder Auftragsfertiger spielt die Prüfkapazität eines potenziellen OEM eine wesentliche Rolle für die Zurückweisungsquote im Wareneingang, Stillstandszeiten, die Linieneffizienz und die gesicherte Qualität des Endprodukts. Lieferanten, die ihre Qualitätsüberwachung durch kalibrierte Messungen und Berichte mit quantitativen Ergebnissen nach Branchennormen belegen, schneiden durchweg besser ab als Lieferanten ohne diese Nachweise.
Warum Qualitätskontrolle bei der Fertigung von Präzisionsglas entscheidend ist
Das Aussortieren von Produkten mit mikroskopischen Fehlern, etwa einem 0,5 μm tiefen Kratzer auf einem markanten beschichteten Lichtleiter oder einer Dickenabweichung von weniger als Zehntelprozent bei einer lichtdurchlässigen, beschichteten Anti-Glare-Platte, ist die einzige Möglichkeit, Kundenreklamationen, Produktrückrufe und Ausfälle im Einsatz zu verhindern.
Anders als in den meisten Fertigungsbereichen werden Produkte in der Glasindustrie anhand von fünf spezifischen physikalischen Merkmalen geprüft: chemische Zusammensetzung, physikalische Beschaffenheit, Oberflächenbeschaffenheit, Form und Abmessungen sowie innere Fehler. Aufgrund der Beschaffenheit von Materialfehlern wie Einschlüssen und Mikrorissen reicht eine Sichtprüfung möglicherweise nicht aus, um sie zu erkennen, obwohl sie später in der Endanwendung durch thermische Spannungen oder mechanische Stöße zutage treten.
Für die Einführung einer systematischen Qualitätsüberwachung im Glaswerk gibt es einen nachvollziehbaren wirtschaftlichen Grund: Jedes bereits an der Entstehungsstelle erkannte fehlerhafte Produkt kostet das Unternehmen nur einen Bruchteil dessen, was ein späterer Ausfall im Einsatz kosten würde. Nach Daten aus der Industrieberatung kann das Kostenverhältnis zwischen der Fehlererkennung während der Produktion und der Fehlererkennung im Betrieb über 1:100 liegen. Bei Komponenten für medizinische Geräte oder Fahrzeugdisplays, für die eine noch größere Verantwortung besteht, ist das Argument noch eindeutiger.
Deshalb verstehen wir unser Qualitätssicherungsprogramm als fortlaufenden Prozess, der in jedem Produktionsschritt verankert ist. Wir prüfen Rohmaterialien vor ihrem Eingang ins Werk, messen wichtige Parameter während der Fertigung und führen vor dem Versand eine umfassende Endprüfung durch. Das Ergebnis sind höhere Ausbeuten, weniger Ausschuss und vor allem Glas, das in Ihrer Anwendung einwandfrei funktioniert.
Zurückweisungen im Wareneingang reduzieren
Dokumentierte Prüfergebnisse für jede Charge bedeuten weniger Nacharbeit und Wiederholungsprüfungen für Ihre Wareneingangskontrolle.
Gesamtkosten senken
Fehler bereits bei der Glasfertigung zu erkennen, ist um ein Hundertfaches günstiger, als sie erst bei der Gerätemontage oder, schlimmer noch, nach dem Einbau festzustellen.
Kundenvertrauen stärken
Wenn Sie Ihren eigenen Kunden nachweisen können, dass Ihr Glaslieferant nach ASTM- und ISO-Normen prüft, sichern Sie die Integrität der gesamten Lieferkette.
Prüfverfahren für Glas: Mechanik, Optik, Oberfläche und Umwelteinflüsse
Unsere Glasprüfverfahren erfassen jede für Ihr Produkt wichtige Eigenschaft – von der Frage, ob das Glas einen Sturz aus 1.2 Metern übersteht, bis dazu, ob seine fingerabdruckabweisende Beschichtung nach 500 Stunden Salzsprühprüfung noch Wasser abweist.
Mechanische Prüfungen
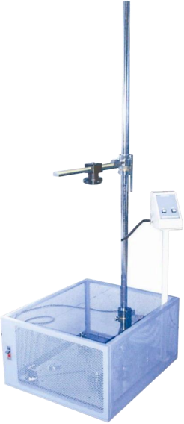
Bei mechanischen Prüfungen untersuchen wir, wie Glas auf physikalische Kräfte reagiert. Bei der Prüfung von Einscheibensicherheitsglas (ESG) simulieren wir reale Stoßbelastungen mit dem Kugelfallversuch (ANSI Z97.1) – wir lassen eine genormte Stahlkugel aus festgelegten Höhen frei fallen und untersuchen das entstehende Bruchbild. Beim Fragmentierungstest für thermisch vorgespanntes Sicherheitsglas werden nach einem kontrollierten Bruch die Bruchstücke in einem festgelegten Bereich gezählt, um einen zuverlässig geeigneten Spannungszustand sicherzustellen. Bei der statischen Druckprüfung belasten wir Proben aus thermisch vorgespanntem Glas unter kontrollierten Bedingungen bis an ihre Grenzen – relevant ist dies für Displays industrieller Bedienfelder, die dauerhaftem Kontaktdruck ausgesetzt sind.
Unser Abriebprüfgerät führt Taber-Abriebzyklen nach ASTM D4060 durch und liefert einen Verschleißindex. Diese Prüfung quantifiziert den Verschleiß und ist damit entscheidend für die Beurteilung, ob ein Abdeckglas mit Anti-Glare-Beschichtung nach zwei Jahren täglicher Touchscreen-Nutzung in der Fertigungshalle noch gut aussieht.
Optische Prüfungen
Die optischen Eigenschaften unterscheiden Präzisionsglas von gewöhnlichem Flachglas für architektonische Anwendungen. Wir messen Lichttransmission und Transmissionstrübung mit nach ASTM D1003 kalibrierten Geräten, dem Standardprüfverfahren für die gesamte Branche optischer Bauteile. Das Farb- und Leuchtdichtemessgerät BM-7 ermöglicht Messungen von Leuchtdichte, Farbort und Farbtemperatur in Laborqualität. Wenn Farbgenauigkeit zählt, müssen auch unsere Messungen genau sein.
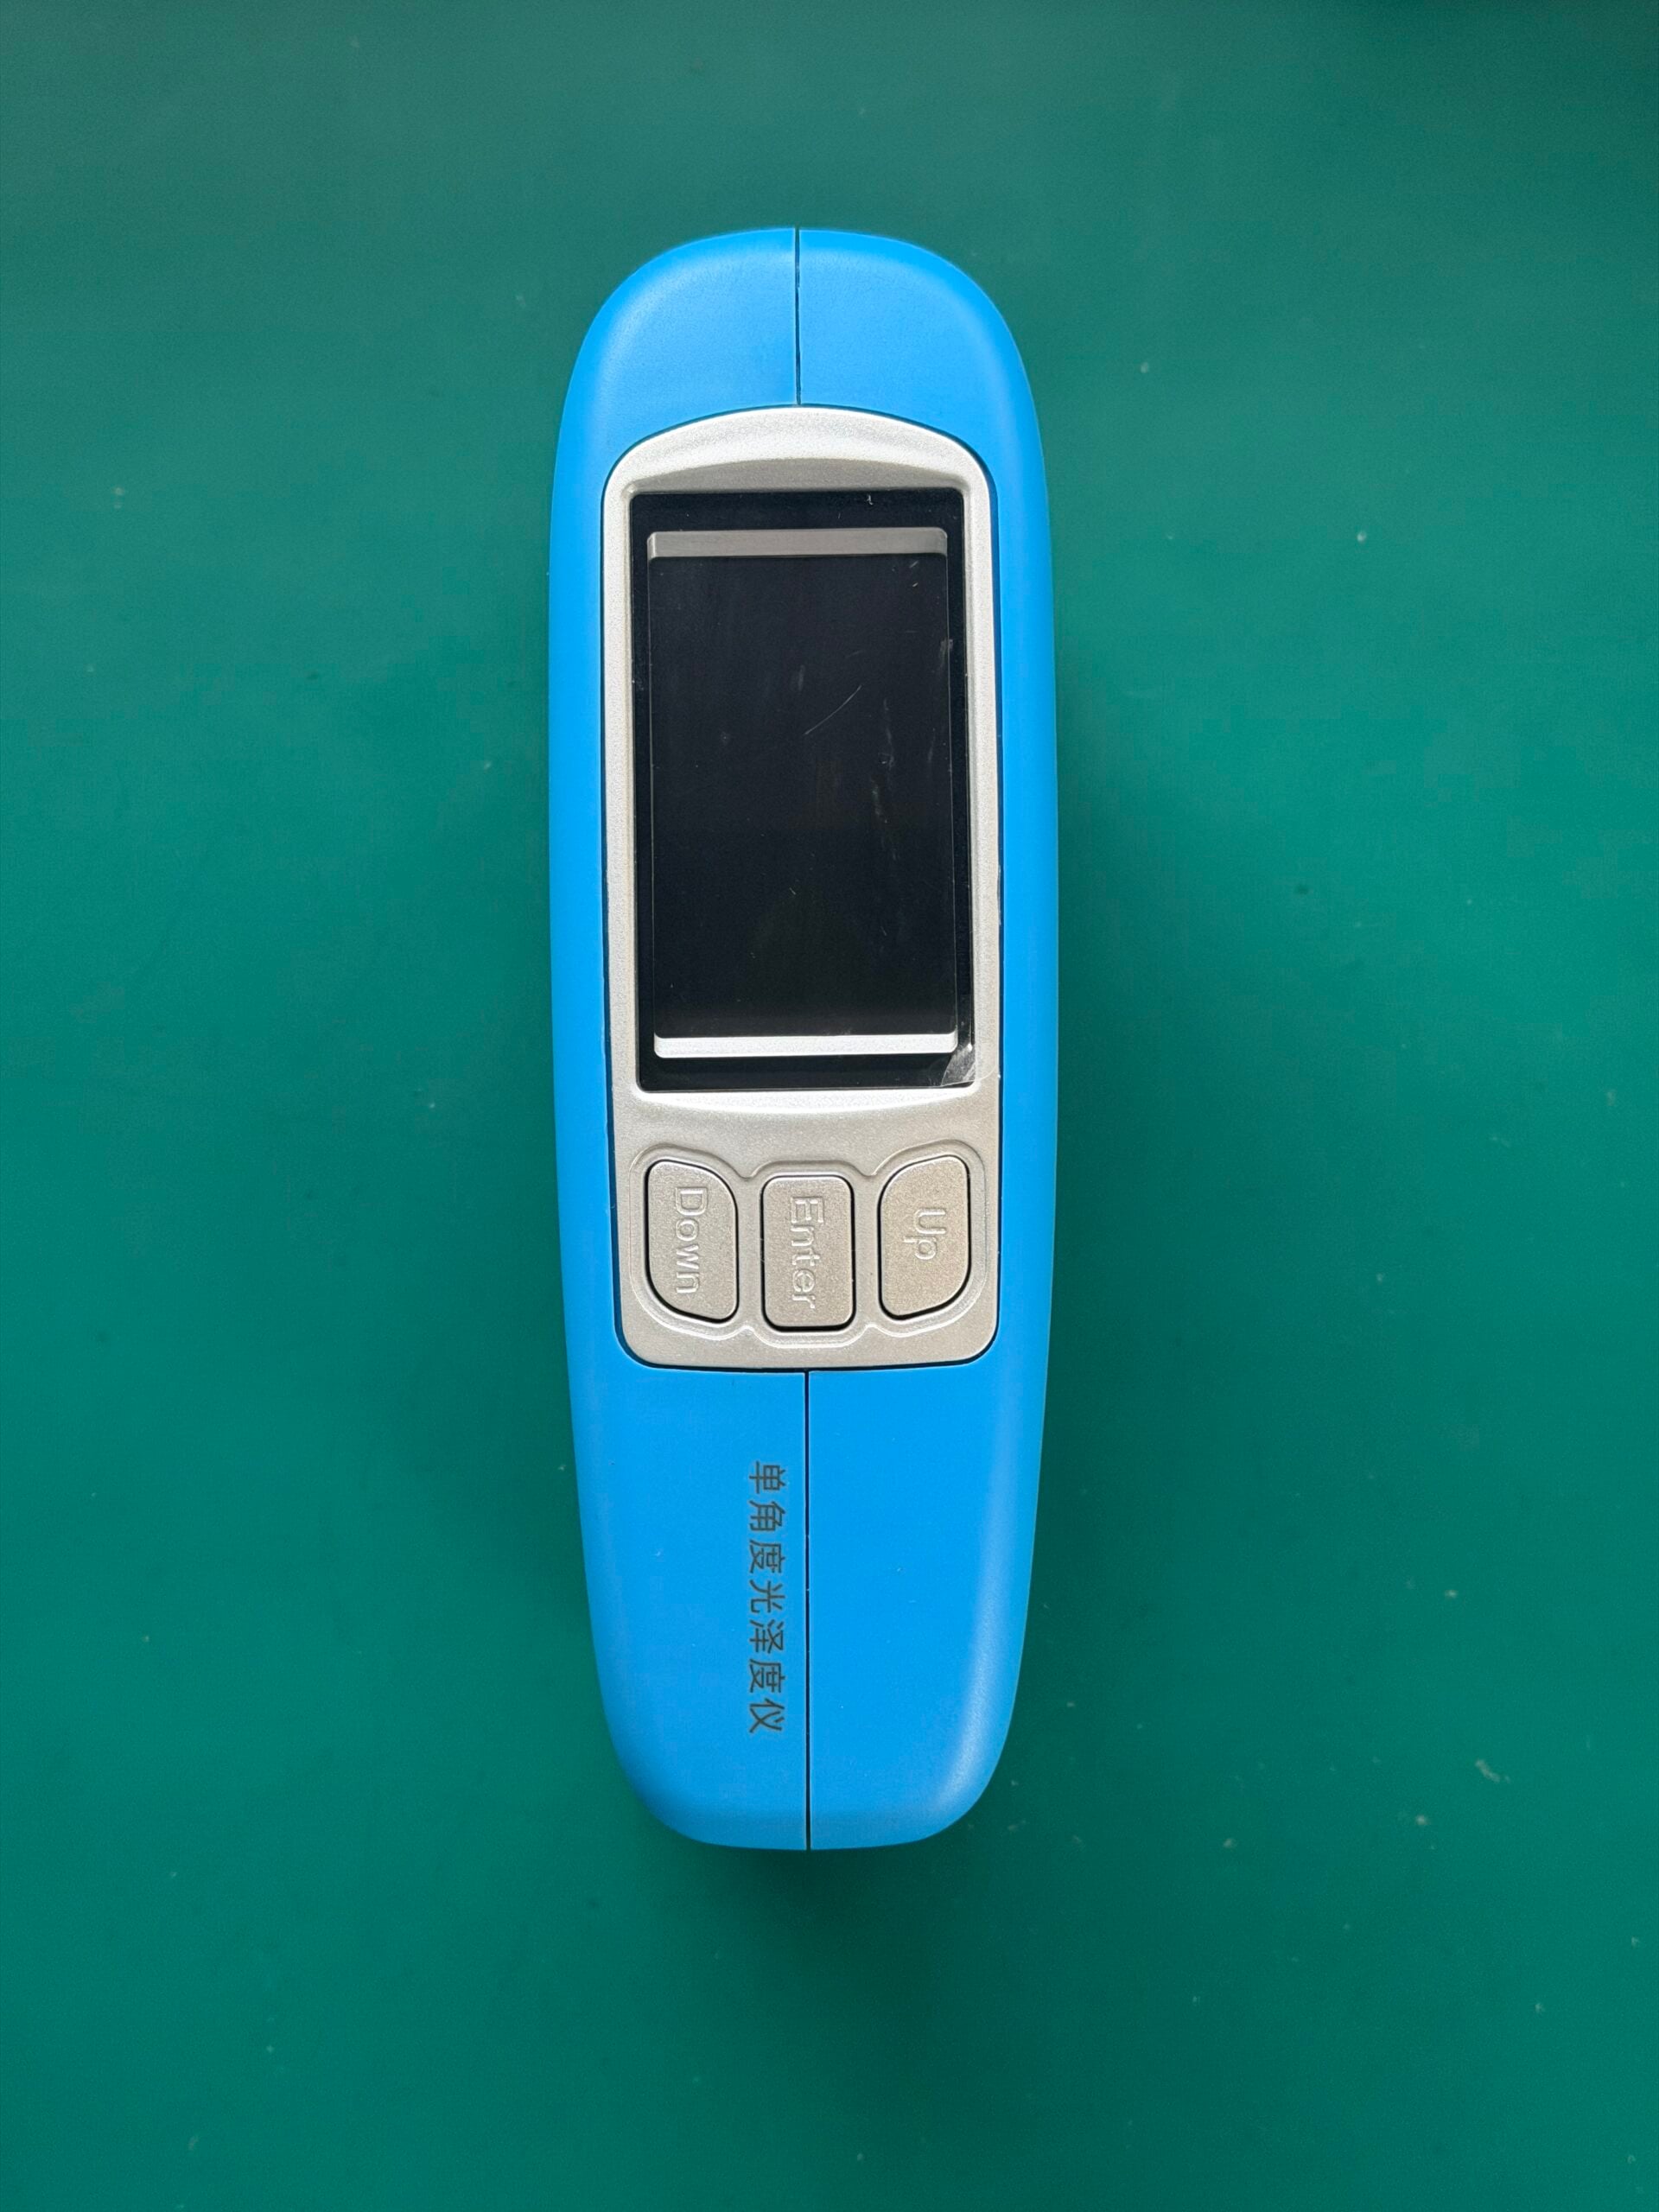
Die Glanzmessung nach ISO 2813 erfasst den Glanzgrad bei 20, 60 und 85 Grad. Haben Sie sich schon einmal gefragt, warum zwei Glasscheiben aus verschiedenen Chargen bei gleicher Beleuchtung „unterschiedlich aussehen“? Eine Glanzmessung liefert die objektive Antwort in Form von Messwerten. Bei optischen Linsenbauteilen, bei denen der reguläre Lichtweg entscheidend ist, messen wir den Brechungsindex.
Prüfung der Oberflächenqualität
Taktile Profilometer bestimmen die Oberflächenrauheit und geben Ra (Mittelwert) und Rz (Spitzenhöhe) gemäß ISO 4287 an. Bei Präzisionsabdeckglas können die Ra-Spezifikationen von 0,01 μm bis 0,05 μm reichen – Werte, die sich nur mit spezieller Messtechnik und nicht durch eine Sichtprüfung überprüfen lassen.
Unser wichtigster Kennwert zur Validierung einer fingerabdruckabweisenden Beschichtung (AF) ist stets der Wasserkontaktwinkel. Eine fachgerecht aufgebrachte Anti-Fingerprint-Beschichtung zeichnet sich durch einen gemessenen Wasserkontaktwinkel von über 110 Grad aus – das Wasser bildet Tropfen, statt sich auszubreiten und an der Glasoberfläche herunterzulaufen. Nach beschleunigten Alterungsprüfungen messen wir erneut; hält die Beschichtung der Alterung stand und übertrifft weiterhin unbeschichtetes Glas, bewährt sie sich – denn eine Anti-Fingerprint-Beschichtung, die am ersten Tag funktioniert, aber nach drei Monaten im Einsatz versagt, ist schlechter als gar keine.
Die Haftung der Beschichtung prüfen wir intern mit Gitterschnittprüfungen nach ASTM D3359 an unserem Zugprüfstand. Wir schneiden ein festgelegtes Gittermuster durch die Beschichtung, kleben einen genormten Klebestreifen auf die Oberfläche und ziehen ihn anschließend ab, um festzustellen, wie viel Beschichtung sich dabei löst. Dies ist ein zwingend erforderlicher Prüfschritt für Antireflex-, Anti-Glare- und Anti-Fingerprint-Beschichtungen auf Glas.
Umwelt- und Chemikalienprüfungen
Glasproben werden nach ASTM B117 und ISO 9227 in einem Behälter mit Salzwasser und einem vorgeschriebenen Heizprofil einer Salzsprühprüfung unterzogen. Beschichtete Proben werden 24 Stunden, 48 Stunden oder 96 Stunden lang Salzkorrosion ausgesetzt – die Prüfdauer richtet sich nach den jeweiligen Kundenspezifikationen. Dies ist ein zwingend erforderlicher Prüfschritt für Glas in Fahrzeug-, Schiffs- oder Außenanwendungen.
Glasproben werden raschen Temperaturschwankungen ausgesetzt, um den natürlichen Alterungsprozess zu beschleunigen – etwa bei kalter Displayverglasung, auf die plötzlich direktes Sonnenlicht trifft, oder einem LCD-Panel an einem kalten Lkw-Laderaumtor im tiefsten Winter. Chemisch vorgespanntes Aluminosilikatglas (also Glas für Smartphone-Displays) und dicke, flache medizinische Displays weisen häufig eine sehr hohe Temperaturwechselbeständigkeit auf – ein entscheidendes Qualitätsmerkmal.
Glasprüfgeräte und Laborkapazitäten
Unser Qualitätsprüflabor verfügt über mehr als 20 Präzisionsmessgeräte – jedes davon wird anhand rückführbarer Normale kalibriert und von geschulten Fachkräften nach dokumentierten Verfahren bedient. Mit diesen Geräten messen wir.
| Gerät | Prüfparameter | Referenznorm | Wesentliche Spezifikation |
|---|---|---|---|
| Farb- und Leuchtdichtemessgerät BM-7 | Leuchtdichte, Farbort, Farbtemperatur | CIE-Normen | ±0.001 beim xy-Farbort |
| Glanzmessgerät | Oberflächenglanz (20°/60°/85°) | ASTM D523 / ISO 2813 | Messbereich 0–2000 GU |
| Oberflächenrauheitsmessgerät | Oberflächenprofile Ra, Rz, Rq | ISO 4287 | Messbereich 0,005–16 μm |
| Abriebprüfgerät | Taber-Verschleißindex, Beständigkeit der Beschichtung | ASTM D4060 | CS-10/CS-17-Reibrollen |
| Prüfgerät für statischen Druck | Tragfähigkeit / Berstdruck | IEC 60068 | Prüfkraft bis 10 kN |
| Salzsprühkammer | Korrosionsbeständigkeit | ASTM B117 / ISO 9227 | Zyklen von 24–1000 Stunden |
| Kugelfallprüfgerät | Stoßfestigkeit / Sicherheitsklassifizierung | ANSI Z97.1 / CPSC 16 CFR 1201 | Genormte 508 g schwere Kugel |
| Trübungsmessgerät | Trübung %, Gesamtlichttransmission | ASTM D1003 / ISO 14782 | Messbereich 0–100 % T |
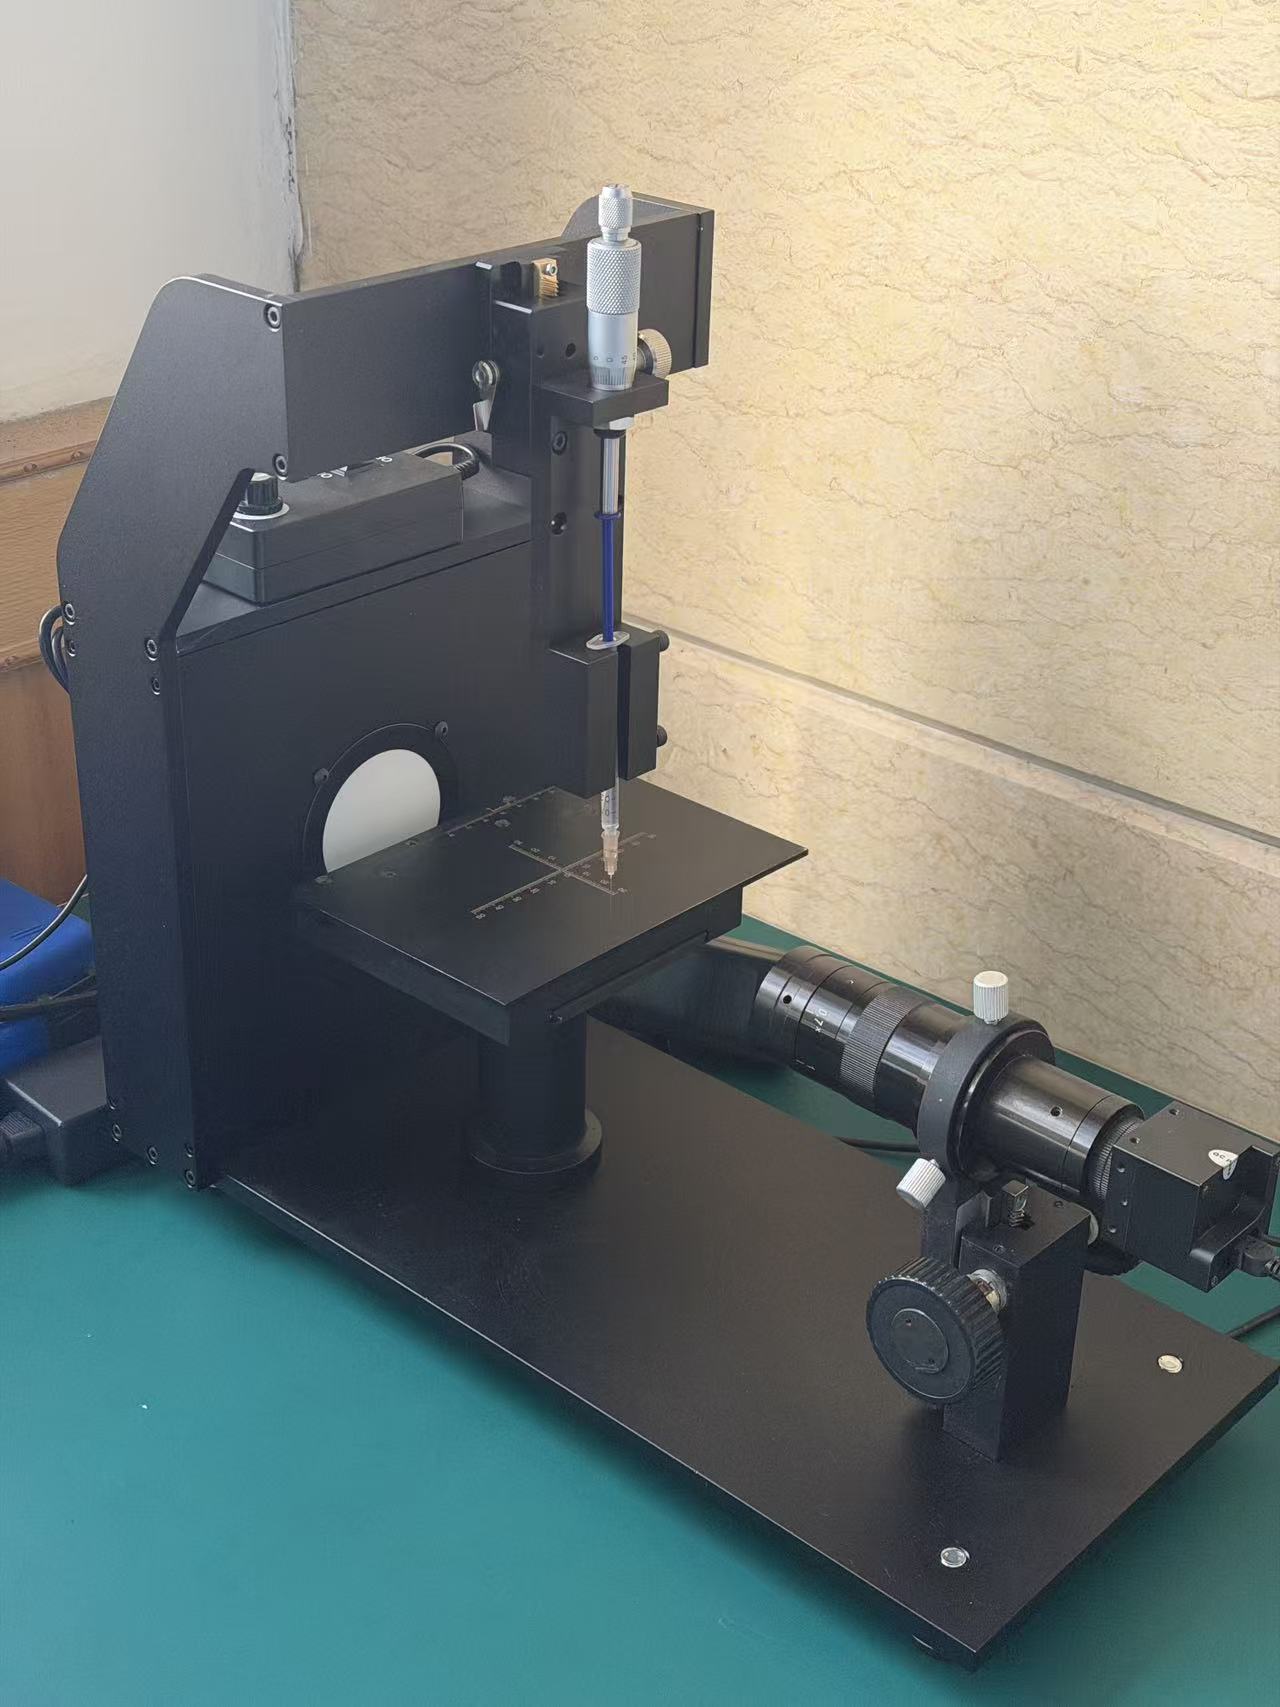
| Wasserkontaktwinkelmessgerät | Hydrophobie (Prüfung der Anti-Fingerprint-Beschichtung) | — | Messbereich 0°–180° |
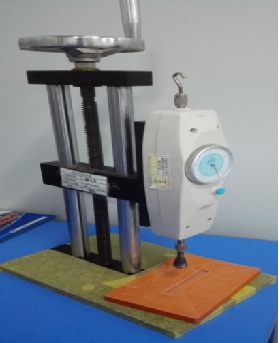
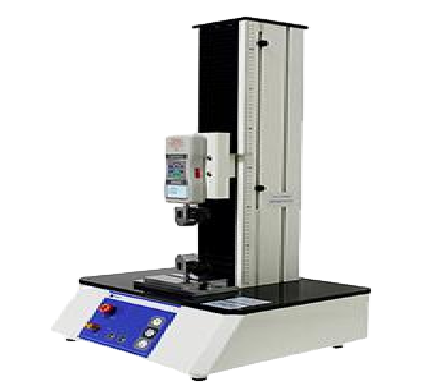
| Zugprüfgerät | Haftfestigkeit, Abzugskraft | ASTM D3359 | Prüfkraft bis 5 kN |
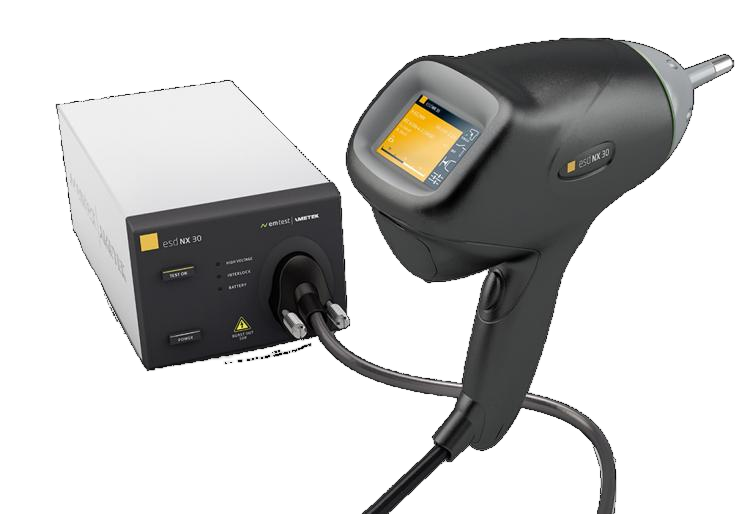
| Elektrostatikprüfgerät | Oberflächenwiderstand, Ableitung elektrostatischer Ladung | IEC 61340 | Messbereich 10³–10¹² Ω |
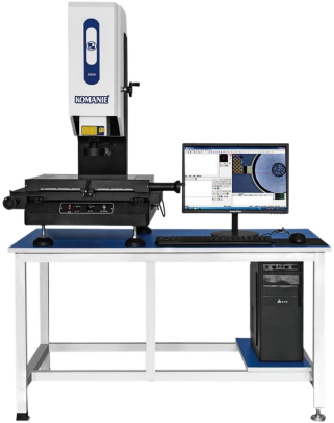
| Videomesssystem | Maßgenauigkeit, Geometrie | ISO 10360 | Genauigkeit ±2 μm |
| Bereich für Sauberkeitsprüfungen | Grad der Partikelverunreinigung | ISO 14644 | Reinraum der Klasse 10.000 |
Bildergalerie unserer Präzisionsprüfgeräte
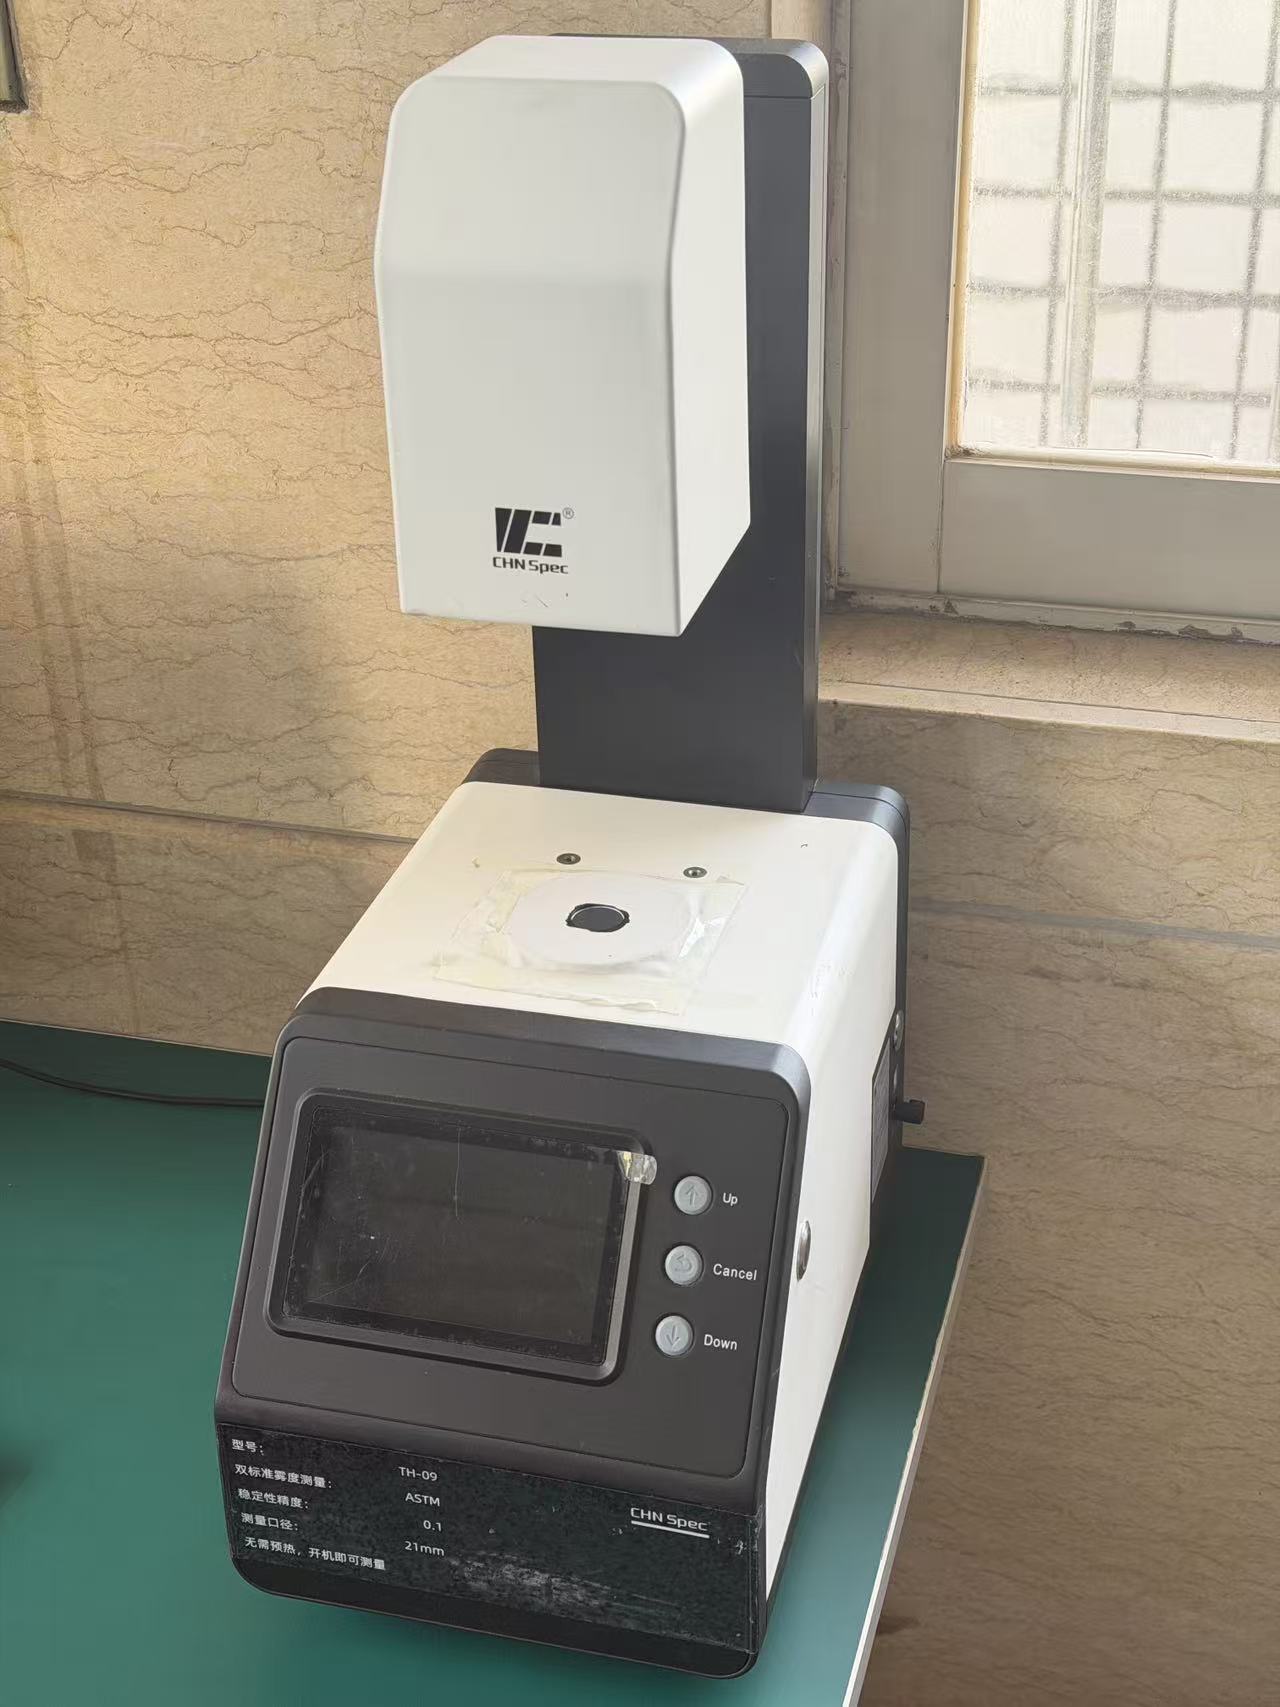
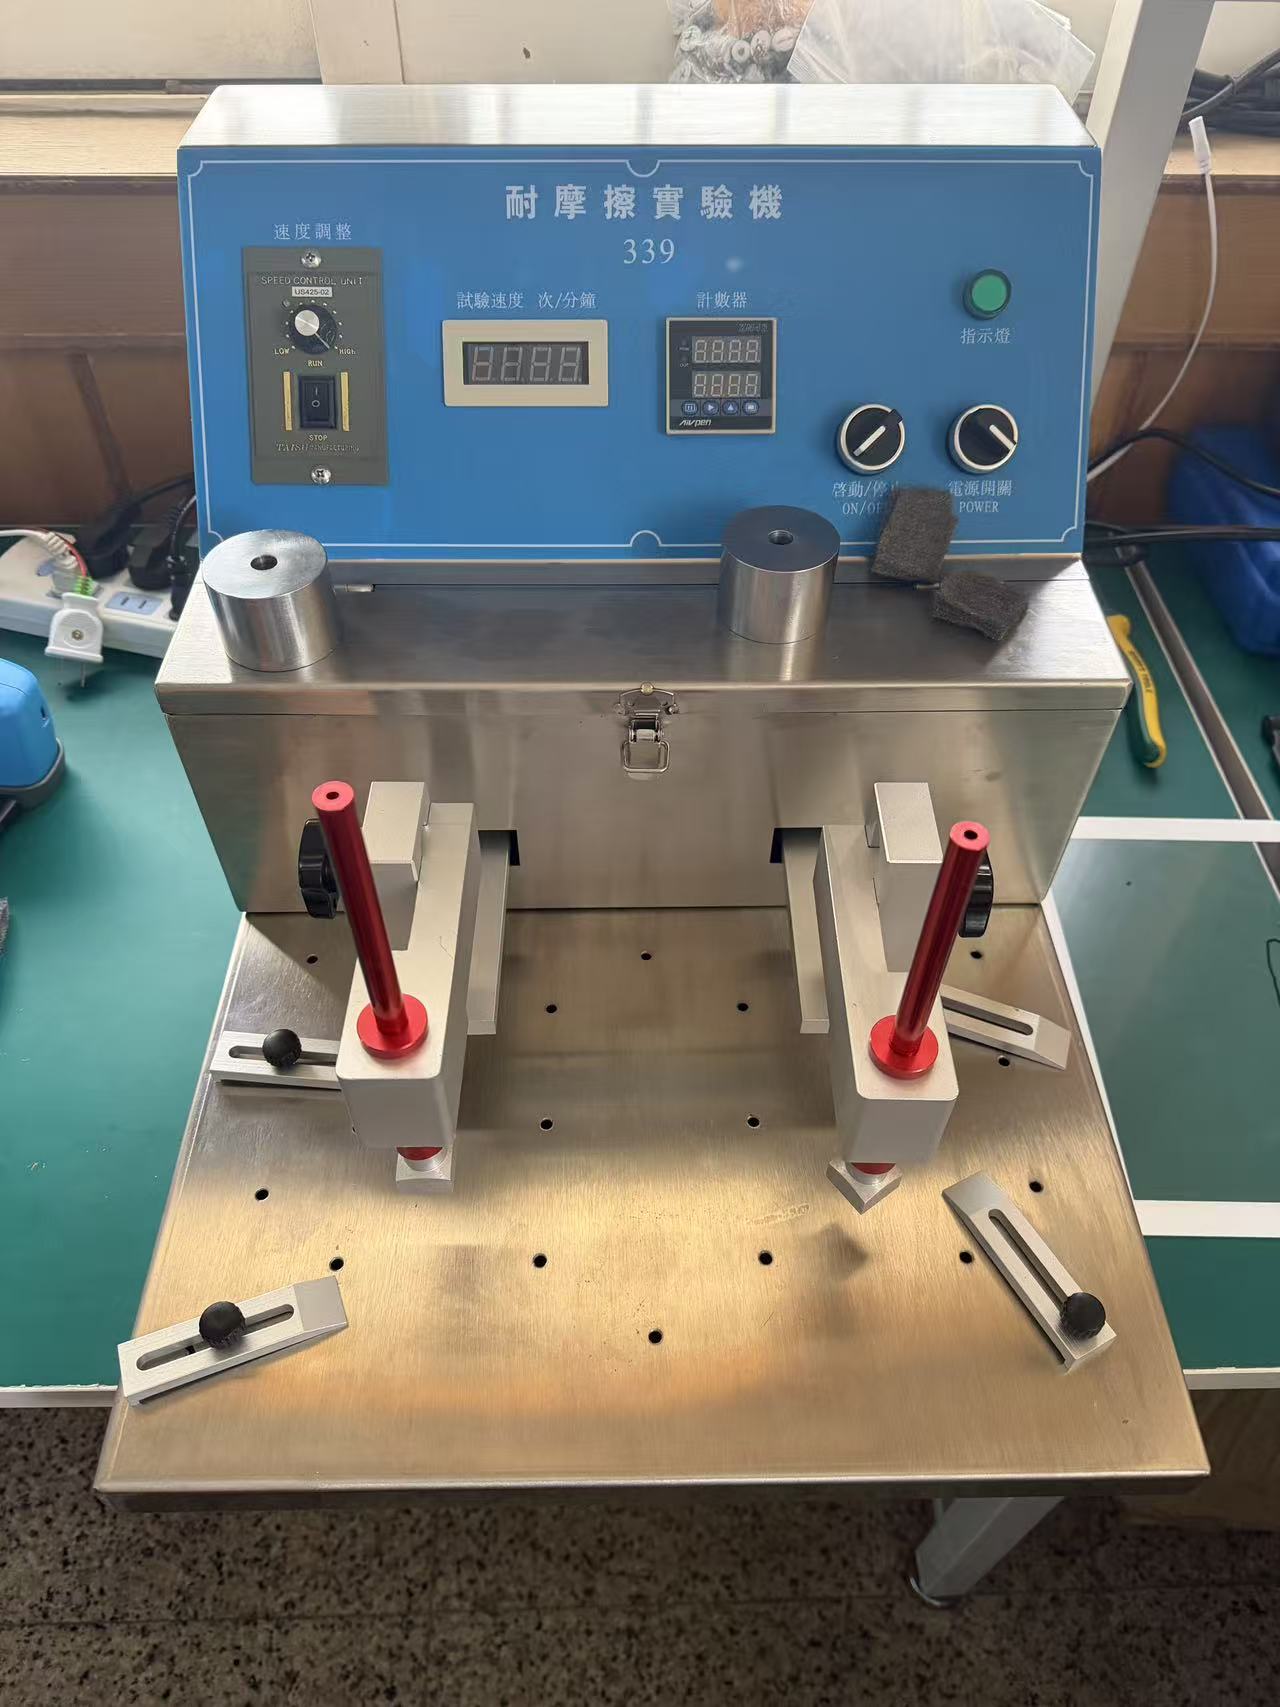
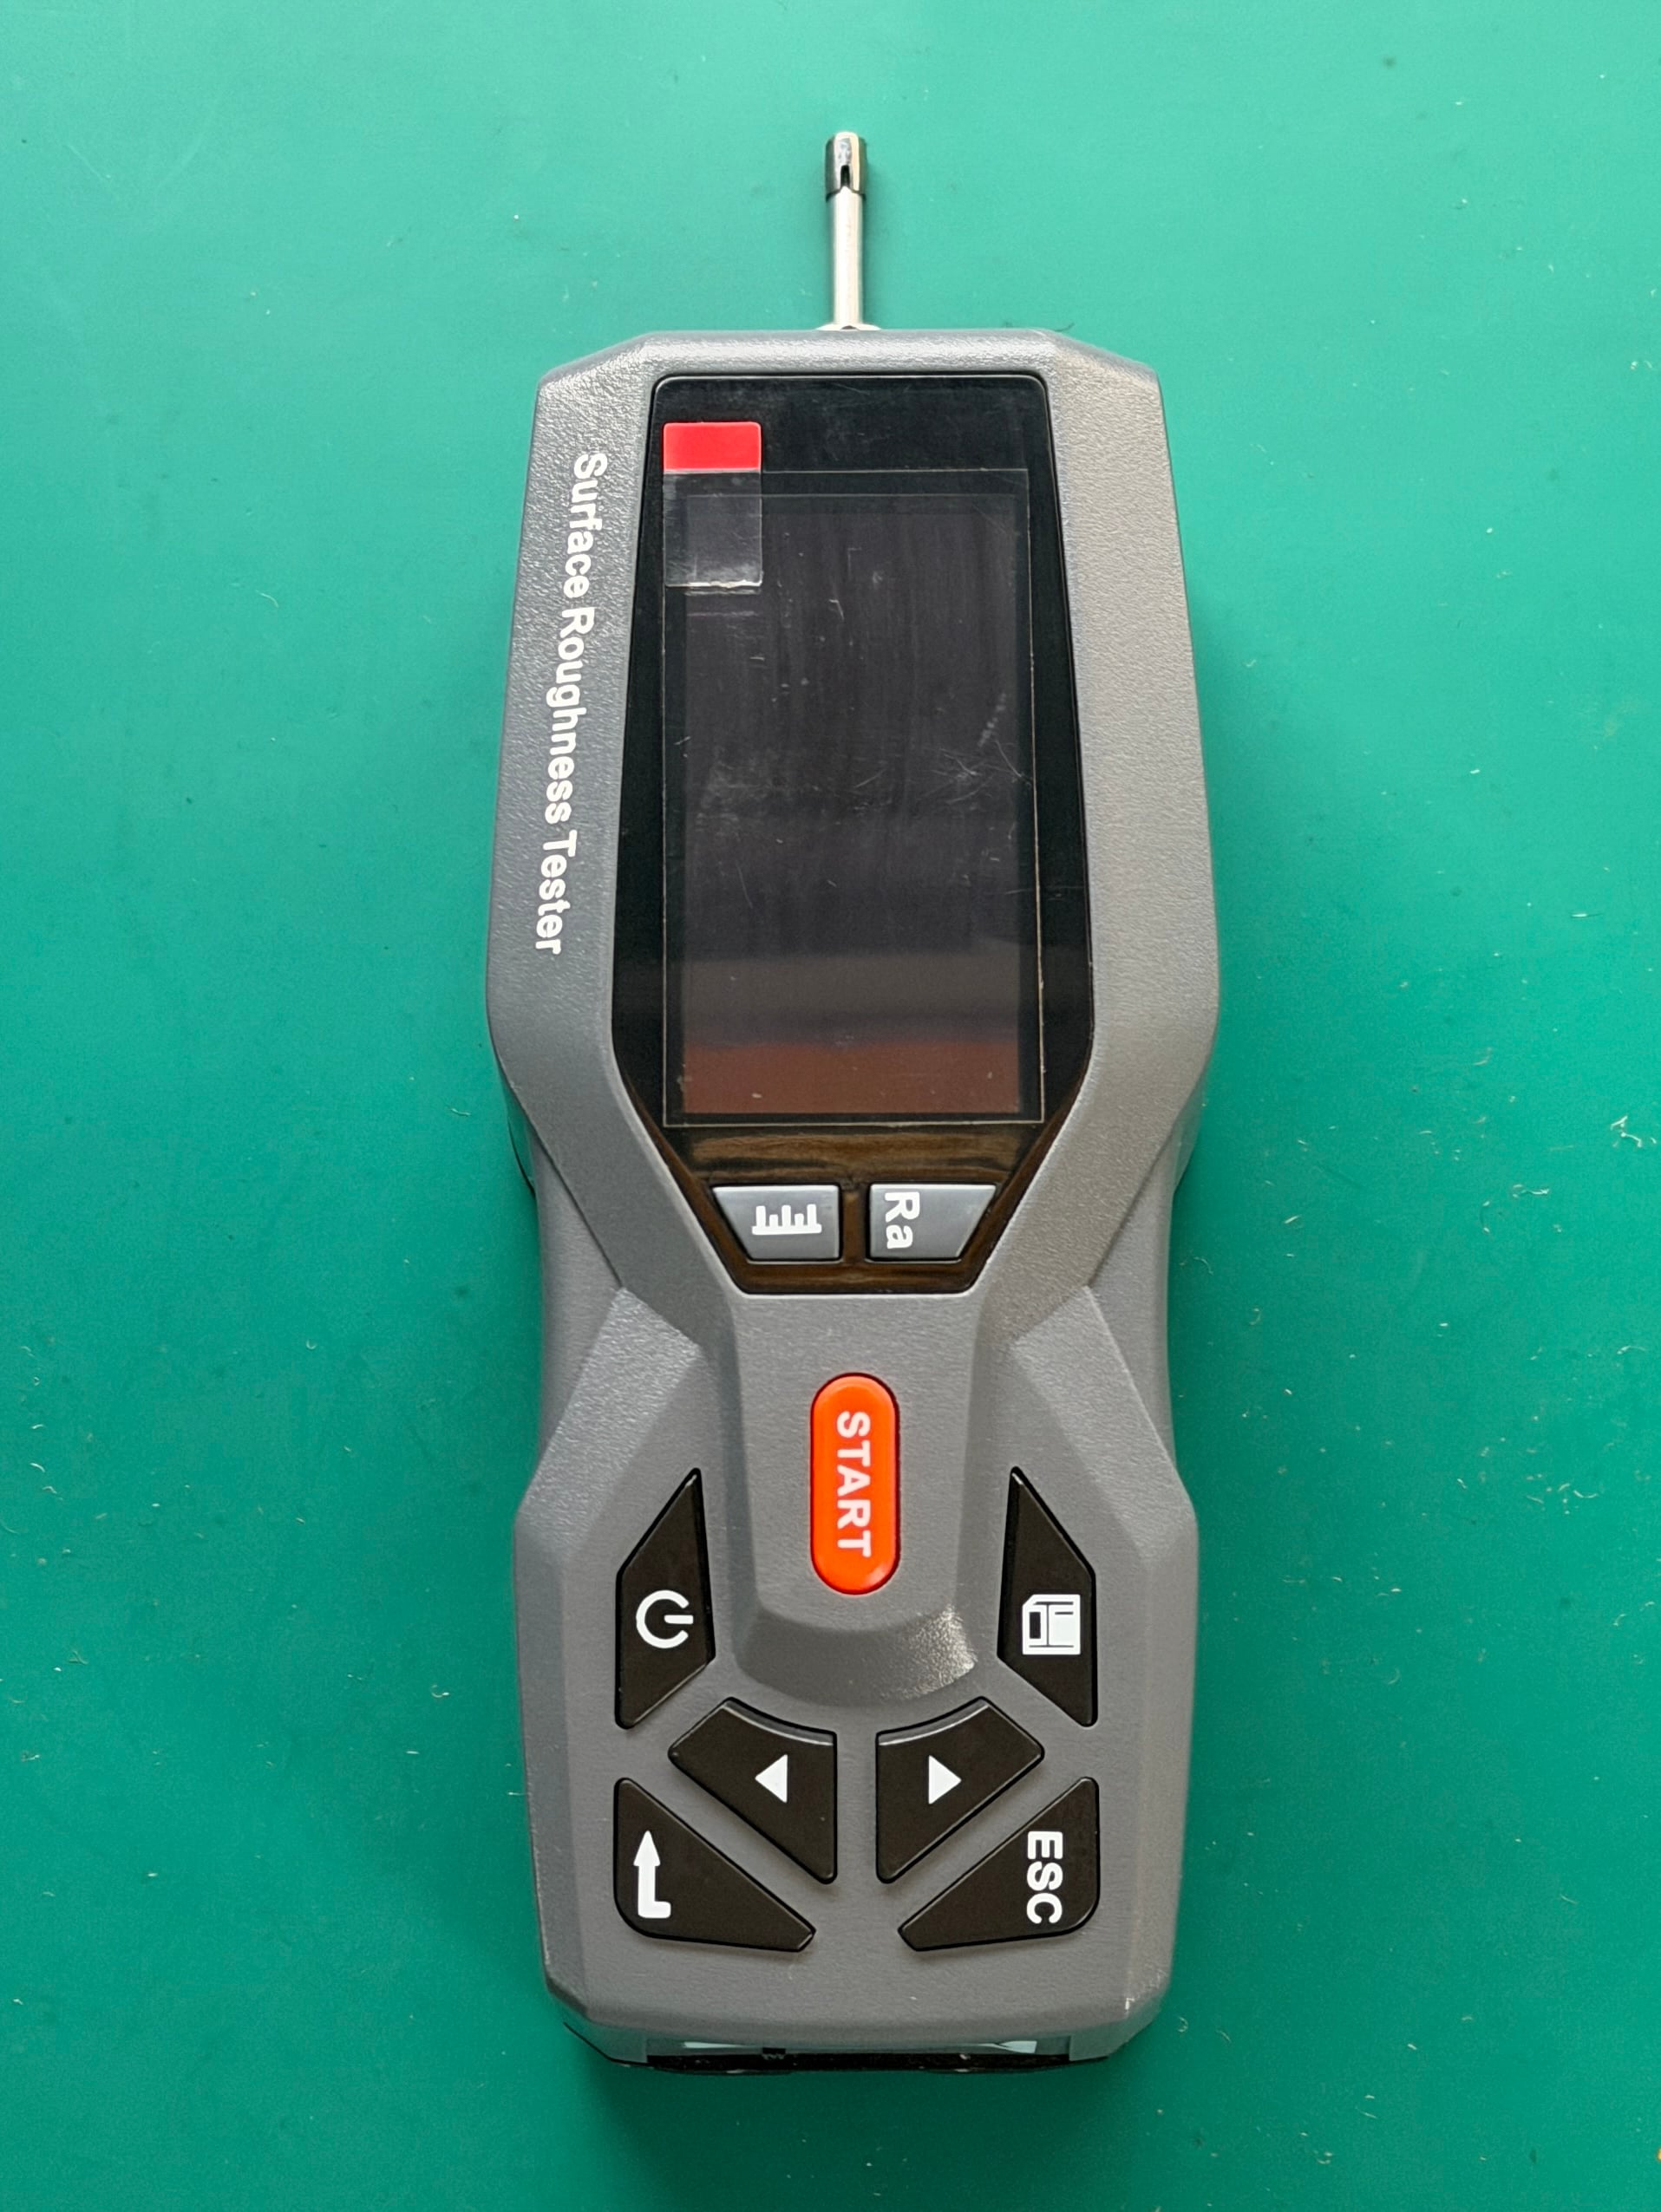
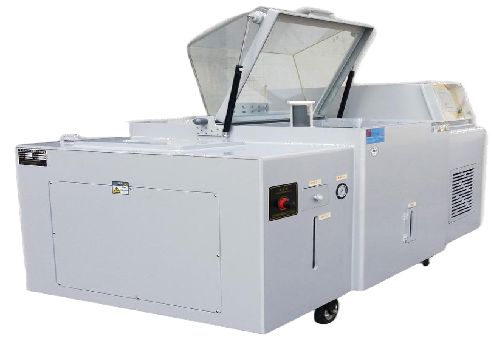
Normen für Kalibrierung und Validierung
Jedes dieser Geräte wird jährlich anhand genormter Referenzproben kalibriert. Die Ergebnisse werden archiviert und können jederzeit von den Auditoren des Kunden eingesehen werden. Lässt sich eine Spezifikation nicht zuverlässig messen, ist sie nicht gültig.
Zusätzlich betreiben wir einen separaten Prüfplatz für die Oberflächensauberkeit, der nach Reinraumnormen klassifiziert ist. Glas für Anwendungen mit höchsten Sauberkeitsanforderungen unterscheidet sich von Glas für stärker belastete Umgebungen unter anderem dadurch, dass wir saubere Oberflächenbedingungen im eigenen Haus dauerhaft gewährleisten und validieren können.
×
![Vergrößerte Ansicht]()
Branchennormen und Zertifizierungen für Glasqualität
Alle unsere Prüfungen beziehen sich auf eine einschlägige, branchenweit anerkannte Spezifikation; hier finden Sie die internationalen Normen und Branchennormen, auf die wir uns am häufigsten beziehen.
ASTM-Normen
| Norm | Anwendungsbereich |
|---|---|
| ASTM C1036 | Flachglas – Spezifikationen und Güteklassifizierung |
| ASTM C1048 | Teilvorgespanntes und voll thermisch vorgespanntes Flachglas |
| ASTM D1003 | Trübung und Lichttransmission transparenter Materialien |
| ASTM D4060 | Abriebfestigkeit mit dem Taber-Abriebprüfgerät |
| ASTM D3359 | Haftfestigkeit mittels Klebebandprüfung (Gitterschnittverfahren) |
| ASTM B117 | Gerät und Verfahren für die Salzsprühprüfung (Salznebelprüfung) |
| ASTM D523 | Messung des Spiegelglanzes |
ISO-Normen
| Norm | Anwendungsbereich |
|---|---|
| ISO 9227 | Korrosionsprüfungen in künstlichen Atmosphären – Salzsprühnebel |
| ISO 2813 | Bestimmung des Glanzwerts bei 20°, 60°, 85° |
| ISO 4287 | Oberflächenbeschaffenheit – Tastschnittverfahren (Ra, Rz, Rq) |
| ISO 14782 | Bestimmung der Trübung transparenter Materialien |
| ISO 14644 | Reinräume und zugehörige kontrollierte Umgebungen |
| ISO 10360 | Koordinatenmesssysteme (Maßgenauigkeit) |
| IEC 61340 | Elektrostatik – Schutz elektronischer Geräte |
Die Einzelheiten zu jedem Prüfverfahren, zum Kalibrierverfahren, zur Probenvorbereitung und zu den Annahmekriterien sind in der jeweiligen Norm ausdrücklich festgelegt. Wenn wir sagen, dass wir eine Norm anwenden, meinen wir genau das.
Für Kunden, die den Vorgaben von Konformitätsstellen unterliegen, können wir einen Prüfbericht bereitstellen, der auf die jeweilige Abschnittsnummer verweist und für jedes eingesetzte Gerät die Kalibrierseriennummer sowie das Kalibrierdatum angibt.
Unser Qualitätsprüfprozess: vom Rohmaterial bis zum Versand
Qualität ist kein einzelner Prüfpunkt – sie zieht sich wie ein roter Faden durch jeden Schritt unserer Produktion. Hier sehen Sie ein konkretes Beispiel für einen fünfstufigen Prüfprozess in einem Werk zur Herstellung hochpräziser Abdeckgläser:
1
Materialeingang
Prüfung von Rohglassubstraten, Beschichtungschemikalien und Druckfarben anhand der Lieferantenzertifikate. Messung von Dicke, optischer Transmission und Oberflächenqualität vor der Produktionsfreigabe.
2
Während der Fertigung
Überwachung kritischer Parameter bei jedem Produktionsschritt: Maße nach der CNC-Bearbeitung, Qualität des Kantenschliffs, Spannungsniveau nach dem thermischen Vorspannen, Gleichmäßigkeit der Beschichtung und Ausrichtung des Siebdrucks.
3
Halbfertigprodukte
Nach wichtigen Prozessen (chemische Vorspannung, Antireflex-/Anti-Glare-/Anti-Fingerprint-Beschichtung) werden an Zwischenprüfstellen die Beschichtungshaftung, Oberflächenrauheit und optischen Eigenschaften geprüft, bevor die Bearbeitung fortgesetzt wird.
4
Endprüfung
Umfassende Prüfung anhand der vollständigen Spezifikation: Maßtoleranzen, optische Messungen, mechanische Prüfungen und 100 % Sichtprüfung unter kontrollierter Beleuchtung in unserem Reinraum.
5
Vor dem Versand
AQL-Stichprobenprüfung nach Kundenanforderungen, Prüfung der Unversehrtheit der Verpackung, Kontrolle der Kennzeichnung und Erstellung des Prüfberichts. Jeder Lieferung liegt eine CoC (Konformitätsbescheinigung) bei.
Unser Prüfprozess geht weit über eine einfache Liste mit Bestanden-/Nicht-bestanden-Ergebnissen hinaus. Entscheidend ist die Rückverfolgbarkeit. Während eine Glascharge unser Werk durchläuft, werden alle relevanten Prüfungen und Messungen in einem PDF-Bericht zusammengeführt, der über eine Rückverfolgungsnummer mit dieser Charge verknüpft ist. Wird eines dieser Gläser nach sechs Monaten wegen eines Fehlers zurückgeschickt, können wir es bis zur Rohmaterialchargennummer, zum Produktionsdatum, zu den Maschinen- und Bedienereinstellungen sowie zu sämtlichen Prüfergebnissen zurückverfolgen. So sieht professionelles Qualitätsmanagement in der Praxis aus.
Unsere Qualitätsprüfingenieure bedienen nicht nur Produktprüfgeräte – sie bringen fundiertes Glaswissen in die Praxis ein. Liegt ein Rauheitsmesswert am Rand der Spezifikation, prüfen wir das Wechselintervall der Schleif- oder Polierscheibe. Verändert sich ein Trübungswert zwischen grauen Chargen um ein halbes Prozent, untersuchen wir Abweichungen der Kammerfeuchtigkeit. So verhindern wir Fehler, statt sie lediglich auszusortieren.
Qualitätsprüfung von Glas in verschiedenen Branchen
Verschiedene Branchen setzen unterschiedliche Qualitätsschwerpunkte. Die Anforderungen an ein Display für ein lebensrettendes medizinisches Gerät unterscheiden sich von den Spezifikationen für ein intelligentes Cockpitpanel in einem Neufahrzeug. Hier sehen Sie, wie wir unsere Prüfungen an die jeweilige Branche anpassen:
Unterhaltungselektronik
Abdeckglas für Mobiltelefone, Tablets und Wearables.
Prüfschwerpunkte:
Kratzfestigkeit (Abriebprüfgerät), Wasserkontaktwinkel (Anti-Fingerprint-Beschichtung), optische Transmission und Farbgenauigkeit (BM-7) sowie Kantenfestigkeit nach der CNC-Bearbeitung.
Medizinprodukte
Optische Komponenten für Diagnosegeräte und weitere Laboranwendungen.
Prüfschwerpunkte:
Optische Klarheit, Oberflächensauberkeit (ISO 14644), Beständigkeit gegen Chemikalien und Fremdpartikel sowie Beschichtungsqualität zur Sicherstellung der Biokompatibilität. Für diese Anwendung ist die Dokumentation in der Regel umfangreicher.
Industrielle Steuerungstechnik
Touchscreen-Glas für intensiv genutzte industrielle Steuerungssysteme und HMIs.
Prüfschwerpunkte:
Abriebfestigkeit (bei Bedienung mit Handschuhen), Stoßfestigkeit (Kugelfallversuch), elektrostatische Eigenschaften (IEC 61340) und Druckqualität von Symbolen und Tasten im Siebdruck.
Automobilglas
Abdeckglas für Cockpits und Kombiinstrumente sowie Glaspaneele für den Fahrzeuginnenraum.
Prüfschwerpunkte:
Stoßfestigkeit, Temperaturwechselbeständigkeit, Beständigkeit gegen Salzsprühnebel (ASTM B117), UV-Stabilität und Bruchbild von Einscheibensicherheitsglas (ESG).
Häufige Glasfehler und ihre Erkennung
Ich habe die Fehlerarten aufgeführt, auf die wir prüfen, doch ein fachgerechtes Prüfprogramm erfordert auch ein Verständnis dafür, was schiefgehen kann. Wir prüfen auf die folgenden Fehler und ihre Ursachen:
Kratzer
Linienförmige Oberflächenspuren (Schäden durch Handhabung, Bearbeitung oder Verpackung). Erkennung durch Sichtprüfung mit einer Lichtquelle unter speziellen Winkeln, anschließend Bestätigung durch eine Oberflächenrauheitsmessung. Für die Annahme wird die Fehlerklassifizierung nach ASTM C1036 herangezogen.
Ausbrüche und Kantenschäden
Kantenfehler oder Materialverlust (durch Bearbeitung oder Handhabung). Größe und Lage werden mit einem Videomesssystem erfasst. Die Unversehrtheit der Kanten ist bei chemisch entspanntem Glas im Vergleich zu LCD-Abdeckglas besonders wichtig.
Blasen und Mikroblasen
Beim Glasschmelzen eingeschlossene Gase. Prüfung im Durchlicht. Die Spezifikationsgrenzen richten sich nach Größe (Durchmesser) und Dichte (Anzahl pro Flächeneinheit) sowie nach der Güteklasse des Rohglassubstrats.
Einschlüsse
In der Glasmatrix eingeschlossene Fremdstoffe (Steine, Metalle, Feuerfestmaterial). Prüfung mit Durchlicht und polarisiertem Licht. Selbst kleine Einschlüsse verursachen Spannungskonzentrationen, die zu spontanem Bruch führen.
Delamination der Beschichtung
Delamination, also das Ablösen von Antireflex-, Anti-Glare- oder Anti-Fingerprint-Beschichtungen vom Glassubstrat. Prüfung mittels Gitterschnittprüfung (ASTM D3359) und Salzsprühbelastung. Delaminationen weisen häufig auf eine unzureichende Oberflächenvorbereitung oder ungeeignete Parameter des Beschichtungsprozesses hin.
Optische Verzerrung
Welligkeit oder Wellen, die beim Durchsehen durch die bearbeitete Seite des Glases sichtbar werden. Bei Einscheibensicherheitsglas (ESG) tritt dies aufgrund der Rollenwelligkeit beim Erhitzen häufiger auf. Prüfung anhand der Verzerrung eines reflektierten Bildes; die Toleranzgrenzen richten sich nach der Anwendung.
Oberflächenverunreinigung
Verunreinigungen auf der fertigen Oberfläche, etwa Partikel, Fingerabdrücke oder chemische Rückstände. Diese Prüfung erfolgt in unserem eigenen Reinraum unter kontrollierter Beleuchtung mit speziellen Leuchten. Die Verunreinigungskontrolle ist häufig die letzte Qualitätsprüfung bei der Verarbeitung von Glasteilen für optische und medizinische Anwendungen.
Maßabweichung
Überschreitungen der Maßtoleranzen bei Dicke, Länge, Breite oder Bohrungsposition. Messung mit einem Videomesssystem und verschiedenen Dickenmessgeräten. Bei CNC-bearbeiteten Glasbauteilen liegen die Toleranzgrenzen für kritische Maße üblicherweise bei 0,05 mm oder enger.
Druckfehler
Farbabweichungen, Passerfehler, Haftungsprobleme oder Fehlstellen beim Siebdruck. Prüfung der Farbabweichung anhand eines Pantone-Farbfächers, Haftungsprüfung mittels Klebebandtest sowie Sichtprüfung auf Fehlstellen und Gleichmäßigkeit.
Einblick vom Qualitätsexperten
Hier ist eine Erkenntnis, die in den meisten Spezifikationsblättern fehlt: Der teuerste Fehler ist nicht der schwer erkennbare Fehler, sondern der gerade noch zulässige Fehler, der an den Endkunden geliefert wird und anschließend in die Anwendung gelangt. Ein Fehler wie eine kleine Blase, deren Durchmesser nur wenige Mikrometer unter dem Spezifikationsgrenzwert liegt, bleibt während der Produktion meist unbemerkt, wird aber für den Endanwender sichtbar. Wir greifen solche Grenzfälle auf und weisen den Kunden in unseren Berichten darauf hin, statt die Auslieferung eines nur scheinbar akzeptablen Produkts zu riskieren.
Bereit für einen Glaslieferanten, der Qualität ernst nimmt?
Fordern Sie einen Musterprüfbericht an, vereinbaren Sie einen virtuellen Rundgang durch unser Qualitätsprüflabor oder senden Sie uns Ihre Glasspezifikation für eine Machbarkeitsanalyse zu Fertigung und Qualitätsprüfung.
Kostenlose Beratung zur Qualitätskontrolle anfordernFAQ: Qualitätsprüfung von Glas
Die vier Arten der Qualitätsprüfung in der Glasherstellung sind: (1) Wareneingangsprüfung — Prüfung, ob Rohglassubstrate, Chemikalien und Beschichtungen vor Produktionsbeginn die Spezifikationen erfüllen. (2) Fertigungsbegleitende Prüfung — Überwachung kritischer Parameter wie Temperatur, Dicke und Ausrichtung während der CNC-Bearbeitung, des thermischen Vorspannens oder der Beschichtung. (3) Endproduktprüfung — umfassende Prüfung der fertigen Glasprodukte auf Einhaltung der optischen, mechanischen und maßlichen Anforderungen. (4) Prüfung vor dem Versand — Kontrolle der Verpackung auf Unversehrtheit, Prüfung der Kennzeichnung auf Richtigkeit und Stichprobenprüfung vor dem Versand.
Zu den wichtigsten Normen gehören ASTM C1036 (Spezifikationen für Flachglas), ASTM C1048 (wärmebehandeltes Glas), ASTM D1003 (Trübung und Transmission), ASTM D4060 (Abriebfestigkeit), ASTM B117 (Salzsprühprüfung), ISO 9227 (Korrosionsprüfung), ISO 2813 (Glanzmessung), ISO 4287 (Oberflächenrauheit), ISO 14782 (Trübungsmessung) und ISO 14644 (Reinraumklassifizierung). Bei chemisch vorgespanntem Glas ziehen Hersteller außerdem ASTM C1422 für die Spezifikationen von Abdeckglas heran.
Hersteller von Präzisionsglas sichern die Qualität durch einen fünfstufigen Prüfprozess: Wareneingangsprüfung, fertigungsbegleitende Überwachung bei jedem Produktionsschritt (Zuschnitt, Schleifen, thermisches Vorspannen, Beschichtung, Bedruckung), Prüfung der Halbfertigprodukte, umfassende Endprüfung und Stichprobenprüfung vor dem Versand. Unterstützt wird dies durch ein eigenes Qualitätsprüflabor mit spezialisierten Messgeräten, dokumentierte Verfahren nach den Grundsätzen der ISO 9001 und Rückverfolgbarkeitssysteme, die jede Charge mit den zugehörigen Rohmaterialzertifikaten und Prüfergebnissen verknüpfen.
Zu den häufigen Glasfehlern gehören Kratzer (erkannt durch Prüfung der Glasoberfläche bei schrägem Lichteinfall), Ausmuschelungen und Kantenschäden (Sichtprüfung und Maßprüfung), Blasen und Bläschen (Durchlichtprüfung), Einschlüsse (Prüfung mit polarisiertem Licht), Ablösungen der Beschichtung (Gitterschnittprüfung der Haftfestigkeit), Oberflächenverunreinigungen (Sauberkeitsprüfung unter UV-Licht), optische Verzerrungen (Reflexionsmessung) und Dickenschwankungen (berührungslose Messsysteme). Für jede Fehlerart gelten spezifische Annahmekriterien, die in ASTM- und ISO-Normen festgelegt sind.
Einscheibensicherheitsglas (ESG) erfordert zusätzlich zur üblichen Glasprüfung weitere spezifische Prüfungen. Bei der Bruchbildprüfung (gemäß ASTM C1048) wird eine Probe zerbrochen und die Anzahl der Bruchstücke je 50 mm×50 mm großer Fläche gezählt — ordnungsgemäß thermisch vorgespanntes Glas sollte kleine, relativ gleichmäßige Bruchstücke bilden. Bei der Heißlagerungsprüfung wird Einscheibensicherheitsglas (ESG) über längere Zeit erhöhten Temperaturen ausgesetzt, um durch Nickelsulfideinschlüsse ausgelöste Brüche zu beschleunigen, die im Einsatz zu Spontanbrüchen führen könnten. Durch Messung der Oberflächenspannung mit polarisiertem Licht wird geprüft, ob die Tiefe der Druckspannungsschicht und die Höhe der Druckspannung den Spezifikationen entsprechen.
Für B2B-Einkäufer, die Präzisionsglasbauteile beschaffen, wirkt sich die Qualitätsprüfung direkt auf die Produktzuverlässigkeit, die Sicherheit der Endanwender und die Gesamtbetriebskosten aus. Ein fehlerhaftes Abdeckglas auf dem Display eines medizinischen Geräts könnte die diagnostische Genauigkeit beeinträchtigen. Eine unzureichend thermisch vorgespannte Automobilglasscheibe könnte unter thermischer Spannung versagen. Eine strenge Qualitätskontrolle beim Lieferanten senkt die Kosten für die Wareneingangsprüfung im Betrieb des Käufers, minimiert Ausschuss in der Fertigung und liefert dokumentierte Nachweise für die Einhaltung regulatorischer Anforderungen in Branchen wie der Medizintechnik (FDA) und der Automobilindustrie (IATF 16949).
Im Trend



