Kontaktieren Sie Saiweiglass



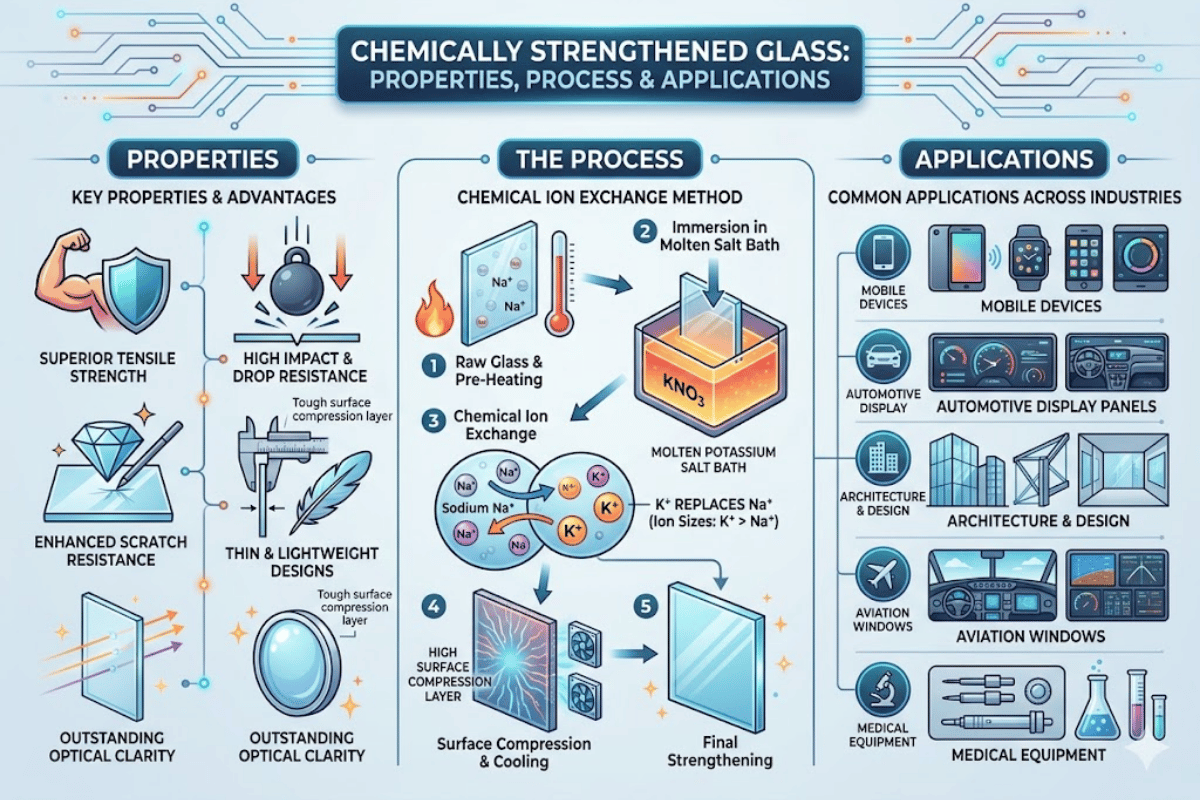
Chemisch vorgespanntes Glas – wie Ionenaustausch das widerstandsfähigste verfügbare Dünnglas erzeugt
Chemisch vorgespanntes Glas ist ein nachträglich behandeltes Glasprodukt, bei dem ein kontrollierter Ionenaustausch kleinere Natriumionen durch größere Kaliumionen ersetzt und dadurch eine Druckspannung an der Oberfläche erzeugt, sodass die dünne Glasscheibe wesentlich stoßfester ist als ein vergleichbares konventionell thermisch vorgespanntes oder entspanntes Glas. Dieser Artikel beschreibt die chemischen Grundlagen der chemischen Vorspannung, vergleicht chemisches und thermisches Vorspannen anhand von Spezifikationsdaten, stellt Leistungskennwerte verschiedener Substrate zusammen und zeigt, wo die jeweiligen Verfahren in der Unterhaltungselektronik, in industriellen und medizinischen Anwendungen, bei Automobilglas sowie in der Verteidigungstechnik eingesetzt werden können. Wenn Sie für ein Produkt Abdeckglas benötigen, sei es für eine Ausschreibung mit technischen Spezifikationen oder für die Lieferantenauswahl, hilft Ihnen die Entscheidungshilfe in Abschnitt 6 dabei, Substrat, Dicke und Verfahren auf die Anforderungen der Anwendung abzustimmen.Technische Kurzübersicht: chemisch vorgespanntes Glas
| Vorspannverfahren | Ionenaustausch (Na⁺ → K⁺) in geschmolzenem KNO₃ |
| Prozesstemperatur | 380–420 °C |
| Eintauchdauer | 4–16 Stunden |
| Festigkeit im Vergleich zu entspanntem Glas | 6–8× fester |
| CS (Aluminosilikatglas) | 700–900 MPa |
| Druckschichttiefe (DOL) | 10–60 µm |
| Mindestdicke | 0,33 mm (Aluminosilikatglas) / 1,0 mm (Kalk-Natron-Glas) |
| Transmission | ≥91.5% |
| Betriebstemperatur | −40 bis +300 °C |
Was ist chemisch vorgespanntes Glas?
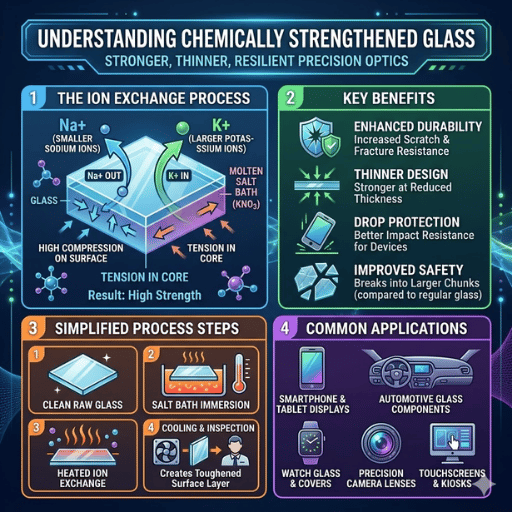 Chemisch vorgespanntes Glas erhält seine Beständigkeit durch ein chemisches Verfahren nach der Herstellung, das auch als chemisches Härten oder chemisches Vergüten bezeichnet wird und unter dem Begriff „chemische Vorspannung“ zusammengefasst wird; es beruht auf einem Ionenaustausch. Kleine Natriumionen (Na), die sich zwischen den Strukturelementen des Silizium-Sauerstoff-Netzwerks einer unbeschädigten Glasscheibe befinden, werden durch große Kaliumionen (K) aus einem Kryolith-Schmelzsalzbad ersetzt. Da diese Ionen deutlich mehr Platz beanspruchen, dehnen sie die Glasstruktur aus und erzeugen dabei eine Druckspannung.
Die theoretische Zugfestigkeit von fehlerfreiem Glas kann mit etwa 35 GPa angesetzt werden und liegt damit weit über derjenigen der allermeisten Baustähle. In der Praxis verringern jedoch mikroskopische Oberflächenfehler, die bei der Herstellung, Handhabung und durch Witterungseinflüsse entstehen, die tatsächliche Bruchfestigkeit von entspanntem Glas auf etwa 7-100 MPa. Die chemische Vorspannung wirkt dieser Schwachstelle unmittelbar entgegen. Die durch den Ionenaustausch erzeugte Oberflächendruckspannung hält Fehler an der Glasoberfläche gewissermaßen „geschlossen“, sodass eine deutlich größere Kraft erforderlich ist, bevor sich ein Riss durch die Druckspannungszone bis in den unter Zugspannung stehenden Innenbereich ausbreiten kann.
Dieser Faktor wird bei Dicken unter etwa 3 mm entscheidend. Ab dieser Dicke ist es beim thermischen Vorspannen schwierig, während des Abschreckens ein ausreichend großes Temperaturgefälle im Glas zu erzeugen, um eine hinreichende Oberflächendruckspannung aufzubauen. Diese Einschränkung besteht bei der chemischen Vorspannung nicht – sie funktioniert zuverlässig bei Substraten aus Aluminosilikatglas ab 0,33 mm und aus Kalk-Natron-Glas ab 1,0 mm. Deshalb beruht, abgesehen von einigen ausgesprochen speziellen Nischenanwendungen, jedes Smartphone-Display, jede Smartwatch-Abdeckung und jedes flach ausgeführte Industriedisplay auf chemischer statt thermischer Vorspannung.
In den 1960er-Jahren wurde der Alkaliionenaustausch intensiv erforscht, das Verfahren selbst ist daher seit Langem bewährt; von mehreren jahrhundertealten Limonadenflaschen war bekannt, dass sie im Laufe ihrer Lebensdauer einen Alkaliionenaustausch durchlaufen hatten! Bei diesen frühen Versuchen gelang es, die Forschungsergebnisse zahlreicher wissenschaftlicher Arbeiten in einem gemeinsamen Modell zusammenzuführen.
Wie heißt das Verfahren zur Vorspannung von Glas?
Die fachliche Bezeichnung für das Verfahren lautet Ionenaustausch oder chemische Vorspannung. Bei der am häufigsten beworbenen Ionenaustauschlösung wird das Glas bei 380-420 C in ein Salzbad aus Kaliumnitrat (KNO) eingetaucht. Dabei wird das Salzbad auf Temperatur gehalten und das Glas für eine zuvor festgelegte Verweildauer eingetaucht, während der die Kaliumionen aus dem Salz durch die Glasoberfläche diffundieren und kleinere Natriumionen verdrängen. Da das größere Kaliumion einen Ionenradius von 1,38 V hat (gegenüber 1,02 V bei Natrium, erzeugt dieser Gegenionenaustausch eine Druckspannung in der vom Austausch erfassten Glasschicht. In der Branche wird dieses Verfahren üblicherweise als „chemische Vorspannung“, „chemisches Härten“ oder „Vorspannung durch Ionenaustausch“ bezeichnet, und die ASTM C1422 Standardspezifikation für chemisch vorgespanntes Glas verwendet offiziell die Bezeichnung „chemisch vorgespannt“.So funktioniert der Ionenaustausch
 Die übliche chemische Vorspannung erfolgt nach einem sehr präzisen vierstufigen Fertigungsverfahren, das bestimmte Auswirkungen auf das Stoß-, Biege- und Temperaturwechselverhalten des fertigen Produkts hat.
Schritt 1 – mechanische Vorbearbeitung. Sämtliche CNC-Zuschnitte, Bohrungen, Kantenschleifarbeiten und Formgebungen an den Oberflächen der Scheiben müssen erfolgen, bevor die Scheiben in die Lösung zur chemischen Vorspannung eingebracht werden. Sobald das Glas zur Vorspannung in das Salzbad eingebracht wurde, lassen sich Oberflächenbeschädigungen durch nachfolgende Bearbeitungsschritte nicht mehr reproduzierbar beherrschen und würden unkontrollierte Spannungsspitzen an der Scheibe erzeugen. Bei Aluminosilikatglassubstraten, die als Abdeckglas eingesetzt werden sollen, umfasst ein typischer Vorbearbeitungsplan das Glätten/Feilen der Kanten auf Endmaß, das CNC-Bohren von Öffnungen für Sensoren und Tasten, das Anfasen der Kanten für eine sichere Handhabung sowie das Polieren auf optische Qualität.
Schritt 2 – Eintauchen in geschmolzenes Kaliumnitrat. Die Glasscheibe wird in den Halterungen mit einer Oberflächenschicht aus formbarem, vorgewärmtem KNO überzogen und in das Bad abgesenkt. Die Salzschmelze wird bei 380-420 C gehalten. Chargentemperatur, Salzreinheit und Eintauchdauer sind die drei wichtigsten Prozessparameter, mit denen das Ergebnis auf die kundenspezifischen Anforderungen an DOL und Stoßfestigkeit abgestimmt wird. Übliche Beschichtungszyklen für 0,7 mm dickes Aluminosilikatglas dauern in der Größenordnung von 8 Stunden. Bei Substraten mit mehr als 0,7 mm Dicke oder höheren Anforderungen an DOL und Stoßfestigkeit kann eine doppelt so lange Verweildauer erforderlich sein – nach einigen Luftfahrtnormen bis zu 16 Stunden.
Schritt 3 – Aufbau der Druckspannungsschicht. Während des Eintauchens treten Kaliumionen, die etwa doppelt so groß wie Natriumionen sind, an den Ionenaustauschstellen in die Glasmatrix ein und ersetzen dort gewissermaßen als größere funktionale Komponente die zuvor vorhandenen kleineren Natriumionen. Dieser große Größenunterschied zwischen den beiden Gegenionen führt zu einer Verdichtung des Netzwerks beziehungsweise zu einer Druckspannung in der Scheibenebene. Bei hochwertigem Aluminosilikatglas sind die Ergebnisse gut vorhersehbar und vergleichbar. Es lässt sich eine DOL von 25-55 um bei einem CS-Wert im Bereich von 700-900 MPa erzielen.
Schritt 4 – abschließendes Abkühlen und Qualitätssicherung gemäß Spezifikation. Nach der Entnahme aus dem Salz werden die Scheiben gespült, unter Verwendung von Lösungsmitteln trockengeblasen und in einer räumlich kontrollierten Umgebung abgekühlt. CS und DOL werden mit einem Oberflächenspannungsmessgerät (FSM – Messgerät für Grundspannungen) überprüft. Scheiben, die ihre Auslegungskriterien nicht erfüllen, werden vom Prozessingenieur zur Nachbearbeitung freigegeben oder ausgesondert.
📐 Technischer Hinweis
Weiterentwickelter zweistufiger Ionenaustausch. Für einige anspruchsvolle Anwendungen wird ein Verfahren mit zwei Bädern eingesetzt. Das erste Bad, üblicherweise Natriumnitrat (NaNO), wird auf etwa 450 °C erhitzt und erzeugt eine sehr tiefe Ionenaustauschschicht. Anschließend erzeugt ein zweites, auf 380-400 °C erhitztes KNO-Bad darüber eine Oberflächenschicht mit hoher CS. Dieses zweistufige Verfahren führt insgesamt zu einer tieferen Druckspannungszone als ein Verfahren mit nur einem Bad und verbessert damit die Widerstandsfähigkeit gegen tiefe Fehler sowie das Verhalten bei Fallbelastungen in der Unterhaltungselektronik.
Spannungsrelaxation. Druckspannungen bleiben nicht unter allen Bedingungen dauerhaft erhalten. Wird chemisch vorgespanntes Glas über längere Zeit erhöhten Temperaturen ausgesetzt, nimmt die Druckspannung allmählich ab, da sich die Ionen langsam wieder einem Gleichgewicht annähern. Deshalb ist die Kontrolle der Badtemperatur entscheidend: Ist sie zu hoch, baut die Wärmeenergie einen Teil der Druckspannung ab, während sie zugleich die Ionendiffusion beschleunigt. Bei der Produktionsoptimierung werden die Höhe der CS und die DOL gegeneinander abgewogen, wobei Badtemperatur und Behandlungsdauer die wichtigsten Stellgrößen sind.
Die in unserem Verfahren eingesetzten Salzbäder Kanigen dep. 3905 C arbeiten bei 0,7 mm dicken Aluminosilikatglassubstraten mit einem Standardzyklus von 8 Stunden. Zu den Prozessparametern gehören: Salzreinheit >99,5 % (jeder andere Wert beschleunigt die Verunreinigung des Bades und senkt den mittleren CS-Wert); Messung der DOL an drei verschiedenen Stellen der Scheibe mit einem FSM; Affinity-Natriumreinigungsverfahren zur Aufrechterhaltung der Salzreinheit.
💡 Kernaussage
Die chemische Vorspannung ist somit ein Diffusionsprozess. Während die Badtemperatur die Diffusionsgeschwindigkeit maßgeblich bestimmt, ist die Eintauchdauer entscheidend für die Einstellung des Tiefenprofils, und die Zusammensetzung ist die entscheidende Stellgröße für die maximal erreichbare Druckspannung.
Chemisch vorgespanntes Glas im Vergleich zu thermisch vorgespanntem Glas
 Sowohl chemische als auch thermische Verfahren spannen Glas vor, beruhen jedoch auf grundlegend unterschiedlichen Mechanismen und eignen sich für unterschiedliche Scheibendicken. Beim thermischen Vorspannen wird das Glas über seine Transformationstemperatur erhitzt (~620 °C bei Kalk-Natron-Glas) und an den Oberflächen mit Luftstrahlen abgeschreckt; durch das rasche Abkühlen und Erstarren der äußeren Bereiche wird an der Oberfläche eine Druckspannung fixiert. Wenn das Innere anschließend abkühlt und sich zusammenzieht, versetzt es die abgeschreckten Oberflächen in Druckspannung. Wie zuvor beschrieben, ersetzt die chemische Vorspannung die vorhandenen Ionen durch größere Ionen, und zwar durch einen Diffusionsprozess bei deutlich niedrigerer Temperatur.
Aus diesen unterschiedlichen Mechanismen ergeben sich klar unterscheidbare Leistungsprofile:
| Eigenschaft | Chemische Vorspannung | Thermisches Vorspannen |
|---|---|---|
| Mindestdicke | 0,33 mm (Aluminosilikatglas) | ~3 mm (praktische Grenze) |
| Oberflächendruckspannung | 700–900 MPa (Aluminosilikatglas) | 80–150 MPa |
| Prozessdauer je Charge | 4–16 Stunden | ~10 Minuten |
| Optische Verzerrung | Keine (kein Erhitzen über die Transformationstemperatur) | Möglich (Rollenwelligkeit, Abschreckspuren) |
| Bruchbild | Scharfkantige Scherben (ähnlich wie bei entspanntem Glas) | Kleine Würfel („Krümel“) |
| Zuschnitt nach der Behandlung | Möglich (bei Kalk-Natron-Glas, mit entsprechender Vorsicht) | Nicht möglich (zerspringt) |
| Stückkosten (bei großen Mengen) | Höher (längerer Zyklus, Salzkosten) | Niedriger (hoher Durchsatz) |
| Maßgebliche ASTM-Norm | C1422/C1422M | C1048 |
Vorteile der chemischen Vorspannung
- Funktioniert ab einer Mindestglasdicke von 0,33 mm – keine untere Dickengrenze!
- 5–10× höhere CS-Werte als beim thermischen Vorspannen
- Keine optischen Verzerrungen – entscheidend für Displays, optische Komponenten und Messgeräte
- Auch für komplexe Formen und bereits mechanisch bearbeitete Teile geeignet
- Geeignet für die vorherige Abscheidung von Beschichtungen (AR, AF, AG)
Zu berücksichtigende Einschränkungen
- Längere Prozessdauer (Stunden statt Minuten) erhöht die Stückkosten
- Beim Bruch entstehen scharfkantige Scherben statt sicherer Glaskrümel, weshalb bei sicherheitskritischen Verglasungen eine Laminierung erforderlich ist
- CS kann bei dauerhaft hohen Temperaturen (>300 °C) durch Relaxation abnehmen
- Nicht alle Zusammensetzungen sprechen gut darauf an – Borosilikatgläser enthalten nur sehr wenig Alkali und erreichen lediglich unbedeutende CS-Werte.
- Wartung und Entsorgung des Salzbades verursachen zusätzlichen Betriebsaufwand
Wie fest ist chemisch vorgespanntes Glas?
Die erreichbare Festigkeit hängt von der Substratzusammensetzung, den Ionenaustauschbedingungen und der Glasdicke ab. Aluminosilikatglassubstrate können nach üblichen Ionenaustauschzyklen eine maximale Oberflächendruckspannung von ~ 700-900 MPa erreichen, während konventionellere Kalk-Natron-Glaszusammensetzungen selbst unter optimalen Bedingungen nur 80-150 MPa erreichen. Bei Dreipunkt-Biegefestigkeitsprüfungen nach ASTM C1422 hielten chemisch vorgespannte Aluminosilikatglasscheiben mit 0,7 mm Dicke 6-8 Mal größeren Biegekräften stand als entspannte Aluminosilikatglasscheiben mit 0,7 mm Dicke. In einer ähnlichen Prüfung lassen sich bei Kalk-Natron-Glas niedrigere, aber hinsichtlich der Verschleißbeständigkeit dennoch deutlich verbesserte CS-Werte von 250-350 MPa erzielen, gegenüber 40-70 MPa bei entspanntem Kalk-Natron-Glas. Zum Vergleich: Die höchsten veröffentlichten CS-Werte für Lithium-Aluminosilikatglaszusammensetzungen lagen über 1.000 MPa, doch bei Seriensubstraten lässt sich der Bereich von 700-900 MPa wesentlich zuverlässiger erreichen, bei einer ebenfalls akzeptablen hohen Gutteilausbeute.Die wichtigste Erkenntnis, die ich im Laufe meiner beruflichen Tätigkeit über die chemische Vorspannung gewonnen habe, ist, dass die Eigenspannung nur einen Teil des Gesamtbildes ausmacht. Die vorhandenen Oberflächenfehler und das Verhältnis der Druckspannungsschicht zu diesen Fehlern bestimmen das konkrete Leistungsverhalten. Ein hoher CS-Wert bringt keinen Nutzen, wenn die Schichttiefe nicht ausreicht, um Fehler der vorherrschenden Größe am Weiterwachsen zu hindern. — Arun K. Varshneya, Präsident von Saxon Glass Technologies, ausgezeichnetes Mitglied auf Lebenszeit der ACerSInformieren Sie sich über die Grundlagen des thermischen Vorspannens oder beeinflussen Sie diese Temperatur. Erfahren Sie außerdem, wie sich dieses Verfahren im Vergleich zur chemischen Umwandlung verhält.
Eigenschaften und Leistungsspezifikationen
 Chemisch vorgespanntes Glas ist kein einzelnes Produkt, sondern eine Produktklasse, deren Leistungsfähigkeit je nach Substrat stark variieren kann. Die beiden häufigsten Substratfamilien – Aluminosilikatglas und Kalk-Natron-Glas – weisen nach dem Ionenaustausch sehr unterschiedliche Eigenschaftsprofile auf. Die folgende Tabelle zeigt für beide die Spezifikationsbereiche unter Produktionsbedingungen.
| Eigenschaft | Aluminosilikatglas | Kalk-Natron-Glas |
|---|---|---|
| Druckspannung (CS) | 700–900 MPa | 250–350 MPa |
| Druckschichttiefe (DOL) | 30–60 µm | 10–25 µm |
| Biegefestigkeit | 600–800 MPa | 200–300 MPa |
| Vickershärte | 620–680 HV | 540–590 HV |
| Mindestdicke | 0,33 mm | 1,0 mm |
| Transmission (sichtbares Licht) | ≥91.5% | ≥89% |
| Trübung | ≤0,3 % (gemäß ASTM D1003) | ≤0.5% |
| Mohshärte | 6.5–7 | 5.5–6 |
| Betriebstemperatur | −40 bis +300 °C | −40 bis +250 °C |
700–900
MPa Druckspannung (Aluminosilikatglas)
30–60
µm Druckschichttiefe
≥91.5%
Transmission im sichtbaren Lichtbereich
Laminierung von Windschutzscheiben aus Automobilglas
Bei Automobilglas wird chemisch vorgespanntes Glas in Windschutzscheiben eingesetzt, und zwar als festere Innenscheibe eines Verbundaufbaus, ohne das Verbundsicherheitsglas zu ersetzen. Ein solcher Aufbau besteht normalerweise aus einer entspannten Außenscheibe aus Kalk-Natron-Glas + einer thermoplastischen Zwischenschicht aus Polyvinylbutyral (PVB) + einer chemisch vorgespannten Innenscheibe aus Aluminosilikatglas. Der Ford GT von 2017 war das erste Serienfahrzeug mit einer Hybrid-Windschutzscheibe aus Corning Gorilla Glass. Diese chemisch vorgespannte Innenschicht ermöglichte es Ford, die Gesamtdicke der Windschutzscheibe zu verringern und gegenüber einer herkömmlichen Verbundglas-Windschutzscheibe mehr als 12 lbs (5,4 kg) einzusparen, bei gleichzeitig 5-facher Stoßfestigkeit gegenüber dem herkömmlichen Aufbau. Diese Gewichtsreduzierung senkt den Kraftstoffverbrauch und verbessert zugleich das Fahrverhalten (die Dynamik) des Fahrzeugs2. Die gleiche Regel für den Verbundaufbau gilt für Dragontrail-Glas und andere chemisch vorgespannte Aluminosilikatglassubstrate, die bei Automobilglas außerhalb der Windschutzscheibe eingesetzt werden, etwa für Schiebedachscheiben, Heckscheiben und Seitenscheiben, bei denen besonders ehrgeizige Ziele zur Gewichtseinsparung bestehen.Branchenübergreifende Anwendungen
 Die 5 grundlegenden Anwendungsbereiche für chemisch vorgespanntes Glas stellen unterschiedliche Anforderungen an Dicke, Festigkeit und Umgebungsbedingungen. Die Auswahl des Substrats, die CS/DOL-Spezifikation und der Beschichtungsschichtaufbau richten sich nach der jeweiligen Anwendung.
1. Unterhaltungselektronik
Mobiltelefone, Tablets, Smartwatches und Computer-/Laptop-Displays sind mit Abstand der mengenmäßig größte Anwendungsbereich für chemisch vorgespanntes Glas. Die typische Abdeckglasdicke beträgt etwa 0,33 mm bei tragbaren Geräten und 0,7 mm bei Mobiltelefonen. Die bekannteste Marke in diesem Anwendungsbereich ist Gorilla Glass von Corning – der geläufigste Name für chemisch vorgespanntes Aluminosilikatglas. Die Bezeichnung verdeckt bisweilen die Tatsache, dass es sich um chemisch vorgespanntes Aluminosilikatglas handelt: Tatsächlich setzt Corning wie bei jedem anderen chemisch vorgespannten Glas dasselbe oben beschriebene Ionenaustauschverfahren zur Vorspannung ein, und zwar bei Materialien, die speziell für moderne Verbraucheranwendungen entwickelt wurden. Jede Generation (von Gorilla Glass 1 bis Gorilla Glass Victus 2) umfasst eine Reihe schrittweiser Verbesserungen derselben Aluminosilikatglaszusammensetzung mit einer gewissen Nähe zur Ionenaustauschtechnologie.2. Industrielle HMI- und Touchpanels
Für Abdeckgläser an Bedienoberflächen der Fabrikautomation, CNC-Maschinenbedienfeldern, Kassenterminals und Kiosk-Displays wird 1,1-3 mm dickes chemisch vorgespanntes Aluminosilikatglas benötigt. Bei diesen Anwendungen stehen die Widerstandsfähigkeit gegen Stöße und die Kratzfestigkeit im Vordergrund und weniger die bequeme Handhabung beim normalen Halten. Diese Scheiben werden nicht immer thermisch vorgespannt, da sie häufig für Dicken unter 3 mm ausgelegt sind, unterhalb des Bereichs, in dem thermisches Vorspannen am wirksamsten ist, und die chemische Vorspannung erhebliche Vorteile bei CS und optischer Qualität bietet. Ein OEM für Medizinprodukte benötigte für das Display eines tragbaren Ultraschallgeräts ein 0,55 mm dickes Abdeckglas aus Aluminosilikatglas mit einer CS von 700 MPa und einer kombinierten Anti-Fingerprint- und Antireflexbeschichtung, mit RoHS/REACH-Zulassung als Voraussetzung für eine FDA-Freigabe. Die Kombination aus chemischer Vorspannung und mehrlagigem Beschichtungsschichtaufbau sorgte bei dieser Anwendung für Kratzfestigkeit und ermöglichte den Betrieb im klinischen Umfeld unter wiederholter Reinigung mit alkoholgetränkten Tüchern, die unbeschichtete Oberflächen rasch beeinträchtigen würden.3. Medizinprodukte
Auch medizinische Displays, etwa für Patientenmonitore, chirurgische Anwendungen, Diagnostik und Arzneimittelabgabesysteme, verwenden chemisch vorgespanntes Glas. Medizinische Spezifikationen verlangen abhängig vom vorgesehenen Einsatz des Geräts und vom Ausmaß des Patientenkontakts Maßnahmen wie die Einhaltung der RoHS-Vorgaben, der REACH-Stoffbeschränkungen und Prüfungen der Biokompatibilität. Eine in medizinischen Publikationen besonders häufig genannte Anwendung ist der Einsatz chemisch vorgespannter Borosilikatglaskartuschen für Autoinjektoren beziehungsweise EpiPens durch Saxon Glass Technologies. Bevor das Gerät das FDA-Zulassungsverfahren durchlief, bestanden die Glaskartuschen aus entspanntem Glas; wenn Patienten den Injektor gegen ihren Oberschenkel schlugen, zerbrachen die Glaskartuschen mitunter, bevor die gesamte Adrenalindosis injiziert war. Die Umstellung auf chemisch vorgespannte Kartuschen beseitigte dieses Problem nahezu vollständig und hat vermutlich Leben gerettet.4. Automobilglas und Transportwesen
Neben der bereits erwähnten Verwendung von chemisch vorgespanntem Glas als Zwischenschicht in der Verbundverglasung von Windschutzscheiben gibt es zahlreiche weitere Anwendungen im Auto, bei denen es als Abdeckglas dient und deutlich geringere Anforderungen an die Sicherheit bei Beschädigung erfüllen muss als bei Windschutzscheiben: in Head-up-Displays, Infotainment-Anwendungen, Kombiinstrumenten und Unterhaltungssystemen für die Rücksitze. Typischerweise fordert die Spezifikation einen Betrieb von 40 °C bis +85 °C (in manchen Fällen bis +105 °C unter dem Armaturenbrett), UV-Beständigkeit und das unbeschadete Überstehen der Vibrationsprüfungen für Fahrzeuge nach der Bogue-Normenreihe “ISO 16750”. Als ein Tier-1-Zulieferer der Automobilindustrie Abdeckglas für ein Kombiinstrument der nächsten Generation benötigte, das einen Betriebstemperaturbereich von 30 °C bis +85 °C abdecken sollte, brachte herkömmliches thermisch vorgespanntes Glas mit einer Dicke von 3 mm zu viel Gewicht mit sich. Durch den Einsatz von 1,1 mm dickem, chemisch vorgespanntem Aluminosilikatglas mit Anti-Glare-Ätzung und Anti-Fingerprint-Beschichtung wurde die Vibrationsbelastung der Scheibe auf die Baureihe Bogue Bogue Bogue Bogue D wave-BV2 reduziert und zugleich 60 % Gewicht eingespart.5. Militär sowie Luft- und Raumfahrt
In Kabinendisplays und robusten Tablets, in der Optik helmmontierter Displays sowie in Sichtfenstern von Fahrzeugperiskopen kommt chemisch vorgespanntes Glas zum Einsatz, wobei Umweltprüfungen nach MILSTD-810G, UV-Belastung in großer Höhe und Temperaturwechselprüfungen zu den grundlegenden Anforderungen gehören. Gewichtsreduzierung ist in der Luft- und Raumfahrt entscheidend, da sich selbst eine Unze auf Kraftstoffverbrauch und Nutzlast auswirkt. Neue Laminate aus geschmolzener Glaskeramik für Cockpit-Displaybaugruppen in ‘optischer Qualität’ für Militärflugzeuge müssen ‘Vogelschlägen bei 400+ Knoten standhalten. Chemisch vorgespannte laminierte Baugruppen aus Aluminosilikatglas erfüllen diese Anforderung mit einer Transmission von >91 % nach der ersten UV-Bestrahlung – eine Kombination, die sich bei der erforderlichen Dicke von 2 mm allein durch thermisches Vorspannen nicht erreichen lässt.⚠️ Häufiger Fehler bei der Spezifikation
Einige Ingenieure schreiben vor, dass dünne Scheiben unter 3 mm thermisch vorgespannt werden. Das ist physikalisch unmöglich, da das Glas bei dieser Dicke während des Abschreckens nicht die erforderliche Temperaturdifferenz erreichen kann. Bei einer Scheibe mit einer Dicke unter 3 mm ist die chemische Vorspannung das einzige Vorspannverfahren, das Sie vorgeben können.
Je früher Sie dies in der Konstruktionsphase erkennen, desto besser, denn die eingesparten Kosten für eine Überarbeitung der Konstruktion können erheblich sein.
So spezifizieren Sie chemisch vorgespanntes Glas für Ihr Projekt
Wählen Sie bei fünf zentralen Spezifikationen die Abmessungen, die tatsächlich zu Ihrer Anwendung passen. Die folgende Checkliste führt Sie durch die Entscheidungen in der Form, wie sie ein Produktionsteam benötigt.5-Punkte-Checkliste für die Spezifikation
- ✔ 1. Substrat wählen. Aluminosilikatglas für hohe CS und geringe Dicke (<1 mm); Kalk-Natron-Glas für kostengünstige Anwendungen ≥1 mm.
- ✔ 2. Dicke festlegen. Verfügbarer Bereich: 0,33–6,0 mm. Die Dicke richtet sich nach der in der Anwendung geforderten Stoßenergie und den Gewichtszielen.
- ✔ 3. CS/DOL-Zielwerte vorgeben. Aluminosilikatglas: 700+ MPa CS / 40+ µm DOL. Kalk-Natron-Glas: 300+ MPa CS / 15+ µm DOL.
- ✔ 4. Beschichtungen auswählen. AR (entspiegelnd), AF (fingerabdruckabweisend), AG (blendmindernd), ITO (leitfähig) – alle werden vor dem Ionenaustausch aufgebracht.
- ✔ 5. Reihenfolge der Nachbearbeitung bestätigen. Sämtliche CNC-Bearbeitungen, Bohrungen und Kantenbearbeitungen müssen vor der Vorspannung abgeschlossen sein. Dies ist der häufigste Spezifikationsfehler bei neuen Projekten.
Entscheidungshilfe
| Anforderung | Substrat | Verfahren | Begründung |
|---|---|---|---|
| <1 mm + hohe Stoßbelastung | Aluminosilikatglas | Chemische Vorspannung | Thermisches Vorspannen ist bei <3 mm nicht möglich |
| 1–3 mm + Kostenkontrolle | Kalk-Natron-Glas | Chemische Vorspannung | Geringere Substratkosten, weiterhin unterhalb der Mindestdicke für thermisches Vorspannen |
| >4 mm + Großformat | Floatglas / Kalk-Natron-Glas | Thermisches Vorspannen | Kürzere Zykluszeit, geringere Kosten bei großen Stückzahlen |
| Optische Klarheit entscheidend | Aluminosilikatglas + Antireflexbeschichtung | Chemische Vorspannung | Keine verfahrensbedingten optischen Verzerrungen |
| Einhaltung von MIL-STD | Aluminosilikatglas | Chemische Vorspannung + Laminierung | Einziges Verfahren, das militärische Spezifikationen für geringe Glasdicken erfüllt |
💡 Praxistipp
Derzeit eingesetzte Oberflächenbehandlungen und die Bedruckung müssen vor dem Ionenaustausch erfolgen. Der Schichtaufbau der Beschichtung sollte bereits zu Beginn der Konstruktionsphase festgelegt werden. Wenn nach der Einrichtung der Produktionswerkzeuge nachträglich eine Beschichtung erforderlich wird, kann sich die Lieferzeit um 4-6 Wochen verlängern.
Häufig gestellte Fragen
Was ist chemisch vorgespanntes Glas bei Garmin?
Antwort ansehen
Garmin verwendet chemisch vorgespanntes Glas bei vielen seiner GPS-Uhren, Fahrradcomputer und Handnavigationsgeräte. Bei dem Glas handelt es sich in der Regel um ein dünnes Aluminosilikatglassubstrat, das einen standardmäßigen Ionenaustausch durchlaufen hat. Garmin stellt das Glas nicht selbst her – das Unternehmen bezieht chemisch vorgespanntes Abdeckglas von spezialisierten Glaslieferanten.
Kann chemisch vorgespanntes Glas brechen?
Antwort ansehen
Ja. Chemisch vorgespanntes Glas bricht deutlich schwerer als nicht vorgespanntes Glas – es ist 6 bis 8 Mal widerstandsfähiger gegen Stoß- und Biegebelastungen –, ist jedoch nicht unzerbrechlich. Eine ausreichend starke punktuelle Stoßbelastung, Kantenschäden oder eine Biegekraft, die die Belastbarkeit der Druckspannungsschicht überschreitet, führen zum Bruch. Wenn es bricht, entstehen ähnlich wie bei nicht vorgespanntem Glas scharfkantige Splitter und nicht die kleinen würfelförmigen Bruchstücke, die für thermisch vorgespanntes Glas charakteristisch sind. Deshalb wird bei sicherheitskritischen Anwendungen die chemische Vorspannung mit einer Laminierung kombiniert.
Chemisch vorgespanntes Glas und Gorilla Glass – was ist der Unterschied?
Antwort ansehen
Gorilla Glass ist ein von Corning geschaffener Markenname für ein bestimmtes chemisch vorgespanntes Aluminosilikatglas. Der Begriff “chemisch vorgespanntes Glas” ist eine allgemeine Bezeichnung für jede Art von chemisch vorgespanntem Glas (corning gibt die Verwendung des Begriffs “chemisch vorgespanntes Glas” vor, um es von teilvorgespanntem Glas oder anderen Vorspannverfahren abzugrenzen). Gorilla Glass ist eines von mehreren chemisch vorgespannten Gläsern in dieser Kategorie; weitere sind AGC Dragontrail, Schott Xensation und andere chemisch vorgespannte Substrate ohne Markenbezeichnung.
Kann chemisch vorgespanntes Glas nach der Behandlung zugeschnitten werden?
Antwort ansehen
Das hängt vom Substrat ab. Chemisch vorgespanntes Kalk-Natron-Glas lässt sich nach der Behandlung mit entsprechender Sorgfalt anritzen und schneiden – seine niedrigere CS und geringere DOL ermöglichen bei sorgfältiger Ausführung einen Bruch entlang der Ritzlinie. Chemisch vorgespanntes Aluminosilikatglas mit hoher CS (>600 MPa) lässt sich nach der Behandlung deutlich schwerer schneiden – die verbleibende Druckspannungsenergie begünstigt eine unkontrolliertere Rissbildung.
Am besten führen Sie sämtliche Zuschnitt- und Bearbeitungsschritte vor dem Ionenaustausch durch.Was wird Gorilla Glass zugesetzt, um seine Festigkeit zu erhöhen?
Antwort ansehen
Dem Glas wird nichts zugesetzt. Gorilla Glass erhält seine höhere Festigkeit durch Ionenaustausch. Kleine Natriumionen an der Oberfläche werden durch größere Kaliumionen aus einem Salzschmelzbad ersetzt.
Gorilla Glass wurde in seiner Zusammensetzung (Aluminosilikatglas) so optimiert, dass dieser Ionenaustausch leicht stattfinden kann. Die höhere Festigkeit ist somit auf das Verfahren zurückzuführen.Sollte chemisch vorgespanntes Glas versiegelt werden?
Antwort ansehen
Chemisch vorgespanntes Glas muss zur Gewährleistung seiner strukturellen Stabilität nicht versiegelt werden, da die Druckspannungsschicht Teil des Glases selbst ist und keine Beschichtung, die sich abbaut. Bei vielen Anwendungen werden jedoch funktionelle Beschichtungen, beispielsweise fingerabdruckabweisende, entspiegelnde oder oleophobe Beschichtungen, aufgebracht, um der Oberfläche bestimmte Eigenschaften zu verleihen und eine passive Reinigung zu ermöglichen. Diese Beschichtungen werden vor dem Ionenaustausch aufgebracht und sind Bestandteil der fertigen Scheibe.
Alternativ kann bei laminierten oder verklebten Scheiben eine Kantenversiegelung vorgegeben werden, um das Eindringen von Feuchtigkeit in die Klebfuge zu verhindern.Möchten Sie chemisch vorgespanntes Glas spezifizieren?
Senden Sie uns Ihre Abmessungen, die Dicke und die gewünschten Leistungsmerkmale. Unser Technikteam meldet sich innerhalb von 24 Stunden mit Substratempfehlungen und Preisen bei Ihnen.
Angebot anfordernZu dieser Analyse
Hintergrundinformationen zu Werkstoffen, zur Verarbeitung von chemisch vorgespanntem Glas und zum Ionenaustausch – Informationen von SW GLASS mit mehr als 10 Jahren Produktionserfahrung in der chemischen Vorspannung und einer jährlichen Kapazität von über 1 Million Einheiten auf Basis von Aluminosilikatglas und Kalk-Natron-Glas. Die technischen Spezifikationen geben in der Produktion verifizierte Daten wieder. Daten von Dritten.
Literatur und Quellen
- ASTM C1422/C1422M-20a — Standardspezifikation für chemisch vorgespanntes Flachglas — ASTM International
- Einführung in „Chemisch vorgespannte Gläser“ — The American Ceramic Society
- Chemische Vorspannung von Glas (Vorlesung) — Lehigh University
- Das Geheimnis von widerstandsfähigem Glas: Ionenaustausch — Corning Inc.
- Chemisch vorgespanntes Glas findet eine neue Anwendung — C&EN / American Chemical Society
- Prozesseinflüsse auf die mechanische Festigkeit von chemisch vorgespanntem Glas — Glass Structures & Engineering / Springer
- Gorilla Glass für Automobilglas-Anwendungen — Corning Inc.
Verwandte Artikel
Geprüft vom Technikteam von SW GLASS — seit 10+ Jahren auf die chemische Vorspannung von Abdeckglas für Anwendungen in Industrie, Medizintechnik und Luft- und Raumfahrt spezialisiert.